El termoplástico de polietileno de alta densidad (HDPE) se utiliza ampliamente en el moldeo por inyección. Es muy resistente, duradero y económico. Además, tiene una excelente resistencia al impacto y protección contra la humedad. Estas propiedades lo hacen único para usos industriales, automotrices y de embalaje. El material se suele fundir entre 180 °C y 280 °C y se inyecta en un molde para dar forma a productos de diseño específico.
Porlean Tech se especializa en traducir su intención de diseño en componentes de alto rendimiento. Si necesita piezas moldeadas por inyección de HDPE personalizadas para aplicaciones industriales, automotrices y de empaquetado, esta guía explica cómo la experiencia de fabricación a pedido de Boda ofrece precisión, escalabilidad y economías de escala.
¿Qué es el moldeo por inyección de HDPE?
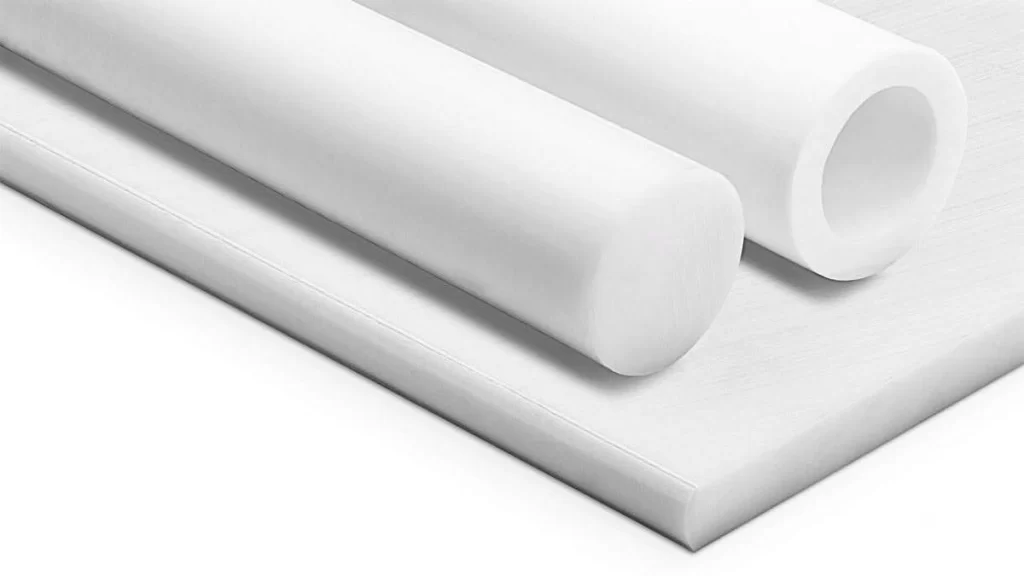
HDPE en forma cruda
Diseño de piezas/productos de HDPE a través de moldeo por inyección Es una práctica común. El proceso funde el HDPE y lo inyecta en un molde, donde se enfría. Generalmente, el material se usa en exceso en contenedores, botellas, tuberías y componentes de automóviles de HD. Sin embargo, el HDPE se encoge debido a la alta tasa de expansión térmica. Un enfriamiento adecuado y un moldeo por inyección de alta tecnología para adaptarse a las modificaciones de diseño pueden ayudar a dar forma al producto con precisión.
En Boda, no solo ofrecemos servicios de moldeo de polietileno de alta densidad. Además del moldeo, nuestro equipo brinda soporte integral de diseño y fabricación. Nos aseguramos de que todas las piezas que reciba sean de la más alta calidad y funcionen como corresponde para garantizar su aplicación.
En lugar de perder el tiempo buscando moldeadores de inyección de HDPE, trabaje con Boda, reciba análisis DFM gratuito, acceda a una impresionante red de fabricación y obtenga descuentos en grandes cantidades.
Nuestros ingenieros se encargan de todo, desde el diseño de moldes hasta la logística. Permítanos ayudarle a lograr los resultados deseados transformando sus diseños en productos prácticos. ¡Comience su proyecto de HDPE hoy mismo!
¿Cuáles son los beneficios de utilizar material HDPE para el moldeo por inyección?
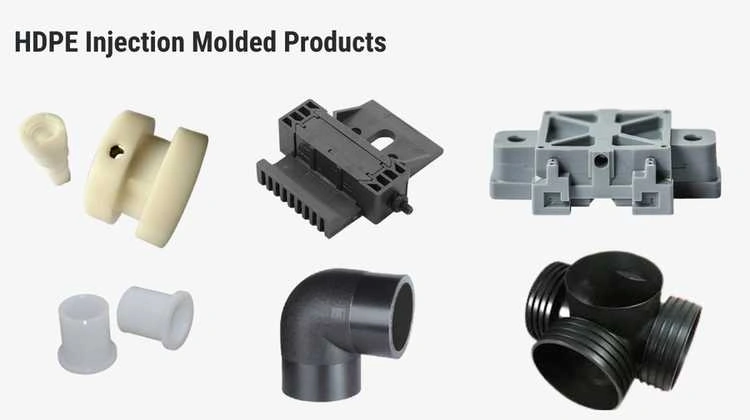
Productos moldeados por inyección de HDPE
Ventajas
A pesar de su alta resistencia y durabilidad, el HDPE tiene muchas otras características atractivas. Por ejemplo:
Costos de producción asequibles
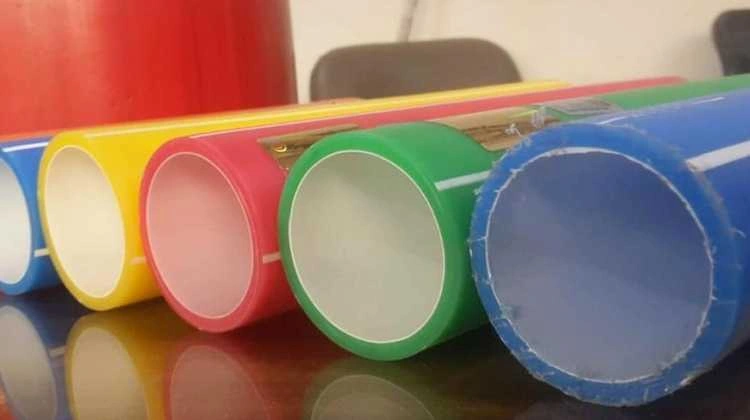
Tubos de HDPE coloreados
El HDPE es el tipo menos costoso que se utiliza para el moldeo por inyección en comparación con otros materiales plásticos industriales. Su costo de producción es menor que el de muchos polímeros especializados. Por lo tanto, es económico para la producción a gran escala. Además, su gran disponibilidad lo convierte en una opción acertada. Independientemente del volumen, ya sea que necesite cantidades pequeñas o grandes, nuestras instalaciones lo ayudarán a minimizar el desperdicio de material para mantener competitivos sus costos por unidad.
Obtenga información valiosa sobre moldeo por inyección de teflón en nuestra guía detallada.
Altamente resistente al impacto y al estrés.
Vasos desechables de HDPE
El HDPE es un material liviano que posee una alta resistencia a la tracción y una excelente resistencia al impacto. Puede soportar un uso intensivo sin agrietarse ni romperse. Estas características lo hacen ideal para crear componentes duraderos como contenedores, productos automotrices y piezas de maquinaria industrial.
Resistencia a productos químicos y humedad.
El HDPE es resistente a ácidos oxidantes fuertes (por ejemplo, ácido sulfúrico concentrado, ácido nítrico) e hidrocarburos (por ejemplo, gasolina). No absorbe agua en condiciones de humedad, por lo que evita la hinchazón y la degradación. Debido a estos atributos, el HDPE se utiliza idealmente para tanques de almacenamiento de productos químicos y aplicaciones al aire libre.
Obtenemos materiales de autoridades certificadas. Nuestro equipo garantiza que los componentes de HDPE desarrollados resistan impactos, productos químicos y humedad.
Inconvenientes
Estas son las desventajas del moldeo por inyección de HDPE:
Vulnerabilidad al calor y a la expansión térmica
El HDPE se expande durante la fusión, lo que afecta la precisión dimensional de las piezas después del moldeo. Las piezas pueden deformarse y encogerse si no se utiliza un enfriamiento adecuado y un diseño de molde adecuado.
Integramos análisis de flujo de molde y diseños de canales de enfriamiento para mitigar la deformación, incluso para piezas de paredes delgadas.
Difícil de unir
Es relativamente difícil unir o recubrir HDPE con adhesivos debido a la baja energía superficial. Nuestras instalaciones generalmente emplean técnicas de soldadura ultrasónica especializadas y elementos de sujeción mecánicos (interbloqueo) en su diseño para simplificar el ensamblaje.
Material inflamable
El HDPE puro es inflamable, pero es autoextinguible en algunos grados (por ejemplo, el clasificado UL 94 HB). La inflamabilidad depende de los aditivos. Si necesita HDPE ignífugo, confíe en Boda, ya que obtenemos grados certificados y recomendamos alternativas como PPSU para casos de uso a altas temperaturas.
¡Pruebe Boda ahora!
Guía de procesamiento de moldeo por inyección de HDPE: paso a paso
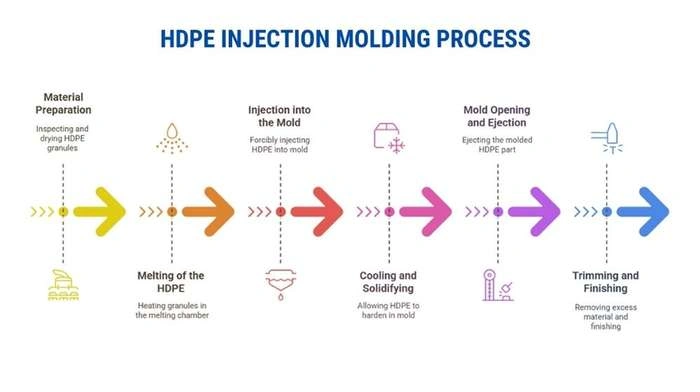
Proceso de moldeo por inyección de HDPE
El proceso de moldeo por inyección de HDPE es complicado y, a menudo, exige mucha experiencia. Boda ofrece un soporte integral desde el diseño hasta la formación del producto final. Estas son las capacidades que nos distinguen de otros proveedores de servicios de moldeo por inyección.
- Una vez que cargue su archivo CAD, nuestros ingenieros le proporcionarán un análisis DFM gratuito. Optimizaremos el espesor de las paredes, las ubicaciones de las compuertas y los ángulos de inclinación.
- Puede elegir entre más de 20 opciones de grado de HDPE o dejar que le recomendemos la resina ideal para su aplicación.
- Pida 10 o 10,000 9001 piezas con una consistencia garantizada. Nuestras instalaciones con certificación ISO XNUMX nos permiten cumplir con sus especificaciones.
- Contamos con una amplia lista de opciones de acabado. Puede agregar hilos, logotipos o tratamientos de llama a sus piezas terminadas para lograr una integración perfecta en su producto.
Aquí, analicemos los pasos típicos para fabricar productos a través del proceso de moldeo por inyección de HDPE:
Preparación de material
En primer lugar, el HDPE materia prima de moldeo por inyección El producto en forma de gránulos se inspecciona y se seca para extraer la humedad. Luego, se almacena en un silo de gránulos. Luego, se transporta a otras secciones para garantizar un procesamiento controlado.
Fusión del HDPE
Una vez que los gránulos se colocan en la cámara de fusión, se calientan para licuar los gránulos. Se introducen en un dispositivo con forma de tornillo. El tornillo giratorio garantiza un calentamiento uniforme y un flujo constante del HDPE fundido.
Inyección en el molde
El HDPE precalentado y licuado se inyecta a presión en un molde preformado. El llenado correcto y la velocidad de inyección controlada eliminan las bolsas de aire.
Enfriamiento y solidificación
El molde enfría el HDPE, lo que le permite endurecerse y adquirir su forma. Un control adecuado de la temperatura garantiza una solidificación uniforme y minimiza las posibilidades de que el HDPE se encoja, se deforme y se deforme durante el enfriamiento posterior.
Apertura y expulsión del molde
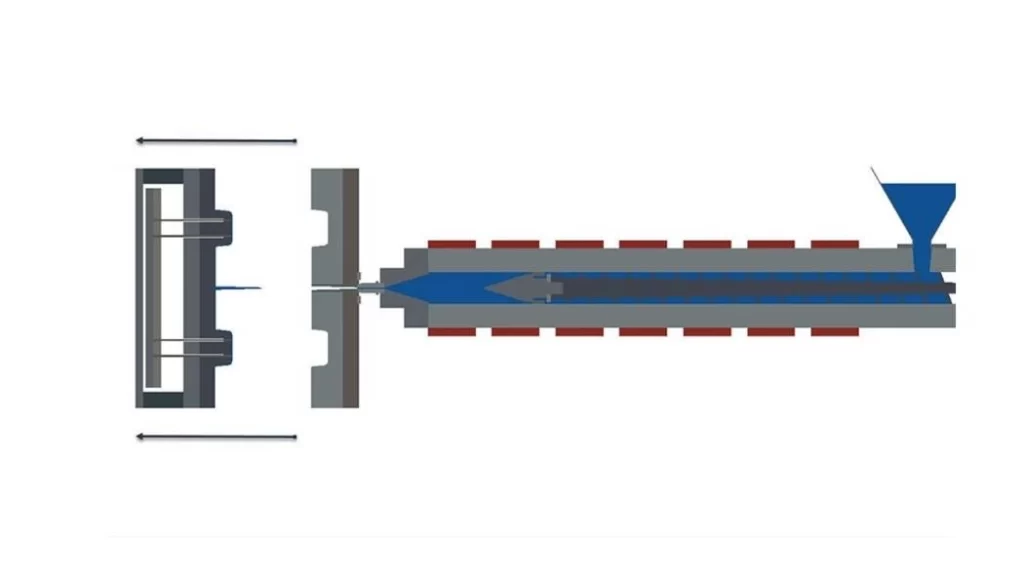
Ilustración de apertura de molde
La forma deseada se consigue tras un enfriamiento controlado. La pieza se expulsa cuidadosamente del molde. La manipulación y expulsión adecuadas de la pieza dan como resultado piezas sin deformaciones indeseadas y elaboradas.
Recorte y acabado
Se eliminan los materiales no deseados, como rebabas o bordes ásperos. Además, se incorporan tratamientos de acabado, como desbarbado, pulido y recubrimiento, para que el producto sea estéticamente atractivo. Más allá de la estética, estos mejoran aún más las características de las piezas/artículos.
¡Pruebe Boda ahora!
Diseño de moldeo por inyección de HDPE: los mejores consejos para obtener piezas impecables
Veamos algunos principios de diseño que pueden ayudar a que las piezas se realicen correctamente. Además, le recomendamos que eche un vistazo a nuestra guía detallada sobre moldeo por inyección de policarbonato.
Espesor de la pared
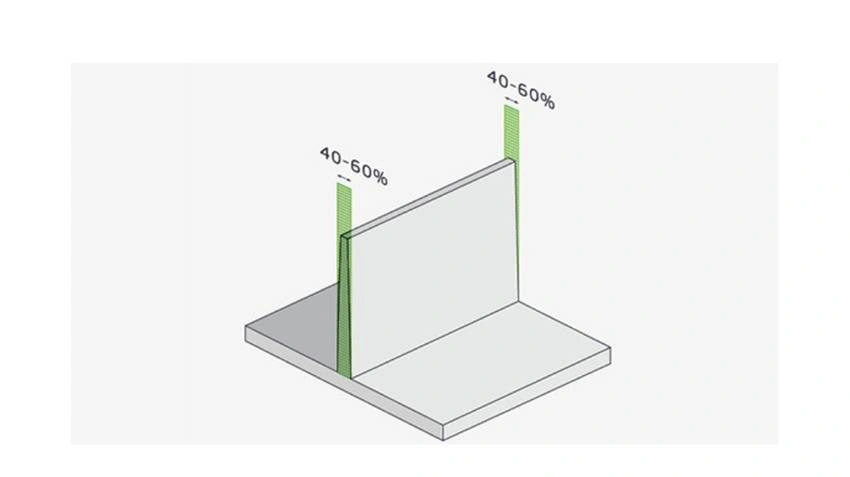
Espesor de pared de moldeo por inyección
Si desea obtener un enfriamiento uniforme y sin marcas de hundimiento, las paredes de diseño deben tener el mismo espesor. El espesor de pared ideal para HDPE debe estar entre 0.76 mm y 3.18 mm, ya que estos materiales poseen una increíble relación resistencia-defecto. Si el espesor de pared debe cambiar mientras se mantiene uniforme, entonces debe hacerse gradualmente (menos de 10 grados) y el cambio de espesor de pared debe estar dentro del 10-15% del espesor nominal.
Contracción:
El HDPE es el plástico que más se encoge, aproximadamente entre un 1.5 y un 3 %. Para evitar problemas de tamaño, controle cómo se utilizan los ajustes de presión de empaquetado y de retención, ajuste las posiciones de las compuertas a las regiones más gruesas y ajuste el tiempo de enfriamiento. Además, se deben tener en cuenta los márgenes en el diseño del molde para que las paredes más delgadas se enfríen más rápidamente.
Radio de esquinas agudas
Las esquinas agudas son difíciles de moldear debido a su considerable rigidez. Para reforzar las esquinas, se debe añadir un radio interno de no menos del 25 por ciento del espesor de la pared. Las piezas con suficiente resistencia se deben aumentar hasta un 75 por ciento para mejorar la resistencia.
Ángulo de inclinación
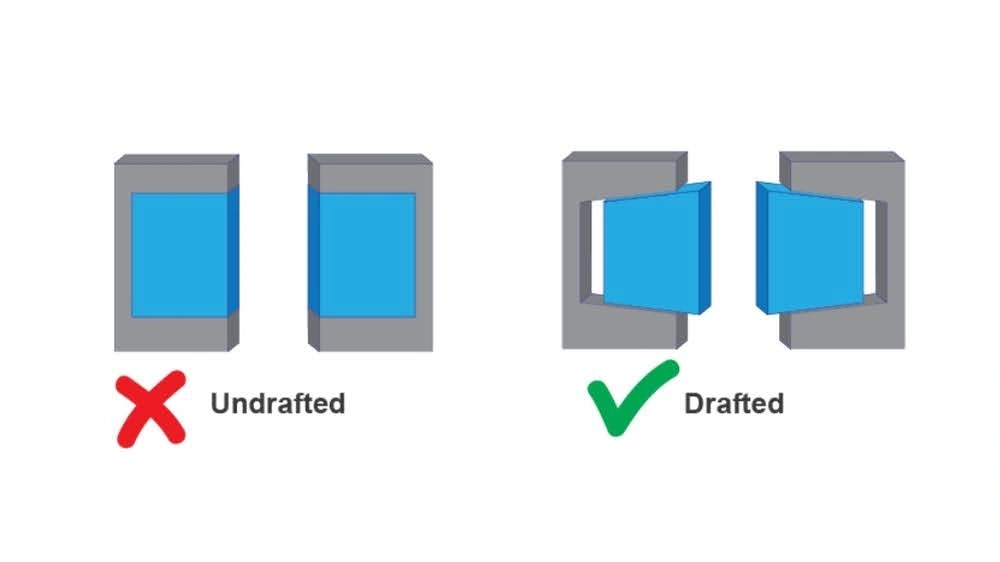
Ángulo de inclinación del moldeo por inyección
Para una expulsión óptima de las piezas de HDPE del molde, se deben aplicar bordes cónicos a las paredes verticales. Las formas básicas pueden utilizar un ángulo de inclinación de 0.5 a 1.0 grados por lado. Las formas más complicadas y una sección de cavidad profunda pueden necesitar de 1.5 a 2.0 grados para expulsar la pieza correctamente.
Tolerancias
Puede resultar difícil lograr tolerancias estrictas debido a problemas de contracción y enfriamiento. Para la mayoría de los componentes, las tolerancias comerciales de ~±0.2 mm son suficientes. Sin embargo, algunas características críticas pueden requerir ~±0.05 mm de precisión en el molde. Las tolerancias extremadamente estrictas (<±0.025 mm) solo son posibles cuando la calidad del molde es excepcionalmente alta.
Desafíos comunes en el moldeo por inyección de HDPE y cómo superarlos
Diseñar piezas de HDPE puede ser problemático en ocasiones. Una manipulación inadecuada durante el moldeo puede provocar que las piezas se deformen, se vuelvan quebradizas y no sean uniformes. Echemos un vistazo a algunos desafíos comunes y sus correspondientes soluciones.
Deformación y contracción
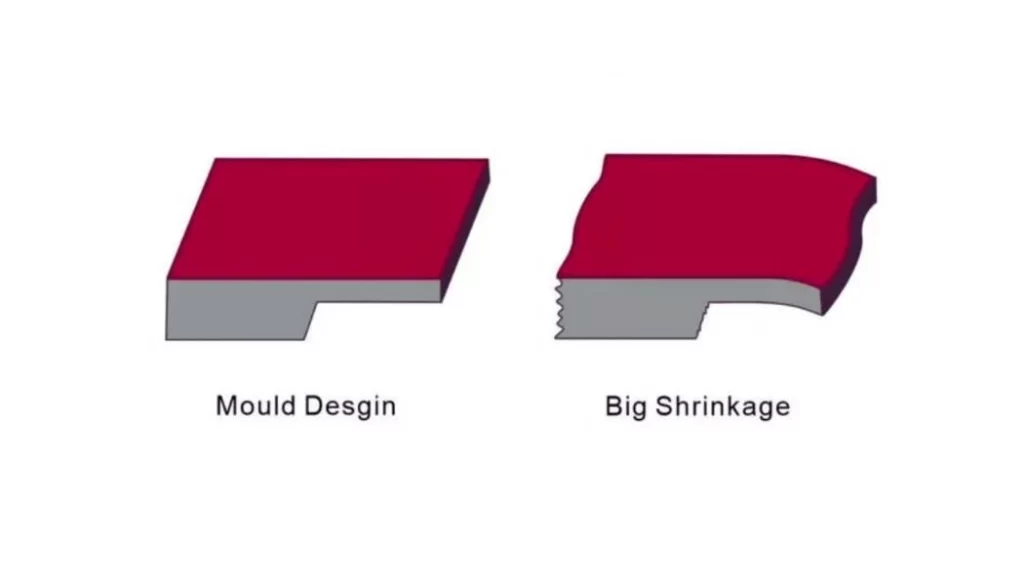
Contracción del molde
Las piezas moldeadas por inyección de HDPE se deforman y presentan encogimiento. Esto suele dar lugar a distorsiones dimensionales debido a un enfriamiento desigual. El material tiene una tasa de encogimiento relativamente alta, normalmente del 1.5 % al 3 %.
Soluciones:
- Evite un enfriamiento desigual y mantenga un espesor de pared uniforme.
- Utilice un tiempo de enfriamiento óptimo y una posición adecuada de la compuerta para un flujo eficiente del material.
- Aplique presión de empaque y sujeción para minimizar los efectos de contracción.
Acabado superficial deteriorado
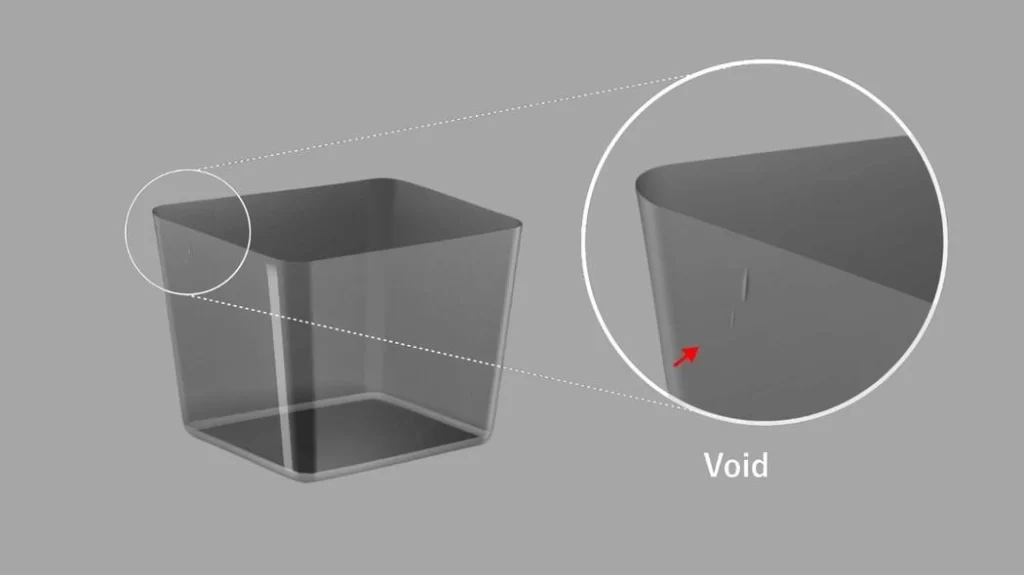
Huecos en piezas moldeadas por inyección
El HDPE tiene una energía superficial baja y es más susceptible a texturas irregulares y opacas debido a la mala adherencia de los recubrimientos.
Soluciones:
- Mejore la calidad del acabado utilizando superficies de molde altamente pulidas.
- Aumente la velocidad de llenado y la presión de inyección.
- Utilice un tratamiento posterior como el tratamiento con llama para una mejor adhesión a la superficie.
Alta superficie intermitente
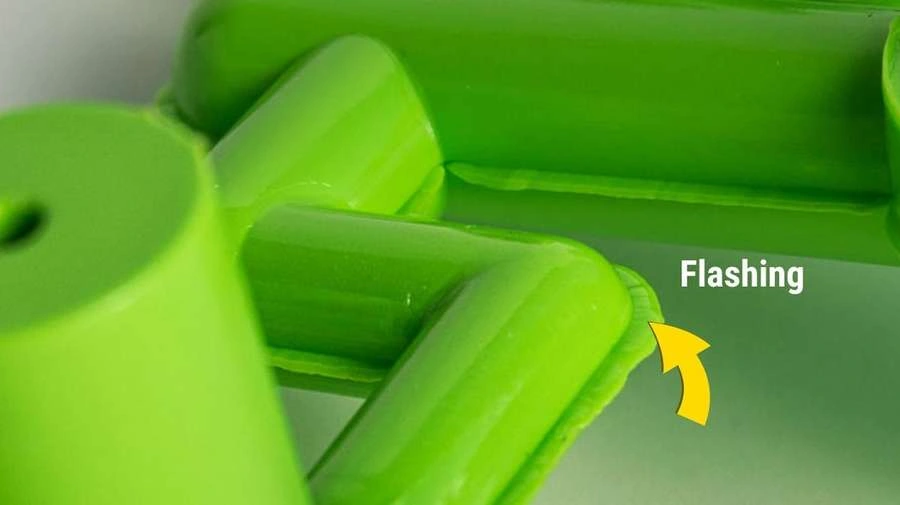
Parte intermitente
La rebaba de material ocurre cuando éste se filtra a través de los bordes del molde de la cavidad.
Soluciones:
- Evite filtraciones de material sujetando firmemente el molde.
- Si la presión de inyección es demasiado alta, minimícela.
- Si los bordes del molde están desgastados, se deben revisar, reparar y reemplazar.
Partes frágiles y débiles
Las piezas de HDPE pueden perder resistencia si se enfrían demasiado rápido. Además, la formación de tensiones internas debido a un enfriamiento inadecuado puede provocar problemas de moldeo.
La Solución:
- Equilibre la velocidad de enfriamiento para que el proceso de solidificación sea gradual. Esto ayuda a prevenir tensiones internas y deformaciones.
- Ajuste la temperatura de fusión entre 180° y 230°C.
- Aplicar recocido para ajustar las tensiones internas y hacer que la pieza sea más duradera.
Materiales alternativos al HDPE en el moldeo por inyección
El HDPE ofrece muchos beneficios, pero puede que no funcione en todas las situaciones. Puede considerar otras opciones de algunas de las El mejor material para moldeo por inyección., como el polipropileno (PP) y el nailon. Estos materiales podrían ser opciones viables para su proyecto.
Polipropileno (PP):
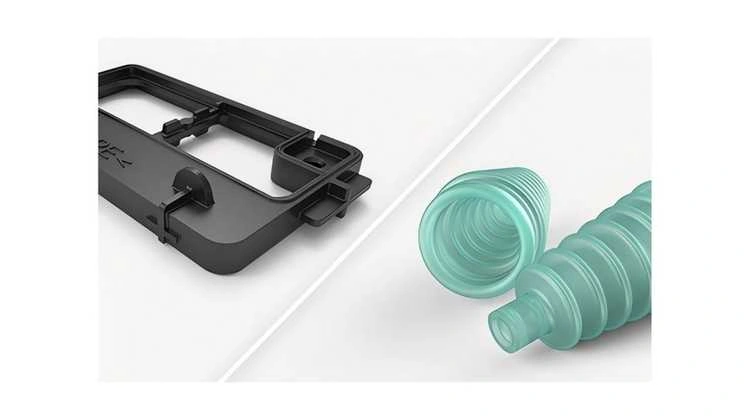
Piezas moldeadas por inyección de polipropileno (PP)
El polipropileno es un plástico resistente y ligero. Es relativamente asequible y presenta una buena resistencia a la humedad. Tiene una superficie de baja fricción. Además, ayuda a mover componentes como las bisagras flexibles. Si busca un material parecido al HDPE pero necesita una resistencia química y una flexibilidad superiores, no busque más que el PP.
Nailon
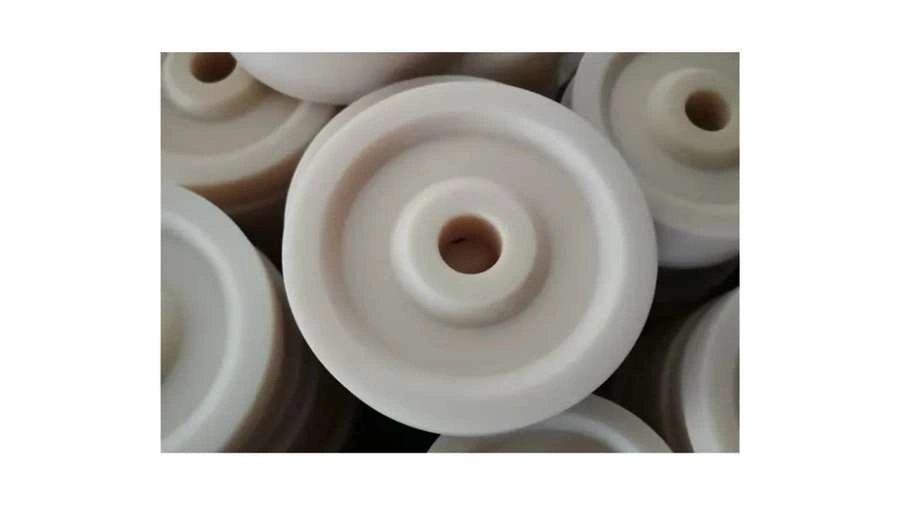
Pieza moldeada por inyección de nailon
El nailon es un material termoplástico diseñado. Se utiliza ampliamente debido a su alta resistencia a la flexión y durabilidad. El nailon se utiliza principalmente en aplicaciones de alta tensión. El nailon se puede reforzar con fibras de vidrio para lograr mayor resistencia y resistencia al calor. La única desventaja del nailon es que es "hidrófilo", lo que lo convierte en una mala opción para estar expuesto continuamente a componentes de agua o humedad.
Relacionado con: moldeo por inyección de abdominales
Boda: su proveedor de confianza en moldeo por inyección de HDPE
Boda es su proveedor confiable de HDPE de alta gama servicio de moldeo por inyección, que ofrece todo, desde el diseño de moldes hasta la producción. Muchas industrias se benefician de nuestras piezas de polietileno de alto rendimiento gracias a nuestra tecnología de fabricación avanzada.
Nuestros ingenieros y técnicos calificados trabajan en estrecha colaboración con el cliente para desarrollar diseños de moldeo patentados para satisfacer los criterios deseados de apariencia y funcionalidad operativa.
Además de HDPE, ofrecemos servicios de moldeo por inyección de POM para una variedad de piezas de alta precisión, como engranajes, cojinetes y otros componentes estructurales. Nuestro compromiso con el cumplimiento de los objetivos de calidad y la rotación mínima nos convierte en el proveedor ideal de moldeo por inyección centrado en el cliente.
FAQ’s
P1: ¿Se puede utilizar HDPE en el moldeo por inyección?
Sí, el HDPE (polietileno de alta densidad) se utiliza ampliamente en el moldeo por inyección. Es duradero, liviano y resistente a los productos químicos y la humedad. Idealmente, se utiliza para fabricar contenedores, tuberías y piezas de automóviles.
P2: ¿Cuál es el proceso de moldeo de HDPE?
El moldeo de HDPE implica fundir el material e inyectarlo en un molde a alta presión. El plástico fundido llena la cavidad del molde y se enfría hasta alcanzar la forma deseada. Después de enfriarse, la pieza se expulsa y se termina según sea necesario.
P3: ¿Qué grado de HDPE se utiliza para el moldeo por inyección?
Por lo general, se utilizan grados de HDPE (HDPE 5000S, HDPE 5502 y HDPE 7000F) para dar forma a diferentes productos mediante moldeo por inyección. Estos grados ofrecen una excelente resistencia, resistencia al impacto y procesabilidad. La selección del grado específico generalmente depende de la aplicación y las características de la pieza requerida.
P4: ¿Cuál es la presión de inyección para HDPE?
Las presiones de inyección de HDPE suelen ser de 70 a 140 MPa (10,000 20,000 a XNUMX XNUMX psi). Depende del diseño del molde, la viscosidad del material y el espesor de la pieza.
Q5: ¿Cuál es el costo del moldeo por inyección de HDPE?
HDPE costos de moldeo por inyección Varían según el grado, la complejidad del molde y la cantidad de producción. El HDPE es económico, normalmente cuesta entre 1 y 2 dólares por kg, pero los costos totales incluyen las herramientas y el procesamiento. La producción a gran escala reduce los costos por unidad.