Il polietilene ad alta densità (HDPE) termoplastico è ampiamente utilizzato nello stampaggio a iniezione. È molto resistente, durevole ed economico. Inoltre, ha un'eccellente resistenza agli urti e protezione dall'umidità. Queste proprietà lo rendono unico per l'imballaggio, l'automotive e gli usi industriali. Il materiale viene in genere fuso tra 180°C e 280°C e iniettato in uno stampo per dare forma a prodotti di design specifici.
Porlean Tech è specializzata nel tradurre il tuo intento progettuale in componenti ad alte prestazioni. Se hai bisogno di parti stampate a iniezione in HDPE personalizzate per applicazioni industriali, automobilistiche e di imballaggio, questa guida spiega come l'esperienza di produzione su richiesta di Boda Tech offre precisione, scalabilità ed economie di scala.
Cos'è lo stampaggio ad iniezione di HDPE?
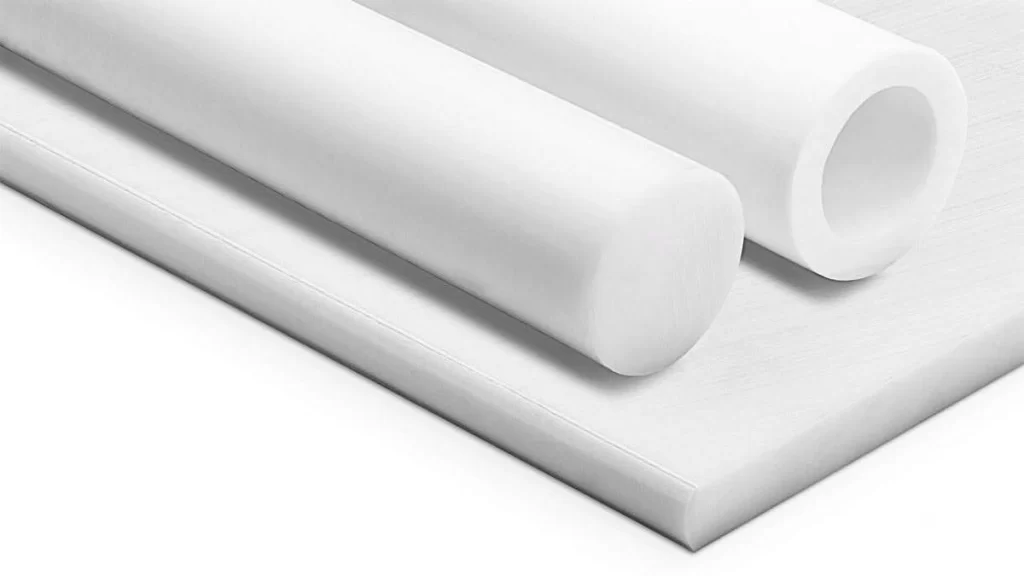
HDPE in forma grezza
Progettazione di parti/prodotti in HDPE attraverso stampaggio a iniezione è una pratica comune. Il processo fonde l'HDPE e lo inietta in uno stampo, dove si raffredda. In genere, il materiale è utilizzato eccessivamente in contenitori HD, bottiglie, tubi e componenti per auto. Tuttavia, l'HDPE si restringe a causa dell'elevato tasso di espansione termica. Un raffreddamento adeguato e uno stampaggio a iniezione ad alta tecnologia per adattarsi alle modifiche di progettazione possono aiutare a modellare il prodotto in modo accurato.
In Boda Tech, non ci limitiamo a offrire servizi di stampaggio di polietilene ad alta densità. Oltre allo stampaggio, il nostro team fornisce un supporto completo di progettazione e produzione. Garantiamo che tutte le parti che ricevi siano della massima qualità e funzionino come previsto per garantire la tua applicazione.
Invece di perdere tempo a cercare aziende di stampaggio a iniezione di HDPE, lavora con Boda Tech, ricevi un'analisi DFM gratuita, accedi a un'impressionante rete di produzione e ottieni sconti su grandi quantità/all'ingrosso.
I nostri ingegneri gestiscono tutto, dalla progettazione degli stampi alla logistica. Lascia che ti aiutiamo a raggiungere i risultati desiderati trasformando i tuoi progetti in prodotti pratici. Inizia oggi stesso il tuo progetto HDPE!
Quali sono i vantaggi dell'utilizzo del materiale HDPE per lo stampaggio a iniezione
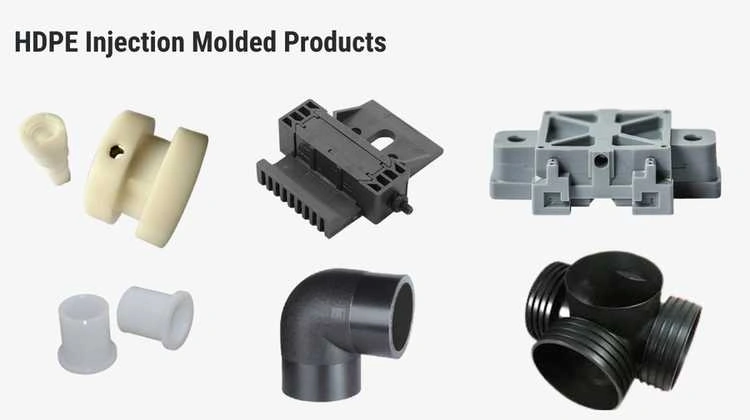
Prodotti stampati a iniezione in HDPE
Vantaggi
Nonostante l'elevata resistenza e durevolezza, l'HDPE ha molte altre caratteristiche interessanti. Ad esempio:
Costi di produzione accessibili
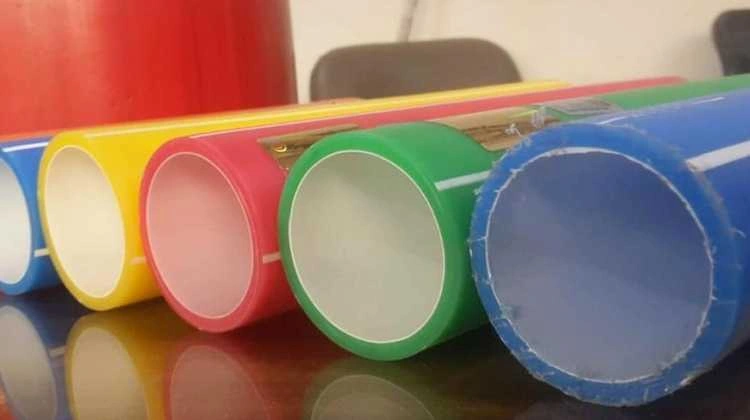
Tubi HDPE colorati
L'HDPE è il tipo meno costoso utilizzato per lo stampaggio a iniezione rispetto ad altri materiali plastici industriali. Il suo costo di produzione è inferiore a quello di molti polimeri specializzati. Pertanto, è economico per la produzione su larga scala. Inoltre, la sua ampia disponibilità lo rende una scelta sensata. Indipendentemente dal volume, che tu abbia bisogno di piccole o grandi quantità, la nostra struttura ti aiuterà a ridurre al minimo lo spreco di materiale per mantenere competitivi i tuoi costi unitari.
Ottieni informazioni preziose su stampaggio ad iniezione di teflon nella nostra guida dettagliata.
Altamente resistente agli urti e allo stress
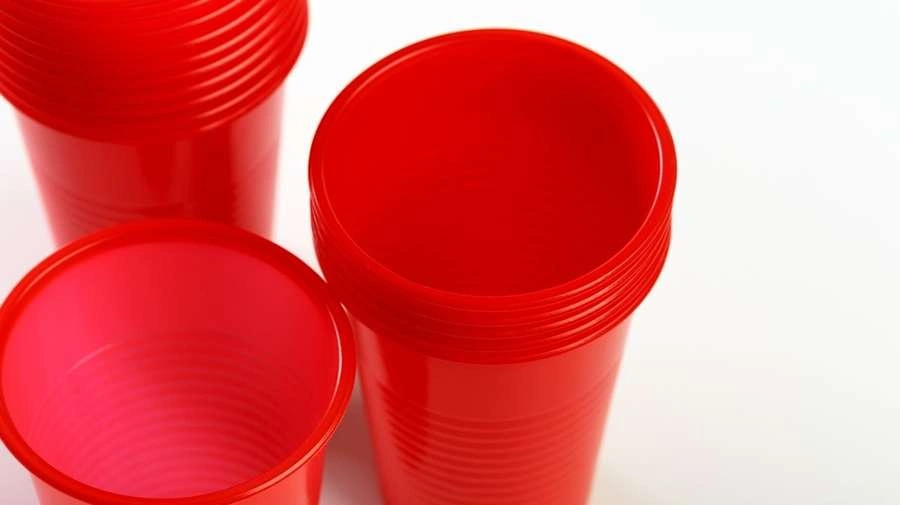
Bicchieri monouso in HDPE
L'HDPE è un materiale leggero composto da elevata resistenza alla trazione ed eccellente resistenza all'impatto. Può sopportare un uso significativo senza screpolarsi o rompersi. Queste caratteristiche lo rendono ideale per creare componenti durevoli come contenitori, prodotti per l'automotive e parti di macchinari industriali.
Resistenza agli agenti chimici e all'umidità
L'HDPE è resistente agli acidi ossidanti forti (ad esempio, acido solforico concentrato, acido nitrico) e agli idrocarburi (ad esempio, benzina). Non assorbe acqua in condizioni di umidità. Quindi impedisce il rigonfiamento e la degradazione. Grazie a queste caratteristiche, l'HDPE è ideale per serbatoi di stoccaggio di sostanze chimiche e applicazioni esterne.
Ci riforniamo di materiali da autorità certificate. Il nostro team garantisce che i componenti HDPE sviluppati resistano a impatti, sostanze chimiche e umidità.
svantaggi
Ecco gli svantaggi dello stampaggio a iniezione di HDPE:
Vulnerabilità al calore e all'espansione termica
L'HDPE si espande durante la fusione. Ciò influisce sulla precisione dimensionale delle parti dopo lo stampaggio. Le parti potrebbero deformarsi e restringersi se non vengono utilizzati un raffreddamento e una progettazione dello stampo adeguati.
Integriamo l'analisi del flusso dello stampo e la progettazione dei canali di raffreddamento per ridurre al minimo le deformazioni, anche nelle parti con pareti sottili.
Difficile legare
È relativamente difficile legare o rivestire HDPE con adesivi a causa della bassa energia superficiale. La nostra struttura impiega generalmente tecniche specializzate di saldatura a ultrasuoni e caratteristiche di fissaggio meccanico (interblocco) nel tuo progetto per semplificare l'assemblaggio.
Materiale infiammabile
L'HDPE puro è infiammabile ma autoestinguente in alcuni gradi (ad esempio, UL 94 HB). L'infiammabilità dipende dagli additivi. Se hai bisogno di HDPE ignifugo, affidati a Boda Tech, poiché ci riforniamo di gradi certificati e consigliamo alternative come PPSU per casi di utilizzo ad alta temperatura.
Prova subito Boda!
Guida alla lavorazione dello stampaggio a iniezione di HDPE: passo dopo passo
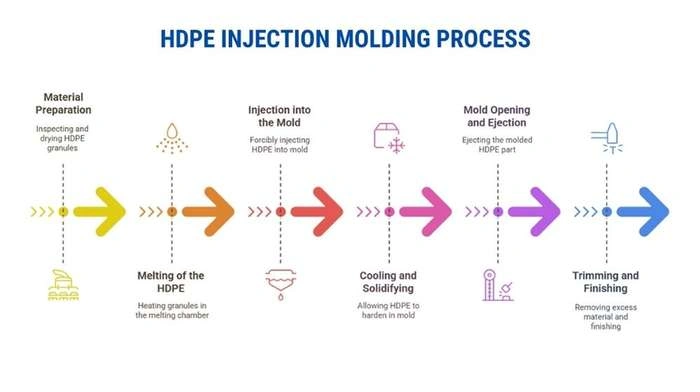
Processo di stampaggio ad iniezione di HDPE
Il processo di stampaggio a iniezione di HDPE è complicato e spesso richiede molta competenza. Boda Tech fornisce un supporto completo dalla progettazione alla formazione del prodotto finale. Ecco le capacità che ci distinguono dagli altri fornitori di servizi di stampaggio a iniezione.
- Una volta caricato il file CAD, i nostri ingegneri forniranno un'analisi DFM gratuita. Ottimizzeremo lo spessore della parete, le posizioni delle porte e gli angoli di sformo.
- Puoi scegliere tra oltre 20 opzioni di qualità HDPE oppure lasciare che siamo noi a consigliarti la resina ideale per la tua applicazione.
- Ordina 10 o 10,000 pezzi con coerenza garantita. Le nostre strutture certificate ISO 9001 ci consentono di soddisfare le tue specifiche.
- Avevamo un vasto elenco di opzioni di finitura. Puoi aggiungere fili, loghi o trattamenti a fiamma alle tue parti finite per un'integrazione senza soluzione di continuità nel tuo prodotto.
Di seguito, analizziamo i passaggi tipici per realizzare prodotti tramite il processo di stampaggio a iniezione di HDPE:
Preparazione del materiale
Innanzitutto l'HDPE materia prima per stampaggio ad iniezione sotto forma di granuli viene ispezionato e asciugato per estrarre l'umidità. Quindi, viene immagazzinato in un silo per granuli. Inoltre, viene trasportato in altre sezioni per garantire una lavorazione controllata.
Fusione dell'HDPE
Dopo che i granuli sono stati posizionati nella camera di fusione, vengono riscaldati per liquefarli. Viene immesso in un dispositivo a vite. La vite rotante assicura un riscaldamento uniforme e un flusso costante dell'HDPE fuso.
Iniezione nello stampo
L'HDPE preriscaldato e liquefatto viene iniettato forzatamente in uno stampo preformato ad alta pressione. Il riempimento corretto e la velocità di iniezione controllata eliminano le sacche d'aria.
Raffreddamento e solidificazione
Lo stampo raffredda l'HDPE, consentendogli di indurirsi in forma. Un controllo della temperatura adeguato determina una solidificazione uniforme e riduce al minimo le possibilità che l'HDPE si restringa, si deformi e si deformi durante l'ulteriore raffreddamento.
Apertura ed espulsione dello stampo
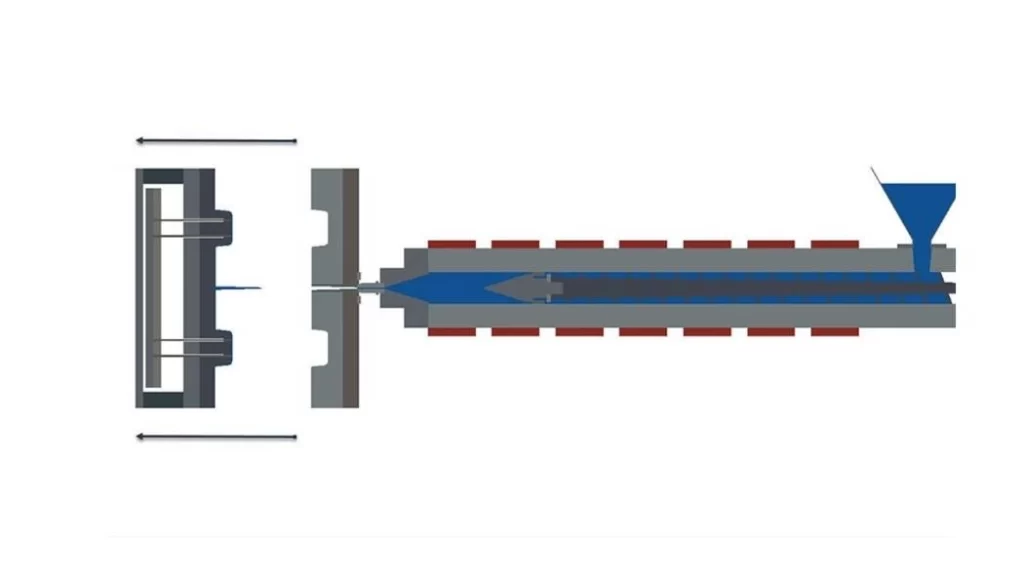
Illustrazione di apertura dello stampo
La forma desiderata viene ottenuta dopo un raffreddamento controllato. La parte viene espulsa con cura dallo stampo. Una corretta manipolazione ed espulsione della parte danno origine a parti senza deformazioni elaborate e indesiderate.
Rifilatura e finitura
Materiale indesiderato come sbavature o bordi ruvidi vengono rimossi. Inoltre, vengono incorporati trattamenti di finitura, come sbavatura, lucidatura e rivestimento, per rendere il prodotto esteticamente gradevole. Oltre all'estetica, questi migliorano ulteriormente le caratteristiche delle parti/articoli.
Prova subito Boda!
Progettazione dello stampaggio a iniezione di HDPE: i migliori consigli per parti impeccabili
Diamo un'occhiata ad alcuni principi di progettazione per aiutare le parti a essere realizzate correttamente. Inoltre, ti invitiamo a dare un'occhiata alla nostra guida approfondita su stampaggio ad iniezione di policarbonato.
Spessore parete
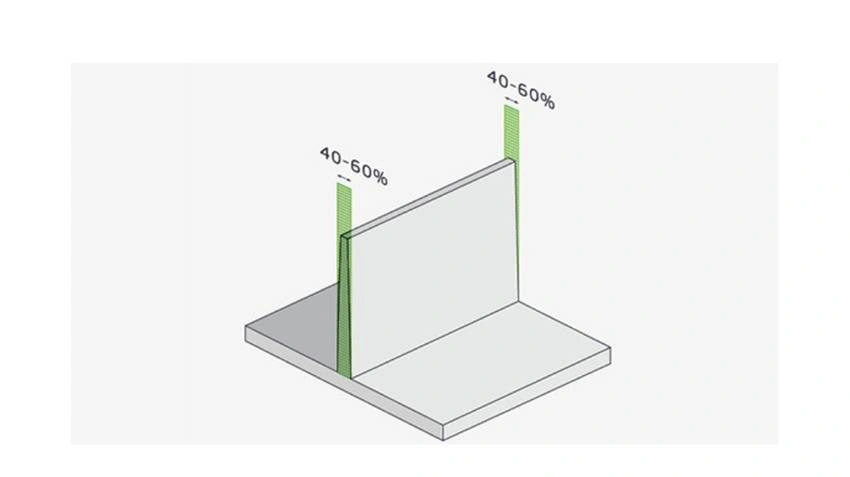
Spessore della parete dello stampaggio ad iniezione
Se si desidera ottenere un raffreddamento uniforme e senza segni di ritiro, le pareti di progettazione devono avere lo stesso spessore. Lo spessore ideale della parete per HDPE dovrebbe essere compreso tra 0.76 mm e 3.18 mm, poiché questi materiali possiedono un incredibile rapporto resistenza-difetto. Se lo spessore della parete deve cambiare mantenendolo uniforme, allora dovrebbe essere fatto gradualmente (meno di 10 gradi) e la modifica dello spessore della parete dovrebbe essere entro il 10-15% dello spessore nominale.
Ritiro
L'HDPE è quello che si restringe di più tra tutte le materie plastiche, all'incirca dall'1.5 al 3%. Per evitare problemi di dimensioni, controllare come vengono utilizzate le impostazioni di pressione di compattazione e mantenimento, regolare le posizioni del gate su regioni più spesse e ottimizzare il tempo di raffreddamento. Inoltre, è necessario tenere conto nella progettazione dello stampo affinché le pareti più sottili si raffreddino più rapidamente.
Raggio degli angoli acuti
Gli angoli acuti sono difficili da modellare a causa della loro notevole rigidità. Per rinforzare gli angoli, è necessario aggiungere un raggio interno non inferiore al 25 percento dello spessore della parete. Le parti con resistenza sufficiente devono essere urtate fino al 75% per una migliore resistenza.
Angolo di sformo
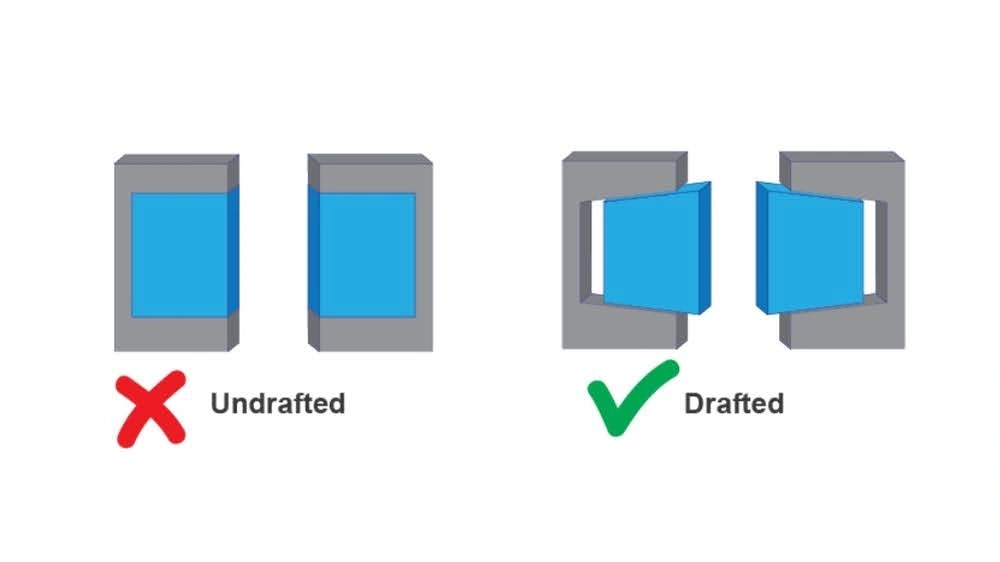
Angolo di sformo dello stampaggio a iniezione
Per un'espulsione ottimale delle parti in HDPE dallo stampo, è necessario applicare bordi rastremati alle pareti verticali. Le forme di base possono utilizzare una pendenza di 0.5-1.0 gradi per lato. Le forme più complicate e una sezione di cavità profonda potrebbero richiedere 1.5-2.0 gradi per espellere correttamente la parte.
Tolleranze
Le tolleranze strette possono essere difficili da ottenere a causa di problemi di restringimento e raffreddamento. Per la maggior parte dei componenti, le tolleranze commerciali di ~±0.2 mm sono sufficienti. Tuttavia, alcune caratteristiche critiche potrebbero richiedere una precisione di ~±0.05 mm per lo stampo. Le tolleranze super strette (<±0.025 mm) sono possibili solo quando la qualità dello stampo è eccezionalmente elevata.
Sfide comuni nello stampaggio a iniezione di HDPE e come superarle
Progettare parti in HDPE può essere a volte problematico. Una gestione inadeguata durante lo stampaggio può portare a parti deformate, fragili e incoerenti. Diamo un'occhiata ad alcune sfide comuni e alle relative soluzioni.
Deformazione e restringimento
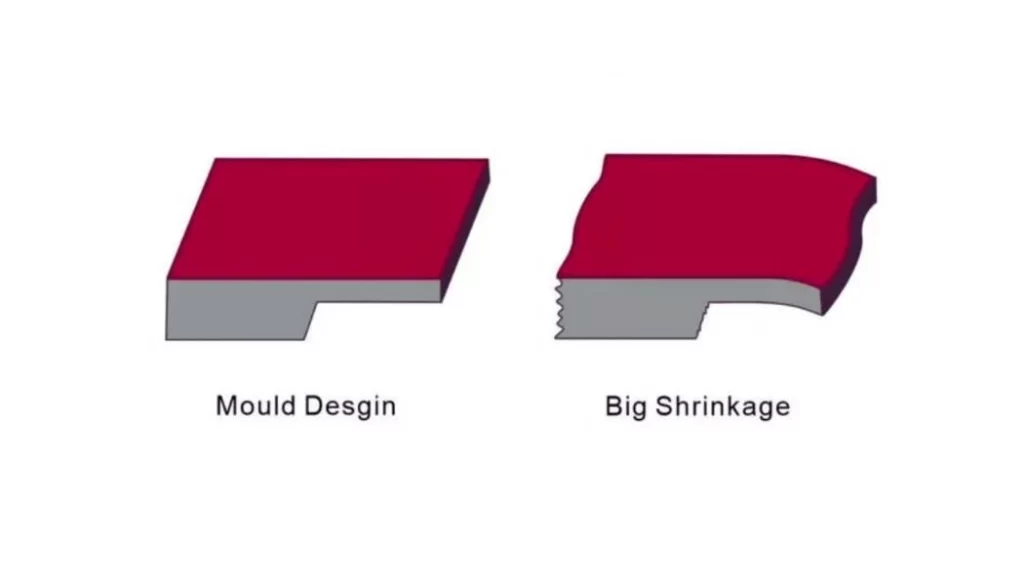
Ritiro della muffa
Le parti stampate a iniezione in HDPE si deformano e mostrano restringimento. Spesso si verificano distorsioni dimensionali dovute al raffreddamento non uniforme. Il materiale ha un tasso di restringimento relativamente elevato, solitamente dall'1.5% al 3%.
Soluzioni:
- Evitare un raffreddamento non uniforme e mantenere uno spessore uniforme delle pareti.
- Utilizzare tempi di raffreddamento ottimali e una posizione corretta della saracinesca per un flusso efficiente del materiale.
- Applicare una pressione costante per ridurre al minimo gli effetti del restringimento.
Finitura superficiale deteriorata
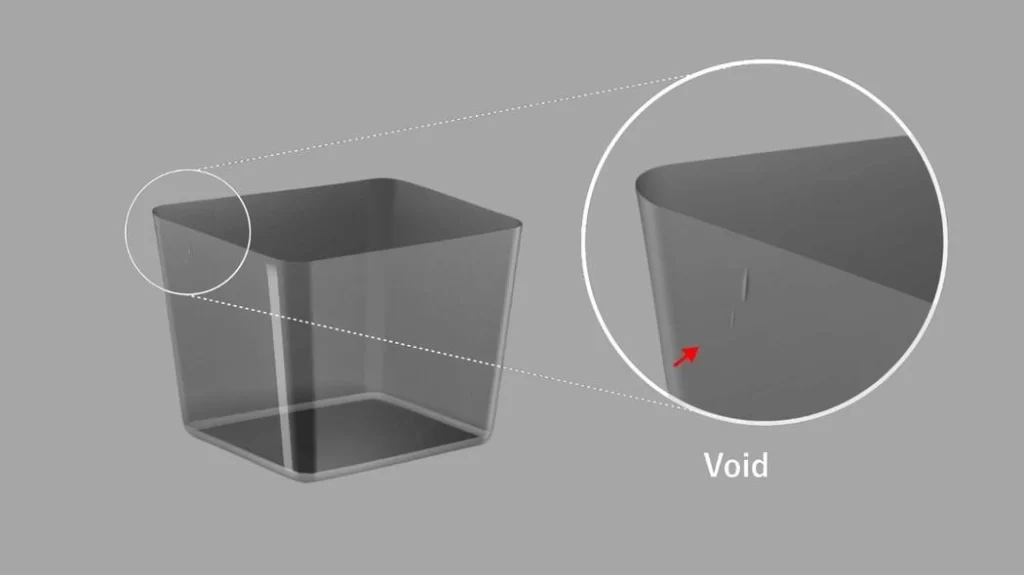
Vuoti nella parte stampata a iniezione
L'HDPE ha una bassa energia superficiale. È più suscettibile a texture irregolari e opache a causa della scarsa adesione dei rivestimenti.
Soluzioni:
- Migliora la qualità della finitura utilizzando superfici di stampi altamente lucidate.
- Aumentare la velocità di riempimento e la pressione di iniezione.
- Per una migliore adesione della superficie, utilizzare un post-trattamento come la fiamma.
Lampeggiante ad alta superficie
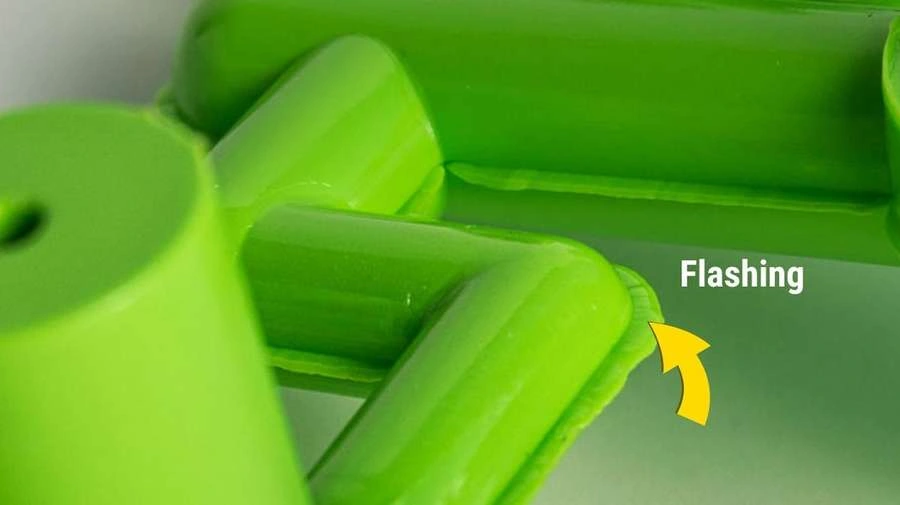
Parte lampeggiante
La fuoriuscita di materiale avviene quando questo fuoriesce dai bordi della cavità dello stampo.
Soluzioni:
- Evitare infiltrazioni di materiale serrando saldamente lo stampo.
- Se la pressione di iniezione è troppo alta, ridurla al minimo.
- Se i bordi dello stampo sono usurati, è necessario controllarli, ripararli e sostituirli.
Parti fragili e deboli
Le parti in HDPE possono perdere resistenza se raffreddate troppo rapidamente. Inoltre, la formazione di stress interno dovuto a raffreddamento improprio può portare a problemi di stampaggio.
Soluzione:
- Bilanciare la velocità di raffreddamento in modo che il processo di solidificazione possa essere graduale. Aiuta a prevenire stress interni e deformazioni.
- Regolare la temperatura di fusione tra 180° e 230°C.
- Eseguire la ricottura per regolare le sollecitazioni interne e rendere il pezzo più resistente.
Materiali alternativi all'HDPE nello stampaggio a iniezione
L'HDPE offre molti vantaggi, ma potrebbe non funzionare in ogni situazione. Puoi prendere in considerazione altre opzioni da alcune delle miglior materiale per lo stampaggio ad iniezione, come il polipropilene (PP) e il nylon. Questi materiali potrebbero essere delle opzioni valide per il tuo progetto.
Polipropilene (PP)
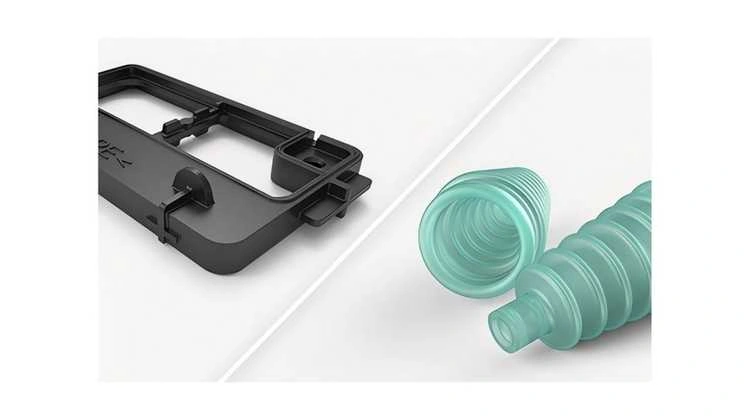
Parti stampate a iniezione in polipropilene (PP)
Il polipropilene è una plastica resistente ma leggera. È relativamente conveniente e presenta una buona resistenza all'umidità. Ha una superficie a basso attrito. Inoltre, aiuta a spostare componenti come le cerniere mobili. Se stai cercando un materiale simile all'HDPE ma hai bisogno di una resistenza chimica e flessibilità più eccellenti, allora non cercare oltre il PP.
Nylon
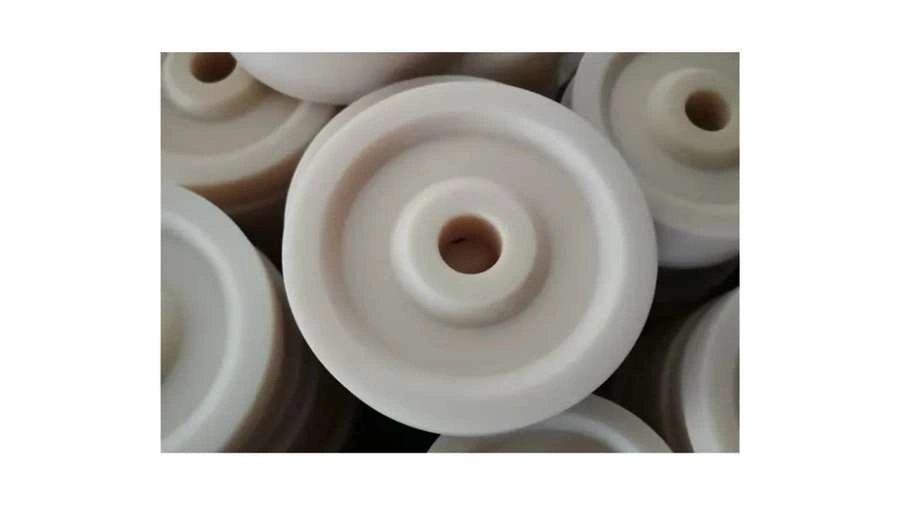
Parte stampata a iniezione in nylon
Il nylon è un materiale termoplastico ingegnerizzato. È ampiamente utilizzato per la sua elevata resistenza alla flessione e durevolezza. Il nylon è utilizzato principalmente in applicazioni ad alto stress. Il nylon può essere rinforzato utilizzando fibre di vetro per una maggiore resistenza e resistenza al calore. L'unico aspetto negativo del nylon è che è "idrofilo". Ciò lo rende una scelta sbagliata per essere continuamente esposto a componenti di acqua o umidità.
Relativo a: stampaggio ad iniezione di ABS
Boda Tech: il tuo fornitore di fiducia per lo stampaggio a iniezione di HDPE
Boda Tech è il tuo fornitore affidabile di HDPE di alta qualità servizio di stampaggio ad iniezione, offrendo tutto, dalla progettazione dello stampo alla produzione. Molti settori traggono vantaggio dalle nostre parti in polietilene ad alte prestazioni attraverso la nostra avanzata tecnologia di produzione.
I nostri ingegneri e tecnici qualificati lavorano a stretto contatto con il cliente per sviluppare progetti di stampaggio proprietari che soddisfino i criteri di aspetto e funzionalità operativa desiderati.
Oltre all'HDPE, offriamo servizi di stampaggio a iniezione POM per una gamma di parti ad alta precisione, come ingranaggi, cuscinetti e altri componenti strutturali. Il nostro impegno nel soddisfare gli obiettivi di qualità e il turnover minimo ci rendono il fornitore ideale di stampaggio a iniezione incentrato sul cliente.
FAQ
D1: L'HDPE può essere utilizzato nello stampaggio a iniezione?
Sì, l'HDPE (polietilene ad alta densità) è ampiamente utilizzato nello stampaggio a iniezione. È durevole, leggero e resistente a sostanze chimiche e umidità. Idealmente, viene utilizzato per realizzare contenitori, tubi e parti di automobili.
D2: Qual è il processo di stampaggio dell'HDPE?
Lo stampaggio HDPE comporta la fusione del materiale e l'iniezione in uno stampo ad alta pressione. La plastica fusa riempie la cavità dello stampo e si raffredda nella forma desiderata. Dopo il raffreddamento, la parte viene espulsa e rifinita secondo necessità.
D3: Quale grado di HDPE viene utilizzato per lo stampaggio a iniezione?
Di solito, i gradi HDPE (HDPE 5000S, HDPE 5502 e HDPE 7000F) vengono utilizzati per dare forma a diversi prodotti nello stampaggio a iniezione. Questi gradi offrono eccellente resistenza, resistenza all'impatto e lavorabilità. La selezione specifica del grado dipende in genere dall'applicazione e dalle caratteristiche della parte richiesta.
D4: Qual è la pressione di iniezione per l'HDPE?
Le pressioni di iniezione dell'HDPE sono in genere 70–140 MPa (10,000–20,000 psi). Dipende dal design dello stampo, dalla viscosità del materiale e dallo spessore della parte.
D5: Quanto costa lo stampaggio a iniezione di HDPE?
HDPE costi di stampaggio ad iniezione variano in base al grado, alla complessità dello stampo e alla quantità di produzione. L'HDPE è economico, in genere da $ 1 a $ 2 al kg, ma i costi totali includono utensili e lavorazione. La produzione su larga scala riduce i costi per unità.