Incisione laser dell'acciaio inossidabile
Se eseguita correttamente, la marcatura dell'acciaio inossidabile è uno dei materiali più difficili da lavorare con precisione. La qualità della marcatura superficiale influirà direttamente sulla durata e sulla leggibilità per l'intera vita utile del componente, che si tratti di componenti industriali, apparecchiature mediche, articoli personalizzati o ferramenta di marca. Un processo errato può causare marcature sbiadite, superfici danneggiate o il mancato superamento dei controlli di conformità.
Acciaio inossidabile incisione laser È il metodo più diffuso nei settori manifatturiero, aerospaziale e dei beni di consumo. Permette di realizzare marcature permanenti ad alto contrasto senza l'utilizzo di sostanze chimiche o contatto fisico. Secondo le stime del settore, si prevede che il mercato globale della marcatura laser raggiungerà i 4.5 miliardi di dollari nel 2028. La marcatura dei metalli, in particolare dell'acciaio inossidabile, rappresenterà una quota significativa di questa crescita. Questo processo è ormai standard per la tracciabilità dei componenti, la personalizzazione del marchio e le applicazioni decorative.
Boda Tech è un buon punto di partenza per valutare cosa è meglio per te. Se sei interessato a come le marcature si inseriscono in un flusso di lavoro di produzione più ampio, il nostro servizi di finitura superficiale e la guida vi fornirà un quadro completo.
Che cos'è l'incisione laser sull'acciaio inossidabile?
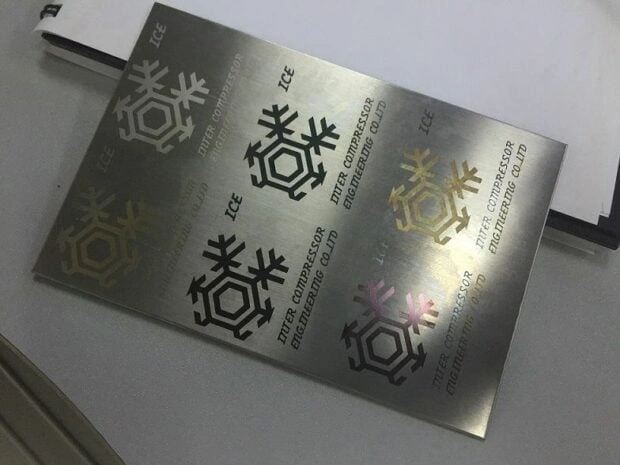
Incisione laser su una piastra di acciaio inossidabile
La marcatura laser utilizza un processo termico in cui un raggio laser riscalda la superficie dell'acciaio inossidabile, provocando una microespansione. Questo fa sì che un segno visibile venga sollevato rispetto al materiale di base. A differenza dell'incisione, non rimuove praticamente alcun materiale. La deformazione della superficie viene utilizzata per creare il segno, anziché il taglio. Il risultato è un segno permanente ad altissimo contrasto che si lega al materiale a livello molecolare, anziché limitarsi a depositarsi sulla superficie come avviene con l'inchiostro o la pittura.
Come funziona
L'impulso laser riscalda la superficie dell'acciaio inossidabile fino a una temperatura tale che la dilatazione termica produce un segno ad alto contrasto. Il calore provoca una reazione dello strato di ossido di cromo, con conseguenti variazioni di colore che vanno dal nero intenso al grigio chiaro. Questa reazione è permanente, resistente all'usura e alla corrosione e non viene alterata da detergenti o altri fattori.
Poiché la profondità di una marcatura incisa è solitamente inferiore a 0.001 pollici, l'integrità strutturale viene preservato. L'incisione dell'acciaio inossidabile è l'opzione migliore quando sono richieste tolleranze dimensionali ristrette, come nel caso di impianti medicali e componenti meccanici di precisione. Questo processo è altamente efficiente, in quanto non richiede materiali di consumo o prodotti chimici di post-elaborazione, né la sostituzione degli utensili tra una lavorazione e l'altra.
Tipi di laser comuni utilizzati
Alcuni laser sono più efficaci di altri nel lavorare l'acciaio inossidabile. La potenza di picco, la durata dell'impulso e la lunghezza d'onda del laser determinano l'efficienza dell'assorbimento di energia da parte delle superfici metalliche. Ecco tre dei parametri più comuni:
- I laser a fibra (1064 nm) sono lo standard di settore per l'acciaio inossidabile. Offrono tempi di ciclo rapidi e un contrasto elevato. Sono ideali per ambienti con elevati volumi di produzione, dove velocità e uniformità sono fondamentali.
- I laser a CO2 sono meno efficienti delle torce a CO2 sui metalli, ma possono essere utilizzati con determinati rivestimenti e per la ricottura. Nella maggior parte dei casi, sono più adatti ai materiali non metallici, sebbene alcuni operatori utilizzino anche spray per la marcatura dei metalli.
- Laser Nd:YAG: Un'opzione laser pulsata ad alta energia per la marcatura dell'acciaio inossidabile con ossido nero e ricottura profonda. Comunemente utilizzato nei settori aerospaziale e medicale, dove la marcatura permanente e l'elevato contrasto sono essenziali.
Incisione laser vs. marcatura laser su acciaio inossidabile
Incisione laser contro marcatura laserI due termini sono usati in modo intercambiabile, ma descrivono processi che hanno risultati, costi e applicazioni fondamentalmente diversi. La scelta sbagliata può portare a un'usura prematura dei segni o a guasti nel controllo dimensionale. Comprendere la differenza prima di specificare un processo può far risparmiare tempo, denaro e rilavorazioni.
Differenze nei termini chiave
| Fattore | Laseratura | Incisione laser |
| Rimozione materiale | Deformazione minima (della superficie) | Significativo (materiale rimosso) |
| Segna profondità | Inferiore a 0.001″ | 0.002 "- 0.005" |
| Accelerare | Faster | Rallenta |
| Stress parziale | A basso costo | Moderato |
| Ideale per | Settore medico, aerospaziale e tolleranze ristrette | Identificazione industriale, segni profondi e permanenti |
| Costo | Inferiore per parte | Alto per parte |
Perché scegliere l'acquaforte anziché l'incisione
L'incisione laser è la scelta migliore quando si desidera ottenere tempi di ciclo rapidi e una minima alterazione del materiale. È la soluzione ideale per applicazioni che richiedono un elevato contrasto ma non profondità. Tra queste rientrano codici a barre, numeri di serie e finiture decorative. L'incisione può essere utilizzata anche quando il pezzo ha pareti sottili o quando la rimozione del materiale potrebbe indebolire la sezione trasversale.
L'incisione laser è la scelta migliore quando un segno deve resistere a condizioni estremamente corrosive o essere durevole. È inoltre consigliabile quando è necessaria una profondità tattile per l'identificazione in ambienti con scarsa visibilità. L'incisione è più durevole dell'acquaforte quando si tratta di segni incisi in profondità, come quelli su componenti industriali pesanti, utensili e stampi.
La fotoincisione è la scelta preferita per gli impianti medicali e i componenti aerospaziali perché non rimuove molto materiale, mantenendo il pezzo entro le strette tolleranze dimensionali. L'incisione a caldo è più adatta per componenti industriali pesanti, utensili e attrezzature per esterni, dove la marcatura deve resistere a condizioni difficili, manipolazioni ripetute o pulizie aggressive per un lungo periodo di tempo. La scelta del processo più appropriato in base all'utilizzo finale del pezzo evita costose rilavorazioni e garantisce che la marcatura rimanga leggibile per tutta la durata del prodotto.
Incisione laser su acciaio inossidabile
Processo di incisione laser
Le impostazioni corrette della macchina sono fondamentali per ottenere marcature pulite e uniformi sull'acciaio inossidabile. Una piccola regolazione di velocità, potenza o frequenza può fare la differenza tra una marcatura nitida e ad alto contrasto e un risultato bruciato o sbiadito. Non esiste un'unica impostazione universalmente efficace per tutte le finiture e le qualità di acciaio inossidabile. Per questo motivo, i test dei parametri sono una parte essenziale dei flussi di lavoro di marketing professionali.
Parametri chiave di controllo
- Potenza (Watt): Una potenza maggiore può aumentare il contrasto, ma può anche causare danni alla superficie. Per l'incisione dell'acciaio inossidabile si utilizza solitamente un laser a fibra con una potenza compresa tra 20 e 50 W. Un livello di potenza troppo elevato brucerà la superficie, provocando un rivestimento di ossido non uniforme.
- Velocità (mm/s): Velocità più elevate riducono l'apporto di calore e producono segni più chiari. Velocità più basse producono più calore, che scurisce il segno. Potenza e velocità sono strettamente correlate, quindi la regolazione di una influirà solitamente anche sull'altra.
- La frequenza degli impulsi (kHz): Ciò influisce sulla sovrapposizione degli impulsi laser. Una frequenza più bassa produce punti più definiti; una frequenza più alta crea un segno più uniforme.
- Distanza di messa a fuoco: Un posizionamento preciso del punto focale è fondamentale. Anche una sfocatura di soli 0.5 mm può causare sfocature sui bordi di testi sottili e codici a barre.
- Numero di passaggi: Un solo passaggio per l'incisione; passaggi multipli per una ricottura più profonda o per effetti di ossido nero.
Parametri di avviamento consigliati (Laser a fibra 20W)
Queste sono solo linee guida generali. Prima di impostare i parametri di produzione, è sempre opportuno effettuare delle prove su dei campioni. Il tipo di materiale, la finitura superficiale e il rivestimento influiranno sul prodotto finale. Utilizzate questi valori solo come indicazione, non come specifica definitiva.
- Potenza: 70 – 80%
- Velocità: 800 – 1200 mm/s
- Frequenza: tra 20 e 30 kHz
- Tipo di riempimento: Riempimento a linee con spaziatura da 0.05 a 0.10 mm
- Sfocatura: da 0 mm a +1 mm, a seconda dell'effetto desiderato
Prova subito Boda!
Applicazioni della tecnica di incisione laser sull'acciaio inossidabile.
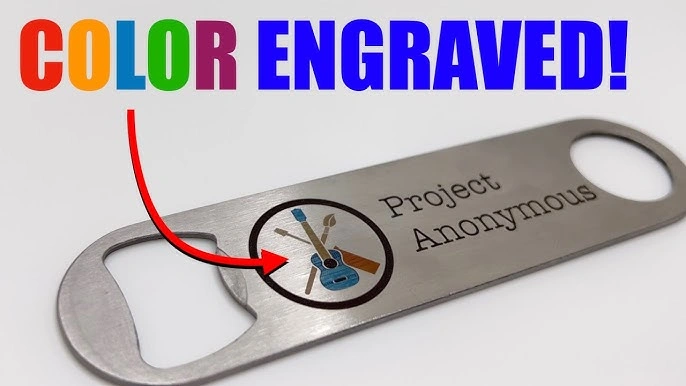
Applicazione della tecnica di incisione laser sull'acciaio inossidabile.
La marcatura laser dell'acciaio inossidabile non è una tecnologia di nicchia. Il processo è utilizzato in una vasta gamma di settori e applicazioni con esigenze diverse, ma tutte accomunate da un elemento fondamentale: una marcatura permanente, precisa e pulita. La sua versatilità è uno dei tanti motivi per cui ha sostituito metodi più datati come la stampatura, la marcatura elettrochimica e la marcatura a inchiostro.
Medico e Sanitario
Gli strumenti chirurgici, gli impianti e i dispositivi medici richiedono marcature UDI (Unique Device Identification) biocompatibili, resistenti alla sterilizzazione e leggibili sia dall'uomo che dagli scanner. L'incisione laser è conforme alle normative FDA e ISO 13485 perché non utilizza sostanze chimiche o rivestimenti che potrebbero compromettere la sterilità. Le marcature incise al laser non vengono alterate dall'autoclavatura, dai raggi gamma o dai cicli di disinfezione chimica, che altrimenti distruggerebbero le etichette stampate.
Aerospazio e Difesa
La marcatura dei componenti aerospaziali segue gli standard AS9102 e AMS, che richiedono che le marcature resistano a cicli termici estremi, esposizione a sostanze chimiche e vibrazioni. Molti stabilimenti hanno certificato i numeri di serie incisi al laser su componenti in acciaio inossidabile per soddisfare questi standard. L'incisione laser è senza contatto, quindi non vengono introdotte sollecitazioni meccaniche sul componente durante la marcatura. Questo è importante per le strutture aerospaziali sensibili alla fatica.
Industriale e manifatturiero
La marcatura laser è comunemente utilizzata per contrassegnare corpi valvola, raccordi e elementi di fissaggio, nonché pannelli di apparecchiature, ai fini del tracciamento delle risorse, della tenuta dei registri di manutenzione e della conformità normativa. I sistemi laser a fibra sono sufficientemente veloci da marcare grandi quantità di pezzi in breve tempo. La marcatura laser può essere integrata nelle linee di produzione automatizzate, consentendo ai produttori di registrare, marcare e verificare ogni singolo pezzo senza interrompere il flusso produttivo.
Consumatori e decorativi
L'incisione laser è sempre più utilizzata per personalizzare e marchiare posate su misura, articoli promozionali, elementi di ferramenta per l'edilizia e orologi. I moderni laser a fibra sono in grado di produrre immagini di qualità fotografica, comprese scritte di precisione, su superfici in acciaio inossidabile lucidato o spazzolato. L'incisione laser rappresenta un'ottima soluzione per i marchi di consumo perché consente di produrre prodotti identici in grandi quantità, contribuendo così a creare un'immagine di prestigio.
Considerazioni sulla finitura superficiale dell'acciaio inossidabile
La finitura superficiale dell'acciaio inossidabile, come lucidatura a specchio, spazzolatura, sabbiatura o grezzo, influenzerà direttamente l'aspetto dell'incisione e le modalità di regolazione dei parametri. Le finiture superficiali possono fare una grande differenza nell'incisione di due pezzi realizzati in acciaio inossidabile.
Le superfici lucidate a specchio presentano il contrasto migliore perché lo strato di ossido indotto dal laser risalta rispetto alla superficie riflettente. Le finiture spazzolate o satinate producono segni più tenui che si integrano meglio con il materiale di base. Le superfici opache o sabbiate assorbono più energia dal laser, quindi è necessario ridurne la potenza per evitare bruciature eccessive.
È fondamentale specificare la finitura superficiale e i requisiti di marcatura fin dalle prime fasi del progetto, soprattutto per le applicazioni in cui l'aspetto della marcatura è importante quanto la sua funzione. Esempi tipici sono i prodotti di consumo di marca o gli elementi architettonici decorativi. Una modifica della finitura durante la fase di sviluppo può spesso comportare una nuova qualificazione dei parametri del laser, con conseguente aumento dei costi e dei tempi.
Se la vostra applicazione richiede un particolare effetto post-incisione, come ad esempio una marcatura nera da ricottura su una superficie spazzolata, è consigliabile testare diversi parametri prima della produzione. I test sui campioni possono farvi risparmiare tempo e denaro riducendo la necessità di rilavorazioni.
Una superficie lucida offre un contrasto migliore per l'incisione profonda perché lo strato di ossido creato dal laser appare scuro e visibile sullo sfondo lucido. Una superficie opaca o sabbiata, d'altra parte, ha già una texture opaca, quindi il segno inciso si mimetizza maggiormente e mostra meno contrasto. Ciò significa che le superfici lucidate sono generalmente preferibili quando è necessario un segno nitido e ad alta visibilità, mentre le superfici opache richiedono un'attenta regolazione dei parametri per ottenere un risultato leggibile.
Prova subito Boda!
Incisione dell'acciaio inossidabile: errori comuni
acciaio inossidabile inciso al laser
Anche gli operatori più esperti possono commettere errori durante la mordenzatura dell'acciaio inossidabile. Ecco gli errori più comuni e come evitarli.
Utilizzo di impostazioni di messa a fuoco errate
In alcuni metodi di ricottura, la sfocatura viene utilizzata deliberatamente, ma una messa a fuoco errata durante la normale incisione produce segni sfocati e a basso contrasto che non superano la verifica del codice a barre. Prima della produzione, verificare sempre la distanza focale con una scheda di prova. Una messa a fuoco dinamica o un pezzo inclinato possono causare lo spostamento del piano focale su parti con curvatura superficiale. Controllare sempre più punti sulla superficie.
Differenze di qualità del materiale
L'acciaio inossidabile non esiste come materiale unico. A causa della loro diversa composizione in lega, le leghe 304 e 316 reagiscono in modo diverso alle stesse impostazioni laser. Il molibdeno presente nella lega 316 influenza la conduttività termica del materiale e il modo in cui la superficie reagisce all'esposizione laser. Prima di finalizzare le impostazioni su un nuovo componente, è fondamentale verificare la qualità del materiale e ottenere un certificato. Ciò è particolarmente importante nelle applicazioni mediche e aerospaziali che richiedono la tracciabilità.
Salta la pulizia post-stampa
La marcatura laser lascia una sottile pellicola di ossido attorno al segno. Questo residuo viene rimosso dalle parti destinate al contatto con alimenti o dispositivi medici mediante un processo di passivazione o un agente detergente. Questo passaggio è importante perché ometterlo può ridurre la resistenza alla corrosione e causare problemi nei settori regolamentati. I residui presenti sulle superfici lucidate dei prodotti di consumo decorativi possono causare un'opacità visibile in determinate condizioni di illuminazione.
La qualità del marchio non è convalidata rispetto alle specifiche.
La maggior parte degli operatori si limita a contrassegnare i pezzi senza eseguire verifiche formali. Il controllo di qualità secondo la norma ISO 15415 dovrebbe essere parte integrante del flusso di lavoro standard per codici a barre, Data Matrix e codici QR. Lo stesso segno che appare visibile su uno scanner portatile in condizioni di buona illuminazione può risultare non valido su uno scanner in linea in condizioni di produzione. La verifica dovrebbe essere integrata nel processo fin dall'inizio, anziché attendere l'ispezione finale.
Quali fattori influenzano il costo dell'incisione laser dell'acciaio inossidabile?
I prezzi per l'incisione laser variano notevolmente a seconda di diversi fattori. Comprendere questi fattori vi permetterà di ottenere preventivi accurati ed evitare sorprese durante il passaggio del progetto dalla fase di prototipazione a quella di produzione in serie.
- Tipo di testo: Testi semplici e codici a barre (2D) sono facili da elaborare. Il tempo di elaborazione per loghi complessi, foto e motivi a superficie intera è notevolmente superiore.
- Geometria della parte: Le parti piane possono essere modellate facilmente. Quelle con superfici irregolari, curve o cilindriche potrebbero richiedere dispositivi rotanti, maschere personalizzate o altri strumenti, il che aumenterà il costo di ogni lavoro.
- Volume: I costi di allestimento sono fissi, indipendentemente dalla quantità. Volume: volumi più elevati ripartiranno i costi su un maggior numero di pezzi e ridurranno il prezzo unitario. In alcuni casi, passando da 50 a 500 pezzi, il costo unitario può diminuire fino al 70%. Gli ordini urgenti sono soggetti a un supplemento. I tempi di consegna standard per l'incisione su commissione variano da 3 a 7 giorni lavorativi. Requisiti di certificazione dei materiali. I componenti per il settore aerospaziale e medicale spesso richiedono certificati dei materiali, documentazione di processo e rapporti di ispezione del primo articolo. Tutti questi elementi contribuiscono ad aumentare i costi del progetto.
- Post produzione: Nel preventivo totale, includete i costi di passivazione, pulizia o ispezione, anziché considerarli un extra facoltativo.
Conclusione
L'incisione laser dell'acciaio inossidabile offre ciò che altri processi di marcatura non possono garantire: una marcatura permanente, nitida e resistente agli agenti chimici, che preserva l'integrità strutturale del materiale. I principi fondamentali rimangono gli stessi, sia che si tratti di uno strumento chirurgico, di un componente aerospaziale, di un raccordo industriale o di un prodotto di consumo personalizzato.
È importante scegliere il laser corretto, impostare i parametri in modo appropriato, preparare adeguatamente la superficie e decidere se l'incisione o la fotoincisione sia il processo più adatto. Queste decisioni vengono prese in anticipo per evitare rilavorazioni e garantire la conformità. Inoltre, producono marcature che dureranno per tutta la vita utile del pezzo.
Boda Tech fornisce servizi di finitura superficiale, tra cui incisione e marcatura laser su acciaio inossidabile e altri materiali. servizio di incisione laser Contribuisce a creare marcature chiare e permanenti per loghi, numeri di serie e design personalizzati. Contatta il nostro team per discutere le specifiche del tuo progetto, i volumi richiesti e i tempi di consegna.
DOMANDE FREQUENTI
La marcatura laser indebolisce l'acciaio inossidabile?
No. Le proprietà strutturali di un componente non vengono alterate dalla deposizione laser perché rimuove pochissimo materiale e agisce a profondità molto ridotte (inferiori a 25 micron). Nelle applicazioni in cui lo stress è un fattore determinante, questo rappresenta un vantaggio significativo rispetto alla stampatura meccanica e all'incisione profonda. È stato dimostrato che la deposizione laser dell'acciaio inossidabile per impianti medicali non riduce la resistenza alla fatica.
È possibile incidere al laser l'acciaio inossidabile se è rivestito o placcato?
Attenzione però. Rivestimenti come PVD, verniciatura a polvere o anodizzazione reagiscono in modo diverso dall'acciaio inossidabile. I laser potrebbero dover ablare o penetrare il rivestimento prima di poter incidere il substrato. Eseguite dei test su campioni rivestiti prima di avviare la produzione. Alcuni rivestimenti possono essere rimossi selettivamente per rivelare il metallo sottostante, creando un'estetica bicolore molto apprezzata.
L'incisione laser è permanente?
Sì. Il segno viene creato mediante un'alterazione metallurgica superficiale. Non si tratta di inchiostro o vernice. Non si cancella con lo sfregamento e resiste alla maggior parte dei detergenti e solventi industriali, nonché alle alte temperature. Le marcature incise al laser sull'acciaio inossidabile sono più resistenti del componente stesso in ambienti esterni e marini.
Quali sono i formati di file necessari per l'incisione laser di opere d'arte?
È preferibile utilizzare formati vettoriali: DXF e DWG sono entrambe ottime opzioni. Le immagini raster possono essere utilizzate per produrre fotoincisioni in scala di grigi, ma è necessaria una conversione e la precisione potrebbe non essere altrettanto elevata. L'immagine deve essere fornita nella scala corretta e con il giusto orientamento. Generare sempre codici a barre e codici Data Matrix nelle dimensioni di output finali, anziché ingrandirli da un originale più piccolo. Il ridimensionamento introduce distorsioni che possono compromettere l'affidabilità della scansione.