Grabado láser de acero inoxidable
Cuando se realiza correctamente, el acero inoxidable es uno de los materiales más difíciles de marcar con precisión. La calidad de la marca superficial influye directamente en la durabilidad y legibilidad de la pieza durante toda su vida útil, ya sea que se trate de componentes industriales, equipos médicos, productos personalizados o herrajes de marca. Un proceso incorrecto puede provocar marcas descoloridas, superficies dañadas o fallos en las inspecciones de conformidad.
Acero inoxidable grabado láser Es el método más popular en la fabricación, la industria aeroespacial y los bienes de consumo. Produce marcas permanentes de alto contraste sin productos químicos ni contacto físico. Se prevé que el mercado global de marcado láser alcance los 4.5 millones de dólares en 2028, según estimaciones del sector. El marcado de metales, en particular el acero inoxidable, representará una gran parte de este crecimiento. Este proceso es ahora estándar para la trazabilidad de piezas, el marcado de marcas y las aplicaciones decorativas.
Boda es un buen punto de partida para evaluar qué es lo mejor para usted. Si está interesado en cómo encajan las marcas en un flujo de trabajo de fabricación más amplio, nuestra servicios de acabado de superficies y la orientación le dará una visión completa.
¿Qué es el grabado láser en acero inoxidable?
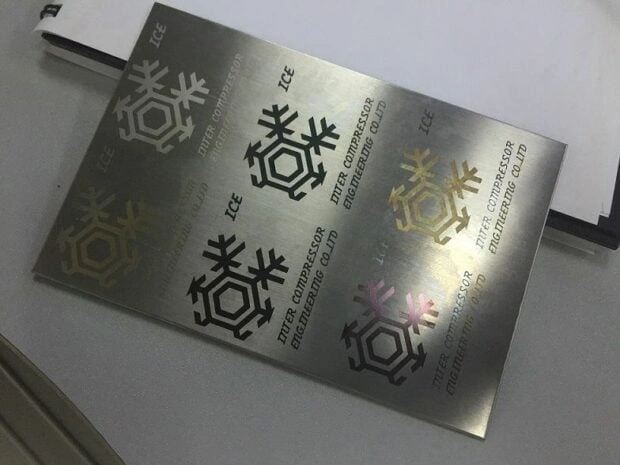
Grabado láser sobre una placa de acero inoxidable
El grabado láser utiliza un proceso térmico en el que un rayo láser calienta la superficie del acero inoxidable, provocando una expansión a microescala. Esto crea una marca visible que sobresale del material base. A diferencia del grabado, elimina poco o ningún material. La deformación de la superficie se utiliza para crear la marca, en lugar de cortarla. El resultado es una marca permanente de altísimo contraste que se adhiere al material a nivel molecular, en lugar de simplemente quedar en la superficie como la tinta o la pintura.
El Proceso
El pulso láser calienta la superficie del acero inoxidable hasta una temperatura en la que la dilatación térmica produce una marca de alto contraste. El calor provoca una reacción en la capa de óxido de cromo, causando cambios de color que van desde el negro intenso hasta el gris claro. Esta reacción es permanente, resistente al desgaste y la corrosión, y no se ve afectada por productos de limpieza ni otros factores.
Debido a que la profundidad de una marca grabada suele ser inferior a 0.001 pulgadas, la integridad estructural Se conserva. El grabado de acero inoxidable es la mejor opción cuando se requieren tolerancias dimensionales estrictas, como en el caso de implantes médicos y componentes mecánicos de precisión. Este proceso es altamente eficiente, ya que no requiere consumibles ni productos químicos de postprocesamiento, ni tampoco es necesario cambiar las herramientas entre trabajos.
Tipos de láser comunes utilizados
Algunos láseres son más eficaces que otros para trabajar con acero inoxidable. La potencia máxima, la duración del pulso y la longitud de onda del láser determinan la eficiencia de la absorción de energía por las superficies metálicas. A continuación, se presentan tres de los más comunes:
- Los láseres de fibra (1064 nm) son el estándar de la industria en acero inoxidable. Ofrecen ciclos de producción rápidos y alto contraste. Son ideales para entornos con altos volúmenes de producción donde la velocidad y la consistencia son fundamentales.
- Los láseres de CO2 son menos eficientes que un soplete de CO2 sobre metal, pero pueden utilizarse con ciertos recubrimientos y para el recocido. En la mayoría de los casos, son más adecuados para materiales no metálicos, aunque algunos operarios utilizan aerosoles para el marcado de metales.
- Láseres Nd:YAG: Una opción de láser pulsado de alta energía para el marcado de acero inoxidable con óxido negro y recocido profundo. De uso común en las industrias aeroespacial y médica, donde el marcado permanente y el alto contraste son esenciales.
Grabado láser frente a grabado láser en acero inoxidable
Grabado láser frente a grabado láserAmbos términos se usan indistintamente, pero describen procesos con resultados, costos y aplicaciones fundamentalmente diferentes. Una elección incorrecta puede provocar el desgaste prematuro de las marcas o fallos en la inspección dimensional. Comprender la diferencia antes de especificar un proceso puede ahorrarle tiempo, dinero y retrabajo.
Las diferencias en los términos clave
| Factor | Grabado láser | Grabado láser |
| Eliminación de material | Mínima (deformación superficial) | Significativo (material eliminado) |
| Profundidad de marca | Por debajo de 0.001″ | 0.002 ″ - 0.005 ″ |
| Acelerar | Más rápido | Disminuir la velocidad |
| Estrés parcial | Bajo costo | Moderado |
| Ideal para | Sector médico, aeroespacial y tolerancias estrictas. | Identificación industrial, marcas permanentes profundas |
| Costo | Más bajo por pieza | Alto por pieza |
Por qué debería elegir el grabado al aguafuerte en lugar del grabado en relieve
El grabado láser es la mejor opción cuando se buscan tiempos de ciclo rápidos y una mínima alteración del material. Es ideal para aplicaciones que requieren alto contraste pero poca profundidad, como códigos de barras, números de serie y acabados decorativos. El grabado también se puede utilizar cuando la pieza tiene paredes delgadas o cuando la eliminación del material podría debilitar la sección transversal.
El grabado láser es la mejor opción cuando una marca debe resistir condiciones extremadamente corrosivas o ser duradera. También es recomendable cuando se necesita una profundidad táctil para la identificación en entornos de baja visibilidad. El grabado es más duradero que el grabado químico cuando se trata de marcas grabadas en profundidad, como las que se encuentran en componentes industriales pesados, herramientas y moldes.
El grabado químico es la opción preferida para implantes médicos y piezas aeroespaciales, ya que no elimina mucho material, manteniendo así la pieza dentro de sus estrictas tolerancias dimensionales. El grabado es más adecuado para componentes industriales pesados, herramientas y equipos para exteriores, donde la marca debe resistir condiciones adversas, manipulación repetida o limpieza agresiva durante un largo período de tiempo. Elegir el proceso correcto según el uso final de la pieza evita costosos retrabajos y garantiza que la marca permanezca legible durante toda la vida útil del producto.
Grabado láser en acero inoxidable
Proceso de grabado láser
La configuración correcta de la máquina es crucial para obtener marcas nítidas y uniformes en acero inoxidable. Un pequeño ajuste en la velocidad, la potencia o la frecuencia puede marcar la diferencia entre una marca definida con alto contraste y un resultado quemado o descolorido. No existe una configuración única que sea universalmente efectiva para todos los acabados y grados de acero inoxidable. Por ello, las pruebas de parámetros son una parte esencial de los flujos de trabajo de marketing profesional.
Parámetros básicos de control
- Potencia (Watts): Una mayor potencia puede aumentar el contraste, pero también dañar la superficie. Generalmente, se utiliza un láser de fibra para grabar acero inoxidable con una potencia de 20 a 50 W. Una potencia excesiva quemará la superficie, lo que dará como resultado un recubrimiento de óxido irregular.
- Velocidad (mm/s): Las velocidades más altas reducen el aporte de calor y dan como resultado marcas más claras. Las velocidades más bajas generan más calor, lo que oscurece la marca. La potencia y la velocidad están estrechamente relacionadas, por lo que ajustar una generalmente afectará a la otra.
- Frecuencia de pulso (kHz): Esto afecta la superposición de los pulsos láser. Una frecuencia más baja produce puntos más definidos; una frecuencia más alta crea una marca más suave.
- Distancia de enfoque: La colocación precisa del punto de enfoque es crucial. Un desenfoque de tan solo 0.5 mm puede provocar desenfoque en los bordes de textos pequeños y códigos de barras.
- Número de pases: Una sola pasada para el grabado; varias pasadas para un recocido más profundo o para obtener efectos de óxido negro.
Parámetros de inicio recomendados (láser de fibra de 20 W)
Estas son solo pautas generales. Siempre se deben realizar pruebas en muestras antes de configurar los parámetros de producción. El grado del material, el acabado superficial y el recubrimiento influyen en el producto final. Utilice estos valores únicamente como referencia, no como especificación definitiva.
- Potencia: 70 – 80%
- Velocidad: 800 – 1200 mm/s
- Frecuencia: entre 20 y 30 kHz
- Tipo de relleno: Relleno lineal con un espaciado de 0.05 a 0.10 mm.
- Desenfoque: de 0 mm a +1 mm, según el efecto deseado.
¡Pruebe Boda ahora!
Aplicaciones del grabado láser en acero inoxidable
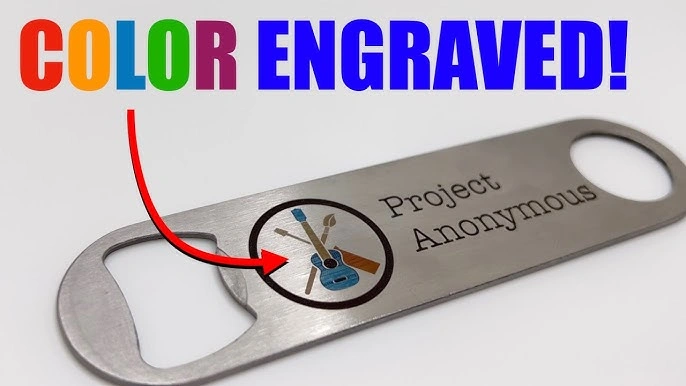
Aplicación del grabado láser en acero inoxidable
El grabado láser en acero inoxidable no es una tecnología minoritaria. Este proceso se utiliza en una amplia gama de industrias y aplicaciones con requisitos diversos, pero todas comparten una característica: un marcado permanente, preciso y limpio. Su versatilidad es una de las muchas razones por las que ha reemplazado a métodos más antiguos como el estampado, el marcado electroquímico y el marcado con tinta.
Médico y sanitario
Los instrumentos quirúrgicos, implantes y dispositivos médicos requieren marcas UDI (Identificación Única del Dispositivo) que sean biocompatibles, resistentes a la esterilización y legibles tanto por personas como por escáneres. El grabado láser cumple con las normas de la FDA e ISO 13485, ya que no utiliza productos químicos ni recubrimientos que puedan comprometer la esterilidad. Las marcas grabadas con láser no se ven afectadas por la esterilización en autoclave, los rayos gamma ni los ciclos de desinfección química, que de otro modo destruirían las etiquetas impresas.
Aeroespacial y Defensa
El marcado de piezas aeroespaciales cumple con las normas AS9102 y AMS, que exigen que las marcas resistan ciclos de temperatura extremos, exposición química y vibraciones. Numerosas instalaciones han certificado los números de serie grabados con láser en componentes de acero inoxidable para que cumplan con estas normas. El grabado láser es un proceso sin contacto, por lo que no se generan tensiones mecánicas en el componente durante el marcado. Esto es fundamental para las estructuras aeroespaciales sensibles a la fatiga.
Industrial y Manufactura
El grabado láser se utiliza habitualmente para marcar cuerpos de válvulas, racores y fijaciones, así como paneles de equipos, con el fin de realizar el seguimiento de activos, mantener registros de mantenimiento y garantizar el cumplimiento normativo. Los sistemas láser de fibra son lo suficientemente rápidos como para marcar grandes cantidades de piezas en poco tiempo. El marcado láser se puede integrar en líneas de producción automatizadas para que los fabricantes puedan registrar, marcar y verificar cada pieza sin interrumpir el flujo de producción.
Consumidor y decorativo
El grabado láser se utiliza cada vez más para personalizar y marcar cubiertos, artículos promocionales, herrajes arquitectónicos y relojes. Los modernos láseres de fibra permiten obtener imágenes con calidad fotográfica, incluyendo tipografía fina, sobre superficies de acero inoxidable pulido o cepillado. El grabado láser es una excelente opción para las marcas de consumo, ya que les permite producir productos idénticos en grandes cantidades, lo que contribuye a crear una imagen de alta gama.
Consideraciones sobre el acabado superficial del acero inoxidable
El acabado superficial del acero inoxidable, como el pulido espejo, el cepillado, el granallado o el acabado bruto, influye directamente en el aspecto del grabado y en los parámetros que se deben ajustar. Los acabados superficiales pueden marcar una gran diferencia en el grabado de dos piezas de acero inoxidable.
Las superficies pulidas a espejo ofrecen el mejor contraste, ya que la capa de óxido generada por el láser resalta sobre la superficie reflectante. Los acabados cepillados o satinados producen marcas más sutiles que se integran mejor con el material base. Las superficies mate o granalladas absorben más energía del láser, por lo que es necesario reducir la potencia para evitar quemaduras excesivas.
Es importante especificar el acabado superficial junto con los requisitos de marcado al inicio del proyecto para aplicaciones donde la apariencia de la marca es tan importante como su función. Algunos ejemplos son los productos de consumo de marca o los elementos arquitectónicos decorativos. Un cambio en el acabado durante el desarrollo suele implicar la recalificación de los parámetros del láser, lo que aumenta los costos y el tiempo.
Si su aplicación requiere un acabado posterior al grabado específico, como una marca recocida negra sobre una superficie cepillada, planifique probar varios parámetros antes de la producción. Las pruebas de muestras pueden ahorrarle tiempo y dinero al reducir la necesidad de retrabajo.
Una superficie pulida proporciona un mejor contraste para el grabado profundo, ya que la capa de óxido creada por el láser aparece oscura y visible sobre el fondo brillante. Por otro lado, una superficie mate o granallada ya tiene una textura opaca, por lo que la marca grabada se integra mejor y muestra menos contraste. Esto significa que, por lo general, se prefieren las superficies pulidas cuando se necesita una marca nítida y de alta visibilidad, mientras que las superficies mates requieren un ajuste preciso de los parámetros para lograr un resultado legible.
¡Pruebe Boda ahora!
Grabado en acero inoxidable: Errores comunes
acero inoxidable grabado con láser
Incluso los operarios experimentados pueden cometer errores al grabar acero inoxidable. A continuación, se describen los errores más comunes y cómo evitarlos.
Uso de ajustes de enfoque incorrectos
En algunos métodos de recocido, el desenfoque se utiliza deliberadamente, pero un enfoque incorrecto durante el grabado estándar produce marcas borrosas y de bajo contraste que no superan la verificación del código de barras. Antes de la producción, verifique siempre la distancia focal con una tarjeta de prueba. Un enfoque dinámico o una pieza inclinada pueden provocar que el plano focal se desplace en piezas con superficie curva. Compruebe siempre varios puntos de la superficie.
Diferencias en la calidad del material
El acero inoxidable no es un material único. Debido a su diferente composición de aleación, los grados 304 y 316 reaccionan de forma distinta ante la misma configuración láser. El molibdeno presente en el grado 316 influye en la conductividad térmica del material y en la reacción de la superficie a la exposición láser. Antes de finalizar la configuración de una pieza nueva, confirme el grado del material y obtenga un certificado. Esto es especialmente importante en aplicaciones médicas y aeroespaciales que requieren trazabilidad.
Omitir la limpieza posterior a la marca
El grabado láser deja una fina capa de óxido alrededor de la marca. Este residuo se elimina de las piezas médicas o en contacto con alimentos mediante un proceso de pasivación o un agente de limpieza. Este paso es importante, ya que omitirlo puede reducir la resistencia a la corrosión y causar problemas en industrias reguladas. El residuo que queda en las superficies pulidas de los productos decorativos de consumo puede provocar una neblina visible bajo ciertas condiciones de iluminación.
La calidad de la marca no está validada según las especificaciones.
La mayoría de los operarios solo marcan las piezas y no realizan una verificación formal. La verificación según la norma ISO 15415 debería formar parte del flujo de trabajo de calidad estándar para códigos de barras, Data Matrix y códigos QR. La misma marca que aparece en un escáner portátil con buena iluminación puede fallar en un escáner de línea en condiciones de producción. La verificación debe incorporarse al proceso desde el principio, en lugar de esperar hasta la inspección final.
¿Qué factores influyen en el coste del grabado láser en acero inoxidable?
Los precios del grabado láser varían considerablemente según diversos factores. Comprender estos factores le permitirá obtener presupuestos precisos y evitar sorpresas a medida que el proyecto avanza desde la fase de prototipos hasta la producción en serie.
- Tipo de texto: El texto simple y los códigos de barras (2D) son fáciles de procesar. El tiempo de procesamiento para logotipos complejos, fotografías y patrones que cubren toda la superficie es significativamente mayor.
- Geometría de la pieza: Las piezas planas se pueden modelar fácilmente. Aquellas con superficies irregulares, curvas o cilíndricas pueden requerir fijaciones giratorias, utillajes personalizados u otras herramientas, lo que aumentará el coste de cada trabajo.
- Volumen: Los costos de configuración son fijos, independientemente de la cantidad. Volumen: Un mayor volumen de producción permite distribuir los costos entre más piezas y reducir el precio unitario. En algunos casos, pasar de 50 a 500 piezas puede reducir el costo unitario hasta en un 70 %. Los pedidos urgentes están sujetos a un recargo. Los plazos de entrega estándar para el grabado por encargo oscilan entre 3 y 7 días hábiles. Requisitos de certificación de materiales. Las piezas aeroespaciales y médicas suelen requerir certificados de materiales, documentación de procesos e informes de inspección de la primera muestra. Todo esto incrementa el costo del proyecto.
- Postprocesamiento: Incluya el costo de la pasivación, la limpieza o la inspección en su presupuesto total, en lugar de considerarlos un extra opcional.
Conclusión
El grabado láser en acero inoxidable ofrece lo que otros procesos de marcado no pueden: una marca permanente, limpia y resistente a los productos químicos, sin comprometer la integridad estructural del material. Los principios básicos son los mismos, ya sea para instrumental quirúrgico, componentes aeroespaciales, accesorios industriales o productos de consumo personalizados.
Es importante elegir el láser adecuado, ajustar correctamente los parámetros, preparar la superficie correctamente y decidir si el grabado o el marcado será el proceso más conveniente. Estas decisiones se toman con antelación para evitar retrabajos y garantizar el cumplimiento de las especificaciones. Además, producen marcas que perdurarán durante toda la vida útil de la pieza.
Boda ofrece servicios de acabado de superficies, incluyendo grabado láser y grabado químico en acero inoxidable y otros materiales. servicio de grabado láser Ayudamos a crear marcas claras y permanentes para logotipos, números de serie y diseños personalizados. Contacte con nuestro equipo para hablar sobre las especificaciones de su proyecto, los requisitos de volumen y el plazo de entrega.
Preguntas Frecuentes
¿El grabado láser debilita el acero inoxidable?
No. Las propiedades estructurales de una pieza no se ven afectadas por el grabado, ya que este elimina muy poco material y actúa a profundidades muy reducidas (menos de 25 micras). En aplicaciones donde la tensión es un factor importante, esto representa una gran ventaja sobre el estampado mecánico y el grabado profundo. Se ha demostrado que el grabado láser de acero inoxidable para implantes médicos no reduce la resistencia a la fatiga.
¿Se puede grabar con láser el acero inoxidable si está recubierto o chapado?
Pero tenga cuidado. Los recubrimientos como PVD, el recubrimiento en polvo o el anodizado reaccionan de forma diferente al acero inoxidable. Es posible que los láseres deban ablacionar o penetrar el recubrimiento antes de marcar el sustrato. Realice pruebas en muestras recubiertas antes de iniciar la producción. Algunos recubrimientos se pueden eliminar selectivamente para revelar el metal subyacente, creando una estética bicolor muy popular.
¿El grabado con láser es permanente?
Sí. La marca se crea mediante una alteración metalúrgica superficial. No es tinta ni pintura. No se borra con el roce y resiste la mayoría de los agentes de limpieza y disolventes industriales, así como las altas temperaturas. Las marcas grabadas con láser en acero inoxidable son más duraderas que la propia pieza en exteriores y entornos marinos.
¿Qué formatos de archivo se requieren para el grabado láser de obras de arte?
Lo mejor es usar formatos vectoriales: DXF y DWG son buenas opciones. Se pueden usar imágenes rasterizadas para producir fotograbados en escala de grises, pero se requiere conversión y la precisión puede no ser la misma. El diseño debe proporcionarse a la escala correcta y con la orientación adecuada. Genere siempre los códigos de barras y el código Data Matrix al tamaño final de salida, en lugar de ampliarlos a partir de un original más pequeño. El escalado introduce distorsiones que pueden afectar la fiabilidad del escaneo.