Gravure laser de l'acier inoxydable
L'acier inoxydable est l'un des matériaux les plus difficiles à marquer avec précision, et ce, lorsqu'il est correctement marqué. La qualité du marquage influe directement sur la durabilité et la lisibilité de la pièce pendant toute sa durée de vie, qu'il s'agisse de composants industriels, d'équipements médicaux, de produits personnalisés ou de quincaillerie de marque. Une erreur de marquage peut entraîner une décoloration, une altération de la surface ou un échec aux contrôles de conformité.
Inox gravure au laser Le marquage laser est la méthode la plus répandue dans les secteurs de la fabrication, de l'aérospatiale et des biens de consommation. Il permet de réaliser des marquages permanents et à contraste élevé sans produits chimiques ni contact physique. Selon les estimations du secteur, le marché mondial du marquage laser devrait atteindre 4.5 milliards de dollars en 2028. Le marquage des métaux, notamment de l'acier inoxydable, contribuera largement à cette croissance. Ce procédé est désormais la norme pour la traçabilité des pièces, le marquage de marques et les applications décoratives.
Boda Tech est un bon point de départ pour évaluer ce qui vous convient le mieux. Si vous souhaitez savoir comment le marquage s'intègre dans un flux de production plus large, notre services de finition de surface et des conseils vous donneront une image complète.
Qu'est-ce que la gravure laser sur acier inoxydable ?
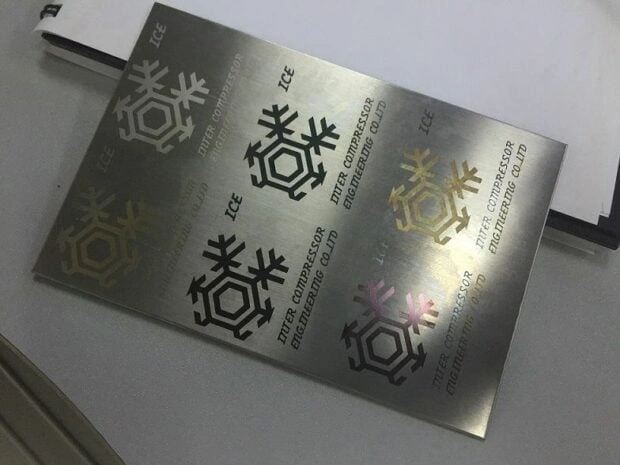
Gravure laser sur une plaque en acier inoxydable
La gravure laser utilise un procédé thermique où un faisceau laser chauffe la surface de l'acier inoxydable, provoquant une dilatation à l'échelle micrométrique. Il en résulte une marque en relief, visible à l'œil nu, contrairement à la gravure traditionnelle. Ce procédé n'enlève que très peu, voire pas du tout, de matière. La marque est créée par déformation de surface, et non par découpe. On obtient ainsi une marque permanente au contraste extrêmement élevé, qui adhère au matériau au niveau moléculaire, contrairement à l'encre ou à la peinture qui se déposent simplement en surface.
Le processus
L'impulsion laser chauffe la surface de l'acier inoxydable à une température où la dilatation thermique produit une marque à fort contraste. La chaleur provoque une réaction de la couche d'oxyde de chrome, entraînant des changements de couleur allant du noir profond au gris clair. Cette réaction est permanente, résistante à l'usure et à la corrosion, et n'est pas altérée par les produits de nettoyage ni par d'autres facteurs.
Étant donné que la profondeur d'un marquage gravé est généralement inférieure à 0.001 pouce, l'intégrité structurelle La gravure chimique de l'acier inoxydable est la solution idéale lorsque des tolérances dimensionnelles strictes sont requises, comme pour les implants médicaux et les composants mécaniques de précision. Ce procédé est très efficace car il ne nécessite aucun consommable ni produit chimique de post-traitement, et aucun changement d'outillage entre les opérations.
Types de lasers couramment utilisés
Certains lasers sont plus performants que d'autres pour le traitement de l'acier inoxydable. La puissance de crête, la durée d'impulsion et la longueur d'onde du laser déterminent l'efficacité de l'absorption d'énergie par les surfaces métalliques. Voici trois des paramètres les plus courants :
- Les lasers à fibre (1064 nm) sont la norme dans l'industrie pour l'acier inoxydable. Ils offrent des temps de cycle rapides et un contraste élevé. Ils sont idéaux pour les environnements à haut volume de production où la rapidité et la régularité sont essentielles.
- Les lasers CO2 sont moins efficaces qu'une torche CO2 sur le métal, mais peuvent être utilisés avec certains revêtements et pour le recuit. Dans la plupart des cas, ils sont plus adaptés aux matériaux non métalliques, bien que certains opérateurs utilisent des sprays de marquage pour métaux.
- Lasers Nd:YAG : Lasers pulsés haute énergie pour le marquage de l’acier inoxydable par oxydation noire et recuit profond. Couramment utilisés dans les secteurs aérospatial et médical, où un marquage permanent et un contraste élevé sont essentiels.
Gravure laser vs gravure laser sur acier inoxydable
Gravure laser vs gravure laserBien que ces deux termes soient souvent utilisés indifféremment, ils désignent des procédés aux résultats, coûts et applications fondamentalement différents. Un mauvais choix peut entraîner une usure prématurée des marques ou des défaillances lors du contrôle dimensionnel. Comprendre la différence avant de spécifier un procédé permet de gagner du temps, de l'argent et d'éviter les reprises.
Les différences entre les termes clés
| Facteur | Gravure Laser | Gravure au laser |
| Enlèvement de matière | Déformation minimale (de surface) | Important (matériel supprimé) |
| Profondeur de marque | Moins de 0.001″ | 0.002 "- 0.005" |
| Accélérer | plus rapide | Ralentir |
| Contrainte partielle | À prix bas | Modérée |
| Idéal pour | Médical, aérospatial et tolérances serrées | Identification industrielle, marques permanentes profondes |
| Prix | Inférieur par pièce | Élevé par pièce |
Pourquoi choisir la gravure à l'eau-forte plutôt que la gravure au burin ?
La gravure laser est la solution idéale pour obtenir des temps de cycle rapides et une altération minimale du matériau. Elle est particulièrement adaptée aux applications exigeant un contraste élevé sans gravure en profondeur, comme les codes-barres, les numéros de série et les finitions décoratives. La gravure peut également être utilisée pour les pièces à paroi mince, ou lorsque l'enlèvement de matière risquerait d'affaiblir leur section.
La gravure laser est préférable lorsqu'un marquage doit résister à des conditions extrêmement corrosives ou être durable. Elle est également conseillée lorsqu'une profondeur tactile est nécessaire pour l'identification dans des environnements à faible visibilité. La gravure est plus durable que la gravure chimique pour les marquages profonds, comme ceux présents sur les composants industriels lourds, l'outillage et les moules.
La gravure chimique est privilégiée pour les implants médicaux et les pièces aérospatiales car elle enlève très peu de matière, préservant ainsi les tolérances dimensionnelles strictes. La gravure chimique est plus adaptée aux composants industriels lourds, à l'outillage et aux équipements d'extérieur où le marquage doit résister à des conditions difficiles, à des manipulations répétées ou à un nettoyage agressif sur une longue période. Choisir le bon procédé en fonction de l'utilisation finale de la pièce permet d'éviter des retouches coûteuses et garantit la lisibilité du marquage pendant toute la durée de vie du produit.
Gravure laser sur acier inoxydable
Procédé de gravure laser
Le réglage optimal de la machine est essentiel pour obtenir des marquages nets et réguliers sur l'acier inoxydable. Un léger ajustement de la vitesse, de la puissance ou de la fréquence peut faire toute la différence entre un marquage précis et contrasté et un résultat brûlé ou délavé. Aucun réglage n'est universellement efficace pour toutes les finitions et qualités d'acier inoxydable. C'est pourquoi le test des paramètres est une étape incontournable des processus marketing professionnels.
Paramètres de contrôle fondamentaux
- Puissance (watts) : Une puissance plus élevée peut augmenter le contraste, mais aussi endommager la surface. Un laser à fibre est généralement utilisé pour graver l'acier inoxydable à une puissance de 20 à 50 W. Une puissance trop élevée risque de brûler la surface, ce qui entraîne la formation d'une couche d'oxyde irrégulière.
- Vitesse (mm/s) : Une vitesse plus élevée réduit l'apport de chaleur et produit des marques plus claires. Une vitesse plus lente produit plus de chaleur, ce qui fonce la marque. La puissance et la vitesse sont étroitement liées ; ajuster l'une influe donc généralement sur l'autre.
- La fréquence d'impulsion (kHz) : Cela influe sur le chevauchement des impulsions laser. Une fréquence plus basse produit des points plus nets ; une fréquence plus élevée crée un marquage plus lisse.
- Distance de mise au point: Un positionnement précis du point de mise au point est crucial. Un défaut de mise au point de seulement 0.5 mm peut entraîner un flou sur les bords des textes fins et des codes-barres.
- Nombre de passes : Une seule passe pour la gravure ; plusieurs passes pour un recuit plus profond ou des effets d'oxyde noir.
Paramètres de démarrage recommandés (laser à fibre 20 W)
Il s'agit de recommandations générales. Des essais doivent toujours être réalisés sur des échantillons avant la mise en production. La qualité du matériau, l'état de surface et le revêtement influencent le produit final. Ces valeurs ne constituent qu'une indication et non une spécification définitive.
- Puissance : 70 – 80 %
- Vitesse : 800 – 1200 mm/s
- Fréquence : entre 20 et 30 kHz
- Type de remplissage : Remplissage linéaire avec un espacement de 0.05 à 0.10 mm
- Défocalisation : de 0 mm à +1 mm, selon l’effet recherché
Essayez Boda maintenant !
Applications de la gravure laser sur acier inoxydable
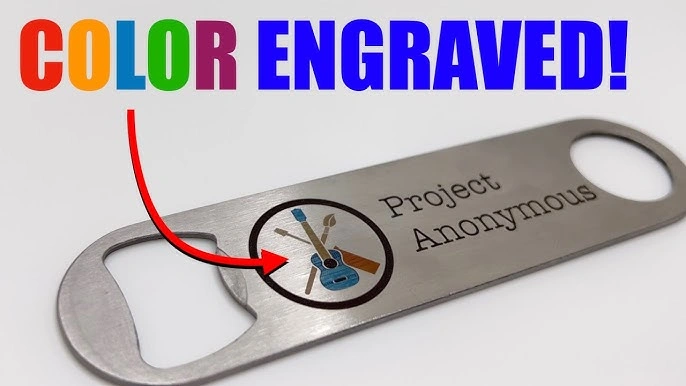
Application de la gravure laser sur acier inoxydable
La gravure laser sur acier inoxydable n'est pas une technologie de niche. Ce procédé est utilisé dans de nombreux secteurs et applications aux exigences variées, mais tous ont un point commun : un marquage permanent, précis et net. Sa polyvalence est l'une des nombreuses raisons pour lesquelles il a remplacé des méthodes plus anciennes comme l'estampage, le marquage électrochimique et le marquage à l'encre.
Médical et Santé
Les instruments chirurgicaux, les implants et les dispositifs médicaux doivent porter un marquage UDI (Identification Unique du Dispositif) biocompatible, résistant à la stérilisation et lisible par l'homme et les scanners. La gravure laser est conforme aux normes FDA et ISO 13485 car elle n'utilise ni produits chimiques ni revêtements susceptibles de compromettre la stérilité. Les marquages gravés au laser résistent à l'autoclavage, aux rayons gamma et aux cycles de désinfection chimique, contrairement aux étiquettes imprimées.
Aéronautique et Défense
Le marquage des pièces aérospatiales est conforme aux normes AS9102 et AMS, qui exigent que les marques résistent aux cycles de température extrêmes, à l'exposition chimique et aux vibrations. De nombreuses installations ont qualifié les numéros de série gravés au laser sur les composants en acier inoxydable pour répondre à ces normes. La gravure laser étant sans contact, elle n'induit aucune contrainte mécanique sur le composant lors du marquage. Ceci est particulièrement important pour les structures aérospatiales sensibles à la fatigue.
Industriel et manufacturier
Le marquage laser est couramment utilisé pour les corps de vannes, les raccords et les fixations, ainsi que les panneaux d'équipements, à des fins de traçabilité, de tenue des registres de maintenance et de conformité réglementaire. Les systèmes laser à fibre sont suffisamment rapides pour marquer de grandes quantités de pièces en un temps réduit. Le marquage laser peut être intégré aux lignes de production automatisées, permettant ainsi aux fabricants d'enregistrer, de marquer et de vérifier chaque pièce sans interrompre la production.
Consommateur et décoratif
La gravure laser est de plus en plus utilisée pour personnaliser et marquer les couverts, les objets publicitaires, la quincaillerie architecturale et les montres. Les lasers à fibre modernes permettent de réaliser des images d'une qualité photographique, y compris une typographie fine, sur des surfaces en acier inoxydable poli ou brossé. La gravure laser est une excellente option pour les marques grand public car elle leur permet de produire des articles identiques en grande quantité, contribuant ainsi à véhiculer une image haut de gamme.
Considérations relatives à la finition de surface de l'acier inoxydable
L'état de surface de l'acier inoxydable (poli miroir, brossé, microbillé ou brut de laminage) influence directement l'apparence du marquage et les paramètres à ajuster. La finition de surface peut avoir un impact considérable sur le marquage de deux pièces en acier inoxydable.
Les surfaces polies miroir offrent le meilleur contraste, car la couche d'oxyde induite par le laser se détache nettement sur la surface réfléchissante. Les finitions brossées ou satinées produisent des marquages plus subtils qui se fondent mieux avec le matériau de base. Les surfaces mates ou microbillées absorbent davantage d'énergie du laser ; il est donc nécessaire de réduire la puissance pour éviter une surchauffe.
Il est essentiel de spécifier la finition de surface et les exigences de marquage dès le début du projet, notamment pour les applications où l'esthétique est aussi importante que la fonctionnalité. C'est le cas, par exemple, des produits de consommation de marque ou des éléments architecturaux décoratifs. Toute modification de la finition en cours de développement peut nécessiter une nouvelle qualification des paramètres laser, engendrant des coûts et des délais supplémentaires.
Prévoyez de tester plusieurs paramètres avant la production si votre application requiert un aspect particulier après gravure, comme un marquage noir recuit sur une surface brossée. Les tests sur échantillons vous permettront de gagner du temps et de l'argent en limitant les retouches.
Une surface polie offre un meilleur contraste pour la gravure profonde, car la couche d'oxyde créée par le laser apparaît sombre et bien visible sur le fond brillant. À l'inverse, une surface mate ou microbillée présente déjà une texture mate, ce qui rend la gravure moins visible et moins contrastée. C'est pourquoi les surfaces polies sont généralement privilégiées lorsqu'un marquage net et précis est requis, tandis que les surfaces mates nécessitent un réglage précis des paramètres pour obtenir un résultat lisible.
Essayez Boda maintenant !
Gravure sur acier inoxydable : erreurs courantes
acier inoxydable gravé au laser
Même les opérateurs expérimentés peuvent commettre des erreurs lors de la gravure de l'acier inoxydable. Voici les erreurs les plus fréquentes et comment les éviter.
Utilisation de paramètres de mise au point incorrects
Dans certaines méthodes de recuit, le flou est volontaire, mais une mise au point incorrecte lors de la gravure standard produit des marques floues et peu contrastées, incompatibles avec la vérification par code-barres. Avant la production, vérifiez toujours la distance focale à l'aide d'une mire de test. Une mise au point dynamique ou une pièce inclinée peuvent entraîner un décalage du plan focal sur les pièces présentant une courbure de surface. Contrôlez systématiquement plusieurs points sur la surface.
Les différences de qualité des matériaux
L'acier inoxydable n'est pas un matériau unique. En raison de leur composition différente, les nuances 304 et 316 réagissent différemment aux mêmes réglages laser. Le molybdène contenu dans la nuance 316 influe sur la conductivité thermique du matériau et sur la façon dont sa surface réagit à l'exposition au laser. Avant de finaliser les réglages d'une nouvelle pièce, vérifiez la nuance du matériau et obtenez un certificat. Ceci est particulièrement important dans les applications médicales et aérospatiales qui exigent une traçabilité.
Nettoyage des marques postales
La gravure laser laisse une fine pellicule d'oxyde autour du marquage. Ce résidu est éliminé des pièces destinées au contact médical ou alimentaire par passivation ou à l'aide d'un agent nettoyant. Cette étape est cruciale, car son omission peut réduire la résistance à la corrosion et engendrer des problèmes dans les secteurs réglementés. Sur les surfaces polies des objets de consommation décoratifs, les résidus peuvent provoquer un voile visible sous certains éclairages.
La qualité de la marque n'est pas validée par rapport aux spécifications.
La plupart des opérateurs se contentent de marquer les pièces sans effectuer de vérification formelle. Le contrôle de conformité à la norme ISO 15415 devrait faire partie intégrante du processus qualité standard pour les codes-barres, les codes Data Matrix et les codes QR. Une même marque, parfaitement lisible sur un lecteur portable en conditions d'éclairage optimales, peut être détectée par un lecteur linéaire en production. La vérification doit être intégrée au processus dès le départ, et non pas attendre l'inspection finale.
Quels sont les facteurs qui influencent le coût de la gravure laser sur acier inoxydable ?
Les prix de la gravure laser varient considérablement en fonction de plusieurs facteurs. Comprendre ces facteurs vous permettra d'obtenir des devis précis et d'éviter les mauvaises surprises lors du passage du prototype à la production en série.
- Type de texte : Le traitement des textes simples et des codes-barres (2D) est aisé. En revanche, le temps de traitement des logos complexes, des photos et des motifs couvrant toute la surface est nettement plus long.
- Géométrie de la pièce : Les pièces planes sont faciles à modéliser. Celles présentant des surfaces irrégulières, courbes ou cylindriques peuvent nécessiter des montages rotatifs, des gabarits sur mesure ou d'autres outils, ce qui augmentera le coût de chaque projet.
- Volume: Les frais de mise en place sont fixes, quelle que soit la quantité. Volume : des volumes plus importants permettent de répartir les coûts sur un plus grand nombre de pièces et de réduire le prix unitaire. Dans certains cas, passer de 50 à 500 pièces peut réduire le coût unitaire jusqu’à 70 %. Les commandes urgentes sont soumises à un supplément. Les délais de livraison standard pour la gravure à façon sont de 3 à 7 jours ouvrables. Exigences de certification des matériaux. Les pièces aérospatiales et médicales nécessitent souvent des certificats de matériaux, une documentation sur les procédés de fabrication et des rapports d'inspection du premier article. Tous ces éléments augmentent le coût du projet.
- Post-traitement: Incluez le coût de la passivation, du nettoyage ou de l'inspection dans votre devis total, plutôt que de les considérer comme une option supplémentaire.
Conclusion
La gravure laser sur acier inoxydable offre un résultat inégalé par les autres procédés de marquage : un marquage permanent, net et chimiquement résistant, tout en préservant l’intégrité structurelle du matériau. Les principes fondamentaux restent les mêmes, qu’il s’agisse d’un instrument chirurgical, d’un composant aérospatial, d’un raccord industriel ou d’un produit de consommation personnalisé.
Il est important de choisir le laser adéquat, de régler correctement les paramètres, de préparer la surface avec soin et de déterminer si la gravure ou le décapage chimique est le procédé le plus approprié. Ces décisions, prises en amont, permettent d'éviter les retouches et de garantir la conformité. Elles produisent également des marquages permanents, durables pour toute la durée de vie de la pièce.
Boda Tech propose des services de finition de surface, notamment la gravure et le marquage laser sur acier inoxydable et autres matériaux. service de gravure au laser Nous créons des marquages clairs et permanents pour les logos, les numéros de série et les motifs personnalisés. Contactez notre équipe pour discuter des spécifications de votre projet, des volumes requis et des délais de livraison.
FAQ
La gravure laser fragilise-t-elle l'acier inoxydable ?
Non. Les propriétés structurelles d'une pièce ne sont pas affectées par la gravure chimique, car celle-ci enlève très peu de matière et agit à très faible profondeur (moins de 25 microns). Dans les applications où les contraintes sont un facteur important, il s'agit d'un avantage majeur par rapport à l'emboutissage mécanique et à la gravure profonde. Il a été prouvé que la gravure laser de l'acier inoxydable pour les implants médicaux ne réduit pas la résistance à la fatigue.
Peut-on graver au laser de l'acier inoxydable revêtu ou plaqué ?
Attention toutefois : les revêtements tels que le PVD, le revêtement en poudre ou l’anodisation réagissent différemment de l’acier inoxydable. Il peut être nécessaire que les lasers ablatent ou pénètrent le revêtement avant de marquer le substrat. Il est donc recommandé de réaliser des essais sur des échantillons revêtus avant la production. Certains revêtements peuvent être retirés sélectivement pour révéler le métal sous-jacent, créant ainsi un effet bicolore très apprécié.
La gravure laser est-elle permanente ?
Oui. Le marquage résulte d'une altération métallurgique de surface. Il ne s'agit ni d'encre ni de peinture. Il est inaltérable et résiste à la plupart des produits de nettoyage et solvants industriels, ainsi qu'aux hautes températures. Les marquages gravés au laser sur acier inoxydable sont plus durables que la pièce elle-même en milieu extérieur et marin.
Quels sont les formats de fichiers requis pour les illustrations destinées à la gravure laser ?
Il est préférable d'utiliser des formats vectoriels : DXF et DWG sont d'excellentes options. Les images raster peuvent servir à la photogravure en niveaux de gris, mais une conversion est nécessaire et la précision peut être moindre. Les fichiers graphiques doivent être fournis à la bonne échelle et correctement orientés. Générez toujours les codes-barres et les codes Data Matrix à la taille finale, plutôt que de les agrandir à partir d'un original plus petit. L'agrandissement introduit des distorsions qui peuvent affecter la fiabilité de la numérisation.