Foro filettato vs foro filettato
Foro filettato vs foro filettato è un concetto chiave nella lavorazione CNC, nella lavorazione di viti e nella maschiatura. Conoscere la differenza aiuta gli ingegneri a scegliere il metodo giusto per filettature resistenti e affidabili. Fori maschiati creare filettature interne con un maschio, mentre i fori filettati possono essere realizzati internamente o esternamente utilizzando la fresatura di filettature o altre tecniche di filettatura.
At Boda Tech, siamo specializzati in lavorazione CNC personalizzata e foratura CNC di precisione per fori filettati, maschiati e giunzioni di fissaggio di alta qualità. La nostra competenza garantisce precisione, durata ed efficienza in ogni progetto.
Questa guida spiega la differenza tra fori filettati e fori filettati, i relativi processi e applicazioni, aiutandoti a fare scelte intelligenti in termini di progettazione e produzione.
Panoramica sui fori filettati rispetto ai fori maschiati
Cos'è un foro filettato?
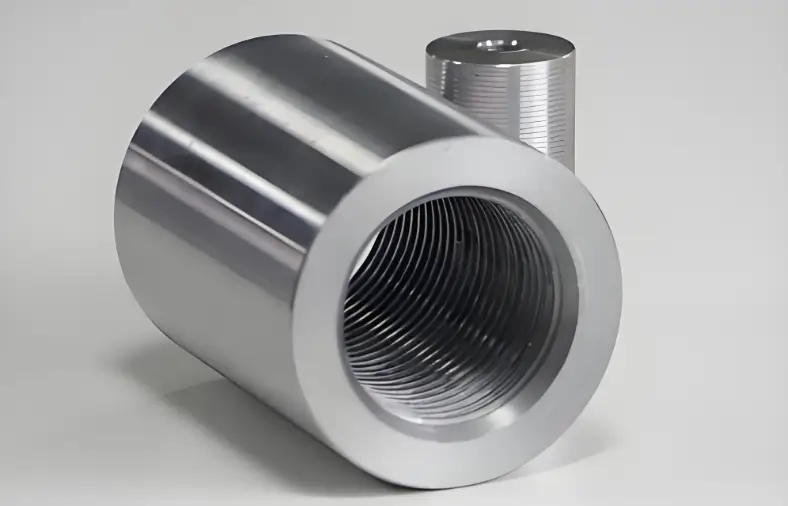
Vista ravvicinata del foro filettato
Un foro filettato è un tipo di foro filettato. Viene creato con un maschio. L'utensile è costituito da un'asta con bordi affilati che incide le pareti laterali del foro. L'utensile forma scanalature a spirale (filettature) mentre rimuove il materiale. La maschiatura del foro è veloce, precisa e uno dei processi più comuni nella lavorazione CNC.
Formula per la dimensione della punta per filettature ANSI:
Punta per maschiatura ≈ Diametro maggiore − Passo
Scegliere la punta da trapano con la dimensione immediatamente superiore per la maschiatura. Ad esempio, se la dimensione calcolata è 0.720", scegliere 3/4" (0.750").
Dopo la foratura, il maschio crea delle filettature all'interno del foro. I maschi assomigliano a punte da trapano e sono disponibili in diverse tipologie: maschi manuali, maschi elettrici, maschi conici, maschi a prolunga e maschi speciali.
Ogni rubinetto è contrassegnato con:
- Dimensione nominale (filetti/pollice) – concentrazione del filo
- Dimensione nominale – TPI (filetti per pollice) per il sistema imperiale, oppure passo (mm per filettatura) per il sistema metrico.
- Designazione della forma del filo – famiglia di thread (UNC, UNF, ACME, ecc.)
- Materiale – solitamente carburo
- Materiale - di solito acciaio rapido (HSS) o HSS in polvere; il carburo solido è meno comune
- Tolleranza del diametro primitivo – codice per la precisione
Ciò garantisce la corretta filettatura di viti e bulloni durante la lavorazione CNC e la maschiatura dei fori.
Cos'è un foro filettato?
I fori filettati presentano filettature interne realizzate con maschi, frese o inserti filettati. In ingegneria, i componenti fissi sono incompleti senza fori filettati. Per velocità e precisione, la filettatura viene aggiunta nel Processo di lavorazione CNCSpesso è uno degli ultimi passaggi, soprattutto quando si utilizzano inserti filettati.
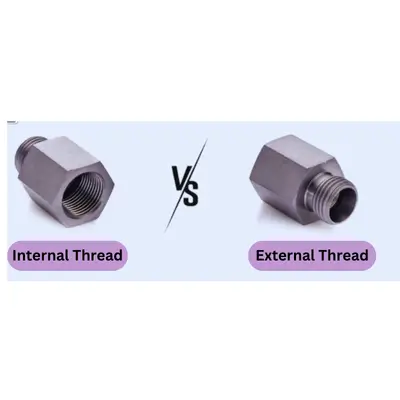
Filettatura interna vs esterna
La filettatura di una vite o di un bullone inizia nel punto di innesto e prosegue lungo il gambo, ovvero la parte non filettata, dell'elemento di fissaggio. La fresatura o la maschiatura creano fori filettati per formare filettature interne, mentre le filettature esterne su barre o bulloni vengono prodotte utilizzando una filiera, la fresatura, la rullatura o la filettatura a punto singolo su un tornio CNC. Gli elementi di fissaggio filettati trasformano la forza rotazionale (coppia) in forza lineare, rendendoli essenziali per il fissaggio dei componenti negli assiemi. Pensate a una vite di Archimede: il moto rotatorio crea uno spostamento o una forza utile.
Pro-Tip: Quando si progettano elementi di fissaggio, è consigliabile utilizzare opzioni già pronte all'uso. Se si necessita di filettature personalizzate, è consigliabile affidarsi ai calcoli di filettatura e alle formule di progettazione degli elementi di fissaggio per garantire la precisione. Una progettazione corretta aiuta a prevenire la spanatura delle filettature nei fori filettati e garantisce una lavorazione affidabile delle viti nel processo di lavorazione CNC.
In parole povere, un foro filettato è una forma di foro filettato, ma non tutti i fori filettati sono filettati. Con i servizi di lavorazione CNC personalizzati di Boda, è facile specificare il numero di filettature di un componente. Questo garantisce stime dei costi accurate e una comunicazione chiara dei requisiti all'officina meccanica.
Maschiatura e filettatura: quali sono le differenze?
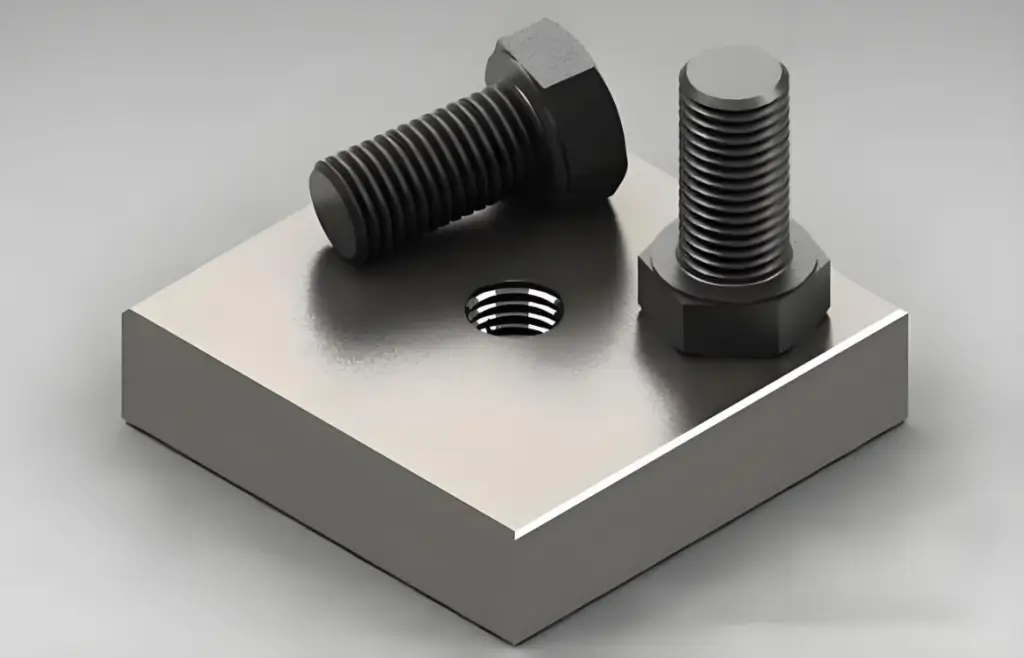
Foro filettato vs foro maschiato
La differenza principale tra un foro filettato e uno filettato risiede nell'utensile e nel processo. I fori filettati vengono creati mediante maschiatura con un utensile a maschio, mentre i fori filettati possono essere realizzati anche utilizzando una matrice per filettature esterne. Nei moderni processi di lavorazione CNC, vengono utilizzate sia la maschiatura che la filettatura a seconda dei requisiti del pezzo.
Boda lavora con molti tipi di filettature e processi di filettatura. Creiamo componenti unici utilizzando filettature standard UN, metriche o forme di filettatura personalizzate. Sia la maschiatura che la filettatura formano filettature, ma non sono la stessa cosa.
Per chiarire meglio le differenze, ecco una rapida tabella di confronto:
| Caratteristica | Buco tappato | Foro filettato (tramite inserto/trapano) |
| Processo | Filettature tagliate direttamente nel materiale di base | Filettature realizzate con inserti o dopo foratura |
| Forza | Limitato dalla resistenza del materiale di base | Può essere più resistente con inserti in acciaio/HeliCoil |
| Applicazioni | Parti leggere, materiali più morbidi | Aerospaziale, automobilistico, robotica, carichi pesanti |
| Costo/Tempo | Costi più bassi, più veloce | Costo più elevato, aggiunge una fase di lavorazione |
| riparabilità | Più difficile da riparare una volta smontato | Più facile da riparare con inserti/retrofit |
La confusione più grande riguarda la distinzione tra foro filettato e foro filettato. Vediamone somiglianze e differenze.
Resistenza e durata nei fori ingegneristici
Quando si confrontano diversi tipi di buchi nell'ingegneria, i fori filettati sono fori filettati; la resistenza dipende dal materiale, dall'innesto della filettatura, dal metodo di filettatura e dall'uso degli inserti.
I fori filettati sono generalmente più resistenti e durevoli, il che li rende adatti ad applicazioni ad alto stress. I fori filettati sono affidabili, ma non resistenti quanto i fori filettati sotto carichi pesanti.
Precisione nella maschiatura vs filettatura
La maschiatura garantisce un'elevata precisione nelle filettature interne, particolarmente utile in progetti piccoli o complessi. Al contrario, la filettatura di elementi esterni dipende fortemente dalla qualità dell'attrezzatura utilizzata, rendendo la precisione variabile.
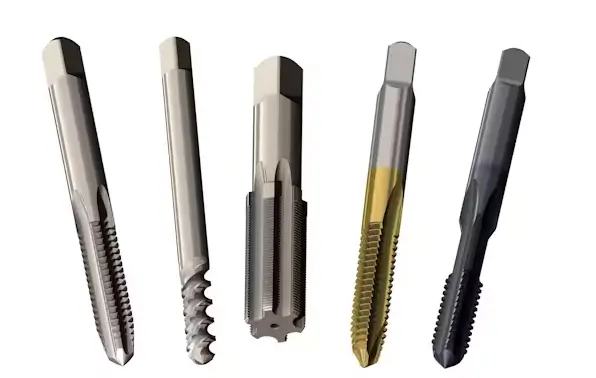
Tipi di maschi per filettatura
Standard di qualità per i fori
Sia i fori filettati che quelli filettati richiedono un rigoroso controllo di qualità. Tuttavia, le tolleranze delle filettature seguono le classi standard (UN/ISO) indipendentemente dal metodo; i fori filettati rispettano gli stessi standard.
I fori filettati spesso richiedono standard più rigorosi a causa della complessità del metodo di filettatura utilizzato nella produzione.
Velocità di creazione del foro
In termini di velocità, la maschiatura è più rapida per la creazione di filettature interne. La filettatura con filiere o fresatura richiede più tempo, ma offre maggiore flessibilità per profili diversi. Con la foratura CNC automatizzata, la filettatura può diventare molto più rapida, soprattutto nella produzione ad alto volume.
Efficienza nel processo di lavorazione CNC
Per operazioni su larga scala, le filettatrici sono più efficienti. Un singolo utensile per filettare può produrre filettature interne per fori di diverse dimensioni, risparmiando sui tempi di attrezzaggio. L'utilizzo di un maschio a rullare può migliorare ulteriormente l'efficienza nei materiali più morbidi, dove è richiesto un taglio uniforme.
Fori filettati vs fori filettati: confronto dei costi
La maschiatura solitamente ha un costo di lavorazione contenuto, ma richiede un maschio per dimensione e passo. La capacità di un singolo utensile di gestire più dimensioni si applica agli utensili a punta singola o per fresatura di filettature, non ai fori filettati in quanto categoria.
Fori filettati generalmente comportano costi di attrezzaggio inferiori perché un unico utensile può gestire più dimensioni. D'altro canto, la maschiatura richiede un utensile separato per ogni dimensione e passo, il che aumenta il costo del passo in produzione.
Idoneità materiale
I maschi a forma sono più adatti ai metalli duttili (più teneri), mentre i maschi a taglio sono più versatili. Le leghe dure spesso favoriscono la fresatura di filetti per un migliore controllo del truciolo e un ridotto rischio di rottura.
Maschiatura è più efficace per materiali più duri come l'acciaio, dove le viti necessitano di filettature interne sicure. La filettatura è più comune nei materiali più morbidi o duttili, dove flessibilità e velocità sono essenziali.
Applicazioni nell'industria
I fori filettati sono ampiamente utilizzati in applicazioni di fissaggio di piccole dimensioni o rimovibili. I fori filettati, tuttavia, sono essenziali nelle connessioni complesse o permanenti tipiche dell'edilizia, della robotica, dell'industria aerospaziale e di altri sistemi meccanici critici.
Quali sono le somiglianze tra fori filettati e fori filettati?
Filettature interne per il fissaggio
Sia un foro filettato che un foro filettato presentano filettature interne che fissano un elemento di fissaggio. Queste filettature consentono a un bullone, una vite o un dado di rimanere saldamente all'interno del materiale.
Fori passanti e fori ciechi
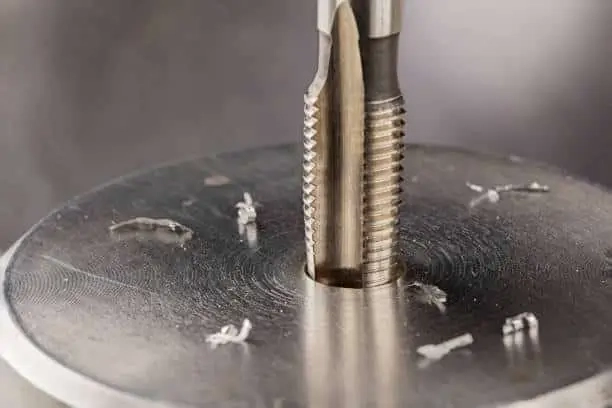
Filettature maschiate nel metallo
Entrambi i metodi possono creare fori passanti o fori ciechi. Un foro cieco filettato si ferma a metà del materiale, mentre un foro passante lo attraversa completamente.
Gamma di dimensioni delle filettature
I fori filettati e i fori filettati sono disponibili in diverse dimensioni di filettatura per adattarsi a diverse applicazioni ingegneristiche. Questa flessibilità è essenziale nel processo di lavorazione CNC per componenti personalizzati.
Utilizzo in metalli e macchinari
Quando si lavora con componenti metallici e viti meccaniche che non possono autofilettarsi, è necessaria la maschiatura o la creazione di fori filettati. Il metallo offre una maggiore resistenza rispetto al legno, quindi gli elementi di fissaggio devono fare affidamento su scanalature filettate per garantire la tenuta.
Presa sicura e resistenza
Sia i fori filettati che quelli filettati aumentano la resistenza del fissaggio, garantendo una presa aggiuntiva. Ciò garantisce che viti, bulloni e dadi rimangano saldamente in posizione, anche sotto sforzo.
Prova subito Boda!
Quali sono i limiti della maschiatura rispetto alla filettatura?
- Tipo di filo: Solo per filettature interne; le filettature esterne richiedono filiere o altri utensili per filettatura.
- Varietà di fili: Ogni rubinetto è fissato a una dimensione e a un passo specifici; non è prevista flessibilità per forme personalizzate. Fresatura di filetti è migliore per profili speciali.
- Rottura dell'utensile: I maschi si rompono facilmente; la rimozione è difficile e potrebbe danneggiare il pezzo.
- Profondità del foro cieco: I maschi conici non riescono a raggiungere l'intera profondità di un foro cieco; la fresatura dei filetti funziona meglio.
- Sfide materiali: Gli acciai duri usurano rapidamente i maschi, mentre i metalli duttili possono causare incollamenti o incollature.
Maschiatura e filettatura: processi a confronto
Processo di lavorazione CNC per fori maschiati vs fori filettati
Utensile per lavorazione filettata CNC
Il processo di lavorazione CNC è uno dei metodi più precisi e affidabili per creare fori filettati e maschiati in metalli, materie plastiche e materiali compositi.
Nei fori filettati, il metodo inizia con la foratura CNC fino al diametro corretto, seguita dalla maschiatura del foro con un utensile di maschiatura. Questo produce filettature interne precise, garantendo un accoppiamento sicuro per viti e bulloni.
Per un foro filettato, i metodi CNC includono maschiatura e filettatura o operazioni avanzate come la fresatura e la foratura di filetti. In molti casi, si confrontano la fresatura e la maschiatura, con la prima che offre maggiore precisione, flessibilità nei profili di filettatura e risultati migliori in fori più grandi o complessi.
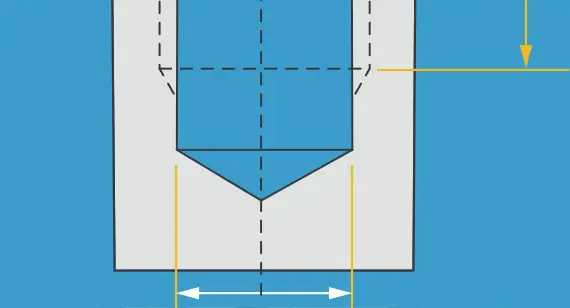
Progettazione di fori filettati nella lavorazione CNC
La moderna lavorazione CNC personalizzata offre flessibilità per la creazione di fori ciechi e design a foro passante. Con alta velocità lavorazione delle viti, foratura e fresatura di filettature, i produttori possono ottenere filettature precise e ripetibili mantenendo resistenza e durata.
Stampaggio a iniezione per fori filettati
A differenza della lavorazione CNC, lo stampaggio a iniezione viene utilizzato per la produzione su larga scala di componenti in plastica e compositi con fori filettati. Questo processo è comune per i tipi di fori in ingegneria che richiedono inserti filettati.
- Stampaggio a inserto: Un inserto metallico filettato preformato viene inserito all'interno della cavità dello stampo prima dell'iniezione. Ciò elimina processi aggiuntivi come la maschiatura o la foratura di filettature, garantendo al contempo filettature resistenti e affidabili.
- Stampaggio diretto: Le filettature vengono formate direttamente nella parte stampata. Sebbene meno precise di fresatura di filetti vs maschiatura, questo approccio è conveniente per la produzione di grandi volumi in cui sono necessarie parti leggere ma resistenti.
Sebbene non sia preciso quanto il processo di lavorazione CNC, lo stampaggio a iniezione offre vantaggi in termini di costi nella produzione di fori filettati rispetto a quelli filettati per grandi serie.
Fori ciechi vs fori passanti: perché il design è importante
La scelta tra fori ciechi e fori passanti non è solo una questione di geometria. Incide anche su costi, producibilità e prestazioni.
Fori ciechi
Un foro cieco attraversa solo parzialmente il materiale, a differenza di un foro passante. I fori ciechi sono ideali quando sono necessari elementi di fissaggio nascosti, la massima resistenza del materiale o superfici sigillate. Questi fori in genere aumentano del 15-30% i costi di lavorazione a causa di utensili specializzati, velocità di avanzamento più lente e tempi di ciclo aggiuntivi per il controllo della profondità. Foratura CNCI fori ciechi richiedono cicli di foratura a immersione e un controllo preciso della profondità per evitare problemi quali sfondamenti, sfilacciamento della filettatura o rottura dell'utensile.
Per la lavorazione delle viti, lo spessore minimo delle pareti è importante. Le viti M3 necessitano di pareti da 5 mm, le M4 da 6 mm e le M5 da 8 mm. Posizioni angolari o pareti sottili aumentano il rischio di crepe durante la maschiatura. La profondità massima pratica è solitamente 3-4 volte il diametro del foro nell'alluminio o 2-3 volte in metalli più duri come l'acciaio inossidabile. I fori ciechi possono intrappolare trucioli e detriti, richiedendo una pulizia aggiuntiva per componenti elettronici, dispositivi medici o assemblaggi di precisione.
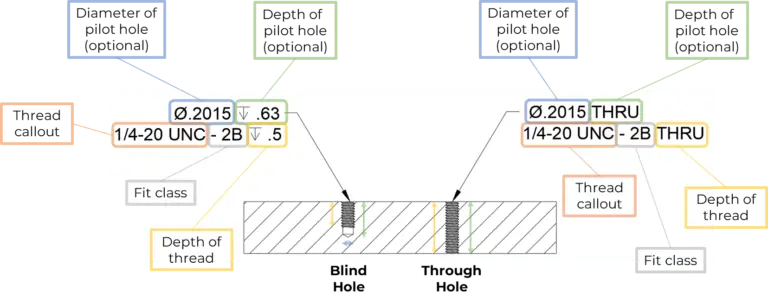
Fori filettati ciechi vs passanti
Attraverso i fori
I fori passanti attraversano completamente il materiale da un lato all'altro. Vengono spesso scelti per i costi inferiori, la facilità di accesso al montaggio e l'ispezione più semplice. La foratura CNC per fori passanti è più rapida perché consente cicli di foratura continui con una programmazione più semplice. Questi fori eliminano i problemi di detriti intrappolati e semplificano l'ispezione poiché l'intero foro è visibile. I fori passanti sono ideali quando il materiale è sottile (meno di 3 mm), quando è necessario smontare frequentemente o quando lo spazio per l'utensile è limitato. Sono inoltre più pratici per la produzione ad alto volume, dove la velocità di assemblaggio e il controllo dei costi sono priorità.
Suggerimenti di design
- Utilizzare fori ciechi quando sono richiesti elementi di fissaggio nascosti, superfici sigillate o la massima ritenzione del materiale.
- Utilizzare fori passanti quando il costo, la facilità di montaggio o l'accesso da entrambi i lati sono una priorità.
- Per evitare costi aggiuntivi, attenersi alle dimensioni standard: 2–12 mm per i fori, M2–M12 per le filettature.
- Per filettature non standard o fori ciechi speciali potrebbe essere necessaria una lavorazione CNC personalizzata.
Linee guida per l'innesto e la resistenza del filo (con promemoria)
L'ingranamento della filettatura è il numero di filetti che collegano una vite a un foro filettato. Una progettazione corretta garantisce che la vite si rompa prima che i filetti si sfilino durante l'assemblaggio. Per i componenti con fori filettati, regolare la lunghezza dell'ingranamento per soddisfare questo requisito. Le linee guida standard per il calcolo dell'ingranamento della filettatura sono riassunte nella Tabella 1.
La profondità della filettatura è una decisione chiave nella progettazione CNC. Una filettatura troppo bassa causa la spanatura della filettatura; una filettatura troppo profonda comporta sprechi di tempo di lavorazione.
Regole basate sull'ingegneria
Tabella 1Regola generale per il calcolo della distanza di innesto della filettatura:
| Materiale | Distanza minima di innesto della filettatura |
| Alluminio (leghe morbide come 6061, 7075) | da 2.0 a 2.5 x diametro della vite |
| Acciaio (acciai dolci e legati) | da 1.0 a 1.5 x diametro della vite |
| Plastica (ABS, Nylon, Delrin) | 2–3 × diametro della vite |
| Oltre 3 × diametro | nessuna resistenza extra (la vite si romperà prima) |
Approfondimenti sui costruttori del mondo reale (Chief Delphi Forum)
In una discussione sull'ingegneria robotica sul forum Chief Delphi, i costruttori hanno sottolineato le regole pratiche che corrispondono a questi standard ingegneristici:
- "La profondità minima della filettatura 1D è quella con cui mi sentirei a mio agio."
- "Per le viti n. 10 in alluminio, un innesto di ¼″ è il minimo sicuro."
- “Per l'alluminio non userei un diametro inferiore a 1x; per l'acciaio puoi cavartela anche con uno inferiore.”
- "Se il materiale è troppo sottile (diametro inferiore a 1–2 volte), passare a un dado o a un inserto invece di procedere alla maschiatura."
Questo mostra come l'esperienza in officina e gli standard di progettazione si allineano.
Foglio riassuntivo per il fidanzamento
| Dimensione della vite | Alluminio (1.5×D) | Acciaio (1×D) | Plastica (2–3×D) | Approfondimento del forum |
| M3 / #4 | 4.5 mm | 3 mm | 6–9 mm | Utilizzare il dado se il materiale è <2×D |
| M4 / #8 | 6 mm | 4 mm | 8–12 mm | Bullone passante + dado nelle zone di vibrazione |
| M5 / #10 | 7.5 mm | 5 mm | 10–15 mm | Il forum suggerisce ¼″ min in alluminio |
| M6 / ¼″ | 9 mm | 6 mm | 12–18 mm | Profondità minima della filettatura 1D |
| M8 / 5/16″ | 12 mm | 8 mm | 16–24 mm | Favorisci gli inserimenti se i thread falliscono |
| M10 / ⅜″ | 15 mm | 10 mm | 20–30 mm | Resistente, se possibile si preferisce il dado |
Perché è importante
- Troppo superficiale → filettature spanate a livelli di coppia ben al di sotto della resistenza del dispositivo di fissaggio.
- Corretto impegno → la vite raggiunge la coppia nominale, il giunto rimane saldo, la lavorazione è efficiente.
- Troppo profondo → spreco di sforzi di lavorazione e usura degli utensili.
Come Boda garantisce la precisione
In Boda applichiamo queste linee guida di ingaggio in ogni progetto di foratura, maschiatura e filettatura CNC. I nostri ingegneri verificano:
- Tipo di materiale (alluminio contro acciaio contro plastica…)
- Rapporto di innesto della filettatura per la massima resistenza senza sovralavorazione
- Utilizzo di inserti filettati o bulloni passanti in sezioni sottili o in assemblaggi ad alta vibrazione
Ciò garantisce che i tuoi componenti non siano solo lavorati secondo le specifiche, ma siano ottimizzati per garantire prestazioni, durata ed efficienza dei costi nel mondo reale.
Prova subito Boda!
Come si confrontano maschiatura, fresatura di filetti e inserti in termini di costi e tempi?
Per realizzare filettature su parti metalliche, gli operatori spesso scelgono tra la maschiatura e la fresatura di filettature.
Utilizzare il metodo giusto può far risparmiare tempo e denaro. La maschiatura è un maschio a forma di filetto che taglia direttamente il materiale durante la rotazione. Mentre la fresatura per filettare è un utensile rotante che si muove lungo un percorso elicoidale per creare la filettatura.
Non è solo una questione di resistenza. Dipende anche dal tempo di ciclo, dal costo degli utensili e dalle prestazioni a lungo termine. In Boda, valutiamo questi fattori in ogni progetto per offrirti il miglior mix di velocità, costi e durata.
Tapping: veloce ed economico
Il metodo più rapido per realizzare filettature è la maschiatura. Un solo passaggio crea un set completo. È ideale per la produzione in grandi volumi di metalli teneri come acciaio dolce o alluminio. Ha il costo di lavorazione più basso. Lo svantaggio è che le dimensioni dei maschi variano. Può frantumarsi in fori piccoli o materiali duri.
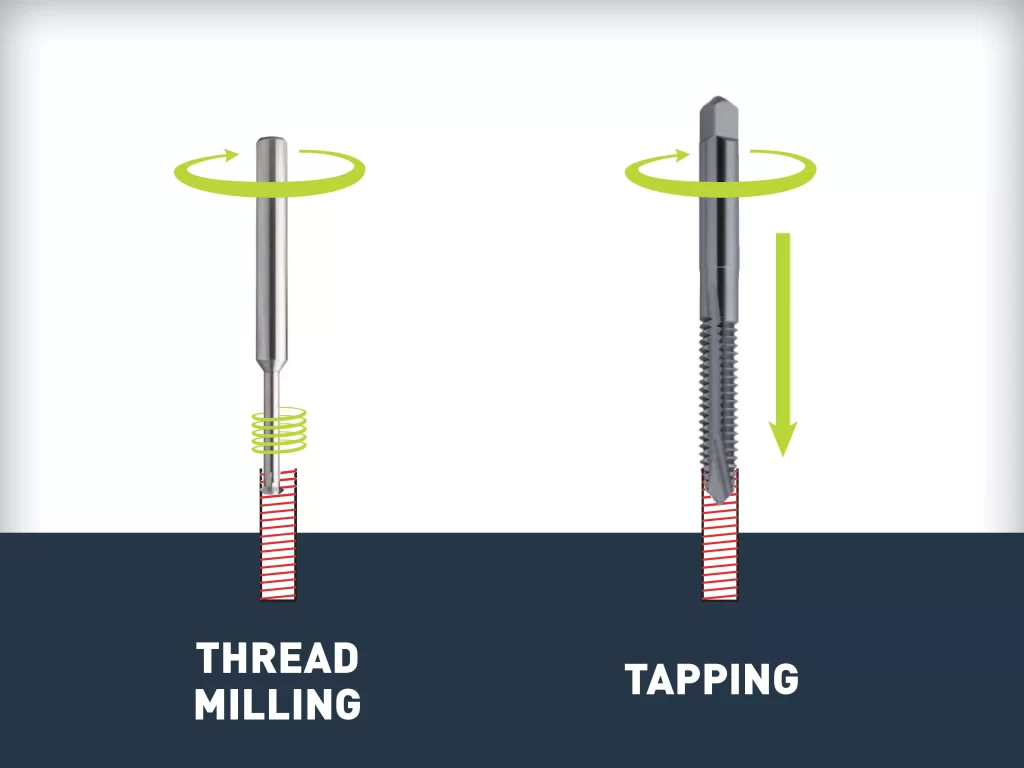
Fresatura di filetti e maschiatura
L'approccio di Boda: Per risparmiare tempo e denaro, utilizziamo la maschiatura per produzioni di massa come gli alloggiamenti in alluminio. Rispetto alla fresatura dei filetti, riduce i tempi di filettatura di In media dal 30 al 40%.
Fresatura di filettature: flessibile e precisa
Sebbene la fresatura di filetti sia più lenta della maschiatura, offre maggiore precisione e versatilità. Gli utensili costano inizialmente di più, ma durano più a lungo e possono tagliare filettature di varie dimensioni. È ideale per componenti che richiedono profili di filettatura specifici, fori ciechi e metalli duri.
L'approccio di Boda: Consigliamo la fresatura di filetti per componenti di alto valore, medicali e aerospaziali. Dove precisione e resistenza sono importanti, anche se la fresatura di filetti richiede più tempo di lavorazione.
Inserti filettati: durevoli ma costosi
Gli inserti filettati sono i più costosi e richiedono più tempo, perché richiedono foratura, maschiatura e posizionamento. Pertanto, offrono le filettature più resistenti e funzionano bene con pareti sottili, metalli teneri e materie plastiche.
L'approccio di Boda: Utilizziamo inserti solo quando necessario, in genere in assemblaggi soggetti a frequenti manutenzioni, vibrazioni o cicli di assemblaggio ripetuti. Garantisce la resistenza del filo e l'affidabilità a lungo termine.
Ecco un breve confronto tra velocità, costo e durata di inserti, maschiatura e fresatura di filettature.
| Metodo | Tempo di Ciclo | Costo dell'attrezzatura | Qualità e durata del filo | Le migliori applicazioni | Raccomandazione Boda |
| Maschiatura | Il più veloce (taglio a tuffo singolo) | Più basso (rubinetti economici) | Buono per l'uso standard | Grandi volumi di produzione, metalli teneri (alluminio, acciaio dolce) | Ideale per grandi lotti in cui velocità e costi contenuti sono importanti |
| Fresatura di filetti | Medio (percorso elicoidale, più lento della maschiatura) | Medio-Alto (frese speciali) | Eccellente precisione e resistenza | Leghe dure, fori ciechi, filettature personalizzate | Utilizzo per parti aerospaziali, mediche e di precisione |
| Inserti | Più lento (forare, maschiare, quindi inserire) | Più alto (hardware extra + passaggi) | Resistenza e resistenza all'usura superiori | Plastica, pareti sottili, parti con assemblaggio ripetuto | Ideale per parti soggette a elevata usura, vibrazioni o manutenzione frequente |
Esempio pratico di Boda
Uno dei nostri clienti nel settore della robotica ha inizialmente richiesto inserti filettati per tutte le viti n. 10 nelle staffe in alluminio. Sebbene gli inserti aumentassero la resistenza, aumentato i costi per pezzo di circa il 25% a causa di lavorazioni meccaniche e materiali di consumo aggiuntivi.
I nostri ingegneri hanno valutato il progetto e hanno suggerito di passare alla presa diretta con un minimo Innesto filettato da ¼” (secondo gli standard e le norme sostenute dal forum).
Risultato:
- Risparmio del 25% sulle spese di produzione.
- Riduzione del tempo di ciclo di lavorazione del 30% per componente.
- Hanno garantito la stessa durata dei robot concorrenti.
Questo caso dimostra come il team di Boda combina requisiti di ingegneria con efficienza dei costiGarantisce che i clienti ricevano thread affidabili senza dover pagare troppo.
I migliori modi per riparare filettature danneggiate o danneggiate
Le filettature spanate o danneggiate rappresentano una sfida comune nelle lavorazioni meccaniche, soprattutto nelle leghe più tenere come l'alluminio. Invece di rottamare un componente costoso, gli ingegneri spesso si affidano agli inserti per la riparazione delle filettature per ripristinarne la resistenza e prolungarne la durata. Questa è una parte importante del processo di lavorazione CNC, in cui il mantenimento di tolleranze ristrette è importante tanto quanto il tempo di ciclo.
Le tre soluzioni più utilizzate sono:
HeliCoil (inserti in filo)
L'opzione più economica e ampiamente disponibile. Gli inserti HeliCoils ricreano le dimensioni originali del foro filettato con una maschiatura minima. Sono una soluzione rapida per le riparazioni standard, ma essendo realizzati in filo metallico avvolto, offrono una resistenza inferiore rispetto agli inserti pieni.
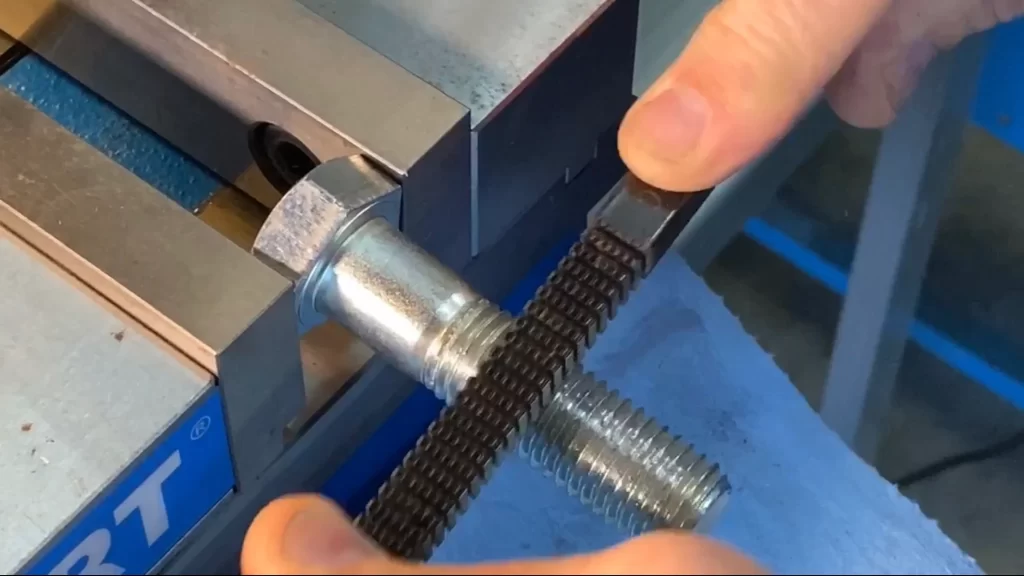
Riparazione di fili danneggiati
TIME-SERT (Inserti solidi)
Inserto a corpo pieno con filettatura interna ed esterna sincronizzata, ideale per condizioni di forte stress o fori ciechi. Offrono una maggiore durata e un migliore allineamento delle filettature rispetto agli inserti a filo, sebbene siano più costosi. Gli inserti TIME-SERT sono spesso scelti nei settori in cui i fori filettati sono soggetti a ripetuti montaggi o carichi elevati.
Keenserts (inserti con chiave)
Inserti per impieghi gravosi progettati con chiavette di bloccaggio per la massima resistenza alle vibrazioni. Pur richiedendo una foratura CNC più aggressiva e filettature e maschiature più ampie, offrono una resistenza ineguagliabile. Il loro costo elevato li rende ideali per applicazioni critiche come il settore aerospaziale o della difesa.
Scegliere la soluzione giusta
Per la manutenzione quotidiana, gli HeliCoil sono la soluzione ideale. Ma per le applicazioni più impegnative, in cui la scelta tra fresatura e maschiatura influisce già su costi e precisione, i TIME-SERT e i Keensert offrono un'affidabilità superiore.
At Boda Tech, integriamo questi metodi di riparazione nel nostro lavorazione CNC personalizzata servizi, garantendo prestazioni a lungo termine anche in condizioni difficili.
Come prevenire gli errori nella lavorazione delle viti e nella maschiatura dei fori
- Scelta sbagliata del rubinetto: L'utilizzo di un tipo di maschio o di un rivestimento errato può causare usura e rottura dell'utensile. Selezionare il maschio appropriato in base alla durezza del materiale e al tipo di filettatura richiesto per garantire qualità e durata.
- Dimensione del foro errata: Il foro deve essere dimensionato correttamente per il maschio. Un foro troppo piccolo può causare sollecitazioni e rotture, mentre uno troppo grande creerà filettature deboli. Seguire le tabelle di foratura di precisione per evitare questi problemi.
- Mancanza di lubrificazione adeguata: Senza una lubrificazione adeguata, la maschiatura può generare calore eccessivo, danneggiando l'utensile. Utilizzare il fluido di maschiatura corretto per garantire un taglio fluido e prolungare la durata dell'utensile.
- Disallineamento del rubinetto: Un disallineamento durante la maschiatura può causare filettature irregolari o danneggiate. Assicurarsi sempre che il maschio sia perpendicolare al pezzo in lavorazione e che quest'ultimo sia serrato correttamente.
- Applicazione di coppia non uniforme: Una coppia eccessiva o insufficiente può rompere il maschio o causare filettature incomplete. Assicuratevi di applicare una forza controllata e costante durante la maschiatura per mantenere la qualità della filettatura.
- Mancata rimozione dei chip: L'accumulo di trucioli può inceppare il maschio e causarne la rottura. Utilizzare tecniche di evacuazione dei trucioli adeguate, come l'uso di maschi a scanalatura elicoidale o il raffreddamento ad aria, per garantire una lavorazione continua.
Casi d'uso del settore: aerospaziale, automobilistico e robotica
- In aerospaziale, gli inserti solidi mantengono le filettature resistenti nelle parti sottoposte ad alta sollecitazione.
- In settore automobilisticoHeliCoils ha riparato rapidamente i fori filettati nei blocchi di alluminio.
- In robotica, la lavorazione CNC personalizzata produce parti leggere e precise.
Boda: Supportiamo tutti e tre i settori con soluzioni di lavorazione rapide, durevoli e precise.
Lavorazione CNC personalizzata per caratteristiche filettate
Boda offre un servizio di lavorazione CNC personalizzato a ingegneri, sviluppatori di prodotto e progettisti attraverso la sua rete di officine meccaniche certificate. I nostri team altamente qualificati sono in grado di realizzare qualsiasi lavorazione di viti o elementi filettati, semplici o complessi. Carica il tuo file CAD per ottenere un preventivo, tempi di consegna e feedback sulla progettazione per la producibilità dei tuoi progetti.
Garantiamo la qualità attraverso sistemi di gestione certificati ISO e offriamo opzioni per ispezioni, tracciabilità hardware e certificazioni dei materiali. Operatori qualificati utilizzano torni, fresatrici e pantografi CNC per produrre componenti CNC personalizzati ad alta precisione in metallo e plastica.
Che tu abbia bisogno di una produzione in piccoli lotti, di prototipi o di grandi volumi, di Boda lavorazione delle viti Le nostre capacità garantiscono risultati rapidi e affidabili, mantenendo al contempo tolleranze rigorose per le caratteristiche filettate e i componenti CNC personalizzati.
Sei pronto a iniziare il tuo prossimo progetto? Contatta Boda per servizi di lavorazione CNC personalizzati per soluzioni ad alta precisione.
Conclusione
I fori filettati sono un tipo di foro filettato, realizzato con filettature interne. I fori filettati possono essere interni. La scelta di fori ciechi o passanti influisce su resistenza, costo e assemblaggio. Una corretta maschiatura del foro, la scelta dell'utensile, la lubrificazione e la coppia di serraggio migliorano la durata. La lavorazione CNC e la fresatura di filetti garantiscono precisione e ripetibilità. Seguire le best practice consente di ottenere filettature resistenti e affidabili per applicazioni aerospaziali, automobilistiche ed elettroniche.
FAQ:
Un foro filettato è un foro filettato?
Sì. Un foro filettato è un tipo di foro filettato creato con filettature interne per fissare viti o bulloni.
Filettato è uguale a filettato?
Non esattamente. I fori filettati sono specificamente filettature interne, mentre i fori filettati possono essere interni o esterni. Questo è fondamentale nel confronto tra fori filettati e fori filettati.
Foro passante vs foro filettato
- Foro passante: attraversa completamente il materiale e può essere filettato o meno.
- Foro filettato: Forati e filettati internamente mediante maschiatura o fresatura di filetti anziché maschiatura. Possono essere ciechi o passanti.
Come si chiama un foro filettato?
Un foro filettato è comunemente chiamato foro filettato. I fori filettati ciechi si fermano prima dell'estremità del materiale, mentre i fori filettati passanti si estendono completamente.