Agujero roscado vs. agujero roscado
Agujero roscado vs. agujero roscado es un concepto clave en el mecanizado CNC, el mecanizado de tornillos y el roscado de agujeros. Conocer la diferencia ayuda a los ingenieros a elegir el método adecuado para obtener roscas resistentes y fiables. Agujeros roscados crear roscas internas con un macho, mientras que los agujeros roscados se pueden hacer interna o externamente utilizando fresado de roscas u otras técnicas de roscado.
At Boda, nos especializamos en mecanizado CNC personalizado Taladrado CNC preciso para agujeros roscados y conexiones de alta calidad. Nuestra experiencia garantiza precisión, durabilidad y eficiencia en cada proyecto.
Esta guía explica los agujeros roscados frente a los agujeros roscados, sus procesos y aplicaciones, ayudándole a tomar decisiones inteligentes de diseño y fabricación.
Una descripción general de los agujeros roscados frente a los agujeros roscados
¿Qué es un agujero roscado?
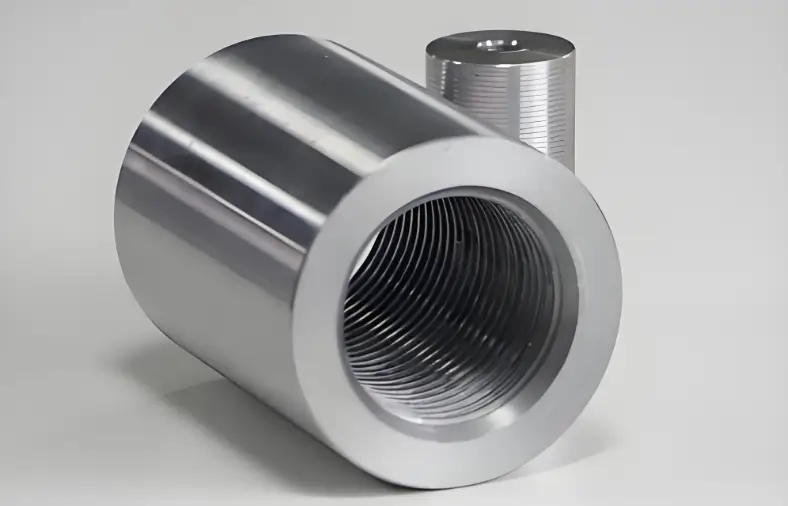
Vista de cerca del orificio roscado
Un agujero roscado es un tipo de agujero roscado. Se crea con un macho de roscar. Las herramientas consisten en una varilla con bordes afilados que corta las paredes laterales del agujero. La herramienta forma ranuras espirales (roscas) a medida que retira material. El roscado de agujeros es rápido, preciso y uno de los procesos más comunes en el mecanizado CNC.
Fórmula del tamaño de broca para roscas ANSI:
Broca de roscar ≈ Diámetro mayor − Paso
Elija el siguiente tamaño de broca más grande para roscar. Por ejemplo, si el tamaño calculado es 0.720", elija 3/4" (0.750").
Tras perforar, el macho de roscar forma roscas dentro del agujero. Los machos de roscar se parecen a las brocas y vienen en tipos como machos manuales, machos de roscar eléctricos, machos cónicos, machos de extensión y machos especiales.
Cada grifo está marcado con:
- Tamaño nominal (hilos/pulgada) – concentración de hilos
- Tamaño nominal – TPI (hilos por pulgada) para el sistema imperial, o paso (mm por hilo) para el sistema métrico.
- Designación de forma de rosca – familia de hilos (UNC, UNF, ACME, etc.)
- Material – generalmente carburo
- Material - Generalmente acero de alta velocidad (HSS) o HSS de metal en polvo; el carburo sólido es menos común
- Tolerancia del diámetro de paso – código para precisión
Esto garantiza un ajuste adecuado de la rosca para tornillos y pernos en el mecanizado CNC y roscado de orificios.
¿Qué es un agujero de rosca?
Los agujeros roscados tienen roscas internas realizadas mediante machos de roscar, fresas de roscar o insertos roscados. En ingeniería, los componentes fijos están incompletos sin agujeros roscados. Para mayor velocidad y precisión, se añade el roscado. Proceso de mecanizado CNC. A menudo es uno de los últimos pasos, especialmente cuando se utilizan insertos roscados.
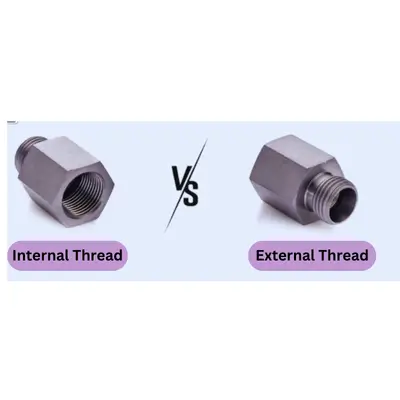
Rosca interna vs. rosca externa
El roscado de un tornillo o perno comienza en el punto de enganche y continúa a lo largo del vástago, o la parte sin rosca, del sujetador. El fresado o roscado de roscas crea agujeros roscados para formar roscas internas, mientras que las roscas externas en varillas o pernos se producen mediante una matriz, fresado de roscas, laminado de roscas o roscado de un solo punto en un torno CNC. Los sujetadores roscados transforman la fuerza de rotación (par) en fuerza lineal, lo que los hace esenciales para asegurar componentes en ensamblajes. Piénselo como un tornillo de Arquímedes: el movimiento de rotación crea un desplazamiento o fuerza útil.
Pro-Tip: Al diseñar sujetadores, considere usar opciones disponibles comercialmente. Si necesita roscas personalizadas, utilice cálculos de roscado y fórmulas de diseño de sujetadores para garantizar la precisión. Un diseño adecuado ayuda a evitar el desgaste de las roscas en los agujeros roscados y garantiza un mecanizado fiable de los tornillos en su proceso de mecanizado CNC.
En pocas palabras, un agujero roscado es un tipo de agujero roscado, pero no todos los agujeros roscados están roscados. Con los servicios de mecanizado CNC personalizados de Boda, es fácil especificar el número de roscas de una pieza. Esto garantiza estimaciones de costos precisas y una comunicación clara de los requisitos al taller.
Roscado y golpeteo: ¿en qué se diferencian?
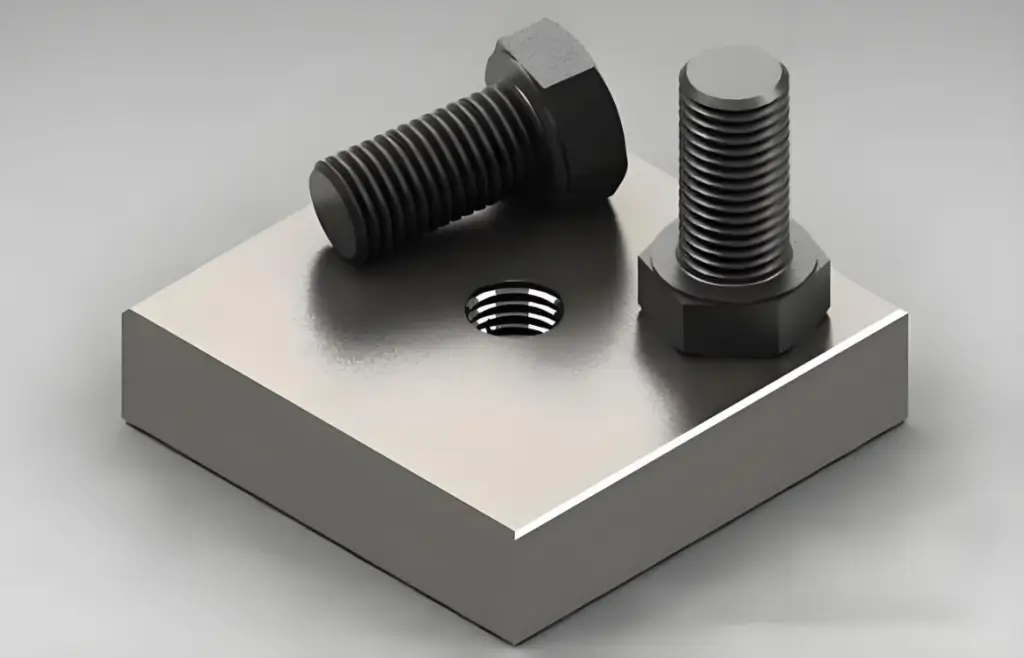
Agujero roscado vs. agujero roscado
La principal diferencia entre un agujero roscado y un agujero roscado reside en la herramienta y el proceso. Los agujeros roscados se crean mediante el roscado con una herramienta de roscado, mientras que los agujeros roscados también se pueden producir utilizando una herramienta de matriz para roscas externas. En los procesos modernos de mecanizado CNC, se utilizan tanto el roscado con macho como el roscado según los requisitos de la pieza.
Boda trabaja con diversos tipos de roscas y procesos de roscado. Creamos piezas únicas utilizando roscas estándar UN, métricas o con formas personalizadas. Tanto el roscado con macho como el roscado forman roscas, pero no son lo mismo.
Para aclarar las diferencias, aquí hay una tabla de comparación rápida:
| Elemento | Orificio roscado | Agujero roscado (mediante inserción/taladro) |
| Proceso | Hilos cortados directamente en el material base. | Roscas formadas con insertos o después de taladrar |
| Solidez | Limitado por la resistencia del material base | Puede ser más resistente con insertos de acero/HeliCoil |
| Aplicaciones | Piezas ligeras, materiales más suaves. | Aeroespacial, automoción, robótica, cargas pesadas |
| Costo/Tiempo | Menor costo, más rápido | Mayor costo, agrega un paso de mecanizado |
| Reparabilidad | Más difícil de reparar una vez desmontado | Más fácil de reparar con insertos/modificaciones |
La mayor confusión surge entre un agujero roscado y uno roscado. Veamos sus similitudes y diferencias.
Resistencia y durabilidad en agujeros de ingeniería
Al comparar diferentes tipos de agujeros en ingenieriaLos agujeros roscados son agujeros roscados; la resistencia depende del material, del enganche de la rosca, del método de roscado y del uso de insertos.
Los agujeros roscados suelen ser más resistentes y duraderos, lo que los hace adecuados para aplicaciones de alta tensión. Los agujeros roscados son fiables, pero no tan resistentes como los agujeros roscados sometidos a cargas elevadas.
Precisión en roscado con macho vs.
El roscado con macho garantiza una alta precisión en roscas internas, lo cual resulta especialmente útil en diseños pequeños o complejos. Por el contrario, el roscado de elementos externos depende en gran medida de la calidad del equipo utilizado, lo que hace que la precisión sea variable.
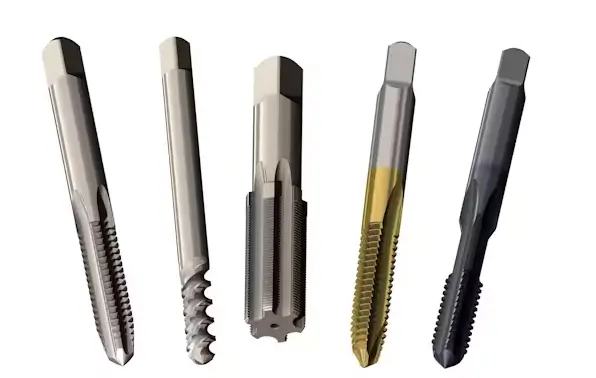
Tipos de machos de roscar para máquina
Estándares de calidad para agujeros
Tanto los agujeros roscados como los roscados requieren un estricto control de calidad. Sin embargo, las tolerancias de las roscas se ajustan a las clases estándar (UN/ISO) independientemente del método; los agujeros roscados cumplen las mismas normas.
Los agujeros roscados a menudo exigen estándares más estrictos debido a la complejidad del método de roscado utilizado en la producción.
Velocidad de creación de agujeros
En cuanto a velocidad, el roscado con macho es más rápido para crear roscas internas. El roscado con matrices o el fresado de roscas lleva más tiempo, pero ofrece mayor flexibilidad para diferentes perfiles. Con el taladrado CNC automatizado, el roscado puede ser mucho más rápido, especialmente en producciones de gran volumen.
Eficiencia en el proceso de mecanizado CNC
Para operaciones a gran escala, las máquinas roscadoras son más eficientes. Una sola herramienta de roscado puede producir roscas internas para agujeros de diferentes tamaños, ahorrando tiempo de configuración. El uso de un macho de conformado puede mejorar aún más la eficiencia en materiales más blandos donde se requiere un corte suave.
Agujeros roscados vs. agujeros roscados: Comparación de costos
El roscado suele tener un bajo coste de herramientas, pero requiere un macho por tamaño y paso. La capacidad de una sola herramienta para manejar múltiples tamaños se aplica a herramientas de punta única o fresadoras de roscas, no a agujeros roscados como categoría.
Agujeros enroscados Generalmente, se incurre en menores costos de herramientas porque una sola herramienta puede manejar múltiples tamaños. Por otro lado, el roscado requiere una herramienta independiente para cada tamaño y paso, lo que incrementa el costo de producción.
Idoneidad de los materiales
Los machos de conformación funcionan mejor en metales dúctiles (más blandos), mientras que los machos de corte son versátiles. Las aleaciones duras suelen preferir el fresado de roscas para un mejor control de la viruta y un menor riesgo de rotura.
Tapping Es más eficaz en materiales más duros como el acero, donde los tornillos requieren roscas internas seguras. El roscado es más común en materiales más blandos o dúctiles, donde la flexibilidad y la velocidad son esenciales.
Aplicaciones en la Industria
Los agujeros roscados se utilizan ampliamente en aplicaciones de fijación pequeñas o removibles. Sin embargo, son esenciales en conexiones complejas o permanentes que se encuentran en la construcción, la robótica, la industria aeroespacial y otros sistemas mecánicos críticos.
¿Cuáles son las similitudes entre los agujeros roscados y los agujeros roscados?
Roscas internas para fijación
Tanto los agujeros roscados como los roscados incluyen roscas internas que fijan un elemento de fijación. Estas roscas permiten que un perno, tornillo o tuerca se sujeten firmemente dentro del material.
Agujeros pasantes y agujeros ciegos
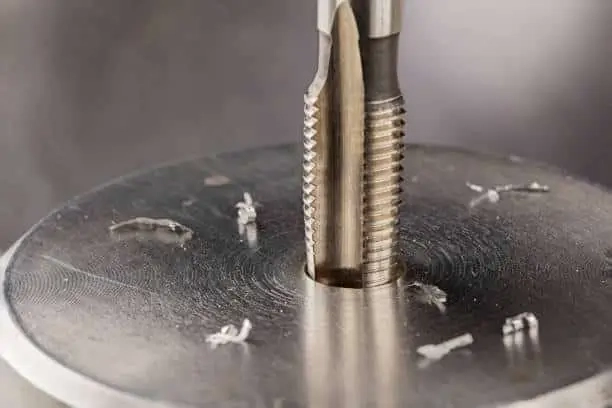
Roscado de roscas en metal
Ambos métodos pueden crear agujeros pasantes o agujeros ciegos. Un orificio ciego roscado se detiene a mitad de camino a través del material, mientras que un orificio pasante lo atraviesa por completo.
Gama de tamaños de rosca
Los agujeros roscados y los agujeros roscados están disponibles en una variedad de tamaños de rosca para adaptarse a diferentes aplicaciones de ingeniería. Esta flexibilidad es esencial en el proceso de mecanizado CNC para piezas personalizadas.
Uso en metales y maquinaria
Al trabajar con componentes metálicos y tornillos para máquinas que no pueden roscarse por sí solos, se requiere el roscado de agujeros. El metal ofrece mayor resistencia que la madera, por lo que los sujetadores deben apoyarse en ranuras roscadas para un agarre firme.
Agarre seguro y fuerza
Tanto los orificios roscados como los roscados mejoran la resistencia de la fijación al proporcionar un agarre adicional. Esto garantiza que los tornillos, pernos y tuercas permanezcan seguros, incluso bajo tensión.
¡Pruebe Boda ahora!
¿Cuáles son las limitaciones del roscado con macho en comparación con el roscado?
- Tipo de hilo:Solo para roscas internas; las roscas externas requieren matrices u otras herramientas de roscado.
- Variedad de hilosCada toque está fijado a un tamaño y paso específicos; no hay flexibilidad para formas personalizadas. Fresado de rosca Es mejor para perfiles especiales.
- Rotura de herramienta:Los machos de roscar se rompen fácilmente, su extracción es difícil y puede rayar la pieza.
- Profundidad del agujero ciegoLos machos de roscar cónicos no pueden alcanzar la profundidad total de un agujero ciego; el fresado de roscas funciona mejor.
- Retos materialesLos aceros duros desgastan los machos rápidamente, mientras que los metales dúctiles pueden provocar atascos o adherencias.
Roscado y roscado: procesos comparados
Proceso de mecanizado CNC para agujeros roscados vs. agujeros roscados
Herramienta de mecanizado de roscas CNC
El proceso de mecanizado CNC es uno de los métodos más precisos y confiables para crear agujeros roscados y roscados en metales, plásticos y compuestos.
En agujeros roscados, el método comienza con la perforación CNC hasta el diámetro correcto, seguida del roscado del agujero con una herramienta de roscado. Esto produce roscas internas precisas, garantizando un ajuste seguro para tornillos y pernos.
Para un agujero roscado, los métodos CNC incluyen roscado con macho y roscado, u operaciones avanzadas como el fresado y el taladrado de roscas. En muchos casos, se compara el fresado de roscas con el roscado, y el fresado de roscas ofrece mayor precisión, flexibilidad en los perfiles de rosca y mejores resultados en agujeros más grandes o complejos.
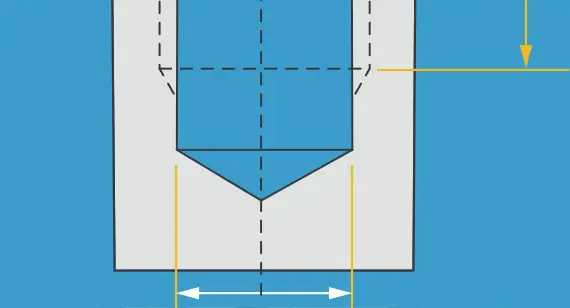
Diseño de agujeros roscados en mecanizado CNC
El mecanizado CNC personalizado moderno proporciona flexibilidad para crear orificios ciegos y diseños de orificios pasantes. Con alta velocidad mecanizado de tornillosMediante el taladrado y fresado de roscas, los fabricantes pueden lograr roscas precisas y repetibles manteniendo la resistencia y la durabilidad.
Moldeo por inyección para agujeros roscados
A diferencia del mecanizado CNC, el moldeo por inyección se utiliza para la producción a gran escala de piezas de plástico y materiales compuestos con orificios roscados. Este proceso es común en los tipos de orificios que requieren insertos roscados en ingeniería.
- Moldeo con InsertosUn inserto metálico roscado preformado se coloca dentro de la cavidad del molde antes de la inyección. Esto elimina procesos adicionales como el roscado de orificios o el taladrado de roscas, garantizando roscas resistentes y fiables.
- Moldeo directoLas roscas se forman directamente en la pieza moldeada. Aunque son menos precisas que... fresado de roscas vs roscadoEste enfoque es rentable para producciones de gran volumen donde se necesitan piezas livianas pero duraderas.
Si bien no es tan preciso como el proceso de mecanizado CNC, el moldeo por inyección ofrece ventajas en costos en la producción de orificios roscados frente a orificios roscados para grandes tiradas.
Agujeros ciegos vs. agujeros pasantes: Por qué importa el diseño
Elegir entre agujeros ciegos y agujeros pasantes va más allá de la geometría. Afecta el coste, la viabilidad de fabricación y el rendimiento.
Agujeros ciegos
Un agujero ciego solo atraviesa parcialmente el material, a diferencia de un agujero pasante. Los agujeros ciegos son ideales cuando se necesitan fijaciones ocultas, máxima resistencia del material o superficies selladas. Estos agujeros suelen añadir entre un 15 % y un 30 % al coste de mecanizado debido al uso de herramientas especializadas, velocidades de avance más lentas y un mayor tiempo de ciclo para el control de la profundidad. Perforación CNCLos agujeros ciegos requieren ciclos de perforación por penetración y un control preciso de la profundidad para evitar problemas como rotura de roscas, rotura de herramientas o perforaciones.
Para el mecanizado de tornillos, es importante mantener un espesor mínimo de pared. Los tornillos M3 necesitan paredes de 5 mm, los M4, de 6 mm, y los M5, de 8 mm. Las esquinas o paredes delgadas aumentan el riesgo de agrietamiento durante el roscado. La profundidad máxima práctica suele ser de 3 a 4 veces el diámetro del agujero en aluminio o de 2 a 3 veces en metales más duros como el acero inoxidable. Los agujeros ciegos pueden atrapar virutas y residuos, lo que requiere una limpieza adicional para dispositivos electrónicos, dispositivos médicos o ensamblajes de precisión.
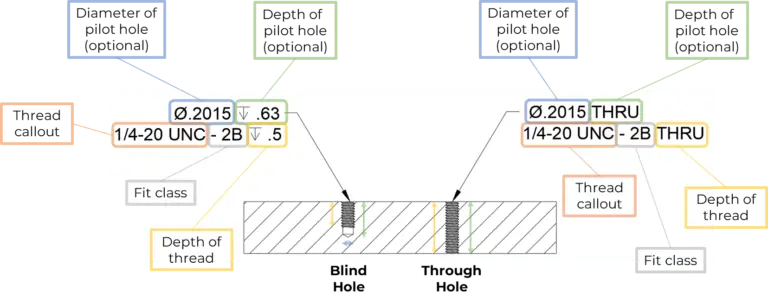
Agujeros roscados ciegos vs. pasantes
A traves de los hoyos
Los agujeros pasantes atraviesan completamente el material de un lado a otro. Suelen elegirse por su menor coste, un acceso más fácil al montaje y una inspección más sencilla. El taladrado CNC para agujeros pasantes es más rápido gracias a la posibilidad de utilizar ciclos de taladrado continuos con una programación más sencilla. Estos agujeros eliminan los problemas de acumulación de residuos y facilitan la inspección, ya que todo el agujero es visible. Los agujeros pasantes son ideales cuando el material es delgado (menos de 3 mm), se requiere un desmontaje frecuente o la holgura de la herramienta es limitada. También son más prácticos para la producción a gran escala, donde la velocidad de montaje y el control de costes son prioritarios.
Conclusiones sobre el diseño
- Utilice agujeros ciegos cuando se requieran sujetadores ocultos, superficies selladas o máxima retención de material.
- Utilice orificios pasantes cuando el coste, la facilidad de montaje o el acceso desde ambos lados sean una prioridad.
- Utilice tamaños estándar para evitar costos adicionales: 2–12 mm para agujeros, M2–M12 para roscas.
- Es posible que se necesite mecanizado CNC personalizado para roscas no estándar o agujeros ciegos especializados.
Pautas de fuerza y acoplamiento de roscas (con hoja de referencia)
El acoplamiento de la rosca es el número de roscas que conectan un tornillo con un orificio roscado. Un diseño adecuado garantiza que el tornillo se rompa antes de que las roscas se deterioren durante el ensamblaje. Para componentes con orificios roscados, ajuste la longitud de acoplamiento para cumplir con este requisito. Las directrices estándar para calcular la distancia de acoplamiento de la rosca se resumen en la Tabla 1.
La profundidad de la rosca es una decisión clave en el diseño de CNC. Una profundidad demasiado baja provoca el desgaste de la rosca; una profundidad demasiado profunda desperdicia tiempo de mecanizado.
Reglas basadas en ingeniería
Tabla 1Regla general para el cálculo de la distancia de enganche de la rosca:
| Material | Distancia mínima de enganche de la rosca |
| Aluminio (aleaciones blandas como 6061, 7075) | 2.0 a 2.5 x diámetro del tornillo |
| Acero (aceros dulces y aleados) | 1.0 a 1.5 x diámetro del tornillo |
| Plásticos (ABS, nailon, Delrin) | 2–3 × diámetro del tornillo |
| Más allá de 3 × diámetro | Sin fuerza adicional (el tornillo fallará primero) |
Perspectivas de constructores del mundo real (Foro principal de Delphi)
En una discusión sobre ingeniería robótica en el foro Chief Delphi, los constructores destacaron reglas prácticas que coinciden con estos estándares de ingeniería:
- “La profundidad de rosca 1D es el mínimo con el que me sentiría cómodo”.
- “Para tornillos n.° 10 en aluminio, un enganche de ¼″ es un mínimo seguro”.
- “En aluminio no utilizaría menos de 1× de diámetro; en acero se puede usar menos”.
- “Si el material es demasiado delgado (menos de 1 o 2 veces el diámetro), cambie a una tuerca o inserto en lugar de roscar”.
Esto muestra cómo La experiencia en el taller y los estándares de diseño se alinean.
Hoja de trucos para el compromiso
| Tamaño de tornillo | Aluminio (1.5×D) | Acero (1×D) | Plásticos (2–3×D) | Perspectivas del foro |
| M3 / #4 | 4.5 mm | 3 mm | 6 – 9 mm | Utilice tuerca si el material es <2×D |
| M4 / #8 | 6 mm | 4 mm | 8 – 12 mm | Perno pasante + tuerca en zonas de vibración |
| M5 / #10 | 7.5 mm | 5 mm | 10 – 15 mm | El foro sugiere ¼″ mín. en aluminio |
| M6 / ¼″ | 9 mm | 6 mm | 12 – 18 mm | Profundidad mínima de rosca 1D |
| M8 / 5/16″ | 12 mm | 8 mm | 16 – 24 mm | Favorecer las inserciones si fallan los hilos |
| M10 / ⅜″ | 15 mm | 10 mm | 20 – 30 mm | Resistente, preferiblemente con tuerca si es posible |
¿Por qué este Matters
- Demasiado superficial → roscas peladas a niveles de torsión muy por debajo de la resistencia del sujetador.
- Compromiso correcto → El tornillo alcanza el par nominal, la unión permanece segura y el mecanizado es eficiente.
- Demasiado profundo → desperdicio de esfuerzo de mecanizado y desgaste de la herramienta.
Cómo Boda garantiza la precisión
En Boda, aplicamos estas pautas de compromiso en cada proyecto de taladrado, roscado y roscado CNC. Nuestros ingenieros verifican:
- Tipo de material (aluminio vs acero vs plásticos…)
- Relación de enganche de rosca Para máxima resistencia sin sobremecanizado
- Uso de insertos roscados o pernos pasantes en secciones delgadas o conjuntos de alta vibración
Esto garantiza que sus piezas no solo estén mecanizadas según las especificaciones, sino que estén optimizadas para lograr un rendimiento, una durabilidad y una rentabilidad reales.
¡Pruebe Boda ahora!
¿Cómo se comparan en costo y tiempo el roscado, el fresado de roscas y las plaquitas?
Los maquinistas a menudo eligen entre roscado con macho y fresado de roscas para realizar roscas en piezas metálicas.
Usar el método correcto puede ahorrar tiempo y dinero. El roscado con macho es un macho con forma de rosca que corta directamente el material al girar. El fresado de roscas, por su parte, consiste en una herramienta rotatoria que se mueve en una trayectoria helicoidal para crear la rosca.
No se trata solo de resistencia. También depende del tiempo de ciclo, el costo de la herramienta y el rendimiento a largo plazo. En Boda, consideramos estos factores en cada proyecto para ofrecerle la mejor combinación de velocidad, costo y durabilidad.
Roscado: rápido y económico
El método más rápido para hacer roscas es el roscado. Una sola entrada crea un juego completo. Funciona bien para la fabricación a gran escala en metales blandos como el acero dulce o el aluminio. Ofrece el menor costo de herramientas. La desventaja es que los machos varían de tamaño. Pueden romperse en agujeros pequeños o materiales duros.
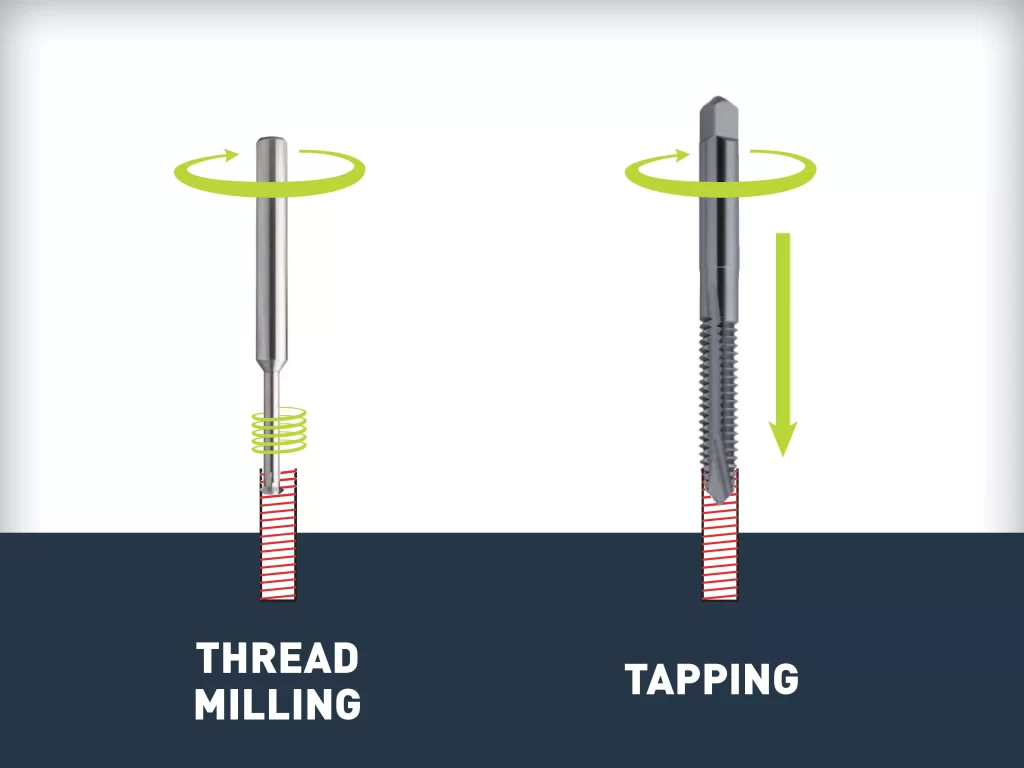
Fresado de roscas versus roscado
El enfoque de BodaPara ahorrar tiempo y dinero, utilizamos el roscado para series de producción en masa, como las carcasas de aluminio. En comparación con el fresado de roscas, reduce el tiempo de fabricación de las roscas en... Entre un 30 y un 40% en promedio.
Fresado de roscas: flexible y preciso
Aunque el fresado de roscas es más lento que el roscado, ofrece mayor precisión y versatilidad. Las herramientas son más caras al principio, pero duran más y permiten cortar roscas de diversos tamaños. Funciona bien para piezas que requieren perfiles de rosca específicos, agujeros ciegos y metales duros.
El enfoque de BodaRecomendamos el fresado de roscas para componentes médicos y aeroespaciales de alto valor, donde la precisión y la resistencia son importantes, incluso si el fresado de roscas requiere más tiempo de mecanizado.
Insertos roscados: duraderos pero costosos
Los insertos roscados son los más costosos y requieren más tiempo, ya que requieren taladrado, roscado y colocación. Por lo tanto, proporcionan las roscas más resistentes y funcionan bien con paredes delgadas, metales blandos y plásticos.
El enfoque de BodaSolo empleamos insertos cuando es necesario, generalmente en conjuntos que enfrentan mantenimiento frecuente, vibración o ciclos de montaje repetidos. Garantiza la resistencia de la rosca y la confiabilidad a largo plazo.
A continuación se presenta una breve comparación de la velocidad, el costo y la durabilidad de los insertos, el roscado y el fresado de roscas.
| Método | Tiempo del ciclo | Costo de herramienta | Calidad y durabilidad del hilo | Mejores aplicaciones | Recomendación de Boda |
| Tapping | El más rápido (corte de inmersión único) | Más bajo (grifos baratos) | Bueno para uso estándar | Ejecuciones de gran volumen, metales blandos (aluminio, acero dulce) | Ideal para lotes grandes donde la velocidad y el bajo costo son importantes. |
| Fresado de rosca | Medio (trayectoria helicoidal, más lento que el roscado) | Medio-Alto (cortadores especiales) | Excelente precisión y resistencia. | Aleaciones duras, agujeros ciegos, roscas personalizadas | Uso para piezas aeroespaciales, médicas y de precisión. |
| Insertos | Más lento (taladrar, roscar y luego insertar) | Más alto (hardware adicional + pasos) | Resistencia superior y resistencia al desgaste | Plásticos, paredes delgadas, piezas con montaje repetido | Ideal para piezas sometidas a alto desgaste, vibración o mantenimiento frecuente. |
Ejemplo real de Boda
Uno de nuestros clientes de robótica solicitó inicialmente insertos roscados para todos los tornillos n.° 10 en soportes de aluminio. Si bien los insertos aumentaron la resistencia, aumentó los costos por pieza en aproximadamente un 25% debido al mecanizado adicional y a los consumibles.
Nuestros ingenieros evaluaron el diseño y sugirieron la transición a una toma directa con un mínimo Enganche de rosca de ¼” (según normas estándar y respaldadas por el foro).
Resultado:
- Ahorro del 25% en gastos de producción.
- Reducción del tiempo del ciclo de mecanizado en un 30% por componente.
- Ofreció la misma durabilidad que sus robots competidores.
Este caso demuestra cómo el equipo de Boda combina Requisitos de ingeniería con rentabilidad. Garantiza que los clientes reciban hilos confiables sin pagar de más.
Las mejores formas de reparar roscas dañadas o peladas
Las roscas desgastadas o dañadas son un problema común en el mecanizado, especialmente en aleaciones más blandas como el aluminio. En lugar de desechar un componente costoso, los ingenieros suelen recurrir a insertos de reparación de roscas para restaurar la resistencia y prolongar la vida útil de la pieza. Esta es una parte importante del proceso de mecanizado CNC, donde mantener tolerancias ajustadas es tan importante como el tiempo de ciclo.
Las tres soluciones más utilizadas son:
HeliCoil (insertos de alambre)
La opción más asequible y ampliamente disponible. Los HeliCoils recrean el tamaño original del orificio roscado con un mínimo roscado. Son una solución rápida para reparaciones estándar, pero al estar hechos de alambre enrollado, ofrecen menor resistencia que los insertos sólidos.
Reparación de hilos dañados
TIME-SERT (insertos sólidos)
Un inserto de cuerpo sólido con roscas internas y externas sincronizadas, ideal para condiciones de alta tensión o agujeros ciegos. Ofrece mayor durabilidad y alineación de la rosca que los insertos de alambre, aunque su coste es mayor. Los insertos TIME-SERT se suelen elegir en industrias donde los agujeros roscados se someten a ensamblajes repetidos o cargas elevadas.
Keenserts (insertos con llave)
Insertos de alta resistencia diseñados con chavetas de bloqueo para máxima resistencia a la vibración. Si bien requieren taladrado CNC más agresivo y roscado de mayor tamaño, ofrecen una resistencia inigualable. Su mayor costo los hace ideales para aplicaciones críticas como la aeroespacial o la defensa.
Elegir la solución adecuada
Para el mantenimiento diario, las HeliCoils son la mejor opción. Pero para aplicaciones exigentes, donde las decisiones de fresado o roscado ya afectan el coste y la precisión, las TIME-SERT y las Keenserts ofrecen una fiabilidad superior.
At BodaIntegramos estos métodos de reparación en nuestros mecanizado CNC personalizado servicios, garantizando un rendimiento a largo plazo incluso en condiciones difíciles.
Cómo prevenir errores en el mecanizado de tornillos y el roscado de agujeros
- Elección incorrecta del grifo: El uso de un macho o revestimiento incorrecto puede provocar el desgaste y la rotura de la herramienta. Seleccione el macho adecuado según la dureza del material y el tipo de rosca requerido para garantizar la calidad y la durabilidad.
- Tamaño de agujero incorrecto: El orificio debe tener el tamaño correcto para el macho. Un orificio demasiado pequeño puede causar tensión y rotura, mientras que uno demasiado grande debilitará las roscas. Siga las tablas de perforación de precisión para evitar estos problemas.
- Falta de lubricación adecuada: Sin suficiente lubricación, el roscado puede generar un calor excesivo, dañando la herramienta. Utilice el fluido de roscado adecuado para garantizar un corte suave y prolongar la vida útil de la herramienta.
- Desalineación del grifo: La desalineación durante el roscado provoca roscas irregulares o dañadas. Asegúrese siempre de que el macho esté perpendicular a la pieza de trabajo y que esta esté correctamente sujeta.
- Aplicación de torque inconsistente: Un torque excesivo o insuficiente puede romper el macho o provocar roscas incompletas. Asegúrese de aplicar una fuerza controlada y constante durante el roscado para mantener la calidad de la rosca.
- No se pudieron retirar las virutas: La acumulación de viruta puede atascar el macho y provocar su rotura. Utilice técnicas adecuadas de evacuación de viruta, como machos de ranura helicoidal o refrigeración por aire, para garantizar un mecanizado continuo.
Casos de uso de la industria: aeroespacial, automotriz y robótica
- In aeroespacialLos insertos sólidos mantienen las roscas fuertes en piezas de alta tensión.
- In automotorHeliCoils reparó rápidamente agujeros roscados en bloques de aluminio.
- In robóticaEl mecanizado CNC personalizado proporciona piezas ligeras y precisas.
Boda: Apoyamos a las tres industrias con soluciones de mecanizado rápidas, duraderas y precisas.
Mecanizado CNC personalizado para características roscadas
Boda ofrece un servicio de mecanizado CNC personalizado a ingenieros, desarrolladores de productos y diseñadores a través de su red de talleres de mecanizado certificados. Nuestros equipos altamente cualificados pueden producir cualquier mecanizado de tornillos o roscas, ya sean simples o complejos. Suba su archivo CAD para obtener información sobre el precio, el plazo de entrega y el diseño para la fabricación de sus proyectos.
Garantizamos la calidad mediante sistemas de gestión con certificación ISO y ofrecemos opciones de inspección, trazabilidad de hardware y certificación de materiales. Nuestros maquinistas cualificados utilizan máquinas de torneado, fresado y fresado CNC para producir piezas de mecanizado CNC personalizadas de alta precisión a partir de metales y plásticos.
Ya sea que necesite producción en lotes pequeños, prototipos o tiradas de gran volumen, de Boda mecanizado de tornillos Las capacidades garantizan resultados rápidos y confiables al tiempo que mantienen tolerancias estrictas para sus características roscadas y componentes CNC personalizados.
¿Estás preparado para comenzar tu próximo proyecto? Ponte en contacto con Boda para servicios de mecanizado CNC personalizados para soluciones de alta precisión.
Conclusión
Los agujeros roscados son un tipo de agujero roscado, realizado con roscas internas. Los agujeros roscados pueden ser internos. La elección de agujeros ciegos o pasantes afecta la resistencia, el coste y el montaje. Un roscado de agujeros adecuado, la selección de herramientas, la lubricación y el par de apriete mejoran la durabilidad. El mecanizado CNC y el fresado de roscas garantizan precisión y repetibilidad. Seguir las mejores prácticas crea roscas resistentes y fiables para aplicaciones aeroespaciales, automotrices y electrónicas.
Preguntas más frecuentes:
¿Un agujero roscado es un agujero roscado?
Sí. Un agujero roscado es un tipo de agujero roscado creado con roscas internas para asegurar tornillos o pernos.
¿Es lo mismo roscado que con rosca?
No exactamente. Los agujeros roscados son específicamente roscas internas, mientras que los agujeros roscados pueden ser internos o externos. Esto es clave al comparar agujeros roscados con agujeros roscados.
Agujero pasante vs. agujero roscado
- A través del orificio: pasa completamente a través del material, puede estar roscado o no.
- Agujero roscado: Perforado y roscado interno mediante roscado de agujeros o fresado de roscas, en lugar de roscado. Puede ser ciego o pasante.
¿Cómo se llama un agujero roscado?
Un agujero roscado se denomina comúnmente agujero roscado. Los agujeros roscados ciegos terminan antes del final del material, mientras que los agujeros roscados pasantes se extienden completamente.