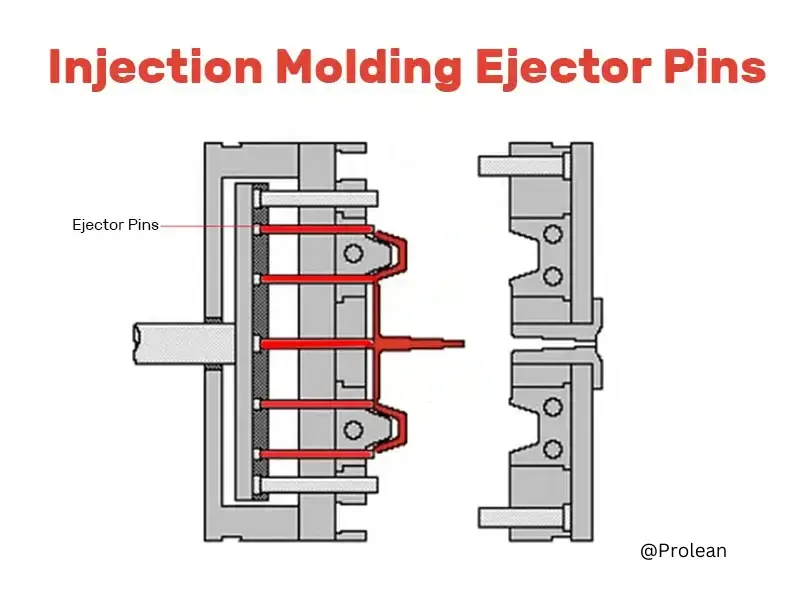
Uno de los procedimientos más frecuentes para la fabricación de objetos es el moldeo por inyección. Los expulsores son cruciales, ya que evitan daños en las piezas moldeadas durante la expulsión. Los expulsores de moldeo por inyección automatizan las tareas manuales y mejoran y aceleran la productividad de los productos finales. Además, estandarizan el diseño del producto. Maximizan la eficiencia y la durabilidad del producto y del molde.
Algunas piezas moldeadas se expulsan sin problemas, mientras que otras presentan marcas o deformaciones. La diferencia suele radicar en el diseño del pasador eyector y la precisión del mecanizado. Los pasadores eyectores simplifican la fabricación y garantizan la calidad. Este artículo trata temas relacionados con los pasadores eyectores en el moldeo por inyección. Incluye los tipos de pasadores eyectores, los efectos de las marcas que dejan, y consideraciones sobre el diseño, el acabado y el mantenimiento.
Pasadores de expulsión para moldeo por inyección
¿Qué son los pines eyectores de moldeo por inyección?
La fabricación de piezas depende en gran medida de los pasadores de expulsión del moldeo por inyección. Estos son esenciales para el procedimiento de expulsión del molde de moldeo por inyección, que determina la calidad del producto.
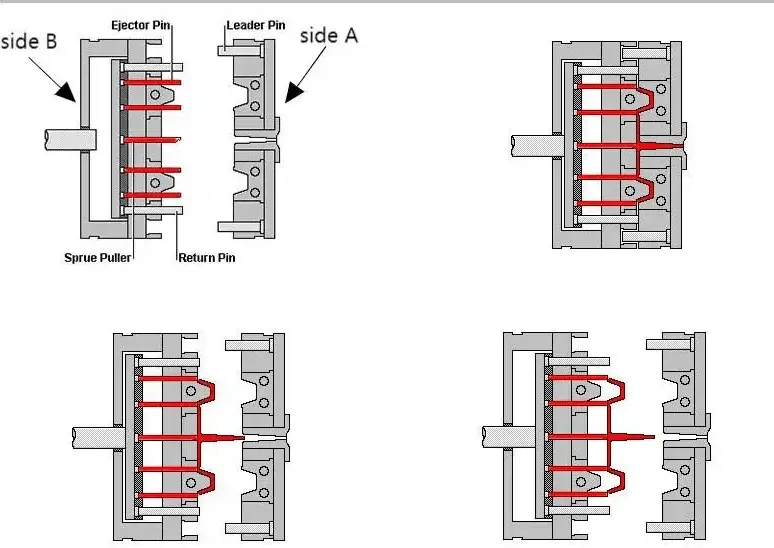
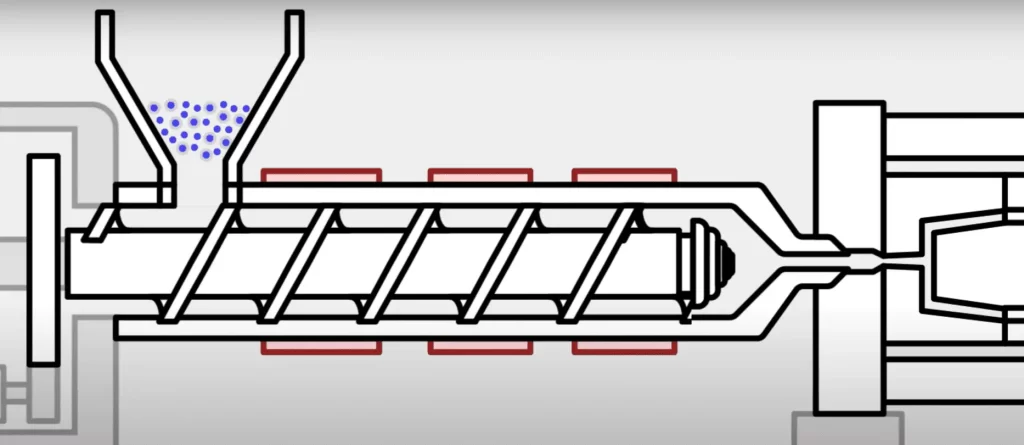
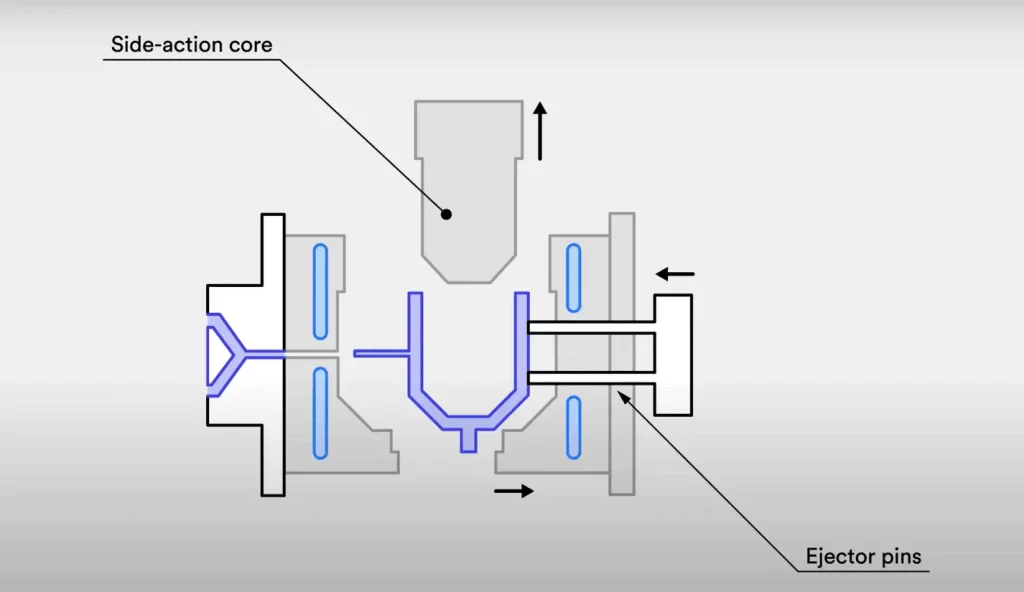
El moldeo por inyección implica colocar resina fundida en un molde. Compuesto por lados A y B. Una vez solidificado el plástico, se abre el molde para extraer la pieza formada. Cuando se enfría, la expulsión del producto es el último y más importante paso del moldeo por inyección. Los pasadores de expulsión del lado B son fundamentales, ya que extraen el componente terminado del molde y dejan pequeñas marcas en el componente. En este punto del proceso de moldeo por inyección, el componente debe estar protegido de todo tipo de deformaciones y defectos, por lo que es crucial abordar los sistemas de expulsión eficientes. servicios de moldeo por inyección y flujos de trabajo de producción.
En el moldeo por inyección se utilizan pasadores expulsores (varillas metálicas delgadas) para extraer el artículo enfriado y sólido de la cámara del molde. El producto terminado tiene la capacidad de ser liberado del molde con poco daño a su forma y estructura debido a los pasadores que se colocan dentro del molde.
Pasadores de expulsión para moldeo por inyección
¡Pruebe Boda ahora!
Tipos de pasadores eyectores y sus funciones
Tipos de pasadores expulsores para moldeo por inyección
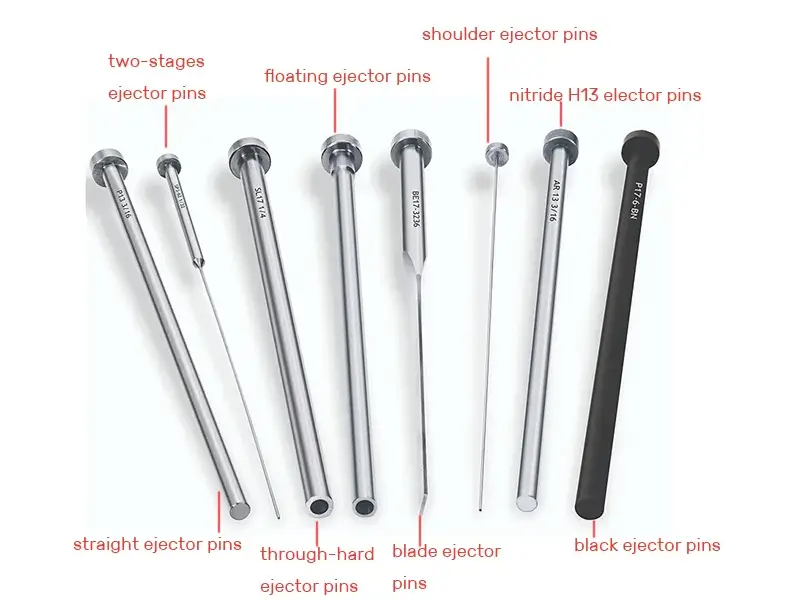
Es fundamental utilizar el tipo de pasador de expulsión adecuado, ya que garantiza productos perfectos y una fácil expulsión de las piezas. En primer lugar, repasaremos la variedad más común de pasadores de expulsión. A continuación, se indican algunos de los tipos más comunes que funcionan bien para este procedimiento.
Pasadores eyectores de nitruro H13
Estos pasadores, o pasadores de nitruro H13, se utilizan para la expulsión de piezas de fundición a presión. Son más exigentes que los pasadores duros estándar. Estos pasadores cementados pueden soportar temperaturas superiores a los 200 °C. Están nitrurados a 65–70 HRC.
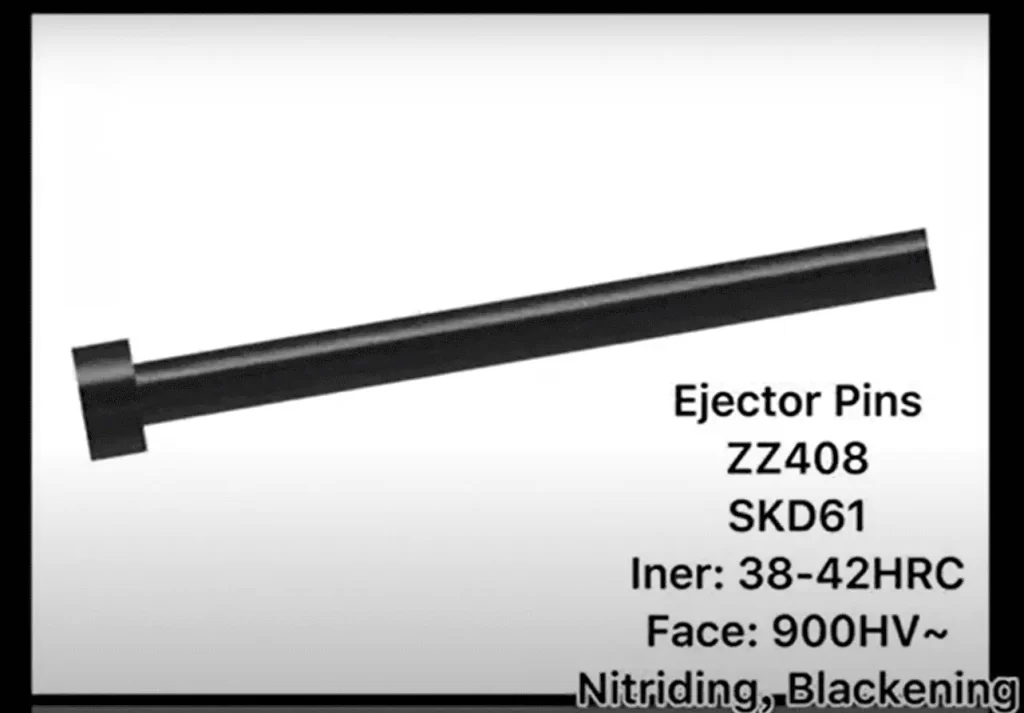
Pasador eyector de nitruro
Pasadores eyectores duros
El tratamiento térmico de estos pasadores expulsores permite obtener una dureza uniforme en todo el diámetro del pasador. Los pasadores de dureza total, utilizados en moldes para sistemas de expulsión de plástico, pueden soportar temperaturas de hasta 200 °C.
Pasadores eyectores negros
Debido a las limitaciones de los pasadores de nitruro H13, que no pueden funcionar a temperaturas superiores a los 600 °C, los fabricantes desarrollaron pasadores expulsores revestidos de negro. El pasador expulsor puede autolubricarse y resistir hasta 1000 °C, gracias a su revestimiento negro. Este costoso pasador es ideal para moldes de automóviles con sistemas de expulsión de metal.
Los pasadores de expulsión tienen un diseño simple pero son vitales para el moldeo por inyección. Ayudan a retirar las piezas moldeadas. Los sistemas de pasadores de expulsión mal diseñados pueden reducir la productividad y aumentar los costos.
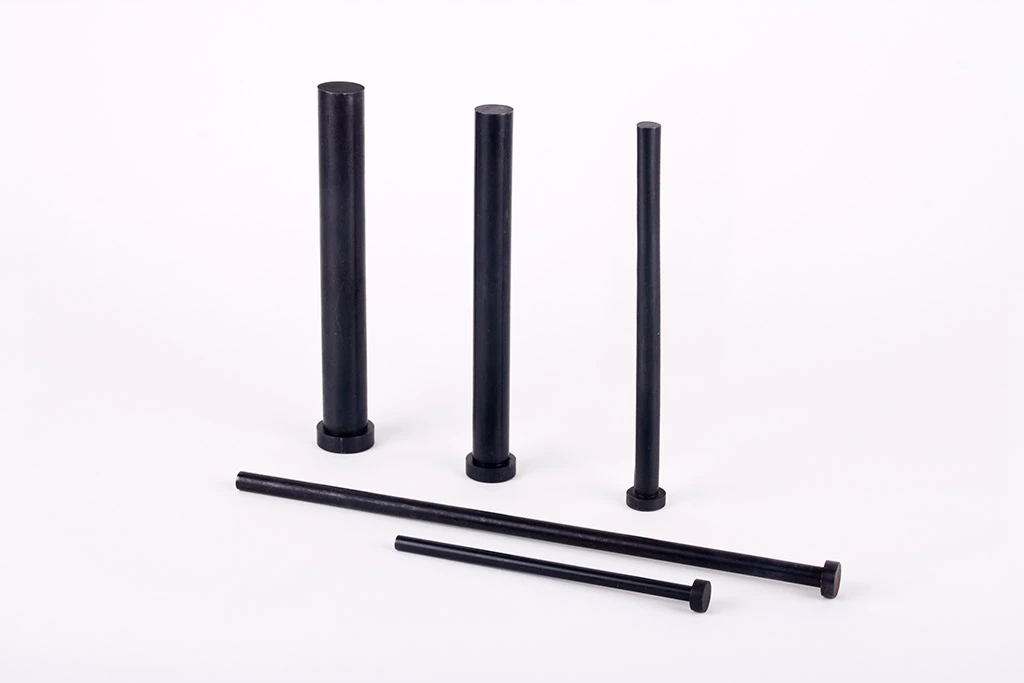
Pasador eyector negro
Tipos de pasadores eyectores según el diseño del molde
Los tipos más comunes de pasadores expulsores para moldeo por inyección también están determinados por el diseño del molde y las características de los componentes moldeados. Algunos ejemplos comunes son los siguientes:
Pasadores eyectores rectos:
Si busca una forma rápida de expulsar un componente típico que no necesita un diseño complejo, un pasador de expulsión recto es una excelente opción. Este pasador de expulsión más simple es el de tipo recto, que se caracteriza por su forma cilíndrica básica. Por lo general, se utilizan elementos con geometrías básicas para expulsar fácilmente las piezas del molde.
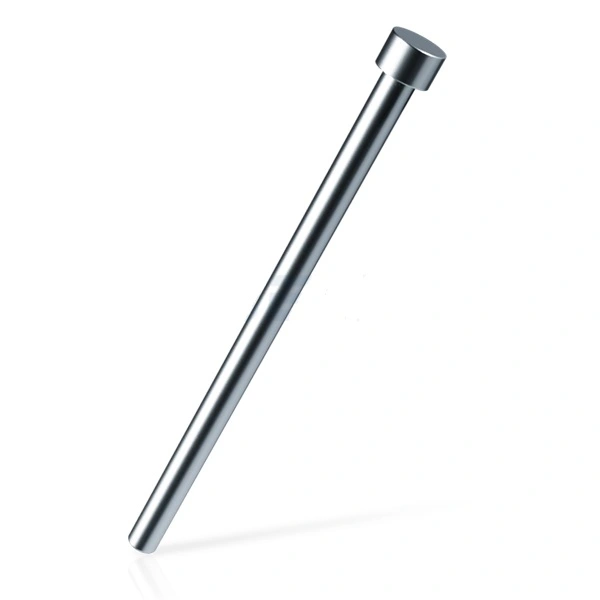
pasador eyector recto
Pasadores de expulsión de hombro
Los diámetros de los pasadores son mayores en el hombro y menores en la punta, y se denominan pasadores de expulsión de hombro. La inclusión de un hombro en la parte superior de los pasadores de expulsión de hombro permite una expulsión más fácil y eficiente de componentes grandes o complejos. Su propósito es evitar que el pasador se incruste en el artículo durante la expulsión, lo que puede provocar defectos antiestéticos.
Pasadores de expulsión de cuchillas
Para evitar las distorsiones de los pasadores redondos tradicionales, utilice pasadores de expulsión de hoja plana y delgada para objetos muy pequeños o de paredes delgadas. El pasador está mejor protegido contra la corrosión y el desgaste debido a su diseño. Cuando la resistencia a largo plazo es de suma importancia o cuando se moldean materiales abrasivos, se suele utilizar.
Para expulsar de agujeros profundos y estrechos o de piezas con geometría variable, los expulsores de cuchillas son ideales debido a su superficie plana y ancha en la punta.Pasadores expulsores de moldeo por inyección de cuchillas
Pasadores eyectores de dos etapas:
El proceso de expulsión puede hacerse más progresivo utilizando pasadores de expulsión de moldeo por inyección de dos etapas, que tienen dos tamaños diferentes. Cuando un componente debe expulsarse con más cuidado para evitar daños, resulta muy útil.
Pasadores eyectores flotantes
Estos pasadores pueden soportar pequeños cambios en el tamaño de la pieza moldeada. Al tener cierto margen de maniobra, pueden adaptarse a la forma del componente a medida que se expulsa.
Dado que cada forma de pasador eyector tiene sus ventajas y desventajas, la mejor opción depende del diseño y el uso de la pieza.
¡Pruebe Boda ahora!
¿Qué son las marcas del pasador eyector?
Imagine los lados A y B como las dos mitades de un molde. A medida que la resina se enfría en el molde, las dos mitades se separan. Esto permite la extracción de la pieza de plástico terminada. Cuando se abre un molde de inyección, el lado A levanta el componente creado. Los pasadores de expulsión están en el lado B. Un componente se expulsa de un molde mediante el uso de los pasadores de expulsión de moldeo por inyección ubicados en la parte posterior del molde. Es una práctica normal que el pasador de expulsión deje impresiones en los componentes a medida que se expulsan. Las marcas del pasador de expulsión son otro nombre para estas impresiones.
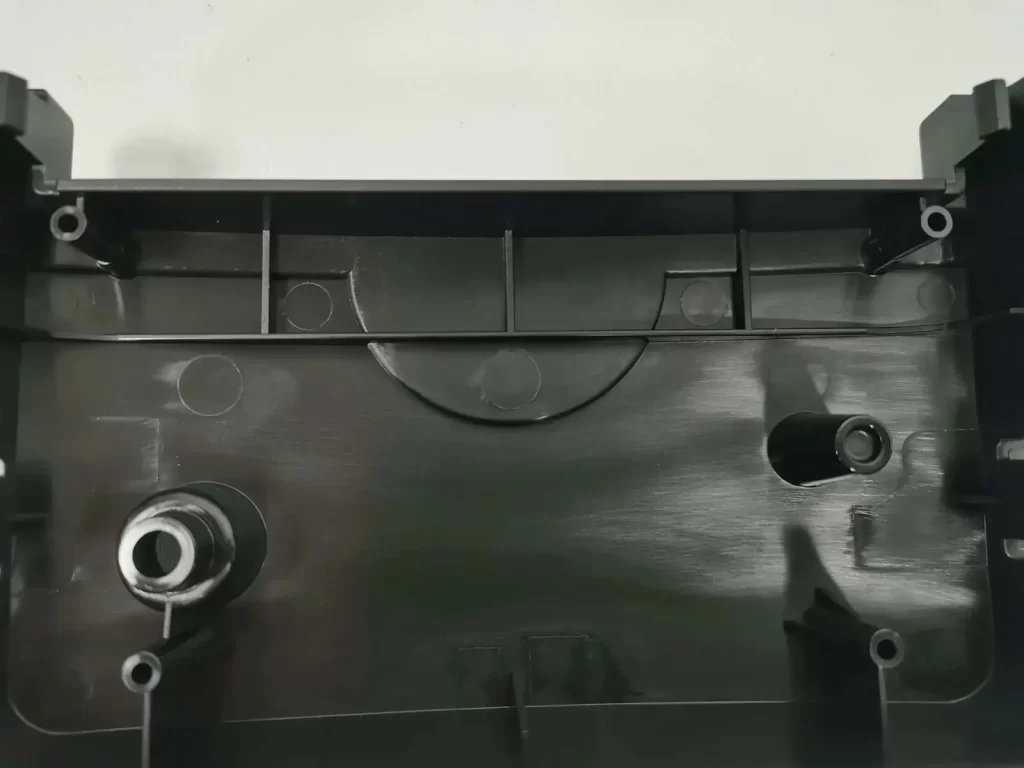
Marcas del pasador eyector
El impacto de las marcas del pasador expulsor en los acabados
Las marcas de los pasadores de expulsión son una característica inherente del moldeo por inyección. Los pasadores de inyección dejan pequeñas huellas en los componentes moldeados. Estas marcas suelen ser menores, pero si se manipulan de forma incorrecta, pueden volverse visibles, lo que podría perjudicar el aspecto del producto. Un diseño adecuado del moldeo por inyección puede reducir estas marcas ajustando el tamaño, la ubicación y la fuerza de expulsión de los pasadores.
¿Cómo reducimos las marcas del pasador eyector?
Se pueden utilizar varios métodos para reducir la probabilidad de que queden marcas del pasador de expulsión:
- Acortar el tiempo de permanencia.
- Reducir ligeramente la presión de inyección.
- Se puede bombear una cierta cantidad de material fundido al molde.
- Consiga que la superficie de la cavidad del molde sea lo más lisa posible.
- Asegúrese de que el molde se enfríe uniformemente regulando la temperatura.
- Déjelo enfriar más tiempo. Como resultado, el molde se enfriará de manera más uniforme.
- Aumente el ángulo de inclinación para que el componente pueda retirarse fácilmente del molde.
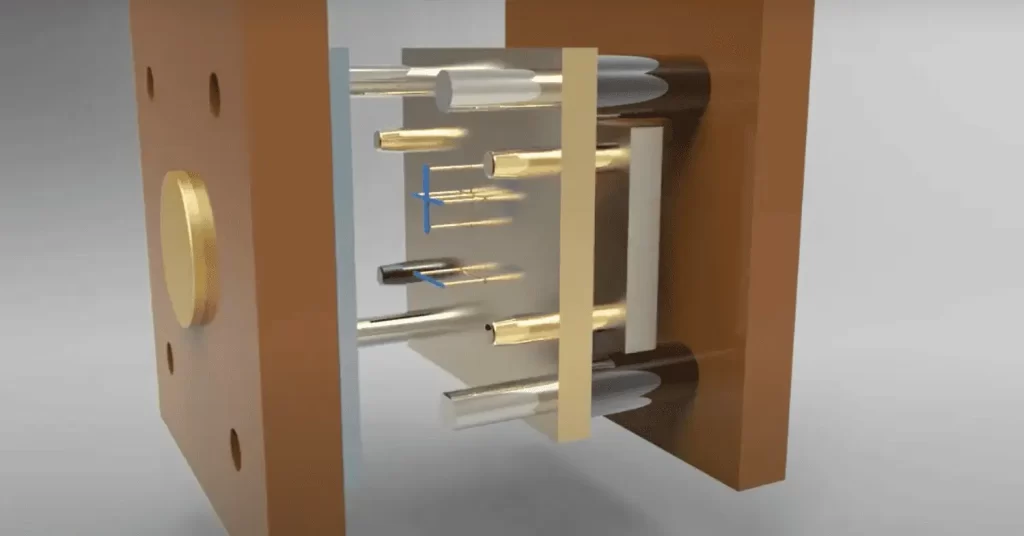
Moldeo por inyección Pasadores de Expulsión
Consideraciones clave para el diseño de moldes de inyección
Un diseño eficaz de moldeo por inyección incorpora numerosas variables esenciales para generar calidad y durabilidad en el producto final. Los factores importantes que se deben tener en cuenta durante todo el proceso de diseño son:
Espesor de pared consistente
Con un espesor de pared constante, la resina fundida puede moverse libremente para llenar la cavidad según la forma especificada. Cuando las paredes del molde no son constantes, las piezas más delgadas se enfriarán más rápido que las más gruesas, lo que provoca concentración de tensión, contracción y, en última instancia, rotura del componente al ser expulsado.
Ángulos de calado
Un ángulo de desmoldeo oblicuo recubre el interior y el exterior de un molde de inyección. Gracias a su pequeña deformación, la pieza terminada se puede extraer fácilmente del molde.
Los ángulos de desmoldeo ayudan a reducir la fricción al expulsar un componente. Si se omiten los ángulos de desmoldeo, las marcas del pasador de expulsión de la pieza pueden verse aumentadas.
Límites curvos
Recuerde que los bordes redondeados en el interior y el exterior del componente minimizan la concentración de tensión y evitan el agrietamiento, mientras que las esquinas afiladas restringen el flujo de plástico y son más difíciles de quitar.
Decreciente Socavaciones
Los elementos salientes, conocidos como socavones, son parte integral de todo diseño de molde. Evitan que el componente sea expulsado directamente del molde.
Si bien los socavados son inevitables en cualquier sistema de expulsión, el equipo de diseño debe minimizar su frecuencia. Otra solución es proporcionar enclavamientos o cierres que faciliten la extracción del componente.
Ubicación de las puertas
La resina fundida llena el molde a través de las compuertas y, después de enfriarse, el pasador expulsor puede eliminar la marca de pasador que se ha formado en la compuerta. Esto significa que las compuertas dejarán una marca de pasador que será evidente después de eliminar la abolladura. Una compuerta de borde que oculte las abolladuras en menor medida puede solucionar este problema.
Tipo de resina
El tamaño y la ubicación del pasador se ven afectados por el tipo de resina. Ciertos materiales son más difíciles de trabajar cuando se extraen de un molde debido a su espesor o su pegajosidad. Algunas resinas son maleables, mientras que otras son resistentes y se rompen fácilmente. El diseño y la función de la pieza son factores importantes a la hora de determinar la elección del material.
Además, recuerda que los componentes fabricados a partir de caucho de silicona en liquido El formulario no necesita pasadores expulsores.
Forma de la pieza
Para que funcionen, los pasadores expulsores deben presionarse contra una superficie nivelada. Recuerde que los pasadores expulsores no pueden colocarse sobre superficies inclinadas o curvas; las superficies deben ser perpendiculares a la trayectoria del movimiento del pasador.
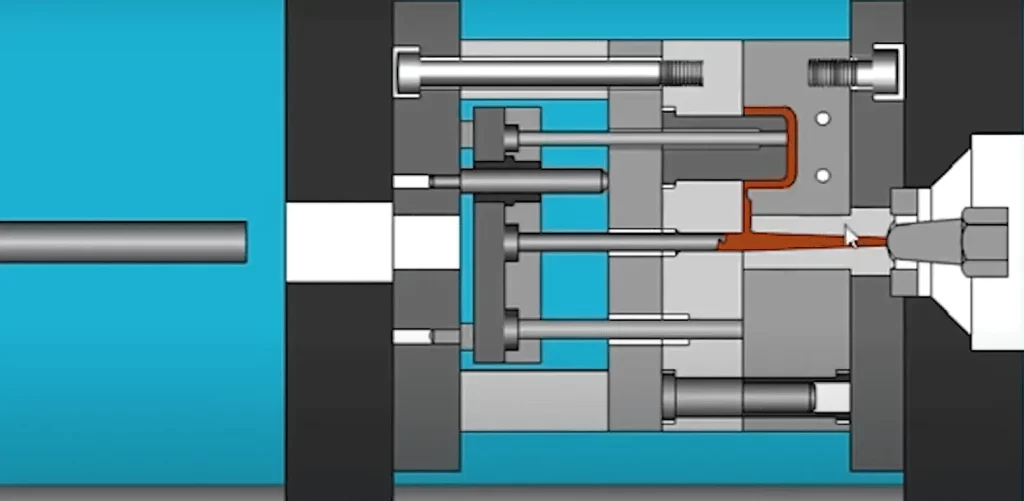
Mangas eyectoras
Cómo elegir empresas y servicios de moldeo por inyección
Para garantizar la precisión y calidad de las piezas de su producto, trabaje con el personal adecuado. empresas de moldeo por inyecciónA continuación se indican algunas cuestiones que se deben tener en cuenta al evaluar servicios de moldeo por inyección:
Busque una empresa que fabrique pasadores expulsores y piezas de molde personalizadas. Deben tener experiencia con diseños complejos y estándares estrictos. Una empresa de moldeo por inyección confiable tiene procedimientos de control de calidad sólidos. Garantizan que los productos terminados estén libres de defectos y cumplan con las especificaciones de diseño, incluida la ausencia de marcas de pasadores expulsores. Algunas empresas de moldeo por inyección pueden pulir los componentes internamente. Esto mejora su apariencia y corrige pequeños defectos en los pasadores expulsores.
Componentes de moldes de inyección: más allá de los pasadores expulsores
Los pasadores de expulsión son solo una parte de un molde de inyección. Junto con otras piezas, trabajan juntas para acelerar la producción. Las compuertas, los sistemas de canales y los canales de refrigeración también son vitales. Componentes del molde de inyección. Estos componentes son vitales para el proceso de moldeo. Controlan la temperatura y dirigen el flujo del plástico fundido.
Pensamiento final
Los sistemas de pasadores de expulsión para moldeo por inyección son vitales. Garantizan la extracción sin problemas de las piezas moldeadas del molde. Un conocimiento profundo de los sistemas de pasadores de expulsión para moldeo por inyección es esencial para obtener resultados de alta calidad. Si el diseñador considera los distintos tipos de acabados de moldeo por inyecciónLas piezas moldeadas pueden ser de mayor calidad y durar más.
Seleccione una empresa de moldeo por inyección. Debe tener habilidades de acabado de primer nivel, experiencia con moldes complejos y servicios de alta calidad. Los diseñadores no deben ignorar la importancia de los pasadores de expulsión en el moldeo por inyección. Esto es necesario para evitar marcas de pasadores de expulsión y otras defectos en el producto fabricado en molde. Por lo tanto, trabaje únicamente con una empresa con experiencia en el diseño de pasadores de expulsión para moldeo por inyección. Con esta atención al detalle, podemos lograr un resultado ideal. Tendrá pocas marcas visibles y una excelente estética del producto.
Preguntas Frecuentes
P.1 ¿Cuál es el propósito de los pasadores expulsores en el moldeo por inyección?
Al final del ciclo de moldeo, la pieza de plástico debe retirarse del molde. Aquí es donde entran en juego los pasadores de inyección. Se encargan de que el componente pueda retirarse de manera eficiente y sin problemas, lo que permite continuar con la fabricación.
P.2: ¿De qué materiales están hechos los pasadores eyectores?
De uso general aceros para herramientas endurecidos Los materiales para los pasadores expulsores incluyen H13, D2, A2 y M2. Algunos factores a tener en cuenta a la hora de elegir un material son el volumen de producción previsto, la complejidad del molde y el tipo de plástico que se va a moldear. Según la tarea, estos materiales pueden soportar distintos niveles de calor, desgaste, tenacidad y dureza.