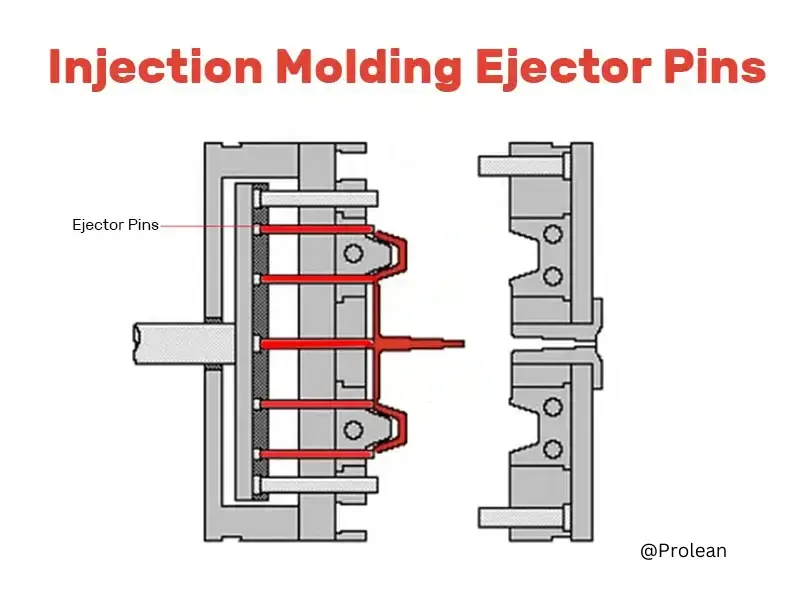
Tra le procedure più frequenti per la produzione di oggetti c'è lo stampaggio a iniezione. I perni di estrazione sono fondamentali. Prevengono danni ai pezzi stampati durante l'estrazione. I perni di estrazione per lo stampaggio a iniezione automatizzano le attività manuali e migliorano e velocizzano la produttività dei prodotti finali. Inoltre, standardizzano la progettazione del prodotto. Massimizzano l'efficienza e la durata del prodotto e dello stampo.
Alcuni pezzi stampati vengono espulsi senza problemi, mentre altri presentano segni o deformazioni. La differenza spesso risiede nella progettazione del perno di espulsione e nella precisione di lavorazione. I perni di espulsione semplificano il processo produttivo e garantiscono la qualità della produzione. Questo articolo tratta argomenti relativi ai perni di espulsione nello stampaggio a iniezione. Include i tipi di perni di espulsione, gli effetti dei segni lasciati dai perni di espulsione e considerazioni relative alla progettazione, alla finitura e alla manutenzione.
Perni di espulsione per stampaggio a iniezione
Cosa sono gli espulsori per stampaggio a iniezione?
La produzione di parti si basa in gran parte sui perni di espulsione dello stampaggio a iniezione. Questi sono essenziali per la procedura di espulsione dello stampo di stampaggio a iniezione, che determina la qualità del prodotto.
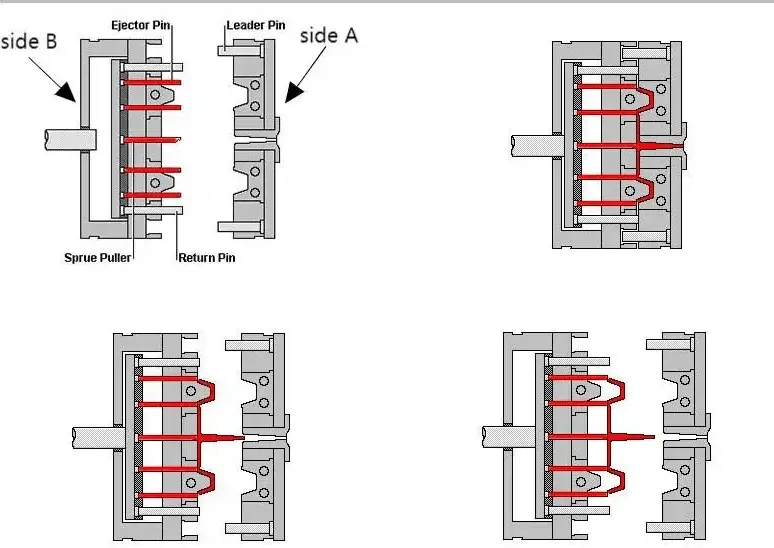
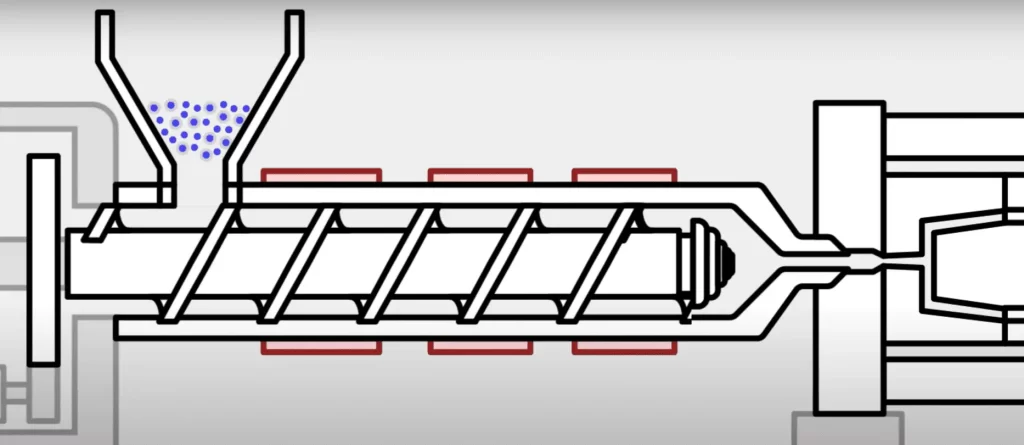
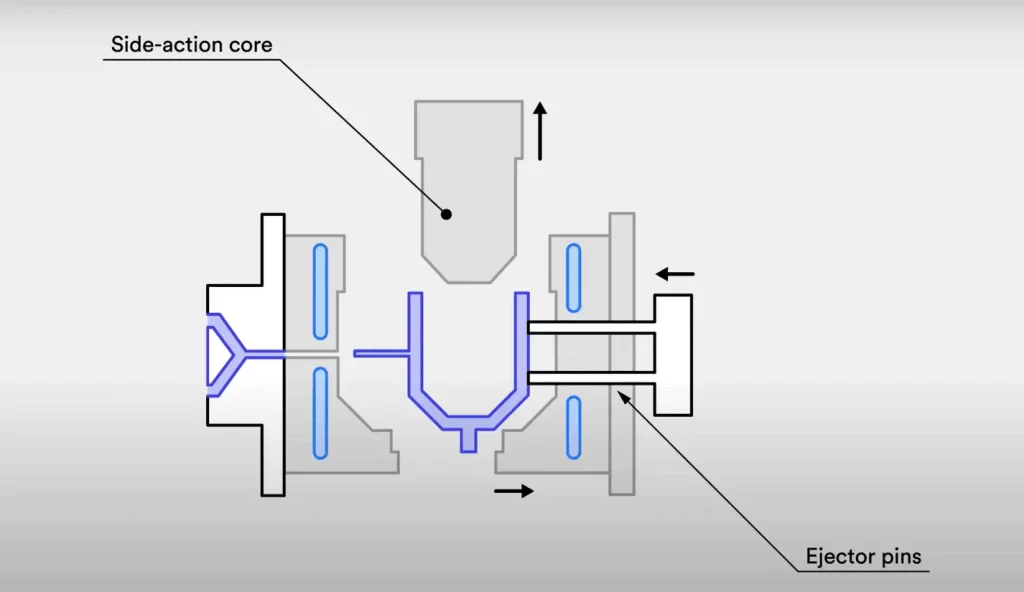
Lo stampaggio a iniezione comporta l'inserimento di resina fusa in uno stampo composto dai lati A e B. Una volta che la plastica si solidifica, lo stampo viene aperto per estrarre la parte formata quando si raffredda. L'espulsione del prodotto è l'ultimo e più importante passaggio nello stampaggio a iniezione. I perni di espulsione sul lato B sono cruciali. Rimuovono il componente finito dallo stampo. I perni lasciano lievi segni sul componente. A questo punto del processo di stampaggio a iniezione, il componente deve essere protetto da tutti i tipi di deformazioni e difetti, motivo per cui è fondamentale affrontare sistemi di espulsione efficienti servizi di stampaggio a iniezione e flussi di lavoro di produzione.
Nello stampaggio a iniezione, i perni di espulsione, sottili barre di metallo, vengono utilizzati per estrarre l'oggetto raffreddato e solido dalla camera dello stampo. Il prodotto finito ha la capacità di essere rilasciato dallo stampo con pochi danni alla sua forma e struttura grazie ai perni che sono posizionati all'interno dello stampo.
Perni di espulsione per stampaggio a iniezione
Prova subito Boda!
Tipi di perni di espulsione e loro funzioni
tipi di perni di espulsione per stampaggio a iniezione
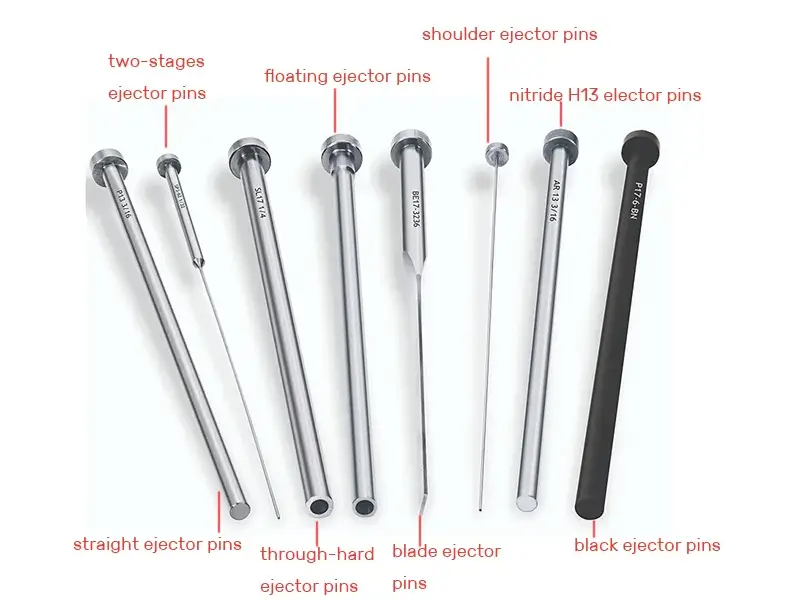
Utilizzare il tipo di perno di espulsione corretto è fondamentale. Garantisce prodotti perfetti e un'espulsione facile delle parti. Per prima cosa, esamineremo la varietà più comune di perni di espulsione. Ecco alcuni dei tipi più comuni che funzionano bene per questa procedura.
Perni di espulsione in nitruro H13
Questi perni, o perni Nitride H13, sono per l'espulsione tramite pressofusione. Sono più impegnativi dei perni rigidi standard. Questi perni cementati possono resistere a temperature superiori a 200 °C. Sono nitrurati a 65-70 HRC.
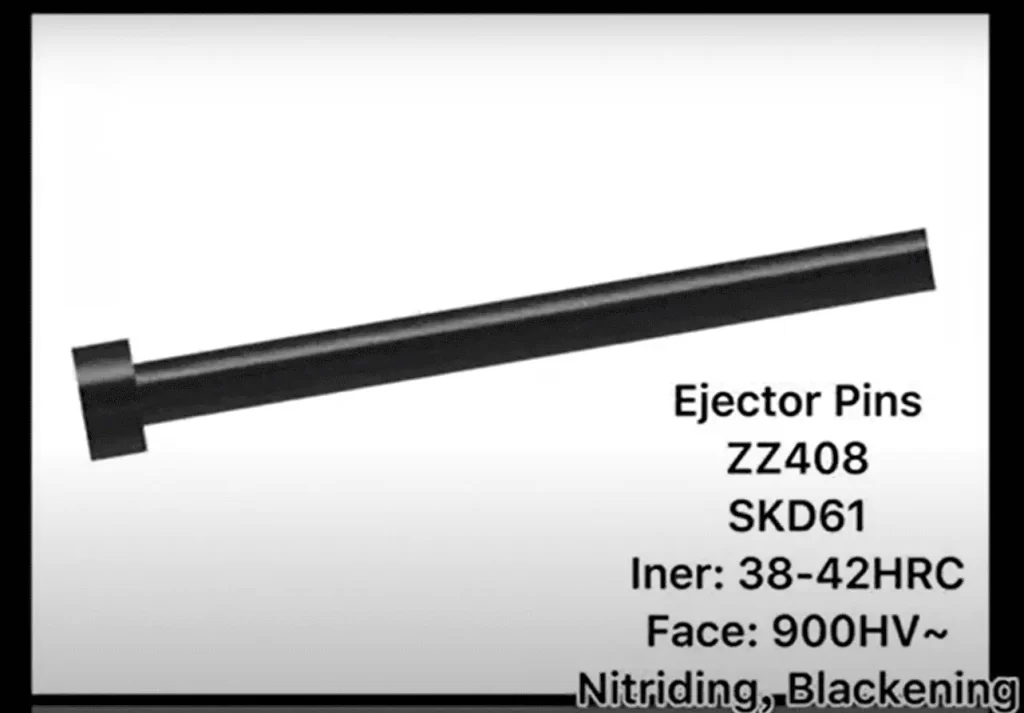
Perno espulsore in nitruro
Perni di espulsione rigidi
Il trattamento termico di questi perni di espulsione consente di ottenere una durezza uniforme su tutto il diametro del perno. I perni completamente duri, utilizzati negli stampi per sistemi di espulsione in plastica, possono sopportare temperature fino a 200°C.
Perni di espulsione neri
A causa dei limiti dei perni in nitruro H13, che non possono funzionare oltre i 600°C, i produttori hanno sviluppato perni di espulsione rivestiti di nero. Il perno di espulsione può autolubrificarsi e resistere a 1000°C, grazie al suo rivestimento nero. Questo perno costoso è ideale per stampi per auto con sistemi di espulsione in metallo.
I perni espulsori sono semplici nel design ma essenziali per lo stampaggio a iniezione. Aiutano a rimuovere le parti stampate. Sistemi di perni espulsori mal progettati possono ridurre la produttività e aumentare i costi.
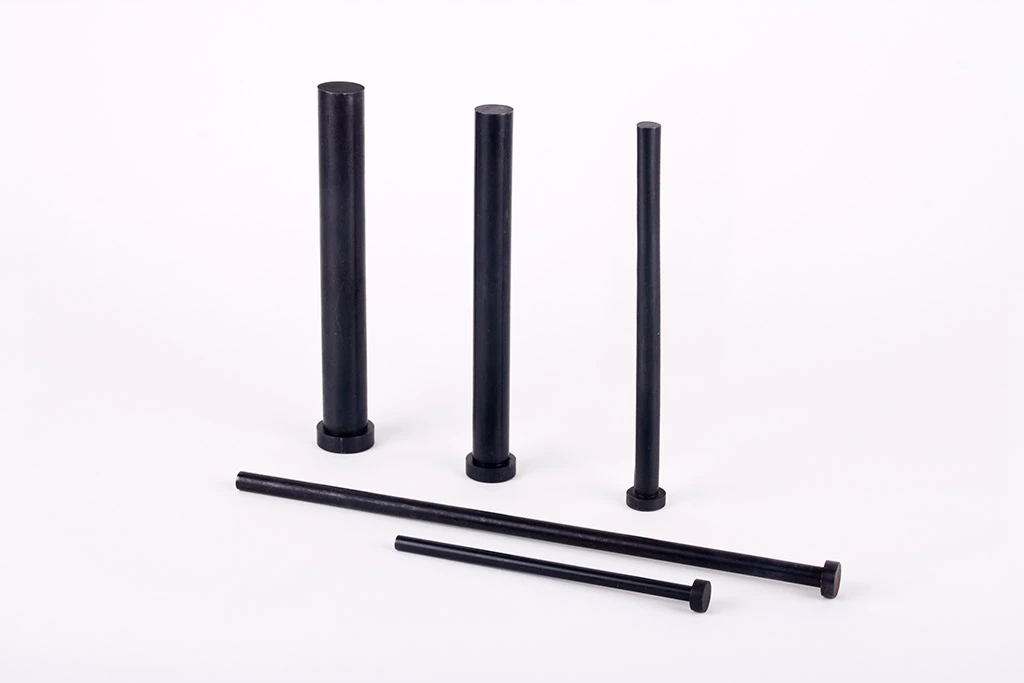
Perno di espulsione nero
Tipi di perni di espulsione in base alla progettazione dello stampo
I tipi più comuni di perni di espulsione per stampaggio a iniezione sono determinati anche dal design dello stampo e dalle caratteristiche dei componenti stampati. Alcuni esempi comuni sono i seguenti:
Perni di espulsione dritti:
Se stai cercando un modo rapido per espellere un componente tipico che non necessita di un design complesso, un perno di espulsione dritto è una scelta eccellente. Questo perno di espulsione più semplice è il tipo dritto, caratterizzato dalla sua forma cilindrica di base. In genere, gli articoli con geometrie di base vengono utilizzati per la facile espulsione dei pezzi dello stampo.
perno di espulsione dritto
Perni di espulsione della spalla
I diametri dei perni sono più grandi sulla spalla e più piccoli sulla punta, chiamati perni di espulsione della spalla. L'inclusione di una spalla sulla parte superiore dei perni di espulsione della spalla consente un'espulsione più facile ed efficiente di componenti grandi o complessi. Il loro scopo è impedire che il perno venga incastrato nell'oggetto durante l'espulsione, il che potrebbe causare difetti antiestetici.
Perni di espulsione della lama
Per evitare distorsioni dovute ai perni rotondi tradizionali, utilizzare perni di espulsione sottili e piatti per oggetti molto piccoli o con pareti sottili. Il perno è meglio protetto dalla corrosione e dall'usura grazie al suo design. Quando la resistenza a lungo termine è della massima importanza o quando si stampano materiali abrasivi, viene spesso utilizzato.
Per l'espulsione da fori profondi e stretti o da pezzi con geometria variabile, gli espulsori a lama sono ideali grazie alla loro superficie piatta e ampia sulla punta.perni di espulsione per stampaggio a iniezione di lame
Perni di espulsione a due stadi:
Il processo di espulsione può essere reso più progressivo utilizzando perni di espulsione per stampaggio a iniezione a due stadi, che hanno due diverse dimensioni. Quando un componente deve essere espulso con maggiore attenzione per evitare danni, questo torna utile.
Perni di espulsione flottanti
Questi perni possono sopportare piccoli cambiamenti nelle dimensioni della parte stampata. Avere un certo margine di manovra consente loro di adattarsi alla forma del componente mentre viene espulso.
Poiché ogni tipo di perno di espulsione ha i suoi pro e contro, la scelta migliore dipende dalla disposizione e dall'uso del pezzo.
Prova subito Boda!
Cosa sono i segni degli espulsori?
Immagina i lati A e B come le due metà di uno stampo. Mentre la resina si raffredda nello stampo, le due metà si separano. Ciò consente la rimozione della parte in plastica completata. Quando uno stampo a iniezione si apre, il lato A solleva il componente creato. I perni di espulsione si trovano sul lato B. Un componente viene espulso da uno stampo tramite l'uso dei perni di espulsione per stampaggio a iniezione situati sul retro dello stampo. È prassi normale che il perno di espulsione lasci impronte sui componenti quando vengono espulsi. I contrassegni del perno di espulsione sono un altro nome per queste impronte.
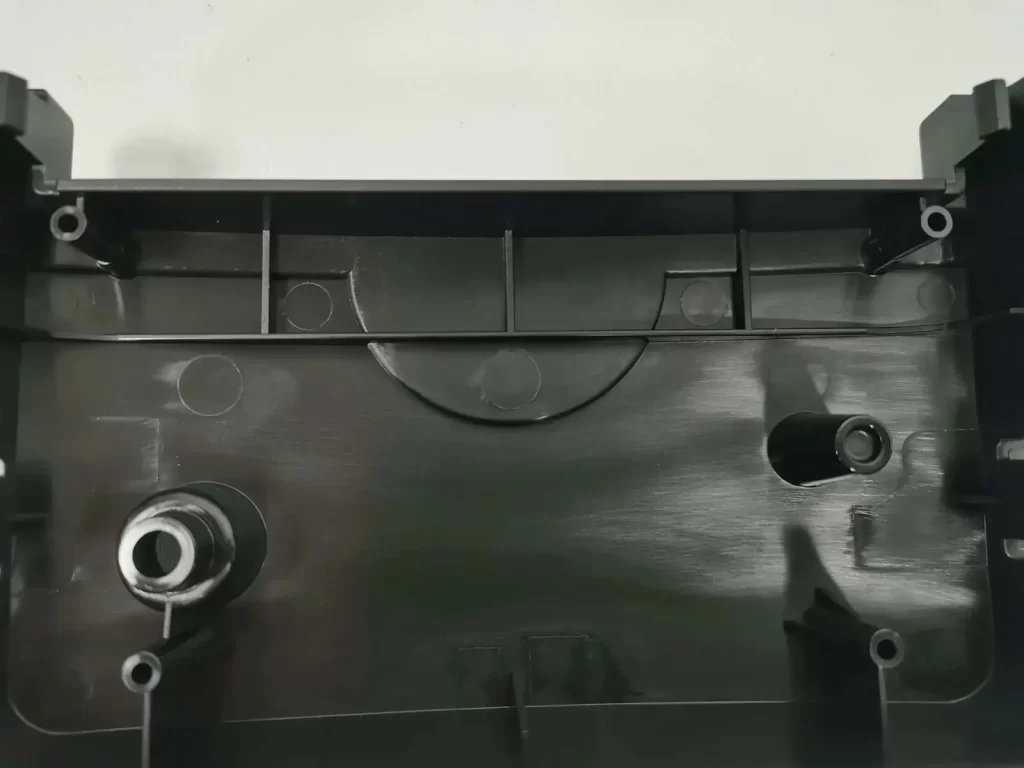
Segni dell'espulsore
L'impatto dei segni del perno di espulsione sulle finiture
I segni dei perni di espulsione sono una caratteristica intrinseca dello stampaggio a iniezione. I perni di iniezione lasciano piccole impronte sui componenti stampati. Questi segni sono solitamente di lieve entità. Ma se maneggiati male, potrebbero diventare evidenti, il che potrebbe danneggiare l'aspetto del prodotto. Una progettazione corretta dello stampaggio a iniezione può ridurre questi segni regolando con precisione le dimensioni, il posizionamento e la forza di espulsione del perno.
Come possiamo ridurre i segni degli espulsori?
Per ridurre la probabilità di segni di espulsione si possono utilizzare diversi metodi:
- Ridurre il tempo di permanenza.
- Ridurre leggermente la pressione di iniezione.
- Una certa quantità di materiale fuso può essere pompata nello stampo.
- Rendere la superficie della cavità dello stampo il più liscia possibile.
- Assicuratevi che lo stampo si raffreddi in modo uniforme regolando la temperatura.
- Lasciategli più tempo per raffreddarsi. Di conseguenza, lo stampo potrebbe raffreddarsi in modo più uniforme.
- Aumentare l'angolo di sformo in modo che il componente possa essere rimosso facilmente dallo stampo.
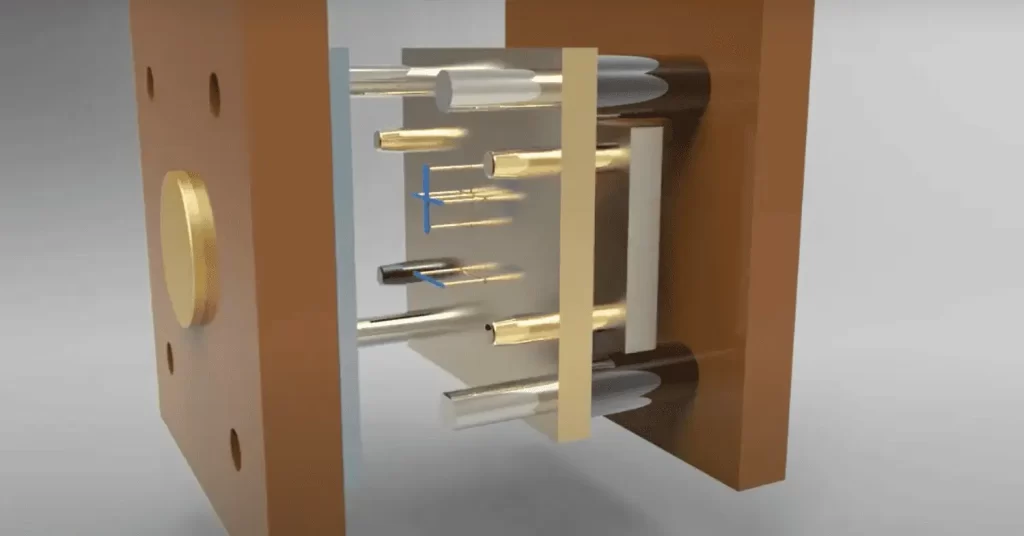
Stampaggio a iniezione Perni di espulsione
Considerazioni chiave per la progettazione dello stampaggio a iniezione
Un design efficace dello stampaggio a iniezione incorpora numerose variabili essenziali per produrre qualità e longevità nel prodotto finale. I fattori importanti da tenere a mente durante tutto il processo di progettazione sono:
Spessore della parete costante
Con uno spessore di parete uniforme, la resina fusa può muoversi liberamente per riempire la cavità in base alla forma specificata. Quando le pareti dello stampo non sono uniformi, le parti più sottili si raffredderanno più rapidamente di quelle più spesse, il che causa concentrazione di stress, restringimento e, in ultima analisi, rottura del componente al momento dell'espulsione.
Angoli di sformo
Un angolo di sformo inclinato riveste l'interno e l'esterno di uno stampo a iniezione. Grazie alla sua piccola deformazione, l'articolo completato può essere facilmente rimosso dallo stampo.
Gli angoli di sformo aiutano a ridurre l'attrito durante l'espulsione di un componente. Se gli angoli di sformo vengono omessi, le marcature del perno di espulsione della parte potrebbero essere ingrandite.
Confini curvi
Ricordate che i bordi arrotondati all'interno e all'esterno del componente riducono al minimo la concentrazione di sollecitazioni ed evitano la formazione di crepe, mentre gli angoli acuti limitano il flusso della plastica e sono più difficili da rimuovere.
Decrescente Sottosquadri
Gli elementi sporgenti, noti come sottosquadri, sono parte integrante di ogni progettazione di stampo. Impediscono che il componente venga espulso direttamente dallo stampo.
Sebbene i sottosquadri siano inevitabili in qualsiasi sistema di espulsione, il team di progettazione dovrebbe comunque ridurne al minimo la frequenza. Un'altra soluzione è quella di fornire interblocchi o chiusure che rendano più facile la rimozione del componente.
Posizioni dei cancelli
La resina fusa riempie lo stampo tramite le porte e, dopo essersi raffreddata, il perno di espulsione potrebbe rimuovere il segno del perno formatosi dalla porta. Ciò significa che le porte lasceranno un segno del perno che sarà evidente dopo la rimozione dell'ammaccatura. Una porta di bordo che nasconde le ammaccature in misura minore potrebbe risolvere il problema.
Tipo di resina
Le dimensioni e la posizione del perno sono influenzate dal tipo di resina. Alcuni materiali sono più difficili da lavorare quando vengono rimossi da uno stampo a causa del loro spessore o della loro appiccicosità. Alcune resine sono malleabili, mentre altre sono resistenti e si rompono facilmente. Il design e la funzione della parte sono fattori importanti nel determinare la scelta del materiale.
Ricorda inoltre che i componenti realizzati da gomma siliconica in liquido il modulo non necessita di perni di espulsione.
Forma della parte
Per funzionare, i perni di espulsione devono essere spinti contro una superficie piana. Ricorda che i perni di espulsione non possono essere posizionati su superfici con inclinazioni o curve; le superfici devono essere perpendicolari al percorso del movimento del perno.
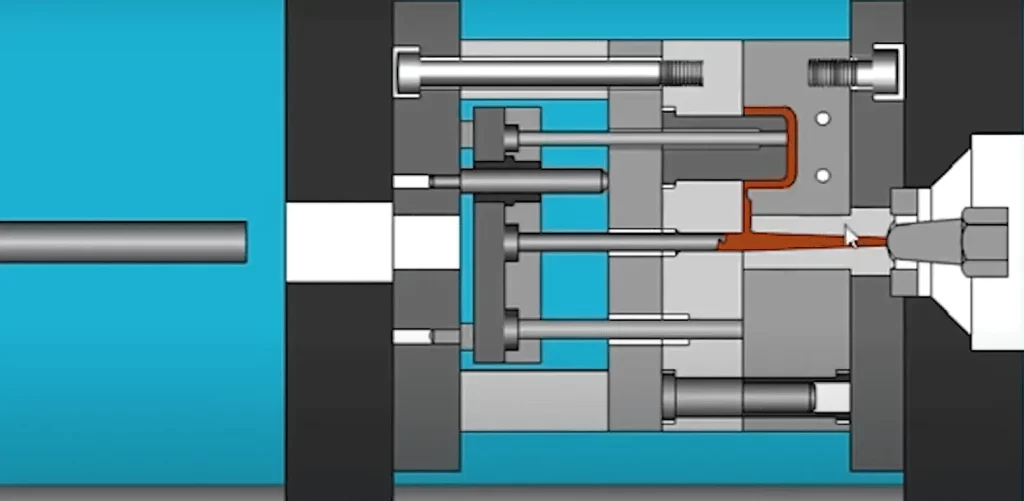
Manicotti di espulsione
Scelta di servizi e aziende di stampaggio a iniezione
Per garantire precisione e qualità nelle parti del tuo prodotto, lavora con la giusta aziende di stampaggio ad iniezioneEcco alcune cose a cui pensare durante la valutazione servizi di stampaggio a iniezione:
Trova un'azienda che produca perni di espulsione e parti di stampi personalizzati. Dovrebbero avere esperienza con design complessi e standard rigorosi. Un'azienda di stampaggio a iniezione affidabile ha solide procedure di controllo qualità. Garantiscono che i prodotti finiti siano privi di difetti e rispettino le specifiche di progettazione, tra cui l'assenza di segni di perni di espulsione. Alcune aziende di stampaggio a iniezione possono lucidare i componenti internamente. Ciò ne migliora l'aspetto e corregge piccoli difetti nei perni di espulsione.
Componenti per stampaggio a iniezione: oltre i perni di espulsione
I perni di espulsione sono solo una parte di uno stampo a iniezione. Insieme ad altre parti, lavorano insieme per accelerare la produzione. Anche i cancelli, i sistemi di canalizzazione e i canali di raffreddamento sono essenziali componenti per stampaggio a iniezione. Questi componenti sono essenziali per il processo di stampaggio. Controllano la temperatura e dirigono il flusso della plastica fusa.
Pensiero finale
I sistemi di perni di espulsione per stampaggio a iniezione sono essenziali. Garantiscono la rimozione fluida delle parti stampate dallo stampo. Una conoscenza approfondita dei sistemi di perni di espulsione per stampaggio a iniezione è essenziale per risultati di alta qualità. Se il progettista considera i vari tipi di finiture stampate ad iniezione, i pezzi stampati possono essere di qualità superiore e durare più a lungo.
Selezionare un'azienda di stampaggio a iniezione. Dovrebbe avere capacità di finitura di prim'ordine, competenza con stampi complessi e servizi di alta qualità. I progettisti non devono ignorare l'importanza dei perni di espulsione nello stampaggio a iniezione. Ciò è necessario per evitare segni dei perni di espulsione e altri difetti nel prodotto realizzato con lo stampo. Quindi, lavora solo con un'azienda esperta nella progettazione di perni di espulsione per stampaggio a iniezione. Con questa attenzione ai dettagli, possiamo ottenere un risultato ideale. Avrà poche marcature visibili e un'estetica del prodotto eccellente.
DOMANDE FREQUENTI
D.1 Qual è lo scopo dei perni di espulsione nello stampaggio a iniezione?
Al termine del ciclo di stampaggio, la parte in plastica deve essere rimossa dallo stampo. È qui che entrano in gioco i perni dell'iniettore. Garantiscono che il componente possa essere rimosso in modo efficiente e fluido, il che significa che la produzione può continuare.
D.2: Di quali materiali sono realizzati i perni di espulsione?
Comunemente usato acciai per utensili temprati per i perni di espulsione includono H13, D2, A2 e M2. Alcuni fattori nella scelta di un materiale sono il volume di produzione previsto, la complessità dello stampo e il tipo di plastica che viene stampata. A seconda del compito, questi materiali possono resistere a diversi livelli di calore, usura, tenacità e durezza.