An puerta de moldeo por inyección Es un componente crítico en el diseño de moldes, ya que actúa como paso a través del cual el plástico fundido viaja desde los canales hasta la cavidad del molde. Su diseño tiene un impacto significativo en la apariencia, resistencia y funcionalidad del producto final, lo que hace que sea crucial que los fabricantes comprendan a fondo sus complejidades y variaciones.
El concepto de puerta de moldeo por inyección es fundamental en los procesos de moldeo, ya que destaca como la puerta de entrada a la precisión, la eficiencia y la calidad en el desarrollo de productos. Este artículo Atravesará el laberinto de puertas de moldeo por inyección, descubriendo sus tipos, diseños, funciones y defectos en las juntas. También discutiremos las consideraciones y estrategias para optimizar el diseño de la puerta para minimizar los defectos y garantizar una calidad impecable.
La anatomía de una puerta de moldeo por inyección
En el proceso de moldeo por inyección, la puerta no es sólo un componente físico; es el punto estratégico del moldeado que domina la calidad, la apariencia y la integridad estructural del producto final.
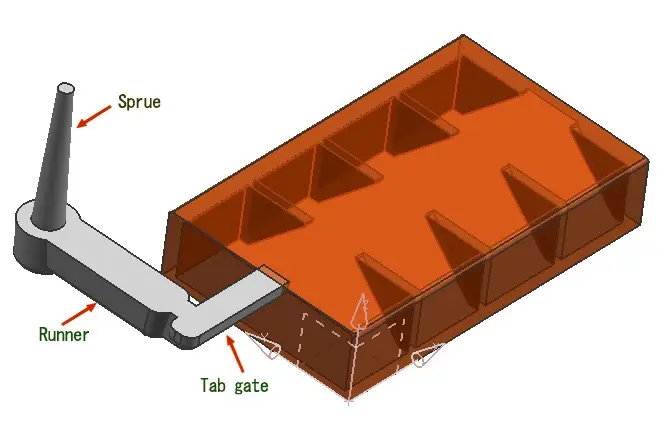
Posición de la puerta en el molde de inyección.
An puerta de moldeo por inyección Es la abertura diseñada en un molde a través de la cual se introduce plástico fundido en la cavidad del molde, iniciando el proceso de tomar la forma de la pieza deseada. La compuerta es el puente fundamental entre los corredores (los canales a través de los cuales viaja el plástico fundido) y la cavidad del molde real, y sirve como regulador del flujo y la presión del material fundido.
- Estructura y Componentes
El puerta de moldeo por inyección No es un componente complejo en su forma física, pero su diseño requiere una atención meticulosa al detalle. Suele ser una sección estrecha, a menudo más pequeña que las guías, lo que garantiza que el plástico fundido permanezca contenido dentro de la cavidad del molde una vez que se solidifica, lo que permite que la compuerta se separe fácilmente del producto terminado.
La estructura de la puerta está inherentemente ligada a su tipo, con varios tipos de puerta, como puertas de borde, puertas submarinas y puertas con lengüeta, cada una con atributos estructurales únicos adecuados para diferentes aplicaciones y requisitos de moldeado.
Por ejemplo, , una compuerta de borde está ubicada en la línea de partición y es adecuada para piezas planas, mientras que una compuerta submarina está ubicada debajo de la línea de partición y permite la descompresión automática debido a su diseño.
- Funcionalidad de la puerta de moldeo por inyección
La funcionalidad de la puerta es multifacética y orquesta la sinfonía de transformación que sufre el plástico. Su función principal es controlar el flujo del plástico fundido hacia la cavidad del molde.
Al dictar el caudal y la presión, la compuerta garantiza que el plástico llene el molde de manera uniforme y eficiente, evitando problemas como disparos cortos o embalaje excesivo. Este flujo controlado es crucial para mantener la integridad estructural y precisión dimensional de la pieza moldeada.
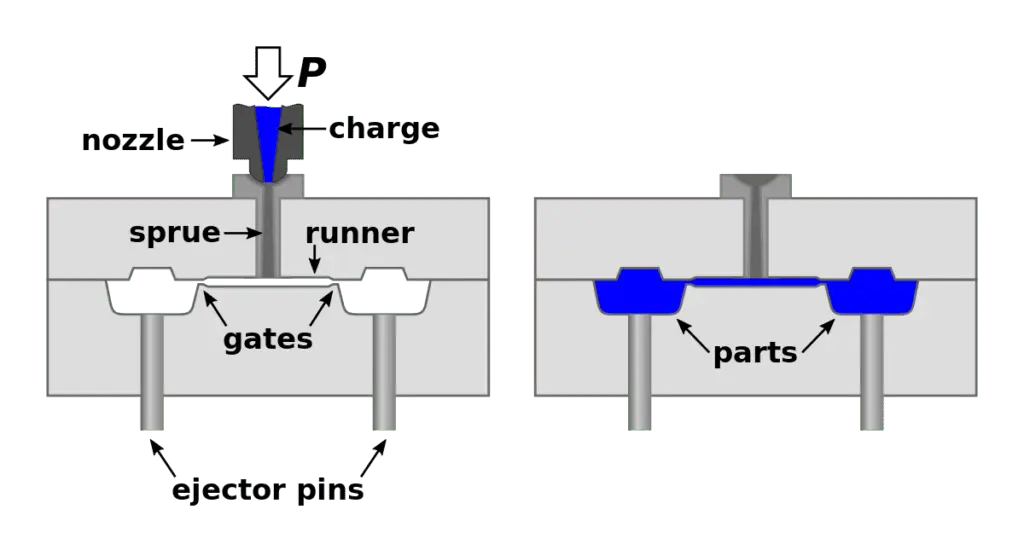
Relación de puerta de moldeo y piezas de moldeo.
Además, la compuerta juega un papel fundamental a la hora de determinar la velocidad de enfriamiento del plástico dentro del molde. El diseño y la ubicación de la puerta afectan la forma en que el plástico se enfría y solidifica, lo que a su vez influye en la apariencia, la resistencia y las tensiones potenciales en el producto terminado. Una compuerta bien diseñada garantiza un enfriamiento uniforme, minimizando defectos como deformaciones, marcas de hundimiento o líneas de soldadura.
¿Por qué necesita un diseño de puerta de moldeo por inyección?
El diseño de la puerta del molde de inyección es fundamental en el proceso de fabricación, ya que afecta directamente la calidad, consistencia e integridad del producto final. Una compuerta es el punto en el que se inyecta el plástico fundido en la cavidad del molde, formando así el componente deseado.
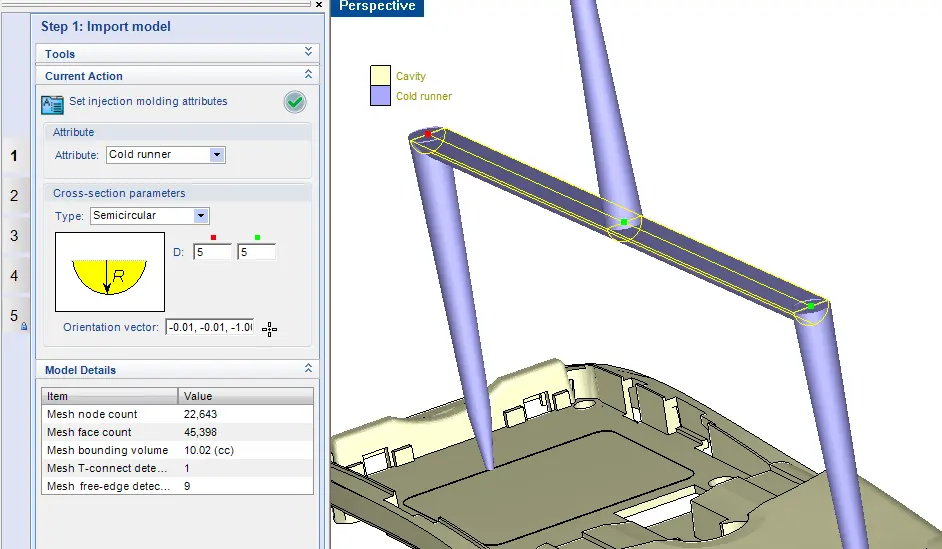
Ejemplo de diseño de puerta de moldeo por inyección en CAD
La precisión y eficacia del diseño de la compuerta son primordiales, ya que influyen en el flujo y el enfriamiento del plástico dentro del molde y, posteriormente, afectan el tiempo general del ciclo, la apariencia y el rendimiento de la pieza producida. El diseño incorrecto de la puerta puede provocar múltiples defectos, como marcas de hundimiento, líneas de soldadura, llenado incompleto y más.
Beneficios del diseño óptimo de la puerta:
- Calidad mejorada: El diseño de compuerta optimizado garantiza un flujo uniforme, lo que reduce las tensiones y las inconsistencias dentro de la pieza.
- Tiempo de ciclo reducido: El diseño eficiente acelera el proceso, impactando positivamente el tiempo de producción.
- Ahorros de materiales: La precisión en el diseño reduce el desperdicio de material, lo que resulta económicamente beneficioso.
- Defectos reducidos: Una puerta bien diseñada mitiga la aparición de defectos, elevando la calidad general del producto.
Importancia de la ubicación de la puerta en el moldeo por inyección
La colocación estratégica de la puerta facilita la distribución uniforme del plástico, minimizando las inconsistencias y garantizando un llenado óptimo de la cavidad del molde. También afecta la apariencia de la pieza terminada, afectando dónde aparecen las líneas de soldadura y si hay marcas o deformidades visibles. Por tanto, la ubicación precisa de la compuerta es fundamental para mitigar defectos y lograr un producto de calidad superior.
Los siguientes son los factores clave que influyen en la ubicación de la puerta:
- Geometría de la cavidad del molde: La complejidad del molde dicta la ubicación óptima de la puerta para garantizar un llenado consistente.
- Propiedades materiales: Las características del material plástico, como la viscosidad y el punto de fusión, influyen en la ubicación de la compuerta.
- Consideraciones estéticas: Para piezas visibles, la ubicación de la puerta es fundamental para evitar defectos o marcas visibles en el producto final.
- Expulsión y liberación: La ubicación de la puerta afecta la forma en que la pieza se libera del molde, lo que afecta la eficiencia y el tiempo del ciclo del proceso.
¿Cuáles son los diferentes tipos de puertas de moldeo por inyección?
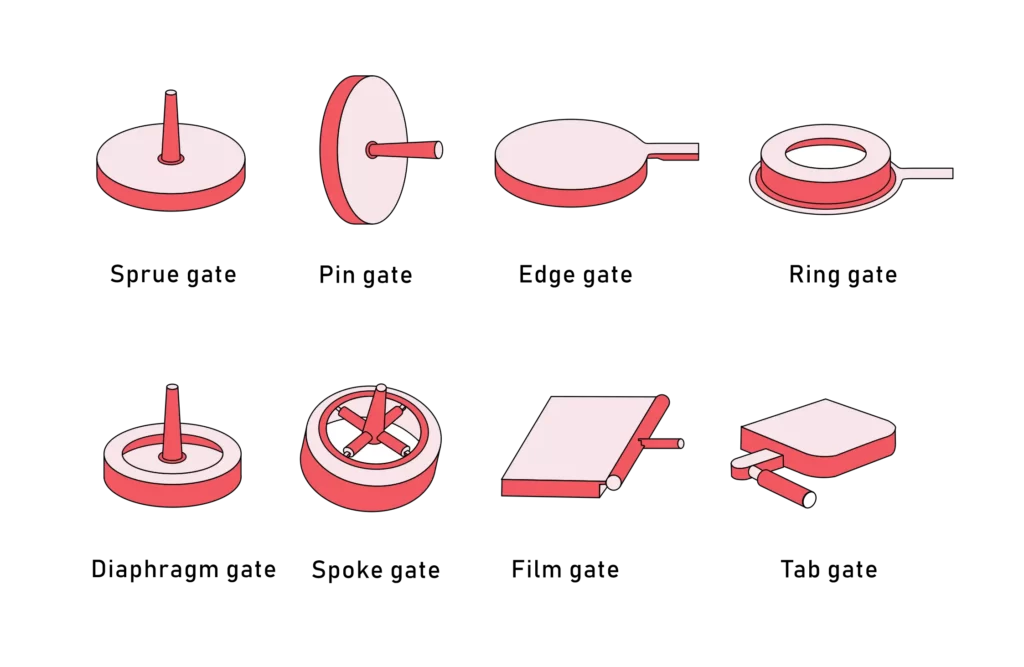
Diferentes tipos de puertas de moldeo por inyección.
¡Comprende la diferentes tipos de puertas de moldeo por inyección Es fundamental para seleccionar la puerta más adecuada para una aplicación específica y equilibrar los requisitos funcionales con las consideraciones estéticas. Cada tipo tiene su características distintas, beneficios y desafíos potenciales, lo que permite a los diseñadores de moldes optimizar la calidad y la eficiencia del proceso de moldeo.
Clic para descargar: Tipos de diseño de puerta para moldeo por inyección.
Tabla: Tipos de puertas detallados
| Tipo de puerta | Descripción y uso | Ventajas | Desventajas |
|---|---|---|---|
| Puerta directa | También conocida como compuerta del bebedero, está unida directamente al bebedero y normalmente se utiliza para moldes de una sola cavidad. Adecuado para productos de paredes gruesas que requieren alta presión de inyección debido al flujo sencillo y sin restricciones del plástico fundido. | Diseño simple, flujo directo, adecuado para alta presión de inyección y productos de paredes gruesas. | Deja una gran marca en la puerta, uso limitado debido a los avances en el diseño de la puerta que ofrecen más precisión y control. |
| Puerta de borde | Ubicado en la línea de separación del molde entre el núcleo y la cavidad, es versátil y comúnmente utilizado para piezas planas e ideal para moldes de múltiples cavidades. El plástico fundido fluye linealmente, lo que permite un llenado uniforme. | Versátil, ideal para piezas planas y moldes multicavidades, permite un llenado uniforme. | La visibilidad de la marca de la puerta es una consideración, especialmente para piezas estéticamente críticas. |
| Puerta submarina | Ubicado debajo de la línea de separación, lo que permite la descompresión automática cuando se expulsa la pieza moldeada. Ventajoso para tiradas de alta producción y reduce las operaciones de posmoldeo. | Permite el descomprimido automático, es adecuado para tiradas de alta producción y reduce las operaciones de posmoldeo. | Diseño complejo, puede no ser adecuado para ciertos materiales debido al riesgo de bloqueo de la puerta. |
| Puerta de pestañas | Un tipo de compuerta versátil que es fácil de diseñar e implementar, lo que permite una fácil descompresión y es particularmente adecuado para piezas grandes con secciones gruesas. | Fácil de diseñar e implementar, adecuado para piezas grandes con secciones gruesas, permite un fácil descompresión. | A menudo se requieren operaciones adicionales para eliminar los vestigios de la puerta después del moldeado, lo que afecta la eficiencia general de la producción. |
| Puerta del ventilador | Se caracteriza por su distintivo diseño en forma de abanico, que permite una distribución uniforme del plástico fundido. Adecuado para piezas anchas y de paredes delgadas y minimiza las concentraciones de tensión. | Permite una distribución uniforme del plástico fundido, minimiza las concentraciones de tensión y es adecuado para piezas anchas y de paredes delgadas. | Más visible debido a su ancho, requiere una selección precisa de la ubicación para evitar problemas estéticos. |
| Compuerta de diafragma | Ideal para moldear piezas cilíndricas o tubulares, permitiendo un espesor de pared uniforme y minimizando las líneas de soldadura. Ubicado en el centro de la pieza, lo que permite que el plástico irradie hacia afuera de manera uniforme. | Permite un espesor de pared uniforme, minimiza las líneas de soldadura, adecuado para piezas cilíndricas o tubulares. | La aplicación se limita a piezas con apertura central, restringiendo su uso a diseños específicos. |
¿Cómo fabricar las puertas de moldeo por inyección?
Fabricación de puertas de moldeo por inyección. Es un proceso meticuloso que implica precisión, conocimiento y una profunda comprensión de los materiales y la dinámica del flujo. El proceso gira en torno a crear un camino a través del cual el plástico fundido pueda viajar desde el máquina de moldeo por inyección en la cavidad del molde. El método elegido para la fabricación, junto con el tipo de compuerta, influye significativamente en la eficiencia y calidad del proceso de moldeo por inyección.
Métodos para fabricar puertas de moldeo por inyección
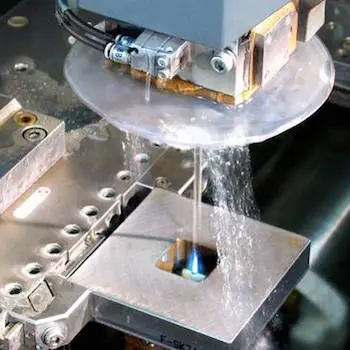
Fabricación de moldes de inyección con electroerosión.
La fabricación de puertas de moldeo por inyección a menudo emplea diversos métodos, cada uno de los cuales se elige en función del tipo de puerta, el material utilizado y los requisitos específicos del producto moldeado. A continuación se muestran algunos métodos habituales:
- Mecanizado CNC El mecanizado CNC es un método ampliamente utilizado para crear puertas. Emplea controles computarizados para eliminar material y dar forma a la puerta, lo que garantiza una alta precisión y exactitud. Este método es versátil y permite la creación de diversos tipos de compuertas con tolerancias estrictas. El mecanizado CNC puede lograr tolerancias estrechas hasta ±0.005 pulgadas, asegurando la precisión y confiabilidad de los portones fabricados.
- Mecanizado por descarga eléctrica (EDM) La electroerosión es otro método popular para crear puertas intrincadas y detalladas. Utiliza descargas eléctricas o chispas para eliminar el material, lo que permite una alta precisión, especialmente para diseños de puertas complejos y detallados. Este método puede lograr tolerancias aún más estrictas de hasta ±0.0001 pulgadas, lo que lo hace adecuado para fabricar portones intrincados y complejos.
- Corte por láser Este método emplea un láser de alta potencia para cortar y dar forma a la puerta. El corte por láser es conocido por su precisión y capacidad para crear diseños complejos, lo que lo hace adecuado para varios tipos de puertas, incluidas aquellas que requieren tolerancias extremadamente estrictas. El corte por láser proporciona tolerancias precisas de hasta ±0.002 pulgadas, lo que permite la creación de diseños de puertas detallados y específicos.
Tipo de puerta de moldeo por inyección y métodos de fabricación
Los diferentes tipos de puertas pueden requerir métodos de fabricación específicos debido a sus diseños, ubicaciones y funcionalidades únicos.
Tabla: Tipo de puerta, métodos de fabricación y precisión
| Tipo de puerta | Métodos de fabricación preferidos | Precisión |
|---|---|---|
| Puerta directa | Generalmente se fabrican mediante mecanizado CNC. | Se puede lograr una alta precisión, asegurando que la compuerta se alinee perfectamente con el bebedero. |
| Puerta de borde | Generalmente se crea mediante mecanizado CNC o corte por láser. | La alta precisión es crucial para garantizar un llenado uniforme y minimizar las marcas de entrada en el producto terminado. |
| Puerta submarina | A menudo se desarrolla utilizando EDM debido a su complejidad. | Se requiere una precisión extremadamente alta para permitir la apertura automática y evitar el bloqueo de la puerta. |
| Puerta de pestañas | Normalmente se fabrica mediante mecanizado CNC o corte por láser. | La alta precisión garantiza un fácil descompresión y reduce las operaciones posteriores al moldeo. |
| Puerta del ventilador | Preferiblemente creado mediante corte por láser debido a su intrincado diseño. | Se requiere una precisión extremadamente alta para garantizar una distribución uniforme del plástico fundido y minimizar las concentraciones de tensión. |
| Compuerta de diafragma | Desarrollado principalmente mediante mecanizado EDM o CNC. | La alta precisión es esencial para mantener un espesor de pared uniforme y minimizar las líneas de soldadura. |
El orquestador de precisión con Moulding Gate
La precisión en la fabricación de puertas es fundamental por varias razones. Primero, garantiza el flujo y la presión correctos del plástico fundido, lo cual es crucial para la calidad y la integridad de la pieza moldeada. En segundo lugar, la precisión es fundamental para minimizar defectos e irregularidades en el producto final, como deformaciones, marcas de hundimiento y líneas de soldadura.
Además, la precisión en la fabricación de las puertas influye en la visibilidad y la capacidad de eliminación de los vestigios de las puertas en el producto final. Para productos donde la estética es crucial, una alta precisión es indispensable para garantizar que los restos de la puerta sean imperceptibles o puedan eliminarse fácilmente después del moldeo sin afectar la apariencia del producto.
Finalmente, la precisión juega un papel vital para lograr un enfriamiento y solidificación uniformes del plástico fundido dentro del molde. Esto es crucial para mantener la precisión dimensional y la integridad estructural del producto final, especialmente en aplicaciones donde estos factores son críticos.
¡Pruebe Boda ahora!
Siete estrategias clave de diseño de puertas con molduras
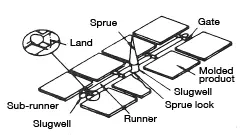
Anatomía para el diseño de puertas de moldeo por inyección.
El diseño de puertas implica conocimientos técnicos, consideraciones prácticas y una profunda comprensión del flujo de materiales, la estructura del molde y el diseño del producto. Estas estrategias son fundamentales para optimizar el proceso de moldeo, mitigar defectos y garantizar la producción de piezas de alta calidad.
Estrategia 1: optimizar la ubicación de la puerta de embarque
Elegir una ubicación óptima para la puerta es fundamental. Debe facilitar un flujo uniforme y minimizar la distancia que recorre el plástico dentro del molde. Esta estrategia reduce las pérdidas de presión y garantiza un llenado constante, lo cual es crucial para mantener la integridad estructural y la precisión dimensional de la pieza moldeada.
Estrategia 2: Consideración del material para puertas de moldeo por inyección
Los diferentes materiales tienen propiedades de flujo, viscosidades y características térmicas únicas. Comprender el comportamiento del material es crucial para diseñar compuertas que puedan adaptarse a estas propiedades, asegurando un flujo suave y un llenado y enfriamiento adecuados. La consideración del material también es vital para determinar el tamaño y tipo de puerta, lo que puede influir significativamente en la apariencia y el rendimiento del producto final.
Estrategia 3: minimizar el tamaño de la puerta
El tamaño de la compuerta afecta significativamente el caudal del plástico fundido y la aparición de defectos como el chorro. La meta es minimizar el tamaño de la puerta en la medida que permite un llenado eficiente evitando defectos. Una puerta más pequeña también reduce la tensión y garantiza una separación más limpia de la pieza moldeada de la puerta, minimizando las operaciones posteriores al moldeo.
Estrategia 4: evaluar simulaciones de flujo
Realizar simulaciones de flujo es una estrategia prudente para predecir el flujo de plástico fundido dentro del molde. Ofrece información sobre posibles problemas relacionados con el llenado, el enfriamiento y la deformación, lo que permite a los diseñadores tomar decisiones informadas y realizar ajustes en el diseño, la ubicación y el tamaño de la puerta antes de fabricar el molde.
Estrategia 5: garantizar una geometría de puerta adecuada
La geometría de la compuerta debe complementar el diseño de la pieza y las condiciones de moldeo. Una compuerta bien diseñada debe promover un flujo uniforme, minimizar el esfuerzo cortante y facilitar un empaque óptimo. Por ejemplo, una compuerta de ventilador puede distribuir el flujo en un área más amplia, reduciendo las concentraciones de tensión en piezas de paredes delgadas.
Estrategia 6: Mitigar las concentraciones de estrés
Las puertas deben diseñarse para minimizar las concentraciones de tensión que pueden provocar debilidades estructurales y fallas en el producto final. Esto implica consideraciones como redondear los bordes de la puerta y optimizar la longitud del terreno de la puerta, lo que puede ayudar a distribuir la tensión de manera más uniforme en la pieza moldeada.
Estrategia 7: optimizar el enfriamiento y la expulsión
Diseñar compuertas que faciliten un enfriamiento uniforme es vital para reducir los tiempos de ciclo y mantener la estabilidad dimensional. De manera similar, el diseño de la compuerta debe permitir una expulsión eficiente, minimizando el riesgo de daño de piezas y facilitando la remoción de vestigios de la compuerta, si es necesario.
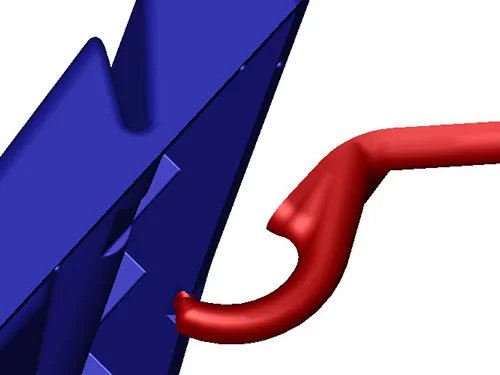
Diseño de puerta de moldeo por inyección.
¿Cuáles son los defectos comunes de la puerta de moldeo por inyección?
El moldeo por inyección enfrenta ciertos desafíos, especialmente en lo que respecta a los defectos en la puerta. Como conductos para que el plástico fundido ingrese a la cavidad del molde, las compuertas desempeñan un papel fundamental en el proceso y cualquier defecto asociado con ellas puede afectar significativamente la calidad y la integridad del producto final. Los siguientes son los defectos clave de la puerta;
- Rubor de puerta: El rubor de la puerta es un defecto común, caracterizado por decoloración o rayas cerca del área de la puerta. Generalmente ocurre debido a un esfuerzo cortante excesivo y un enfriamiento rápido. Este defecto no sólo afecta la estética de la pieza sino que también puede comprometer su integridad estructural.
- Jetting: El chorro es un defecto en el que el plástico fundido no llena la cavidad del molde de manera uniforme, lo que genera patrones ondulados o líneas en el producto terminado. Esto ocurre cuando la velocidad del plástico fundido es demasiado alta, lo que hace que choque con las paredes del molde y se enfríe rápidamente en forma de serpiente.
- Quemaduras: Las marcas de quemaduras aparecen como decoloraciones negras o marrones en la pieza, y generalmente ocurren debido al aire atrapado o al calentamiento excesivo del material plástico. Este defecto puede comprometer el atractivo estético y afectar potencialmente la confiabilidad estructural del producto moldeado.
- Vestigio de la puerta: Un vestigio de puerta es la pequeña zona elevada que deja la puerta después del proceso de moldeado. Si bien no es un defecto per se, un vestigio de puerta sin recortar o mal recortado puede afectar la apariencia de la pieza y su ajuste en los ensamblajes.
- Tiro corto: Un disparo corto ocurre cuando el plástico fundido no logra llenar la cavidad del molde por completo, lo que resulta en una pieza incompleta. Este defecto generalmente se atribuye a una presión de inyección inadecuada, una baja temperatura del plástico u obstrucciones en la cavidad del molde.
- Destello: La rebaba es el exceso de plástico que se escapa de la cavidad del molde, formando capas delgadas no deseadas en los bordes de la pieza. Este defecto surge debido a una presión de inyección excesiva, desequilibrio de la fuerza de sujeción o desgaste del molde.
¿Cómo rectificar los defectos de la puerta de moldeo por inyección?
Tabla: Rectificación de defectos de puerta de moldura
| Defectos | corrección |
|---|---|
| Rubor de puerta | Optimice el diseño de la compuerta para reducir el esfuerzo cortante, ajuste la velocidad y la presión de inyección, optimice el tiempo de enfriamiento y considere las propiedades del material y el secado adecuado para mitigar los incidentes. |
| Jetting | Optimice la velocidad de inyección y asegure una aceleración gradual del plástico fundido. Utilice diseños de compuerta adecuados para flujo laminar, modifique la temperatura del molde y emplee el material correcto para rectificar el chorro. |
| Quemaduras | Asegure una ventilación adecuada para permitir que escapen los gases atrapados y reduzca la velocidad de inyección para minimizar el sobrecalentamiento y la degradación del material. Abordar estos aspectos puede prevenir la aparición de marcas de quemaduras. |
| Vestigio de la puerta | Optimice el diseño de la puerta y emplee métodos de corte precisos. La eliminación meticulosa de los vestigios es esencial para mantener la apariencia y funcionalidad de la pieza. |
| Tiro corto | Asegúrese de que el material esté a la temperatura correcta y que la presión de inyección sea la adecuada. Eliminar cualquier obstrucción y optimizar el tamaño de la compuerta es crucial para un flujo constante de plástico fundido y la rectificación de disparos cortos. |
| Rebaba | Mantenga el molde en óptimas condiciones y asegure una fuerza de sujeción suficiente para soportar la presión de inyección. Las inspecciones periódicas del molde en busca de desgaste son cruciales para evitar la aparición de rebabas. |
Conclusión
Fabricación de puertas de moldeo por inyección. Es un proceso matizado que implica una interacción armoniosa entre método, tipo y precisión. El método de fabricación elegido, ya sea Mecanizado CNC, EDM, o corte por láser, debe alinearse con los requisitos inherentes del tipo de puerta y las demandas específicas del producto moldeado. Buscar la precisión en la fabricación de cancelas no es simplemente un requisito técnico sino un compromiso con la calidad, la funcionalidad y la excelencia estética. La meticulosa atención a los detalles de las puertas de moldeo por inyección y la inquebrantable adherencia a la precisión transforman los conceptos teóricos del diseño de puertas en realidades tangibles, dando forma a la forma, estructura y esencia de los productos moldeados.
Dado que la puerta de moldeo por inyección influye en el flujo del plástico fundido, afecta la apariencia, la integridad estructural y el rendimiento del producto final. En Boda producimos componentes moldeados de alta calidad optimizando el diseño dentro de este proceso. Consideramos la ubicación y el diseño de la puerta para lograr resultados consistentes y de alta calidad en servicio de moldeo por inyección.
Leer más: ¿Por qué el mecanizado CNC es mejor que el moldeo por inyección para la creación de prototipos termoplásticos?
Preguntas Frecuentes
¿Cuál es la función principal de una compuerta de moldeo por inyección?
La función principal de una compuerta de moldeo por inyección es actuar como punto de entrada para que el plástico fundido fluya hacia la cavidad del molde, influyendo en el caudal, la presión y el enfriamiento del plástico.
¿Cómo afecta el diseño de la puerta al producto final en el moldeo por inyección?
El diseño de la compuerta afecta significativamente la apariencia, la integridad estructural y la funcionalidad del producto final al afectar el flujo, el enfriamiento y la presión del plástico fundido dentro del molde.
¿Cómo se pueden mitigar los defectos de la puerta, como el rubor y los vestigios de la puerta?
Los defectos de la compuerta se pueden mitigar ajustando la ubicación de la compuerta, modificando el tamaño de la compuerta, refinando la selección de materiales y optimizando los parámetros de procesamiento.
¿Se puede elegir el tipo y diseño de la puerta en función de los requisitos estéticos del producto?
La selección del tipo de puerta y su diseño a menudo están influenciados por consideraciones estéticas, especialmente para productos donde la apariencia es un factor crítico.
¿Los defectos de la puerta del moldeo por inyección siempre se pueden prevenir?
Si bien un diseño meticuloso de la puerta y una selección adecuada de materiales pueden reducir significativamente la probabilidad de defectos en la puerta, aún pueden ocurrir algunos defectos menores que requieren correcciones posteriores al moldeado.