An cancello di stampaggio ad iniezione è un componente critico nella progettazione dello stampo, poiché funge da passaggio attraverso il quale la plastica fusa passa dalle guide alla cavità dello stampo. Il suo design ha un impatto significativo sull'aspetto, la resistenza e la funzionalità del prodotto finale, rendendo fondamentale per i produttori comprenderne a fondo le complessità e le variazioni.
Il concetto di porta di stampaggio a iniezione è fondamentale nei processi di stampaggio, poiché si distingue come la porta verso precisione, efficienza e qualità nello sviluppo del prodotto. Questo articolo attraverserà il labirinto dei cancelli dello stampaggio a iniezione, portandone alla luce tipologie, design, funzioni e difetti dei giunti. Discuteremo anche le considerazioni e le strategie per ottimizzare la progettazione del cancello per ridurre al minimo i difetti e garantire una qualità impeccabile.
L'anatomia di un cancello per stampaggio a iniezione
Nel processo di stampaggio ad iniezione, il cancello non è solo un componente fisico; è il punto strategico nello stampaggio che influenza la qualità, l'aspetto e l'integrità strutturale del prodotto finale.
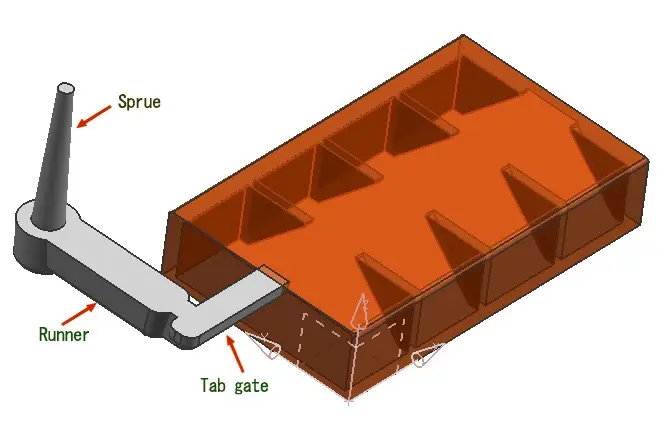
Posizione del cancello nello stampo a iniezione
An cancello di stampaggio ad iniezione è l'apertura progettata in uno stampo attraverso la quale la plastica fusa viene introdotta nella cavità dello stampo, avviando il processo di acquisizione della forma della parte desiderata. Il punto di iniezione è il ponte critico tra le guide (i canali attraverso i quali viaggia la plastica fusa) e la cavità dello stampo vero e proprio, e funge da regolatore del flusso e della pressione del materiale fuso.
- Struttura e componenti
Migliori cancello di stampaggio ad iniezione non è un componente complesso nella sua forma fisica, ma il suo design richiede una meticolosa attenzione ai dettagli. Si tratta solitamente di una sezione ristretta, spesso più piccola delle guide, che garantisce che la plastica fusa rimanga contenuta all'interno della cavità dello stampo una volta solidificata, consentendo il facile distacco della porta dal prodotto finito.
La struttura del cancello è intrinsecamente legata al suo tipo, con vari tipi di cancelli come cancelli laterali, cancelli sottomarini e cancelli a linguetta, ciascuno con attributi strutturali unici adatti a diverse applicazioni e requisiti di stampaggio.
Per esempio, un cancello sul bordo si trova sulla linea di giunzione ed è adatto per pezzi piatti, mentre un cancello sottomarino si trova sotto la linea di giunzione e grazie al suo design consente il disinserimento automatico.
- Funzionalità del cancello di stampaggio ad iniezione
La funzionalità del cancello è multiforme e orchestra la sinfonia di trasformazione subita dalla plastica. Il suo ruolo principale è controllare il flusso della plastica fusa nella cavità dello stampo.
Dettando la portata e la pressione, il cancello garantisce che la plastica riempia lo stampo in modo uniforme ed efficiente, evitando problemi come colpi brevi o sovraimballaggio. Questo flusso controllato è cruciale per il mantenimento dell’integrità strutturale e precisione dimensionale del pezzo stampato.
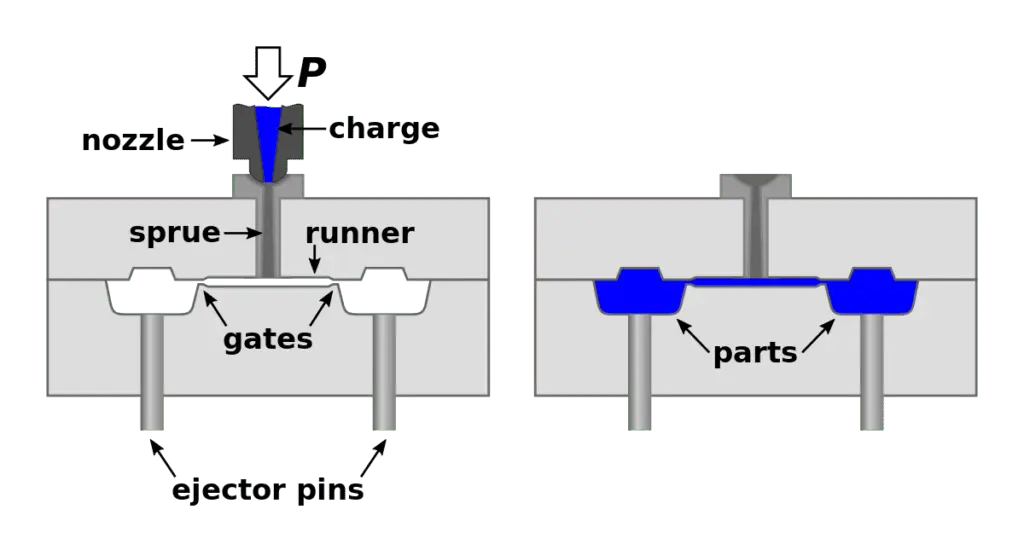
Relazione tra la porta di formatura e le parti di formatura
Inoltre, il punto di iniezione svolge un ruolo fondamentale nel determinare la velocità di raffreddamento della plastica all'interno dello stampo. Il design e la posizione del punto di accesso influiscono sul modo in cui la plastica si raffredda e si solidifica, il che a sua volta influenza l'aspetto, la resistenza e le potenziali sollecitazioni del prodotto finito. Un cancello ben progettato garantisce un raffreddamento uniforme, riducendo al minimo difetti come deformazioni, segni di avvallamento o linee di saldatura.
Perché hai bisogno della progettazione del cancello per stampi a iniezione?
La progettazione del punto di iniezione dello stampo a iniezione è fondamentale nel processo di produzione, poiché influisce direttamente sulla qualità, consistenza e integrità del prodotto finale. Un punto di accesso è il punto in cui la plastica fusa viene iniettata nella cavità dello stampo, formando così il componente desiderato.
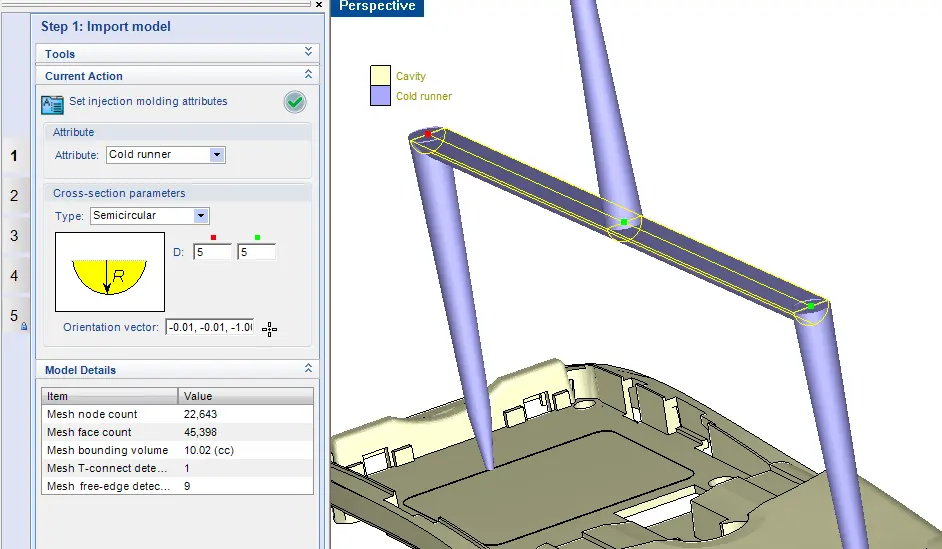
Esempio di progettazione del cancello di stampaggio a iniezione in CAD
La precisione e l'efficacia della progettazione del punto di iniezione sono fondamentali, in quanto influenzano il flusso e il raffreddamento della plastica all'interno dello stampo e, di conseguenza, influiscono sul tempo di ciclo complessivo, sull'aspetto e sulle prestazioni della parte prodotta. Una progettazione errata del cancello può portare a molteplici difetti come segni di avvallamento, linee di saldatura, riempimento incompleto e altro ancora.
Vantaggi della progettazione ottimale del cancello:
- Qualità migliorata: Il design ottimizzato del punto di iniezione garantisce un flusso uniforme, riducendo le sollecitazioni e le incoerenze all'interno della parte.
- Tempo di ciclo ridotto: Una progettazione efficiente accelera il processo, incidendo positivamente sui tempi di produzione.
- Risparmio di materiale: La precisione nella progettazione riduce gli sprechi di materiale, rivelandosi economicamente vantaggioso.
- Difetti ridotti: Un cancello opportunamente progettato mitiga il verificarsi di difetti, elevando la qualità complessiva del prodotto.
Importanza della posizione del punto di iniezione nello stampaggio a iniezione
Il posizionamento strategico del cancello facilita la distribuzione uniforme della plastica, riducendo al minimo le incoerenze e garantendo il riempimento ottimale della cavità dello stampo. Influisce anche sull'aspetto della parte finita, influenzando il punto in cui appaiono le linee di saldatura e se sono presenti segni o deformità visibili. Pertanto, la posizione precisa del cancello è fondamentale per mitigare i difetti e ottenere un prodotto di qualità superiore.
Di seguito sono riportati i fattori chiave che influenzano la posizione del cancello:
- Geometria della cavità dello stampo: La complessità dello stampo impone il posizionamento ottimale del punto di iniezione per garantire un riempimento uniforme.
- Proprietà dei materiali: Le caratteristiche del materiale plastico, come la viscosità e il punto di fusione, influenzano la posizione del punto di iniezione.
- Considerazioni estetiche: Per le parti visibili, la posizione del punto di iniezione è fondamentale per evitare difetti o segni visibili sul prodotto finale.
- Espulsione e rilascio: La posizione del punto di iniezione influisce sul modo in cui la parte viene rilasciata dallo stampo, incidendo sull'efficienza e sulla durata del ciclo del processo.
Quali sono i diversi tipi di cancelli per stampaggio a iniezione?
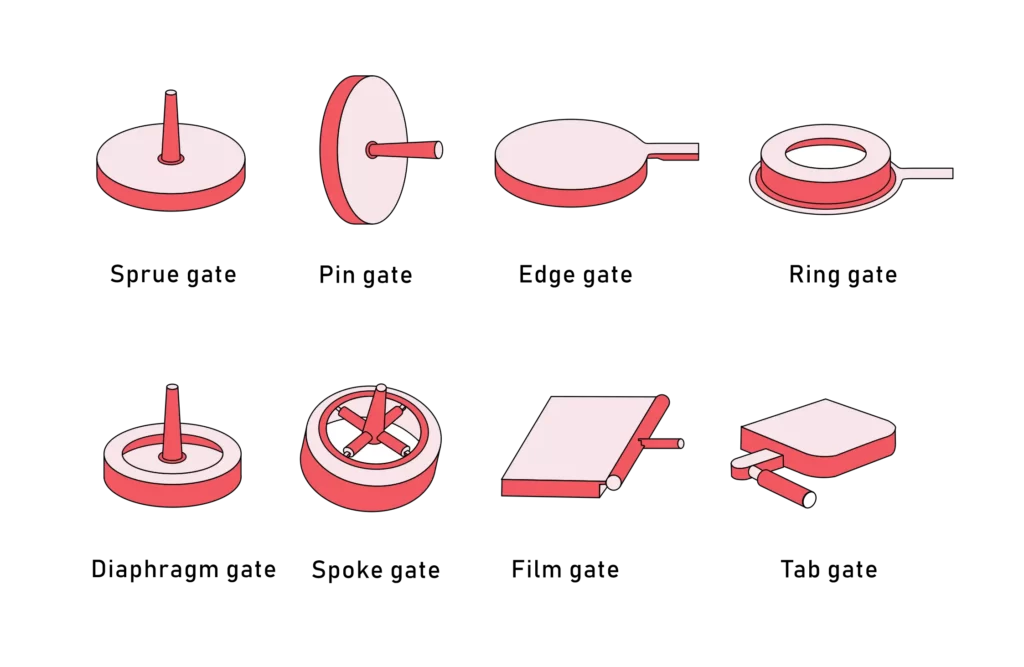
Diversi tipi di porte per stampaggio ad iniezione
Capire il diversi tipi di cancelli per stampaggio ad iniezione è fondamentale per selezionare il cancello più adatto per un'applicazione specifica e bilanciare i requisiti funzionali con le considerazioni estetiche. Ogni tipo ha il suo caratteristiche distinte, vantaggi e potenziali sfide, consentendo ai progettisti di stampi di ottimizzare la qualità e l'efficienza del processo di stampaggio.
Fare clic per scaricare: Tipi di design del cancello per lo stampaggio a iniezione
Tabella: Tipi di cancelli dettagliati
| Tipo di cancello | Descrizione e utilizzo | Pro | Contro |
|---|---|---|---|
| Porta Diretta | Conosciuto anche come punto di colata, è collegato direttamente alla materozza e viene generalmente utilizzato per stampi a cavità singola. Adatto per prodotti a pareti spesse che richiedono un'elevata pressione di iniezione grazie al flusso diretto e senza restrizioni della plastica fusa. | Design semplice, flusso diretto, adatto per alta pressione di iniezione e prodotti a pareti spesse. | Lascia un grande segno sul cancello, utilizzo limitato a causa dei progressi nella progettazione del cancello che offrono maggiore precisione e controllo. |
| Cancello di bordo | Situato sulla linea di divisione dello stampo tra anima e cavità, è versatile e comunemente utilizzato per parti piane e ideale per stampi multi-cavità. La plastica fusa scorre linearmente, consentendo un riempimento uniforme. | Versatile, ideale per pezzi piani e stampi multicavità, consente un riempimento uniforme. | La visibilità del segno del cancello è una considerazione, soprattutto per le parti esteticamente critiche. |
| Porta sottomarina | Situato sotto la linea di giunzione, consente il distacco automatico quando la parte stampata viene espulsa. Vantaggioso per tirature elevate e riduce le operazioni di post-stampaggio. | Consente il degating automatico, è adatto per cicli di produzione elevati e riduce le operazioni di post-stampaggio. | Design complesso, potrebbe non essere adatto a determinati materiali a causa del rischio di blocco del cancello. |
| Scheda Porta | Un tipo di cancello versatile, facile da progettare e implementare, che consente un facile de-gating ed è particolarmente adatto per pezzi di grandi dimensioni con sezioni spesse. | Facile da progettare e realizzare, adatto a pezzi di grandi dimensioni con sezioni spesse, consente un facile de-gating. | Spesso sono necessarie operazioni aggiuntive per rimuovere i residui del cancello post-stampaggio, incidendo negativamente sull'efficienza produttiva complessiva. |
| Porta del Tifoso | Caratterizzato dal suo caratteristico design a ventaglio, che consente una distribuzione uniforme della plastica fusa. Adatto per parti larghe e con pareti sottili e riduce al minimo le concentrazioni di stress. | Consente una distribuzione uniforme della plastica fusa, riduce al minimo le concentrazioni di stress, adatto per parti larghe e con pareti sottili. | Più visibile grazie alla sua larghezza, richiede una scelta precisa della posizione per evitare problemi estetici. |
| Porta a diaframma | Ideale per lo stampaggio di parti cilindriche o tubolari, consentendo uno spessore di parete uniforme e riducendo al minimo le linee di saldatura. Situato al centro della parte, consente alla plastica di irradiarsi uniformemente verso l'esterno. | Consente uno spessore di parete uniforme, riduce al minimo le linee di saldatura, adatto per parti cilindriche o tubolari. | L'applicazione è limitata alle parti con un'apertura centrale, limitandone l'utilizzo a progetti specifici. |
Come produrre i cancelli per stampaggio ad iniezione?
Produzione di cancelli per stampaggio ad iniezione è un processo meticoloso che richiede precisione, conoscenza e una profonda comprensione dei materiali e delle dinamiche del flusso. Il processo ruota attorno alla creazione di un percorso attraverso il quale la plastica fusa può viaggiare dal pressa a iniezione. nella cavità dello stampo. Il metodo scelto per la produzione, abbinato al tipo di cancello, influenza in modo significativo l'efficienza e la qualità del processo di stampaggio a iniezione.
Metodi per la produzione di cancelli per stampaggio a iniezione
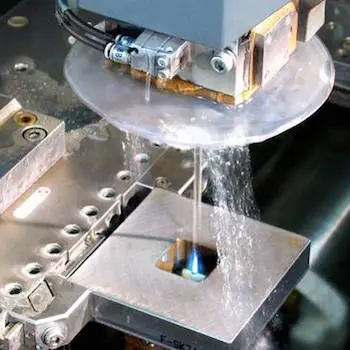
Produzione di stampi ad iniezione con elettroerosione
La produzione di porte per stampaggio a iniezione utilizza spesso metodi diversi, ciascuno scelto in base al tipo di porta, al materiale utilizzato e ai requisiti specifici del prodotto stampato. Ecco alcuni metodi prevalenti:
- Lavorazione CNC La lavorazione CNC è un metodo ampiamente utilizzato per la creazione di cancelli. Impiega controlli computerizzati per rimuovere materiale e modellare il cancello, garantendo elevata precisione e accuratezza. Questo metodo è versatile e consente la creazione di diversi tipi di cancelli con tolleranze strette. La lavorazione CNC può raggiungere tolleranze strette fino a ±0.005 pollici, garantendo la precisione e l'affidabilità dei cancelli prodotti.
- Lavorazione di scariche elettriche (EDM) L'elettroerosione è un altro metodo popolare per creare cancelli complessi e dettagliati. Utilizza scariche elettriche o scintille per rimuovere materiale, consentendo un'elevata precisione, soprattutto per progetti di cancelli complessi e dettagliati. Questo metodo può raggiungere tolleranze ancora più strette fino a ±0.0001 pollici, rendendolo adatto alla produzione di cancelli intricati e complessi.
- Taglio laser Questo metodo utilizza un laser ad alta potenza per tagliare e modellare il cancello. Il taglio laser è noto per la sua precisione e capacità di creare disegni complessi, rendendolo adatto a vari tipi di cancelli, compresi quelli che richiedono tolleranze estremamente strette. Il taglio laser fornisce tolleranze precise fino a ±0.002 pollici, consentendo la creazione di progetti di cancelli dettagliati e specifici.
Tipo di punto di iniezione e metodi di produzione per stampaggio a iniezione
Diversi tipi di cancelli possono richiedere metodi di produzione specifici a causa del loro design, posizione e funzionalità unici.
Tabella: Tipo di cancello, metodi di produzione e precisione
| Tipo di cancello | Metodi di produzione preferiti | Precisione |
|---|---|---|
| Porta Diretta | Generalmente prodotti mediante lavorazione CNC. | È possibile ottenere un'elevata precisione, garantendo che il punto di iniezione si allinei perfettamente con il canale di colata. |
| Cancello di bordo | Solitamente creato utilizzando la lavorazione CNC o il taglio laser. | L'elevata precisione è fondamentale per garantire un riempimento uniforme e ridurre al minimo i segni di iniezione sul prodotto finito. |
| Porta sottomarina | Spesso sviluppato utilizzando l'EDM a causa della sua complessità. | È necessaria una precisione estremamente elevata per consentire il de-gating automatico e prevenire il blocco del cancello. |
| Scheda Porta | Tipicamente prodotto utilizzando lavorazione CNC o taglio laser. | L'elevata precisione garantisce un facile rilascio e riduce le operazioni post-stampaggio. |
| Porta del Tifoso | Creato preferibilmente utilizzando il taglio laser grazie al suo design intricato. | È necessaria una precisione estremamente elevata per garantire una distribuzione uniforme della plastica fusa e ridurre al minimo le concentrazioni di stress. |
| Porta a diaframma | Sviluppato principalmente utilizzando la lavorazione EDM o CNC. | L'elevata precisione è essenziale per mantenere uno spessore uniforme delle pareti e ridurre al minimo le linee di saldatura. |
L'orchestratore di precisione con cancello modellabile
La precisione nella produzione di cancelli è fondamentale per diversi motivi. In primo luogo, garantisce il corretto flusso e pressione della plastica fusa, che è fondamentale per la qualità e l'integrità del pezzo stampato. In secondo luogo, la precisione è fondamentale per ridurre al minimo i difetti e le irregolarità nel prodotto finale, come deformazioni, avvallamenti e linee di saldatura.
Inoltre, la precisione nella produzione dei cancelli influenza la visibilità e la rimovibilità dei residui dei cancelli nel prodotto finale. Per i prodotti in cui l'estetica è fondamentale, l'elevata precisione è indispensabile per garantire che eventuali resti del cancello siano impercettibili o possano essere facilmente rimossi dopo lo stampaggio senza alterare l'aspetto del prodotto.
da ultimo, la precisione gioca un ruolo fondamentale nel raggiungimento di un raffreddamento e di una solidificazione uniformi della plastica fusa all'interno dello stampo. Ciò è fondamentale per mantenere l'accuratezza dimensionale e l'integrità strutturale del prodotto finale, soprattutto nelle applicazioni in cui questi fattori sono critici.
Prova subito Boda!
Sette strategie chiave di progettazione dei cancelli di stampaggio
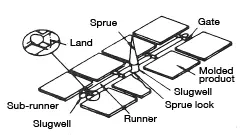
Anatomia per la progettazione del cancello per stampaggio a iniezione
La progettazione dei cancelli implica approfondimenti tecnici, considerazioni pratiche e una profonda comprensione del flusso dei materiali, della struttura dello stampo e della progettazione del prodotto. Queste strategie sono fondamentali per ottimizzare il processo di stampaggio, mitigare i difetti e garantire la produzione di parti di alta qualità.
Strategia 1: ottimizzare la posizione del gate
La scelta della posizione ottimale per il cancello è fondamentale. Dovrebbe facilitare il flusso uniforme e ridurre al minimo la distanza percorsa dalla plastica all'interno dello stampo. Questa strategia riduce le perdite di pressione e garantisce un riempimento uniforme, fondamentale per mantenere l'integrità strutturale e l'accuratezza dimensionale della parte stampata.
Strategia 2: considerazione dei materiali per gli ingressi dello stampaggio a iniezione
Materiali diversi hanno proprietà di flusso, viscosità e caratteristiche termiche uniche. Comprendere il comportamento del materiale è fondamentale per progettare cancelli in grado di soddisfare queste proprietà, garantendo un flusso regolare e un riempimento e un raffreddamento adeguati. La considerazione del materiale è fondamentale anche per determinare la dimensione e il tipo del cancello, che può influenzare in modo significativo l'aspetto e le prestazioni del prodotto finale.
Strategia 3: ridurre al minimo le dimensioni del cancello
Le dimensioni del punto di accesso influiscono in modo significativo sulla portata della plastica fusa e sul verificarsi di difetti come il getto. L'obiettivo è quello ridurre al minimo le dimensioni del cancello nella misura in cui consente un riempimento efficiente prevenendo difetti. Un punto di iniezione più piccolo riduce inoltre lo stress e garantisce una separazione più netta del pezzo stampato dal punto di iniezione, riducendo al minimo le operazioni post-stampaggio.
Strategia 4: valutare le simulazioni di flusso
L'esecuzione di simulazioni di flusso è una strategia prudente per prevedere il flusso di plastica fusa all'interno dello stampo. Offre approfondimenti sui potenziali problemi relativi al riempimento, al raffreddamento e alla deformazione, consentendo ai progettisti di prendere decisioni informate e apportare modifiche alla progettazione, alla posizione e alle dimensioni del cancello prima di produrre lo stampo.
Strategia 5: garantire la corretta geometria del cancello
La geometria del punto di accesso dovrebbe essere complementare alla progettazione del pezzo e alle condizioni di stampaggio. Un cancello ben progettato dovrebbe favorire un flusso uniforme, ridurre al minimo lo stress di taglio e facilitare un imballaggio ottimale. Ad esempio, una ventola può distribuire il flusso su un'area più ampia, riducendo le concentrazioni di stress nelle parti a pareti sottili.
Strategia 6: mitigare le concentrazioni di stress
I cancelli dovrebbero essere progettati per ridurre al minimo le concentrazioni di stress che possono portare a debolezze strutturali e guasti nel prodotto finale. Ciò implica considerazioni come l'arrotondamento dei bordi del cancello e l'ottimizzazione della lunghezza del cancello, che possono aiutare a distribuire lo stress in modo più uniforme sulla parte stampata.
Strategia 7: ottimizzare il raffreddamento e l'espulsione
Progettare cancelli che facilitino un raffreddamento uniforme è vitale per ridurre i tempi di ciclo e mantenere la stabilità dimensionale. Allo stesso modo, la progettazione del cancello dovrebbe consentire un'espulsione efficiente, riducendo al minimo il rischio di danni alle parti e facilitando la rimozione dei resti del cancello, se necessario.
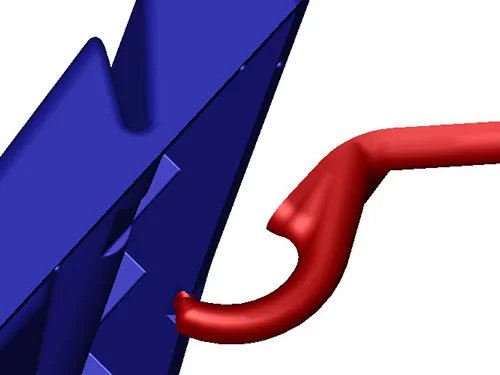
Design del cancello per stampaggio a iniezione
Quali sono i difetti più comuni del punto di iniezione dello stampaggio a iniezione?
Lo stampaggio a iniezione deve affrontare alcune sfide, soprattutto per quanto riguarda i difetti di accesso. Poiché sono i condotti che consentono alla plastica fusa di entrare nella cavità dello stampo, i punti di accesso svolgono un ruolo fondamentale nel processo e qualsiasi difetto ad essi associato può influire in modo significativo sulla qualità e sull'integrità del prodotto finale. Di seguito sono riportati i difetti del cancello principale;
- Il rossore del cancello: L'arrossamento del cancello è un difetto comune, caratterizzato da scolorimento o striature vicino all'area del cancello. Di solito si verifica a causa di un eccessivo stress di taglio e di un rapido raffreddamento. Questo difetto non influisce solo sull'estetica del pezzo ma può anche comprometterne l'integrità strutturale.
- getto: Il getto è un difetto in cui la plastica fusa non riempie uniformemente la cavità dello stampo, determinando motivi o linee ondulate sul prodotto finito. Ciò si verifica quando la velocità della plastica fusa è troppo elevata, facendola scontrare con le pareti dello stampo e raffreddandola rapidamente come un serpente.
- Segni di bruciatura: I segni di bruciatura appaiono come scolorimenti neri o marroni sulla parte, tipicamente dovuti all'aria intrappolata o al riscaldamento eccessivo del materiale plastico. Questo difetto può compromettere l'aspetto estetico e potenzialmente incidere sull'affidabilità strutturale del manufatto stampato.
- Vestigia del cancello: Una traccia del cancello è la piccola area rialzata lasciata dal cancello dopo il processo di stampaggio. Anche se non si tratta di un difetto di per sé, un residuo di accesso non tagliato o tagliato male può influenzare l'aspetto della parte e la sua idoneità agli assemblaggi.
- Tiro corto: Un colpo corto si verifica quando la plastica fusa non riesce a riempire completamente la cavità dello stampo, risultando in una parte incompleta. Questo difetto è solitamente attribuito a una pressione di iniezione inadeguata, a una bassa temperatura della plastica o a ostruzioni nella cavità dello stampo.
- Flash: La bava è la plastica in eccesso che fuoriesce dalla cavità dello stampo, formando strati sottili indesiderati sui bordi del pezzo. Questo difetto è dovuto a un'eccessiva pressione di iniezione, a uno squilibrio della forza di chiusura o all'usura dello stampo.
Come correggere i difetti del punto di iniezione dello stampaggio a iniezione?
Tabella: Rettifica dei difetti del punto di iniezione
| difetti | Rettifica |
|---|---|
| cancello arrossire | Ottimizzare il design del punto di iniezione per ridurre lo stress da taglio, regolare la velocità e la pressione di iniezione, ottimizzare i tempi di raffreddamento e considerare le proprietà dei materiali e la corretta asciugatura per mitigare gli eventi. |
| getto | Ottimizza la velocità di iniezione e garantisce un'accelerazione graduale della plastica fusa. Utilizzare design di porte adatti per il flusso laminare, modificare la temperatura dello stampo e utilizzare il materiale corretto per correggere il getto. |
| Segni di ustione | Garantire un'adeguata ventilazione per consentire ai gas intrappolati di fuoriuscire e ridurre la velocità di iniezione per ridurre al minimo il surriscaldamento e il degrado del materiale. Affrontare questi aspetti può prevenire la comparsa di segni di bruciatura. |
| Vestigia del cancello | Ottimizza la progettazione del cancello e utilizza metodi di taglio precisi. La rimozione meticolosa dei residui è essenziale per mantenere l'aspetto e la funzionalità della parte. |
| Tiro corto | Assicurarsi che il materiale sia alla temperatura corretta e che la pressione di iniezione sia adeguata. Eliminare eventuali ostruzioni e ottimizzare le dimensioni del cancello è fondamentale per un flusso costante di plastica fusa e la rettifica dei colpi brevi. |
| Cromatografia | Mantenere lo stampo in condizioni ottimali e garantire una forza di bloccaggio sufficiente per resistere alla pressione di iniezione. Le ispezioni regolari dello stampo per verificare l'eventuale usura sono fondamentali per prevenire il verificarsi di bave. |
Conclusione
Produzione di cancelli per stampaggio ad iniezione è un processo ricco di sfumature, che comporta un'interazione armoniosa tra metodo, tipo e precisione. Il metodo di produzione scelto, se Lavorazione CNC, EDM, o taglio laser, deve essere in linea con i requisiti intrinseci del tipo di cancello e con le esigenze specifiche del prodotto stampato. Perseguire la precisione nella realizzazione dei cancelli non è semplicemente un requisito tecnico ma un impegno per la qualità, la funzionalità e l’eccellenza estetica. La meticolosa attenzione ai dettagli dei cancelli di stampaggio a iniezione e il costante rispetto della precisione trasformano i concetti teorici della progettazione dei cancelli in realtà tangibili, modellando la forma, la struttura e l'essenza dei prodotti stampati.
Poiché il cancello di stampaggio a iniezione influenza il flusso della plastica fusa, influisce sull'aspetto, sull'integrità strutturale e sulle prestazioni del prodotto finale. In Boda produciamo componenti stampati di alta qualità ottimizzando la progettazione all'interno di questo processo. Consideriamo la posizione e la progettazione del gate per ottenere risultati coerenti e di alta qualità servizio di stampaggio ad iniezione.
Per saperne di più: Perché la lavorazione CNC è migliore dello stampaggio a iniezione per la prototipazione termoplastica?
DOMANDE FREQUENTI
Qual è la funzione principale di una porta per stampaggio a iniezione?
La funzione principale di un punto di iniezione per stampaggio a iniezione è quella di fungere da punto di ingresso per il flusso della plastica fusa nella cavità dello stampo, influenzando la portata, la pressione e il raffreddamento della plastica.
In che modo la progettazione del punto di iniezione influisce sul prodotto finale nello stampaggio a iniezione?
Il design del cancello ha un impatto significativo sull'aspetto, sull'integrità strutturale e sulla funzionalità del prodotto finale influenzando il flusso, il raffreddamento e la pressione della plastica fusa all'interno dello stampo.
Come si possono mitigare i difetti del cancello, come l'arrossamento e le tracce del cancello?
I difetti del punto di accesso possono essere mitigati regolando la posizione del punto di accesso, modificando le dimensioni del punto di accesso, perfezionando la selezione dei materiali e ottimizzando i parametri di lavorazione.
È possibile scegliere la tipologia e il design del cancello in base alle esigenze estetiche del prodotto?
La scelta del tipo di cancello e del suo design sono spesso influenzati da considerazioni estetiche, soprattutto per i prodotti in cui l'aspetto è un fattore critico.
I difetti del punto di iniezione dello stampaggio a iniezione sono sempre prevenibili?
Sebbene una progettazione meticolosa del cancello e un'adeguata selezione dei materiali possano ridurre significativamente la probabilità di difetti del cancello, potrebbero comunque verificarsi alcuni difetti minori che richiedono correzioni post-stampaggio.