“El moldeo por inyección es una técnica de fabricación invaluable para crear piezas de fabricación con estricto control de calidad. Beneficia a los usuarios al ser rentable y al ofrecer productos de uso final o posventa con capacidades de entrega cortas”.
El moldeo por inyección personalizado es un proceso indispensable para producir piezas de plástico de manera oportuna y rentable. Permite la producción de grandes lotes de piezas o componentes idénticos. Está bien acabado superficial de moldeo por inyección suele ser ventajoso y a menudo hace innecesario un tratamiento superficial adicional.
Aunque la coloración previa de los gránulos puede reducir el proceso de pintado o teñido posterior al moldeado, puede surgir la necesidad de diferentes acabados superficiales. Estos acabados varían desde un simple pulido directo hasta tipos de tratamiento más complicados. Múltiples empresas tienen sus requerimientos y necesidades; algunos se centran en acabados lisos para la apariencia de sus productos, mientras que otros están interesados en superficies rugosas o texturizadas para las piezas o la durabilidad del producto. La Sociedad de la Industria del Plástico (SPI) ha descrito muchas calidades de acabado de superficies en este contexto.
Estos son específicos del material y la aplicación del uso previsto. Existen varias opciones de acabado superficial para piezas personalizadas, fabricadas mediante la inyección de plásticos en moldes. Por otro lado, algunas aplicaciones se diseñan con acabados plásticos brillantes por razones estéticas, mientras que otras se diseñan con acabados más rugosos por razones de robustez mecánica o perspectivas de rentabilidad. La SPI ha desarrollado un conjunto de estándares industriales para acabados de superficies de moldeo de plástico. Estos estándares, denominados designaciones de acabado SPI, se dividen en cuatro grupos de 12 tipos de acabado superficial, que van desde texturas lisas hasta rugosas. Este artículo demuestra los estándares de acabado de superficies de moldeo por inyección, comunes defectos de moldeo por inyeccióny medidas de control de calidad para productos moldeados.
¿Qué son los acabados de superficies de moldeo por inyección?
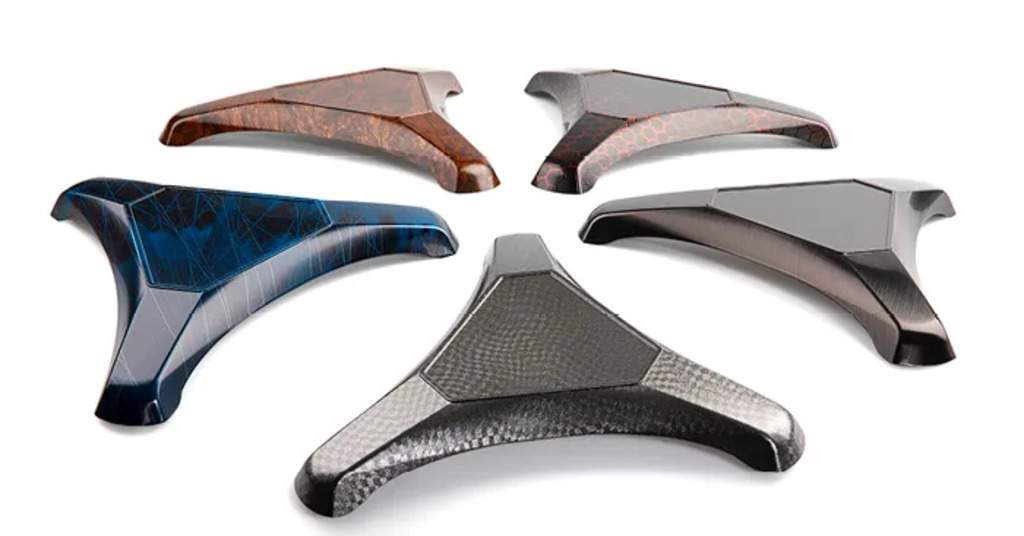
Acabados de superficies de moldeo por inyección
Cuando hablamos de ¿Qué es el moldeo por inyección?, en la actualidad. La respuesta está en su capacidad para producir rápidamente piezas uniformes de calidad estándar. Los acabados superficiales del moldeo por inyección son procesos adicionales que se aplican a las piezas de plástico después del moldeo para mejorar su apariencia o funcionalidad. Estos procedimientos de acabado incluyen texturizado de superficies, creado para dar a los objetos moldeados por inyección un aspecto, textura o sensación específicos; por tanto, tienen funciones estéticas y funcionales.
Se pueden conseguir diferentes acabados superficiales mediante el moldeado de plástico, y cada uno de ellos tiene sus ventajas. Por ejemplo, un acabado superficial liso que ofrece una famosa empresa de moldeo por inyección de plástico puede ser un factor que mejorará el rendimiento de la pieza. Por otro lado, los acabados texturizados pueden provocar un aumento del agarre y la sensación táctil, resultando en una experiencia de usuario satisfactoria. Los criterios de selección para el acabado superficial apropiado son una etapa crucial en la finalización del producto, ya que determina la apariencia y usabilidad del producto final.
¡Pruebe Boda ahora!
Los estándares de acabado de superficies de moldeo por inyección de SPI
Los tipos de acabado superficial SPI son los siguientes:
Grado A: el acabado superficial brillante del moldeo por inyección
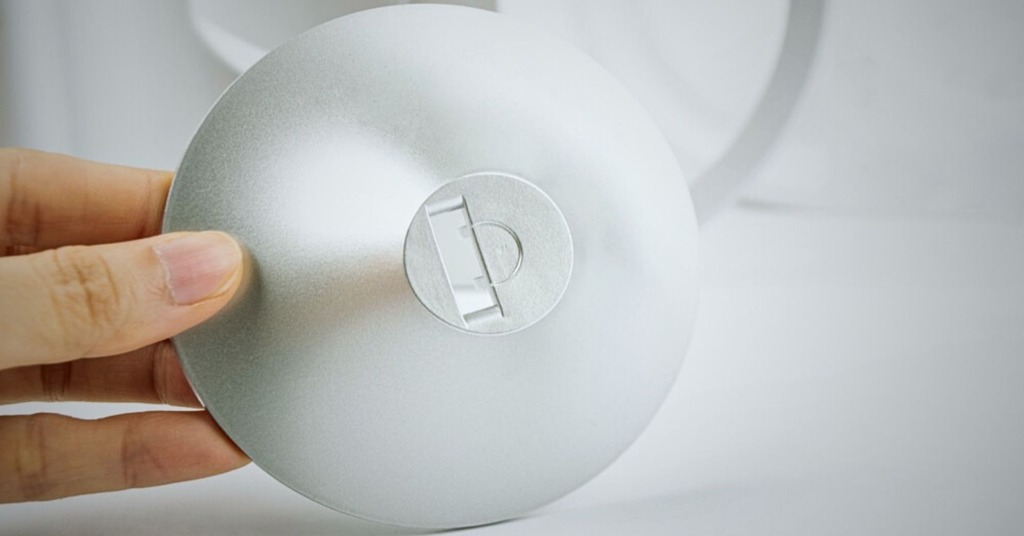
Acabado de moldeo por inyección brillante
Rugosidad mínima: 0. 012 μm.
Esta categoría de acabado se logra mediante procesos especializados como el pulido con diamante, que a menudo produce altos niveles de brillo. Los fabricantes pueden pulir meticulosamente las piezas moldeadas por inyección hasta obtener un acabado brillante empleando ruedas de trabajo con materiales abrasivos sueltos. Sin embargo, Moldeo por inyección de teflón Aunque productos o materiales como el acrílico y el PC se pueden pulir fácilmente para formar una superficie lisa, los materiales de alta resistencia a la abrasión, como el TPU, presentan desafíos para lograr un acabado tan brillante.
Grado B: Acabado superficial semibrillante moldeado por inyección.
Rugosidad mínima: 0.05 μm
Generalmente es adecuado para piezas que requieren un nivel de brillo moderado. Para ello se emplean las técnicas de lija de grano de acabados grado B. Este método facilita el trabajo con una amplia gama de plásticos, incluidos los plásticos de grado de ingeniería utilizados para el moldeo por inyección. Además, estas piezas son atractivas y adecuadas para aplicaciones de consumo.
Grado C: Acabado superficial de moldeo por inyección mate
Rugosidad mínima: 0, 35 μm
El proceso de lijado con arena generalmente produce acabados mate de alta resolución al eliminar las marcas de mecanizado sin agregar brillo. Esta opción de acabado es adecuada para piezas que no son estéticamente significativas pero que requieren una textura superficial consistente. Este proceso ayuda a garantizar una textura de la superficie del molde de alta calidad sin marcas ni hendiduras visibles. La técnica de pulido con piedra suele ser adecuada para la mayoría de los plásticos moldeados por inyección.
Grado D: Acabado superficial de moldeo por inyección texturizado
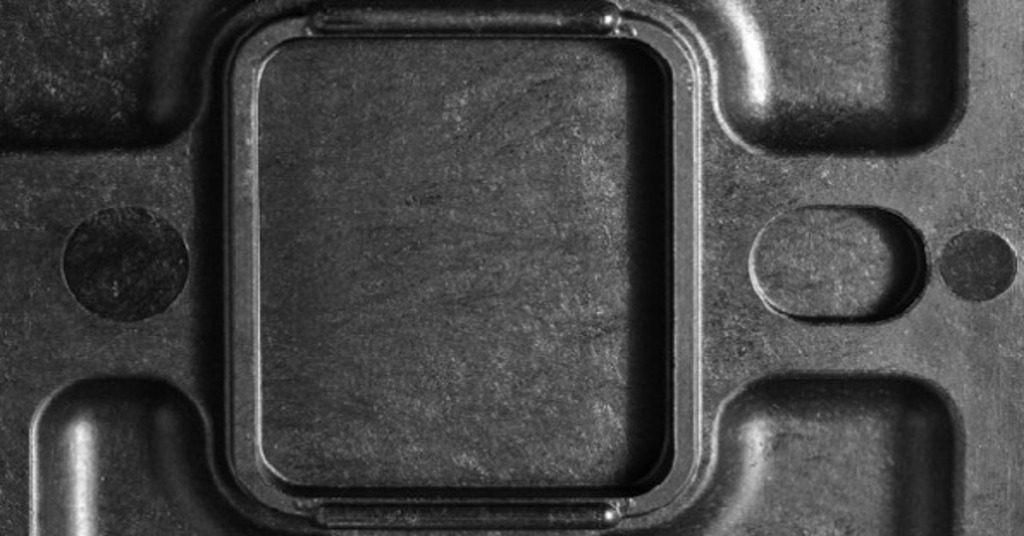
Superficie texturizada de moldeo por inyección
Rugosidad mínima: 0, 80 μm
Algunas aplicaciones requieren un acabado de rugosidad o textura de la superficie especificado por el SPI. Por lo general, estas condiciones se utilizan para aumentar la fricción con fines mecánicos. Se considera óptimamente el pulido con chorro de arena para producir la textura deseada y se utiliza la técnica del pulido con chorro de arena. Mediante aire comprimido, las partículas abrasivas se dirigen con fuerza contra la pieza, lo que da como resultado que su superficie rugosa se ajuste a determinadas necesidades de aplicación.
Factores que controlan el acabado superficial en el moldeo por inyección
El proceso de obtención de una textura fina de una pieza de plástico comienza mucho antes del moldeo. Varios factores clave influyen en el acabado de la superficie:
1. Herramientas
La selección del material del molde influye significativamente en la calidad de la superficie del molde de inyección. Se utilizan diferentes metales, pero para la fabricación de piezas se utiliza principalmente acero para herramientas endurecido y aluminio. Los moldes de acero, en particular, prevalecen para lograr acabados lo más suaves posibles que son perfectos para piezas que deben ser estéticamente agradables.
2. Selección adecuada del material
La elección del material de acabados de moldeo por inyección productos. Varios plásticos muestran distintos grados de compatibilidad para lograr una superficie lisa o texturizada. Además, también se utilizan cargas y pigmentos como aditivos, que pueden afectar a las propiedades superficiales del material.
3. Variables del proceso
La velocidad de inyección y la temperatura del molde son las dos variables críticas del proceso responsables de los acabados superficiales en el moldeo por inyección. Las velocidades de inyección a temperaturas de fusión más altas pueden producir acabados más brillantes con menos líneas de soldadura. El rápido llenado de las cavidades del molde elimina la visibilidad de la línea de soldadura, mejorando la apariencia general. Agregar altas temperaturas del molde y del fundido a las rápidas velocidades de inyección le da a SPI un acabado superficial más suave.
4. Consideraciones funcionales
La estética no es la única razón para seleccionar el acabado superficial en el moldeo por inyección; Los requisitos funcionales son cruciales. Se pueden utilizar acabados texturizados para mejorar la adherencia de la pintura o para evitar que las superficies lisas se despeguen. Los acabados texturizados son un tipo de mejora del producto que brinda una superficie táctil que fortalece el agarre. Por otro lado, los acabados texturizados también mejoran la resistencia y la seguridad de las piezas, lo que las hace adecuadas para aplicaciones antideslizantes.
5. Consideraciones de costos
El moldeo está asociado con altos costos de configuración inicial, que aumentan cuando se utilizan acabados de mayor calidad como el A-1. Cuanto más complejo sea el acabado, mayor será el costo de producción. Además, el diseño de moldeo por inyección También es un factor esencial en el control de costos. Los diseños son sencillos y fáciles de reproducir, por lo que la producción en masa se realiza con un solo molde, lo que reduce los costos. El proceso de fabricación se estandariza con un solo molde, lo que disminuye los gastos y agiliza la producción. Por otro lado, las variaciones de diseño requieren más de un molde, lo que justifica la elevada inversión financiera del proyecto.
6. Acabado superficial VDI (STD) para moldeo por inyección
Acabado superficial VDI 3400, comúnmente conocido como acabado VDI. Es estándar definir la textura del molde fijada por el Verein Deutscher Ingenieure (VDI), que es la sociedad de ingenieros alemanes. El acabado se realiza mediante mecanizado por descarga eléctrica (EDM) durante el mecanizado del molde. A pesar de haber sido fundados por la Sociedad de Ingenieros Alemanes, los estándares de acabado de superficies VDI ahora son aplicables a los fabricantes de herramientas de todo el mundo, incluidas las regiones de América del Norte, Europa y Asia.
¡Pruebe Boda ahora!
Etapas del control de calidad en moldeo por inyección
El control de calidad para moldeo por inyección En la industria de fabricación de plástico suele constar de cuatro etapas principales. El proceso comienza por la fase de diseño, y luego pasa al molde para la inspección previa a la producción. Además, el control de calidad del proceso y, por último, la inspección del producto final. Después de todo, el control de calidad pasa por la concesión de licencias y la certificación. Analicemos las etapas involucradas para mantener la estricta calidad de las piezas de moldeo.
1. Fase de diseño
En la fase inicial del control de calidad, conocida como revisión del diseño, los ingenieros o diseñadores internos y externos se reúnen para examinar la corrección de todos los diseños antes de la producción. El enfoque de la impresión 3D tiene muchos beneficios en este aspecto. Permite observar la apariencia del producto antes de la actualización de la producción, lo que, a su vez, garantiza la minimización del gasto de recursos en equipos y materiales de fabricación. Además de esto, la impresión 3D proporciona un conocimiento preciso de la escala de los modelos de producción finales. Esta configuración afecta la velocidad de producción y el uso de materiales. Por ejemplo, elegir materiales que puedan formar varias piezas simultáneamente podría ayudar a reducir los costos de producción y los materiales de desecho al ahorrar en ello.
2. Diseño de moldes
En esta preproducción, el molde se elabora y utiliza en la fabricación. El material del molde depende del tipo de producto. Por ejemplo, el moldeado de plástico suele utilizar moldes hechos de aluminio o aleaciones de acero, mientras que otros métodos pueden utilizar materiales cerámicos o moldes de arenisca, dependiendo del uso final de la pieza.
3. Inspección previa a la producción
La inspección de preproducción, o "inspección del primer artículo", visualiza las piezas fabricadas mediante el proceso de moldeo por inyección antes del envío. Esta etapa vital nos permite verificar que cada pieza cumpla con las especificaciones y detectar defectos antes de que el cliente reciba el producto. Los inspectores realizan inspecciones visuales de cada pieza durante la fase de desarrollo y utilizan instrumentos de medición para garantizar que las dimensiones, pesos y tolerancias se ajusten a los requisitos especificados.
Asimismo, se realizan pruebas funcionales para comprobar la compatibilidad de las piezas en su montaje y su idoneidad para el fin al que están destinadas, sabiendo que pueden necesitar algunos ajustes tras el moldeo. Además de la inspección visual y las pruebas funcionales, los inspectores pueden aplicar escáneres de rayos X u otras pruebas no destructivas para garantizar la seguridad y funcionalidad de las piezas.
En el moldeo por inyección de plástico pueden surgir varios tipos de imperfecciones, entre ellas:
- Los cambios de color y textura hacen que el producto luzca diferente a los demás.
- Los orificios faltantes o desalineados son fundamentales para el funcionamiento y la apariencia del producto.
- El problema es que las dimensiones del agujero, como el tamaño y el grosor, no coinciden con el diseño, que no es lo que se pretendía.
- Un llenado insuficiente de la cavidad genera espacios vacíos, como destellos y disparos cortos, que pueden afectar la calidad del producto.
5. Control de calidad en proceso
El recorrido del proceso de control de calidad implica un control estricto de las materias primas, asegurando que cumplan con las especificaciones antes de integrarlas al proceso. Luego, la atención se centra en la confirmación de los ajustes correctos de temperatura y presión para la máquina de moldeo por inyección y otras piezas vitales para un funcionamiento sin problemas. Este paso ayuda a evitar problemas como burbujas de aire en las piezas terminadas o productos con acabado superficial deficiente.
El siguiente paso es filtrar el plástico fundido en busca de impurezas (materiales extraños) que puedan causar interrupciones durante el proceso de moldeado de la pieza. El siguiente paso es cuando el plástico ya está libre de partículas. Luego se inyecta en el molde. La última etapa en el control de calidad es examinar cuidadosamente las piezas moldeadas en busca de huecos u otros defectos, lo que significa que cada componente saldrá de la máquina de moldeo por inyección perfectamente formado y libre de imperfecciones.
6. Inspección final
Cada pieza del producto terminado se examina minuciosamente para detectar defectos antes de salir de fábrica. La inspección manual garantiza que solo se empaqueten y envíen a los clientes los productos perfectos. Este duro procedimiento garantiza que los productos sean de la mejor calidad y no tengan imperfecciones como rayones, burbujas u otros defectos. Cualquier problema identificado se corrige antes del embalaje y envío, manteniendo la satisfacción del cliente.
La verificación la llevan a cabo profesionales expertos en identificar posibles desviaciones en las piezas y materiales utilizados en la fabricación. Esta aplicación de rigor garantiza que solo se envíen productos precisos e impecables manteniendo el estricto estándar de superioridad que esperan los clientes.
7 embalaje
El paquete debe ser lo suficientemente fuerte como para soportar el proceso de envío sin sufrir daños. También debe contener las instrucciones precisas para una instalación o uso seguro para evitar problemas. Siempre que sea posible, reemplace los materiales de embalaje no reciclables por otros reciclables para reducir el impacto ambiental y aumentar la sostenibilidad.
Defectos comunes del moldeo por inyección y su prevención
El moldeo por inyección de plástico no está exento de defectos. Pueden ocurrir diferentes tipos de errores durante el proceso y eventualmente afectar los productos finales. Analicemos brevemente algunos de los defectos de moldeo comunes.
Delaminación de superficies
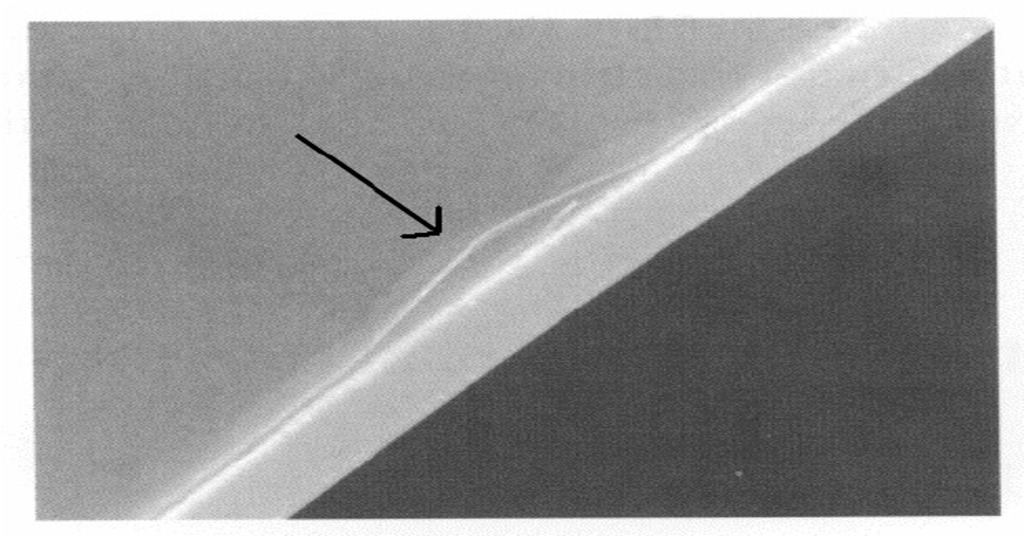
Ejemplo de delaminación de superficie
En la delaminación de la superficie, el defecto de descamación de la capa superficial ocurre cuando capas delgadas en la superficie de un componente moldeado se separan o se desprenden fácilmente del material subyacente. Como debilita el componente, generalmente se considera el principal problema del producto terminado. La razón principal de la delaminación es la contaminación de los gránulos de resina u otro material base con materiales extraños. Si los dos materiales no pueden unirse bien, se produce una separación escamosa. Además del material que entra en la tolva, cualquier agente desmoldante adicional utilizado para separar los componentes del molde también podría estar contaminado. La delaminación también puede ser causada por una humedad excesiva en el material debido a un secado insuficiente antes de su uso.
Quemaduras
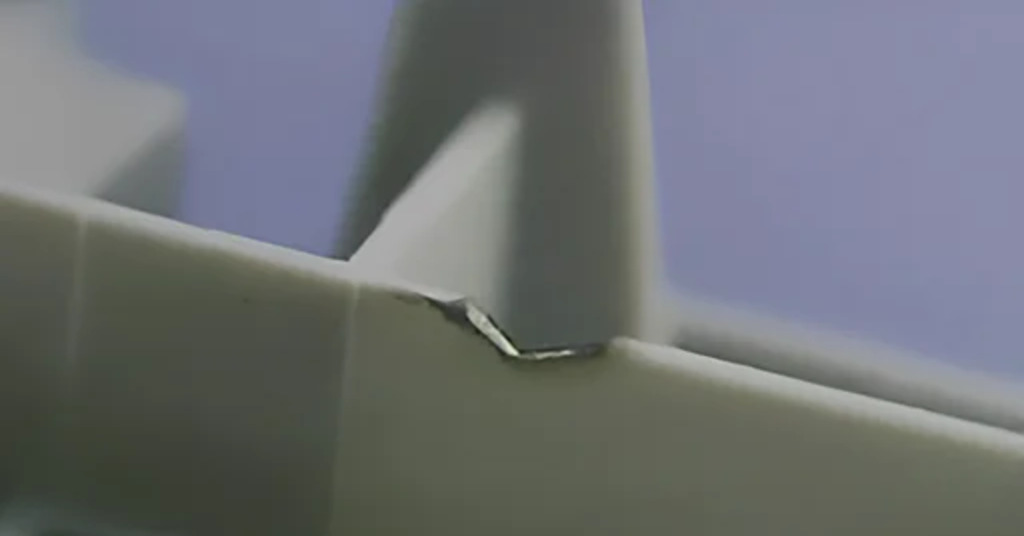
Marca de quemadura en pieza moldeada por inyección
Las marcas de quemaduras son marcas negras o de color óxido que aparecen en la superficie o los bordes de las piezas moldeadas por inyección. Estos defectos suelen estar relacionados con la alta temperatura de las burbujas de aire o de la resina atrapadas en el molde durante la inyección, causada por las altas velocidades de inyección o el calentamiento del material en un grado muy alto.
Para prevenir las marcas de quemaduras es necesario reducir las temperaturas de la masa fundida y del molde y optimizar las velocidades de inyección. Los fabricantes también pueden superar este problema utilizando sistemas de escape y ampliando las salidas de gas para facilitar el escape del aire caliente durante la inyección a baja presión. Además, reducir el tiempo del ciclo de moldeo ayuda a evitar atrapar aire o sobrecalentar la resina.
Vacíos de vacío
Los huecos de vacío son un problema frecuente en el proceso de moldeo y suelen ocurrir por falta de material plástico en el molde. Generalmente se producen por un disparo corto, cuando el proceso de inyección no inyecta suficiente plástico para dar forma completa a la pieza. A medida que el plástico se enfría, se contrae, creando así espacios vacíos en el producto moldeado.
Además, los huecos de vacío pueden ser causados por las bolsas de gas que se forman dentro del material plástico durante el proceso. Estos bolsillos pueden formarse por las siguientes razones;
- La falta de ventilación hace que el aire quede atrapado en el molde en lugar de ser desplazado por el plástico.
- El agua se vaporiza dentro de la resina plástica, lo que crea bolsas a medida que se escapa.
- Cuando se calientan durante el moldeo, los compuestos volátiles de la mezcla de resinas pueden vaporizarse y convertirse en gas.
- La inyección de la resina plástica puede provocar un sobrecalentamiento, que a su vez puede provocar la degradación de la resina plástica y la introducción de gas en el material.
Todos estos factores provocan huecos de vacío, que a su vez afectan la calidad del producto moldeado.
Descoloramiento
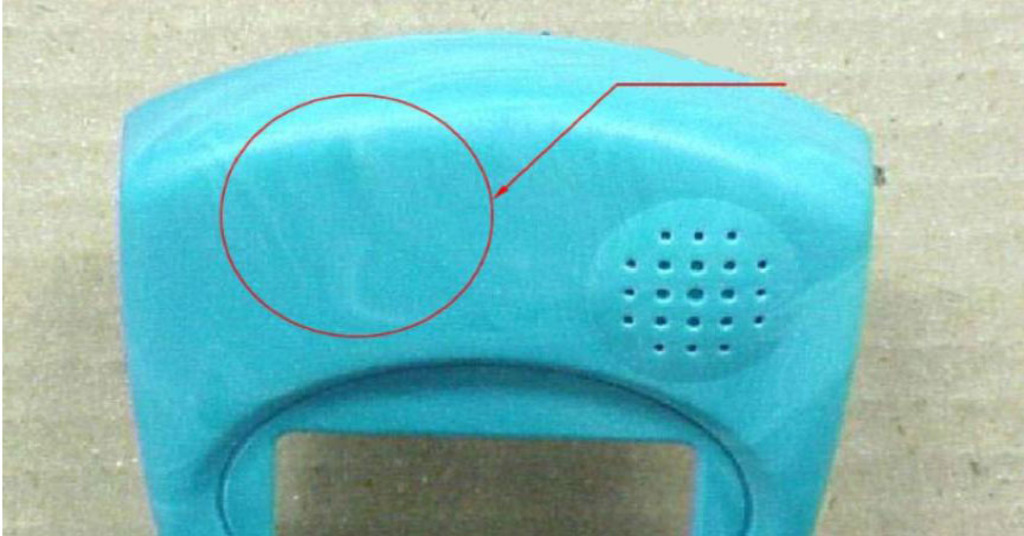
decoloración de la superficie
La decoloración o “rayas de color” ocurre cuando un objeto moldeado muestra una variación de color inesperada. Sin embargo, este defecto suele afectar sólo a vetas de color anormal. Puede arruinar el atractivo visual del producto, aunque no afecta su integridad estructural. Las causas habituales de la decoloración son residuos de resina en la boquilla, pellets envejecidos en la tolva o restos de una producción anterior. Además, otros factores que pueden provocar el fallo del producto son la baja conductividad térmica del componente colorante o una mezcla incorrecta del masterbatch.
Para evitar la decoloración, los fabricantes deben asegurarse de que la máquina, la tolva, la boquilla y el molde se limpien a fondo entre ciclos de fabricación para eliminar cualquier material sobrante. Además, elegir agentes colorantes con alta conductividad térmica es imprescindible para sobrevivir al proceso de moldeo. La mezcla adecuada del masterbatch también es esencial para asegurar el mismo resultado de color en todas las etapas de producción.
Pandeo
La deformación ocurre cuando varias partes de un objeto moldeado se contraen de manera desigual durante el proceso de enfriamiento, al igual que la madera puede deformarse cuando se seca de manera desigual. Por lo tanto, el objeto se vuelve retorcido, desigual y curvo. La razón más importante para la deformación es el enfriamiento temprano o instantáneo. Las altas temperaturas o la baja conductividad térmica del material también pueden ser la causa de la deformación. Además, el diseño del molde también es un factor, especialmente cuando la contracción depende más del espesor de la pared.
La deformación es un proceso de enfriamiento lento y prolongado que permitirá que el material se enfríe de manera uniforme. La elección del material también es importante, ya que algunos materiales son menos susceptibles que otros a contraerse durante el enfriamiento. A modo de ejemplo, los termoplásticos rellenos de partículas son más resistentes a la deformación que los materiales semicristalinos o los grados sin relleno. El rediseño del molde para garantizar que el espesor de la pared y la simetría sean consistentes también puede ser el factor que hará que el componente sea más estable durante el proceso de enfriamiento, por lo tanto, se reducirá el riesgo de deformación.
Marcas de fregadero
Las marcas de hundimiento son como pequeñas abolladuras o cráteres en la superficie plana de una pieza y generalmente se encuentran en las regiones más gruesas donde el material se encoge y tira de la superficie hacia adentro. Generalmente, el tiempo de enfriamiento no es suficiente porque el mecanismo de enfriamiento no es efectivo, lo cual es la razón de estos defectos. Además, la débil presión en la cavidad del molde o la alta temperatura en la puerta pueden provocar marcas de hundimiento, especialmente en las piezas gruesas donde el enfriamiento es lento.
Para evitar las marcas de hundimiento, se pueden tomar muchas medidas. El tiempo de enfriamiento se puede aumentar reduciendo la contracción y el espesor de las secciones más gruesas se puede acortar reduciendo los tiempos de enfriamiento. Al reducir las temperaturas del molde, aumentar la presión de mantenimiento y extender la duración del mantenimiento, los procesos de enfriamiento y curado se vuelven más eficientes, disminuyendo así las posibilidades de que se formen marcas de hundimiento.
Jetting
El chorro parece un defecto superficial en las piezas moldeadas por inyección, parece líneas serpenteantes o onduladas, como huellas de gusanos. Este problema ocurre cuando la resina se inyecta demasiado rápido en el molde a través de un área pequeña como una puerta o un corredor. La resina entra en la cavidad del molde con un movimiento de pulverización, creando un chorro en forma de serpiente que se enfría antes de que el resto de la masa fundida llene el molde, lo que provoca que el material no se fusione lo suficiente y se formen chorros.
Las causas subyacentes de los chorros pueden incluir:
- La dinámica del flujo de resina dentro del molde es un fenómeno fascinante que puede explicarse fácilmente desde una perspectiva humana.
- La velocidad de inyección de resina es un factor clave que debe tenerse en cuenta al diseñar el proceso de moldeo por inyección de resina.
- La temperatura de la resina debe ser la adecuada para hacer la pieza perfecta.
La solución de problemas debe centrarse en la ubicación de la puerta y el ajuste del diámetro para que la inyección no esté directamente en el centro de la cavidad del molde. Además, también puede verificar y cambiar la configuración de velocidad del ariete, usar canales calientes o moldes calentados para evitar un enfriamiento prematuro y probar otras opciones de resina que sean mejores en términos de sus características y rendimiento, especialmente la temperatura del molde y la velocidad de enfriamiento.
Explore soluciones de moldeo por inyección personalizadas en la plataforma Boda
Brindamos soluciones de fabricación personalizadas bajo demanda de un amplio espectro. Boda moldeo por inyección china Las instalaciones ayudan a fabricar desde cientos de piezas prototipo hasta la fabricación de miles de piezas en lotes grandes. Nuestra plataforma de mecanizado interna está equipada con máquinas de moldeo robóticas para fabricar sus piezas de manera rentable. El personal de ingenieros de Bodas le ayuda a realizar un análisis de su DFM y garantiza la permanencia de los requisitos de su proyecto personalizado y personalizado. ¡Contáctenos ahora y obtenga una cotización de ingeniería en línea instantánea y gratuita!
¡Pruebe Boda ahora!
Recapitulación
La elección del acabado superficial correcto para su pieza de plástico en moldeo por inyección no es sólo una cuestión de estética sino también de numerosas ventajas. Sin embargo, tomar esta decisión temprano en la fase de diseño es de suma importancia, ya que es la base de las herramientas, la selección de materiales y otros factores importantes.
Trabajar con un experto en moldeo por inyección de plástico es crucial para dominar este proceso. Los expertos de Boda pueden brindarle asesoramiento personalizado y ayudarlo a tomar decisiones bien informadas. Permítanos ser sus asesores expertos para obtener lo mejor de su clase. servicio de moldeo por inyección para sus proyectos de fabricación de piezas previstos.
Preguntas Frecuentes
P1. ¿Qué es el moldeo por inyección personalizado?
El moldeo por inyección personalizado es el proceso de producción de piezas o componentes de plástico que se personalizan según las necesidades del cliente. Es un proceso que consiste en utilizar un molde para inyectar material plástico fundido en una forma particular, lo que permite producir piezas complejas y precisas con características personalizables como tamaño, forma, color y propiedades del material.
P2. ¿Cuáles son los beneficios de utilizar acabado de superficies en el proceso de moldeo por inyección?
Los acabados superficiales mejoran la estética, la funcionalidad y la durabilidad del producto final, haciéndolo más atractivo, texturizado y duradero.
P3. ¿Por qué se considera que el pulido y el lapeado son las mejores opciones para el acabado?
El lapeado y el pulido son técnicas de precisión que se utilizan para lograr un acabado superficial plano y liso eliminando con cuidado una fina capa de material de la superficie. En el moldeo por inyección, esto generalmente se hace usando almohadillas abrasivas y compuestos de diamante. El procedimiento consiste en mover la pieza con movimientos circulares sobre la almohadilla abrasiva, lo que reduce la rugosidad y el acabado superficial.
P4. ¿Qué es el grabado químico?
El grabado químico es el proceso de crear texturas únicas en las superficies del molde mediante una reacción química que es adecuada para el procesamiento preciso del molde. El procedimiento es el proceso de preparar la superficie del molde, aplicar tintas resistentes para formar un patrón y grabar las áreas expuestas con un ácido fuerte, que deja la textura deseada.