“Lo stampaggio a iniezione è una tecnica di fabbricazione inestimabile per la creazione di una produzione di componenti rigorosi e di qualità controllata. Offre vantaggi agli utenti poiché è conveniente e fornisce prodotti per l’uso finale o aftermarket con tempi di consegna brevi”.
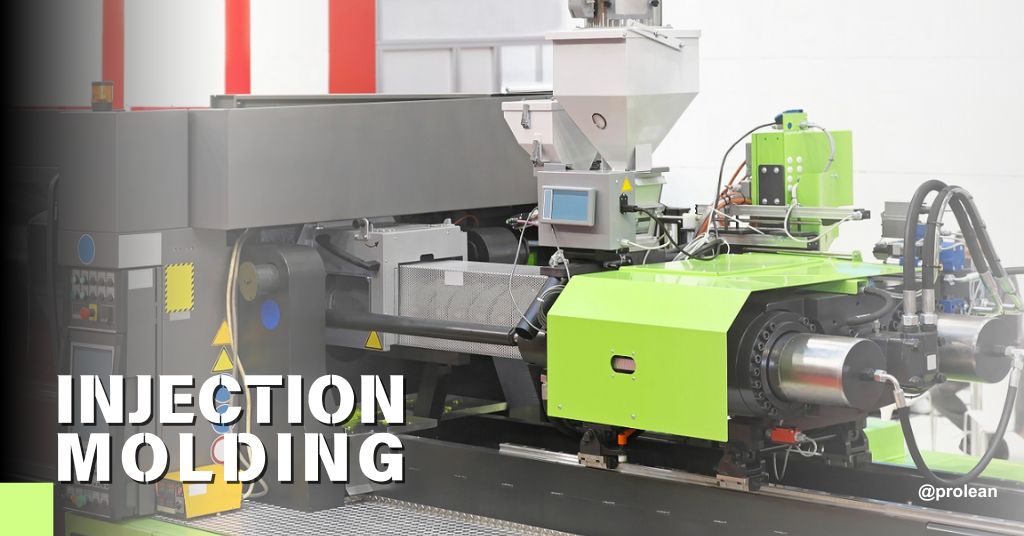
Lo stampaggio a iniezione personalizzato è un processo indispensabile per produrre parti in plastica in modo tempestivo ed economico. Consente la produzione di grandi lotti di parti o componenti identici. Va bene finitura superficiale dello stampaggio ad iniezione è generalmente vantaggioso e spesso rende superfluo un ulteriore trattamento superficiale.
Sebbene la precolorazione dei pellet possa ridurre il processo di verniciatura o colorazione post-stampaggio, potrebbe verificarsi la necessità di finiture superficiali diverse. Queste finiture variano dalla semplice lucidatura diretta a tipologie di trattamento più complicate. Molteplici aziende hanno le loro esigenze e necessità; alcuni si concentrano su finiture lisce per l'aspetto dei loro prodotti, mentre altri sono interessati alla ruvidità o alla struttura delle superfici per la durabilità delle parti o del prodotto. La Society of Plastics Industry (SPI) ha delineato molti gradi di finitura superficiale in questo contesto.
Questi sono specifici per il materiale e l'applicazione d'uso prevista. Sono disponibili diverse opzioni di finitura superficiale per le parti personalizzate, fabbricate tramite l'iniezione di plastica negli stampi. D'altro canto, alcune applicazioni sono progettate con finiture plastiche lucide per ragioni estetiche, mentre altre sono per finiture più ruvide per ragioni di robustezza meccanica o di redditività. La SPI ha sviluppato una serie di standard di settore per le finiture superficiali dello stampaggio di materie plastiche. Questi standard, denominati designazioni di finitura SPI, sono divisi in quattro gruppi di 12 tipi di finitura superficiale, che vanno dalla struttura liscia a quella ruvida. Questo articolo illustra gli standard comuni di finitura superficiale dello stampaggio a iniezione difetti di stampaggio ad iniezionee misure di controllo della qualità per i prodotti stampati.
Che cosa sono le finiture superficiali dello stampaggio a iniezione?
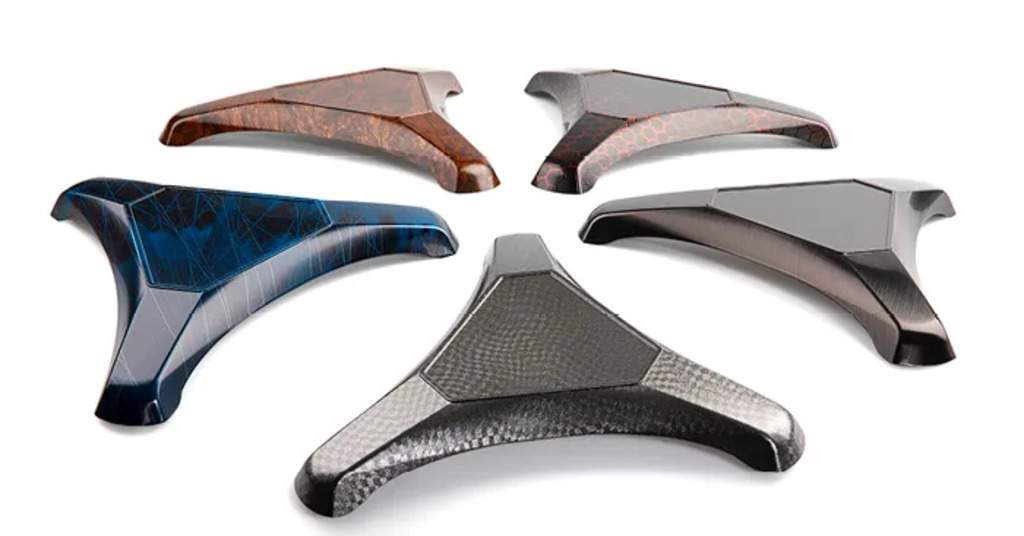
Finiture superficiali per stampaggio ad iniezione
Quando si tratta di cos'è lo stampaggio a iniezione, in Attualità. La risposta sta nella sua capacità di produrre rapidamente parti di qualità standard uniforme. Le finiture superficiali dello stampaggio a iniezione sono i processi aggiuntivi applicati alle parti in plastica dopo lo stampaggio per migliorarne l'aspetto o la funzionalità. Queste procedure di finitura includono la testurizzazione superficiale, creata per conferire agli oggetti stampati a iniezione un aspetto, una consistenza o una sensazione specifici; hanno quindi funzioni estetiche e funzionali.
È possibile ottenere diverse finiture superficiali mediante lo stampaggio della plastica e ognuna di esse presenta i suoi vantaggi. Ad esempio, una finitura superficiale liscia fornita da una famosa azienda di stampaggio a iniezione di materie plastiche può essere un fattore che migliorerà le prestazioni del componente. D'altro canto, le finiture strutturate possono causare un aumento della presa e della sensazione tattile, determinando un'esperienza d'uso soddisfacente. I criteri di selezione per la finitura superficiale appropriata rappresentano una fase cruciale nel completamento del prodotto poiché determinano l'aspetto e l'usabilità del prodotto finale.
Prova subito Boda!
Gli standard di finitura superficiale dello stampaggio a iniezione SPI
I tipi di finitura superficiale SPI sono i seguenti:
Grado A: la finitura superficiale lucida dello stampaggio a iniezione
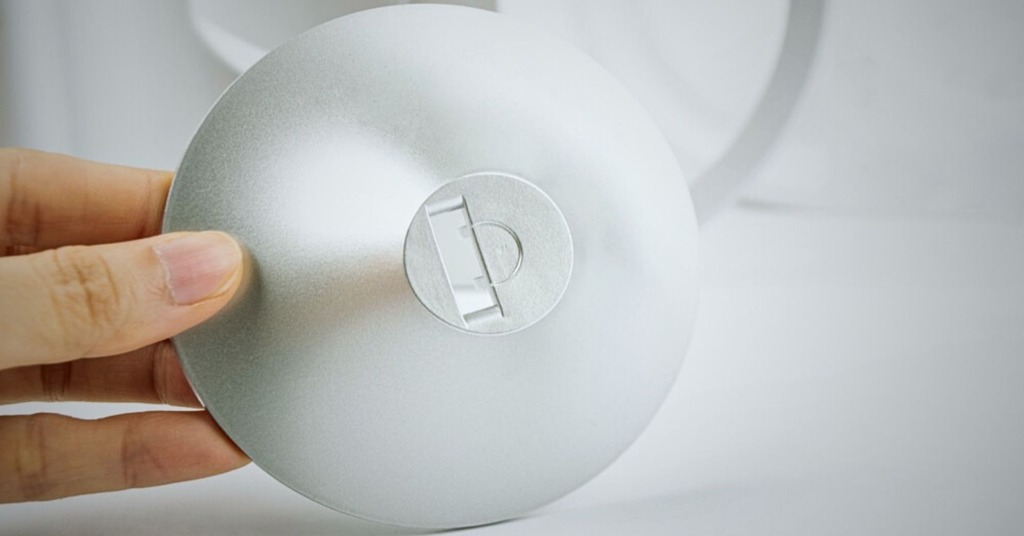
Finitura lucida per stampaggio ad iniezione
Rugosità minima: 0 μm.
Questa categoria di finitura si ottiene attraverso processi specializzati come la lucidatura a diamante, che spesso produce livelli di brillantezza elevati. I produttori possono lucidare meticolosamente le parti stampate a iniezione fino a ottenere una finitura lucida utilizzando ruote da lavoro con materiali abrasivi sfusi. Tuttavia, Stampaggio ad iniezione di teflon prodotti o materiali come acrilico e PC possono essere facilmente lucidati per formare una superficie liscia, i materiali con elevata resistenza all'abrasione, come il TPU, presentano sfide per ottenere una finitura così lucida.
Grado B: Finitura superficiale semilucida dello stampaggio ad iniezione.
Rugosità minima: 0.05 μm
In generale, è adatto per parti che richiedono un livello di lucentezza moderato. A questo scopo vengono utilizzate le tecniche della carta vetrata a grana delle finiture di grado B. Questo metodo garantisce facilità di lavoro con un'ampia gamma di materie plastiche, comprese le plastiche di livello tecnico utilizzate per lo stampaggio a iniezione. Inoltre, queste parti sono attraenti e adatte per le applicazioni di consumo.
Grado C: finitura superficiale opaca per stampaggio a iniezione
Rugosità minima: 0 μm
Il processo di levigatura a grana solitamente produce finiture opache ad alta risoluzione rimuovendo i segni di lavorazione senza aggiungere lucentezza. Questa opzione di finitura è particolarmente adatta per parti che non sono esteticamente significative ma richiedono una struttura superficiale uniforme. Questo processo aiuta a garantire una struttura della superficie dello stampo di alta qualità priva di segni o avvallamenti visibili. La tecnica di lucidatura della pietra è generalmente adatta per la maggior parte delle materie plastiche stampate a iniezione.
Grado D: finitura superficiale testurizzata per stampaggio a iniezione
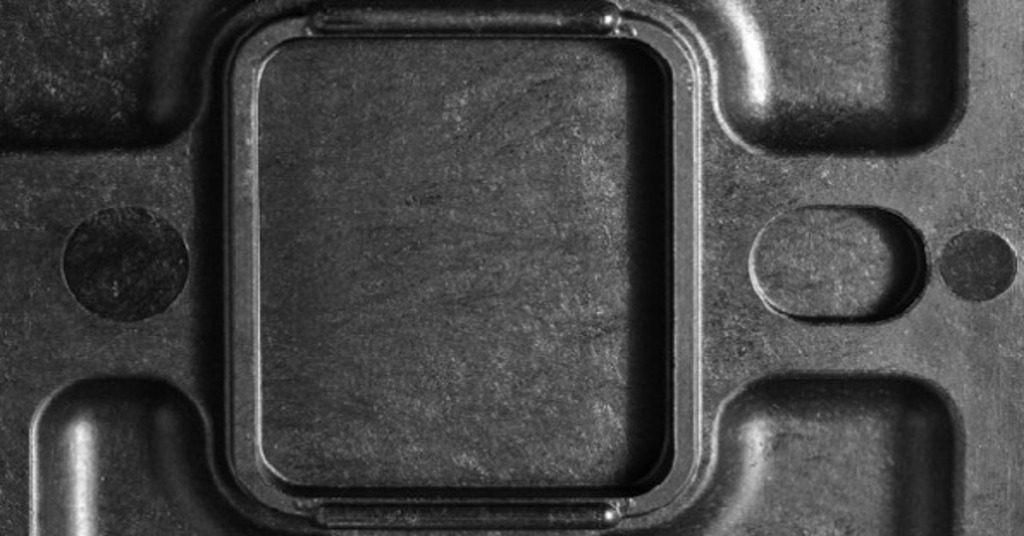
Superficie testurizzata per stampaggio a iniezione
Rugosità minima: 0 μm
Alcune applicazioni richiedono una ruvidità superficiale o una finitura strutturale specificata dallo SPI. Di solito, queste condizioni vengono utilizzate per aumentare l'attrito per scopi meccanici. Si ritiene ottimale che la sabbiatura produca la struttura desiderata e viene utilizzata la tecnica della sabbiatura. Utilizzando l'aria compressa, le particelle abrasive vengono dirette con forza contro il pezzo, il che fa sì che la sua superficie ruvida sia in linea con determinate esigenze applicative.
Fattori che controllano la finitura superficiale nello stampaggio a iniezione
Il processo per ottenere una struttura fine di una parte in plastica inizia molto prima dello stampaggio. Diversi fattori chiave influenzano la finitura superficiale:
1. Utensili
La scelta del materiale dello stampo influenza in modo significativo la qualità della superficie dello stampo a iniezione. Vengono utilizzati metalli diversi, ma per la fabbricazione delle parti vengono utilizzati principalmente acciaio per utensili temprato e alluminio. Gli stampi in acciaio, in particolare, sono prevalenti per ottenere finiture il più lisce possibili, perfette per le parti che devono essere esteticamente gradevoli.
2. Giusta selezione del materiale
La scelta del materiale finiture stampate ad iniezione prodotti. Varie plastiche mostrano diversi gradi di compatibilità per ottenere una superficie liscia o strutturata. Inoltre, come additivi vengono utilizzati anche riempitivi e pigmenti che possono influenzare le proprietà superficiali del materiale.
3. Variabili di processo
La velocità di iniezione e la temperatura dello stampo sono le due variabili di processo critiche responsabili delle finiture superficiali nello stampaggio a iniezione. Le velocità di iniezione a temperature di fusione più elevate possono produrre finiture più lucide con meno linee di saldatura. Il rapido riempimento delle cavità dello stampo elimina la visibilità della linea di saldatura, migliorando l'aspetto generale. L'aggiunta di temperature elevate di stampo e fusione alle elevate velocità di iniezione conferisce a SPI una finitura superficiale più liscia.
4. Considerazioni funzionali
L’estetica non è l’unica ragione per scegliere la finitura superficiale nello stampaggio a iniezione; i requisiti funzionali sono cruciali. Le finiture strutturate possono essere utilizzate per migliorare l'adesione della vernice o per evitare che le superfici lisce si stacchino. Le finiture testurizzate sono un tipo di miglioramento del prodotto che conferisce una superficie tattile che rafforza la presa. D'altro canto, le finiture testurizzate migliorano anche la resistenza e la sicurezza delle parti, rendendole adatte per applicazioni antiscivolo.
5. Considerazioni sui costi
Lo stampaggio è associato ad elevati costi iniziali di impostazione, che aumentano quando si utilizzano finiture di qualità superiore come A-1. Più complessa è la finitura, maggiore è il costo di produzione. Inoltre, progettazione dello stampaggio ad iniezione È anche un fattore essenziale per il controllo dei costi. I design sono semplici e facilmente riproducibili, quindi la produzione di massa viene effettuata utilizzando un unico stampo e, di conseguenza, i costi sono bassi. Il processo di produzione è standardizzato da un unico stampo, riducendo le spese e velocizzando la produzione. D'altra parte, le varianti di design richiedono più di uno stampo, il che è una delle ragioni dell'elevato investimento finanziario nel progetto.
6. Finitura superficiale VDI (STD) per stampaggio a iniezione
Finitura superficiale VDI 3400, comunemente nota come finitura VDI. È lo standard che definisce la struttura dello stampo impostata dal Verein Deutscher Ingenieure (VDI), che è la società degli ingegneri tedeschi. La finitura viene eseguita tramite elettroerosione (EDM) durante la lavorazione dello stampo. Nonostante siano stati fondati dalla Società degli ingegneri tedeschi, gli standard di finitura superficiale VDI sono ora applicabili ai produttori di utensili di tutto il mondo, comprese le regioni del Nord America, Europa e Asia.
Prova subito Boda!
Fasi del controllo qualità nello stampaggio a iniezione
Migliori controllo qualità per stampaggio ad iniezione nel settore della fabbricazione della plastica si compone solitamente di quattro fasi principali. Il processo inizia dalla fase di progettazione, quindi passa allo stampo fino all'ispezione pre-produzione. Accanto, il controllo della qualità del processo e, infine, l'ispezione del prodotto finale. Dopotutto, passa attraverso la concessione di licenze e la certificazione per il controllo di qualità. Parliamo delle fasi coinvolte per il mantenimento della rigorosa qualità delle parti stampate.
1. Fase di progettazione
Nella fase iniziale del controllo qualità, nota come revisione del progetto, ingegneri o progettisti interni ed esterni si riuniscono per esaminare la correttezza di tutti i progetti prima della produzione. L’approccio della stampa 3D presenta molti vantaggi quando si tratta di questo aspetto. Consente di osservare l'aspetto del prodotto prima dell'attuazione della produzione, il che, a sua volta, garantisce la minimizzazione del dispendio di risorse in attrezzature e materiali di produzione. Oltre a ciò, la stampa 3D fornisce una conoscenza accurata della scala dei modelli di produzione finali. Questa configurazione influisce sulla velocità di produzione e sull'utilizzo del materiale. Ad esempio, la scelta di materiali che possono formare più parti contemporaneamente potrebbe aiutare a ridurre i costi di produzione e i materiali di scarto risparmiando.
2. Progettazione dello stampo
In questa pre-produzione, lo stampo viene realizzato e utilizzato nella produzione. Il materiale dello stampo dipende dal tipo di prodotto. Ad esempio, lo stampaggio della plastica utilizza solitamente stampi realizzati in leghe di alluminio o acciaio, mentre altri metodi possono utilizzare materiali ceramici o stampi in arenaria, a seconda della parte di utilizzo finale.
3. Ispezione pre-produzione
L'ispezione pre-produzione, o "ispezione del primo articolo", visualizza le parti realizzate attraverso il processo di stampaggio a iniezione prima della spedizione. Questa fase fondamentale ci consente di verificare che ogni parte soddisfi le specifiche e di rilevare i difetti prima che il cliente riceva il prodotto. Gli ispettori eseguono ispezioni visive di ogni parte durante la fase di sviluppo e utilizzano strumenti di misurazione per garantire che dimensioni, pesi e tolleranze siano conformi ai requisiti specificati.
Inoltre, vengono effettuati test funzionali per verificare la compatibilità dei pezzi nel loro assemblaggio e la loro idoneità allo scopo a cui sono destinati, sapendo che potrebbero necessitare di alcuni aggiustamenti dopo lo stampaggio. Oltre all'ispezione visiva e ai test funzionali, gli ispettori possono applicare scansioni a raggi X o altri test non distruttivi per garantire la sicurezza e la funzionalità delle parti.
Nello stampaggio ad iniezione di materie plastiche possono presentarsi diverse tipologie di imperfezioni tra cui:
- I cambiamenti di colore e consistenza rendono il prodotto diverso dagli altri.
- Fori mancanti o disallineati sono fondamentali per la funzione e l'aspetto del prodotto.
- Il problema è che le dimensioni del foro, come dimensione e spessore, non corrispondono al progetto, il che non è quello previsto.
- Un riempimento insufficiente della cavità porta a lacune, come bagliori e scatti brevi, che possono influire sulla qualità del prodotto.
5. Nel controllo di qualità del processo
Il percorso del processo di controllo della qualità prevede un controllo rigoroso delle materie prime, garantendo che siano conformi alle specifiche prima che vengano integrate nel processo. L'attenzione si concentra quindi sulla conferma delle corrette impostazioni di temperatura e pressione per la macchina per lo stampaggio a iniezione e altre parti vitali per un funzionamento regolare. Questo passaggio aiuta a evitare problemi come bolle d'aria nelle parti finite o prodotti con finitura superficiale scadente.
Il passaggio successivo consiste nello schermare la plastica fusa per eliminare eventuali impurità (materiali estranei) che potrebbero causare interruzioni durante il processo di stampaggio della parte. Il passo successivo è quando la plastica è già priva di particolato. Successivamente viene iniettato nello stampo. L'ultima fase del controllo qualità consiste nell'esaminare attentamente i pezzi stampati per individuare eventuali vuoti o altri difetti, il che significa che ogni componente uscirà dalla macchina di stampaggio ad iniezione perfettamente modellato e privo di imperfezioni.
6. Ispezione finale
Ogni pezzo del prodotto finito viene esaminato per individuare eventuali difetti prima di lasciare la fabbrica. L'ispezione manuale garantisce che solo quelli perfetti vengano imballati e inviati ai clienti. Questa rigorosa procedura garantisce che i prodotti siano della massima qualità e non presentino imperfezioni come graffi, bolle o altri difetti. Eventuali problemi identificati vengono corretti prima dell'imballaggio e della spedizione, mantenendo la soddisfazione del cliente.
Il controllo viene effettuato da professionisti esperti nell'individuare eventuali deviazioni nelle parti e nei materiali utilizzati nella produzione. Questa applicazione di rigore garantisce che vengano spediti solo prodotti precisi e impeccabili mantenendo il rigoroso standard di superiorità atteso dai clienti.
7. Confezione
Il pacco deve essere sufficientemente robusto da resistere al processo di spedizione senza essere danneggiato. Dovrebbe contenere anche le istruzioni precise per un'installazione o un utilizzo sicuro per evitare eventuali problemi. Quando possibile, sostituire i materiali di imballaggio non riciclabili con materiali riciclabili per ridurre l’impatto ambientale e aumentare la sostenibilità.
Difetti comuni dello stampaggio a iniezione e loro prevenzione
Lo stampaggio della plastica ad iniezione non è esente da difetti. Durante il processo possono verificarsi diversi tipi di errori che alla fine influiscono sui prodotti finali. Parliamo brevemente di alcuni dei comuni difetti di stampaggio.
Delaminazione superficiale
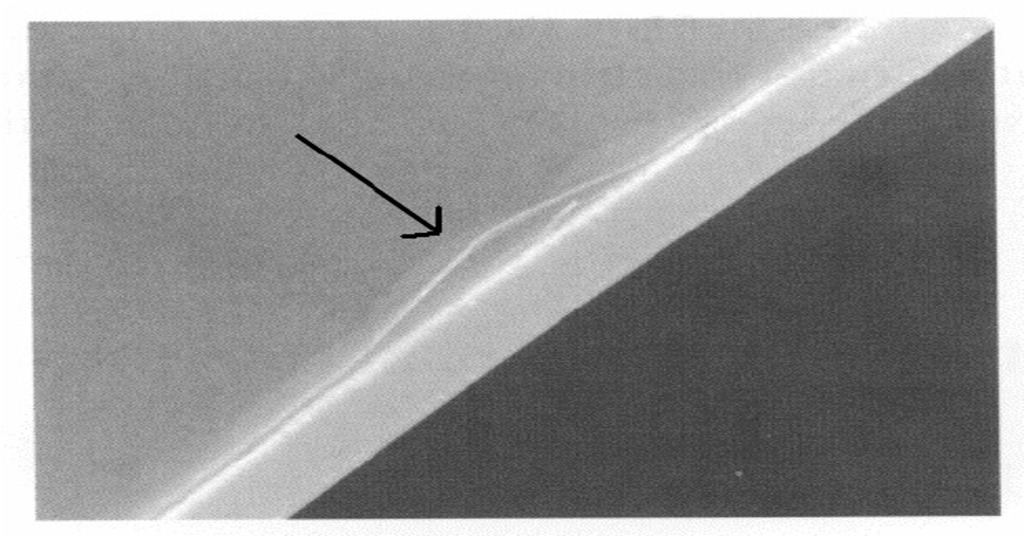
Esempio di delaminazione superficiale
Nella delaminazione superficiale, il difetto di sfaldamento dello strato superficiale si verifica quando strati sottili sulla superficie di un componente stampato si separano o si staccano facilmente dal materiale sottostante. Poiché indebolisce il componente, è solitamente considerato il problema principale del prodotto finito. Il motivo principale della delaminazione è la contaminazione dei pellet di resina o di altro materiale di base con materiali estranei. Se i due materiali non riescono a legarsi bene, si verifica una separazione labile. Oltre al materiale che entra nella tramoggia, anche eventuali agenti distaccanti aggiuntivi utilizzati per separare i componenti dello stampo potrebbero essere contaminati. La delaminazione può anche essere causata dall'eccessiva umidità sul materiale dovuta a un'asciugatura insufficiente prima dell'uso.
Segni di ustione
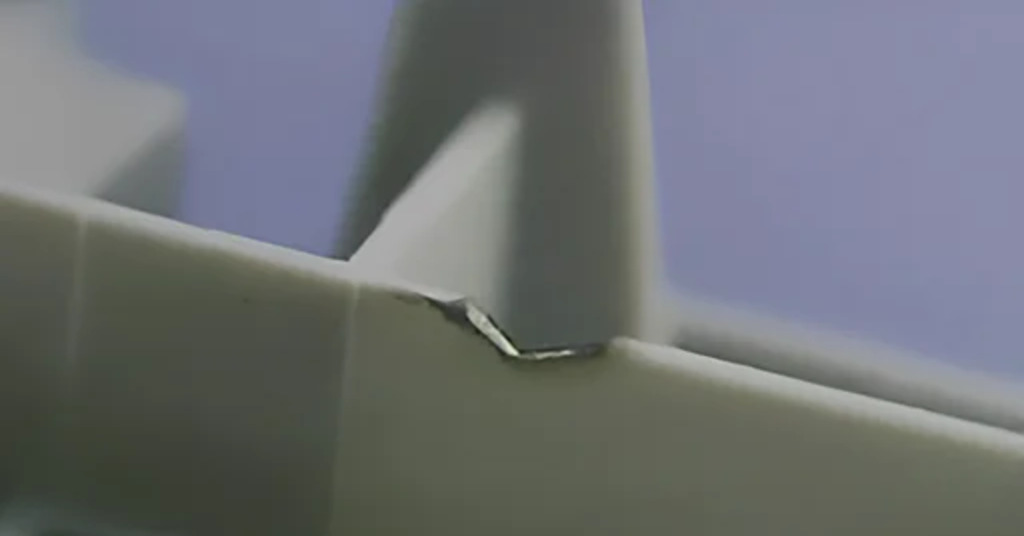
Segni di bruciatura nella parte stampata a iniezione
I segni di bruciatura sono segni neri o color ruggine che compaiono sulla superficie o sui bordi delle parti stampate a iniezione. Questi difetti sono spesso collegati all'elevata temperatura delle bolle d'aria o della resina intrappolate nello stampo durante l'iniezione, causata dalle velocità di iniezione elevate o dal riscaldamento molto elevato del materiale.
Per prevenire i segni di bruciatura è necessario ridurre la temperatura del materiale fuso e dello stampo e ottimizzare la velocità di iniezione. I produttori possono anche superare questo problema utilizzando sistemi di scarico e allargando le prese d'aria del gas per facilitare la fuoriuscita dell'aria calda durante l'iniezione a bassa pressione. Inoltre, la riduzione del tempo del ciclo di stampaggio aiuta a evitare l’intrappolamento di aria o il surriscaldamento della resina.
Vuoti del vuoto
I vuoti di vuoto sono un problema frequente nel processo di stampaggio e solitamente si verificano a causa della mancanza di materiale plastico nello stampo. In genere, sono causati da un'iniezione breve, quando il processo di iniezione non inietta abbastanza plastica per modellare completamente la parte. Raffreddandosi, la plastica si contrae creando spazi vuoti nel prodotto stampato.
Inoltre i vuoti di vuoto possono essere causati dalle sacche di gas che si formano all'interno del materiale plastico durante il processo. Queste tasche possono formarsi per i seguenti motivi;
- La mancanza di ventilazione fa sì che l'aria rimanga intrappolata nello stampo anziché spostata dalla plastica.
- L'acqua vaporizza all'interno della resina plastica, creando delle tasche mentre fuoriesce.
- Se riscaldati durante lo stampaggio, i composti volatili nella miscela delle resine possono vaporizzare in gas.
- L'iniezione della resina plastica può provocare un surriscaldamento, che a sua volta può causare il degrado della resina plastica e l'introduzione di gas nel materiale.
Tutti questi fattori causano vuoti di vuoto, che a loro volta influiscono sulla qualità del prodotto stampato.
decolorazione
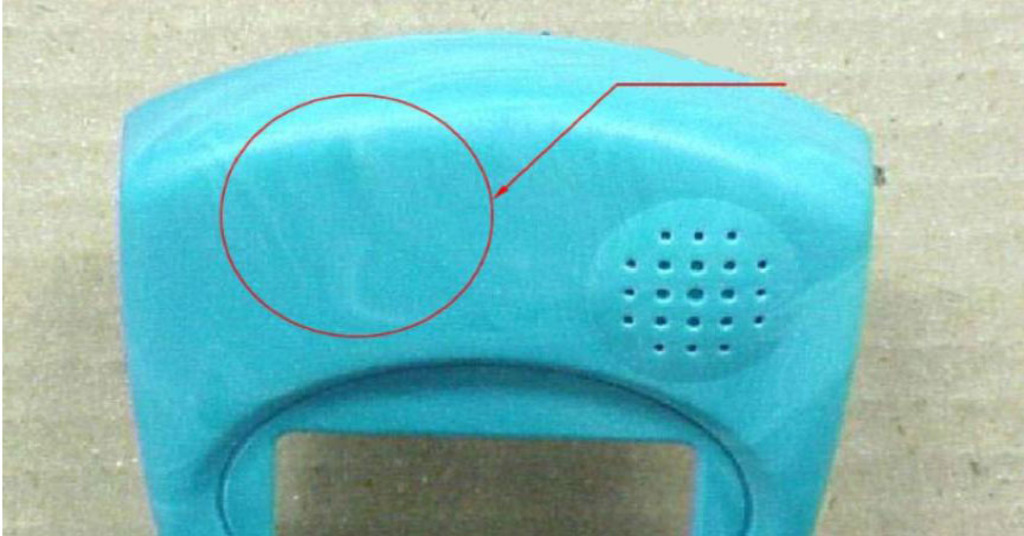
Scolorimento superficiale
Lo scolorimento, o "striature di colore", si verifica quando un oggetto stampato mostra una variazione di colore inaspettata. Tuttavia questo difetto solitamente interessa solo le striature di colore anomalo. Può rovinare l'aspetto estetico del prodotto, anche se non ne pregiudica l'integrità strutturale. Le cause più comuni dello scolorimento sono la resina residua nell'ugello, i pellet invecchiati nella tramoggia o i residui di un ciclo di produzione precedente. Inoltre, gli altri fattori che possono portare alla rottura del prodotto sono la bassa conducibilità termica del componente colorante o l'errata miscelazione del masterbatch.
Per evitare lo scolorimento, i produttori devono garantire che la macchina, la tramoggia, l'ugello e lo stampo vengano puliti accuratamente tra un ciclo di produzione e l'altro per rimuovere eventuali residui di materiale. Inoltre, la scelta di agenti coloranti con elevata conduttività termica è fondamentale per sopravvivere al processo di stampaggio. Anche la corretta miscelazione del masterbatch è essenziale per garantire la stessa resa cromatica in tutte le fasi della produzione.
Orditura
La deformazione avviene quando varie parti di un oggetto stampato si contraggono in modo diseguale durante il processo di raffreddamento, proprio come il legno può deformarsi quando si asciuga in modo non uniforme. Pertanto, l'oggetto diventa contorto, irregolare e curvo. Il motivo più significativo della deformazione è il raffreddamento anticipato o istantaneo. Anche l'alta temperatura o la bassa conduttività termica del materiale possono essere causa di deformazione. Inoltre, anche il design dello stampo è un fattore importante, soprattutto quando il ritiro è maggiore con lo spessore della parete.
La deformazione è un processo di raffreddamento lento e lungo che consentirà al materiale di raffreddarsi in modo uniforme o uniforme. Anche la scelta del materiale è importante poiché alcuni materiali sono meno soggetti a restringimento durante il raffreddamento rispetto ad altri. Ad esempio, i materiali termoplastici riempiti con particelle sono più resistenti alla deformazione rispetto ai materiali semicristallini o ai gradi non riempiti. La riprogettazione dello stampo per garantire che lo spessore delle pareti e la simmetria siano coerenti può anche essere il fattore che renderà il componente più stabile durante il processo di raffreddamento, riducendo così il rischio di deformazione.
Segni di lavandino
I segni di avvallamento sono come piccole ammaccature o crateri sulla superficie piana di una parte, solitamente presenti nelle regioni più spesse dove il materiale si restringe e tira la superficie verso l'interno. Di solito, il tempo di raffreddamento non è sufficiente perché il meccanismo di raffreddamento non è efficace, motivo di questi difetti. Inoltre, la debole pressione nella cavità dello stampo o l'elevata temperatura alla bocca possono causare avvallamenti, soprattutto nelle parti spesse dove il raffreddamento è lento.
Per evitare segni di avvallamento si possono adottare molti accorgimenti. Il tempo di raffreddamento può essere aumentato riducendo il ritiro e lo spessore delle sezioni più spesse può essere ridotto riducendo i tempi di raffreddamento. Abbassando la temperatura dello stampo, aumentando la pressione di tenuta ed estendendo la durata di tenuta, i processi di raffreddamento e indurimento diventano più efficienti, diminuendo così la possibilità che si formino segni di avvallamento.
getto
Il getto appare come un difetto superficiale sulle parti stampate a iniezione, sembra linee serpentine o ondulate, proprio come le tracce di una vite senza fine. Questo problema si verifica quando la resina viene iniettata troppo rapidamente nello stampo attraverso un'area piccola come un cancello o una guida. La resina entra nella cavità dello stampo con un movimento di spruzzatura, creando un flusso a forma di serpente che si raffredda prima che il resto della massa fusa riempia lo stampo, causando una non fusione sufficiente del materiale e la formazione di getti.
Le cause sottostanti del getto possono includere:
- La dinamica del flusso della resina all'interno dello stampo è un fenomeno affascinante che può essere facilmente spiegato da una prospettiva umana.
- La velocità dell'iniezione della resina è un fattore chiave da tenere in considerazione durante la progettazione del processo di stampaggio a iniezione della resina.
- La temperatura della resina deve essere giusta per realizzare il pezzo perfetto.
La risoluzione dei problemi dovrebbe essere incentrata sul posizionamento del punto di iniezione e sulla regolazione del diametro in modo che l'iniezione non avvenga direttamente al centro della cavità dello stampo. Inoltre, puoi anche controllare e modificare le impostazioni della velocità del pistone, utilizzare canali caldi o stampi riscaldati per evitare un raffreddamento prematuro e provare altre opzioni di resina migliori in termini di caratteristiche e prestazioni, in particolare la temperatura dello stampo e la velocità di raffreddamento.
Esplora le soluzioni personalizzate di stampaggio a iniezione sulla piattaforma Boda
Forniamo soluzioni di produzione personalizzate su richiesta da un ampio spettro. Di Boda stampaggio ad iniezione in Cina la struttura aiuta dalla fabbricazione di alcune centinaia di parti prototipali fino alla produzione di migliaia di parti in lotti di grandi dimensioni. La nostra piattaforma di lavorazione interna è dotata di macchine di stampaggio robotizzate per produrre le vostre parti in modo conveniente. Lo staff di ingegneri di Bodas ti aiuta a fare un'analisi del tuo DFM e garantisce la permanenza dei requisiti del tuo progetto personalizzato e personalizzato. Contattaci adesso e ottieni un preventivo tecnico online istantaneo e gratuito!
Prova subito Boda!
Riassumendo
La scelta della finitura superficiale corretta per il vostro pezzo in plastica nello stampaggio a iniezione non è solo una questione estetica ma comporta anche numerosi vantaggi. Tuttavia, prendere questa decisione nelle prime fasi della fase di progettazione è della massima importanza poiché è il fondamento della lavorazione degli strumenti, della selezione dei materiali e di altri fattori significativi.
Lavorare con un esperto di stampaggio a iniezione di materie plastiche è fondamentale per padroneggiare questo processo. Gli esperti di Boda possono fornire consulenza personalizzata e aiutarti a prendere decisioni ben informate. Cerchiamo di essere i tuoi consulenti esperti per i migliori della categoria servizio di stampaggio ad iniezione per i progetti di fabbricazione delle parti previsti.
DOMANDE FREQUENTI
Q1. Cos'è lo stampaggio a iniezione personalizzato?
Lo stampaggio a iniezione personalizzato è il processo di produzione di parti o componenti in plastica personalizzati in base alle esigenze del cliente. Si tratta di un processo che prevede l'utilizzo di uno stampo per iniettare materiale plastico fuso in una forma particolare, consentendo così di produrre parti complesse e precise con caratteristiche personalizzabili quali dimensioni, forma, colore e proprietà del materiale.
Q2. Quali sono i vantaggi derivanti dall'utilizzo della finitura superficiale nel processo di stampaggio a iniezione?
Le finiture superficiali migliorano l'estetica, la funzionalità e la durata del prodotto finale, rendendolo più attraente, strutturato e durevole.
Q3. Perché la lucidatura e la lappatura sono considerate le scelte migliori per la finitura?
La lappatura e la lucidatura sono tecniche di precisione utilizzate per ottenere una finitura superficiale piana e liscia rimuovendo con cura un sottile strato di materiale dalla superficie. Nello stampaggio a iniezione, questa operazione viene solitamente eseguita utilizzando tamponi abrasivi e paste diamantate. La procedura prevede lo spostamento del pezzo con movimenti circolari sul tampone abrasivo, che riduce la rugosità e la finitura superficiale.
Q4. Cos'è l'incisione chimica?
L'incisione chimica è il processo di creazione di texture uniche sulle superfici dello stampo attraverso una reazione chimica adatta alla lavorazione precisa dello stampo. La procedura è il processo di preparazione della superficie dello stampo, applicando gli inchiostri resistenti per formare un disegno e incidendo via le aree esposte con un acido forte, che lascia la struttura desiderata.