Punzonatura lamiera
Panels, enclosures and brackets often need holes, slots and repeated openings. These can be made by punching, laser cutting or other routes. For a component inquiry, review our servizi di punzonatura lamiera and identify the finished-part requirements.
La punzonatura dei metalli prevede l'utilizzo di un punzone per la pressatura dei metalli con un profilo simile alla forma e alle dimensioni del foro della lamiera contro lo stampo. Quindi, i bordi del punzone tagliano il materiale tramite forza di taglio.
Questo articolo analizzerà il processo di punzonatura dei metalli, i suoi vantaggi e svantaggi, le sue applicazioni e gli errori più comuni da evitare. Infine, confronteremo la punzonatura con lo stampaggio, la tranciatura e il taglio laser.
Cosa si intende per punzonatura della lamiera?
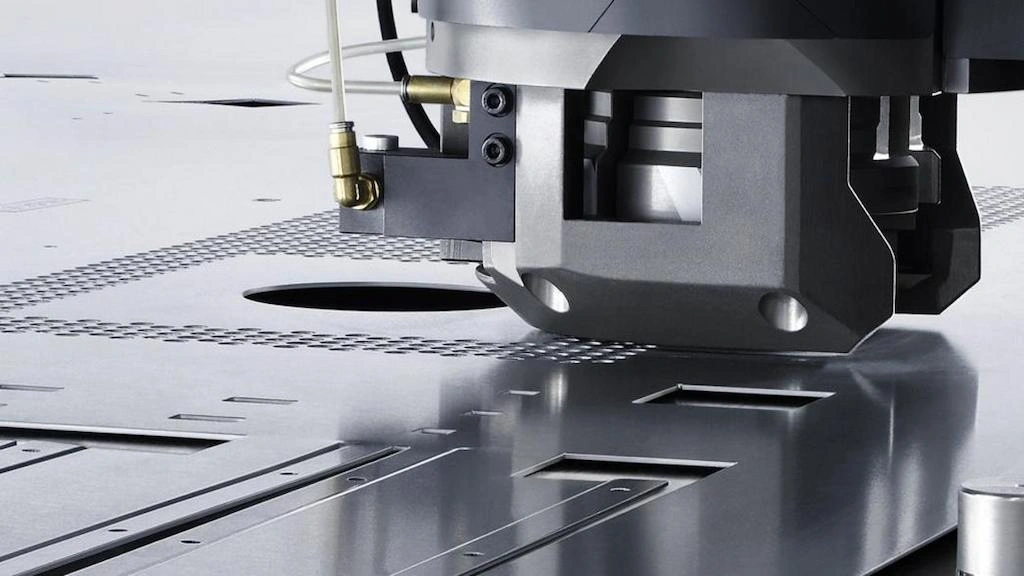
processo di punzonatura dei metalli
Punching creates holes, slots and other openings by shearing sheet with matched tooling. Louvers and embossments are forming operations requiring suitable tools and machine capability; they are not inherent in ordinary piercing.
Un punzone con profilo identico alla forma del foro impatta la lamiera contro la matrice di controstampaggio. L'impatto delle cesoie sul materiale produce fori, lasciando lo scarto sottostante.
Mild steel, stainless steel, aluminum, brass and copper are material families to evaluate. Exact grade, thickness, hole size, tool guidance and machine capacity determine feasibility; no general thickness maximum applies.
Tipi di attrezzature utilizzate per la punzonatura della lamiera
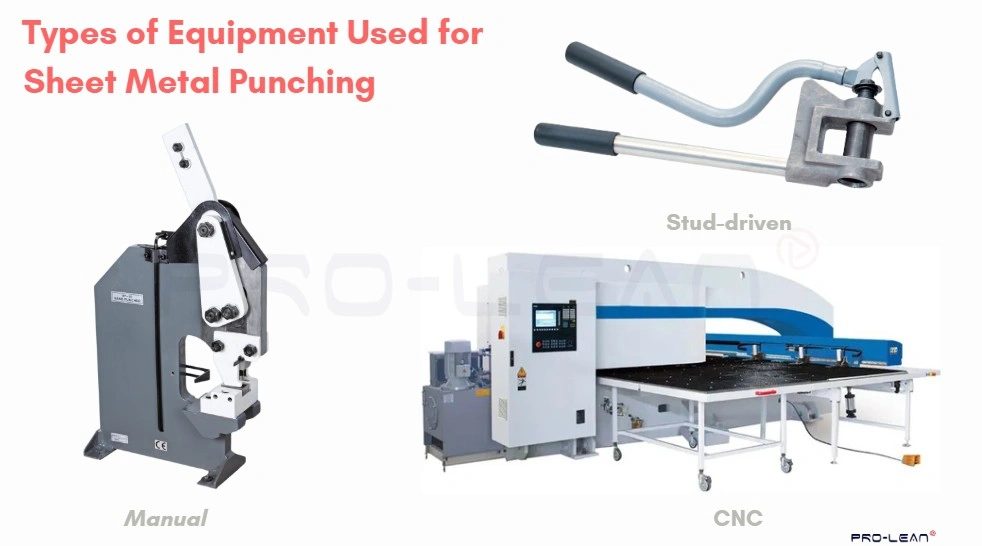
Tipi di presse punzonatrici
Punzonatrici sono le attrezzature chiave per punzonatura di lamiere, che ospitano i set di punzoni e matrici per eseguire le operazioni e modellare i profili di taglio dei fori. Si tratta di presse idrauliche o meccaniche controllate da un'unità elettronica.
Richiede inoltre portautensili, supporti per lamiere, morsetti, sistemi di sbavatura e meccanismi di rimozione degli sfridi. Ogni utensile e ogni singolo sistema è essenziale per una stazione di punzonatura dei metalli precisa ed efficiente.
Approfondiamo ulteriormente i tre tipi di punzonatrici: manuali, CNC e a perno.
Punzonatrice manuale
Le presse punzonatrici manuali vengono azionate manualmente tirando una leva meccanica che trasferisce la forza della mano in un potente colpo di punzonatura, spingendo la lamiera contro la matrice corrispondente. Successivamente, il collegamento meccanico stesso riposiziona il punzone dopo l'impatto.
Sebbene le presse manuali non siano adatte a progetti pesanti e di grandi volumi, offrono maggiore flessibilità e personalizzazione.
Punzonatrici CNC
Si tratta di presse punzonatrici integrate a controllo numerico computerizzato (CNC), in cui le istruzioni del computer controllano il movimento e il posizionamento delle teste di punzonatura, la profondità della corsa, la velocità di avanzamento delle lamiere e la sequenza di punzonatura. Inoltre, il CNC si coordina anche con altre operazioni di formatura dei metalli per semplificare il processo.
Presse a perno
Questo tipo di punzonatrice utilizza un pistone filettato o sistemi a vite che consentono di applicare una pressione graduale al pistone di punzonatura per creare fori. È meno comune e adatto alla punzonatura manuale su lamiere più spesse.
Prova subito Boda!
Come funziona il processo di punzonatura?
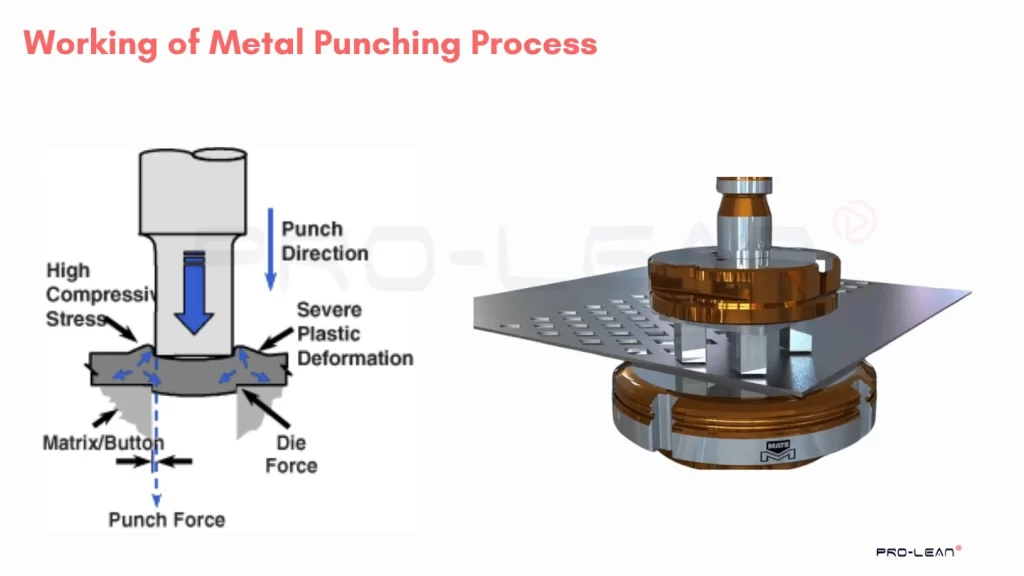
lavorazione della punzonatura dei metalli
Il semplice meccanismo di funzionamento prevede la pressatura e la punzonatura del punzone, il cui profilo è identico alla forma e alle dimensioni del foro, tramite mezzi meccanici o idraulici. Tuttavia, questa operazione richiede una serie di fasi individuali, tra cui la progettazione del pezzo, la realizzazione di stampi e punzoni, l'impostazione della macchina, l'impatto del punzone, la sbavatura e l'ispezione finale.
L'elenco seguente descrive i passaggi coinvolti nel processo di punzonatura della lamiera.
- Progettazione e programmazione: Per prima cosa, crea un progetto 2D/3D dei componenti con fori punzonati, specificando dimensioni e tolleranze. Quindi, genera un file di programma CNC se utilizzi punzonatrici CNC.
- Selezione del materiale: Seleziona un materiale adatto e determina lo spessore della lamiera più adatto alle tue applicazioni.
- Utensili per matrici e punzoni: Se sono necessari stampi e punzoni personalizzati, progettateli e realizzateli tramite CNC, fusione, elettroerosione o qualsiasi altro metodo idoneo. In caso contrario, selezionate il tipo e le dimensioni degli utensili per stampi e punzoni.
- Configurazione della macchina: Comprende la configurazione dell'alimentazione, il serraggio della matrice, il posizionamento del punzone e il caricamento del file di programma CNC sulla macchina. Inoltre, è necessario impostare la velocità di punzonatura, il tempo di sosta e la sequenza di punzonatura.
- Colpire con pugni: Dopo l'impostazione, esegui il programma e i punzoni colpiranno il foglio, seguendo la velocità e la sequenza predeterminate.
- Sbavatura: Dopo che il punzone ha tagliato il materiale e creato i fori, i bordi potrebbero non essere lisci e puliti. Quindi, è necessario sbavarli.
- Ispezione e controllo qualità: Ispezionare i componenti per individuare eventuali difetti superficiali. Quindi, verificarne la precisione dimensionale e la qualità attraverso misurazioni e test.
Operazioni di punzonatura in base alla geometria
In base alle specifiche operazioni di formatura dei metalli utilizzate per la punzonatura, questa può essere classificata in vari tipi, come intaglio, scanalatura, perforazione, punzonatura, goffratura e tranciatura.
Nella tabella seguente sono descritti i tipi più comuni di operazioni di punzonatura della lamiera.
| Funzionamento | Cosa fa? | Utilizzo tipico |
| Piercing | Praticare un foro nella lamiera della forma desiderata. | Fori di fissaggio |
| Intaglio | Ritagliare il materiale da un bordo o da un angolo. | Funzionalità di tabulazione/adattamento |
| Stozzatura | Creazione di una lunga apertura rettangolare o ovale. | Cablaggio, schede |
| Blanking | Rimozione di un pezzo completo dal foglio | Rondelle, parti |
| Lancing | Taglio parziale, lasciando una linguetta o un labbro | Distanziatori, prese d'aria |
| Goffratura | Formazione locale di un dettaglio in rilievo/incassato. | Rafforzamento, loghi |
| Perforazione | Crea uno schema ripetitivo di piccoli fori | Ventilazione, estetica |
Metodi di punzonatura (in base al processo produttivo)
Esistono diversi tipi di operazioni di punzonatura comunemente utilizzate nell'industria manifatturiera. Ogni operazione offre vantaggi unici ed è adatta per applicazioni specifiche.
UN. Punzonatura singola
La punzonatura singola, nota anche come punzonatura a colpo singolo, prevede l'uso di un singolo punzone e matrice per creare un foro o una forma nel metallo. Questa operazione è comunemente utilizzata per forme o disegni semplici ed è ideale per cicli di produzione a basso volume. La punzonatura singola viene spesso utilizzata per prototipi o parti personalizzate, poiché richiede una configurazione minima e può produrre risultati rapidamente.
B. Punzonatura multipla
La punzonatura multipla, nota anche come punzonatura multipla o punzonatura multi-colpo, comporta l'uso di più punzoni e matrici disposti secondo uno schema fisso per creare simultaneamente più fori o forme nel metallo. Questa operazione è comunemente utilizzata per cicli di produzione di volumi più elevati, in quanto può produrre più parti in un'unica operazione. La punzonatura multipla è ideale per parti con modelli o disegni ripetitivi, in quanto può aumentare l'efficienza e ridurre i tempi di produzione.
C. Punzonatura a grappolo
La punzonatura a grappolo è una variazione della punzonatura multipla, in cui più punzoni e matrici sono disposti in uno schema ravvicinato per creare forme o disegni complessi. Questa operazione viene utilizzata per parti che richiedono geometrie complesse o tolleranze strette, in quanto può produrre risultati estremamente accurati. La punzonatura a grappolo viene spesso utilizzata per applicazioni quali connettori elettrici, staffe o raccordi, in cui la precisione è fondamentale.
D. Punzonatura progressiva
La punzonatura progressiva, nota anche come stampaggio progressivo o punzonatura progressiva degli stampi, prevede l'utilizzo di una serie di punzoni e matrici disposti in una sequenza specifica per eseguire più operazioni sul metallo in un unico passaggio. Il metallo viene alimentato attraverso la macchina, con ciascuna stazione che esegue un'operazione specifica, come punzonatura, piegatura o formatura. Questa operazione è ideale per cicli di produzione ad alto volume, in quanto può produrre parti con un alto livello di precisione ed efficienza.
e. Nibbling
brucatura È un metodo di punzonatura specializzato in cui una serie di piccole punzonature sovrapposte vengono utilizzate per creare gradualmente un contorno. A differenza della punzonatura a colpo singolo che si basa su una forma di matrice specifica, la punzonatura a nibbling segue un percorso utensile programmato, consentendo di formare geometrie complesse o irregolari senza la necessità di utensili personalizzati.
Questo metodo è comunemente utilizzato nei sistemi di punzonatura a torretta CNC ed è particolarmente adatto per la produzione di piccoli volumi, la prototipazione e la realizzazione di pezzi con forme non standard.
Prova subito Boda!
Quanto costa la punzonatura CNC?
Punching cost depends on tool availability, hit count, sheet utilization, setup and secondary work. Compare the finished-part quotation at the intended quantities rather than assuming punching is always cheaper than laser or waterjet cutting.
La quantità esatta di punzonatura dei metalli dipende da diversi fattori, come il tipo di materiale, la matrice e l'utensile, le tolleranze desiderate, i requisiti di finitura e i tempi di consegna.
Se vuoi conoscere il costo esatto, carica il tuo progetto e Contattaci con una chiara ripartizione dei costi.
Strategie e pratiche per evitare errori nella punzonatura dei metalli
Sebbene la punzonatura possa sembrare semplice, richiede diverse strategie per evitare errori, come l'usura del materiale, sbavature sui bordi e deformazioni.
Di seguito sono riportate le cinque strategie di punzonatura basate sulle pratiche del settore.
Evitare l'accumulo di calore
Plastic deformation during punching can work-harden the material, while friction and repeated cycling can heat tools and contribute to galling. Review lubrication, tool condition, clearance and the punching sequence; work hardening is not simply caused by heat buildup.
Utilizzare il taglio laser per piccoli fori
Small-hole feasibility depends on hole diameter relative to sheet thickness, material strength and tool guidance. Compare punching with laser cutting or drilling for the actual feature; a radius-to-thickness rule alone does not select the process.
Sbavare i bordi dopo la punzonatura
I fori punzonati potrebbero presentare sbavature, causate dal rapido impatto dei bordi del punzone. Pertanto, la sbavatura diventa essenziale per mantenere la stabilità dimensionale, garantire la sicurezza e ottenere un risultato estetico ottimale. Le tecniche di sbavatura più comuni includono sabbiatura, elettrolucidatura e pallinatura.
Determinare la potenza della macchina punzonatrice per metalli
Estimate punching force from the cut perimeter, thickness and material shear strength. Press selection must also account for stripping force, tooling condition, tool geometry and the machine supplier’s guidance; force and power are different quantities.
Ecco la formula per calcolare la forza di perforazione.
A first-order estimate is F = L × t × τ, where L is the cut perimeter, t is sheet thickness and τ is material shear strength. Use consistent units and verify the estimate against the tooling and press requirements.
Collabora con un produttore esperto
For finished sheet metal parts, send the drawing, material, thickness, quantity and acceptance requirements for a tooling and route review. Do not assume that a part-supply inquiry includes the sale or delivery of punches and dies.
Applicazioni industriali della punzonatura della lamiera
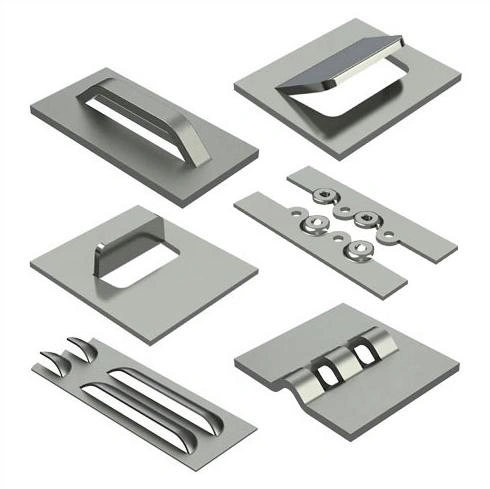
Parti di punzonatura in metallo
Gli usi di metodi di punzonatura dei metalli sono molto diffuse, dalla semplice lavorazione architettonica in metallo a fabbricazione di quadri elettrici e produzione di componenti per auto. Spesso, si combina con altre operazioni di lavorazione della lamiera, come piegatura, taglio laser e taglio della lamiera, per formare parti complete.
Diamo un'occhiata a applicazioni della punzonatura della lamiera nei settori elettrico, automobilistico, aerospaziale, architettonico e degli elettrodomestici.
Industria elettrica
La punzonatura viene utilizzata per realizzare fori ripetibili negli armadi elettrici per la ventilazione, il collegamento dei cavi e le staffe di montaggio. Ad esempio, pannelli perforati, prese d'aria a persiana, fori per connettori e staffe per pannelli.
Industria automobilistica
Per vari componenti in lamiera per auto sono necessarie diverse forme di fori precisi. La punzonatura dei metalli consente di realizzare fori precisi con un'eccellente ripetibilità in vari componenti automobilistici. Ad esempio, staffe per telai di sedili, fori per scudi termici, pannelli interni della carrozzeria, fori per clip e rivetti, ecc.
Industria dell'architettura
Fori, ritagli e feritoie di precisione vengono realizzati tramite operazioni di punzonatura dei metalli su vari elementi architettonici, ad esempio pannelli forati per facciate, pannelli acustici, rivestimenti e componenti estetici.
Elettrodomestici
Nel settore degli elettrodomestici, la punzonatura della lamiera viene utilizzata per realizzare aperture di precisione e componenti di assemblaggio in elettrodomestici di largo consumo, come ad esempio fessure di ventilazione, staffe di montaggio, pannelli griglia, cerniere e così via.
Vantaggi della punzonatura della lamiera
L'elenco seguente illustra i vantaggi della punzonatura dei metalli nella lavorazione della lamiera:
- Elevata velocità di produzione: I sistemi CNC automatizzano il movimento del punzone, l'alimentazione e la sequenza di punzonatura, migliorando così la velocità di punzonatura.
- Dimensional control: Achievable hole size and location depend on material, tooling, clearance, pattern and agreed inspection conditions.
- ripetibilità: Grazie all'automazione, i fori di punzonatura della lamiera sono altamente ripetibili.
- Costi-benefici: Sebbene l'attrezzatura comporti un costo iniziale significativo, la punzonatura CNC è conveniente per produzioni di volumi medio-alti.
- Material selection: Confirm the exact sheet grade, thickness, strength and finish against the part geometry and available tooling.
Svantaggi della punzonatura della lamiera
L'elenco seguente descrive gli svantaggi della punzonatura dei metalli nella lavorazione della lamiera:
- Feature scope: Ordinary piercing creates openings. Louvers, embossing or extruded holes require compatible forming tools and a suitable machine; their availability must be confirmed.
- Tooling investment: Existing tools may suit some shapes; custom tools and trials add cost. Compare the actual route at the requested quantities.
- Spreco di materiale: Lascia scarti relativamente più grandi rispetto ad altri metodi: più grande è il foro, maggiore è lo spreco di materiale. Ma gli scarti possono essere riciclati.
- Problemi di sicurezza: Il processo di punzonatura richiede rigorose misure di sicurezza sia per gli operatori che per l'ambiente di lavoro.
Punzonatura dei metalli vs tranciatura
La differenza principale tra punzonatura e tranciatura è che nella tranciatura il profilo tranciato (grezzo) è il pezzo desiderato, mentre nella punzonatura è considerato uno scarto. Un punzone viene progettato con un profilo basato sulle dimensioni e sulla geometria del pezzo richiesto, che colpisce la lamiera contro la matrice di tranciatura, tagliando il materiale.
La tabella seguente fornisce un breve confronto tra punzonatura e tranciatura:
| Caratteristica | Punzonatura dei metalli | Blanking |
| Processo | Consiste nella rimozione di materiale locale per creare un foro. | Ha ritagliato una parte completa dal foglio come se fosse il foglio vuoto |
| Risultato | Foglio con fori e il suo scarto | Parti separate; gli scarti sono ritagli |
| Tolleranza | Tolleranza moderata e spesso necessita di finitura secondaria | Depends on tooling, material, clearance and inspection |
| Attrezzatura (Tooling) | Punzoni semplici e produzione ad alta velocità | Le matrici sono simili ma potrebbero aver bisogno di essere smontate |
Punzonatura dei metalli contro taglio laser
Il processo di taglio laser utilizza un raggio laser altamente focalizzato che colpisce con precisione la lamiera, fondendola e creando fori e altre caratteristiche. Nel frattempo, i sistemi CNC controllano il movimento della testa laser.
Taglio laser offers programmable contour flexibility without a dedicated shape-specific cutting die. Edge condition, thermal effects, material, feature geometry and quantity still need review; there is no universal tolerance or cost advantage.
Punzonatura dei metalli vs stampaggio
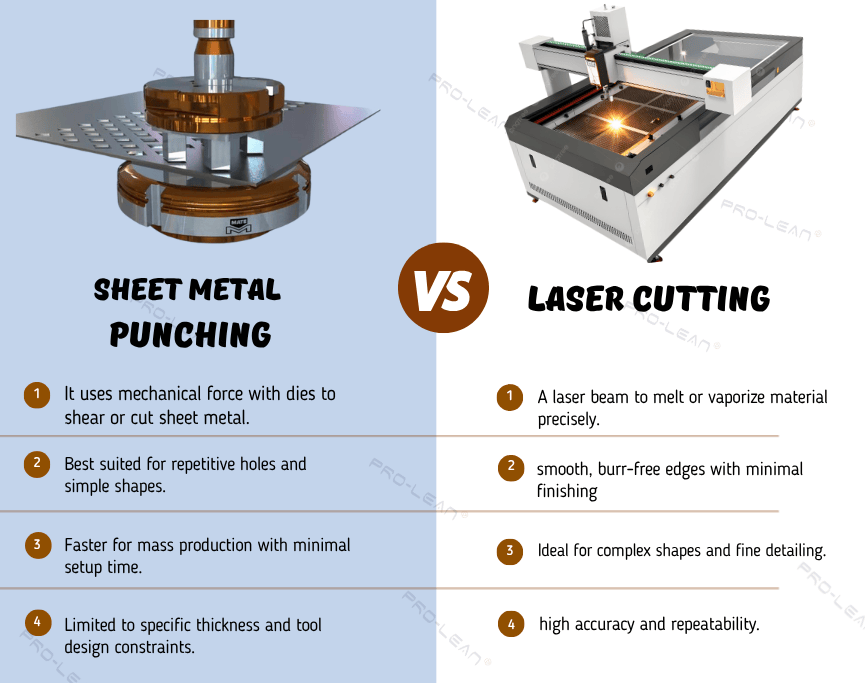
Punzonatura vs taglio laser
La punzonatura è una parte dello stampaggio; viene combinata con vari altri metodi di formatura dei metalli in una sequenza per produrre parti complesse in lamiera.
Cos'è lo stampaggio? È un processo di formatura della lamiera che prevede punzonatura, taglio, piegatura, imbutitura e altre operazioni. La punzonatura, invece, si concentra esclusivamente sulla realizzazione di fori e aperture.
Diamo un'occhiata alla tabella comparativa di punzonatura vs stampaggio sotto:
| Caratteristica | Punzonatura dei metalli | metal Stamping |
| Operazioni | Solo taglio | Taglio e formatura combinati |
| Missione | Creare aperture in un foglio | Produrre parti finite o sagomate |
| Attrezzatura (Tooling) | Semplice punzone e matrice | Stampi progressivi o composti |
| Uscita | Lamiera perforata | Componente formato |
| Complessità | Basso | Alto |
| Costo | Tooling cost depends on the shape and available tools | Compare dedicated tooling, setup and finished-part price |
Riassumendo
Sebbene possa sembrare semplice, la punzonatura dei metalli è un'operazione versatile nella lavorazione della lamiera. Trova ampie applicazioni in diversi settori per la creazione di fori, ritagli, asole, perforazioni e altre caratteristiche simili con precisione. Di conseguenza, il processo di punzonatura offre ripetibilità, elevata velocità e un ottimo rapporto costi-benefici nei progetti di fabbricazione ad alto volume.
Inoltre, per ottenere risultati di alta qualità, è necessario garantire l'utilizzo del tipo giusto di presse punzonatrici, di utensili adeguati e di un'esecuzione attenta del processo.
Per maggiori informazioni, Contattaci e parlare con un ingegnere.
DOMANDE FREQUENTI
Cos'è la punzonatura nella lamiera?
La punzonatura è un processo di fabbricazione di parti metalliche in cui un punzone spinge il materiale in lamiera in una matrice per ricavarne fori o forme.
Quali sono i diversi tipi di punzoni per lamiera?
I tipi più comuni di punzoni per lamiera includono punzoni piani, punzoni a espulsione, punzoni a imbutitura, punzoni composti e punzoni a matrice progressiva.