钣金冲孔
Panels, enclosures and brackets often need holes, slots and repeated openings. These can be made by punching, laser cutting or other routes. For a component inquiry, review our 钣金冲压服务 and identify the finished-part requirements.
金属冲压是指使用与孔形状和尺寸相似的金属冲头,将金属板材压紧在模具上。然后,冲头的边缘通过剪切力切割材料。
本文将探讨金属冲压工艺,包括其优缺点、应用领域以及需要避免的常见错误。最后,我们还将比较冲压与冲压成型、落料和激光切割等工艺。
什么是钣金冲压?
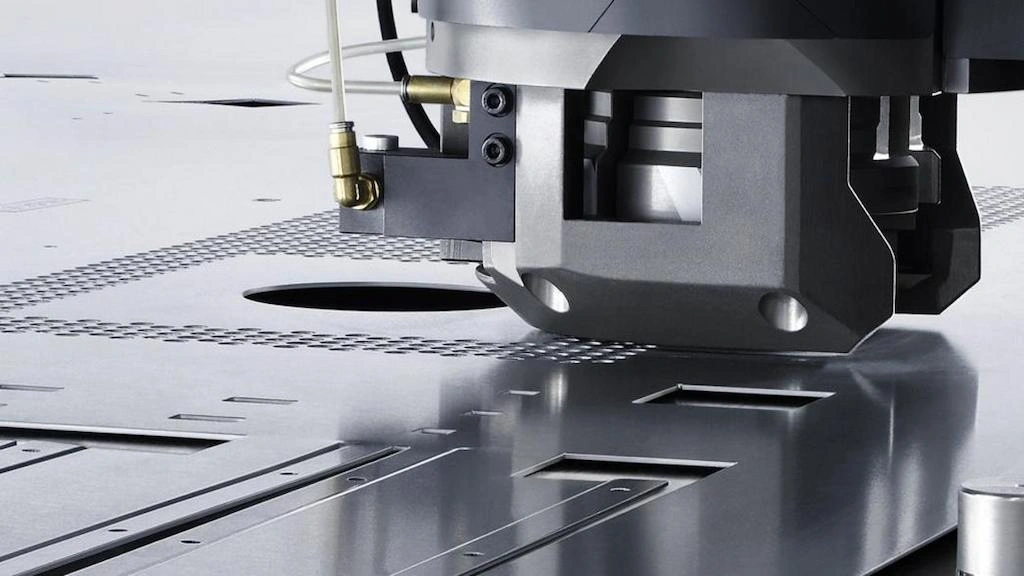
金属冲压工艺
Punching creates holes, slots and other openings by shearing sheet with matched tooling. Louvers and embossments are forming operations requiring suitable tools and machine capability; they are not inherent in ordinary piercing.
冲头轮廓与孔形完全相同,它冲击金属板材,使其与对应的模具贴合。冲头边缘的剪切力作用于材料,形成孔洞,并将废料留在下方。
Mild steel, stainless steel, aluminum, brass and copper are material families to evaluate. Exact grade, thickness, hole size, tool guidance and machine capacity determine feasibility; no general thickness maximum applies.
用于钣金冲压的设备类型
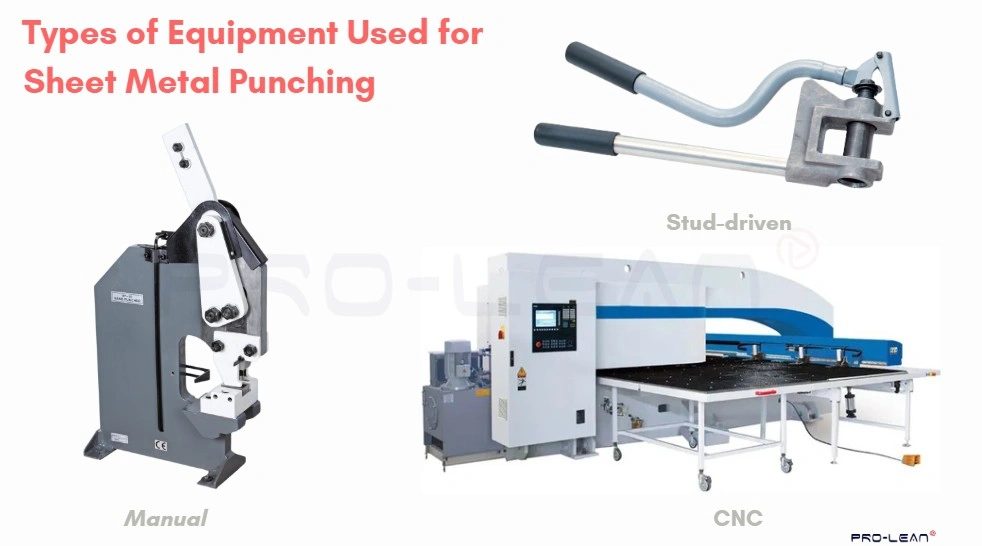
冲床的类型
冲床 是关键设备 钣金冲孔这些设备用于安装冲头和模具,以执行加工操作并形成孔的切割轮廓。它们可以是液压压力机或机械压力机,并由电子单元控制。
它还需要刀架、板材支撑、夹具、去毛刺系统和废料清除机构。每一种刀具和各个系统对于一个精确高效的金属冲压工作站都至关重要。
让我们进一步详细介绍三种类型的冲床:手动冲床、数控冲床和螺柱驱动冲床。
手动冲床
手动冲床是通过拉动拉杆手动操作的。 机械杠杆 它将手部力量转化为强劲的冲压动作,使纸张与相应的模具发生剪切接触。然后,机械装置会在冲压后自动调整冲头的位置。
虽然手动印刷机不适合重型和大批量项目,但它们提供了更大的灵活性和定制性。
数控冲床
这些是计算机数控 (CNC) 集成冲床,计算机指令控制冲头的运动和定位、冲程深度、金属板材的进给速度以及冲压顺序。此外,CNC 还能与其他金属成型工序协调配合,从而优化整个流程。
螺柱驱动式压力机
这种冲床采用螺纹冲头或螺杆驱动系统,可以对冲头施加渐进式压力来冲孔。它不太常见,更适合在较厚的板材上进行手动冲孔。
立即尝试 Boda!
冲压过程是如何进行的?
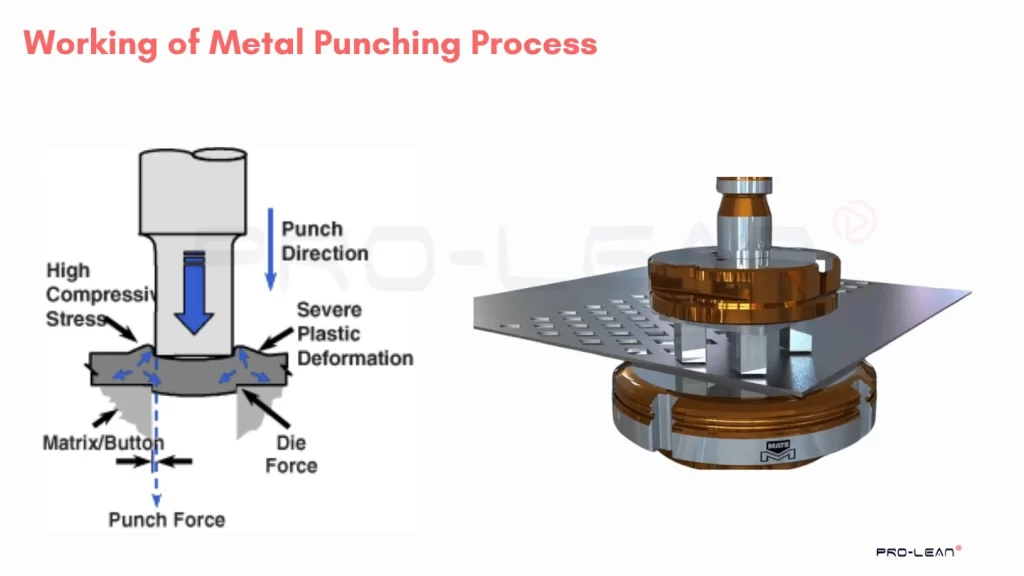
金属冲压加工
其简单的工作原理是利用机械或液压方式,通过按压和冲压冲头(冲头轮廓与孔的形状和尺寸完全相同)来完成加工。然而,这其中包含一系列独立的步骤,包括零件设计、模具和冲头的制造、机器设置、冲压、去毛刺和最终检验。
下面列出了钣金冲压工艺的步骤。
- 设计与编程: 首先,创建带有冲孔、尺寸和公差的零件二维/三维设计图。然后,如果您使用数控冲床,则生成数控程序文件。
- 材料选择: 选择合适的材料,并根据您的应用确定合适的板材厚度。
- 模具和冲压工具: 如果需要定制模具和冲头,请使用数控加工、铸造、电火花加工或其他合适的方法进行设计和制造。否则,请选择模具和冲头的类型和尺寸。
- 机器设置: 它包括送料设置、模具夹紧、冲头定位以及将数控程序文件上传到机床。此外,还需要设置冲压速度、停留时间和冲压顺序。
- 拳击打击: 设置完成后,运行程序,冲头将按照预定的速度和顺序敲击纸张。
- 去毛刺: 冲头剪断材料并形成孔洞后,边缘可能不够光滑平整,因此需要进行去毛刺处理。
- 检查与质量控制: 检查零件表面是否存在缺陷。然后,通过测量和测试验证尺寸精度和质量。
按几何形状进行冲压操作
根据冲压所采用的具体金属成形操作,可将其分为各种类型,如开槽、开孔、穿孔、冲压、压花和落料。
下表列出了常见的钣金冲压操作类型。
| 操作 | 这款保湿霜有什么功能? | 典型用途 |
| 穿孔 | 在板材上切割出所需形状的孔。 | 紧固件孔 |
| 切角 | 从边缘或角落切除材料。 | 标签页/适配功能 |
| 插 | 形成一个长方形或椭圆形开口。 | 接线端子 |
| 消隐 | 从片材上取下一整块 | 垫圈,零件 |
| 采血 | 部分切开,留下一个凸缘或唇边。 | 支架、通风口 |
| 压花 | 局部形成凸起/凹陷的细节。 | 加强,标志 |
| 射孔 | 它会形成重复的小孔图案。 | 通风、美观 |
冲压方法(按生产工艺)
制造业中常用的冲压操作有几种类型。 每种操作都具有独特的优势,并且适合特定的应用。
A。 单冲
单次冲压,也称为单次冲压,涉及使用单个冲头和模具在金属上打出孔或形状。 此操作通常用于简单的形状或设计,非常适合小批量生产。 单冲孔通常用于原型或定制零件,因为它需要最少的设置并且可以快速产生结果。
b. 多次冲孔
多次冲压,也称为组合冲压或多击冲压,涉及使用以固定模式排列的多个冲头和模具来同时在金属上形成多个孔或形状。 此操作通常用于大批量生产,因为它可以在一次操作中生产多个零件。 多次冲压非常适合具有重复图案或设计的零件,因为它可以提高效率并减少生产时间。
C。 集群打孔
集群冲压是多重冲压的一种变体,其中多个冲头和模具以紧密的模式排列以创建复杂的形状或设计。 此操作用于需要复杂几何形状或严格公差的零件,因为它可以产生高度准确的结果。 集群冲压通常用于电气连接器、支架或配件等精度至关重要的应用。
d. 渐进式冲孔
级进冲压,也称为级进冲压或级进模冲压,涉及使用按特定顺序排列的一系列冲头和模具,在一次通过中对金属执行多种操作。 金属通过机器送入,每个工位执行特定的操作,例如冲压、弯曲或成型。 此操作非常适合大批量生产,因为它可以生产高精度和高效率的零件。
e. Nibbling
嗑 咬边是一种特殊的冲压方法,它通过一系列小的、重叠的冲压动作来逐步形成轮廓。与依赖专用模具形状的单次冲压不同,咬边遵循预先设定的刀具路径,无需定制模具即可形成复杂或不规则的几何形状。
这种方法常用于数控转塔冲床系统,特别适用于小批量生产、原型制作以及形状非标准零件。
立即尝试 Boda!
数控冲压费用是多少?
Punching cost depends on tool availability, hit count, sheet utilization, setup and secondary work. Compare the finished-part quotation at the intended quantities rather than assuming punching is always cheaper than laser or waterjet cutting.
金属冲孔的确切数量取决于多种因素,如材料类型、模具和工具、所需公差、表面处理要求和交货时间。
如果您想知道确切的费用,请上传您的设计图。 获取报价 并提供清晰的成本明细。
避免金属冲压错误的策略和实践
虽然冲压听起来很简单,但它需要不同的策略来避免错误,例如材料磨损、边缘毛刺和变形。
以下是根据行业惯例总结出的五种打卡策略。
避免热量积聚
Plastic deformation during punching can work-harden the material, while friction and repeated cycling can heat tools and contribute to galling. Review lubrication, tool condition, clearance and the punching sequence; work hardening is not simply caused by heat buildup.
使用激光切割小孔
Small-hole feasibility depends on hole diameter relative to sheet thickness, material strength and tool guidance. Compare punching with laser cutting or drilling for the actual feature; a radius-to-thickness rule alone does not select the process.
冲孔后去除边缘毛刺
冲孔后可能存在毛刺,这是由于冲头边缘快速冲击造成的。因此,去毛刺对于保持尺寸稳定性、确保安全性和美观性至关重要。常用的去毛刺技术包括喷砂、电抛光和珠光喷砂。
确定金属冲床的功率
Estimate punching force from the cut perimeter, thickness and material shear strength. Press selection must also account for stripping force, tooling condition, tool geometry and the machine supplier’s guidance; force and power are different quantities.
以下是计算冲压力的公式。
A first-order estimate is F = L × t × τ, where L is the cut perimeter, t is sheet thickness and τ is material shear strength. Use consistent units and verify the estimate against the tooling and press requirements.
与专业制造商合作
For finished sheet metal parts, send the drawing, material, thickness, quantity and acceptance requirements for a tooling and route review. Do not assume that a part-supply inquiry includes the sale or delivery of punches and dies.
钣金冲压的工业应用
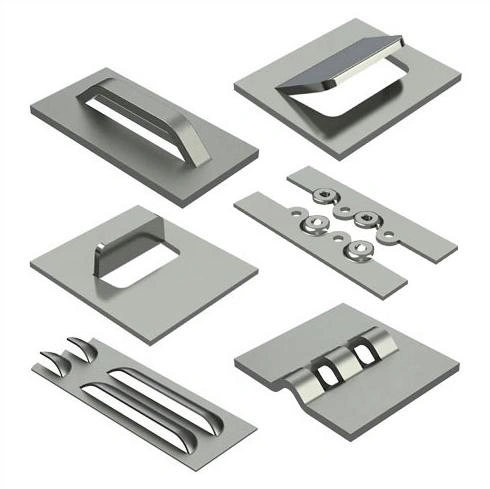
金属冲压件
的用途 金属冲压方法 分布广泛,从简单的建筑金属制品到 电气外壳制造 以及汽车零部件制造。通常,它会与其他钣金加工工序相结合,例如折弯、激光切割等。 金属板分条形成完整的部分。
我们来看看 钣金冲压的应用 在电气、汽车、航空航天、建筑和家用电器行业。
电气工业
冲孔工艺用于在电气外壳上制作可重复的孔,以用于通风、电缆连接和安装支架。例如,穿孔板、百叶窗式通风口、连接器开口和面板支架。
汽车行业
各种钣金汽车零部件需要不同形状的精确孔。金属冲孔能够在各种汽车零部件上实现高精度、高重复性的孔加工。例如,座椅框架支架、隔热罩穿孔、车身内板、卡扣和铆钉孔等。
建筑行业
各种建筑构件上的精确孔洞、切口和百叶窗都是通过金属冲压工艺制成的。例如,穿孔幕墙板、吸音板、覆层和装饰部件。
家用电器
在家用电器行业,钣金冲压用于在大批量生产的消费电器中制造精密开口和组装部件。例如,通风槽、安装支架、格栅面板、铰链等等。
钣金冲孔的优点
以下列出了金属冲压在钣金加工中的优势:
- 高生产速度: CNC系统可自动控制冲头的运动、送料和冲压顺序,从而提高冲压速度。
- Dimensional control: Achievable hole size and location depend on material, tooling, clearance, pattern and agreed inspection conditions.
- 重复性: 由于采用了自动化技术,钣金冲孔的重复性很高。
- 成本效益: 虽然模具会产生较大的前期成本,但对于中高批量生产而言,数控冲压是一种经济高效的工艺。
- Material selection: Confirm the exact sheet grade, thickness, strength and finish against the part geometry and available tooling.
钣金冲压的缺点
以下列出了钣金加工中金属冲压的缺点:
- Feature scope: Ordinary piercing creates openings. Louvers, embossing or extruded holes require compatible forming tools and a suitable machine; their availability must be confirmed.
- Tooling investment: Existing tools may suit some shapes; custom tools and trials add cost. Compare the actual route at the requested quantities.
- 材料浪费: 与其他方法相比,这种方法会产生相对较高的废料;孔越大,材料浪费就越多。但废料可以回收利用。
- 安全问题: 冲压过程需要对操作人员和工作场所采取严格的安全措施。
金属冲孔与落料
冲压和落料的主要区别在于,落料中冲压出的型材(毛坯)是所需的零件,而冲压出的型材则被视为废料。冲头根据所需零件的尺寸和几何形状设计,其冲压头撞击落料模具,将金属板材冲切下来。
下表简要比较了冲孔和落料:
| 特性 | 金属冲孔 | 消隐 |
| 工艺应用 | 它涉及移除当地材料以形成一个洞。 | 它从板材上裁切出一个完整的空白部分。 |
| 成果 | 带孔的板材及其废料 | 分离的零件;废料是边角料。 |
| 公差 | 耐受性中等,通常需要二次加工。 | Depends on tooling, material, clearance and inspection |
| 工装 | 简单的冲压和高速生产 | 模具类似,但可能需要剥离。 |
金属冲压与激光切割
激光切割工艺利用高聚焦激光束精确照射板材,熔化材料,从而形成孔洞和其他特征。同时,数控系统控制激光头的运动。
激光切割 offers programmable contour flexibility without a dedicated shape-specific cutting die. Edge condition, thermal effects, material, feature geometry and quantity still need review; there is no universal tolerance or cost advantage.
金属冲孔与冲压
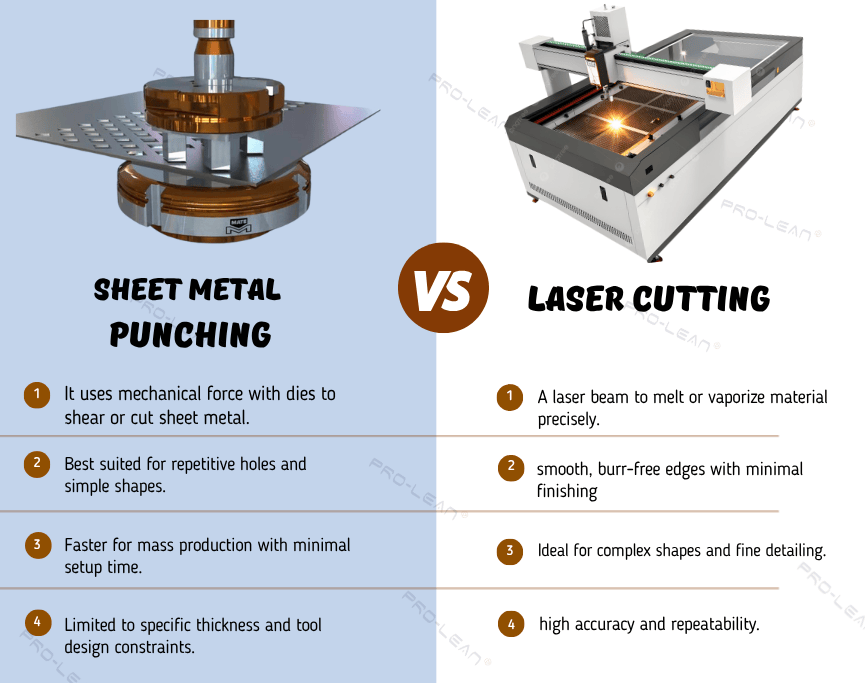
冲压与激光切割
冲压是冲压工艺的一部分;它与各种其他金属成形方法按顺序结合,以生产复杂的金属板材零件。
什么是冲压?它是一种钣金成型工艺,包括冲孔、切割、弯曲、深拉延等工序。其中,冲孔仅用于制造孔洞和开口等特征。
让我们来看一下对比表格。 冲孔与冲压 下面:
| 特性 | 金属冲孔 | 金属冲压 |
| 营运部 | 仅切割 | 切割和成型组合 |
| 目的 | 在纸上开孔 | 生产成品或异形零件 |
| 工装 | 简易冲压模具 | 渐进式或复合式模具 |
| 输出 | 穿孔板 | 成型部件 |
| 复杂 | 低 | 高 |
| Cost | Tooling cost depends on the shape and available tools | Compare dedicated tooling, setup and finished-part price |
总结
金属冲孔虽然听起来简单,但却是钣金加工中一项用途广泛的工序。它在各个行业都有着广泛的应用,用于制造精确的孔、切口、槽、冲孔和其他类似特征。因此,冲孔工艺在批量生产项目中具有可重复性高、速度快、成本效益高等优点。
此外,您还必须确保使用正确类型的冲压机、合适的工具,并认真执行工艺流程,才能获得高质量的结果。
欲了解更多信息, 联系我们 并和工程师谈谈。
常见问题
什么是钣金冲压?
冲压是一种金属零件制造工艺,其中冲头将板材压入模具中,从而冲出孔或形状。
钣金冲孔机有哪些不同类型?
常见的钣金冲头类型包括平面冲头、敲击冲头、拉伸冲头、复合冲头和级进模冲头。