Punzonado de chapa
¿Alguna vez te has fijado en las distintas formas y tamaños de los agujeros en los paneles de los automóviles, las cajas electrónicas, los soportes y las láminas metálicas perforadas? Todos están hechos con Servicios de punzonado y estampado de chapa metálica, que proporcionan una alta precisión, repetibilidad y ventajas en costes en la producción de alto volumen.
El punzonado de metales consiste en utilizar un punzón de presión con un perfil similar a la forma y el tamaño del orificio para presionar la chapa metálica contra la matriz. A continuación, los bordes del punzón cortan el material mediante fuerza de cizallamiento.
Este artículo abordará el proceso de punzonado de metales, sus ventajas y desventajas, aplicaciones y errores comunes que se deben evitar. Finalmente, compararemos el punzonado con el estampado, el troquelado y el corte por láser.
¿Qué se entiende por punzonado de chapa metálica?
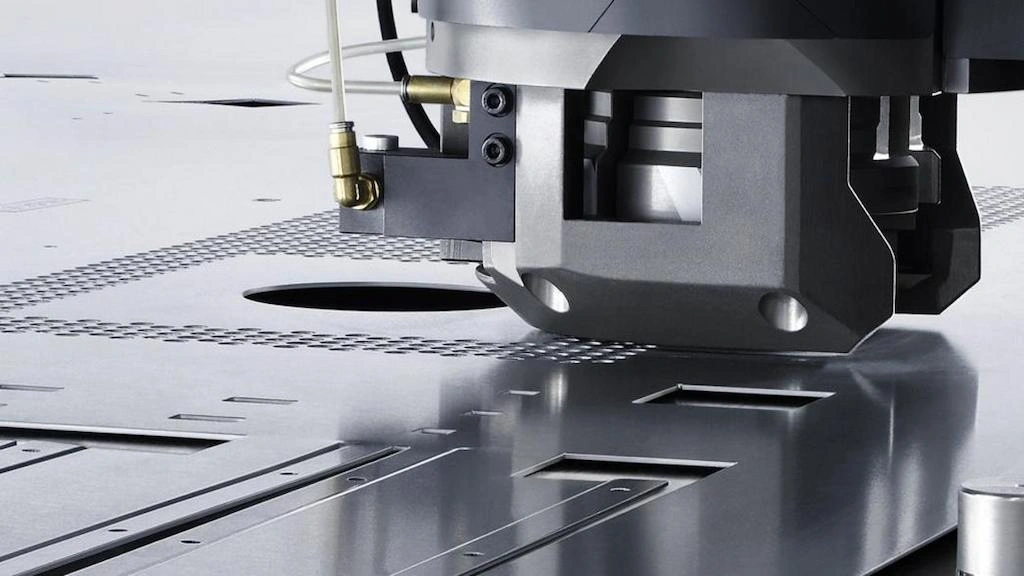
proceso de punzonado de metales
Perforación de metales Es una operación fundamental en la fabricación de chapa, utilizada para crear agujeros, ranuras y otras características similares. Una troqueladora y una punzonadora cortan el material y realizan los agujeros, recortes, perforaciones y rejillas con la forma y el tamaño deseados.
Un punzón con un perfil idéntico a la forma del orificio impacta la chapa metálica contra la matriz correspondiente. El impacto de las virutas del punzón sobre el material produce los orificios, dejando el material sobrante debajo.
Puede perforar acero dulce, acero inoxidable, aluminio, latón, acero galvanizado, cobre y muchos otros materiales con espesores de chapa de hasta aproximadamente 6 mm o más, según el tipo de material. Además, es versátil. operaciones de punzonado Se aplican a estos metales, incluyendo punzonado simple, punzonado múltiple, punzonado en racimo y punzonado progresivo.
Tipos de equipos utilizados para el punzonado de chapa metálica
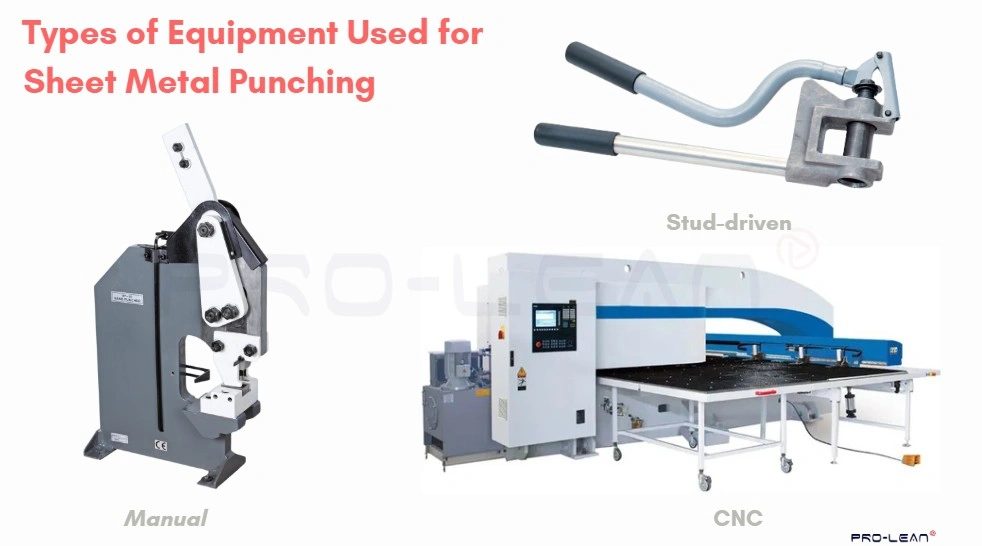
Tipos de prensas punzonadoras
prensas punzonadoras son el equipo clave para perforación de chapa metálica, que alojan los juegos de punzones y matrices para realizar las operaciones y dar forma a los perfiles de corte de los agujeros. Se trata de prensas hidráulicas o mecánicas controladas por una unidad electrónica.
También requiere portaherramientas, soportes para chapa, abrazaderas, sistemas de desbarbado y mecanismos de eliminación de residuos. Cada una de las herramientas y sistemas individuales es esencial para una estación de punzonado de metales precisa y eficiente.
Profundicemos en tres tipos de prensas punzonadoras: manuales, CNC y de accionamiento por espárragos.
Prensa perforadora manual
Las prensas punzonadoras manuales se accionan manualmente tirando de una palanca mecánica que transfiere la fuerza de la mano a un potente golpe de punzón, cortando la hoja contra la matriz correspondiente. Luego, el propio mecanismo reposiciona el punzón tras el golpe.
Si bien las prensas manuales no son adecuadas para proyectos de gran volumen y alta exigencia, ofrecen mayor flexibilidad y personalización.
Prensas punzonadoras CNC
Se trata de prensas punzonadoras con control numérico por computadora (CNC), donde las instrucciones computarizadas controlan el movimiento y la posición de los cabezales de punzonado, la profundidad de carrera, la velocidad de avance de las chapas metálicas y la secuencia de punzonado. Además, el CNC se coordina con otras operaciones de conformado de metales para optimizar el proceso.
Prensas accionadas por pernos
Este tipo de punzonadora utiliza un sistema de tornillo o de pistón roscado que permite aplicar una presión gradual al pistón para crear agujeros. Es menos común y adecuada para el punzonado manual en chapas gruesas.
¡Pruebe Boda ahora!
¿Cómo funciona el proceso de punzonado?
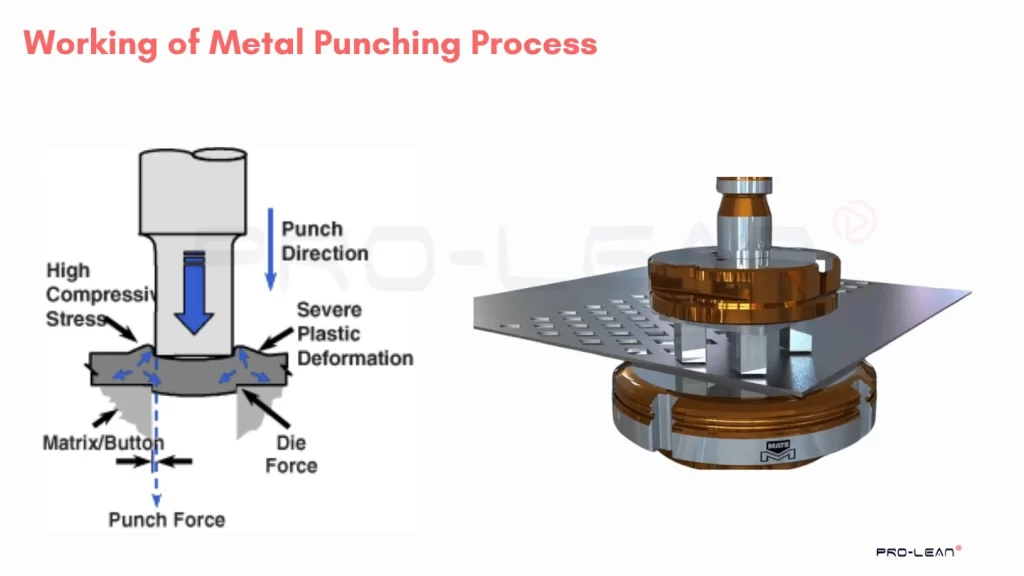
trabajo de punzonado de metales
El sencillo mecanismo de funcionamiento consiste en presionar y perforar el punzón, cuyo perfil coincide con la forma y el tamaño del orificio, mediante medios mecánicos o hidráulicos. Sin embargo, este proceso implica una serie de pasos individuales, como el diseño de la pieza, la fabricación de la matriz y el punzón, la configuración de la máquina, el impacto del punzón, el desbarbado y la inspección final.
La siguiente lista describe los pasos que implica el proceso de punzonado de chapa metálica.
- Diseño y programación: Primero, cree un diseño 2D/3D de las piezas con agujeros perforados, definiendo dimensiones y tolerancias. Luego, genere un archivo de programa CNC si utiliza máquinas de punzonado CNC.
- Selección de materiales: Seleccione un material adecuado y determine el espesor de chapa apropiado para sus aplicaciones.
- Herramientas de troquelado y punzonado: Si se requieren troqueles y punzones personalizados, diséñelos y fabríquelos mediante CNC, fundición, electroerosión o cualquier otro método adecuado. De lo contrario, seleccione el tipo y el tamaño de las herramientas de troquelado y punzonado.
- Configuración de la máquina: Incluye la configuración de la alimentación, la sujeción de la matriz, el posicionamiento del punzón y la carga del archivo del programa CNC en la máquina. Además, se configuran la velocidad de punzonado, el tiempo de permanencia y la secuencia de punzonado.
- Golpes con el puño: Tras la configuración, ejecute el programa y los punzones golpearán la hoja, siguiendo la velocidad y la secuencia predeterminadas.
- Desbarbado: Tras el corte del material por la punzonadora, los bordes pueden no quedar lisos ni limpios, por lo que requieren un desbarbado.
- Inspección y control de calidad: Inspeccione las piezas en busca de defectos superficiales. A continuación, verifique la precisión dimensional y la calidad mediante mediciones y pruebas.
Operaciones de punzonado por geometría
Según las operaciones específicas de conformado de metales utilizadas para el punzonado, este se puede clasificar en varios tipos, como muescas, ranuras, perforaciones, lancetas, estampado y troquelado.
La tabla siguiente describe los tipos comunes de operaciones de punzonado de chapa metálica.
| Operación | ¿Que hace? | Uso típico |
| Piercings | Cortar un agujero con la forma deseada a través de la lámina. | Orificios de fijación |
| Muescas | Recortar material de un borde o esquina. | Características de ajuste/pestaña |
| Ranurado | Crear una abertura rectangular u ovalada alargada. | Cableado, pestañas |
| blanking | Extracción de una pieza completa de la hoja | Arandelas, piezas |
| Punción | Corte parcial, dejando una pestaña o borde. | Enfrentamientos, ventilaciones |
| Relieve | Formación local de un detalle en relieve/hueco. | Reforzando, logotipos |
| Perforado | Crea un patrón repetitivo de pequeños agujeros | Ventilación, estética |
Métodos de perforación (por proceso de producción)
Hay varios tipos de operaciones de punzonado que se utilizan comúnmente en la industria manufacturera. Cada operación ofrece ventajas únicas y es adecuada para aplicaciones específicas.
a. Punzonado simple
El punzonado único, también conocido como punzonado de un solo golpe, implica el uso de un solo punzón y matriz para crear un orificio o una forma en el metal. Esta operación se usa comúnmente para formas o diseños simples y es ideal para lotes de producción de bajo volumen. El punzonado único se usa a menudo para prototipos o piezas personalizadas, ya que requiere una configuración mínima y puede producir resultados rápidamente.
b. Punzonado Múltiple
El punzonado múltiple, también conocido como punzonado en grupo o punzonado de múltiples golpes, implica el uso de múltiples punzones y matrices dispuestos en un patrón fijo para crear simultáneamente múltiples orificios o formas en el metal. Esta operación se usa comúnmente para ciclos de producción de mayor volumen, ya que puede producir varias piezas en una sola operación. El punzonado múltiple es ideal para piezas con patrones o diseños repetitivos, ya que puede aumentar la eficiencia y reducir el tiempo de producción.
C. Punzonado en racimo
El punzonado en grupo es una variación del punzonado múltiple, en el que se organizan múltiples punzones y matrices en un patrón cerrado para crear formas o diseños complejos. Esta operación se usa para piezas que requieren geometrías complejas o tolerancias estrechas, ya que puede producir resultados muy precisos. El punzonado en grupo se usa a menudo para aplicaciones como conectores eléctricos, soportes o accesorios, donde la precisión es crítica.
d. Punzonado Progresivo
El punzonado progresivo, también conocido como estampado progresivo o troquelado progresivo, implica el uso de una serie de punzones y troqueles dispuestos en una secuencia específica para realizar múltiples operaciones en el metal en una sola pasada. El metal se alimenta a través de la máquina y cada estación realiza una operación específica, como punzonado, doblado o conformado. Esta operación es ideal para corridas de producción de alto volumen, ya que puede producir piezas con un alto nivel de precisión y eficiencia.
d. Punzonado Progresivo
Mordisqueando Es un método de punzonado especializado en el que se utilizan una serie de pequeños golpes superpuestos para crear gradualmente un contorno. A diferencia del punzonado de un solo golpe, que requiere una matriz con una forma específica, el punzonado por contacto sigue una trayectoria programada, lo que permite formar geometrías complejas o irregulares sin necesidad de herramientas personalizadas.
Este método se utiliza habitualmente en sistemas de punzonado CNC de torreta y es especialmente adecuado para la producción de bajo volumen, la creación de prototipos y las piezas con formas no estándar.
¡Pruebe Boda ahora!
¿Cuánto cuesta el punzonado CNC?
El punzonado CNC es más rentable que otros procesos como el corte por chorro de agua, el corte por cizalla y el corte por láser, sobre todo para grandes volúmenes de producción. Aun así, la inversión inicial en utillaje y configuración puede ser elevada, oscilando entre los 1,000 y los 10,000 dólares. Sin embargo, el coste del utillaje por pieza se reduce considerablemente en la producción en masa.
El importe exacto para el punzonado de metales depende de varios factores, como el tipo de material, la matriz y las herramientas, las tolerancias deseadas, los requisitos de acabado y el plazo de entrega.
Si quieres saber el coste exacto, sube tu diseño y Contactar con un desglose de costes claro.
Estrategias y prácticas para evitar errores en el punzonado de metales
Aunque el punzonado parezca sencillo, requiere diferentes estrategias para evitar errores, como el desgaste del material, rebabas en los bordes y deformaciones.
Las siguientes son las cinco estrategias de perforación basadas en las prácticas de la industria.
Evitar la acumulación de calor
Si la frecuencia de los punzones es demasiado alta, el material no puede disipar suficiente calor, lo que provoca endurecimiento por deformación. Por lo tanto, asegúrese de respetar un intervalo adecuado entre punzones para que tanto el punzón como la chapa se enfríen. Además, si el punzón permanece en contacto con la chapa durante demasiado tiempo, provocando una acumulación de calor, puede producirse gripado del metal.
Utilice el corte por láser para agujeros pequeños.
Si el radio del orificio es menor que el doble del grosor de la chapa, se puede utilizar el corte por láser como alternativa al punzonado. Esto ayuda a evitar deformaciones y defectos.
Desbarba los bordes después del perforado
Los orificios perforados pueden presentar rebabas, causadas por el rápido impacto de los bordes del punzón. Por lo tanto, el desbarbado resulta esencial para mantener la estabilidad dimensional, garantizar la seguridad y lograr una buena estética. Las técnicas comunes de desbarbado incluyen el arenado, el electropulido y el granallado.
Determinar la potencia de la máquina punzonadora de metal
Calcular la potencia del punzonado de chapa metálica ayuda a asegurar la fuerza de punzonado requerida, lo cual es crucial para un rendimiento óptimo.
Aquí está la fórmula para calcular la fuerza de punzón.
Fuerza (F) = P xtx σₜ xk (P: Perímetro del agujero, t: espesor, σₜ: resistencia a la tracción, K: factor de corte)
Colabore con un fabricante experto.
Tanto si solo fabrica troqueles como si produce piezas metálicas troqueladas completamente terminadas, asóciese con un fabricante experto como Bodaque puede satisfacer todos sus requisitos. De esta manera, podrá aprovechar las capacidades y la experiencia del fabricante para su proyecto.
Aplicaciones industriales del punzonado de chapa metálica
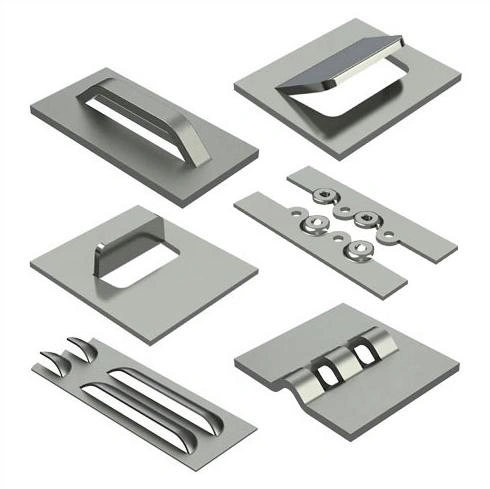
piezas de perforación de metal
Los usos de métodos de punzonado de metales están muy extendidas, desde simples trabajos arquitectónicos en metal hasta Fabricación de cajas eléctricas y la fabricación de autopartes. A menudo, se combina con otras operaciones de chapa metálica, como doblado, corte por láser y corte de chapa metálicapara formar partes completas.
Miremos el aplicaciones del punzonado de chapa metálica en los sectores eléctrico, automotriz, aeroespacial, arquitectónico y de electrodomésticos.
Industria eléctrica
El perforado se utiliza para realizar orificios repetibles en cajas eléctricas para ventilación, conexiones de cables y soportes de montaje. Por ejemplo, paneles perforados, rejillas de ventilación, recortes para conectores y soportes de panel.
Industria automotriz:
En diversas piezas de chapa metálica para automóviles se requieren orificios de diferentes formas y precisión. El punzonado de metales permite la creación de orificios precisos con una excelente repetibilidad en varios componentes automotrices. Por ejemplo, soportes de bastidores de asientos, perforaciones para protectores térmicos, paneles interiores de la carrocería, orificios para clips y remaches, etc.
Industria de la arquitectura
Los orificios, recortes y rejillas de precisión en diversos elementos arquitectónicos se realizan mediante operaciones de punzonado de metal. Por ejemplo, paneles de fachada perforados, paneles acústicos, revestimientos y elementos estéticos.
Electrodomésticos
En la industria de electrodomésticos, el punzonado de chapa metálica se utiliza para realizar aberturas de precisión y elementos de ensamblaje en electrodomésticos de gran volumen. Por ejemplo, ranuras de ventilación, soportes de montaje, paneles de rejilla, bisagras, etc.
Ventajas del punzonado de chapa
La siguiente lista describe las ventajas del punzonado de metales en la fabricación de chapa metálica:
- Alta velocidad de producción: Los sistemas CNC automatizan el movimiento del punzón, la alimentación y la secuencia de punzonado, mejorando así la velocidad de punzonado.
- Tolerancias ajustadas: El punzonado CNC permite la creación de agujeros con una precisión de hasta ±0.1 mm o inferior.
- Repetibilidad: Gracias al uso de la automatización, los agujeros perforados en chapa metálica son altamente repetibles.
- Coste-beneficio: Aunque el utillaje supone un coste inicial significativo, el punzonado CNC resulta rentable para producciones de volumen medio a alto.
- Versatilidad de materiales: Puedes perforar láminas de aluminio, acero, acero inoxidable, titanio y muchos otros metales con un espesor de hasta 6 mm.
Desventajas del punzonado de chapa metálica
La siguiente lista detalla las desventajas del punzonado de metales en la fabricación de chapa metálica:
- Limitación de formación: El punzonado CNC se limita a la creación de agujeros. No se puede utilizar para el conformado de piezas metálicas.
- Alto costo de herramientas: Los sistemas de troquelado y punzonado requieren una alta inversión inicial, lo que los hace inadecuados para la creación de prototipos y proyectos de pequeño volumen.
- Desperdicio de materiales: Deja relativamente más residuos que otros métodos; cuanto mayor sea el agujero, mayor será el desperdicio de material. Pero los residuos se pueden reciclar.
- Problemas de Seguridad: El proceso de punzonado requiere estrictas medidas de seguridad tanto para los operarios como para el espacio de trabajo.
Punzonado de metales frente a troquelado
La principal diferencia entre el punzonado y el troquelado radica en que, en el troquelado, el perfil troquelado (la pieza en bruto) es la pieza deseada, mientras que en el punzonado se considera desecho. Un punzón, diseñado con un perfil basado en el tamaño y la geometría de la pieza requerida, golpea la chapa metálica contra la matriz de troquelado, cortando así el material.
La siguiente tabla ofrece una breve comparación entre el punzonado y el troquelado:
| Elemento | Punzonado de metal | blanking |
| Proceso | Consiste en eliminar material local para crear un agujero. | Recortó una parte completa de la hoja como si fuera una hoja en blanco. |
| Resultado | Lámina con agujeros y sus restos | Piezas separadas; los recortes son restos. |
| Tolerancia | Tolerancia moderada y a menudo requieren un acabado secundario. | Mayor precisión y mejor acabado de los bordes |
| Herramental: | Punzonado sencillo y producción de alta velocidad | Los troqueles son similares, pero puede que sea necesario desmontarlos. |
Punzonado de metales frente a corte por láser
El proceso de corte por láser utiliza un haz láser de alta precisión que incide con exactitud sobre la lámina, fundiendo el material para crear orificios y otras características. Simultáneamente, los sistemas CNC controlan el movimiento del cabezal láser.
Comparando punzonado frente a corte por láserEl corte por láser permite crear geometrías más complejas con tolerancias de ±0.1 mm o mejores. Por consiguiente, también puede cortar materiales duros y no metálicos. Al no requerir utillaje, el corte por láser resulta rentable para la creación de prototipos y la producción de series cortas.
Punzonado de metales frente a estampado
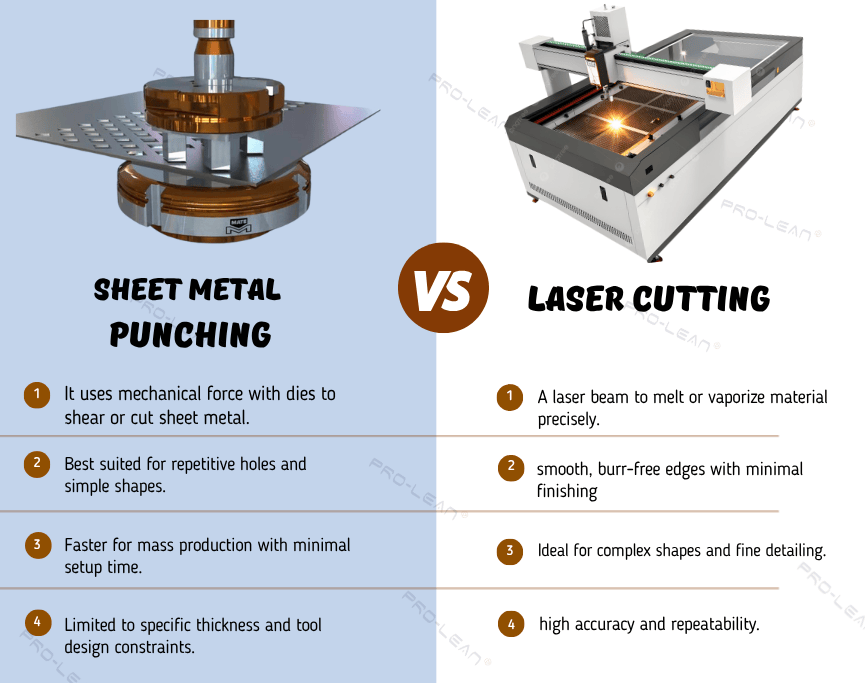
Punzonado vs Corte por Láser
El punzonado forma parte del estampado; se combina con varios otros métodos de conformado de metales en secuencia para producir piezas complejas de chapa metálica.
¿Qué es el estampado? Es un proceso de conformado de chapa metálica que incluye punzonado, corte, doblado, embutición profunda y otras operaciones. El punzonado, por otro lado, se centra únicamente en la creación de agujeros y la apertura de formas.
Veamos la tabla comparativa de perforar frente a estampar aqui:
| Elemento | Punzonado de metal | Estampación metálica |
| Operaciones | Sólo cortar | Corte y conformado combinados |
| Propósito | Crea aberturas en una hoja | Producir piezas terminadas o moldeadas |
| Herramental: | Troquel y punzón sencillos | troqueles progresivos o compuestos |
| Resultado | Hoja perforada | Componente formado |
| Complejidad: | Bajo | Alto |
| Costo | Menor costo de herramientas | Mayor coste de instalación, menor coste por pieza |
Recapitulación
Aunque parezca sencillo, el punzonado de metales es una operación versátil en la fabricación de chapa metálica. Tiene numerosas aplicaciones en diversas industrias para crear agujeros, recortes, ranuras, perforaciones y otras características similares con precisión. Por consiguiente, el proceso de punzonado ofrece repetibilidad, alta velocidad y una buena relación coste-beneficio en proyectos de fabricación de gran volumen.
Además, debe asegurarse de utilizar el tipo correcto de prensas de punzonado, las herramientas adecuadas y una ejecución cuidadosa del proceso para lograr resultados de alta calidad.
Para más información, Contactar con nosotros y habla con un ingeniero.
Preguntas Frecuentes
¿Qué es el perforado de chapa metálica?
El punzonado es un proceso de fabricación de piezas metálicas en el que un punzón fuerza el material de la lámina contra una matriz para cortar agujeros o formas.
¿Cuáles son los diferentes tipos de punzones para chapa metálica?
Los tipos comunes de punzones para chapa metálica incluyen el punzón plano, el punzón de expulsión, el punzón de embutición, el punzón compuesto y el punzón de matriz progresiva.