“El mecanizado CNC es una técnica precisa y controlada automáticamente para fabricar prototipos en volúmenes medianos y grandes. A pesar de su precisión, todavía se asocian errores. Los fabricantes de productos deben conocer sus motivos y medidas preventivas para evitar estos errores y lograr los resultados deseados”.
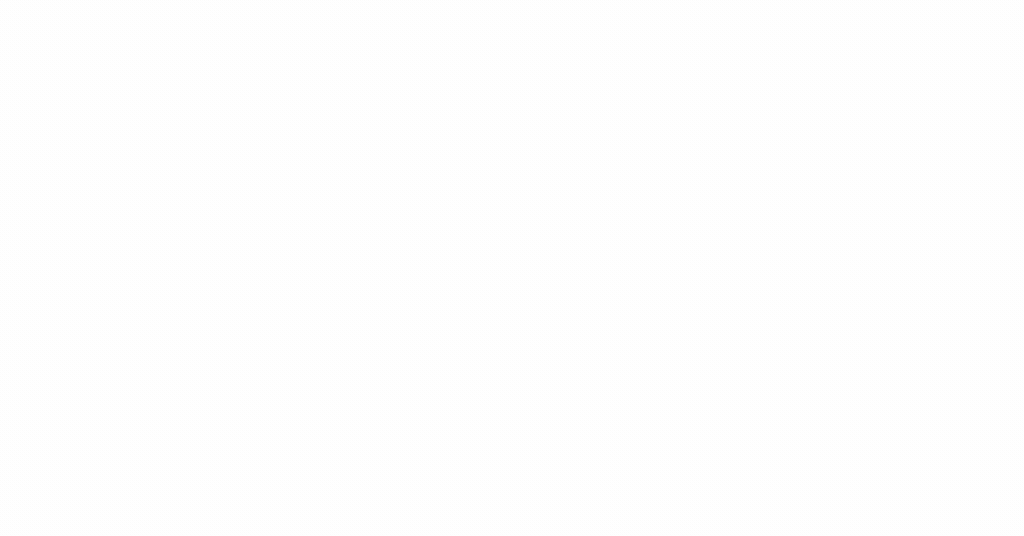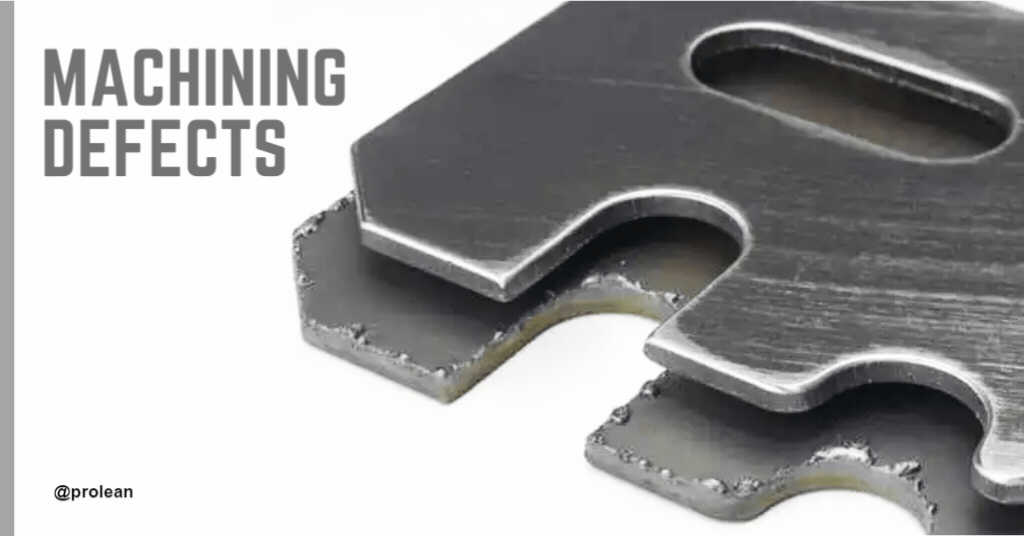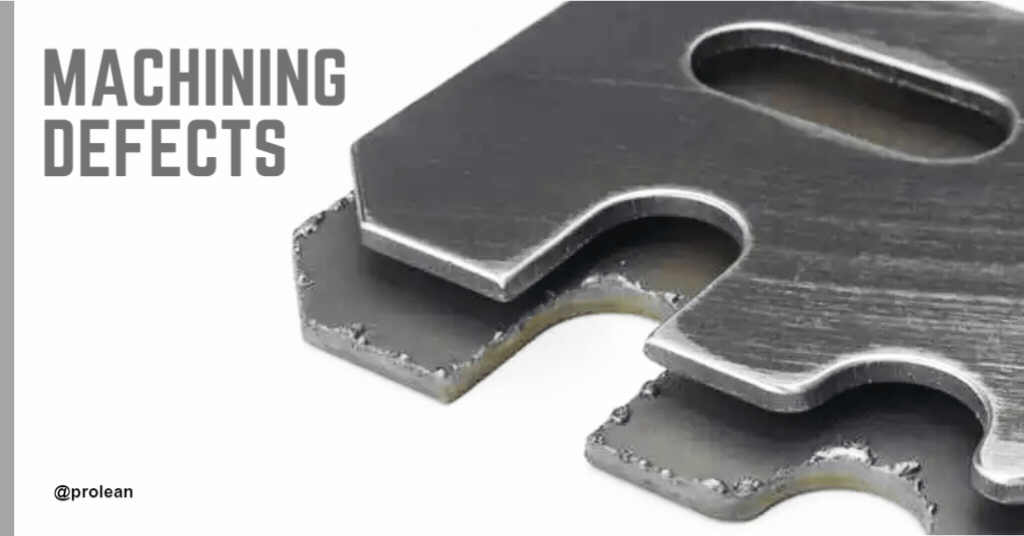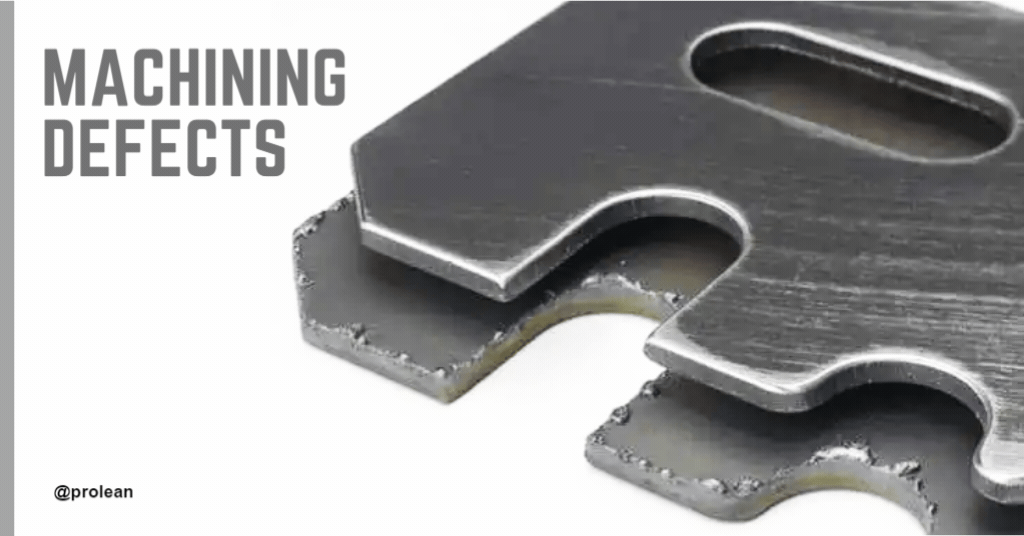
El Procesos de mecanizado CNCSin embargo, son precisos y exactos, pero pueden conducir a resultados inexactos cuando no se emplean adecuadamente debido al desgaste de la herramienta y la formación de virutas. De esta manera, técnicas innovadoras como la proceso de división o el proceso de estampado juegan un papel vital. Estas técnicas avanzadas ayudan a evitar o prevenir estos defectos de mordisco, desgaste de la herramienta, y desgarro, así como defectos de estampado. En algunos casos, el proceso de recorte También parece más útil para eliminar estos defectos que afectan la calidad.
Las fábricas de mecanizado CNC de alta precisión crean piezas o productos perfectos a partir de piezas de trabajo. A veces, estos parecen un desafío importante debido a imperfecciones del proceso o defectos de mecanizado cnc. Estos desafíos han sido importantes ya que han ayudado a los operadores a aprender y mejorar sus métodos para obtener los mejores resultados. Siempre es útil identificar y analizar los defectos del mecanizado CNC, ya que esto ayudará a mejorar las operaciones de mecanizado futuras.
Boda es una fábrica líder de mecanizado CNC bajo demanda en China. Basándose en sus más de una década de experiencia, han proporcionado información valiosa sobre las causas y soluciones de los defectos de mecanizado. Esta publicación de blog proporciona información valiosa sobre los defectos del mecanizado CNC, sus impactos en los productos y soluciones a estos posibles problemas, incluidos defectos de embutición profunda.
¿Qué son los defectos del mecanizado CNC?
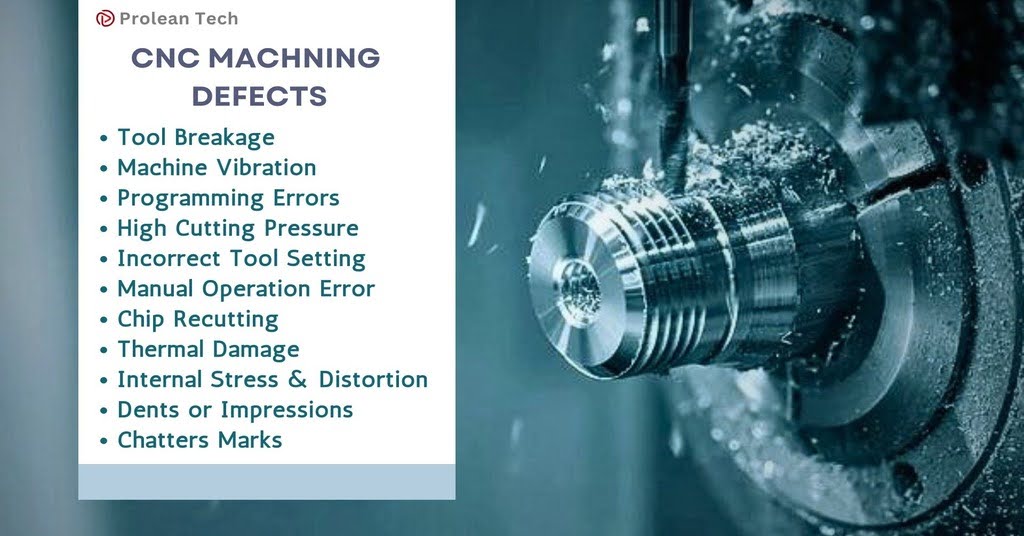
Lista de defectos comunes de mecanizado
Los defectos de mecanizado CNC son irregularidades o fallas en los productos finales que pueden atribuirse al proceso de mecanizado. Estas imperfecciones pueden aparecer como abolladuras, rayones o cualquier otro daño físico en la pieza de trabajo, imprecisiones dimensionales, acabado superficial deficiente, defectos en el material, herramientas de corte rotas y máquinas defectuosas. Estos defectos pueden plantear varios problemas en las piezas mecanizadas finales, como imprecisiones dimensionales, mala calidad de la superficie y temperaturas elevadas.
Diversos factores pueden provocar defectos de mecanizado durante el proceso de corte, entre ellos: virutas, vibraciones, rebabas, astillamiento y acumulación de material. Estos son defectos típicos asociados al mecanizado de metales y se encuentran en todo tipo de máquinas herramienta y métodos de procesamiento, como centros de mecanizado, tornos CNC y tornos automáticos. Leer más:Vibraciones en el mecanizado
¡Pruebe Boda ahora!
Defectos comunes de mecanizado
Analicemos algunos defectos de mecanizado comunes.
Sobrecorte en piezas de trabajo
Causas:
- La flexión de la herramienta se debe a la baja rigidez de la herramienta, su gran longitud o su pequeño diámetro.
- Podría deberse a un error del operador o a una manipulación inadecuada de los alimentos.
- Margen de corte inconsistente (por ejemplo, 0, 5 en las superficies laterales curvas, 0, 15 en la parte inferior).
- Algunos parámetros de corte comunes que probablemente se establezcan incorrectamente incluyen la tolerancia, que está configurada como demasiado ajustada, y la velocidad del husillo, que está configurada como muy alta.
Mejoras:
- Selección de herramientas: para aumentar la estabilidad y la resistencia, es esencial seleccionar herramientas grandes y cortas.
- Programa de biselado: Para lograr un margen uniforme, se recomienda utilizar un programa de biselado, que permitirá la eliminación uniforme del material en las superficies laterales e inferiores.
- Ajuste de los parámetros de corte: Redondee las esquinas con márgenes grandes con cuidado y ajuste los parámetros de corte con precaución.
- Función de velocidad de la máquina (SF): intente utilizar la función SF de la máquina, que permite a los operadores ajustar la velocidad de la operación de corte para obtener mejores resultados y precisión.
Problemas de centrado
Centrado de maquina
Causas:
- Los problemas de centrado pueden deberse a errores del operador y al centrado manual de las lentes.
- Las rebabas o las superficies irregulares en las superficies del molde también provocan problemas de centrado.
- Normalmente, las varillas de centrado magnéticas provocan a veces diseños de piezas inexactos.
- Estos problemas también pueden ocurrir debido a los lados no verticales de los moldes.
Mejoras:
- Verifique manualmente el centrado y asegúrese de que los puntos tengan la misma altura y que se utilicen puntos.
- Intente eliminar los bordes o esquinas afilados utilizando relleno o aceites para limpiar el molde.
- Antes del segundo lote de varillas de centrado, intente desmagnetizarlas. Para ello se pueden utilizar materiales no magnéticos, como por ejemplo varillas de cerámica.
- Verifique verticalmente su molde: Se debe verificar la verticalidad del molde usando un indicador de cuadrante. Si hay grandes discrepancias, hable con un instalador para que las solucione inmediatamente.
Problemas de configuración de herramientas
Causas:
- El ajuste manual de herramientas es una de las principales causas de errores del operador durante el funcionamiento de la máquina.
- Sujeción inadecuada de herramientas.
- La información sobre herramientas del cortador de moscas no es lo suficientemente precisa.
- Diferencias entre cortadores R, cortadores de fondo plano y cortadores de mosca.
Mejoras:
- Operaciones manuales consistentes: repita la configuración manual de la herramienta y hágala de manera correcta y precisa.
- Limpiar la abrazadera de la herramienta: Se recomienda limpiar la abrazadera de la herramienta con una pistola de aire o un trapo antes de fijar la herramienta en su lugar.
- Medición precisa: para lograr una alta precisión, use una sola punta de corte en el cortador de mosca para medir la varilla de la herramienta o la superficie de la base.
- Programa de configuración de herramientas independiente: cree un programa de configuración de herramientas independiente para resolver estos problemas con variaciones entre varios tipos de cortadores, incluidos cortadores R, de fondo plano y de mosca.
Accidente CNC - Programación
Causas:
- Si la altura de seguridad no está configurada correctamente, la herramienta puede colisionar con la pieza de trabajo durante un avance rápido (G00).
- La herramienta utilizada no corresponde a la descrita en la hoja del programa.
- La longitud de la herramienta (longitud de la hoja) no está alineada con la profundidad de mecanizado en la hoja del programa.
- Los valores de profundidad en el eje Z mencionados en la hoja del programa no coinciden con las medidas reales.
- Algunos de los errores que pueden ocurrir incluyen; Configuración de coordenadas incorrecta durante la programación.
Mejoras:
- Asegúrese de que la altura de seguridad esté establecida por encima del punto más alto de la pieza de trabajo.
- Asegúrese de que la herramienta mencionada en la hoja del programa sea la herramienta prevista que se utilizó.
- Registre la longitud de la herramienta y la longitud de la hoja correctamente y asegúrese de medir la profundidad de mecanizado real.
- Verifique cuidadosamente las medidas del eje Z y asegúrese de que los valores ingresados en la hoja del programa sean correctos.
Accidente CNC: errores del operador
Causas:
- El ajuste de profundidad del eje Z de la herramienta no es correcto.
- Algunos errores incluyen números de centrado y operación, como no considerar el radio de la herramienta.
- Perder el dado, dejarlo caer o quitárselo en mitad de la tirada (por ejemplo, tirar un dado D10 cuando se necesitaba un D4).
- Realizar una selección incorrecta (por ejemplo, seleccionar A9. NC en lugar de A7. NC).
- Rotación incorrecta del volante o giro en sentido incorrecto. Por ejemplo, presionarlo incorrectamente durante una alimentación rápida manual (X en lugar de -X).
Mejoras:
- Establezca la posición de la herramienta del eje Z (inferior, superior, superficie dividida, etc.) con mucho cuidado.
- Además, verifique los requisitos de centrado y operaciones.
- Mantenga la alineación de la herramienta correcta para la hoja de programa antes de arreglarla.
- Los programas deben ejecutarse en la secuencia correcta.
- Mejorar el nivel de manejo manual de las máquinas.
- Levante el eje Z por encima de la pieza de trabajo y luego muévalo manualmente.
Precisión en áreas curvas suaves
Causas:
- Si tiene superficies rugosas en piezas curvas, este es el motivo: Si tiene superficies rugosas en piezas curvas, este es el motivo:
- Configurar parámetros de corte incorrectos, como el ángulo de la herramienta y la velocidad.
- El uso de herramientas contundentes e ineficientes durante mucho tiempo en el proceso.
- Cuando las herramientas sobresalen o tienen demasiado espacio, surgen problemas.
- En otras ocasiones no estamos limpiando adecuadamente las virutas ni aplicando el aceite correctamente.
- La forma en que hayamos configurado la máquina para cortar también puede afectar el nivel de suavidad.
- Puede haber cierta rugosidad en la pieza de trabajo en forma de rebabas (pequeñas áreas rugosas). Leer más:Desbaste y acabado CNC
Mejoras:
- Es mejor establecer parámetros de corte que sean más apropiados para curvas más suaves.
- Mantenga las herramientas afiladas y reemplácelas cuando se desafilen.
- Las herramientas deben ser cortas y lo más ajustadas posible para reducir el espacio adicional.
- También es importante ajustar las velocidades de corte y el tipo de herramientas utilizadas para obtener los mejores resultados.
- Eliminando virutas, expulsando aire y aplicando aceite correctamente.
- Enseñe a la máquina a cortar de una manera que ayude a crear curvas suaves.
Manejo de alta presión de corte
La alta presión de corte es la fuerza que se ejerce sobre la herramienta de corte durante el mecanizado. Ocurre cuando la herramienta está en contacto con la pieza de trabajo y el material se está cortando o mecanizando. Esta presión está determinada por la geometría de la herramienta, los parámetros de corte, las características del material y el entorno de mecanizado. La alta presión de corte está asociada con problemas como desgaste de herramientas, estabilidad de la máquina, alto consumo de energía y distorsión de la pieza de trabajo.
¿Cómo manejarlo?
- Ajuste la velocidad de corte, la profundidad y la velocidad de avance para minimizar la presión mientras mantiene la productividad.
- Emplee fluidos de corte o refrigerantes para controlar el calor, minimizar el desgaste de las herramientas y prolongar su vida útil.
- Introducir nuevas tecnologías como el fresado trocoidal para reducir las fuerzas de corte y aumentar la tasa de producción.
Variación o irregularidades en el acabado superficial
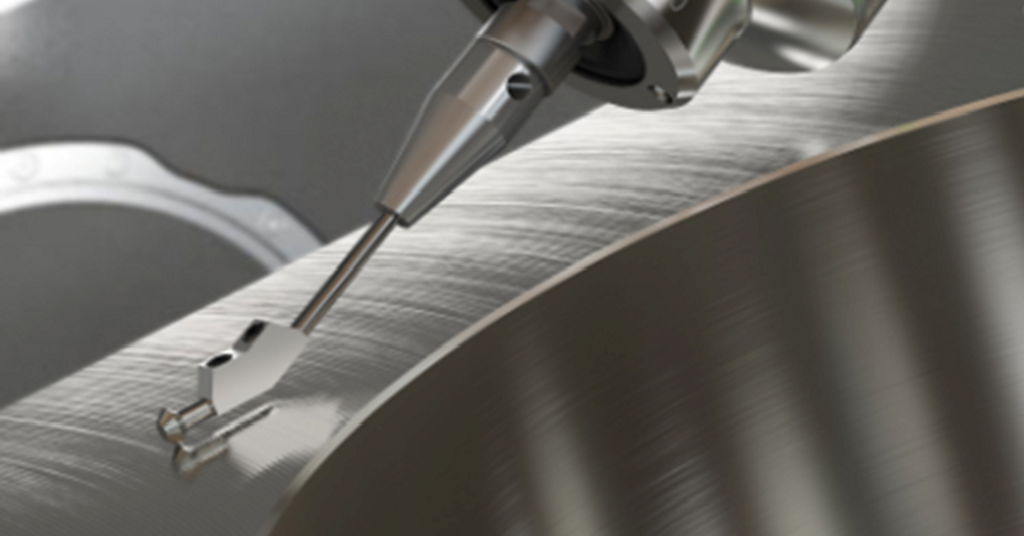
Rugosidad de la superficie
Mantener el acabado superficial en el fresado CNC es fundamental para crear piezas de trabajo de calidad, ya que es un aspecto vital del producto final. Sin embargo, algunos factores pueden provocar variaciones en el acabado superficial durante el proceso de mecanizado.
Un problema común es el ruido causado por vibraciones en la máquina o cortadora. Esto puede ocurrir cuando se utiliza una herramienta desafilada, lo que hace que la herramienta corte una gran cantidad de material antes de retirar la viruta, lo que da como resultado un acabado superficial deficiente.
Otro factor es el tipo de estrategia de fresado CNC utilizada. El fresado en ascenso, donde la herramienta ingresa a la pieza de trabajo con un golpe y sale lentamente, generalmente da como resultado un mejor acabado superficial. Sin embargo, el fresado convencional, en el que la herramienta gira en dirección opuesta a la dirección de avance, tiende a estropear las superficies acabadas y afectar el acabado superficial final.
La selección y aplicación de refrigerantes también contribuyen al proceso. El uso de refrigerantes y lubricantes adecuados puede ayudar a evitar el sobrecalentamiento y mejorar la calidad de la superficie. Por otro lado, si la refrigeración es insuficiente, la herramienta se desgasta más rápido y el acabado superficial de la pieza de trabajo no es tan suave.
Para superar diferentes problemas de acabado superficial, es importante mantener las herramientas de corte en buenas condiciones, seleccionar la técnica de fresado adecuada según el acabado superficial requerido y utilizar refrigerante adecuadamente durante el mecanizado. Con estas soluciones, las operaciones de fresado CNC pueden lograr mejores acabados superficiales de la pieza de trabajo.
Desgaste o marcas de herramientas
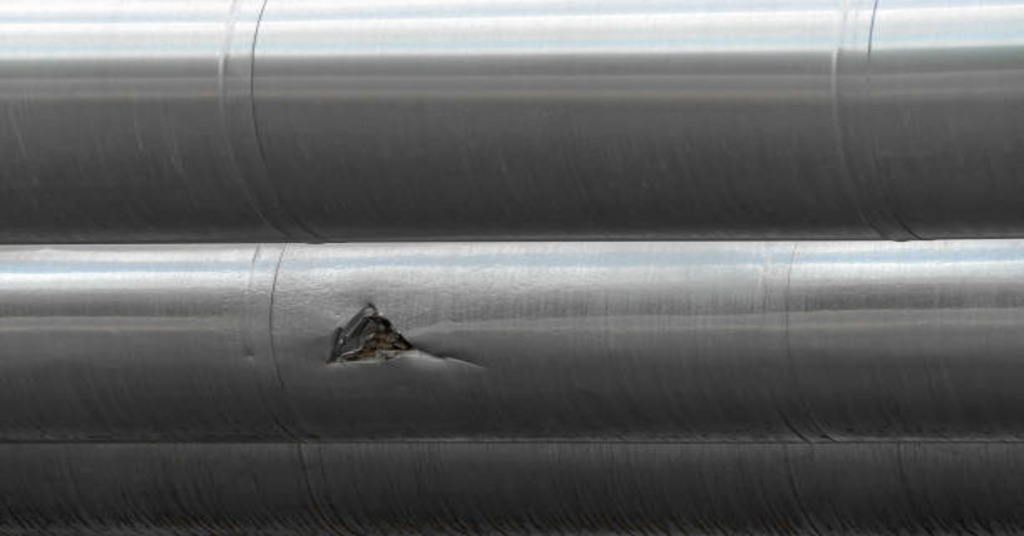
Grieta de metal
En el mecanizado CNC, las marcas de herramientas dictan las líneas visibles o crestas que quedan en la superficie mecanizada debido a un contacto incorrecto entre la herramienta de corte y la pieza de trabajo. Estas marcas pueden aparecer por varios motivos:
- Selección de herramienta incorrecta: Pueden aparecer marcas de herramienta debido a parámetros de corte elevados, selección de herramienta inadecuada o utilización defectuosa del material.
- Vibración de la máquina: Las condiciones y la configuración dentro de la máquina pueden provocar estas vibraciones, que provocan marcas en la superficie.
- Estrategia de entrada y salida de herramienta: Es importante considerar cómo la herramienta entra en contacto con la pieza y cómo sale durante el proceso de mecanizado porque estos aspectos pueden afectar las marcas que quedan.
Mejoras:
- Optimice los parámetros de corte: reduzca la presión con la que se aplica la herramienta y regule aún más la velocidad de la herramienta para reducir las marcas dejadas.
- Elija las herramientas adecuadas: utilice herramientas con las geometrías y revestimientos adecuados que no rayen fácilmente la superficie.
- Implementar operaciones de acabado: como último paso, se aplica esmerilado o pulido para eliminar las marcas restantes de la herramienta y mejorar el acabado superficial general.
Problemas de delaminación
Los materiales laminados pueden deslaminarse durante el mecanizado CNC. Esto significa que las capas pueden separarse o desprenderse de la superficie.
Causa:
- Altas fuerzas de corte o altos avances durante el proceso de mecanizado.
- Materiales laminados de mala calidad o que necesiten un pegado más adecuado.
- Falta de elección adecuada de herramientas o uso de herramientas contundentes.
- La falta de sujeción o soporte adecuados puede provocar vibraciones o movimientos.
Mejoras:
- Minimice las fuerzas de corte y seleccione las velocidades de avance adecuadas.
- Utilice materiales laminados bien delimitados.
- Seleccionar herramientas e instrumentos de corte fino para materiales laminados.
- Asegure un soporte y sujeción adecuados para reducir la vibración y el movimiento.
¡Pruebe Boda ahora!
Alternativas a la técnica de mecanizado CNC y sus respectivos defectos
Sin embargo, el mecanizado CNC es más exacto y preciso que los procesos tradicionales de fabricación de piezas. Se utilizan varias técnicas alternativas, como el moldeo por inyección y la fundición de metales. Aunque estos métodos convencionales son bastante populares para la producción de grandes volúmenes debido a su rentabilidad. Pero también presentan deficiencias durante el proceso. Analicemos sus defectos correspondientes.
Algunos ejemplos de defectos de soldadura incluir;
- Porosidad
- superposición
- Formación de salpicaduras
- Grietas
- Socavaciones
De manera similar, ejemplos de defectos de fundición incluir;
- Desviaciones
- Pandeo
- Penetración de metales
- Inclusión de escoria
- lágrimas calientes
Además, el moldeo por inyección, sin embargo, es rentable para tiradas grandes, pero existen riesgos e imprecisiones. Alguno defectos de moldeo por inyección incluir;
- tiros cortos
- huecos de vacío
- Líneas de flujo
- Jetting
- delaminación superficial
- marcas de hundimiento, etc.
Puntos Clave
- Aunque el mecanizado CNC es una técnica computarizada utilizada en todos los ámbitos profesionales servicio de mecanizado cncNo puede ser 100% precisa en todo momento, ya que siempre existen imprecisiones. Estas máquinas pueden presentar defectos como desgaste de las herramientas, roturas, daños por corrosión, etc., que pueden afectar la resistencia y la calidad del producto final.
- Para eliminar o rectificar estas consecuencias, considere el proceso de mecanizado, las herramientas y el material de la pieza de trabajo adecuados para obtener resultados óptimos.
- Es imperativo comprender la relación entre la herramienta y el material mecanizado para identificar los defectos relacionados que puedan aparecer y así ayudar a minimizar esos defectos para ahorrar costos adicionales en los proyectos.
- Además, es crucial monitorear periódicamente la eficiencia de la máquina y son necesarios reajustes para mejorar la calidad de las piezas en el mecanizado CNC.
Preguntas Frecuentes
P1. ¿Cuáles son algunos de los problemas más frecuentes observados en el mecanizado CNC?
Algunos defectos comunes son la rugosidad de la superficie, el desgaste de las herramientas, las imprecisiones dimensionales, las marcas de vibración y el acabado superficial deficiente.
P2. ¿Cuáles son las formas de identificar defectos en los procesos de mecanizado CNC?
Algunas de las formas que se pueden utilizar para identificar defectos incluyen; inspección visual, medición de dimensiones con herramientas adecuadas, pruebas de rugosidad de superficies con instrumentos de metrología y seguimiento de las características de la máquina para detectar cualquier signo de anomalía.
P3. Ejemplos de Defectos de corte por láser.
El corte CNC, aunque es más preciso a la hora de proporcionar cortes suaves y piezas moldeadas de alta calidad, tiene riesgos potenciales. Algunos defectos del corte por láser incluyen desviación de corte, escoria y variaciones.