“La lavorazione CNC è una tecnica precisa e controllata automaticamente per la produzione di prototipi in volumi medio-grandi. Nonostante la sua precisione, gli errori sono ancora associati. I produttori di prodotti devono conoscere le proprie ragioni e le misure preventive per evitare questi errori e ottenere i risultati desiderati”.
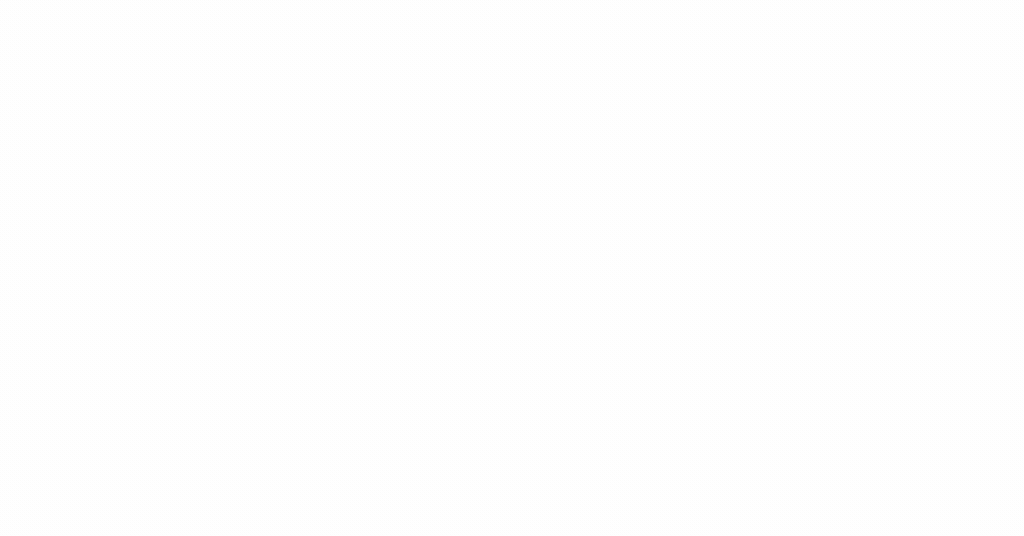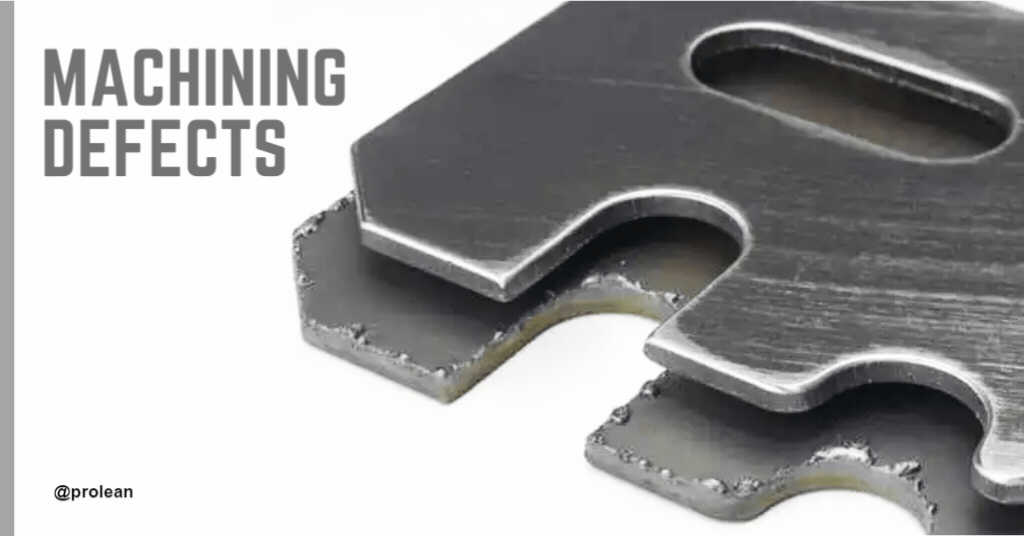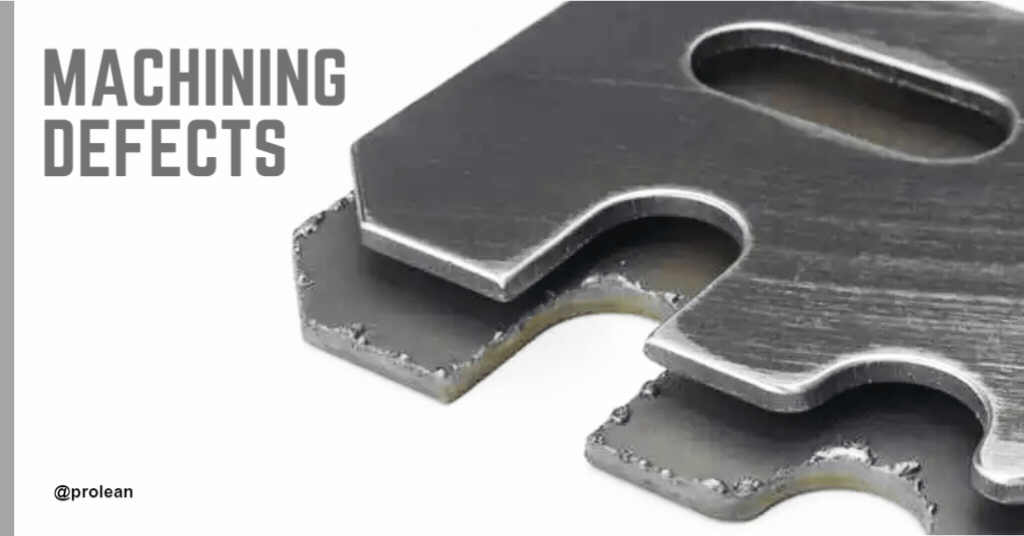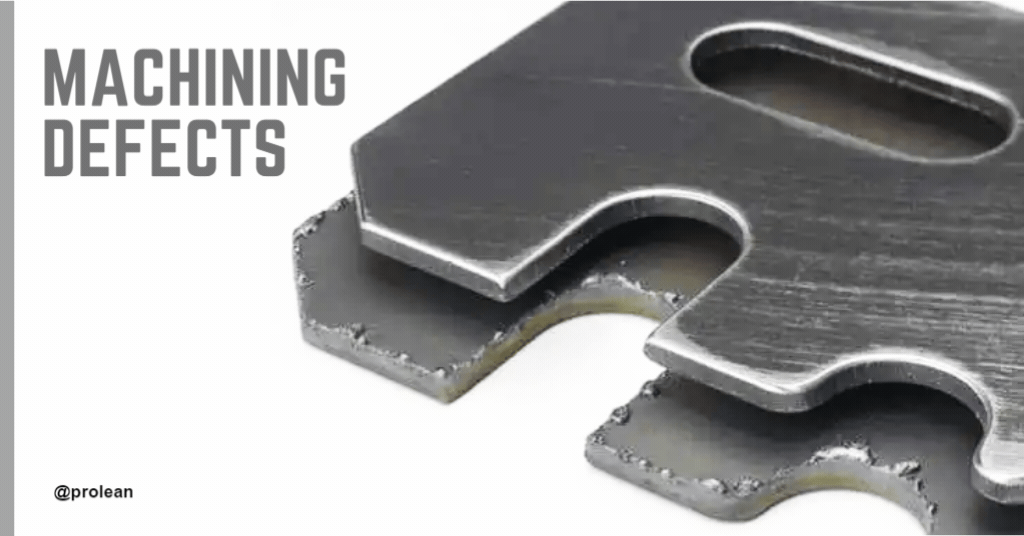
Migliori Processi di lavorazione CNC, tuttavia, sono precisi e accurati, ma possono portare a risultati imprecisi se non impiegati in modo appropriato a causa dell'usura dell'utensile e della formazione di trucioli. In questo modo, tecniche innovative come la processo di scissione o il processo di goffratura svolgono un ruolo vitale. Queste tecniche avanzate aiutano a evitarli o prevenirli difetti da rosicchiamento, usura degli utensili, e lacrima, così come difetti di goffratura. In alcuni casi, il file processo di rifinitura sembra anche più utile per eliminare questi difetti che influiscono sulla qualità.
Le fabbriche di lavorazione CNC ad alta precisione creano parti o prodotti perfetti dai pezzi in lavorazione. A volte, questi sembrano una sfida significativa a causa di imperfezioni del processo o difetti di lavorazione CNC. Queste sfide sono state importanti poiché hanno aiutato gli operatori ad apprendere e migliorare i loro metodi per ottenere i migliori risultati. Identificare e analizzare i difetti di lavorazione CNC è sempre utile, poiché ciò contribuirà a migliorare le future operazioni di lavorazione.
Boda Tech è una fabbrica leader nella lavorazione CNC su richiesta in Cina. Sulla base della loro esperienza ultradecennale, hanno fornito preziose informazioni sulle cause e sui rimedi dei difetti di lavorazione. Questo post del blog fornisce preziose informazioni sui difetti della lavorazione CNC, sul loro impatto sui prodotti e sulle soluzioni a questi potenziali problemi, tra cui difetti di imbutitura profonda.
Cosa sono i difetti di lavorazione CNC?
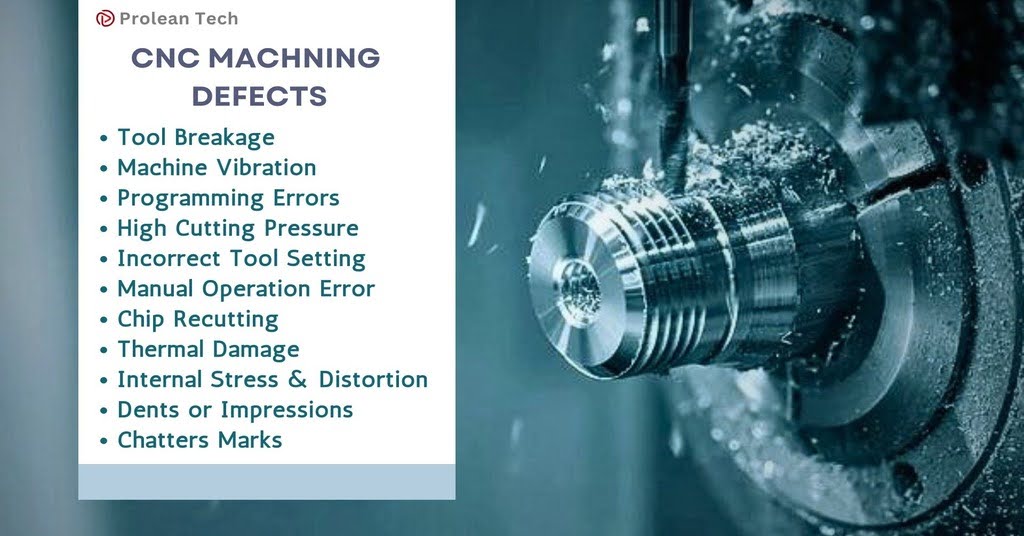
Elenco dei comuni difetti di lavorazione
I difetti di lavorazione CNC sono irregolarità o guasti nei prodotti finali che possono essere ricondotti al processo di lavorazione. Queste imperfezioni possono manifestarsi come ammaccature, graffi o qualsiasi altro danno fisico sul pezzo, imprecisioni dimensionali, scarsa finitura superficiale, difetti nel materiale, utensili da taglio rotti e macchine difettose. Questi difetti possono porre diversi problemi nelle parti finali lavorate, come imprecisioni dimensionali, scarsa qualità della superficie e temperature elevate.
Diversi fattori possono causare difetti di lavorazione durante il processo di taglio, tra cui: trucioli, vibrazioni, bave, scheggiature e bordi di riporto. Questi sono difetti tipici associati al taglio dei metalli e si riscontrano in tutti i tipi di macchine utensili e metodi di lavorazione, come centri di lavoro, torni CNC e torni automatici. Per saperne di più:Chiacchiere nella lavorazione meccanica
Prova subito Boda!
Difetti di lavorazione comuni
Parliamo di alcuni difetti di lavorazione comuni.
Taglio eccessivo nei pezzi
cause:
- La flessione dell'utensile è dovuta alla bassa rigidità dell'utensile, alla sua lunga lunghezza o al suo diametro ridotto.
- Potrebbe essere dovuto a un errore dell'operatore o a una manipolazione impropria degli alimenti.
- Tolleranza di taglio incoerente (ad esempio, 0 sulle superfici laterali curve, 5 sul fondo).
- Alcuni parametri di taglio comuni che potrebbero essere impostati in modo errato includono la tolleranza, impostata su un valore troppo stretto, e la velocità del mandrino, impostata su un valore molto elevato.
Miglioramenti:
- Selezione degli strumenti: per aumentare la stabilità e la resistenza, è essenziale selezionare strumenti grandi e corti.
- Programma di smussatura: per ottenere un margine uniforme, si consiglia di utilizzare un programma di smussatura, che consentirà la rimozione uniforme del materiale su entrambe le superfici laterali e inferiori.
- Regolazione dei parametri di taglio: arrotondare attentamente gli angoli con ampi margini e regolare con cautela i parametri di taglio.
- Funzione velocità macchina (SF): provare a utilizzare la funzione SF della macchina, che consente agli operatori di regolare la velocità dell'operazione di taglio per risultati e precisione migliori.
Problemi di centratura
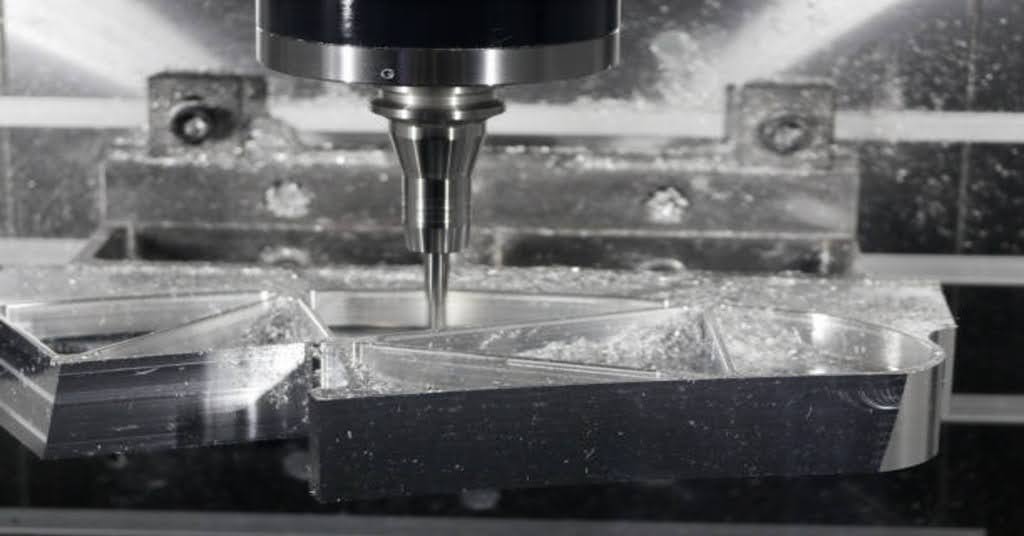
Centratura della macchina
cause:
- I problemi di centratura potrebbero essere causati da errori dell'operatore e dalla centratura manuale delle lenti.
- Anche bave o superfici irregolari sulle superfici dello stampo causano problemi di centraggio.
- Solitamente le aste di centraggio magnetiche a volte portano a progettazioni di parti imprecise.
- Questi problemi potrebbero verificarsi anche a causa dei lati non verticali degli stampi.
Miglioramenti:
- Controllare manualmente la centratura e assicurarsi che i punti abbiano la stessa altezza e che vengano utilizzati i punti.
- Prova a rimuovere eventuali bordi o angoli taglienti utilizzando materiale di riempimento o oli per pulire lo stampo.
- Prima del secondo lotto di aste di centraggio, provare a smagnetizzarle. A questo scopo è possibile utilizzare materiali non magnetici come le bacchette di ceramica.
- Controlla verticalmente il tuo stampo: Lo stampo deve essere controllato per la sua verticalità utilizzando un comparatore. Se ci sono grandi discrepanze, parla con un installatore per correggerle immediatamente.
Problemi di impostazione dello strumento
cause:
- Il presetting manuale degli utensili è una delle principali cause di errori da parte dell'operatore durante il funzionamento della macchina.
- Bloccaggio dell'utensile inappropriato.
- La descrizione comando del tagliamosche non è sufficientemente precisa.
- Differenze tra frese a R, frese a fondo piatto e frese a mosca.
Miglioramenti:
- Operazioni manuali coerenti: ripetere l'impostazione manuale dell'utensile ed eseguirla in modo corretto e preciso.
- Pulire il morsetto dell'utensile: si consiglia di pulire il morsetto dell'utensile utilizzando una pistola ad aria compressa o uno straccio prima di fissare l'utensile al suo posto.
- Misurazione accurata: per ottenere un'elevata precisione, utilizzare una punta singola sulla taglierina per misurare l'asta dell'utensile o la superficie di base.
- Programma di impostazione utensili separato: creare un programma di impostazione utensili separato per risolvere questi problemi con variazioni tra vari tipi di frese, comprese frese a R, a fondo piatto e frese a mosca.
Crash CNC – Programmazione
cause:
- Se l'altezza di sicurezza non è impostata correttamente, l'utensile potrebbe entrare in collisione con il pezzo durante un avanzamento rapido (G00).
- Lo strumento utilizzato non corrisponde a quello descritto nella scheda programma.
- La lunghezza dell'utensile (lunghezza lama) non è allineata con la profondità di lavorazione sul foglio di programma.
- I valori di profondità nell'asse Z menzionati nella scheda del programma non corrispondono alle misurazioni effettive.
- Alcuni degli errori che possono verificarsi includono; impostazioni errate delle coordinate durante la programmazione.
Miglioramenti:
- Assicurarsi che l'altezza di sicurezza sia impostata sopra il punto più alto del pezzo da lavorare
- Assicurarsi che lo strumento menzionato nella scheda del programma sia lo strumento previsto che è stato utilizzato.
- Registrare correttamente la lunghezza dell'utensile e della lama e assicurarsi che venga misurata la profondità di lavorazione effettiva.
- Controlla attentamente le misure dell'asse Z e assicurati che i valori immessi nel foglio del programma siano corretti.
Crash del CNC – Errori dell'operatore
cause:
- L'impostazione della profondità dell'asse Z dell'utensile non è corretta.
- Alcuni errori includono numeri di centratura e operazione, come la mancata considerazione del raggio dell'utensile.
- Perdere il dado, lasciarlo cadere o portarlo via a metà del lancio (ad esempio, lanciando un dado D10 quando era necessario un D4).
- Effettuare la selezione sbagliata (ad esempio, selezionando A9. NC anziché A7. NC).
- Rotazione errata del volantino o rotazione nella direzione sbagliata. Ad esempio, premendolo in modo errato durante un avanzamento rapido manuale (X invece di -X).
Miglioramenti:
- Impostare la posizione dell'utensile sull'asse Z (inferiore, superiore, superficie divisa, ecc.) con molta attenzione.
- Inoltre, verificare i requisiti di centratura e operatività.
- Mantenere l'allineamento dello strumento corretto per il foglio del programma prima di correggerlo.
- I programmi devono essere eseguiti nella giusta sequenza.
- Migliorare il livello di movimentazione manuale delle macchine.
- Sollevare l'asse Z sopra il pezzo in lavorazione e quindi spostarlo manualmente.
Precisione nelle aree curve lisce
cause:
- Se ottieni superfici ruvide su parti curve, ecco perché:- Se ottieni superfici ruvide su parti curve, ecco perché:
- Impostazione di parametri di taglio errati come l'angolo dell'utensile e la velocità.
- L'utilizzo di strumenti ottusi e inefficienti per lungo tempo nel processo.
- Quando gli strumenti sporgono o hanno troppo spazio, sorgono problemi.
- Altre volte, non puliamo adeguatamente i trucioli o non applichiamo l'olio correttamente.
- Anche il modo in cui abbiamo impostato la macchina per il taglio può influire sul livello di levigatezza.
- Il pezzo lavorato potrebbe presentare delle imperfezioni sotto forma di bave (piccole aree ruvide). Per saperne di più:Sgrossatura e finitura CNC
Miglioramenti:
- È meglio impostare parametri di taglio più appropriati per curve più morbide.
- Conserva gli strumenti affilati e sostituiscili quando diventano smussati.
- Gli strumenti dovrebbero essere mantenuti corti e il più aderenti possibile per ridurre lo spazio aggiuntivo.
- Anche la regolazione delle velocità di taglio e del tipo di utensili utilizzati è importante per ottenere i migliori risultati.
- Eliminazione dei trucioli, espulsione dell'aria e applicazione corretta dell'olio.
- Insegna alla macchina a tagliare in modo da facilitare la creazione di curve morbide.
Gestione dell'elevata pressione di taglio
L'elevata pressione di taglio è la forza esercitata sull'utensile da taglio durante la lavorazione. Succede quando l'utensile è in contatto con il pezzo e il materiale viene tagliato o rimosso. Questa pressione è determinata dalla geometria dell'utensile, dai parametri di taglio, dalle caratteristiche del materiale e dall'ambiente di lavorazione. Un'elevata pressione di taglio è associata a problemi quali l'usura dell'utensile, la stabilità della macchina, un elevato consumo di energia e la distorsione del pezzo.
Come gestirlo?
- Regola la velocità di taglio, la profondità e la velocità di avanzamento per ridurre al minimo la pressione mantenendo la produttività.
- Utilizzare fluidi da taglio o refrigeranti per controllare il calore, ridurre al minimo l'usura degli utensili e prolungare la durata degli utensili.
- Introdurre nuove tecnologie come la fresatura trocoidale per ridurre le forze di taglio e aumentare la velocità di produzione.
Variazione o irregolarità nella finitura superficiale
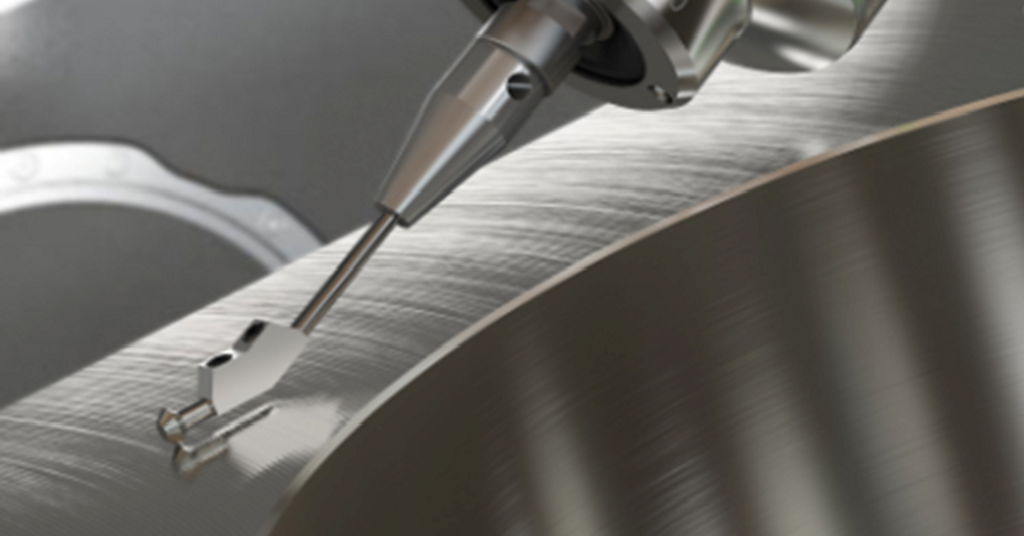
Ruvidezza della superficie
Il mantenimento della finitura superficiale nella fresatura CNC è fondamentale per la creazione di pezzi di qualità poiché è un aspetto vitale del prodotto finale. Tuttavia, alcuni fattori possono causare variazioni nella finitura superficiale durante il processo di lavorazione.
Un problema comune sono le vibrazioni causate dalle vibrazioni della macchina o della taglierina. Ciò può accadere quando si utilizza un utensile smussato, che porta l'utensile a tagliare una grande quantità di materiale prima che il truciolo venga rimosso, con conseguente scarsa finitura superficiale.
Un altro fattore è il tipo di strategia di fresatura CNC utilizzata. La fresatura concorde, in cui l'utensile entra nel pezzo con un colpo ed esce lentamente, solitamente si traduce in una migliore finitura superficiale. Tuttavia, la fresatura convenzionale, in cui l'utensile ruota nella direzione opposta alla direzione di avanzamento, tende a rovinare le superfici finite e ad influenzare la finitura superficiale finale.
Anche la selezione e l'applicazione dei refrigeranti contribuiscono al processo. L'uso di refrigeranti e lubrificanti adeguati può aiutare a evitare il surriscaldamento e migliorare la qualità della superficie. D’altro canto, se il raffreddamento è insufficiente, l’utensile si usura più velocemente e la finitura superficiale del pezzo non è altrettanto liscia.
Per superare diversi problemi di finitura superficiale, è importante mantenere gli utensili da taglio in buone condizioni, selezionare la giusta tecnica di fresatura in base alla finitura superficiale richiesta e utilizzare correttamente il refrigerante durante la lavorazione. Con queste soluzioni, le operazioni di fresatura CNC possono ottenere migliori finiture superficiali del pezzo.
Usura o segni dell'utensile
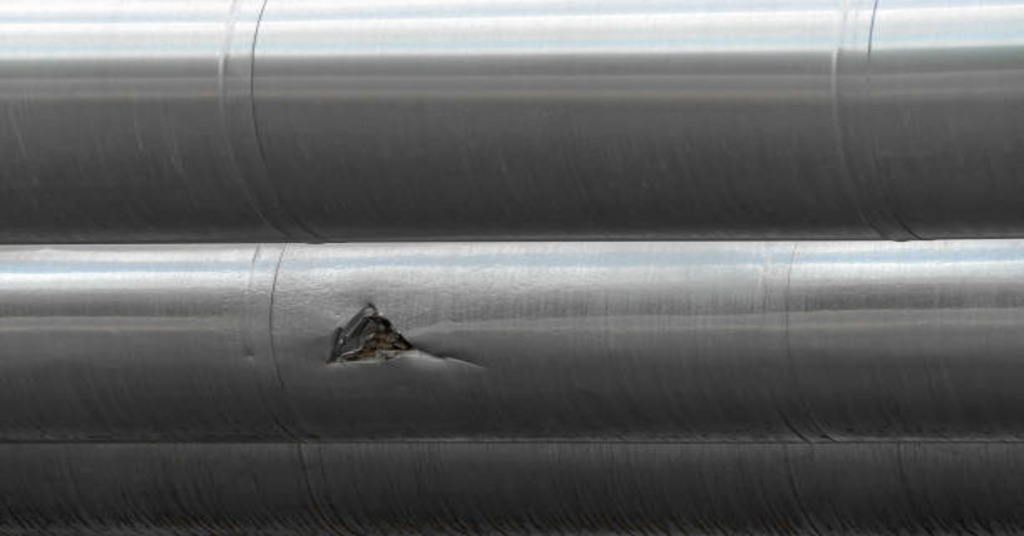
Crepa del metallo
Nella lavorazione CNC, i segni dell'utensile determinano le linee visibili o le creste lasciate sulla superficie lavorata a causa del contatto impreciso tra l'utensile da taglio e il pezzo. Questi segni possono apparire per diversi motivi:
- Selezione errata dell'utensile: possono formarsi segni dell'utensile a causa di parametri di taglio elevati, selezione errata dell'utensile o utilizzo difettoso del materiale.
- Vibrazioni della macchina: le condizioni e la configurazione all'interno della macchina possono causare queste vibrazioni, che lasciano segni sulla superficie.
- Strategia di entrata e uscita dell'utensile: è importante considerare come l'utensile entra in contatto con il pezzo e come esce durante il processo di lavorazione perché questi aspetti possono influenzare i segni lasciati indietro.
Miglioramenti:
- Ottimizza i parametri di taglio: riduce la pressione con cui viene applicato l'utensile e regola ulteriormente la velocità dell'utensile per ridurre i segni lasciati.
- Scegli gli strumenti giusti: utilizza strumenti con le giuste geometrie e rivestimenti che non graffino facilmente la superficie.
- Operazioni di finitura dell'implementazione: come ultimo passaggio, viene applicata la molatura o la lucidatura per rimuovere i segni rimanenti dell'utensile e migliorare la finitura superficiale generale.
Problemi di delaminazione
I materiali laminati possono delaminarsi durante la lavorazione CNC. Ciò significa che gli strati potrebbero separarsi o staccarsi dalla superficie.
causa:
- Forze di taglio elevate o velocità di avanzamento elevate durante il processo di lavorazione.
- Materiali laminati di scarsa qualità o che necessitano di un incollaggio più adeguato.
- Mancanza di scelta adeguata degli strumenti o utilizzo di strumenti smussati.
- La mancanza di un bloccaggio o di un supporto adeguati può causare vibrazioni o movimenti.
Miglioramenti:
- Ridurre al minimo le forze di taglio e selezionare le velocità di avanzamento adeguate.
- Utilizzare materiali laminati ben delimitati.
- Seleziona utensili e strumenti da taglio fini per materiali laminati.
- Garantire un supporto e un bloccaggio adeguati per ridurre vibrazioni e movimenti.
Prova subito Boda!
Alternative alla tecnica di lavorazione CNC e relativi difetti
Tuttavia, la lavorazione CNC è più accurata e precisa rispetto ai tradizionali processi di produzione di componenti. Vengono utilizzate varie tecniche alternative, come lo stampaggio a iniezione e la fusione dei metalli. Anche se questi metodi convenzionali sono piuttosto popolari per la produzione di grandi volumi grazie al loro rapporto costo-efficacia. Ma mostrano anche carenze durante il processo. Discutiamo i loro difetti corrispondenti.
Alcuni esempi di difetti di saldatura includere;
- Porosità
- sovrapposizione
- Formazione di spruzzi
- Crepe
- Sottosquadri
Allo stesso modo, esempi di difetti di colata includere;
- Esaurimenti
- Orditura
- Penetrazione del metallo
- Inclusione di scorie
- Lacrime calde
Inoltre, lo stampaggio a iniezione è conveniente per grandi tirature, ma presenta rischi e imprecisioni. Alcuni difetti di stampaggio ad iniezione includere;
- colpi brevi
- vuoti di vuoto
- Linee di flusso
- getto
- delaminazione superficiale
- segni di affondamento, ecc.
Punti chiave
- Sebbene la lavorazione CNC sia una tecnica computerizzata utilizzata in ogni ambito professionale servizio di lavorazione cncNon può essere sempre precisa al 100%, poiché permangono delle imprecisioni. Queste macchine possono essere soggette a difetti quali usura degli utensili, rotture, fenomeni di rosicchiamento, ecc., che possono compromettere la resistenza e la qualità del prodotto finale.
- Per eliminare o correggere queste conseguenze, considerare il processo di lavorazione, gli strumenti e il materiale del pezzo appropriati per ottenere risultati ottimali.
- È fondamentale comprendere la relazione tra l'utensile e il materiale lavorato per identificare i difetti correlati che potrebbero apparire e quindi contribuire a minimizzare tali difetti per risparmiare costi aggiuntivi sui progetti.
- Inoltre, è fondamentale monitorare regolarmente l'efficienza della macchina e sono necessarie regolazioni per migliorare la qualità dei pezzi nella lavorazione CNC.
DOMANDE FREQUENTI
Q1. Quali sono alcuni dei problemi più frequenti osservati nella lavorazione CNC?
Alcuni difetti comuni sono la ruvidità della superficie, l'usura degli utensili, le imprecisioni dimensionali, i segni di vibrazione e la scarsa finitura superficiale.
Q2. Quali sono i modi per identificare i difetti nei processi di lavorazione CNC?
Alcuni dei modi che possono essere utilizzati per identificare i difetti includono; ispezione visiva, misurazione delle dimensioni mediante strumenti adeguati, controllo della rugosità superficiale mediante strumenti metrologici e monitoraggio delle caratteristiche della macchina per eventuali segni di anomalia.
Q3. Esempi di Difetti del taglio laser.
Il taglio CNC, sebbene più accurato nel fornire tagli lisci e parti sagomate di alta qualità, presenta rischi potenziali. Alcuni difetti del taglio laser includono deviazione del taglio, bava e variazioni.