El molibdeno es un metal refractario que requiere técnicas especializadas de mecanizado de molibdeno debido a sus propiedades materiales. La aleación TZM, uno de los materiales clave para Mecanizado CNC, requiere un conocimiento profundo durante diversas operaciones de corte, ya que admite aplicaciones tanto en entornos de alta temperatura como en la fabricación de componentes precisos.
Tecnología Bodaa ofrece fabricación de molibdeno de alta calidad utilizando acero de alta velocidad y cortadores recubiertos que garantizan cortes precisos con corte láser adicional para molibdeno para un producto sin rebabas.
¿Cómo cortar molibdeno?
Molibdeno, utilizado en fabricación bajo demandaRequiere métodos de corte precisos debido a su naturaleza dura y frágil, lo que exige tanto la conservación del material como la precisión dimensional. Los métodos de corte varían según el material (varillas, láminas, placas), considerando el deterioro de la herramienta y el uso de sistemas de refrigeración eficientes.
Técnicas de aserrado convencionales
Los materiales de molibdeno se pueden cortar con sierras para metales y sierras de cinta eléctricas, que producen un corte de 3 mm (1/8 de pulgada) y una curvatura de 0,6 mm (3/16 de pulgada) en secciones gruesas. Las hojas de acero de alta velocidad deben cortar a una velocidad de 30,5 m/min (100 pies por minuto) y utilizan aceite de corte a base de azufre para prolongar la vida útil de la herramienta y controlar la formación de virutas. El método recomendado para cortar placas de molibdeno consiste en el mecanizado de los bordes del molibdeno en lugar del cizallamiento, ya que un cizallamiento superior a 1,27 mm (0.050 pulgadas) puede provocar grietas en el material.
Métodos de corte por láser
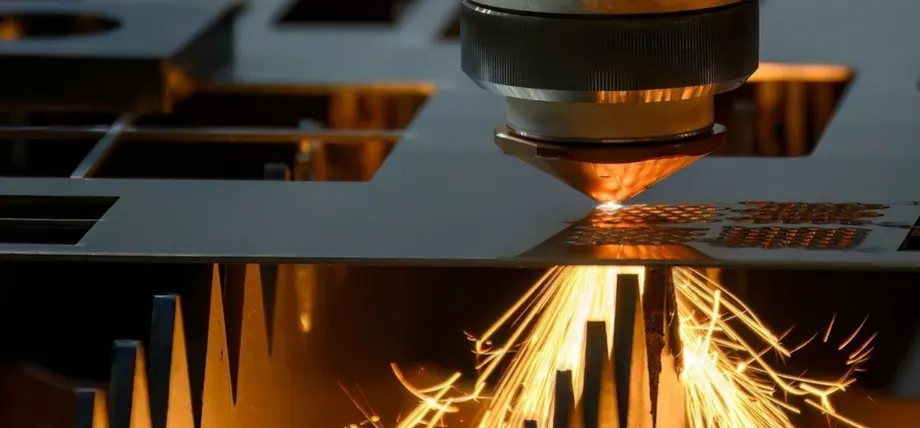
Corte láser de molibdeno para obtener bordes limpios y precisos.
El proceso de corte por láser ofrece resultados precisos en láminas y placas de molibdeno mediante tecnología láser de fibra, que opera a una potencia de 800 a 1,200 vatios y una velocidad de 1,500 a 2,500 mm por minuto para minimizar las zonas afectadas por el calor. Este método ofrece excelentes resultados en diseños complejos, ya que produce bordes lisos sin introducir tensión mecánica. El uso de refrigerante de aceite soluble con láseres de fibra proporciona una mayor eficiencia para el molibdeno puro, mientras que los láseres de CO2 siguen siendo una alternativa viable.
Corte por plasma y abrasivo
La tecnología de corte por plasma utiliza arcos de alta temperatura para cortar placas gruesas de molibdeno cuando la velocidad es prioritaria sobre la calidad de la superficie. El uso de muelas abrasivas para materiales delgados produce cortes rectos, minimizando el riesgo de astillado del material. El proceso de corte requiere un soporte rígido para la herramienta y refrigeración con aceite clorado para evitar su deterioro y mantener la precisión del filo.
Electroerosión por hilo para cortes de precisión
El proceso de electroerosión por hilo (EDM) con hilo de molibdeno como herramienta de corte permite el corte sin contacto para formas complejas y operaciones de roscado. Este método protege el material de molibdeno de la tensión mecánica gracias a su funcionamiento sin contacto, lo que ofrece excelentes resultados en operaciones precursoras de taladrado profundo y fresado frontal.
¡Pruebe Boda ahora!
¿Cuáles son las propiedades de mecanizado del molibdeno?
- Alto punto de fusión y estabilidad térmica:El alto punto de fusión del molibdeno, que alcanza los 2620°C, permite su uso en aplicaciones de alta temperatura; sin embargo, requiere sistemas de enfriamiento adecuados para evitar el agrietamiento térmico durante las operaciones de mecanizado.
- Alta dureza y abrasividadEl material presenta alta dureza y abrasividad, lo que puede provocar un rápido desgaste de la herramienta. Por lo tanto, se recomienda utilizar herramientas de carburo de tungsteno o nitruro de boro cúbico para operaciones de fresado y taladrado.
- Fragilidad a temperatura ambienteEl molibdeno puro exhibe fragilidad a temperatura ambiente, lo que lo hace propenso a astillarse durante las operaciones de torneado y mecanizado de molibdeno, que requieren ángulos de inclinación de la herramienta específicos y velocidades de avance controladas.
- Bajo coeficiente de expansión térmicaEl material mantiene su estabilidad dimensional a través del calor porque su coeficiente de expansión térmica mide 4.8 × 10^-6/K /K; sin embargo, las operaciones de perforación profunda enfrentan desafíos debido a la acumulación de calor.
- Buena conductividad térmicaEl material exhibe una buena conductividad térmica a 138 W/m·K; sin embargo, un control deficiente de las virutas produce filos recalcitrantes que requieren un aceite de corte a base de azufre para una lubricación adecuada.
- Influencia de la estructura del grano:Las propiedades de mecanizado del molibdeno sinterizado son mejores que las del molibdeno recristalizado porque la estructura de grano más grande hace que las operaciones de torneado en bruto y fresado frontal sean más propensas al agrietamiento en el molibdeno recristalizado.
- Resistencia a la Corrosión: :El material muestra una excelente resistencia a la corrosión por ácidos y álcalis, pero calidad del acabado de superficies metálicas depende de mantener condiciones operativas limpias durante los procesos de fabricación de molibdeno.
- Densidad y Fuerza:La alta densidad de 10.2 g/cm³ del molibdeno requiere máquinas robustas que puedan soportar fuerzas de corte y al mismo tiempo proporcionen un soporte estable de la herramienta para evitar vibraciones y garantizar la precisión.
Los mejores métodos para mecanizar molibdeno
Los mejores métodos de mecanizado de molibdeno equilibran la eficiencia de remoción de material y la durabilidad de la herramienta. La combinación de técnicas de mecanizado convencionales, como torneado, fresado y taladrado, funciona bien con parámetros adecuados; sin embargo, la electroerosión resulta la más eficaz para crear formas complejas. La selección de herramientas de carburo es la opción principal para la mayoría de las operaciones, ya que superan a las herramientas de acero de alta velocidad en la resistencia a la abrasión del molibdeno.
El uso de aceites a base de azufre y aceites clorados como fluidos de corte proporciona propiedades esenciales de refrigeración y lubricación, que reducen la fricción y prolongan la durabilidad de la herramienta. La velocidad de avance recomendada para operaciones de torneado debe estar entre 0.005 y 0.015 pulgadas por revolución para evitar el sobrecalentamiento.
Fresado CNC de molibdeno
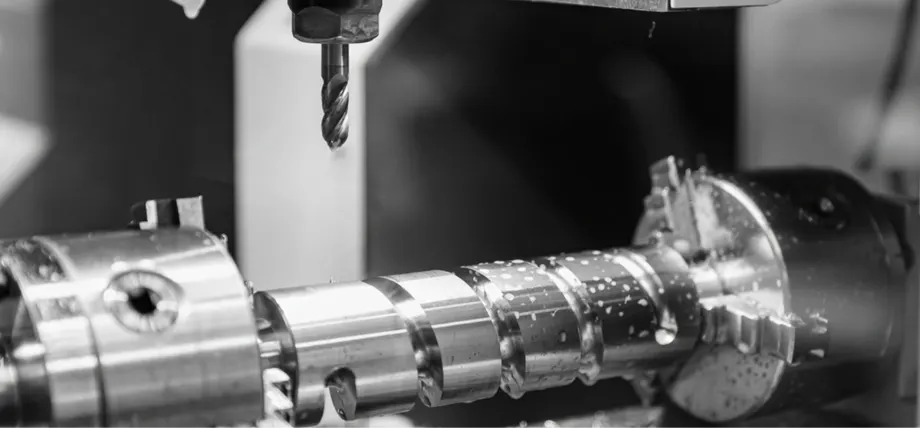
Fresado CNC de un tornillo grande
El proceso de fresado CNC de molibdeno requiere una velocidad precisa y un control preciso del avance para producir dimensiones precisas y acabados superficiales uniformes. La combinación de fresas con punta de carburo y técnicas de planeado ofrece resultados óptimos para superficies planas al operar a profundidades de 0.125 pulgadas y velocidades de entre 200 y 400 pies por minuto.
La combinación de ángulos de ataque positivos de entre 10 y 20 grados, junto con un soporte rígido para la herramienta, ayuda a reducir el desgaste de la misma durante el mecanizado de molibdeno. El proceso de fresado asistido por ultrasonidos resulta eficaz para el mecanizado de formas complejas, ya que reduce la fuerza necesaria para cortar materiales de molibdeno.
El control de virutas requiere aceite de corte a base de azufre para facilitar la eliminación y evitar la re-soldadura. La fresadora debe funcionar con vibraciones mínimas, ya que el vibrodesprendimiento excesivo de las características mecanizadas del borde se produce cuando la máquina vibra.
Torneado CNC de molibdeno
El proceso de torneado CNC de molibdeno requiere una optimización específica de los parámetros del torno debido a su extrema dureza. El proceso de torneado de desbaste requiere herramientas de carburo que operen a velocidades de entre 45 y 90 metros por minuto, con profundidades de corte de entre 1,27 y 5,08 mm (0.050 y 0.200 pulgadas). Las pasadas de acabado se reducen a 0,25-7,62 mm (0.010-0.030 pulgadas) para mejorar la calidad de la superficie. La presión del filo disminuye al utilizar ángulos de ataque positivos, similares a los utilizados para la fundición de 15 grados.
La vida útil de la herramienta se prolonga cuando el refrigerante de aceite soluble funciona continuamente durante cortes profundos, ya que ayuda a reducir la acumulación de calor. La máquina funciona de forma óptima cuando la pieza de trabajo permanece firmemente sujeta para evitar cualquier deflexión que pudiera provocar errores de medición.
Perforación CNC de molibdeno
El proceso de Perforación CNC El molibdeno requiere herramientas de perforación específicas para gestionar eficazmente las virutas y evitar el agrietamiento del material. El proceso de taladrado de agujeros profundos requiere brocas de carburo, que operan a velocidades de 30 a 60 metros por minuto (100-200 pies por minuto) con velocidades de avance de 0,005 a 0,015 mm (0.002-0.006 pulgadas por revolución). El diseño de punta partida de las brocas mantiene la precisión del agujero al evitar el movimiento de la herramienta durante la operación.
El proceso de taladrado de agujeros profundos requiere un lubricante de mecanizado con aceites a base de azufre para una refrigeración eficaz, ya que ayuda a eliminar el calor y las virutas cuando la profundidad del agujero triplica su diámetro. El método de taladrado por penetración protege la integridad de la herramienta al trabajar con placas de molibdeno.
Mecanizado de molibdeno por electroerosión
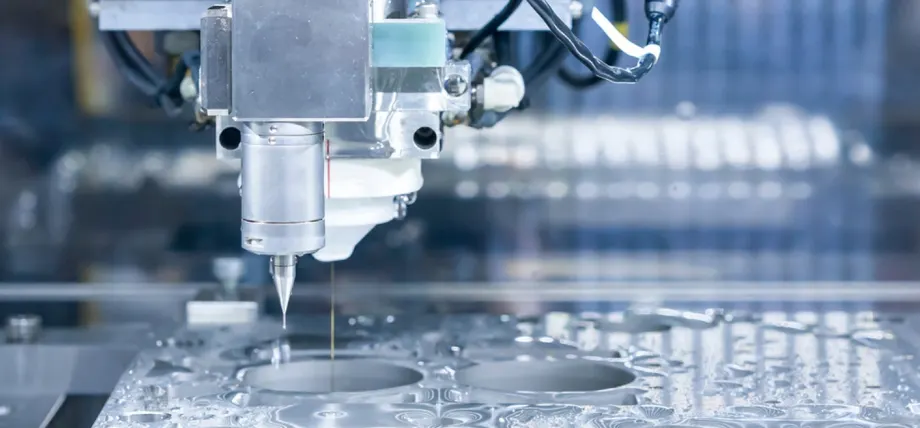
Electroerosión por hilo para geometrías intrincadas de molibdeno.
El proceso de mecanizado por electroerosión (EDM) para molibdeno utiliza descargas eléctricas para eliminar material, lo que lo hace especialmente eficaz en operaciones de mecanizado complejas. El corte por electroerosión por hilo de molibdeno permite operaciones de corte precisas con baja distorsión térmica, lo que lo hace ideal para la fabricación de formas complejas. El acabado superficial óptimo se consigue utilizando duraciones de pulso de entre 10 y 50 microsegundos, combinadas con niveles de corriente de hasta 30 amperios. El proceso de electroerosión por penetración con electrodos de grafito mecaniza con éxito el molibdeno, pero la formación de óxido en fluido dieléctrico a base de agua puede ser un problema.
La técnica produce excelentes resultados para producir piezas de molibdeno que requieren dimensiones precisas minimizando el estrés mecánico.
¡Pruebe Boda ahora!
La mejor manera de mecanizar placas de molibdeno
El mecanizado de placas de molibdeno requiere un enfoque dual: primero con operaciones de fresado y luego con rectificado para lograr tanto planitud como precisión en los bordes. El proceso comienza con el planeado, utilizando herramientas de carburo a profundidades controladas para eliminar material eficientemente, y luego con el rectificado para mejorar la calidad superficial.
Los bordes requieren configuraciones de perfiladora o fresadora con ángulo de ataque positivo para evitar el astillado durante la operación. Las operaciones de placas de molibdeno de alto volumen se benefician de los sistemas de refrigeración criogénica, que prolongan la vida útil de la herramienta y previenen el agrietamiento térmico. El proceso de contorneado asistido por láser constituye una alternativa precisa que reduce el deterioro mecánico de la herramienta.
¿Qué tipo de herramientas de mecanizado se pueden utilizar para el molibdeno?
Herramientas de acero de alta velocidad
Las herramientas de acero de alta velocidad son ideales para operaciones de desbaste y taladrado superficial a velocidades normales, ya que soportan eficazmente la dureza del molibdeno. Las herramientas de alta velocidad son eficaces en operaciones de torneado cuando se utilizan con ángulos de ataque positivos similares a los recomendados para fundición, pero requieren un afilado regular para evitar el astillado.
Herramientas de amolar
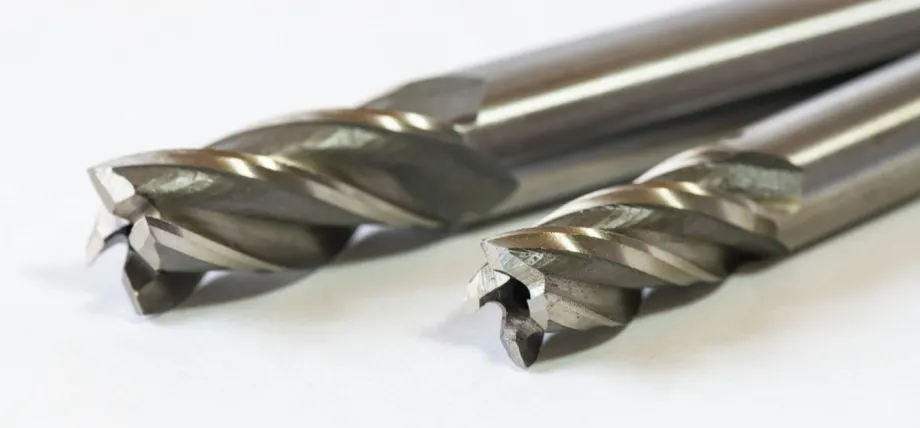
Fresas de carburo
Las herramientas de carburo de grado C2 ofrecen un rendimiento duradero durante el procesamiento del molibdeno, ya que superan en durabilidad a las herramientas de acero de alta velocidad gracias a su resistencia a la abrasión del material. La combinación de aceites base de azufre con brocas y cortadores con punta de carburo proporciona un rendimiento óptimo para operaciones de taladrado profundo y planeado.
Herramientas de nitruro de boro cúbico y diamante policristalino
Las plaquitas de nitruro de boro cúbico ofrecen una gestión de viruta excepcional y una calidad superficial excepcional durante el procesamiento de placas de molibdeno a alta velocidad. El uso de herramientas de diamante policristalino proporciona una excelente durabilidad para operaciones de roscado y mecanizado de formas complejas.
Herramientas EDM especializadas
El proceso de electroerosión utiliza hilo de molibdeno para crear cortes precisos, evitando así el desgaste de las herramientas durante la compleja fabricación de piezas de molibdeno. El proceso de electroerosión por penetración utiliza electrodos de grafito para manipular eficazmente materiales de alta dureza.
¿Qué tipos de piezas se pueden fabricar con molibdeno?
Industria aeroespacial:
- Los escudos térmicos y los álabes de las turbinas aprovechan la estabilidad térmica del molibdeno.
- Álabes guía y cámaras de combustión para motores a reacción.
- Componentes estructurales en satélites y naves espaciales.
Industria del acero y la metalurgia
- Matrices de extrusión y herramientas de procesamiento de metales.
- Electrodos y elementos calefactores para hornos.
- Los aditivos de aleación, como el ferromolibdeno, se utilizan para reforzar las placas de acero.
Industria automotriz:
- Cigüeñales y anillos de pistón en motores.
- Sistemas de escape y semiejes.
- Los componentes de la dirección requieren una alta dureza.
Industria electrónica y de semiconductores
- Ánodos y cátodos para piezas electrónicas.
- Cambiar electrodos y disipadores de calor.
- Componentes en equipos de fabricación de semiconductores.
Industria química y energética
- Crisoles y navecillas para procesos de alta temperatura.
- Analizadores de NOx en centrales eléctricas.
- Recubrimientos en spray para piezas resistentes a la corrosión.
Problemas comunes al mecanizar molibdeno
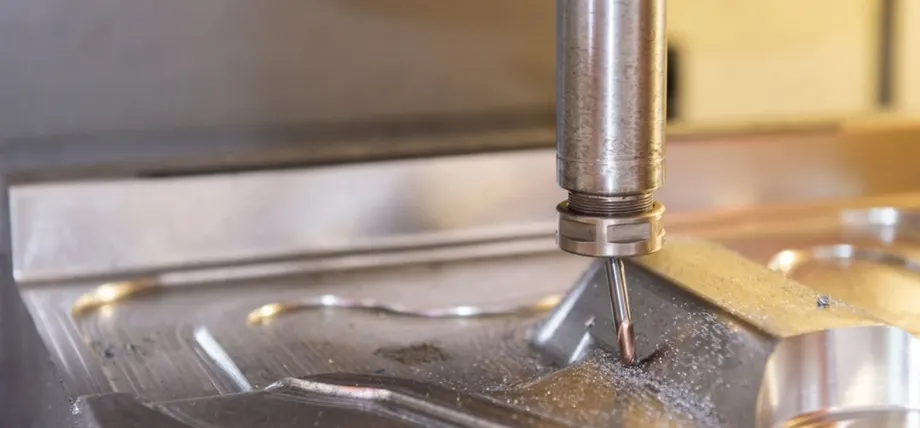
Fresado CNC de piezas de molibdeno con rotura de herramienta
- Desgaste rápido de la herramienta:La abrasividad del molibdeno provoca un desgaste rápido de la herramienta, lo que acorta la vida útil de la hoja y requiere un reemplazo frecuente de la herramienta.
- Astillas y grietas:La naturaleza frágil del material provoca astillamiento en los bordes durante operaciones de torneado en bruto y cuando las herramientas carecen del soporte adecuado.
- Acabado superficial deficiente:La combinación de generación de calor y bordes recalcados produce superficies picadas o rugosas, que necesitan sistemas de enfriamiento efectivos, herramientas de corte de alta calidad y procesos como pasivación or revestimiento de cromo duro para mejores resultados
- Altas fuerzas de corte:La alta dureza del molibdeno requiere más potencia para cortar, lo que puede provocar vibraciones en la máquina cuando el equipo carece de potencia suficiente.
- Problemas de control de chips:El uso de aceite de corte a base de azufre se hace necesario para eliminar las virutas gomosas que se adhieren a las herramientas y afectan las mediciones de precisión.
- Craqueo Térmico:Las piezas de molibdeno desarrollan grietas térmicas cuando se someten a operaciones de alta velocidad sin sistemas de lubricación adecuados.
- Imprecisiones dimensionalesLa combinación de expansión térmica y fragilidad del material genera imprecisiones dimensionales, que se pueden controlar mediante ajustes específicos de la profundidad de corte y la velocidad de avance.
Servicios de mecanizado CNC de metales
Boda ofrece alta calidad personalizado Mecanizado CNC de metales Servicios de fresado de precisión, torneado de precisión y mecanizado por electroerosión de piezas metálicas críticas en las industrias aeroespacial y médica. Somos una empresa con certificación ISO y ofrecemos los plazos de entrega más cortos para la fabricación de grandes volúmenes y el prototipado rápido.
Solicite un presupuesto gratuito
Conclusión
Puede lograr una mejor longevidad de la herramienta y una mejor calidad del producto seleccionando herramientas adecuadas, incluido el carburo y el nitruro de boro cúbico, e implementando métodos de enfriamiento con aceite de corte a base de azufre.
La producción de piezas de molibdeno mediante fresado, torneado y taladrado CNC, así como electroerosión, permite a los fabricantes crear tanto placas básicas como formas complejas. La combinación de configuraciones rígidas de equipos con parámetros operativos controlados permite a los ingenieros evitar el desgaste y el astillado de las herramientas, logrando así resultados fiables.
La eficiencia de producción de piezas de molibdeno depende de estos métodos porque las industrias utilizan el molibdeno por su alto punto de fusión y sus propiedades de dureza.
Preguntas Frecuentes
¿Se puede mecanizar el molibdeno??
El mecanizado de material de molibdeno es posible mediante operaciones estándar, que incluyen torneado, fresado y perforación, pero requiere herramientas de carburo y parámetros específicos para evitar el astillamiento de la herramienta.
¿Es seguro mecanizar el molibdeno?
El mecanizado seguro del molibdeno requiere sistemas de ventilación adecuados para evitar la inhalación de polvo, que causa problemas respiratorios, mientras que el equipo de seguridad estándar protege a los trabajadores de cualquier daño.
¿Se puede moler molibdeno?
Las ruedas de diamante son adecuadas para moler molibdeno, pero los operadores deben mantener velocidades bajas y emplear métodos de enfriamiento adecuados para prolongar la vida útil de la hoja debido a la naturaleza abrasiva del material.
¿Cómo cortar una lámina de molibdeno?
Para cortar láminas de molibdeno se necesitan sierras de cinta con hojas de dientes finos o corte láser de precisión, acompañado de un enfriamiento adecuado, para evitar el agrietamiento.