Il molibdeno è un metallo refrattario che richiede tecniche di lavorazione specializzate del molibdeno a causa delle sue proprietà. Lega TZM, uno dei materiali chiave per Lavorazione CNC, richiede una conoscenza approfondita durante le varie operazioni di taglio, in quanto supporta applicazioni sia in ambienti ad alta temperatura sia nella produzione di componenti di precisione.
Boda offre lavorazioni di molibdeno di alta qualità utilizzando acciaio rapido e frese rivestite che garantiscono tagli precisi con taglio laser aggiuntivo per il molibdeno, per un prodotto senza sbavature.
Come tagliare il molibdeno?
Molibdeno, utilizzato in produzione su richiesta, richiede metodi di taglio precisi a causa della sua natura dura e fragile, che richiede sia la conservazione del materiale che la precisione dimensionale. I metodi di taglio variano a seconda del materiale (barre, lamiere, piastre), tenendo conto del deterioramento dell'utensile e dell'uso di sistemi di raffreddamento efficienti.
Tecniche di taglio convenzionali
I materiali in molibdeno possono essere tagliati utilizzando seghetti elettrici e seghe a nastro, che producono un taglio di 1/8 di pollice e una bombatura di 3/16 di pollice su sezioni spesse. Le lame in acciaio rapido dovrebbero tagliare a una velocità di 100 piedi al minuto e utilizzare olio da taglio a base di zolfo per prolungare la durata dell'utensile e gestire la formazione di trucioli. Il metodo consigliato per il taglio di piastre in molibdeno prevede la lavorazione del bordo del molibdeno anziché la cesoiatura, poiché una cesoiatura superiore a 0.050 pollici può causare cricche nel materiale.
Metodi di taglio laser
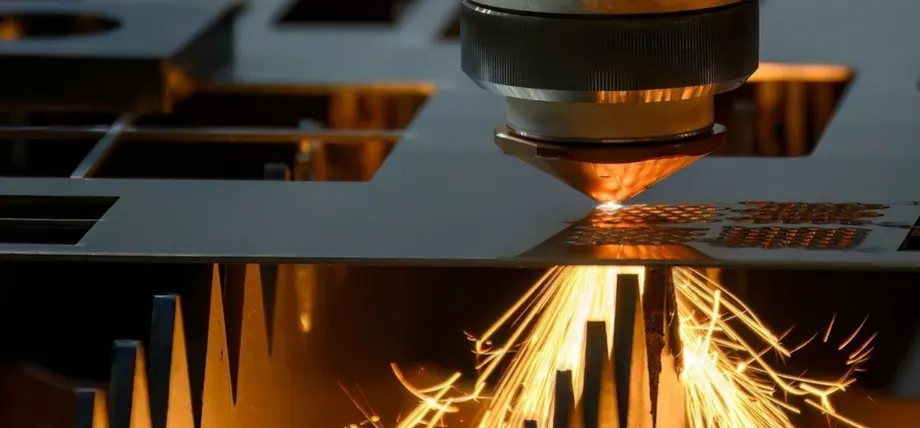
Taglio laser del molibdeno per bordi puliti e precisi.
Il processo di taglio laser offre risultati precisi per lastre e piastre in molibdeno grazie alla tecnologia laser a fibra, che opera a una potenza di 800-1,200 watt e a una velocità di 1,500-2,500 mm al minuto per ridurre al minimo le zone termicamente alterate. Il metodo offre risultati eccellenti per progetti complessi, poiché produce bordi lisci senza introdurre tensioni meccaniche. L'uso di refrigerante a base di olio solubile con laser a fibra offre una migliore efficienza per il molibdeno puro, mentre i laser a CO2 rimangono una valida alternativa.
Taglio al plasma e abrasivo
La tecnologia di taglio al plasma utilizza archi ad alta temperatura per tagliare spesse piastre di molibdeno quando i requisiti di velocità hanno la precedenza sulla qualità della superficie. Il processo di utilizzo di mole abrasive per materiali sottili produce tagli rettilinei riducendo al minimo il rischio di scheggiature. Il processo di taglio richiede un supporto rigido dell'utensile e un raffreddamento con olio clorurato per prevenirne il deterioramento e mantenere la precisione del tagliente.
Elettroerosione a filo per tagli di precisione
Il processo di elettroerosione a filo (EDM) con filo di molibdeno come utensile da taglio consente il taglio senza contatto di forme complesse e operazioni di filettatura. Il metodo protegge il materiale in molibdeno dalle sollecitazioni meccaniche poiché opera senza contatto, offrendo risultati eccellenti nelle operazioni preliminari di foratura profonda e fresatura frontale.
Prova subito Boda!
Quali sono le proprietà di lavorazione del molibdeno?
- Elevato punto di fusione e stabilità termica: L'elevato punto di fusione del molibdeno, che raggiunge i 2620°C, ne consente l'impiego in applicazioni ad alta temperatura; necessita tuttavia di sistemi di raffreddamento adeguati per evitare cricche termiche durante le operazioni di lavorazione.
- Elevata durezza e abrasività: Il materiale presenta elevata durezza e abrasività, che possono causare una rapida usura dell'utensile. Pertanto, gli operatori dovrebbero utilizzare utensili in carburo di tungsteno o nitruro di boro cubico per le operazioni di fresatura e foratura.
- Fragilità a temperatura ambiente: Il molibdeno puro presenta fragilità a temperatura ambiente, il che lo rende soggetto a scheggiature durante le operazioni di tornitura e lavorazione del molibdeno, che richiedono angoli di spoglia specifici dell'utensile e velocità di avanzamento controllate.
- Basso coefficiente di espansione termica: Il materiale mantiene la sua stabilità dimensionale attraverso il calore perché il suo coefficiente di dilatazione termica è pari a 4.8 × 10^-6/K /K; tuttavia, le operazioni di perforazione profonda presentano delle difficoltà a causa dell'accumulo di calore.
- Buona conducibilità termica: Il materiale presenta una buona conduttività termica a 138 W/m·K; tuttavia, uno scarso controllo dei trucioli provoca la formazione di taglienti di riporto che richiedono un olio da taglio a base di zolfo per una corretta lubrificazione.
- Influenza della struttura del grano: Le proprietà di lavorazione del molibdeno sinterizzato sono migliori di quelle del molibdeno ricristallizzato perché la struttura granulare più ampia rende le operazioni di tornitura grezza e fresatura frontale più soggette a cricche nel molibdeno ricristallizzato.
- Resistenza alla Corrosione: Il materiale mostra un'eccellente resistenza alla corrosione da acidi e alcali, ma il qualità della finitura superficiale del metallo dipende dal mantenimento di condizioni operative pulite durante i processi di fabbricazione del molibdeno.
- Densità e Forza: L'elevata densità di 10.2 g/cm³ del molibdeno richiede macchine robuste in grado di resistere alle forze di taglio, fornendo al contempo un supporto stabile per gli utensili, per prevenire le vibrazioni e garantire la precisione.
I migliori metodi per la lavorazione del molibdeno
I migliori metodi di lavorazione del molibdeno bilanciano l'efficienza di rimozione del materiale e la durata dell'utensile. La combinazione di tecniche di lavorazione convenzionali, tra cui tornitura, fresatura e foratura, funziona bene con parametri adeguati; tuttavia, l'elettroerosione si dimostra la più efficace per la creazione di forme complesse. La scelta di utensili in metallo duro è la scelta primaria per la maggior parte delle operazioni, poiché superano gli utensili in acciaio rapido nella resistenza alla natura abrasiva del molibdeno.
L'uso di oli a base di zolfo e oli clorurati come fluidi da taglio fornisce proprietà di raffreddamento e lubrificazione essenziali, che riducono l'attrito e prolungano la durata dell'utensile. La velocità di avanzamento consigliata per le operazioni di tornitura dovrebbe essere compresa tra 0.005 e 0.015 pollici per giro per evitare il surriscaldamento.
Fresatura CNC Molibdeno
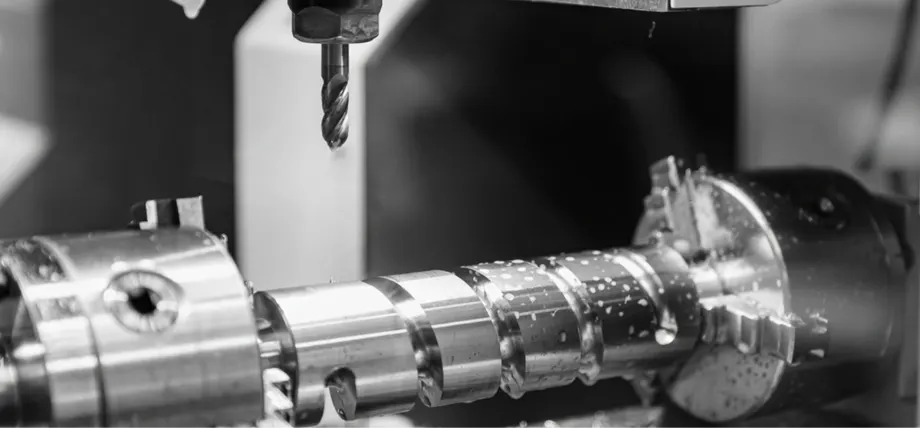
Fresatura CNC di una grande vite
Il processo di fresatura CNC del molibdeno richiede una gestione precisa della velocità e dell'avanzamento per produrre sia dimensioni precise che finiture superficiali lisce. La combinazione di frese con riporto in metallo duro e tecniche di fresatura frontale offre risultati ottimali per superfici planari quando si opera a profondità di 0.125 mm e velocità comprese tra 200 e 400 metri al minuto.
La combinazione di angoli di spoglia positivi compresi tra 10 e 20 gradi, insieme al supporto rigido dell'utensile, contribuisce a ridurre l'usura dell'utensile durante la lavorazione del molibdeno. Il processo di fresatura assistita da ultrasuoni si dimostra efficace per la lavorazione di forme complesse perché riduce le forze necessarie per tagliare i materiali in molibdeno.
Il controllo del truciolo richiede l'uso di olio da taglio a base di zolfo per facilitarne la rimozione e prevenire la risaldatura. La fresatrice deve funzionare con vibrazioni minime, poiché le vibrazioni della macchina possono causare scheggiature eccessive sui bordi lavorati.
Tornitura CNC Molibdeno
Il processo di tornitura CNC del molibdeno richiede un'ottimizzazione specifica dei parametri del tornio a causa della sua natura estremamente dura. Il processo di tornitura di sgrossatura richiede che gli utensili in metallo duro operino a velocità comprese tra 150 e 300 metri al minuto, con profondità di taglio comprese tra 0.050 e 0.200 pollici. Le passate di finitura sono ridotte a 0.010-0.030 mm per una migliore qualità superficiale. La pressione sul tagliente diminuisce utilizzando angoli di spoglia positivi, che corrispondono a quelli utilizzati per la ghisa a 15 gradi.
La durata dell'utensile aumenta quando il refrigerante a base di olio solubile scorre ininterrottamente durante i tagli profondi, poiché contribuisce a ridurre l'accumulo di calore. La macchina funziona al meglio quando il pezzo in lavorazione rimane saldamente fissato per evitare qualsiasi flessione che potrebbe causare errori di misurazione.
Foratura CNC del molibdeno
Il processo di Foratura CNC Il molibdeno richiede utensili di foratura specifici per gestire efficacemente i trucioli e prevenire la rottura del materiale. Il processo di foratura per fori profondi richiede punte in metallo duro, che operano a velocità di 100-200 metri al minuto con avanzamenti di 0.002-0.006 mm al giro. Il design a punta divisa delle punte mantiene la precisione del foro impedendo il movimento dell'utensile durante il funzionamento.
Il processo di foratura profonda richiede un lubrificante per lavorazioni meccaniche con oli a base di zolfo per un raffreddamento efficace, poiché aiuta a rimuovere il calore e i trucioli quando la profondità del foro supera tre volte il suo diametro. Il metodo di foratura a cuneo protegge l'integrità dell'utensile quando si lavora con piastre in molibdeno.
Lavorazione EDM del molibdeno
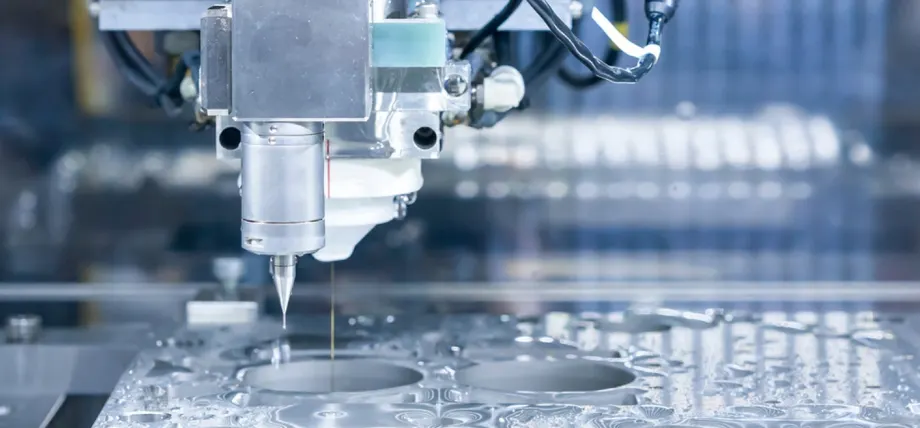
Elettroerosione a filo per geometrie complesse in molibdeno.
Il processo di lavorazione EDM del molibdeno utilizza scariche elettriche per rimuovere il materiale, rendendolo particolarmente efficace per lavorazioni complesse. Il taglio del molibdeno tramite elettroerosione a filo consente operazioni di taglio precise che producono una bassa distorsione termica, rendendolo adatto alla produzione di forme complesse. La finitura superficiale ottimale si ottiene utilizzando durate degli impulsi comprese tra 10 e 50 microsecondi, combinate con livelli di corrente fino a 30 ampere. Il processo di elettroerosione a tuffo con elettrodi in grafite lavora con successo il molibdeno, ma la formazione di ossido nel fluido dielettrico a base d'acqua può rappresentare un problema.
Questa tecnica produce risultati eccellenti nella produzione di componenti in molibdeno che richiedono dimensioni precise, riducendo al minimo le sollecitazioni meccaniche.
Prova subito Boda!
Il modo migliore per lavorare le piastre in molibdeno
La lavorazione delle piastre in molibdeno richiede un duplice approccio che inizia con le operazioni di fresatura, seguite dalla rettifica, per ottenere sia la planarità che la qualità precisa del bordo. Il processo inizia con la fresatura frontale, utilizzando utensili in metallo duro a profondità controllate per rimuovere il materiale in modo efficiente, seguita dalla rettifica per migliorare la qualità della superficie.
I bordi richiedono una fresatrice o una profilatrice con angolo di spoglia positivo per evitare scheggiature durante la lavorazione. Le lavorazioni di lamiere in molibdeno ad alto volume beneficiano di sistemi di raffreddamento criogenici, che prolungano la durata degli utensili prevenendo al contempo le cricche termiche. Il processo di contornatura laser rappresenta un'alternativa precisa che riduce il deterioramento meccanico degli utensili.
Quali tipi di utensili di lavorazione possono essere utilizzati per il molibdeno?
Utensili in acciaio rapido
Gli utensili in acciaio rapido sono più adatti per operazioni di sgrossatura e foratura superficiale a velocità normali, poiché possono gestire efficacemente la natura dura del molibdeno. Gli utensili ad alta velocità sono efficaci durante le operazioni di tornitura se utilizzati con angoli di spoglia positivi corrispondenti a quelli raccomandati per la ghisa, ma richiedono un'affilatura regolare per evitare scheggiature.
Utensili in metallo duro
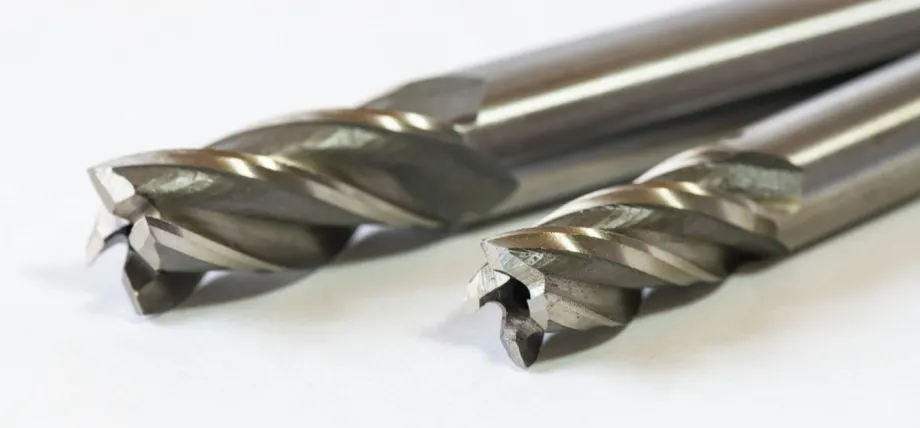
Frese in metallo duro
Gli utensili in metallo duro di grado C2 offrono prestazioni di lunga durata durante la lavorazione del molibdeno, poiché durano più a lungo degli utensili in acciaio rapido grazie alla loro resistenza alla natura abrasiva del materiale. La combinazione di oli a base di zolfo con punte in metallo duro e frese con riporto in metallo duro offre prestazioni ottimali per operazioni di foratura profonda e fresatura frontale.
Utensili in nitruro di boro cubico e diamante policristallino
Gli inserti in nitruro di boro cubico offrono un'eccezionale gestione del truciolo e una qualità superficiale eccezionale durante la lavorazione ad alta velocità di piastre in molibdeno. L'utilizzo di utensili in diamante policristallino garantisce un'eccellente durata nelle operazioni di filettatura e nella lavorazione di forme complesse.
Utensili EDM specializzati
Il processo di elettroerosione a tuffo utilizza filo di molibdeno per creare tagli precisi, evitando così l'usura degli utensili durante la complessa produzione di componenti in molibdeno. Il processo di elettroerosione a tuffo utilizza elettrodi di grafite per gestire efficacemente materiali con elevati livelli di durezza.
Che tipo di parti possono essere realizzate in molibdeno?
Industria aerospaziale
- Gli scudi termici e le pale delle turbine sfruttano la stabilità termica del molibdeno.
- Palette di guida e camere di combustione per motori a reazione.
- Componenti strutturali nei satelliti e nelle navicelle spaziali.
Industria siderurgica e metallurgica
- Matrici di estrusione e utensili per la lavorazione dei metalli.
- Elettrodi e resistenze per forni.
- Per rinforzare le piastre d'acciaio vengono utilizzati additivi per leghe, come il ferromolibdeno.
Industria automobilistica
- Alberi motore e fasce elastiche nei motori.
- Sistemi di scarico e semiassi.
- I componenti dello sterzo richiedono un'elevata durezza.
Industria elettronica e dei semiconduttori
- Anodi e catodi per componenti elettronici.
- Elettrodi di commutazione e dissipatori di calore.
- Componenti nelle apparecchiature per la produzione di semiconduttori.
Industria chimica ed energetica
- Crogioli e navicelle per processi ad alta temperatura.
- Analizzatori di NOx nelle centrali elettriche.
- Rivestimenti a spruzzo per parti resistenti alla corrosione.
Problemi comuni durante la lavorazione del molibdeno
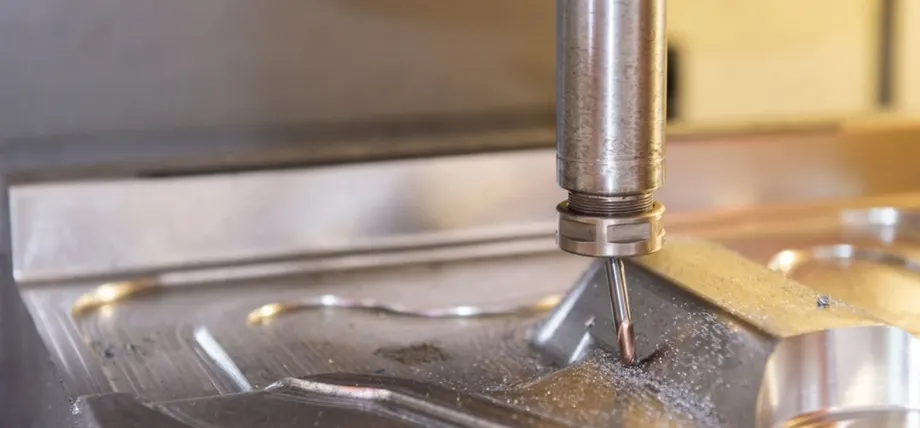
Pezzo in molibdeno con fresatura CNC e rottura dell'utensile
- Usura rapida degli utensili: L'abrasività del molibdeno provoca una rapida usura dell'utensile, che ne riduce la durata utile e richiede una frequente sostituzione.
- Scheggiature e screpolature: La natura fragile del materiale provoca la scheggiatura dei bordi durante le operazioni di tornitura grezza e quando gli utensili non hanno un supporto adeguato.
- Finitura superficiale scadente: La combinazione di generazione di calore e bordi di riporto produce superfici butterate o ruvide, che necessitano sia di sistemi di raffreddamento efficaci, utensili da taglio di alta qualità e processi come passivazione or cromatura dura per risultati migliori.
- Elevate forze di taglio: L'elevata durezza del molibdeno richiede una maggiore potenza per il taglio, il che può causare vibrazioni della macchina quando l'attrezzatura non ha potenza sufficiente.
- Problemi di controllo dei trucioli: L'uso di olio da taglio a base di zolfo diventa necessario per rimuovere i trucioli gommosi che si attaccano agli utensili e compromettono la precisione delle misurazioni.
- Cracking termico: I componenti in molibdeno sviluppano crepe termiche quando sottoposti a operazioni ad alta velocità senza sistemi di lubrificazione adeguati.
- Imprecisioni dimensionali: La combinazione di dilatazione termica e fragilità del materiale provoca imprecisioni dimensionali, che possono essere controllate tramite impostazioni specifiche della profondità di taglio e della velocità di avanzamento.
Servizi di lavorazione CNC di metalli
Boda offre alta qualità costume lavorazione CNC dei metalli Servizi di fresatura di precisione, tornitura di precisione ed elettroerosione a tuffo di componenti metallici critici nei settori aerospaziale e medicale. Siamo un'azienda certificata ISO con tempi di consegna rapidissimi per la produzione di grandi volumi e la prototipazione rapida.
Richiedi un preventivo gratuito
Conclusione
È possibile ottenere una maggiore longevità degli utensili e una migliore qualità del prodotto selezionando utensili appropriati, tra cui carburo e nitruro di boro cubico, e implementando metodi di raffreddamento con olio da taglio a base di zolfo.
La produzione di componenti in molibdeno tramite fresatura, tornitura e foratura CNC, nonché elettroerosione a tuffo, consente ai produttori di creare sia piastre semplici che forme complesse. La combinazione di configurazioni rigide delle attrezzature con parametri operativi controllati consente agli ingegneri di prevenire l'usura e la scheggiatura degli utensili, ottenendo così risultati affidabili.
L'efficienza produttiva dei componenti in molibdeno dipende da questi metodi, poiché le industrie utilizzano il molibdeno per il suo elevato punto di fusione e le sue proprietà di durezza.
FAQ
Il molibdeno può essere lavorato??
La lavorazione del materiale in molibdeno è possibile tramite operazioni standard, tra cui tornitura, fresatura e foratura, ma richiede utensili in metallo duro e parametri specifici per evitare scheggiature.
Il molibdeno è sicuro da lavorare?
Per una lavorazione sicura del molibdeno sono necessari sistemi di ventilazione adeguati per prevenire l'inalazione di polvere, che causa problemi respiratori, mentre le normali attrezzature di sicurezza proteggono i lavoratori dai danni.
È possibile macinare il molibdeno?
Le mole diamantate sono adatte alla rettifica del molibdeno, ma gli operatori devono mantenere basse velocità e utilizzare metodi di raffreddamento adeguati per prolungare la durata della lama, a causa della natura abrasiva del materiale.
Come tagliare un foglio di molibdeno?
Per tagliare i fogli di molibdeno sono necessarie seghe a nastro con lame a denti fini o un taglio laser di precisione, accompagnato da un adeguato raffreddamento, per evitare crepe.