“Los hilos son los componentes que llenan el vacío de ajuste y conexión en el ensamblaje de piezas para optimizar la resistencia y durabilidad de los productos finales en la industria manufacturera global, que depende en gran medida del enlace y el ajuste de componentes para crear los productos finales. "
Las roscas son bordes helicoidales continuos sobre superficies cilíndricas y cónicas que se utilizan para el acoplamiento mecánico y de piezas de productos. Dependiendo de la aplicación, se crean hilos en la superficie interior o exterior. Las roscas formadas en la cubierta exterior se conocen como roscas externas, mientras que las roscas en una superficie interior se denominan roscas internas. Para el mecanizado, existen principalmente tres enfoques., CNC fresado, Mecanizado de roscas con máquina de torno., y troquelado.
Tipos de hilos por ubicación
Hay varios tipos de roscas, como roscas espaciadas, roscas para tornillos de máquina, tirafondos, tornillos autorroscantes, sujetadores ON, tornillos formadores de roscas y tornillos tipo U. Entre estos sujetadores ON, las roscas espaciadas y las roscas de tornillos de máquina son tipos comúnmente utilizados en la industria manufacturera. Además, según el Sistema Unificado de Roscas, las roscas NC (gruesas) y UNF (finas) son las categorías de roscas estándar.
Aquí analicemos brevemente los hilos internos y externos.
Hilos internos
Una rosca que fluye dentro del sujetador, como una tuerca, se llama rosca interna. El mecanizado de rosca interior (Hembra) se realiza con una herramienta específica de roscado de un solo labio. Por el contrario, algunas roscas internas se cortan con una herramienta tradicional conocida como macho de roscar. Las roscas internas aceptan el tornillo y lo bloquean en la pieza de trabajo.
Seleccione la herramienta con el tamaño nominal apropiado para el mecanizado de roscas internas y fije el diámetro del orificio donde creará las roscas según la aplicación de uso final.
Mientras se fabrican estos hilos con Mecanizado CNC, las roscas reales deben eliminarse del dibujo CAD, dejando solo el perfil de diámetro principal. Utilice la relación dada para calcular el diámetro para roscar;
Diámetro del orificio central = Diámetro del macho – Paso de rosca
O bien,
Diámetro del macho = Diámetro del orificio central + Paso de rosca.
Ubique el centro y taladre el orificio con el diámetro del orificio central calculado previamente, luego golpee el borde del orificio con una herramienta de macho y achaflane con un avellanador de 90 grados. Ahora gire hacia el orificio central para crear hilos continuos.
Hilos externos
Un hilo se curva a lo largo del exterior del eje del sujetador, como un perno. El torno es una máquina muy eficaz y ampliamente utilizada para producir roscas exteriores en piezas de trabajo. Cualquier varilla cilíndrica que pueda girarse es apta para crear perfiles de rosca exterior. Puede seleccionar la herramienta según la profundidad de paso requerida.
El corte de rosca exterior comienza con el troquel de roscado (troquel redondo) y la sujeción a la máquina del torno. Primero se deben limar los bordes y achaflanar a 45 grados. Ahora toque el borde de la pieza de trabajo con una herramienta de corte antes de girarla a lo largo para crear un hilo continuo.
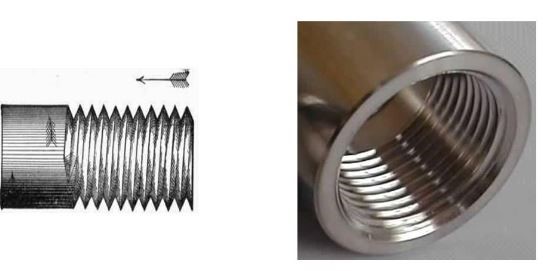
Hilos internos y externos
Estándares de hilo común
El roscado no es un proceso estándar. Dependiendo de la aplicación, pueden ser necesarios diferentes tipos de roscas, cada una con sus características y características únicas. A continuación, se muestran algunos de los tipos de roscas más comunes:
- Hilos métricos: Utilizados globalmente, los hilos métricos se definen por su paso (la distancia entre cada hilo) y diámetro. Se emplean en una amplia gama de aplicaciones debido a su simplicidad y aceptación universal.
- Subprocesos unificados: Estos se utilizan principalmente en los Estados Unidos y Canadá. Incluyen hilos UNC (Unified National Coarse) y UNF (Unified National Fine), cada uno de los cuales ofrece diferentes puntos fuertes y aplicaciones.
- Hilos de Whitworth: Originarias del Reino Unido, las roscas Whitworth se caracterizan por su perfil específico, con un ángulo de rosca de 55°. Estos se encuentran a menudo en estructuras y maquinaria británicas más antiguas.
- Hilos de tubería: Diseñadas específicamente para tuberías y accesorios, estas roscas garantizan un sellado hermético para el flujo de líquidos o gases. Incluyen roscas NPT (National Pipe Tapered) y BSPT (British Standard Pipe Tapered).
¡Pruebe Boda ahora!
Terminología en Mecanizado de Roscas
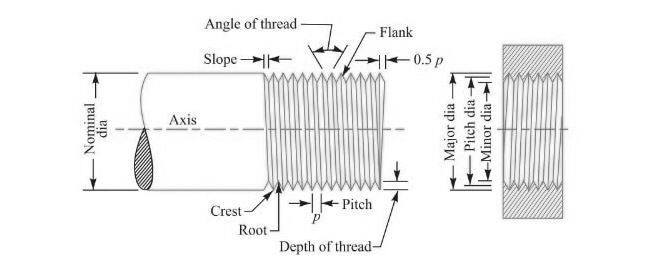
Terminología en mecanizado de roscas.
- Raíz: Dos hilos ajustables forman una superficie plana o redondeada en la parte inferior, o la superficie inferior de la ranura del hilo se conoce como raíz.
- Cuello: La superficie más externa de los hilos formada por dos lados de un hilo (parte proyectada del hilo)
- Flanco: La superficie conecta la raíz y la cresta de un hilo y hace contacto con su contraparte.
- Ángulo de rosca: El ángulo está formado por dos flancos adyacentes de dos roscas en el plano axial llamado ángulo de rosca.
- Profundidad de la banda de rodadura: La distancia axial entre la cresta y la raíz se conoce como profundidad de rosca.
- Tono: Distancia entre dos hilos idénticos
- Ángulo de hélice: Ángulo entre la hélice del hilo y una línea normal al eje de rotación.
- Diámetro mayor: Diámetro del cilindro coaxial imaginario que toca la cresta de la rosca externa (o raíz o la rosca interna)
- Diámetro menor: Diámetro del cilindro coaxial imaginario que toca la raíz de la rosca externa (o cresta de la rosca interna)
- Diámetro de paso: el promedio del diámetro mayor y menor
Métodos para mecanizar hilos
El corte de roscas facilita la creación de eslabones atornillados en los componentes. Si corta las roscas internas, asegúrese de que pueda insertar y bloquear su contraparte mientras realiza la conexión.
Elegir el mejor método para cortar hilos es fundamental; Se deben considerar muchos factores, como los aspectos técnicos, económicos, el consumo de tiempo, la precisión y la disponibilidad de herramientas.
CNC fresado
CNC fresado Se puede utilizar para cortar roscas tanto en roscas internas como externas. Emplea el movimiento circular de herramientas de roscado para producir hilo en un solo círculo de movimiento lateral. Este método se utiliza para cortar roscas de varios tamaños, pero es más adecuado para agujeros más grandes. Las roscas realizadas con fresado crean una high acabado de la superficie y consistencia dimensional precisa.
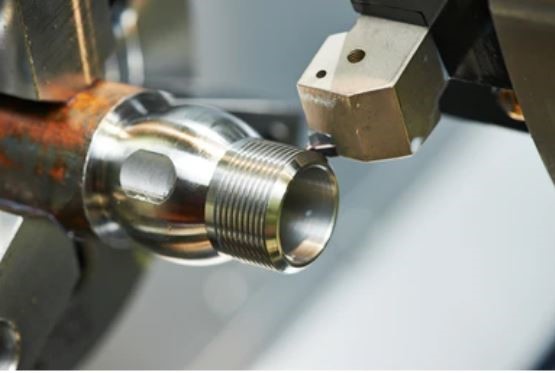
Mecanizado de roscas con fresado.
En el fresado de roscas, existen dos tipos de herramientas efectivas y populares: de carburo sólido y indexables. Los dientes cortantes de estas herramientas están dispuestos en paralelo en lugar de helicoidalmente como los de un grifo. Las máquinas de hilo de dientes múltiples cortan el hilo hasta sus capas más profundas en un solo orificio alrededor de la vuelta. Debido a que las herramientas indexables generalmente no son adecuadas para orificios con un diámetro inferior a 0.625 pulgadas, las herramientas de carburo se utilizan principalmente para orificios de menor tamaño; sin embargo, roscar con esta herramienta resulta algo costoso si no se requiere alta precisión. Una herramienta indexable es menos costosa porque sólo necesita reemplazar el cortador después de comprar una.
Existen numerosos beneficios al utilizar el fresado de roscas. A diferencia del roscado, que puede abordar una variedad de diámetros con una sola herramienta, el roscado solo puede manejar un diámetro fijo con una sola herramienta, y los machos de mayor diámetro también son costosos.
Mecanizado de Roscas con Torno
Para este corte se utiliza una herramienta de torneado de un solo punto con inserto de carburo. Antes de proceder con el corte, se requieren algunos cálculos para cortar la rosca con la máquina de torno, como paso, paso, profundidad y diámetro mayor y menor.
La manija del macho es el método más eficaz para roscar con una máquina de torno. Sin embargo, primero hay que sujetar la pieza de trabajo en el mandril.
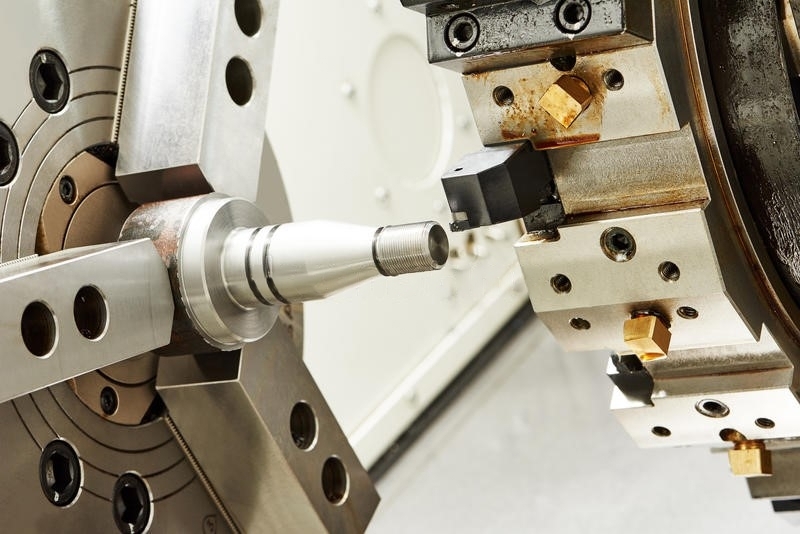
Mecanizado de roscas con torno
- Coloque la broca de hilo y la altura en el punto central del torno. La broca de la herramienta debe estar en el ángulo correcto de la pieza de trabajo.
- Acerque un poco la herramienta de roscado a la pieza de trabajo.
- Ahora, mueve la manija. Por ejemplo, si desea generar roscas con un paso de 1 mm, la herramienta de roscado debe moverse una distancia de 1 mm a medida que la pieza de trabajo completa una revolución. Entonces, proceda en consecuencia.
Troquelado de Hilos
Es una forma sencilla y económica de cortar hilos que se puede utilizar para la producción en masa y no requiere un alto grado de precisión y calidad. Matrices de roscado para crear una rosca externa compatible con su contraparte de rosca interna.
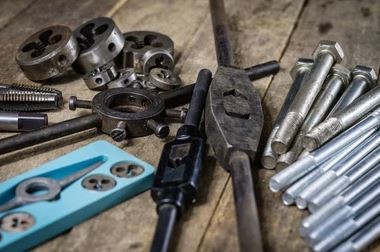
Troquelado de hilos
Antes de proceder al roscado con el troquel, se debe achaflanar el primer lado extremo de la pieza de trabajo a 45 grados, lo que se puede hacer a máquina o a mano. Luego, elija el diámetro adecuado para troquelar y apriételo en un troquel después de colocar los troqueles en el lado del extremo, que se puede girar fácilmente a lo largo para crear las roscas.
Las matrices de roscado también se utilizan ampliamente en las industrias metalúrgica y manufacturera para reparar roscas en orificios o pernos fregados. Las roscas hechas con matrices aumentan la resistencia y la durabilidad al tiempo que reducen los costos de material porque se desperdician menos residuos de metal durante el proceso.
¡Pruebe Boda ahora!
Consejos clave para el diseño de hilos
Algunas consideraciones simples durante el diseño de roscas influyen significativamente en la eficiencia, precisión y calidad del mecanizado de roscas. Tales como garantizar una superficie uniforme de la pieza de trabajo y un bisel de 45 grados para roscado externo. Diseñe roscas de tamaño estándar y de menor altura para mayor versatilidad y seleccione espesores para resistir la presión.
- Asegúrese de que la superficie de la pieza de trabajo sea uniforme en toda su longitud antes de continuar con el corte.
- Para hacer roscas externas, achaflane el extremo en un ángulo de 45 grados antes de cortar. Se requiere un avellanador al final de una rosca interna.
- Si no existen requisitos específicos para futuras aplicaciones, es preferible diseñar roscas de menor altura y tamaño estándar.
- El espesor de la rosca debe elegirse de modo que pueda soportar la presión durante el acoplamiento.
Acabado de superficies para roscas
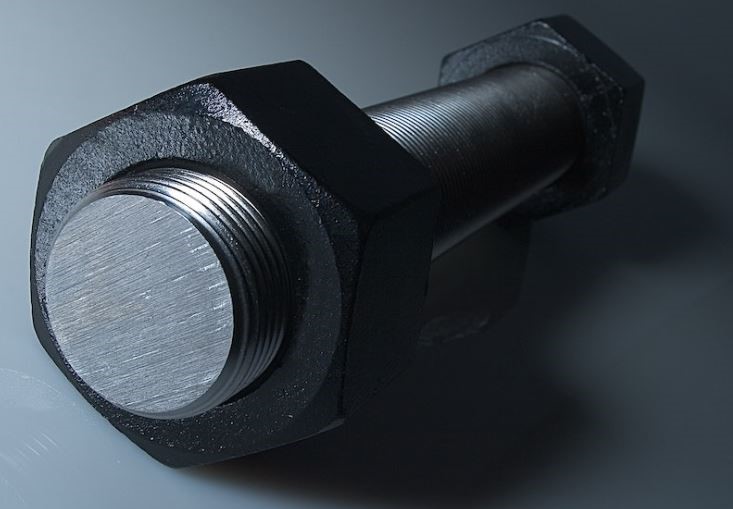
Hilo con acabado superficial.
Una vez finalizado el mecanizado, el acabado superficial de las roscas es crucial por razones estéticas, mejora la funcionalidad general del producto y prolonga su vida útil. Además, es la mejor forma de prevenir la corrosión y degradación de la superficie y así evitar el fallo del acoplamiento mecánico.
Pintura y óxido negro El acabado son los dos métodos eficaces para los acabados superficiales de los hilos. Sin embargo, la pintura no durará mucho tiempo en comparación con los acabados de óxido negro.
Acabados de óxido negro.
Es esencialmente una capa microscópica de magnetita (Fe3O4) que recubre la superficie del hilo. Debido a que el espesor del recubrimiento de óxido negro es insignificante, no afecta la estabilidad dimensional, los parámetros de diseño ni las propiedades. Para los acabados de óxido negro, se sumerge un lote de roscas mecanizadas en una solución salina alcalina a la temperatura adecuada (130 a 150 0C).
A continuación se detallan los pasos a seguir para el acabado pavonado de hilos.
1. Usando una solución acuosa alcalina, limpie las roscas (en tandas).
2. Limpie inmediatamente con agua destilada porque las soluciones alcalinas pueden reaccionar con la superficie de la rosca y degradar el acabado superficial primario.
3. Limpiar nuevamente con agua para neutralizar la limpieza ácida.
4. Sumerja los hilos en una solución alcalina hirviendo durante 5 a 45 minutos.
5. Con un chorro de agua, limpiar con agua a presión y dejar secar.
6. Para mejorar la resistencia a la corrosión y el atractivo estético de las roscas, aplique cera, aceite, laca u otros materiales de recubrimiento secundario.
7. Ahora, el lote de subprocesos está listo para las aplicaciones de destino.
Conclusión
El mecanizado de roscas es un proceso esencial en la fabricación. Por lo tanto, la selección de un método de mecanizado adecuado es muy crítica. Debe ser de acuerdo con la aplicación de uso final, la disponibilidad técnica y la viabilidad económica. Puede que sea un poco complicado, pero no se puede pasar por alto.
Puedes consultar con expertos en técnicas de roscado desde el diseño hasta el acabado superficial. Contamos con un equipo experimentado de ingenieros que lo ayudarán en la fabricación de hilos. Brindamos servicios de mecanizado de roscas de todas las técnicas, Fresado, mecanizado de roscas con máquina de torno, y troquelado, casi todo lo que necesite sobre roscas. Por lo tanto, si necesita algún servicio relacionado, no dude en contactarnos. Contactar con nosotros.
FAQ’s
¿Por qué el mecanizado de roscas es importante en la fabricación?
El mecanizado de roscas es uno de los métodos de fabricación de una sola pieza más eficaces. Se requieren hilos para conectar varios mecanismos y partes del producto. Fortalece las uniones y conexiones de múltiples componentes con estructuras muy sencillas.
¿Cuáles son las técnicas populares para el mecanizado de roscas?
Las fresadoras, tornos y matrices son las técnicas más populares y prácticas para el mecanizado de roscas en la industria manufacturera.
¿Cuál es la mejor técnica para el mecanizado de roscas?
Depende de varios factores, como el tamaño de las roscas, el tipo de aplicaciones, la disponibilidad técnica, la viabilidad económica y los requisitos de precisión.
¿Es crucial el acabado superficial de las roscas?
Sí, es fundamental prevenir la formación de óxido y aumentar la durabilidad de las conexiones junto con el atractivo estético.