“Le filettature sono i componenti che colmano il divario di adattamento e connessione nell’assemblaggio delle parti per ottimizzare la resistenza e la durata dei prodotti finali nell’industria manifatturiera globale, che dipende fortemente dal collegamento e dall’adattamento dei componenti per creare i prodotti finali. "
Le filettature sono bordi elicoidali continui su superfici cilindriche e coniche utilizzate per l'accoppiamento di parti meccaniche e di prodotto. A seconda dell'applicazione, le filettature vengono create sulla superficie interna o esterna. Le filettature formate sul guscio esterno sono chiamate filettature esterne, mentre le filettature su una superficie interna sono chiamate filettature interne. Per la lavorazione ci sono principalmente tre approcci, Fresatura CNC, lavorazione del filetto con tornio, e fustellatura.
Tipologie di fili in base alla posizione
Esistono vari tipi di filettature, come filettature distanziate, filettature di viti a macchina, viti a trazione, viti autofilettanti, elementi di fissaggio ON, viti autofilettanti e viti di tipo U. Tra questi elementi di fissaggio ON, le filettature distanziate e le filettature delle viti a macchina sono i tipi comunemente utilizzati nell'industria manifatturiera. Inoltre, secondo il sistema di filettatura unificata, le filettature NC (grossolana) e UNF (fine) sono le categorie di filettatura standard.
Qui discutiamo in breve i thread interni ed esterni.
Discussioni interne
Una filettatura che scorre all'interno dell'elemento di fissaggio, come un dado, è chiamata filettatura interna. La lavorazione della filettatura interna (femmina) viene eseguita con uno specifico utensile per filettatura a labbro singolo. Al contrario, alcune filettature interne vengono tagliate con uno strumento tradizionale noto come maschiatore. Le filettature interne accettano la vite e la bloccano nel pezzo.
Seleziona l'utensile con la dimensione nominale appropriata per la lavorazione della filettatura interna e fissa il diametro del foro in cui creerai le filettature in base all'applicazione finale.
Durante la produzione di questi fili con Lavorazione CNC, le filettature effettive devono essere rimosse dal disegno CAD, lasciando solo il profilo del diametro maggiore. Utilizzare la relazione data per calcolare il diametro per la maschiatura;
Diametro del foro centrale = Diametro del maschio – Passo della filettatura
oro,
Diametro del maschio = diametro del foro centrale + passo della filettatura.
Individuare il centro e praticare il foro in base al diametro del foro centrale calcolato in precedenza, quindi maschiare il bordo del foro con un utensile per maschiare e smussare con una svasatura a 90 gradi. Ora ruota nel foro centrale per creare i fili continui.
Filettature esterne
Una filettatura curva lungo l'esterno dell'asta dell'elemento di fissaggio, come un bullone. Il tornio è una macchina molto efficace e ampiamente utilizzata per produrre filettature esterne sui pezzi. Qualsiasi asta cilindrica che può essere tornita è idonea a creare profili di filettatura esterna. È possibile selezionare l'utensile in base alla profondità del passo richiesta.
Il taglio del filo esterno inizia con la filiera (filiera rotonda) e il bloccaggio al tornio. I bordi devono essere prima limati e smussati a 45 gradi. Ora tocca il bordo del pezzo con un utensile da taglio prima di ruotarlo lungo la sua lunghezza per creare una filettatura continua.
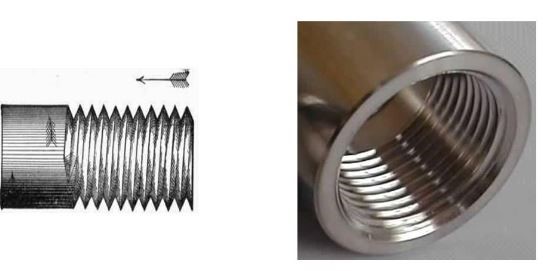
Filettature interne ed esterne
Standard Common Thread
La filettatura non è un processo standardizzato. A seconda dell'applicazione, potrebbero essere necessari diversi tipi di filettatura, ognuno con le proprie caratteristiche e idoneità specifiche. Ecco alcuni degli standard più comuni:
- Filettature metriche: Utilizzate globalmente, le filettature metriche sono definite dal loro passo (la distanza tra ogni filettatura) e dal diametro. Sono impiegati in un'ampia gamma di applicazioni grazie alla loro semplicità e all'accettazione universale.
- Thread unificati: Questi sono utilizzati principalmente negli Stati Uniti e in Canada. Includono fili UNC (Unified National Coarse) e UNF (Unified National Fine), ognuno dei quali offre diversi punti di forza e applicazioni.
- Discussioni Whitworth: Originari del Regno Unito, i fili Whitworth sono caratterizzati dal loro profilo specifico, con un angolo di filettatura di 55°. Questi si trovano spesso nei macchinari e nelle strutture britanniche più antiche.
- Filettature per tubi: Progettate appositamente per tubi e raccordi, queste filettature garantiscono una tenuta ermetica per il flusso di liquidi o gas. Includono filettature NPT (National Pipe Tapered) e BSPT (British Standard Pipe Tapered).
Prova subito Boda!
Terminologia nella lavorazione delle filettature
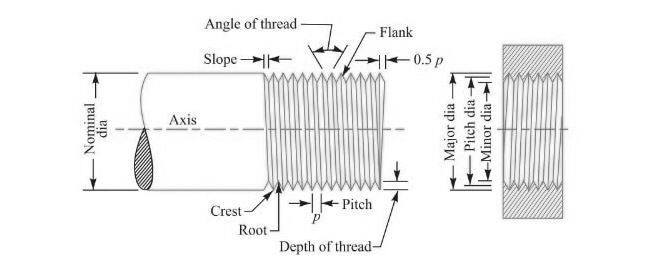
Terminologia nella lavorazione dei filetti
- Radice: Due filettature regolabili formano una superficie piatta o arrotondata sul fondo, oppure la superficie inferiore della scanalatura della filettatura è nota come radice.
- cresta: La superficie più esterna dei fili che si formano sui due lati di un filo (parte sporgente del filo)
- Fianco: La superficie collega la radice e la cresta di un filo e entra in contatto con la sua controparte.
- Angolo della filettatura: L'angolo è formato da due fianchi adiacenti di due filetti nel piano assiale chiamato angolo di filettatura.
- Profondità del battistrada: La distanza assiale tra la cresta e la radice è nota come profondità della filettatura.
- Pitch: Distanza tra i due fili identici
- Angolo dell'elica: Angolo compreso tra l'elica della filettatura e una linea normale all'asse di rotazione
- Diametro maggiore: Diametro del cilindro immaginario coassiale che tocca la cresta della filettatura esterna (o radice o filettatura interna)
- Diametro minore: Diametro del cilindro coassiale immaginario che tocca la radice della filettatura esterna (o cresta della filettatura interna)
- Diametro primitivo: la media del diametro maggiore e minore
Metodi per la lavorazione del filo
Il taglio del filo semplifica la creazione di collegamenti avvitati sui componenti. Se tagli la filettatura interna, assicurati che possa inserirsi e bloccare la sua controparte mentre effettui la connessione.
La scelta dell'approccio migliore per il taglio del filo è fondamentale; devono essere considerati molti fattori, come aspetti tecnici, aspetti economici, consumo di tempo, precisione e disponibilità degli strumenti.
Fresatura CNC
Fresatura CNC può essere utilizzato per tagliare fili sia su filetti interni che esterni. Utilizza il movimento circolare degli strumenti di filettatura per produrre il filo in un unico cerchio di movimento laterale. Questo approccio viene utilizzato per tagliare fili di varie dimensioni, ma è più adatto per fori più grandi. Filettature realizzate con lavorazione di fresatura creano a alto finitura superficiale e precisa consistenza dimensionale.
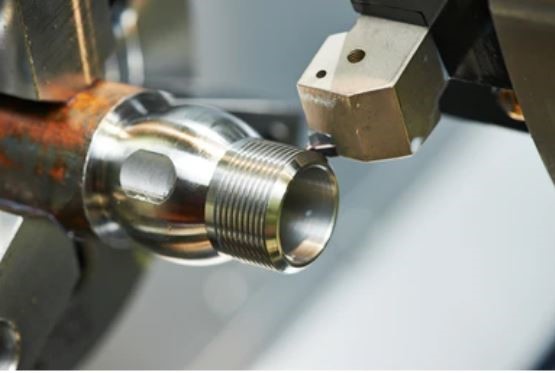
Lavorazione del filetto con fresatura
Nella fresatura di filetti esistono due tipi di utensili efficaci e diffusi: metallo duro integrale e indicizzabili. I denti di taglio di questi strumenti sono paralleli anziché disposti elicoidalmente come quelli di un rubinetto. Le macchine per filettatura multi-dente tagliano il filo nei suoi strati più profondi in un foro completo a giro singolo. Poiché gli utensili indicizzabili sono generalmente inadatti per fori con un diametro inferiore a 0.625 pollici, gli utensili in metallo duro vengono utilizzati principalmente per fori di dimensioni più piccole; tuttavia, la filettatura con questo utensile risulta piuttosto costosa se non è richiesta un'elevata precisione. Uno strumento indicizzabile è meno costoso perché è sufficiente sostituire la taglierina dopo averne acquistato uno.
I vantaggi derivanti dall’utilizzo della fresatura a filettare sono numerosi. A differenza della maschiatura, che può gestire una varietà di diametri con un singolo utensile, la maschiatura può gestire solo un diametro fisso con un singolo utensile e anche i maschi di diametro maggiore sono costosi.
Lavorazione di filetti con tornio
Per questo taglio viene utilizzato un utensile da tornio a punta singola con inserto in metallo duro. Prima di procedere con il taglio, sono necessari alcuni calcoli per tagliare il filo con il tornio, come passo, passo, profondità e diametro maggiore e minore.
La maniglia del rubinetto è il metodo più efficace per maschiare con un tornio. Tuttavia, il pezzo deve prima essere bloccato nel mandrino.
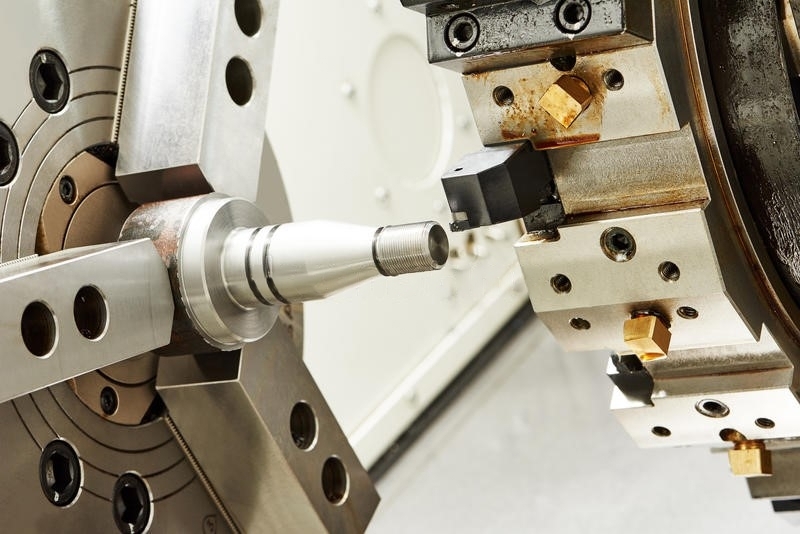
Lavorazione di filetti con tornio
- Impostare la punta del filo e l'altezza sul punto centrale del tornio. La punta dell'utensile deve trovarsi ad angolo retto rispetto al pezzo.
- Avvicinare leggermente l'utensile per filettare al pezzo in lavorazione.
- Ora muovi la maniglia. Ad esempio, se si desidera generare filettature con un passo di 1 mm, l'utensile di filettatura deve spostarsi di una distanza di 1 mm mentre il pezzo completa un giro. Quindi, procedi di conseguenza.
Fustellatura dei fili
È un modo semplice ed economico di tagliare il filo che può essere utilizzato per la produzione di massa e non richiede un elevato grado di precisione e qualità. Matrici di filettatura per creare una filettatura esterna compatibile con la sua controparte con filettatura interna.
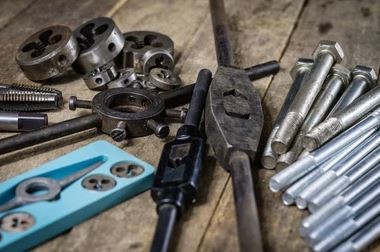
Fustellatura di fili
Prima di procedere con la filettatura con la fustella, è necessario smussare a 45 gradi il primo lato terminale del pezzo, operazione che può essere eseguita a macchina o a mano. Quindi, scegliere il diametro appropriato per la fustella e serrarlo in una fustella dopo aver posizionato le fustelle sul lato finale, che può essere facilmente ruotato lungo la lunghezza per creare le filettature.
Le matrici per filettatura sono ampiamente utilizzate anche nell'industria metallurgica e manifatturiera per riparare le filettature in fori o bulloni sfregati. Le filettature realizzate con filiere aumentano la resistenza e la durata riducendo al contempo i costi dei materiali perché durante il processo vengono sprecati meno residui di metallo.
Prova subito Boda!
Suggerimenti chiave per la progettazione del thread
Alcune semplici considerazioni durante la progettazione della filettatura influenzano in modo significativo l'efficienza, la precisione e la qualità della lavorazione della filettatura. Come garantire una superficie uniforme del pezzo e uno smusso di 45 gradi per la filettatura esterna. Progettate filettature di dimensioni standard e di altezza inferiore per la versatilità e selezionate lo spessore per la resistenza alla pressione.
- Assicurarsi che la superficie del pezzo sia uniforme per tutta la sua lunghezza prima di procedere con il taglio.
- Per realizzare filettature esterne, smussare il lato finale con un angolo di 45 gradi prima di tagliare. È necessaria una svasatura all'estremità di una filettatura interna.
- Se non ci sono requisiti specifici per applicazioni future, è preferibile progettare filetti con altezza inferiore e dimensione standard.
- Lo spessore della filettatura deve essere scelto in modo che possa resistere alla pressione durante l'accoppiamento.
Finitura superficiale per filetti
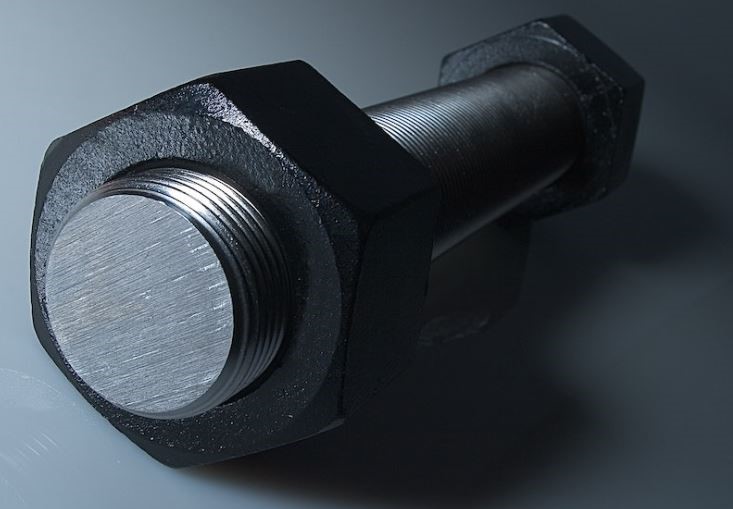
Filetto con finitura superficiale
Al termine della lavorazione, la finitura superficiale dei fili è fondamentale per ragioni estetiche, migliora la funzionalità complessiva del prodotto e ne prolunga la durata. Inoltre, è il modo migliore per prevenire la corrosione e il degrado superficiale ed evitare così il guasto dell'accoppiamento meccanico.
Pittura e ossido nero finitura sono i due metodi efficaci per le finiture superficiali dei filetti. Tuttavia, la verniciatura non durerà per un periodo prolungato rispetto alle finiture in ossido nero.
Finiture brunite
Si tratta essenzialmente di uno strato microscopico di magnetite (Fe3O4) che riveste la superficie del filo. Poiché lo spessore del rivestimento di ossido nero è insignificante, non influisce sulla stabilità dimensionale, sui parametri di progettazione o sulle proprietà. Per le finiture ossido nero, un lotto di fili lavorati viene immerso in una soluzione salina alcalina alla temperatura adeguata (da 130 a 150 0C).
Di seguito sono riportati i passaggi da seguire per la finitura brunita dei filetti.
1. Utilizzando una soluzione acquosa alcalina, pulire le filettature (a lotti).
2. Pulire immediatamente con acqua distillata poiché le soluzioni alcaline possono reagire con la superficie della filettatura e degradare la finitura superficiale primaria.
3. Pulire nuovamente con acqua per neutralizzare la pulizia acida.
4. Immergere i fili in una soluzione alcalina bollente per 5-45 minuti.
5. Utilizzando un getto d'acqua, pulire con acqua a pressione e mettere da parte ad asciugare.
6. Per migliorare la resistenza alla corrosione e l'aspetto estetico delle filettature, applicare cera, olio, lacca o altri materiali di rivestimento secondari.
7. Ora il batch di thread è pronto per le applicazioni mirate.
Conclusione
La lavorazione dei filetti è un processo essenziale nella produzione. Pertanto, la scelta di un metodo di lavorazione adeguato è molto critica. Dovrebbe essere in base all'applicazione finale, alla disponibilità tecnica e alla fattibilità economica. Potrebbe essere un po’ complicato, ma non può essere trascurato.
Puoi consultare esperti nelle tecniche di filettatura dalla progettazione alla finitura superficiale. Abbiamo un team esperto di ingegneri che ti assisterà nella produzione di fili. Forniamo servizi di lavorazione di filetti con tutte le tecniche, fresatura, lavorazione di filetti con un tornio e fustellatura, quasi tutto ciò di cui hai bisogno sui filetti. Quindi, se hai bisogno di servizi correlati, non esitare a farlo Contattaci.
FAQ
Perché la lavorazione della filettatura è importante nel settore manifatturiero?
La lavorazione della filettatura è uno dei metodi di produzione di pezzi singoli più efficaci. I fili sono necessari per collegare vari meccanismi e parti del prodotto. Rafforza giunti e connessioni di più componenti con strutture molto semplici.
Quali sono le tecniche più diffuse per la lavorazione della filettatura?
Fresatrici, torni e matrici sono le tecniche più popolari e pratiche per la lavorazione dei filetti nell'industria manifatturiera.
Qual è la tecnica migliore per la lavorazione della filettatura?
Dipende da vari fattori come la dimensione delle filettature, il tipo di applicazioni, la disponibilità tecnica, la fattibilità economica e i requisiti di precisione.
La finitura superficiale è fondamentale per le filettature?
Sì, è fondamentale per prevenire la formazione di ruggine e aumentare la durabilità delle connessioni oltre all'aspetto estetico.