 Tipi di anodizzazione
Nella produzione di precisione, il vero valore di qualsiasi progetto risiede nella sua superficie. La lavorazione CNC conferisce a un componente forma e resistenza, ma è l'anodizzazione a determinarne le prestazioni nel mondo reale. Influisce direttamente sulla reazione del materiale all'usura, alla corrosione e alle condizioni ambientali.
Per i responsabili dell'ingegneria, scegliere il giusto anodizzazione La scelta del tipo di anodizzazione non è solo una fase tecnica, ma una decisione cruciale. È necessario trovare un equilibrio tra precisione dimensionale, durezza superficiale e durata nel tempo, senza compromettere il materiale di base. Queste preoccupazioni sono del tutto legittime. Se il processo di anodizzazione non viene controllato correttamente, anziché migliorare il materiale, può comprometterne la qualità e portare a risultati indesiderati.
Questa guida vi aiuterà a comprendere i diversi tipi di anodizzazione, quali sono i più adatti a situazioni specifiche, cosa può influire negativamente sulla lega e i fattori da tenere sotto controllo durante il processo.
Classificazione rapida dei tre tipi di anodizzazione
Prima di addentrarci negli aspetti tecnici, è utile analizzare i tre principali tipi di anodizzazione e lo scopo di ciascuno.
| Caratteristica | Tipo I (cromico) | Tipo II (solforico) | Tipo III (Hardcoat) |
| Spessore anodizzazione | 0.5μm – 5.0μm | 5μm – 25μm | 2.5 μm – 100 μm+ |
| Rapporto di crescita | Trascurabile | Circa il 33% fuori / il 67% dentro | Circa il 50% fuori / il 50% dentro |
| Calcolo della crescita | Ignora per la maggior parte degli adattamenti | Spessore 1/3x | Spessore 1/2x |
| Rischio chiave | Tossicità (CrVI) | Scolorimento nel tempo | Riduzione della durata della fatica |
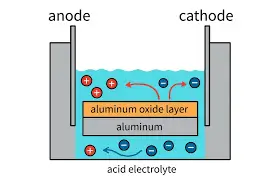
Schema di una cella elettrochimica alluminio-aria
Come funziona l'anodizzazione?
L'anodizzazione è un processo elettrochimico. Non aggiunge uno strato extra come la vernice o la verniciatura a polvere. Si tratta invece di un rivestimento di conversione, il che significa che la superficie di alluminio stessa si trasforma in uno strato di ossido di alluminio (Al₂O₃).
Questo processo si verifica quando un componente viene immerso in un bagno elettrolitico acido e viene applicata una corrente elettrica. Di conseguenza, vengono rilasciati ioni di ossigeno che reagiscono con gli atomi di alluminio. Questa reazione forma una struttura di ossido porosa e controllata, significativamente più dura e resistente alla corrosione rispetto al metallo di base.
Margini di dilatazione e tolleranze dimensionali
Per un ingegnere progettista, è importante comprendere che l'anodizzazione non è solo un rivestimento superficiale. Modifica infatti anche le dimensioni fisiche del componente. A differenza della placcatura, in cui uno strato si deposita semplicemente sulla superficie, l'anodizzazione forma uno strato di ossido che si sviluppa sia all'interno del materiale che verso l'esterno.
Per comprendere meglio questo concetto, ecco una semplice spiegazione:
-Tipo II (Anodizzazione all'acido solforico): Si osserva un rapporto di penetrazione del 67% e di accumulo del 33%. Solo circa un terzo dello spessore totale del rivestimento contribuisce all'aumento dimensionale.
-Tipo III (Anodizzazione dura): Si stima una ripartizione approssimativa del 50% di penetrazione e del 50% di accumulo. Metà dello spessore viene assorbito dall'alluminio, mentre l'altra metà cresce verso l'esterno.
Ad esempio, se si specifica un rivestimento di tipo III da 50 micron (0.050 mm), il materiale si accumula per circa 25 micron su ciascuna superficie. In un foro con tolleranze ristrette, tale accumulo riduce il diametro interno di un totale di 50 micron (25 micron per lato).
Per evitare questo tipo di problema, i fori di alta precisione dovrebbero essere sempre lavorati con un diametro leggermente superiore fin dall'inizio.
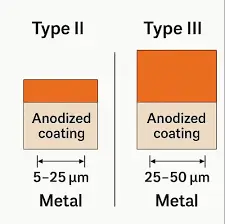
Confronto tra rivestimenti anodizzati di tipo II e di tipo III
Prova subito Boda!
Anodizzazione di tipo II vs tipo III
La scelta tra anodizzazione di tipo II vs tipo III Spesso si tratta di un compromesso, in cui bisogna scegliere tra perfezione estetica e resistenza meccanica.
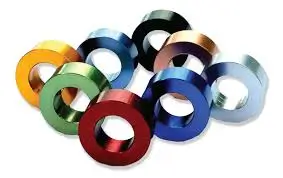
Anelli in alluminio anodizzato colorati
Tipo II: Anodizzazione solforica
L'anodizzazione di tipo II produce uno strato di ossido relativamente poroso che assorbe facilmente i coloranti organici. Per questo motivo è comunemente utilizzata per la marcatura e la codifica a colori.
Tuttavia, un fattore importante da tenere presente è il rischio di variazione di colore. La risposta elettrochimica dipende dalla struttura granulare della lega, il che significa che i pezzi realizzati con lotti di materiale diversi possono presentare lievi differenze di colore, anche se lavorati nella stessa vasca.
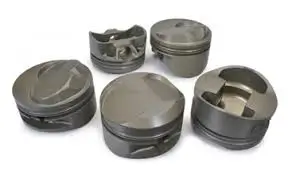
Pistoni per motori automobilistici
Tipo III: Anodizzazione dura
Quando il progetto prevede attrito radente, ambienti abrasivi o usura meccanica estrema, il rivestimento duro di tipo III diventa la scelta più pratica.
In questo processo, i pezzi vengono trattati a temperature più basse e tensioni più elevate. Ciò si traduce in una superficie molto più densa, simile alla ceramica. Questa superficie può raggiungere una durezza di 60-70 Rockwell C, vicina a quella dell'acciaio per utensili temprato.
Graffi superficiali sul metallo spazzolato
Fessurazione termica e integrità superficiale
Un problema comune che gli ingegneri riscontrano sui componenti con rivestimento duro è la fessurazione termica. Si tratta di minuscole crepe a ragnatela sulla superficie. Questo accade perché il rivestimento duro è fragile e non si espande con la stessa rapidità dell'alluminio sottostante quando le temperature superano gli 80 °C (175 °F). Questa discrepanza crea queste minuscole crepe superficiali.
Solitamente, queste crepe sono solo superficiali e non compromettono la resistenza alla corrosione. Ma nel settore aerospaziale, rappresentano un problema più serio. Questo strato fragile può agire come un punto di stress, che potrebbe ridurre la durata a fatica del componente se sottoposto a carichi ripetuti.
Lastre e pannelli di alluminio impilati
Compatibilità e qualità della finitura delle leghe di alluminio
Se l'approvvigionamento dei materiali non viene effettuato correttamente, anche un progetto ad alte prestazioni può risultarne compromesso. Questo perché gli elementi di lega presenti nell'alluminio influenzano direttamente la qualità e l'affidabilità della finitura finale.
E se il materiale di base stesso è incoerente, nessun controllo di processo, per quanto accurato, potrà compensare completamente tale incoerenza, e il risultato finale risulterà a sua volta incoerente.
| Grado di lega | Valutazione dell'anodizzazione | Esito tipico |
| 6061 | Ottimo | Denso, uniforme e con elevata rigidità dielettrica. |
| 7075 | Buone | Aspetto leggermente "fangoso"; durezza superficiale molto elevata. |
| 2024 | povero | Soggetta a corrosione, bruciature e basso isolamento elettrico. |
Se per esigenze strutturali è necessario utilizzare alluminio 2024, è fondamentale assicurarsi che il fornitore impieghi tecniche speciali di raffreddamento e rettifica degli impulsi. Questo perché l'alluminio 2024 è estremamente sensibile al calore e alle condizioni di lavorazione.
Anodizzazione generale vs anodizzazione anti-UV
Nei settori della robotica e delle energie rinnovabili, i responsabili si trovano spesso ad affrontare un problema comune: un componente di colore nero intenso assume una tonalità bronzo o viola dopo alcuni mesi, soprattutto quando si discute di anodizzazione generale o anodizzazione anti-UV. Questo non è dovuto al colorante in sé, ma a un difetto nella strategia di sigillatura.
Dopo il processo di anodizzazione, lo strato di ossido rimane poroso, quindi è importante sigillarlo correttamente. Questo aiuta a fissare il colore e migliora la resistenza alla corrosione. Per gli ingegneri, la scelta del sigillante giusto è fondamentale perché determina se il componente durerà poco o se funzionerà in modo affidabile per anni.
- Sigillatura generale (acqua calda): Chiude i pori, ma offre una protezione limitata contro l'esposizione al sole. Per questo motivo è più indicato per applicazioni in ambienti interni.
- Sigillante anti-UV (acetato di nichel): Questo prodotto è ideale e spesso necessario per l'uso esterno. Contiene sali di nichel che stabilizzano le molecole del colorante e le intrappolano all'interno della struttura dell'ossido. Per questo motivo, il colore non sbiadisce se esposto ai raggi UV.
Regole di progettazione per un'anodizzazione di successo
Se desiderate che il vostro componente funzioni bene e abbia anche un bell'aspetto dopo l'anodizzazione, seguite queste tre regole:
- Angoli arrotondati: Evitate i bordi taglienti perché durante il processo di anodizzazione il rivestimento si accumula in modo non uniforme negli angoli e diventa più fragile, il che può portare a scheggiature sui bordi.
- Strategia di mascheramento: Identificare chiaramente filettature e fori ad alta tolleranza in modo da poterli mascherare correttamente. In caso contrario, l'accumulo di rivestimento può creare problemi di montaggio.
- Considerazioni sul foro: Nell'anodizzazione di tipo III, è fondamentale garantire un drenaggio adeguato nei fori ciechi. Un drenaggio insufficiente può causare l'intrappolamento di acidi, con conseguente corrosione interna del componente.
Matrice di selezione dell'anodizzazione in base alla modalità di guasto
Per semplificare il processo di approvvigionamento, utilizza questa matrice decisionale per abbinare l'opzione di finitura al tipo di guasto ingegneristico che desideri evitare.
| Se la tua preoccupazione principale è… | Finitura consigliata | Compromesso ingegneristico |
| Usura e attrito abrasivo | Rivestimento duro di tipo III | Elevato rischio di fessurazione termica al di sopra degli 80 °C. |
| Codifica a colori e branding | Tipo II + Colorante organico | Durezza moderata; minore resistenza all'usura. |
| Esposizione ai raggi UV esterni | Guarnizione anti-UV (nichel) | Costi di elaborazione leggermente superiori rispetto all'acqua calda. |
| Tolleranze strette / Fori | Mascheramento o Tipo I | Lascia l'alluminio scoperto su determinate superfici. |
| Resistenza alla nebbia salina | Sigillo di tipo II + dicromato | Tonalità giallo-verdastra; non adatta per parti estetiche. |
Prova subito Boda!
Conclusione
L'anodizzazione è un metodo altamente efficace e strategico per migliorare le prestazioni e l'affidabilità dei componenti in lega di alluminio. Permette di ottenere superfici di alta qualità e resistenti alla corrosione, che migliorano la durata e la resistenza dei componenti meglio di quasi qualsiasi altro metodo di finitura.
Ma per ottenere queste prestazioni, è necessario abbinare il tipo di anodizzazione, come il Tipo I(Anodizzazione all'acido cromico), II o III, con la specifica qualità di alluminio e l'ambiente previsto. È necessario tenere conto di specifici rapporti di crescita piuttosto che di una regola generica. Per l'anodizzazione di tipo II, si segue un rapporto di penetrazione del 67% / accumulo del 33%, mentre per l'anodizzazione dura di tipo III si approssima una divisione 50/50.
Il team di Boda Tech può fornire un servizio di alta qualità servizio di anodizzazione personalizzato Per componenti aerospaziali, robotici e medicali. Combinano capacità di lavorazione CNC ad alta precisione con una vasta gamma di servizi di finitura personalizzati. Boda Tech può supportarvi nelle vostre esigenze di progetto e fornirvi un preventivo dettagliato in base alla geometria specifica del componente e alle vostre necessità di materiali.
Domande frequenti
In che modo la mordenzatura chimica influisce sulle dimensioni finali di un componente?
Prima dell'anodizzazione, i pezzi vengono sottoposti a una fase di incisione alcalina per pulire la superficie e rimuovere i contaminanti. Tuttavia, questa fase rimuove anche una piccola quantità di materiale, in genere da 2.5 μm a 10 μm di alluminio.
Per i componenti standard, questo potrebbe non essere un problema. Ma per i componenti di alta precisione, questa perdita di materiale deve essere presa in considerazione durante la lavorazione.
È possibile anodizzare una finitura preesistente?
Sì, ma dipende da che tipo di "finitura esistente" sia. L'anodizzazione funziona solo sull'alluminio grezzo perché il processo richiede il contatto diretto con il metallo di base per formare lo strato di ossido.
Quale tipo è il migliore per l'isolamento elettrico?
Per l'isolamento elettrico, l'anodizzazione di tipo II (anodizzazione con acido solforico) è generalmente l'opzione più comunemente utilizzata. Questo perché forma uno strato di ossido non conduttivo sulla superficie dell'alluminio, che garantisce già un buon isolamento elettrico.
Tuttavia, se è necessaria una maggiore resistenza all'usura oltre all'isolamento, si utilizza anche l'anodizzazione di tipo III (hardcoat), perché è più spessa e più resistente.