 阳极氧化的类型
在精密制造领域,任何设计的真正价值都体现在其表面处理上。数控加工赋予零件形状和强度,而阳极氧化处理则决定了零件在实际应用中的性能。它直接影响材料对磨损、腐蚀和环境条件的响应。
对于工程经理来说,选择合适的 阳极氧化 阳极氧化处理不仅仅是一个技术步骤,更是一个至关重要的决策。您需要在不损害基材的前提下,平衡尺寸精度、表面硬度和长期耐久性。这些考量完全合理。如果阳极氧化工艺控制不当,不仅无法提升材料性能,反而会降低材料质量,导致意想不到的后果。
因此,本指南将帮助您了解不同类型的阳极氧化,哪些阳极氧化在特定情况下效果最佳,哪些因素会对合金产生负面影响,以及在此过程中需要控制的因素。
阳极氧化工艺的快速分类(共三种类型)
在深入探讨技术细节之前,先来了解一下阳极氧化的三种主要类型以及每种类型的用途会很有帮助。
| 特性 | I 型(铬) | II 型(硫酸型) | III 型(硬涂层) |
| 阳极氧化厚度 | 0.5μm – 5.0μm | 5μm – 25μm | 2.5μm – 100μm+ |
| 增长率 | 微不足道 | 约33%出局/67%入局 | 约50%出局/50%入局 |
| 增长计算 | 大多数情况下可以忽略。 | 厚度 1/3x | 厚度 1/2x |
| 主要风险 | 毒性(六价铬) | 颜色随时间褪色 | 疲劳寿命减少 |
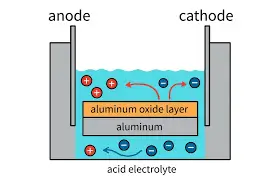
铝-空气电化学电池示意图
阳极氧化如何进行?
阳极氧化是一种电化学工艺。它不像油漆或粉末涂层那样增加额外的涂层,而是一种转化涂层,意味着铝表面本身会转化为一层氧化铝(Al₂O₃)。
当零件浸入酸性电解液中并施加电流时,就会发生这种情况。电流会释放出氧离子,氧离子与铝原子发生反应。这种反应会形成一种可控的多孔氧化物结构,其硬度和耐腐蚀性都显著高于基体金属。
生长余量和尺寸公差
对于设计工程师而言,了解阳极氧化不仅仅是表面涂层至关重要。它实际上还会改变零件的物理尺寸。与电镀(仅在表面形成一层涂层)不同,阳极氧化会形成一层氧化层,该氧化层既向材料内部生长,也向外扩展。
为了理解这一点,以下是一个简单的分解:
-II型(硫酸阳极氧化): 渗透率占比为 67%,堆积率占比为 33%。只有大约三分之一的涂层总厚度对尺寸增加有贡献。
-III型(硬质阳极氧化): 渗透率和堆积率约为 50%。一半厚度被铝吸收,另一半厚度向外生长。
例如,如果您指定使用 50 微米(0.050 毫米)的 III 型涂层,则材料会在每个表面上堆积约 25 微米。在公差要求严格的孔中,这种增长会使内径总共减少 50 微米(两侧各 25 微米)。
为避免此类问题,高精度孔从一开始就应该加工得略微偏大一些。
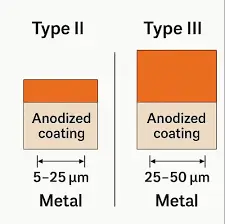
II型和III型阳极氧化涂层的比较
立即尝试 Boda!
阳极氧化类型 II 与类型 III
之间的选择 II 型阳极氧化与 III 型阳极氧化 这通常是一种权衡,你必须在视觉完美和机械强度之间做出选择。
彩色阳极氧化铝环
第二类:硫酸阳极氧化
II型阳极氧化工艺会在表面形成一层相对多孔的氧化层,这种氧化层易于吸收有机染料。因此,它常用于品牌标识和颜色编码。
然而,需要注意的一个重要因素是颜色差异的风险。电化学反应取决于合金的晶粒结构,这意味着即使在同一个槽中加工,由不同批次材料制成的零件也可能出现轻微的颜色差异。
汽车发动机活塞
III型:硬质阳极氧化
当设计涉及滑动摩擦、磨损环境或极端机械磨损时,III 型硬质涂层就成为实用的选择。
在此工艺中,零件在较低温度和较高电压下进行处理,从而形成致密得多、类似陶瓷的表面。这种表面硬度可达洛氏硬度C 60-70,接近淬硬工具钢的硬度。
拉丝金属表面的划痕
热裂纹和表面完整性
工程师在硬质涂层零件上经常遇到的一个问题是热龟裂,也就是表面出现细小的蛛网状裂纹。这是因为硬质涂层较脆,当温度超过 80°C (175°F) 时,其膨胀速度不及下方的铝材。这种膨胀速度的差异导致了这些细小的表面裂纹。
通常情况下,这些裂纹只存在于表面,不会影响耐腐蚀性。但在航空航天领域,这却是一个更大的问题。这种脆性层会成为应力集中点,如果部件承受反复载荷,可能会降低其疲劳寿命。
堆叠的铝板和铝片
铝合金兼容性和表面处理质量
如果材料采购不当,即使是高性能设计也会受到影响。因为铝中的合金元素直接影响最终成品的质量和可靠性。
如果原材料本身不稳定,那么再多的工艺控制也无法完全弥补这一点,最终结果也会缺乏一致性。
| 合金牌号 | 阳极氧化等级 | 典型结果 |
| 6061 | (卓越)等级 | 致密、均匀、介电强度高。 |
| 7075 | 良好 | 外观略显“浑浊”;表面硬度极高。 |
| 2024 | 差 | 容易出现点蚀、烧焦和电绝缘性差的问题。 |
如果您的结构件需要使用2024铝材,则必须确保供应商采用特殊的冷却和脉冲整流技术。这是因为2024铝材对温度和加工条件非常敏感。
普通阳极氧化与抗紫外线阳极氧化
机器人和可再生能源行业的管理者经常会遇到这样一个常见问题:在讨论普通阳极氧化和抗紫外线阳极氧化时,原本深黑色的部件几个月后会变成青铜色或紫色。而这并非染料本身的问题,而是由于密封工艺的缺陷造成的。
阳极氧化处理后,氧化层仍具有多孔性,因此必须进行适当的密封。这有助于保持颜色并提高耐腐蚀性。对于工程师而言,选择合适的密封剂至关重要,因为它决定了零件的使用寿命是短暂还是能够可靠运行多年。
- 通用密封(热水): 它能收缩毛孔,但对阳光的防护作用有限。因此,它更适合室内使用。
- 抗紫外线密封(醋酸镍): 这种染料最适合户外使用,而且往往是必需的。它含有镍盐,可以稳定染料分子并将其锁定在氧化物结构中。因此,即使在紫外线照射下,颜色也不会褪色。
阳极氧化成功设计规则
如果您希望零件在阳极氧化后性能良好且外观美观,请遵循以下三个规则:
- 圆角: 避免尖锐边缘,因为在阳极氧化过程中,涂层在边角处堆积不均匀,变得更加脆弱,这会导致边缘崩裂。
- 掩蔽策略: 务必清晰标明螺纹和高精度孔的位置,以便进行适当的遮蔽。否则,涂层堆积可能会导致装配问题。
- 孔洞注意事项: 在III型阳极氧化工艺中,务必确保盲孔排水畅通。如果排水不畅,可能会发生酸液滞留,进而导致零件内部腐蚀。
按失效模式划分的阳极氧化选择矩阵
为了简化采购流程,请使用此决策矩阵将您的表面处理选项与您想要避免的工程故障类型进行匹配。
| 如果您最关心的是…… | 推荐完成品 | 工程权衡 |
| 磨损与磨粒摩擦 | III型硬涂层 | 温度高于 80°C 时,发生热裂纹的风险较高。 |
| 颜色编码与品牌推广 | II 型 + 有机染料 | 硬度适中;耐磨性较低。 |
| 户外紫外线照射 | 抗紫外线密封(镍) | 与热水相比,处理成本略高。 |
| 严格的公差/孔径 | 掩蔽或 I 型 | 在特定表面上留下裸露的铝。 |
| 耐盐雾 | II 型 + 重铬酸盐密封 | 泛黄绿色;不适用于美观部位。 |
立即尝试 Boda!
结语
阳极氧化是一种高效且具有战略意义的处理方法,可以显著提升铝合金零件的性能和可靠性。与其他表面处理方法相比,阳极氧化能够形成高质量、耐腐蚀的表面,从而显著延长零件的使用寿命和耐久性。
但要达到这种性能,您必须匹配阳极氧化类型,例如 I 型(铬酸阳极氧化根据具体的铝材牌号和预期使用环境,可以选择 II 型或 III 型阳极氧化。必须考虑具体的生长比例,而不是通用规则。对于 II 型阳极氧化,渗透率/堆积率的比例为 67%/33%,而 III 型硬质阳极氧化的比例约为 50/50。
Boda Tech的团队可以提供高质量的服务。 定制阳极氧化服务 适用于航空航天、机器人和医疗部件。他们将高精度数控加工能力与广泛的定制表面处理服务相结合。Boda Tech 可以帮助您满足项目需求,并根据您具体的零件几何形状和材料要求提供详细的报价。
常見問題解答
化学蚀刻如何影响零件的最终尺寸?
阳极氧化之前,零件要经过碱性蚀刻工序,以清洁表面并去除污染物。但这一工序也会去除少量材料,通常是2.5微米到10微米的铝。
对于标准零件而言,这可能无关紧要。但对于高精度零件,加工过程中必须考虑这种材料损耗。
可以在现有表面处理层上进行阳极氧化吗?
是的,但这取决于“现有表面处理”的具体情况。阳极氧化只能用于裸铝,因为该工艺需要与基材直接接触才能形成氧化层。
哪种类型的绝缘材料最适合电气绝缘?
对于电气绝缘而言,II型阳极氧化(硫酸阳极氧化)通常是最常用的方法。因为它会在铝表面形成一层不导电的氧化层,从而提供良好的电气绝缘性能。
但是,如果需要更高的耐磨性和绝缘性,也可以采用III型阳极氧化(硬质阳极氧化),因为它更厚更耐用。