“制造商使用多种铸造技术来成型金属部件,包括 挤压铸造、砂型铸造、离心铸造、消失模铸造和壳型铸造。特别是,我们将讨论 壳型铸造 这里”
壳型铸造、壳型铸造或壳模铸造是在注入酚醛树脂等树脂的砂型中塑造金属和合金部件的过程。额外的树脂为熔融金属的成型提供了硬壳,提高了表面光洁度和铸造速度。
尽管壳成型类似于 砂模铸造, 外表面或覆盖壳的形成存在差异。更快的生产速度和最少的后处理要求使该方法适用于众多工业应用。
本文将讨论什么是壳模铸造、其步骤、优点、应用等。让我们开始吧!
什么是壳模铸造?
首先,为什么叫壳模铸造?因为模具通过将加热的模型放入注入树脂的沙子中,形成类似“壳结构”的形状。树脂熔化后形成一个带有精细腔体的坚硬外壳。
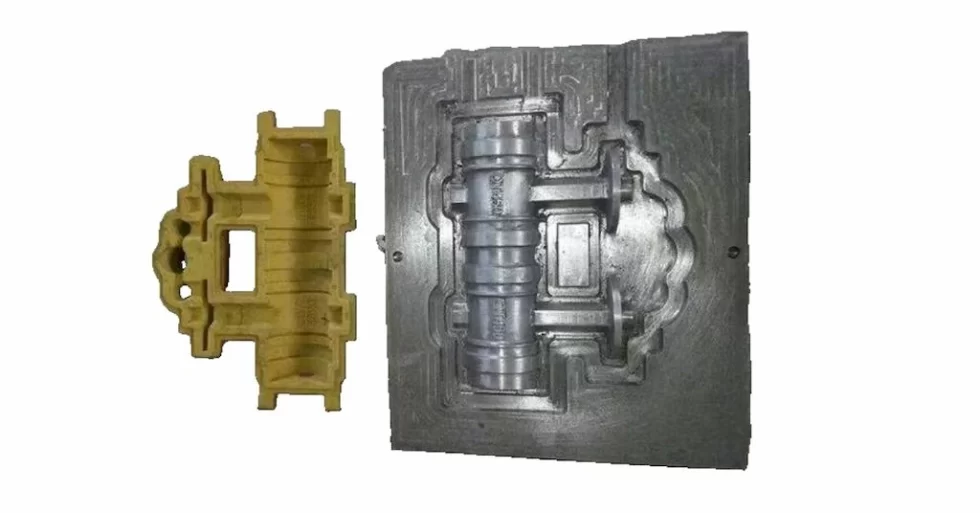
壳型及铸造工艺
壳型成型工艺适用于熔点相对较低的黑色金属和有色金属,如铝、铸铁、钢、铜和黄铜。
“这是一种精密铸造方法,使用薄的树脂砂模来生产复杂的金属零件。”
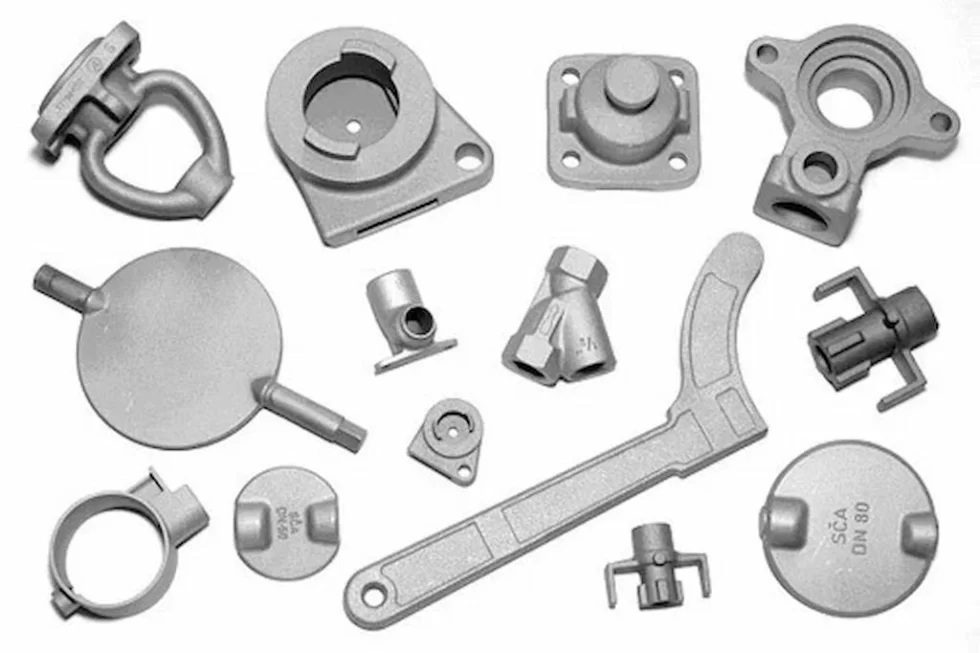
壳成型品
此外,壳型铸造可以制造薄壁圆柱形、立方体和复杂几何形状。您可以使用它来生产公差严格的中小型零件。因此,壳型铸造应用范围从汽车和航空航天到农业和工业机械。
立即尝试 Boda!
壳型铸造如何工作?分步说明
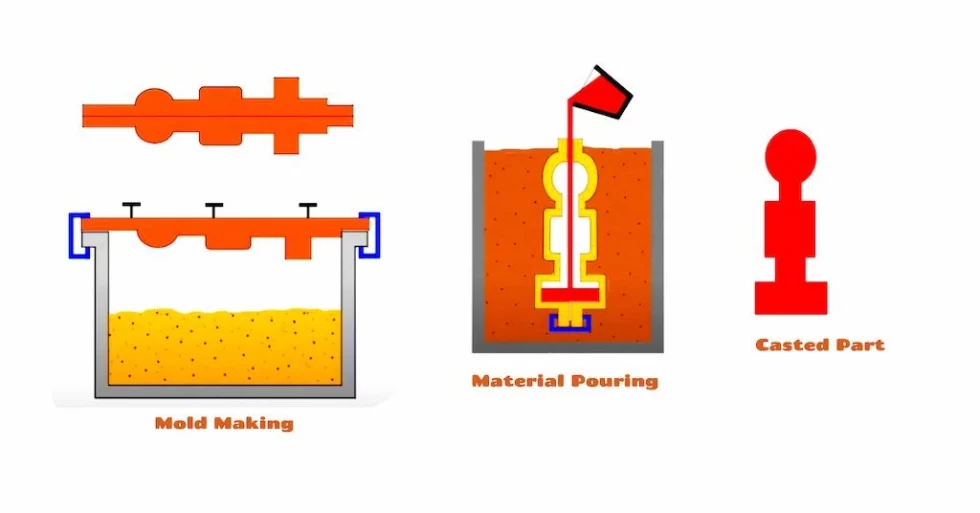
壳型铸造工艺步骤
壳型铸造与典型的砂型或其他铸造方法不同,主要在于模具制作程序。通过反复加热并将模型与树脂灌注砂接触,制作两个半模。然后,将这些半模组装起来形成型腔,接着进行液态金属浇注、凝固、固化和顶出。
壳模铸造工艺的各个步骤如下;
- 图案创建
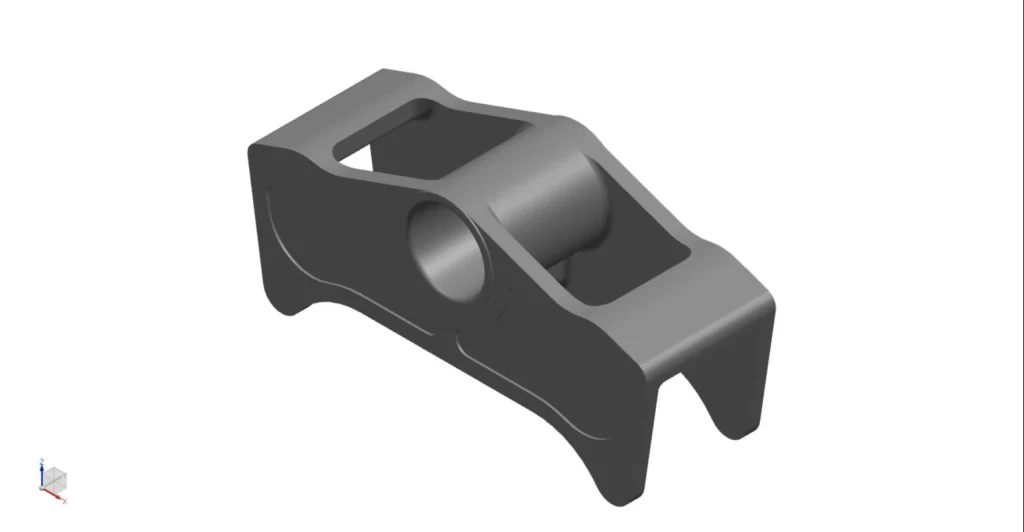
壳体成型图案设计
“模型”是您想要铸造的末端部件的复制品,需要两个半模型来代表所需部件的两个部分。您可以用机器加工金属或木材来制作模型。此外,在确定模型尺寸时还要考虑收缩。
- 模具制作
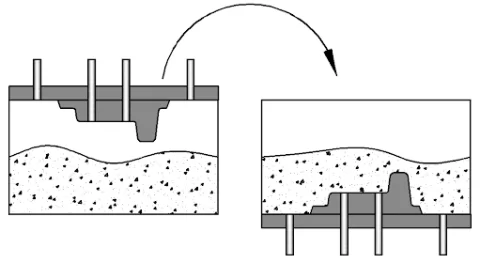
壳模制作
将加热的(175-370°C)模型放在装有树脂砂的盒子顶部;用顶部的模型完全关闭盒子。然后,将盒子倒回,这样树脂砂就会附着在模型上。重复此步骤,直到模型在其周围形成坚硬的形状。一旦两个模具部分都准备好了,就用固定销或胶水将它们组装成一个模具。模具还需要支撑材料。
- 将熔融金属倒入模具中
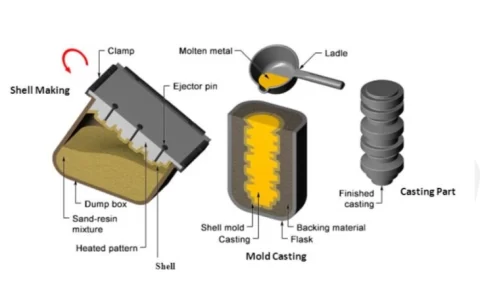
壳型铸造工艺
将原料金属熔化到合适的熔炉中,然后倒入预热的壳模中。同时考虑浇注温度和流量,以尽量减少可能出现的缺陷。
- 冷却和部件弹出
让模具冷却至室温。您还可以根据铸造金属的特性应用冷却机制来加快该过程。同时,保持模具所有横截面的均匀冷却。
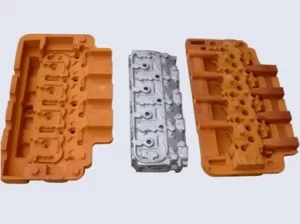
从壳模中脱出
完全凝固后,将零件从壳中取出 带顶出销的模具 (或其他弹射机构)没有任何裂纹或损坏。
- 后处理和表面处理
对铸造部件进行一些细微的后处理操作,如去毛刺和研磨。如果需要,对表面进行适当的精加工,以提高耐用性和外观。
壳型铸造用金属
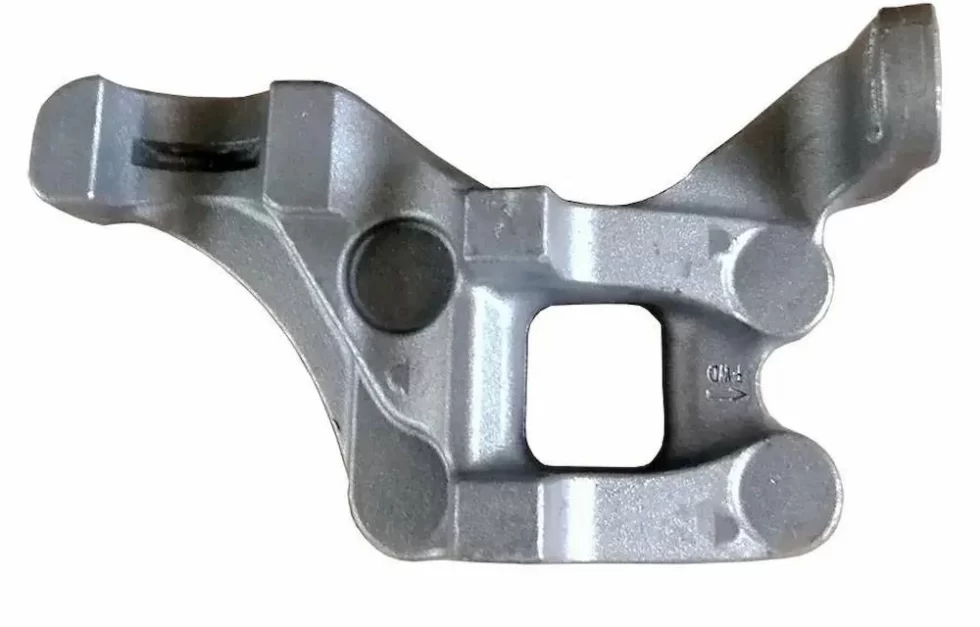
碳钢壳体成型件
如前所述,壳型铸造适用于熔点相对较低的黑色金属和有色金属,因此坚硬的壳可以承受熔化温度。让我们简单介绍一下壳型铸造的一些常见金属;
-
- 碳素钢: C20、C30、C45等碳钢用于制造一些高强度金属零件,如凸轮轴、车轴和农业机械。
- 铝: 铝合金因其重量轻、强度高的优点而广受欢迎,356、413、304 和 360 等等级在壳模铸造工艺中很受欢迎。此外,铝还具有高导热性,使其更易于进行壳模铸造。
- 铜及其合金: 纯铜和合金都以出色的热性能和电性能而闻名。它们的延展性也有助于壳体铸造。它们用于电气配件和热交换器。
- 合金钢: 合金钢具有增强的强度、韧性和耐高温性。您可以铸造 42CrMo 等合金钢,尤其是用于不同行业的结构部件。
立即尝试 Boda!
壳型铸造有哪些好处?
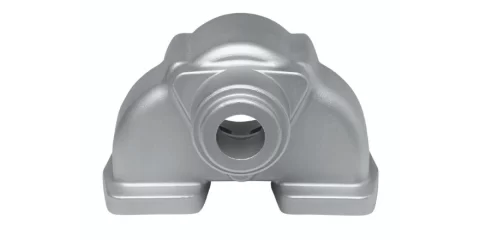
壳体铸件部分表面光滑
与其他铸造方法相比,壳型铸造方法的主要优势在于,其表面质量高、后处理要求低、铸件精度高。 铸造类型.
一些主要优点如下;
-
- 光滑表面: 铸造部件捕捉了地狱模具腔体的光滑细节,从而形成了均匀而光滑的外观。
- 精度: 壳型造型可实现低至±0.005mm的公差,高于砂型铸造和其他铸造方法。
- 复杂零件: 它可以制造具有精确细节的复杂金属部件,例如气缸盖和压缩机叶片。壳模提供高效的流动和精细的细节,具有深而尖的腔体。
-
- 材料通用性: 您可以使用铁、钢、铜、镁、铝和其他多种金属和合金来铸造所需的部件。唯一的要求是壳体必须承受原始金属的熔化温度。
- 生产速度: 壳模铸造工艺速度更快,能够快速进行大批量生产,且停机时间最短。
壳型铸造有哪些缺点?
尽管壳型铸造有许多优点,但也有一些缺点。考虑这些缺点有助于更好地决定它是否适合您的技术要求和预算限制。
- 初次安装和模具制作成本较高
- 存在收缩、孔隙率和潮红等缺陷的风险。
- 后处理要求增加了每个零件的生产成本。
- 这对于自动化来说是一个挑战,并且需要更多的人力资源来完成这一过程。
- 不适用于熔点非常高的金属。
壳型铸造的工业应用
壳体成型零件因其精度和强度而用于汽车、航空航天、电气和其他不同行业。此外,它还有利于制造轻型部件。
让我们在下表中看到一些现实世界的工业应用;
| 行业 | 好处 | 零件示例 |
| 汽車 | 精度和光洁度降低了进一步的加工成本。 | 发动机缸体、制动部件、齿轮、气缸盖和凸轮轴。 |
| 工业机械 | 生产具有严格公差的复杂零件。 | 阀门、叶轮、衬套和杠杆。 |
| 航空航天 | 它生产具有复杂设计的轻质但坚固的部件 | 涡轮叶片、喷嘴、支架和外壳。 |
| 电气设备 | 光滑的表面处理最大程度减少了整理工作 | 电机外壳、开关设备零件、连接器和接线盒。 |
| 石油和天然气 | 适用于恶劣环境的耐磨、耐腐蚀部件 | 管道配件、密封件、接头和阀门产品。 |
| 消费品 | 更低成本的美观且实用的组件 | 手柄、旋钮、装饰部件、炊具底座和家具配件。 |
壳型铸造与砂型铸造
砂型铸造使用硅砂或其他磨料砂代替树脂涂层砂。复制模型保留在填充的砂中以形成型腔。虽然它可以以低成本制造大型零件,但光洁度和精度不如壳型铸造或壳模铸造。
下表概述了壳型铸造与砂型铸造的区别;
| 方面 | 外壳成型 | 砂模铸造 |
| 工艺应用 | 使用树脂涂层沙子来制作热固化壳。 | 它使用简单的砂模和粘合剂模。 |
| 表面处理 | 流畅且精确。 | 粗糙;可能需要机械加工。 |
| 材料 | 熔点较低的有色金属和黑色金属。 | 钢等高熔点金属。 |
| 复杂 | 非常适合具有复杂轮廓的复杂设计。 | 适合简单的形状。 |
| Cost | 由于树脂和工具的原因,价格较高。 | 由于使用基本设备而较低。 |
| 高效 | 中等;精确,但速度较慢。 | 对于大尺寸产品来说速度很快。 |
| 应用 | 航空航天、汽车、精密零件。 | 重型机械、大型铸件。 |
阅读更多: 压铸公司
总结
总体而言,壳型铸造是砂型铸造的理想替代方案,适用于需要更高精度和更精确的表面光滑的金属部件。您可以铸造钢、铁、铝、铜和其他熔点相对较低的各种金属和合金。
制作模具硬壳是充分利用壳模铸造工艺优势的最关键因素。为此,您需要合适的“模型”和专业工程师来制作壳模。在 Boda,我们可以帮助您完成模型创建和后续铸造生产阶段。 联系我们,如果您还有其他疑问。
常见问题
壳型铸造与砂型铸造有区别吗?
是的,壳型铸造与砂型铸造不同,尤其是在这两个过程中模具的制作方式。壳型铸造涉及由加热的树脂涂层沙子制成的实心壳,而砂型铸造则使用由粘土粘合的湿砂型。
何时使用壳模铸造工艺?
壳模铸造适用于需要轻质组件、复杂几何形状或高产量的应用。
壳模铸造产品的例子有哪些?
一些典型的壳模产品是气缸盖、曲轴、涡轮叶片、军事硬件、阀体、模具镶件等。
我可以铸造任何金属或合金吗?
大部分(但不是全部)兼容性取决于原材料的熔点是否在硬壳范围内。不过,所有常见材料都可采用壳型铸造,包括铝、铜、钢和铸铁。