“Los defectos de fundición son irregularidades no deseadas que suelen aparecer durante la formación de piezas o productos de fundición de metal. Estos defectos pueden aceptarse o rechazarse según el tipo de defecto previsto, ya que pueden afectar significativamente la calidad de los productos de fundición de uso final”.
La fundición de metales es un proceso complejo de fabricación de piezas mediante la aplicación de presión para forzar el metal fundido a entrar en un molde. Como tal, es vulnerable a varios defectos indeseables que pueden afectar la calidad de la pieza o de los productos de uso final. Estos defectos de fundición son una preocupación importante para los fabricantes. Los defectos de fundición se pueden clasificar según su tipo, causa y solución. Conocer estos defectos y sus causas es esencial para controlar el proceso de fundición y producir piezas de rendimiento óptimo. Este enfoque ayudará a evitar errores y garantizar que los clientes reciban los mejores productos. Esta guía proporcionará información general sobre los defectos de fundición causados por diferentes procesos de fundición y dará ejemplos de defectos en la fundición de metales. También aprenderá las razones principales de estos defectos y los respectivos remedios que se pueden aplicar a cada uno para prevenir y salvar la calidad de las piezas.
¿Cuáles son los defectos de fundición?
Los defectos de fundición son imperfecciones indeseables en una pieza de fundición que difieren de la calidad ideal. Estas imprecisiones pueden deberse principalmente a fallas del material, equipos de fundición o procedimientos no optimizados.
Defectos de fundición a presión
La técnica de fundición a presión implica alta presión para forjar el metal fundido líquido para llenar la cavidad del molde, similar al moldeo por inyección de plástico. Es adecuado para producir muchos componentes, productos o prototipos de tamaño pequeño, mediano o grande. La fundición a presión da como resultado superficies lisas y dimensiones precisas. Sin embargo, si no se realiza bien, imputa varios defectos en los productos que se funden.
¡Pruebe Boda ahora!
Tipos de defectos de fundición
Ahora, analicemos los distintos tipos de defectos, sus posibles causas y sus soluciones.
Defectos metalúrgicos
El uso de material metálico de fundición inadecuado provoca principalmente defectos metalúrgicos. Las categorías comunes de defectos metalúrgicos incluyen;
Defectos de porosidad
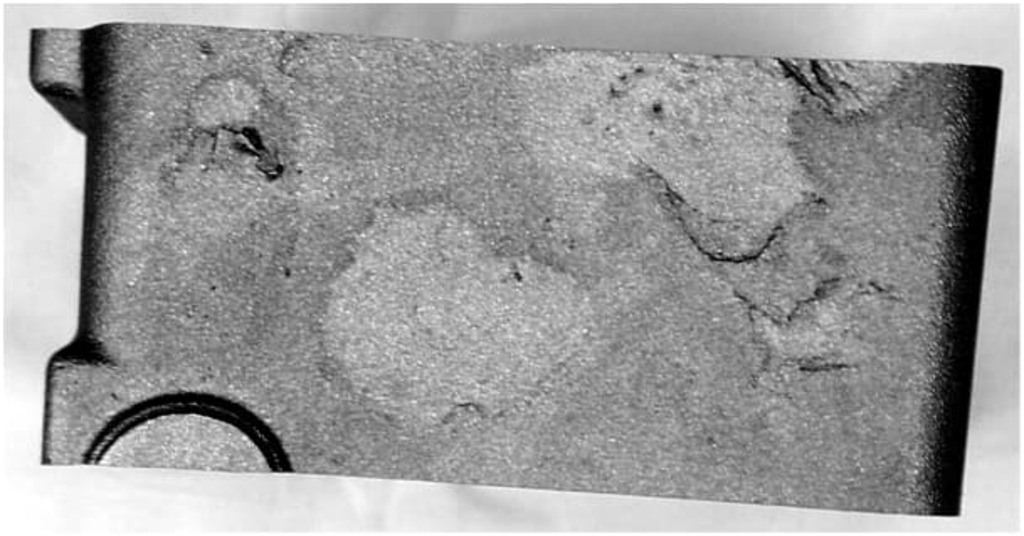
defecto de porosidad
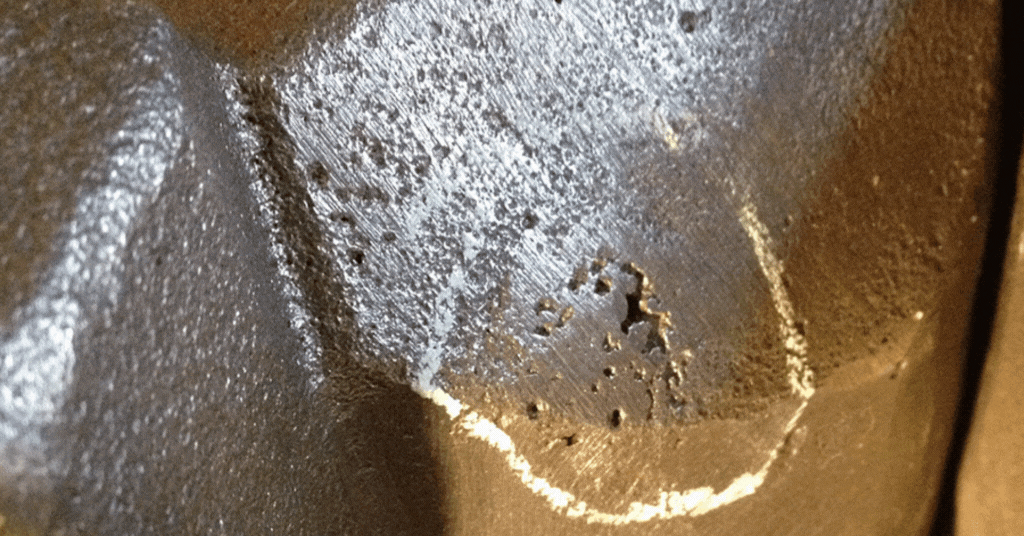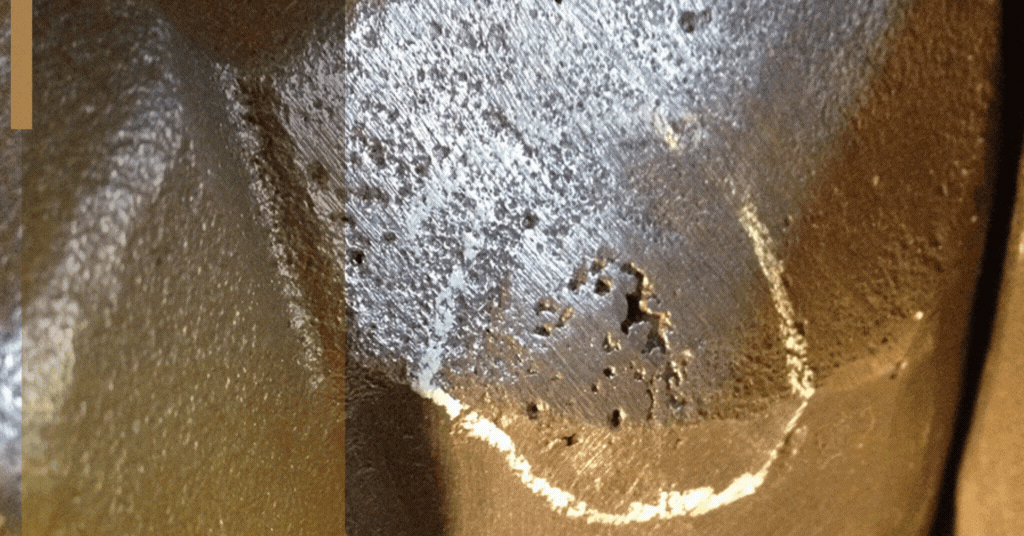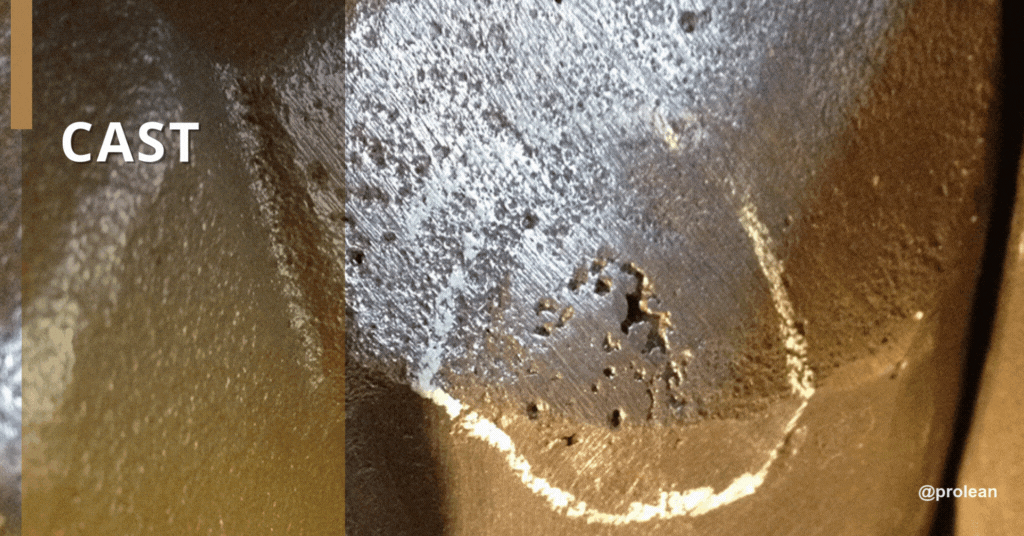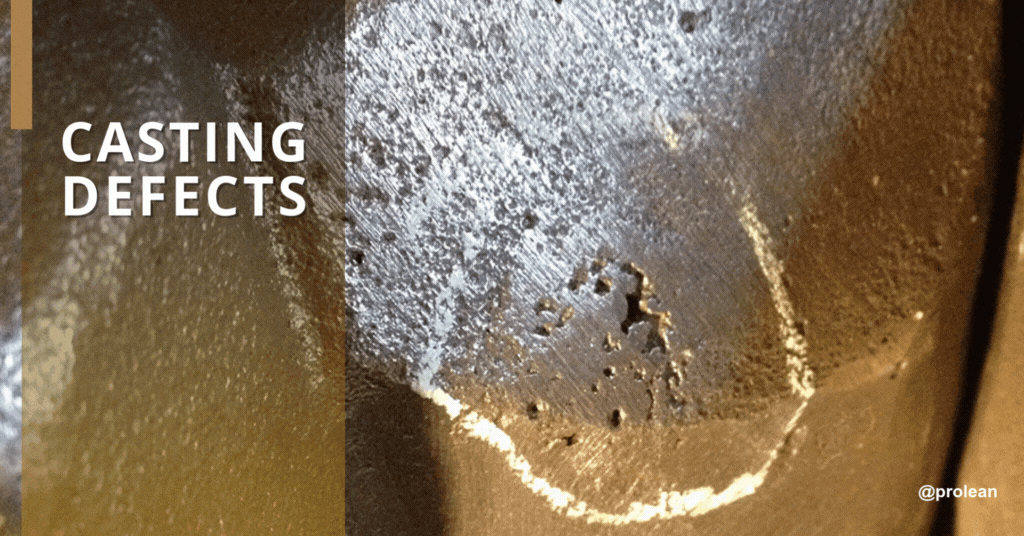
Los defectos de porosidad son defectos internos de la fundición a presión que suelen ser difíciles de detectar y se encuentran dentro de las piezas fundidas. Ocurren en los pequeños agujeros, huecos o bolsas de aire del metal. Por lo general, se forman cuando el aire queda atrapado en el metal antes de la fundición y pueden provocar la formación de huecos en la parte superior del troquel o un llenado lento del molde. Por tanto, la última capa puede tener menos resistencia mecánica. Hay dos tipos principales de defectos de porosidad:
Defectos de porosidad del gas
Estos defectos son generalmente circulares u ovalados y aparecen en la superficie de las piezas fundidas. Tienen un cuerpo liso y suelen aparecer de color amarillo brillante o blanco. Los defectos de porosidad del gas se pueden identificar fácilmente después del proceso de fundición mediante las siguientes técnicas: inspección por ultrasonidos o partículas magnéticas. Sin embargo, es necesario un dispositivo de rayos X para detectar estos defectos en las superficies no mecanizadas del componente. Las principales causas de los defectos de porosidad del gas son;
1. Gases involucrados en el relleno de aleaciones metálicas
Los gases involucrados crean turbulencias cuando la aleación fundida fluye libremente. Esto da como resultado espacios en el sistema de compuerta, la elección de parámetros de fundición incorrectos y un diseño deficiente de la colada, lo que conduce a defectos de porosidad.
2. Hidrógeno liberado de la aleación fundida
El gas hidrógeno es una de las causas más frecuentes de porosidad en Defectos de mecanizado CNC. La humedad del aire o de las herramientas de fundición puede penetrar en el metal fundido o en la aleación de acero y descomponerse en hidrógeno. Durante el enfriamiento y la solidificación, el hidrógeno se vuelve menos soluble y forma porosidades gaseosas en los moldes.
3. Gases de agentes desmoldantes
Estos ocurren cuando el gas está en contacto con agentes desmoldantes; las aleaciones de metales fundidos pueden calentarlos y provocar descomposición y formación de gases, lo que provoca defectos de porosidad. Además, el uso elevado de agentes desmoldantes puede provocar la evaporación o perforación de los gases.
Prevención;
- Es relativamente importante utilizar aleaciones metálicas limpias y secas para evitar la formación de hidrógeno.
- La velocidad y presión de inyección deben mantenerse en un nivel óptimo y controlarse para evitar estos defectos.
- La temperatura de fundición durante el proceso no debe ser demasiado alta para evitar problemas de fusión del molde.
- Intente utilizar suficiente flujo de gas para sistemas de bebederos y canales con longitudes superiores a 50 mm.
- Utilice agentes desmoldantes de buena calidad en cantidades mínimas.
Contracción:
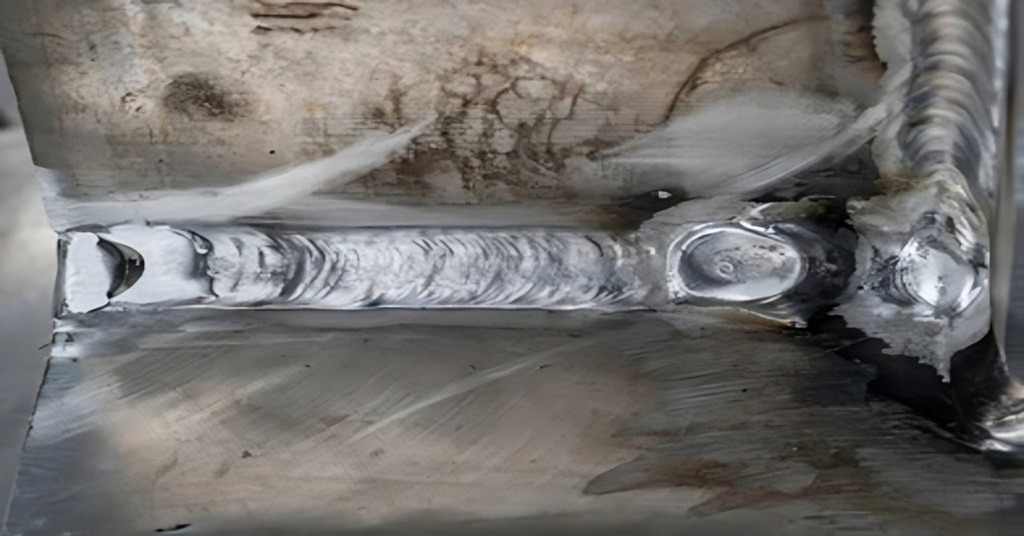
Contracción de fundición
Los defectos de contracción de la fundición generalmente se encuentran en las partes frontales o de arrastre de los moldes. Hay dos tipos de defectos de contracción: abiertos y cerrados. Los defectos de contracción abierta son aquellos que se producen en contacto con la atmósfera; el aire compensa cuando se forma una cavidad de contracción.
Causas: La contracción del metal cuando las piezas tienden a solidificarse es la principal causa de defectos de contracción. Si este proceso no se controla, puede dar lugar a un producto final distorsionado o frágil. Estos problemas pueden atribuirse a un diseño deficiente del molde. Además, son causados por temperaturas y presiones de vertido incorrectas.
Prevención: La planificación estratégica es fundamental para evitar problemas de merma. La selección adecuada de los sistemas de compuerta puede ayudar a lograr la distribución correcta del calor y la formación adecuada de solidificación. Además, puede ser necesario cambiar la composición de las aleaciones para lograr una mejor repetibilidad en las piezas.
Defectos del material del molde
Algunas causas de defectos materiales en el molde de fundición incluyen un diseño deficiente del molde o el vertido de metal demasiado caliente en la cavidad del molde. Estos son algunos de los tipos más comunes de defectos en el material del molde:
- Cortes y lavados: estos defectos surgen cuando el metal líquido desprende una porción del molde durante el vertido porque la arena no puede soportar el calor. Se observan como pequeñas elevaciones en la superficie del producto terminado, inclinándose hacia el extremo que recibió más impacto del metal fundido.
- Gotas: Las gotas son irregularidades en la superficie de los productos fundidos con pequeñas protuberancias. Se producen cuando el molde está en mal estado, y penetra arena en el metal líquido.
- Fusión: Los defectos de fusión, que aparecen comúnmente en los defectos de fundición de aluminio, ocurren cuando la arena se fusiona con la fundición durante el proceso.
- Hinchazones: Los granos son ligeras irregularidades en la superficie del producto terminado, mientras que los hinchazones son más grandes que los granos y son áreas elevadas en la superficie del producto terminado. Este defecto ocurre cuando el molde está débil y la presión del peso del metal líquido empuja la arena hacia afuera.
Causas: Estos Los defectos pueden provocar una ventilación inadecuada que atrape gases en el molde. Además, las impurezas o contaminantes en el material del molde pueden ser un factor en la formación de una superficie rugosa, porosidad o grietas en la superficie de la pieza fundida final.
Prevención: Para evitar defectos del molde, el molde debe estar bien diseñado y preparado con buena ventilación y material de molde de alta calidad. Los parámetros del proceso como la temperatura y la velocidad de vertido deben controlarse de forma óptima. Además; Otros factores que ayudan a producir productos de fundición sin defectos incluyen el mantenimiento del molde y las inspecciones periódicas para detectar signos de desgaste o degradación.
Desviaciones
Los desbordamientos ocurren cuando el metal fundido no fluye adecuadamente hacia la cavidad del molde. Esto da como resultado una fundición defectuosa o una formación parcial de piezas fundidas. En general, la superficie de un descentramiento es plana, aunque puede ser irregular e incluso dentada en ocasiones.
Causas: El El metal rojo caliente puede salir del molde de manera incorrecta antes de que se le haya dado tiempo para solidificarse. Esto suele deberse a espacios o cavidades en el molde, similar a cuando intentas retener agua en las manos con los dedos y se esparce.
Prevención: Para evitar este problema, los moldes deben estar bien cerrados o apretados. También es importante tener en cuenta que el uso de materiales de moldeo de alta calidad también puede reducir los desbordamientos.
Defectos de fusión en la fundición
La fusión ocurre debido a la solidificación incompleta del metal fundido dentro del molde, lo que resulta en una formación incompleta de la pieza.
Causas: La temperatura de proceso inadecuada del metal vertido y los materiales inadecuados en el metal.
Prevención: Para superar los defectos de fusión, logre el equilibrio adecuado entre los parámetros del proceso. Por ejemplo, mantenga la temperatura óptima al verter material dentro de la cavidad del molde. Si hace demasiado frío, no llenará el molde adecuadamente; si hace demasiado calor, puede causar problemas de porosidad del gas, grietas o formación de huecos.
burbujas de gas
Cuando el metal fundido se solidifica dentro del molde, no puede contener tanto gas como cuando estaba en estado fundido. Por tanto, el metal emite gas, y si no puede salir por el molde, queda encerrado en el metal. Esto conduce a la formación de burbujas dentro del metal, un proceso conocido como proceso de burbujas. Estas burbujas pueden aparecer en forma de poros, espiráculos y agujeros abiertos:
- Agujeros Son cavidades en la parte superior de un artículo fundido a presión. Los poros generalmente se encuentran en grupos en la superficie del molde y son visibles a simple vista.
- Sopladura Los defectos ocurren en las piezas fundidas y se caracterizan por cavidades en la pieza de trabajo. No se ven fácilmente a simple vista y sólo pueden verse mediante técnicas especiales como rayos X, exámenes ultrasónicos, armónicos o magnéticos.
- agujeros abiertos Aparecen en la superficie de la pieza de trabajo debido a las cavidades que se forman cuando el metal fundido se vierte en el molde. Los agujeros abiertos poco profundos suelen describirse como cicatrices.
Excedentes o excedentes
Estos problemas o excedentes inesperados ocurren, por ejemplo, cuando uno vierte metal líquido en un molde y descubre que la cavidad del molde ha aumentado de tamaño de lo esperado.
Causas: Estas se conocen como hinchazones y suelen aparecer como resultado de una presión o una fuerza de sujeción insuficiente. Es como soplar un globo hasta el punto de estallar; algo tiene que ceder. Sin embargo, este problema se puede solucionar cambiando los parámetros de moldeo.
Prevención: Para evitar la formación de hinchazones, es esencial asegurar una presión y un soporte equilibrados dentro del molde durante el proceso de fundición. A veces, ligeras modificaciones en el proceso pueden mejorar los resultados del moldeado sin crecimiento no deseado.
Defectos de deformación
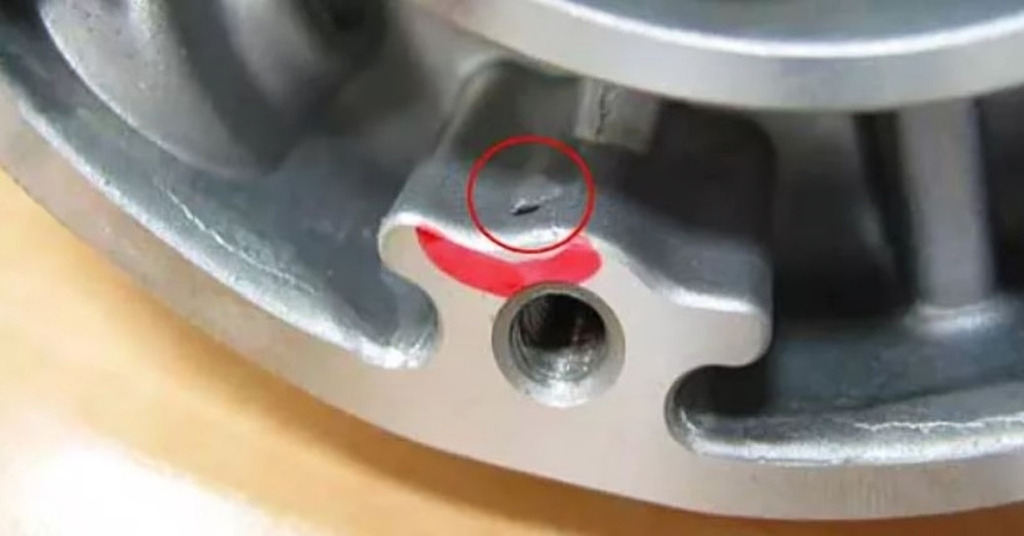
Defecto de alabeo en el molde
Los defectos de distorsión o deformación convierten su fundición perfecta en una interpretación distorsionada. Ocurren cuando algunas partes del material se solidifican más rápido que otras partes o de una manera que deforma la forma.
Causas: Los defectos como la distorsión son a menudo el resultado de un enfriamiento o una distribución inadecuada del material durante el proceso de fundición. Si tiene masa para panqueques y un lado es más grueso, el lado más grueso se quemará antes de que el otro lado esté listo. Lo mismo ocurre en la fundición, donde el espesor es desigual y las secciones excelentes a diferentes velocidades, lo que provoca deformaciones.
Prevención: Asegúrese de que el proceso de enfriamiento se realice a una temperatura constante para que el material no tienda a doblarse. Ajuste el diseño del molde para permitir una circulación de calor adecuada y controle continuamente las velocidades de enfriamiento para evitar tensiones térmicas que puedan distorsionar la forma de la pieza.
Errores de marcha y cierres fríos
Los errores de funcionamiento y los cortes en frío son defectos que varían desde la inclusión de escorias hasta los disparos en frío.
Causas: Estos defectos suelen ser causados por el llenado incompleto de metal fundido de la cavidad o del molde, que se solidifica antes de enfriarse. Los cierres en frío se observan típicamente cuando dos corrientes de metal líquido no logran fusionarse meticulosamente en el molde. Además, se pueden ver cuando la temperatura es baja o el sistema de compuerta no es lo suficientemente eficiente para adaptarse al proceso de fundición.
Prevención: Para evitar errores de funcionamiento y defectos de cierre en frío, se debe prestar atención al sistema de compuerta. Regule la temperatura y la velocidad de vertido del metal para llenar el molde hasta el borde sin que el metal se endurezca antes de cubrir el molde. Sin embargo, también es importante considerar un control adecuado del flujo de metal y evitar turbulencias durante el proceso de fundición.
Penetración de metales
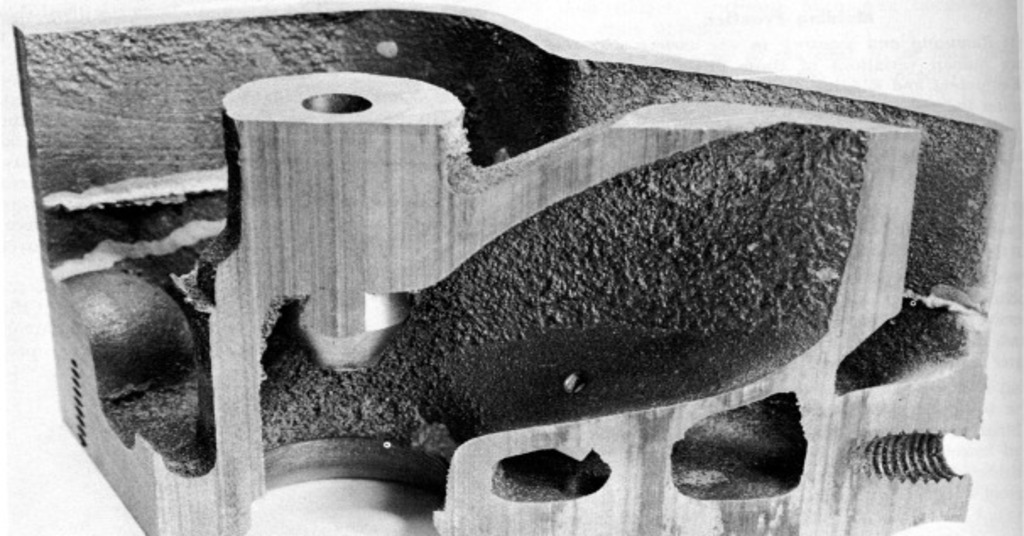
Penetración de metales
Los defectos de penetración del metal son aquellos en los que el metal fundido ha penetrado el molde de arena y ha formado una superficie rugosa y desigual en la pieza fundida. Esto se debe a una arena de moldeo de mala calidad, granos de arena grandes, alta permeabilidad y una compactación inadecuada de la arena de moldeo.
Para prevenir defectos de penetración de metales:
- En el molde se deben utilizar los granos de arena más gruesos.
- Asegúrese de que la arena utilizada tenga baja permeabilidad.
- Apisona la arena con más fuerza al moldearla.
Estas medidas ayudan a minimizar la posibilidad de que el metal fundido entre en el molde y produzca rugosidad en la superficie de las piezas fundidas.
Inclusión de escoria
La inclusión de escoria aparece cuando se vierten partículas de escoria que contienen metal fundido en la cavidad del molde y luego se solidifican.
Causas: Este defecto resulta principalmente en la formación de partículas de escoria dentro del metal fundido.
Remedios: Para superar el problema de la inclusión de escoria, las partículas de escoria deben eliminarse del metal fundido antes de verterlo en la cavidad del molde.
Puntos calientes o difíciles
Defecto de punto caliente o duro
Los puntos calientes o desgarradores generalmente se producen debido a métodos de enfriamiento inadecuados. Estos puntos pueden ser problemáticos durante el mecanizado porque aumentan desgaste de la herramienta. Las siguientes son las soluciones que se pueden aplicar a los puntos calientes:
- Corrija el proceso de enfriamiento para garantizar que la pieza fundida se enfríe adecuadamente, según sea necesario.
- Ajuste la composición del metal para que sea menos probable que se formen desgarros calientes en la fundición.
Al implementar estas estrategias, puede minimizar la probabilidad de que se produzcan puntos calientes y mejorar la calidad de sus productos de fundición.
¿Qué es una lágrima caliente en Casting Defects?
lágrimas calientes Se forman cuando el material se contrae durante el proceso de solidificación y esta contracción es limitada. Pequeños desgarros calientes también pueden crecer con el tiempo y provocar fallos durante el funcionamiento. Para reducir la probabilidad de lágrimas calientes, se deben abordar estas restricciones. Una de las formas es mejorar el diseño del molde de fundición. También es posible evitar desgarros en caliente utilizando materiales de molde flexibles durante la etapa de contracción. Además, también es importante no sobrecalentar el material de fundición y aumentar la temperatura del molde para reducir las posibilidades de desgarros calientes. Diferentes normas, como ASTM y AMS, proporcionan pautas para inspeccionar y aceptar desgarros calientes y otros defectos de fundición.
¡Pruebe Boda ahora!
Recapitulación
Hemos identificado formas de prevenir estos problemas desde el principio. Por lo tanto, puede rectificar estos defectos inusuales estando atento al monitoreo del material de los moldes y aprendiendo los métodos de mezcla adecuados.
No más perseguir a los que se han agotado; esas olas no terminarán en el montón de chatarra si sigues nuestro consejo. Ahora es posible alcanzar la perfección porque se conocen las causas de los defectos. Pero con nuestros consejos de precaución sobre cómo evitar deformaciones, inclusiones y varios otros, esas preocupaciones pueden disiparse.
En conclusión, mientras defectos de fundición Puede parecer un problema, confrontarlos con lo que te hemos presentado hoy puede hacer que tus proyectos pasen de una calamidad a un éxito. ¿Está buscando servicios de fundición profesionales sin defectos? Póngase en contacto con Boda hoy para obtener su instante en línea gratuito cotización inicial.