“I difetti di fusione sono irregolarità indesiderate che tipicamente compaiono durante la formazione di parti metalliche o di prodotti. Questi difetti possono essere accettati o negati in base al tipo di difetto previsto, poiché possono avere un impatto significativo sulla qualità dei prodotti di fusione destinati all’uso finale”
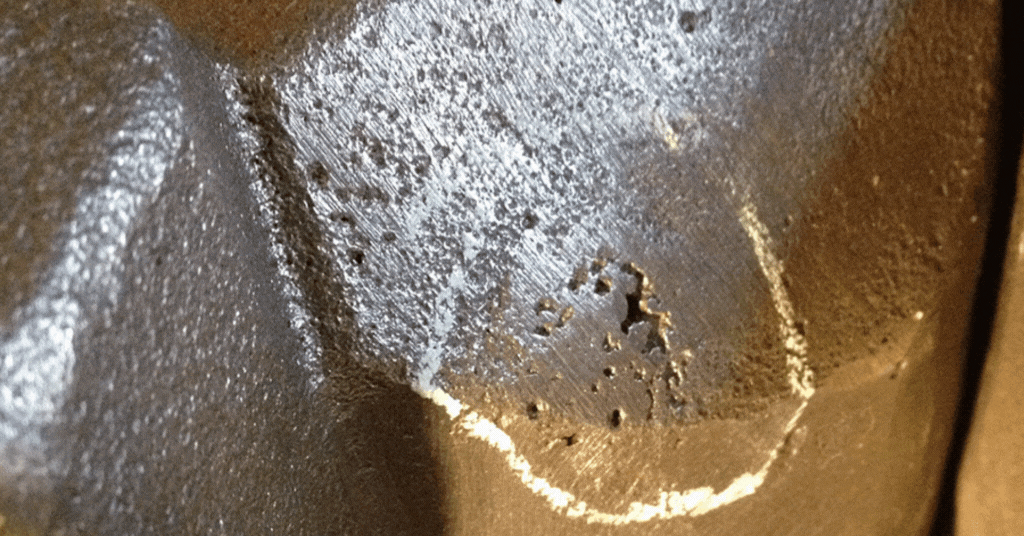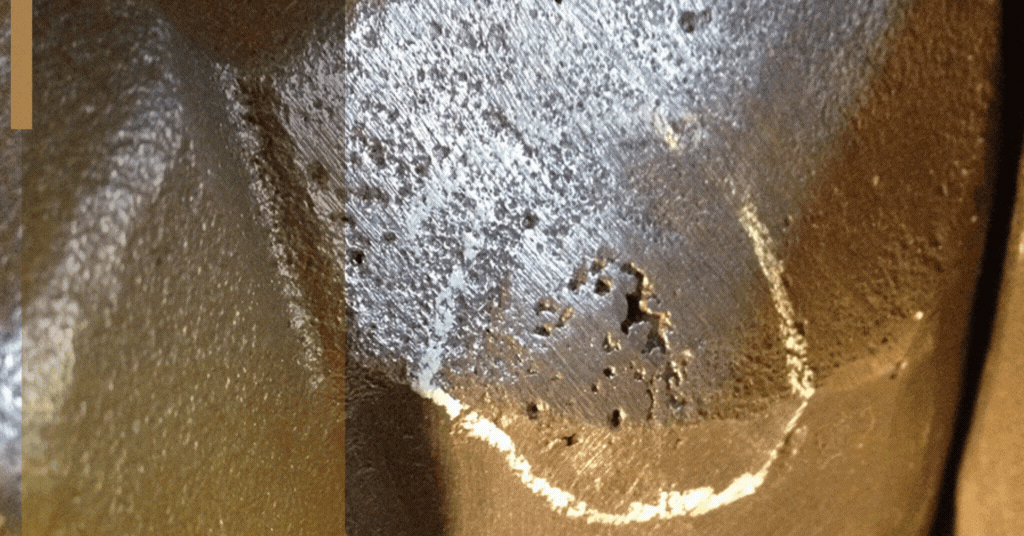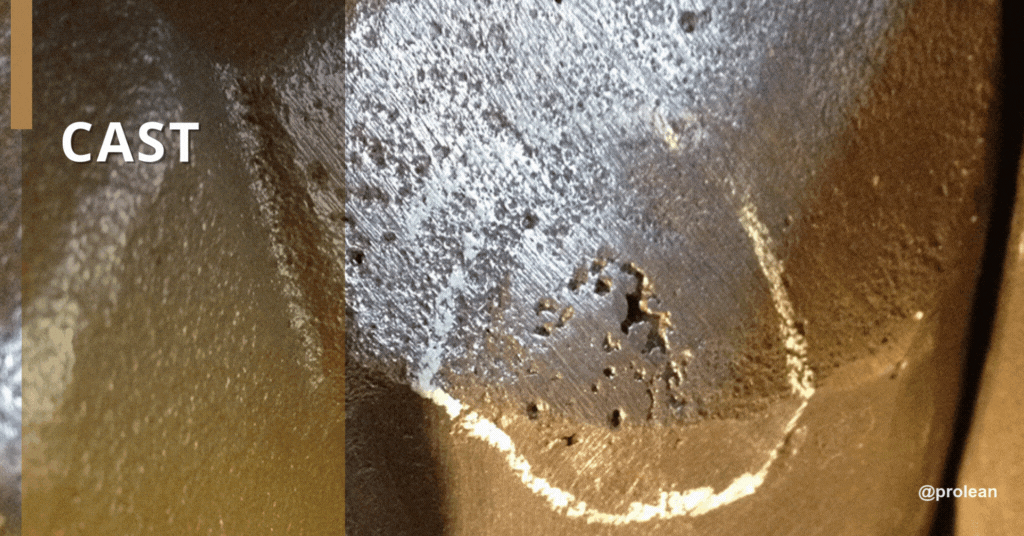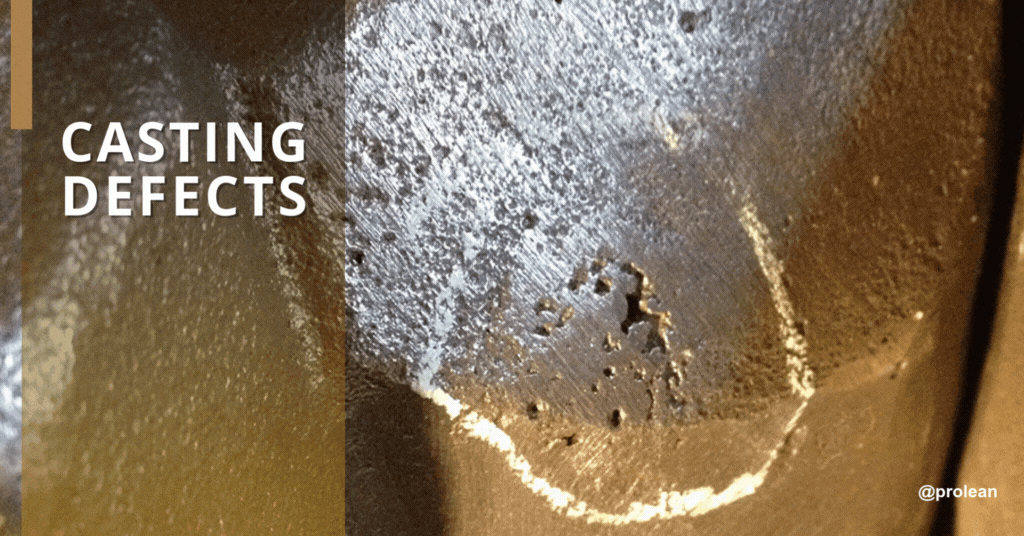
La fusione del metallo è un processo complesso di produzione di parti mediante l'applicazione di pressione per forzare il metallo fuso in uno stampo. In quanto tale, è vulnerabile a numerosi difetti indesiderati che possono influire sulla qualità della parte o dei prodotti finali. Questi difetti di fusione rappresentano una preoccupazione significativa per i produttori. I difetti di fusione possono essere classificati in base al tipo, alla causa e al rimedio. Conoscere questi difetti e le loro cause è essenziale per controllare il processo di fusione e produrre parti con prestazioni ottimali. Questo approccio aiuterà a evitare errori e a garantire che i clienti ricevano i prodotti migliori. Questa guida fornirà informazioni generali sui difetti di fonderia causati da diversi processi di fusione e fornirà esempi di difetti nella fusione dei metalli. Imparerai anche le ragioni principali di questi difetti e i rispettivi rimedi che possono essere applicati a ciascuno per prevenire e preservare la qualità delle parti.
Quali sono i difetti di fusione?
I difetti di fusione sono imperfezioni indesiderate in una parte di fusione che differiscono dalla qualità ideale. Queste imprecisioni possono essere causate principalmente da guasti ai materiali, apparecchiature di fusione o procedure non ottimizzate.
Difetti di pressofusione
La tecnica di pressofusione prevede l'alta pressione per forgiare il metallo fuso liquido per riempire la cavità dello stampo, simile allo stampaggio a iniezione di plastica. È adatto per la produzione di numerosi componenti, prodotti o prototipi di piccole, medie o grandi dimensioni. La pressofusione si traduce in superfici lisce e dimensioni precise. Tuttavia, se non ben eseguita, imputa diversi difetti ai prodotti in fusione.
Prova subito Boda!
Tipi di difetti di fusione
Parliamo ora dei vari tipi di difetti, delle loro possibili cause e delle loro soluzioni.
Difetti metallurgici
L'uso di materiale metallico di colata inappropriato causa principalmente difetti metallurgici. Le categorie comuni di difetti metallurgici includono;
Difetti di porosità
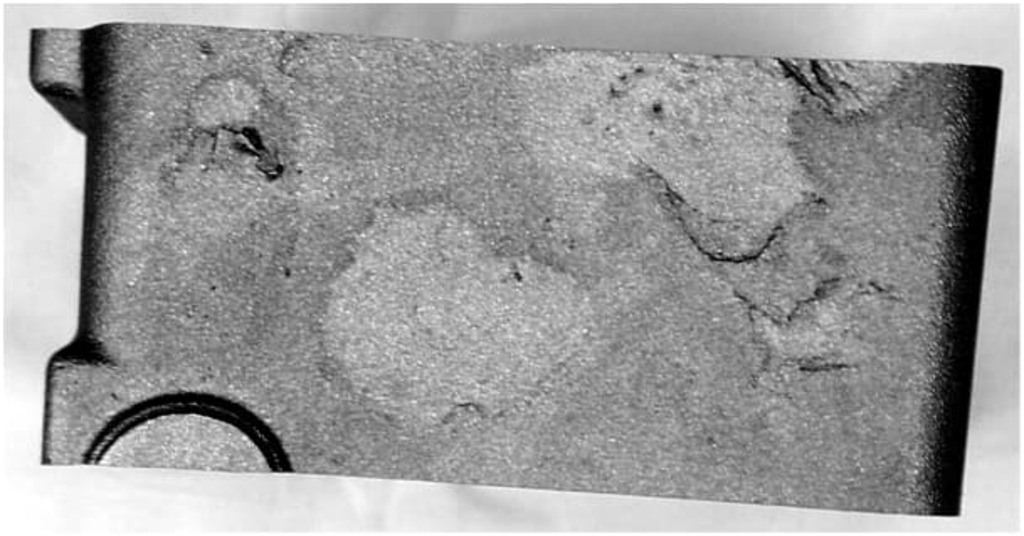
Difetto di porosità
I difetti di porosità sono difetti interni della pressofusione, solitamente difficili da rilevare e localizzati all'interno dei getti. Si verificano nei minuscoli fori, vuoti o sacche d'aria del metallo. Questi si formano tipicamente quando l'aria rimane intrappolata nel metallo prima della fusione e possono causare la formazione di vuoti nella parte superiore dello stampo o un lento riempimento dello stampo. Pertanto, l'ultimo strato potrebbe avere una resistenza meccanica inferiore. Esistono due tipi principali di difetti di porosità:
Difetti di porosità da gas
Questi difetti sono generalmente circolari o ovali e compaiono sulla superficie dei getti. Hanno un corpo liscio e di solito appaiono di colore giallo brillante o bianco. I difetti di porosità da gas possono essere facilmente identificati dopo il processo di colata attraverso le seguenti tecniche: ispezione ad ultrasuoni o con particelle magnetiche. Tuttavia, è necessario un dispositivo a raggi X per rilevare questi difetti sulle superfici non lavorate del componente. Le principali cause dei difetti di porosità da gas sono;
1. Gas coinvolti nel riempimento di leghe metalliche
I gas coinvolti creano turbolenze quando la lega fusa scorre liberamente. Ciò si traduce in lacune nel sistema di colata, nella scelta di parametri di fusione errati e in una progettazione inadeguata del lavaggio, che porta a difetti di porosità.
2. Idrogeno rilasciato dalla lega fusa
Il gas idrogeno è una delle cause più frequenti di porosità nei Difetti di lavorazione CNC. L'umidità dell'aria o degli strumenti di fusione può penetrare nel metallo fuso o nella lega di acciaio e decomporsi in idrogeno. Durante il raffreddamento e la solidificazione, l'idrogeno diventa meno solubile e forma porosità da gas nei calcinabili.
3. Gas provenienti da agenti distaccanti
Questi si verificano quando il gas è a contatto con agenti distaccanti; le leghe metalliche fuse possono riscaldarle e causare decomposizione e formazione di gas, che portano a difetti di porosità. Inoltre, l'elevato utilizzo di agenti distaccanti può provocare l'evaporazione o la perforazione dei gas.
Prevenzione;
- È relativamente importante utilizzare leghe metalliche pulite e asciutte per prevenire la formazione di idrogeno.
- La velocità e la pressione di iniezione devono essere mantenute a un livello ottimale e controllate per evitare questi difetti.
- La temperatura di fusione durante il processo non deve essere troppo elevata per evitare problemi di fusione dello stampo.
- Provare a utilizzare un flusso di gas sufficiente per i sistemi di canali di colata e di canale con lunghezze superiori a 50 mm.
- Utilizzare agenti distaccanti di buona qualità in quantità minime.
Ritiro
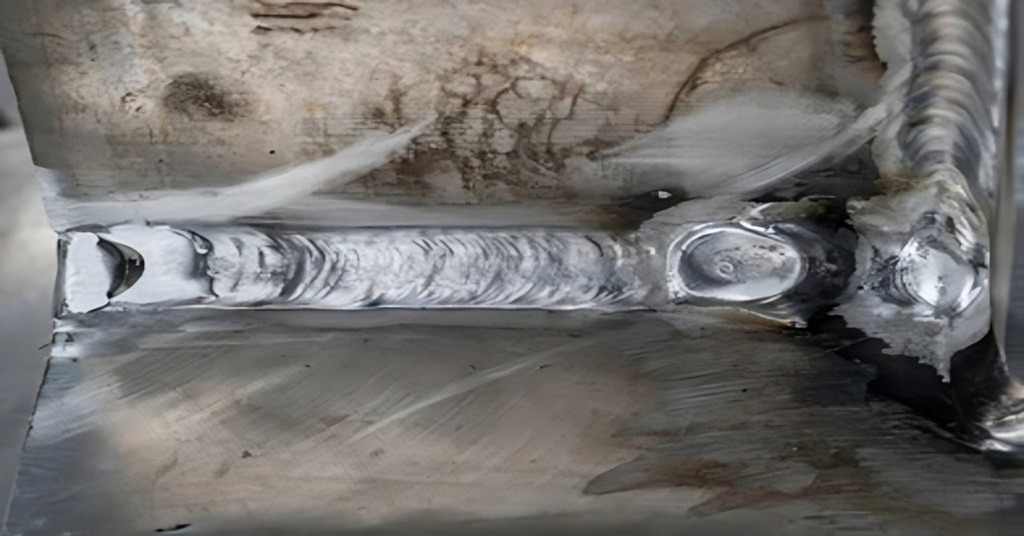
Ritiro della fusione
I difetti da ritiro della fusione si riscontrano solitamente nelle parti superiori o di trascinamento degli stampi. Esistono due tipi di difetti da ritiro: aperti e chiusi. I difetti da ritiro aperti sono quelli che si verificano a contatto con l'atmosfera; l'aria compensa quando si forma una cavità di ritiro.
cause: Il ritiro del metallo quando le parti tendono a solidificarsi è la principale causa di difetti da ritiro. Se questo processo non viene controllato, può portare a un prodotto finale distorto o fragile. Questi problemi possono essere attribuiti a una progettazione inadeguata dello stampo. Inoltre, sono causati da temperature e pressioni di versamento errate.
Prevenzione: La pianificazione strategica è fondamentale per evitare problemi di differenze inventariali. La scelta corretta dei sistemi di colata può aiutare a ottenere la corretta distribuzione del calore e la corretta formazione della solidificazione. Inoltre, potrebbe essere necessario modificare la composizione delle leghe per ottenere una migliore ripetibilità delle parti.
Difetti del materiale dello stampo
Alcune cause di difetti del materiale nello stampo di colata includono una progettazione inadeguata dello stampo o il versamento di metallo troppo caldo nella cavità dello stampo. Ecco alcuni dei tipi più comuni di difetti dei materiali dello stampo:
- Tagli e lavaggi: questi difetti si verificano quando il metallo liquido si stacca da una parte dello stampo durante la colata perché la sabbia non può resistere al calore. Si osservano come piccoli rilievi sulla superficie del prodotto finito, inclinati verso l'estremità che riceveva maggiore impatto dal metallo fuso.
- Gocce: le gocce sono irregolarità sulla superficie dei prodotti fusi che presentano piccoli rigonfiamenti. Si verificano quando lo stampo è in cattivo stato e penetra la sabbia nel metallo liquido.
- Fusione: i difetti di fusione, che compaiono comunemente nei difetti di fusione dell'alluminio, si verificano quando la sabbia si fonde con la fusione durante il processo.
- Rigonfiamenti: i brufoli sono lievi irregolarità superficiali sul prodotto finito mentre i rigonfiamenti sono più grandi dei brufoli e sono aree in rilievo sulla superficie del prodotto finito. Questo difetto si verifica quando lo stampo è debole e la pressione del peso del metallo liquido spinge la sabbia verso l'esterno.
cause: Alcuni degli i difetti possono provocare una ventilazione inadeguata che intrappola i gas nello stampo. Inoltre, impurità o contaminanti nel materiale dello stampo possono essere un fattore nella formazione di una superficie ruvida, porosità o fessurazioni sulla superficie del getto finale.
Prevenzione: Per prevenire difetti dello stampo, lo stampo deve essere ben progettato e preparato con una buona ventilazione e materiale dello stampo di alta qualità. I parametri di processo come la temperatura e la velocità di colata dovrebbero essere controllati in modo ottimale. Oltretutto; altri fattori che aiutano a realizzare prodotti di fusione privi di difetti includono la manutenzione dello stampo e ispezioni regolari per individuare segni di usura o degrado.
Esaurimenti
Le fuoriuscite si verificano quando il metallo fuso non scorre in modo appropriato nella cavità dello stampo. Ciò si traduce in una fusione difettosa o nella formazione parziale di pezzi fusi. In generale, la superficie di un runout è piatta, anche se a volte può essere irregolare e persino seghettata.
cause: Migliori il metallo rosso caldo può fuoriuscire dallo stampo nel modo sbagliato prima che gli sia stato dato il tempo di solidificarsi. Ciò è spesso dovuto a spazi o cavità nello stampo, simili a quando si tenta di trattenere l'acqua tra le mani con le dita ed è distesa.
Prevenzione: Per evitare questo problema, gli stampi devono essere ben chiusi o serrati. È anche importante notare che l'uso di materiali di stampaggio di alta qualità può anche ridurre i run-out.
Difetti di fusione nella fusione
La fusione avviene a causa della solidificazione incompleta del metallo fuso all'interno dello stampo, che si traduce nella formazione incompleta della parte.
cause: La temperatura di processo inadeguata del metallo versato e i materiali inappropriati nel metallo.
Prevenzione: Per superare i difetti di fusione, trovare il giusto equilibrio tra i parametri di processo. Ad esempio, mantenere la temperatura ottimale quando si versa il materiale all'interno della cavità dello stampo. Se fa troppo freddo, non riempirà adeguatamente lo stampo; se fa troppo caldo, potrebbe causare problemi di porosità da gas, crepe o formazione di vuoti.
Bolle di gas
Quando il metallo fuso si solidifica all'interno dello stampo, non può contenere la stessa quantità di gas che conteneva quando era allo stato fuso. Pertanto il metallo emette gas e, se non riesce a fuoriuscire dallo stampo, rimane bloccato nel metallo. Ciò porta alla formazione di bolle all'interno del metallo, un processo noto come processo delle bolle. Queste bolle possono apparire sotto forma di fori di spillo, sfiatatoi e fori aperti:
- Fori di spillo sono cavità nella parte superiore di un oggetto pressofuso. I fori stenopeici si trovano generalmente in grappoli sulla superficie della fusione e sono visibili ad occhio nudo.
- sfiatatoio i difetti si verificano nelle parti fuse e sono caratterizzati da cavità del pezzo. Non sono facilmente visibili ad occhio nudo e possono essere visti solo attraverso tecniche speciali come esami a raggi X, ultrasuoni, armonici o magnetici.
- Buchi aperti compaiono sulla superficie del pezzo a causa delle cavità formate quando il metallo fuso viene colato nello stampo. I fori aperti poco profondi sono solitamente descritti come cicatrici.
Eccedenze o eccedenze
Questi problemi o eccedenze impreviste si verificano, ad esempio, quando si versa metallo liquido in uno stampo solo per scoprire che la cavità dello stampo è aumentata di dimensioni del previsto.
cause: Questi sono noti come rigonfiamenti e di solito appaiono come risultato della pressione o di una forza di serraggio insufficiente. È come gonfiare un palloncino fino al punto di scoppiare; qualcosa deve cedere. Tuttavia, questo problema può essere risolto modificando i parametri di stampaggio.
Prevenzione: Per evitare la formazione di rigonfiamenti, è essenziale garantire pressione e supporto equilibrati all'interno dello stampo durante il processo di colata. A volte, lievi modifiche al processo possono migliorare i risultati della fusione senza crescita indesiderata.
Difetti di deformazione
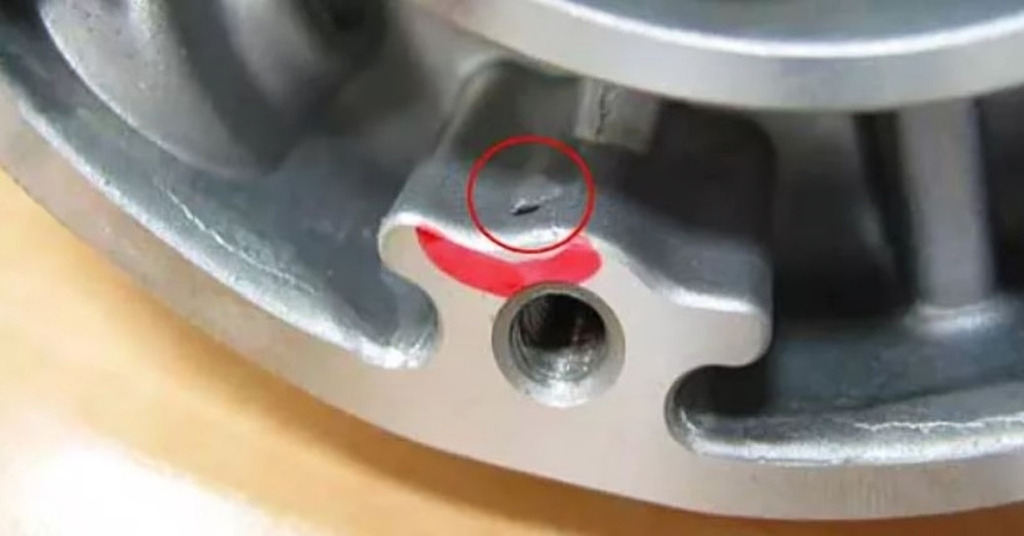
Difetto di deformazione nello stampo
Difetti di distorsione o deformazione trasformano la tua fusione perfetta in una performance distorta. Si verificano quando alcune parti del materiale si solidificano più velocemente delle altre parti o in un modo che deforma la forma.
cause: difetti come la distorsione sono spesso il risultato di tempra o di distribuzione impropria del materiale durante il processo di fusione. Se hai l'impasto per i pancake e un lato è più spesso, brucerà prima che l'altro lato sia pronto. La stessa cosa accade nella fusione, dove lo spessore non è uniforme e le sezioni sono eccellenti a ritmi diversi, portando a deformazioni.
Prevenzione: Assicurarsi che il processo di raffreddamento venga eseguito a temperatura costante in modo che il materiale non tenda a piegarsi. Regola il design dello stampo per consentire un'adeguata circolazione del calore e monitora continuamente la velocità di raffreddamento per evitare stress termici che potrebbero distorcere la forma della parte.
Errori di esecuzione e chiusure fredde
I misrun e le chiusure a freddo sono difetti che variano dall'inclusione delle scorie ai colpi a freddo.
cause: Questi difetti sono solitamente causati dal riempimento incompleto di metallo fuso della cavità o dello stampo, che solidifica prima di raffreddarsi. Le chiusure a freddo si osservano tipicamente quando due flussi di metallo liquido non riescono a fondersi meticolosamente nello stampo. Inoltre, possono essere visibili quando la temperatura è bassa o il sistema di colata non è sufficientemente efficiente per accogliere il processo di colata.
Prevenzione: Per evitare errori di esecuzione e difetti di chiusura a freddo, è necessario prestare attenzione al sistema di colata. Regolare la temperatura e la velocità di colata del metallo per riempire lo stampo fino all'orlo senza che il metallo si indurisca prima che ricopra lo stampo. Tuttavia, è anche importante considerare un adeguato controllo del flusso del metallo ed evitare turbolenze durante il processo di fusione.
Penetrazione del metallo
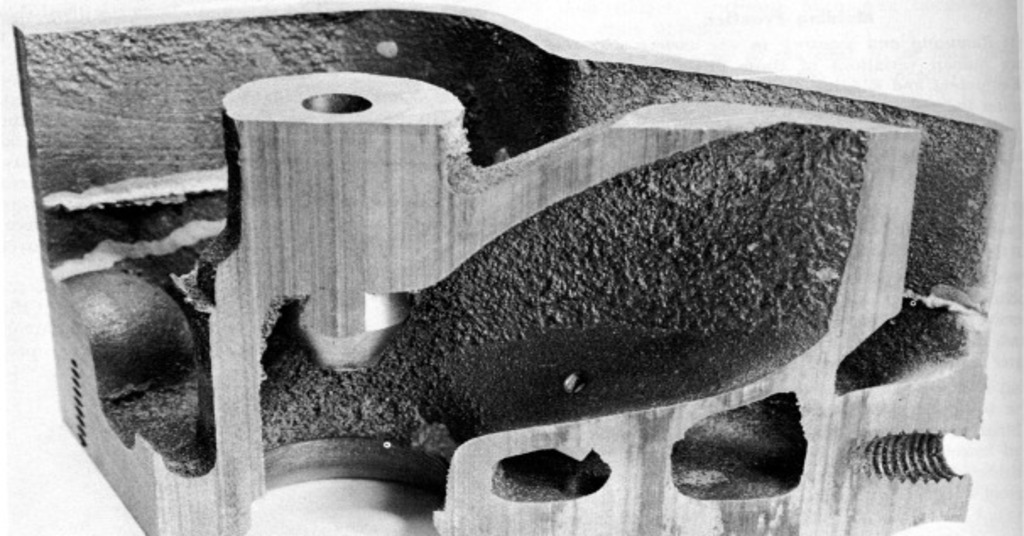
Penetrazione del metallo
I difetti di penetrazione del metallo sono quelli in cui il metallo fuso è penetrato nello stampo in sabbia e ha formato una superficie ruvida e irregolare sulla fusione. Ciò è causato da sabbia di formatura di scarsa qualità, granelli di sabbia di grandi dimensioni, elevata permeabilità e compattazione inadeguata della sabbia di formatura.
Per prevenire difetti di penetrazione del metallo:
- Nello stampo vanno utilizzati i granelli di sabbia più grossolani.
- Assicurarsi che la sabbia utilizzata abbia una bassa permeabilità.
- Pressa la sabbia più strettamente quando la modelli.
Queste misure aiutano a ridurre al minimo la possibilità che il metallo fuso entri nello stampo e produca rugosità superficiale sui getti.
Inclusione di scorie
L'inclusione di scoria appare quando le particelle di scoria contenenti metallo fuso vengono versate nella cavità dello stampo e quindi solidificate.
cause: Questo difetto determina principalmente la formazione di particelle di scoria all'interno del metallo fuso.
Rimedi: Per superare il problema dell'inclusione delle scorie, le particelle di scorie devono essere rimosse dal metallo fuso prima che venga versato nella cavità dello stampo.
Punti caldi o difficili
Difetto caldo o duro
Punti caldi o strazianti vengono solitamente prodotti a causa di metodi di raffreddamento inadeguati. Questi punti possono essere problematici durante la lavorazione perché aumentano usura degli utensili. Di seguito sono riportate le soluzioni che possono essere applicate agli hot spot:
- Correggere il processo di raffreddamento per garantire che la fusione si raffreddi adeguatamente, come richiesto.
- Regolare la composizione del metallo in modo che sia meno probabile la formazione di strappi caldi durante la fusione.
Implementando queste strategie, puoi ridurre al minimo la probabilità di punti caldi e migliorare la qualità dei tuoi prodotti di fusione.
Che cos'è uno strappo caldo nei difetti di fusione?
Lacrime calde si formano quando il materiale si ritira durante il processo di solidificazione e questa contrazione è limitata. Piccoli strappi caldi possono anche crescere nel tempo e causare guasti durante il funzionamento. Per ridurre la probabilità di lacrime calde, è necessario affrontare queste restrizioni. Uno dei modi è migliorare il design dello stampo di colata. È anche possibile evitare rotture a caldo utilizzando materiali flessibili per stampi durante la fase di ritiro. Inoltre, è anche importante non surriscaldare il materiale da colata e aumentare la temperatura dello stampo per ridurre il rischio di rotture calde. Diversi standard, come ASTM e AMS, forniscono linee guida per l'ispezione e l'accettazione delle rotture calde e di altri difetti di fusione.
Prova subito Boda!
Riassumendo
Abbiamo identificato modi per prevenire questi problemi fin dall’inizio. Pertanto, è possibile correggere questi difetti insoliti prestando attenzione al monitoraggio del materiale per gli stampi e apprendendo i metodi di miscelazione corretti.
Non dovrai più inseguire gli esaurimenti; quelle onde non finiranno nel mucchio dei rottami se seguirai il nostro consiglio. Oggi è possibile raggiungere la perfezione perché si conoscono le cause dei difetti. Ma con i nostri consigli precauzionali su come evitare deformazioni, inclusioni e molti altri, tali preoccupazioni possono essere messe a tacere.
In conclusione, mentre difetti di fonderia possono sembrare un problema, confrontarli con ciò che ti abbiamo presentato oggi può trasformare i tuoi progetti da una calamità a un successo. Stai cercando servizi di casting professionali senza difetti? Contatta Boda Tech oggi per il tuo istante online gratuito citare.