Moldeo por inyección de metales frente a fundición a presión
MIM y fundición a presión; the dos métodos Son técnicas comunes para producir piezas metálicas a gran escala. Sin embargo, satisfacen diferentes necesidades de fabricación. MIM utiliza fEl metal base se mezcla con un aglutinante. Primero se moldea y luego se sinteriza a alta temperatura para formar una pieza sólida. Por otro lado, la fundición a presión omite por completo este paso, inyectando metal fundido directamente en un molde de acero a alta presión.
MIM es el más adecuado para Piezas pequeñas y complejas que requieren un control dimensional preciso. Admite aleaciones de alta resistencia difíciles de fundir. En cambio, la fundición a presión favorece las piezas de aluminio, zinc y magnesio con secciones más gruesas y funciones estructurales.
Este artículo compara Moldeo por inyección de metal MIM frente a la fundición a presión Desde el punto de vista de la producción, se centra en el comportamiento de los materiales, los límites de tamaño de las piezas, la complejidad de las herramientas, el control dimensional y la escala de costos. Así que, quédese aquí y continúe leyendo.
Moldeo por inyección de metales (MIM) y su comparación con la fundición a presión.
YPuede que estés confundido. ¿Qué es ¿MIM? Eso's una un proceso similar al moldeo por inyección de plástico, excepto que el plástico se reemplaza por metal. desarrollado en la década de 1970 y se basa en el concepto de “dar forma” a la pieza primero, para luego convertirla en un metal sólido en un momento posterior. Como tal, proceso mimes bastante diferente de la fundición a presión.
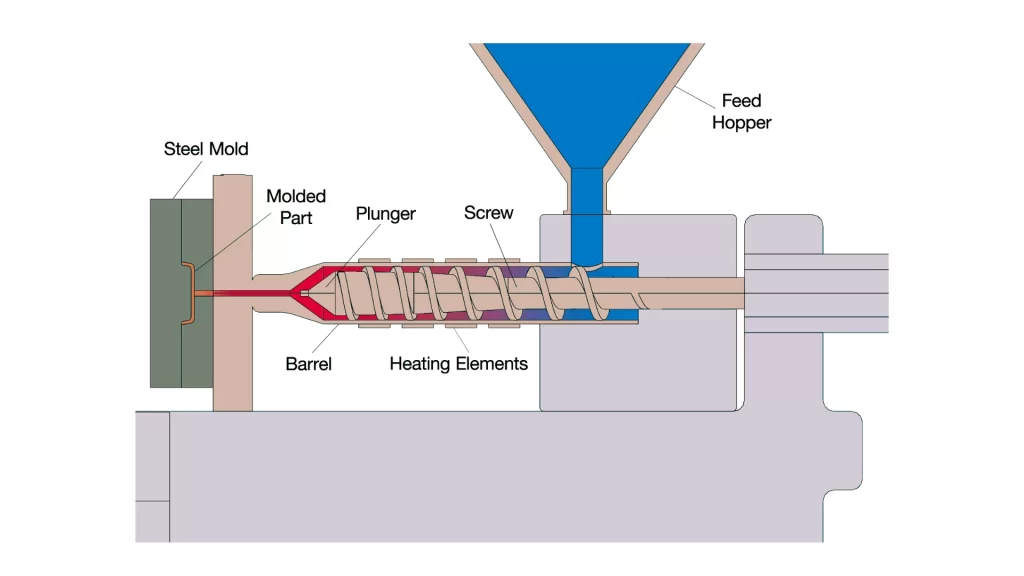 Descripción general del proceso MIM
Se mezclan polvo metálico fino y un aglutinante plástico. El aglutinante actúa como portador. El aglutinante proporciona lubricación y ayuda a que el metal fluya hacia el molde. Sin embargo, el aglutinante saldrá de la pieza final. El moldeo de plástico utiliza rellenos para ofrecer mayor resistencia o rigidez a la pieza de plástico. En contraste, MIM emplea un Aglutinante para ayudar a unir el polvo metálico en un molde.
La mezcla de metal y aglutinante se introduce en un cilindro calentado. Un tornillo giratorio empuja el material hacia abajo, comprimiéndolo. El calor generado por el cilindro y la fricción producida al pasar el material a través de él funden el aglutinante, permitiendo así que el polvo metálico entre en un molde cerrado. Una vez enfriada, la pieza metálica moldeada se extrae del molde y se denomina pieza en verde.
El siguiente paso es la eliminación del aglutinante. La pieza verde se puede calentar o tratar con productos químicos para eliminarlo. Tras su eliminación, la pieza se denomina «parda». Esta pieza se introduce en un horno para su sinterización. La sinterización consiste en fusionar las partículas metálicas para crear una pieza más densa y resistente.
La sinterización provoca que la pieza se contraiga, y esta contracción debe tenerse en cuenta en el diseño. La contracción puede variar desde 15% a 30% y depende del tipo de aleación utilizada. Para contrarrestar esta contracción, se fabrican moldes de mayor tamaño; sin embargo, es fundamental mantener un control preciso para que la pieza cumpla con las especificaciones deseadas.
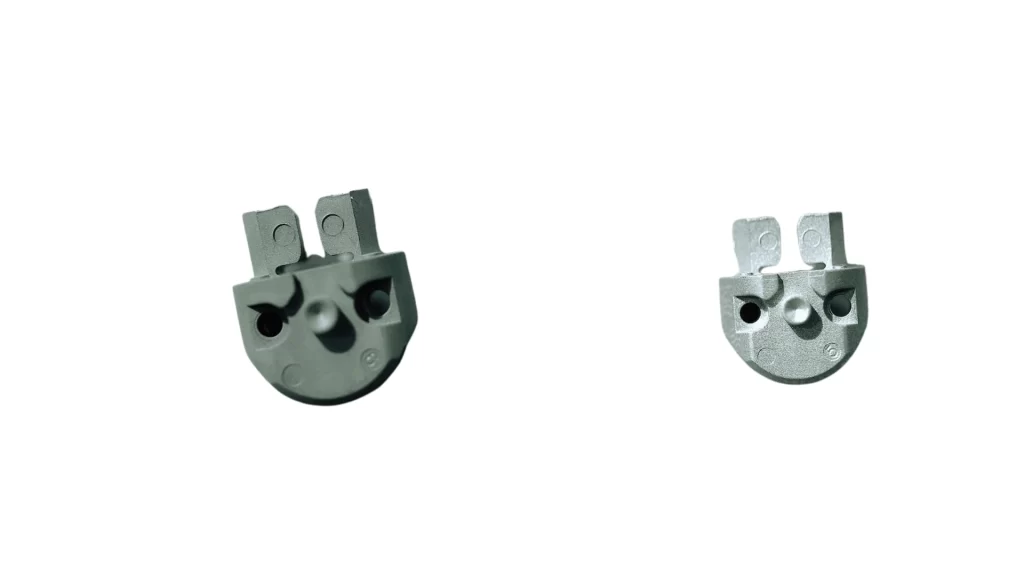 Producto MIM
El moldeo por inyección de metales (MIM) es ideal para la producción de piezas pequeñas y complejas. Destaca por reproducir detalles finos, paredes delgadas y formas geométricas complejas. Además, permite producir materiales de alto punto de fusión, como el acero inoxidable, que son difíciles de mecanizar con técnicas de metal fundido.
Sin embargo, el moldeo por inyección de metales presenta algunas desventajas. Entre ellas, el elevado coste asociado a las herramientas y equipos de MIM, la alta tasa de desgaste de los polvos metálicos, la necesidad habitual de pasos de procesamiento adicionales tras la sinterización y una gestión inadecuada de la contracción, que puede dar lugar a piezas que queden fuera de los límites de tolerancia.
Ventajas del moldeo por inyección de metales sobre la fundición a presión
MIM tiene variosExisten ventajas evidentes sobre la fundición a presión cuando los requisitos de complejidad y precisión de una pieza superan los de tamaño o velocidad.
Maneja mejor geometrías pequeñas y complejas.
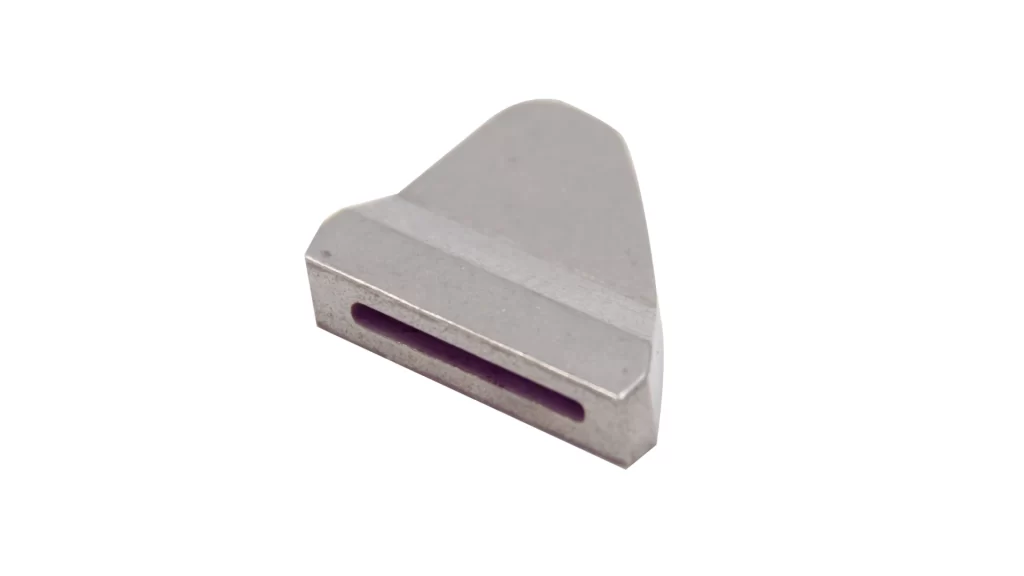 Pieza de aleación de tungsteno MIM
La principal ventaja del moldeo por inyección de metal (MIM) reside en su capacidad para producir piezas pequeñas con detalles finos y paredes delgadas, incluyendo diversas características internas. El MIM utiliza los mismos principios de moldeo que el moldeo por inyección de plástico. Por ello, permite crear diseños geométricos complejos en una sola pieza. En comparación, la fundición a presión presenta dificultades para crear piezas con detalles finos y paredes delgadas, y la construcción de características internas resulta complicada debido a las limitaciones en la resolución del flujo del metal fundido.
Funciona con materiales de alto punto de fusión.
Otra gran ventaja de la MIM es que no se utiliza metal fundido durante el moldeo. El calor utilizado para consolidar los polvos se aplica solo después del proceso de moldeo, durante la etapa de sinterización. De este modo, la MIM puede procesar metales que se funden a temperaturas muy elevadas (por ejemplo, aceros inoxidables) que no son adecuados para el procesamiento mediante fundición a presión debido a las limitaciones de manipulación y temperatura.Lea también: moldeo por inyección de aluminio)
Ofrece alta precisión y uniformidad superficial.
Además, la tecnología MIM produce piezas con acabados superficiales y tolerancias uniformes. Dado que muchas de las características se generan directamente en el molde, se reduce considerablemente la necesidad de un mecanizado extenso. Esto resulta especialmente ventajoso cuando las piezas requieren múltiples características críticas que deben cumplir con tolerancias estrictas.
Desventajas del moldeo por inyección de metales en comparación con la fundición a presión
Si bien el moldeo por inyección de metales ofrece varias ventajas, también presenta varias desventajas, entre ellas el coste y la complejidad del proceso.
Mayores costos de herramientas y equipos.
Debido a que las herramientas para moldeo por inyección de metal (MIM) deben soportar la abrasión del polvo metálico y las altas presiones propias del proceso, su vida útil suele ser menor que la de los moldes para fundición a presión. Además, la inversión inicial en equipos y herramientas es mayor que la requerida para la fundición a presión, especialmente en aplicaciones de bajo volumen.
Requiere múltiples pasos de postprocesamiento.
Además del moldeo, la tecnología MIM requiere pasos de postprocesamiento adicionales: desaglomeración y sinterización. Estos pasos adicionales conllevan plazos de entrega más largos, mayores costes energéticos y mayores riesgos de proceso.
La contracción debe controlarse cuidadosamente.
El paso de sinterización en MIM implica una contracción significativa, normalmente entre el 15 y el 30%, Dependiendo de la composición del metal y las condiciones de sinterización, es fundamental predecir con precisión la contracción del material para garantizar que las piezas moldeadas cumplan con las dimensiones deseadas. Sin un conocimiento profundo de la relación entre el material MIM, el diseño de la herramienta y las condiciones de sinterización, las piezas podrían no cumplir con las especificaciones dimensionales o requerir reprocesamiento.
¡Pruebe Boda ahora!
Fundición a presión: definición y comparación con el moldeo por inyección de metales.
La evidencia más antigua de fundición a presión proviene de la antigua China (alrededor del año 600 d. C.). La fundición a presión es uno de los procesos convencionales de conformado de metales y se desarrolló como una alternativa a la fundición en arena. Consiste en inyectar metal fundido a presión en un molde de acero endurecido. El metal fundido fluye hacia el molde y se endurece rápidamente en su interior, adoptando la forma del molde.
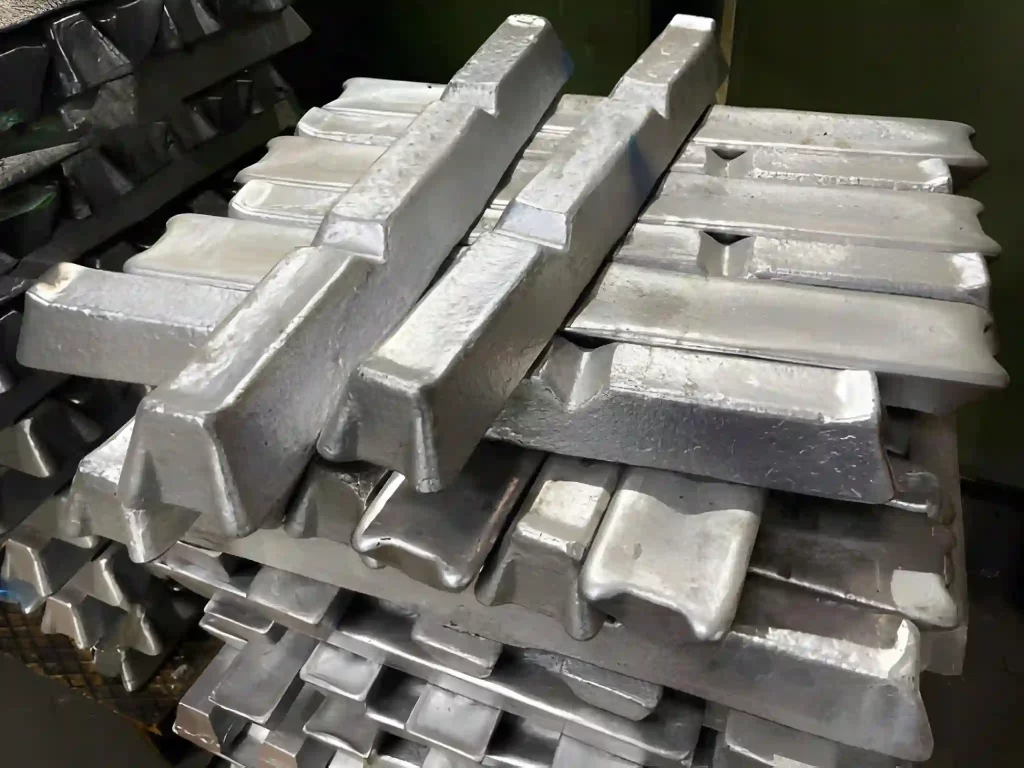
Billetes de aluminio
La fundición a presión generalmente se limita a metales no ferrosos, como el aluminio, el zinc y el magnesio, debido a que tienen puntos de fusión más bajos que los metales ferrosos. Los puntos de fusión más bajos permiten un enfriamiento más rápido del metal en el molde, una mayor vida útil del molde y mayores tasas de producción. Si bien teóricamente es posible fundir metales ferrosos a presión, el costo y la dificultad de crear moldes para estos metales harían que este método no fuera práctico para el fabricante promedio.
Los sistemas de inyección a alta presión y los sistemas de alimentación por gravedad se utilizan comúnmente para llenar el molde con metal fundido. Una vez lleno, el molde se enfría mediante el aire circundante y otros factores como el espesor de la pared y el tamaño de la pieza que se produce. Dependiendo de estas variables, el tiempo de enfriamiento varía, pero suele ser inferior a un minuto. Después de que la pieza se ha enfriado y solidificado, se retira del molde y se recorta el exceso de metal del sistema de alimentación y del canal de colada con una máquina de recorte.
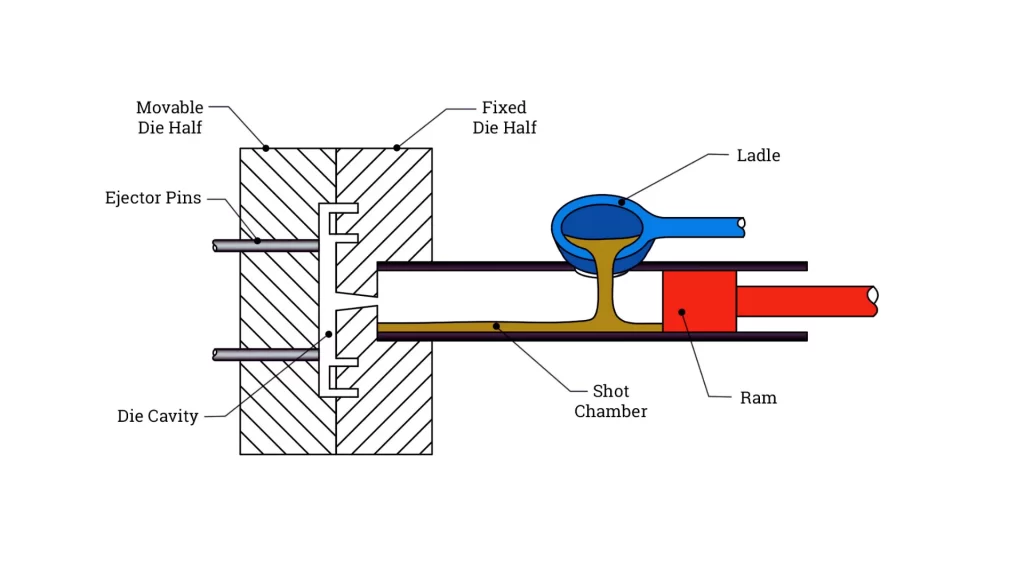
Fundición a presión de alta presión
La fundición a presión ofrece muchas ventajas en la fabricación, pero quizás la más significativa sea la vida útil de su molde. Las piezas moldeadas pueden variar desde decenas a millones de unidades, dependiendo de la calidad del molde y del tipo de equipo utilizado. Además de las capacidades de alto volumen, las piezas moldeadas experimentan una mínima deformación dimensional. cambios durante la solidificación a partir de metal líquido. Las tolerancias de fundición a presión varían mucho según la aleación, el tamaño de la pieza y el ángulo de desmoldeo, por lo que se pueden diseñar con moldes más sencillos.
Si bien la fundición a presión ofrece muchas ventajas, también presenta algunas limitaciones. Al inyectar rápidamente metal caliente en un molde, pueden quedar atrapadas burbujas de aire. Como consecuencia, puede desarrollarse porosidad en el producto final. Esto reduce las propiedades mecánicas de la pieza, limita su capacidad para someterse a tratamientos térmicos y requiere operaciones de mecanizado adicionales. Además, la fabricación de secciones de paredes delgadas y geometrías complejas puede resultar más difícil que con la moldeo por inyección de metal (MIM).
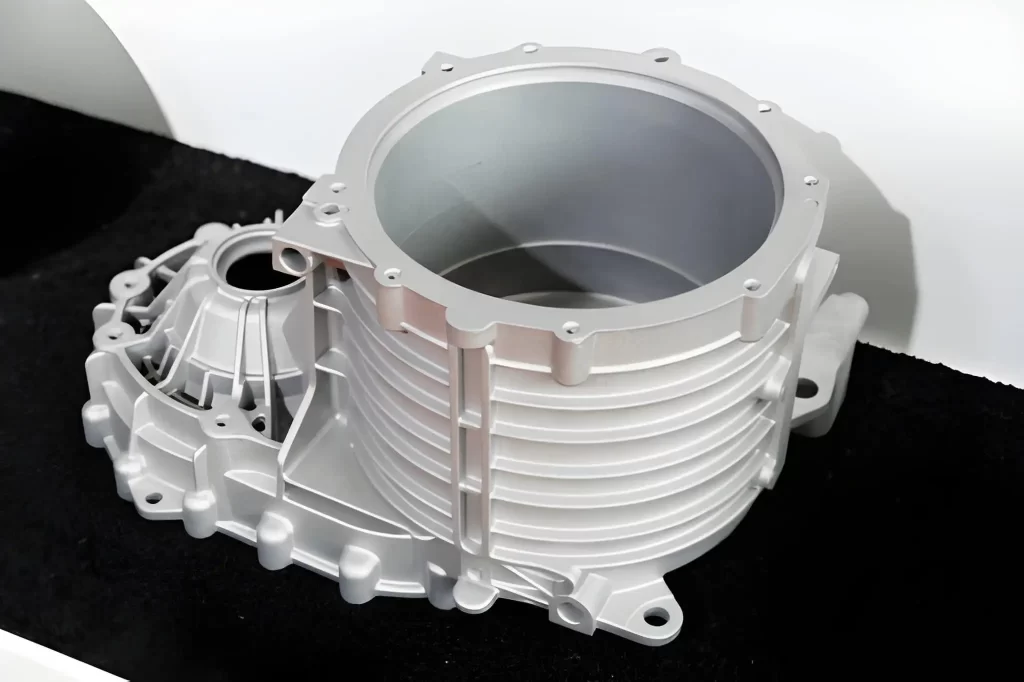 Cubierta del motor del automóvil
La principal diferencia entre la moldeo por inyección de metales (MIM) y la fundición a presión radica en el método de fabricación del producto final. El MIM utiliza metal en polvo, que posteriormente se sinteriza para eliminar el aglutinante y crear un objeto metálico sólido. Debido a la compactación y posterior sinterización del polvo metálico, se liberan gases durante el proceso, lo que permite fabricar productos con una amplia variedad de materiales de alto punto de fusión, como los aceros inoxidables.
Si un producto requiere una combinación específica de acero de alta resistencia y detalles precisos, la moldeo por inyección de metales (MIM) probablemente sea el mejor método de fabricación. Por el contrario, si necesita producir grandes cantidades de piezas de aluminio o zinc rápidamente, la fundición a presión es la opción más práctica y rentable.
Ventajas de la fundición a presión sobre el moldeo por inyección de metales
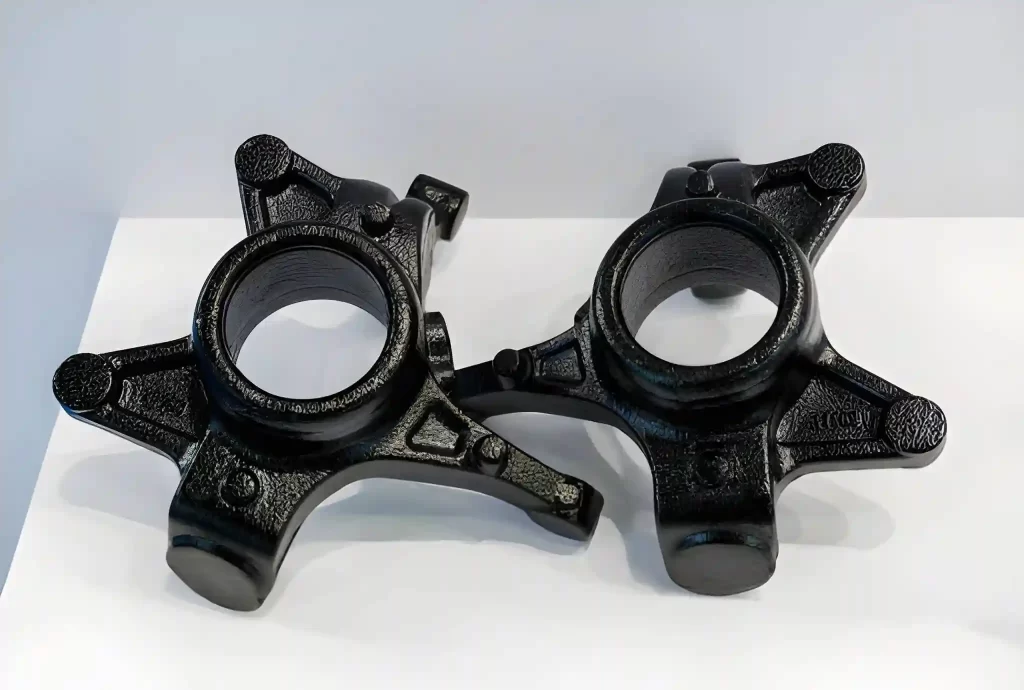 Soporte de freno del vehículo
Un molde de fundición a presión puede durar cientos de miles o incluso millones de piezas antes de que sufra un desgaste significativo. Esta durabilidad se traduce en menores costos para pedidos de producción de gran volumen. Además, dado que el proceso produce piezas con una contracción mínima después de la solidificación, mantener tolerancias estrictas es mucho más fácil que con otros métodos, eliminando así la necesidad de un procesamiento posterior.
Desventajas de la fundición a presión en comparación con el moldeo por inyección de metales.
Aunque la fundición a presión puede utilizarse para fabricar piezas de diversos metales (aluminio, zinc, magnesio), se limita a esos metales debido a los altos puntos de fusión de otros metales (como el acero), que provocan un desgaste significativo y rápido del molde a altas temperaturas.
Otro problema con la fundición a presión es la introducción de gases en el metal fundido a medida que entra en la cavidad del molde. Estos gases pueden quedar atrapados, creando huecos dentro del metal solidificado y, por lo tanto, debilitando la estructura general de la pieza. En contraste, MIM no presenta este problema, ya que el desaglomerado elimina el aglutinante y la sinterización densifica la estructura del polvo; un control adecuado del desaglomerado y la sinterización reduce los defectos internos y mejora la densidad.
¡Pruebe Boda ahora!
Moldeo por inyección de metales frente a fundición a presión en términos de plazos de entrega, velocidad, volumen y compatibilidad de materiales.
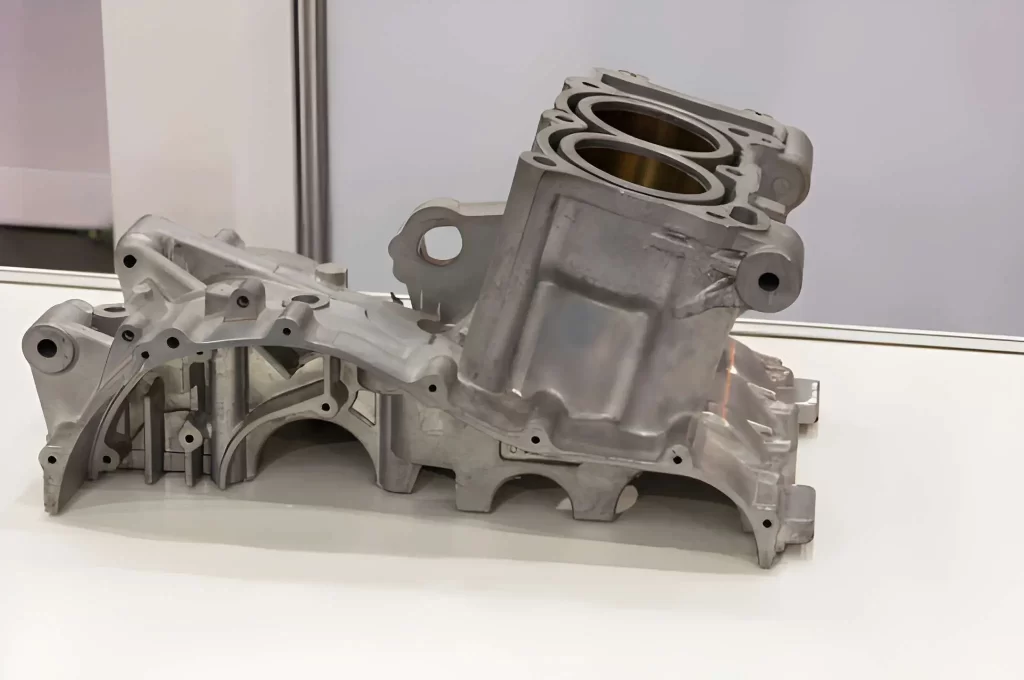 Producto de aluminio fundido a presión
Comparemos cada proceso desde diferentes perspectivas.
- Comparación de costos de los clientes potenciales: La configuración inicial tanto para MIM como para fundición a presión requiere moldes y, por lo tanto, es costosa. Sin embargo, a medida que los volúmenes alcanzan niveles medios o significativos, estos gastos se justifican y el costo de cada componente disminuye drásticamente. Dado que la fundición a presión no requiere pasos de posprocesamiento adicionales, como el desaglomerado y la sinterización, se puede esperar un ahorro promedio de alrededor del 30 % en comparación con MIM.
- Comparación de velocidad: La fundición a presión suele tener una ventaja en el tiempo de ciclo para las piezas terminadas; el paso de inyección de MIM puede ser rápido, pero el tiempo total de entrega se extiende por el desaglomerado y la sinterización. El componente MIM requiere un posprocesamiento adicional (desaglomerado, sinterización y acabado), lo que resulta en un tiempo de entrega más lento.ciclo de producción total para un producto MIM terminado en comparación con un producto fundido a presión.
- Comparación de volumen: Tanto la moldeo por inyección de metal (MIM) como la fundición a presión ofrecen la posibilidad de producir grandes volúmenes. La fundición a presión es ideal para piezas grandes y sencillas, mientras que el MIM es más adecuado para piezas pequeñas y complejas que requieren detalles precisos. La producción en grandes volúmenes es común en ambos procesos, pudiendo producir desde cientos de miles hasta millones de productos, según su uso previsto.
- Comparación de materiales: Los metales fundibles para fundición a presión incluyen: metales no ferrosos como aluminio, zinc, magnesio y cobre. En cambio, las piezas moldeadas por inyección de metal pueden fabricarse con una amplia gama de metales, como aceros inoxidables, aleaciones de titanio y aleaciones de níquel. En general, cualquier metal que pueda convertirse en polvo fino puede utilizarse en un proceso MIM, lo que supone una ventaja para aplicaciones que requieren alta resistencia o altas temperaturas.
Moldeo por inyección de metales frente a fundición a presión: análisis comparativo
|
Atributo |
Moldeo por inyección de metal (MIM) |
Die Casting |
|
Espesor de pared ideal |
0.5 mm - 6 mm |
1.5 mm - 15 mm |
|
Factor limitante |
Control del espesor, la desaglomeración y la distorsión por sinterización, además de la contracción. |
Velocidad de enfriamiento |
|
Gama de materiales |
Acero inoxidable, titanio, superaleaciones, aceros para herramientas, tungsteno |
Aluminio, zinc, magnesio, cobre, latón |
|
Los pasos del proceso |
Inyección → Eliminación del aglutinante → Sinterización |
Inyección de metal fundido → Enfriamiento → Expulsión |
|
Cambio dimensional |
Contracción del 15 al 30 % durante la sinterización. |
Contracción mínima |
|
Complejidad: |
Alto: admite detalles finos, roscas y socavados. |
Moderado: ideal para niveles de complejidad simples a medios. |
|
Herramental: |
Moldes caros y de alto desgaste |
Moldes duraderos, de larga duración. |
|
Volumen de producción |
Bajo a mediano |
Medio a alto |
Relacionado con: fundición a presión frente a moldeo por inyección
Similitudes entre el moldeo por inyección de metales y la fundición a presión
- Uso del molde: Cada proceso utiliza un molde para fundir e inyectar metal en una pieza con una calidad uniforme.
- Producción rápida: Una vez completada la configuración, ambos métodos producen grandes cantidades en rápida sucesión.
- Tamaño de pieza cercano al final: Las piezas metálicas moldeadas suelen tener un tamaño muy similar al del producto final y requieren un mínimo de mecanizado para alcanzar su forma definitiva.
Preparado para equipos automatizados: Ambos procesos admitirán equipos automatizados para la fabricación a gran escala.
¡Pruebe Boda ahora!
Resumen
MIM y fundición a presión cada uno tiene Sus fortalezas y desafíos únicos. Utilice MIM para piezas pequeñas y complejas que requieren alta precisión y materiales resistentes. La fundición a presión es la mejor opción para piezas grandes fabricadas rápidamente y en grandes volúmenes. At Tecnología BodaNos encargamos de ambos procesos, incluyendo mecanizado CNC, estampado y ensamblaje. Nos especializamos en fabricar sus piezas exactamente como las necesita, ya sean complejas o de gran tamaño.
Llevamos más de 20 años colaborando con fabricantes, ayudándoles a elegir el proceso adecuado, reducir costes y ahorrar tiempo. Desde prototipos hasta la producción en serie, nos aseguramos de que sus piezas cumplan con las expectativas. Si desea piezas que funcionen de manera confiable y estén fabricadas de manera eficiente, Contáctanos hoy para servicios de moldeo por inyección de metalesy nuestro equipo le guiará sobre el mejor proceso para su proyecto.