Stampaggio a iniezione di metallo contro pressofusione
MIM e pressofusione; the due metodi Esistono diverse tecniche per produrre parti metalliche su larga scala. Tuttavia, queste tecniche rispondono a esigenze produttive differenti. MIM utilizza fLa pressofusione consiste nell'iniezione di polvere metallica fusa mescolata con un legante. Il composto viene prima modellato e poi sinterizzato ad alta temperatura per formare un pezzo solido. La pressofusione, invece, salta completamente questo passaggio iniettando il metallo fuso direttamente in uno stampo d'acciaio ad alta pressione.
MIM è più adatto a È adatta per componenti piccoli e complessi che richiedono un controllo dimensionale preciso. Supporta leghe ad alta resistenza difficili da fondere. Al contrario, la pressofusione è più indicata per componenti in alluminio, zinco e magnesio con sezioni più spesse e funzioni strutturali.
Questo articolo mette a confronto Stampaggio a iniezione di metallo MIM contro la pressofusione Dal punto di vista della produzione, si concentra sul comportamento dei materiali, sui limiti dimensionali dei pezzi, sulla complessità degli utensili, sul controllo dimensionale e sulla riduzione dei costi. Quindi, restate qui e continuate a leggere.
Stampaggio a iniezione di metallo (MIM) e confronto con la pressofusione
YPotresti essere confuso. Cosa è MIM? E' processo simile allo stampaggio a iniezione di plastica, tranne per il fatto che la plastica viene sostituita con il metallo. sviluppato negli anni '1970 e si basa sul concetto di “modellare” prima la parte, per poi convertirla in metallo solido in un secondo momento. Pertanto, processo mimè piuttosto diverso dalla pressofusione.
 Panoramica del processo MIM
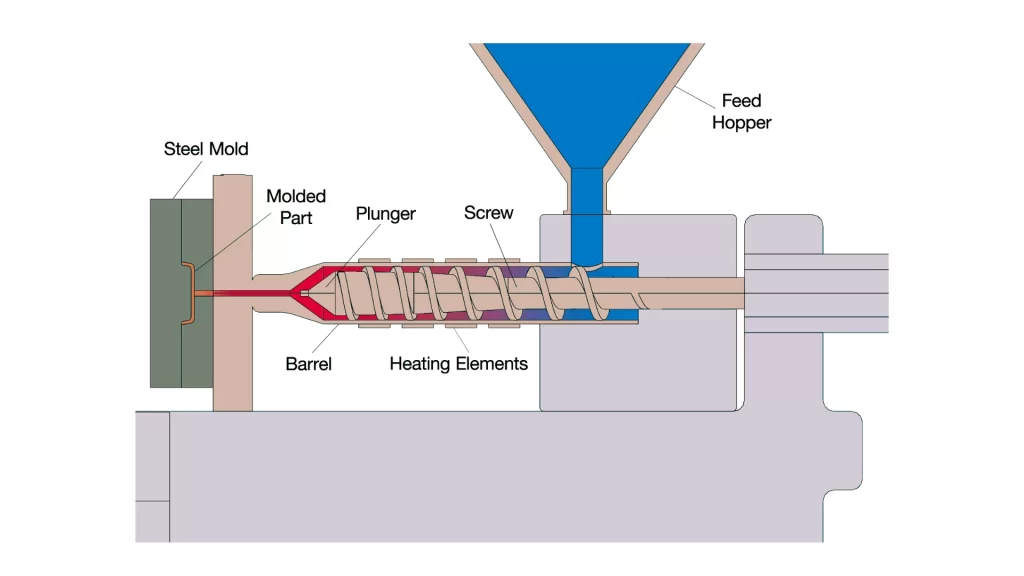
La polvere metallica fine e un legante plastico vengono miscelati. Il legante funge da vettore. Il legante fornisce lubrificazione e aiuta il metallo a fluire nello stampo. Tuttavia, il legante lascerà il pezzo finale. Lo stampaggio della plastica utilizza riempitivi per offrire maggiore resistenza o rigidità al pezzo in plastica. Al contrario, MIM impiega un legante per aiutare a compattare la polvere metallica all'interno di uno stampo.
La miscela di legante metallico viene caricata in un cilindro riscaldato. Una vite rotante spinge il materiale verso il basso all'interno del cilindro, comprimendolo. Il calore generato dal cilindro e l'attrito creato dal passaggio del materiale al suo interno fondono il legante, consentendo così alla polvere metallica di entrare in uno stampo chiuso. Una volta raffreddato, il pezzo metallico stampato viene estratto dallo stampo e viene definito "pezzo verde".
La rimozione del legante è il passaggio successivo. Il pezzo grezzo può essere riscaldato o trattato con sostanze chimiche per rimuovere il legante. Dopo la rimozione del legante, il pezzo viene definito "marrone". Il pezzo marrone viene quindi inserito in un forno per la sinterizzazione. La sinterizzazione consiste nella fusione delle particelle metalliche per creare un pezzo più denso e resistente.
La sinterizzazione provoca il restringimento del pezzo e questo restringimento deve essere preso in considerazione nella progettazione. Il restringimento può variare da 15% a% 30 e dipende dal tipo di lega utilizzata. Per contrastare questo ritiro, gli stampi vengono realizzati di dimensioni maggiori; tuttavia, è necessario mantenere un controllo preciso affinché il pezzo soddisfi le specifiche desiderate.
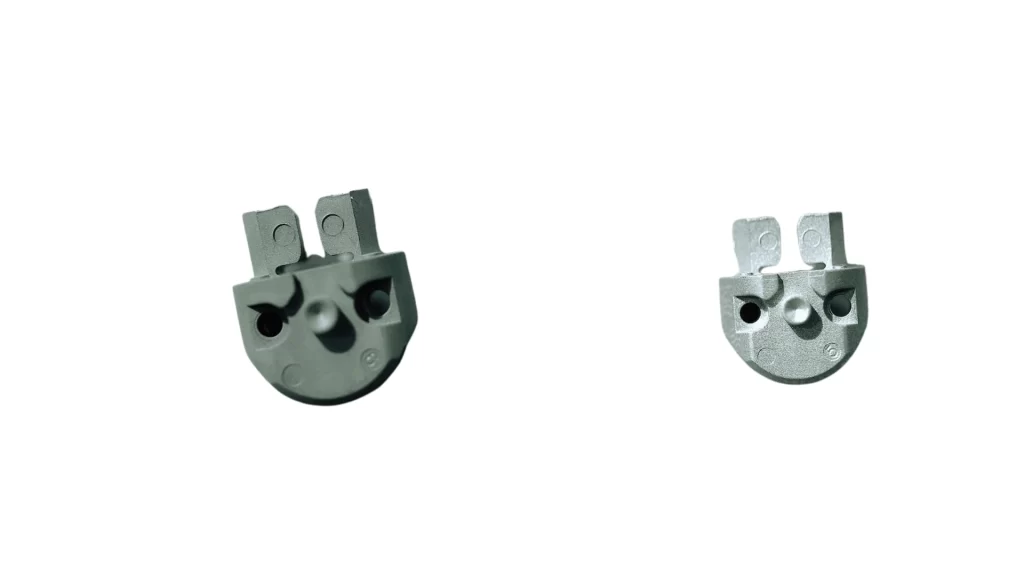 Prodotto MIM
Lo stampaggio a iniezione di metalli (MIM) è particolarmente indicato per la produzione di componenti piccoli e complessi. Questa tecnologia eccelle nella riproduzione di dettagli fini, pareti sottili e forme geometricamente complesse. Inoltre, il MIM può essere utilizzato per produrre materiali ad alto punto di fusione, come l'acciaio inossidabile, difficili da lavorare con le tecniche di fusione tradizionale.
Tuttavia, lo stampaggio a iniezione di metalli presenta alcuni svantaggi. Tra questi, gli elevati costi associati agli stampi e alle attrezzature MIM; l'elevata usura delle polveri metalliche; la necessità di ulteriori fasi di lavorazione dopo la sinterizzazione; e la gestione inadeguata del ritiro, che può comportare la produzione di pezzi al di fuori dei limiti di tolleranza.
Vantaggi dello stampaggio a iniezione di metallo rispetto alla pressofusione
MIM ha diversi ovantaggi evidenti rispetto alla pressofusione quando i requisiti di complessità e precisione di un componente superano quelli di dimensione o velocità.
Gestisce meglio le geometrie piccole e complesse
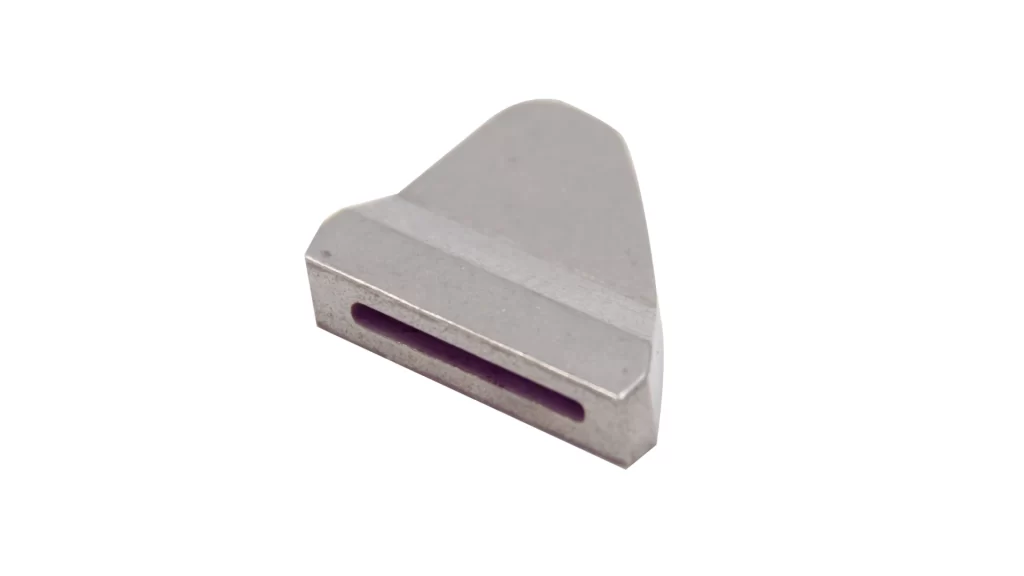 Parte in lega di tungsteno MIM
Il principale vantaggio dello stampaggio a iniezione di metalli (MIM) risiede nella sua capacità di produrre piccoli componenti con dettagli precisi e pareti sottili, comprese diverse caratteristiche interne. Il MIM utilizza gli stessi principi di stampaggio dello stampaggio a iniezione di materie plastiche. Pertanto, il MIM consente di creare geometrie complesse in un'unica operazione. Al contrario, la pressofusione presenta difficoltà nella creazione di componenti con dettagli precisi e pareti sottili, e la realizzazione di elementi interni risulta complessa a causa dei limiti di risoluzione del flusso del metallo fuso.
Compatibile con materiali ad alto punto di fusione
Un altro grande vantaggio del MIM è che non viene utilizzato metallo fuso durante lo stampaggio. Il calore utilizzato per consolidare le polveri viene applicato solo dopo il processo di stampaggio, durante la fase di sinterizzazione. Pertanto, il MIM può lavorare metalli che fondono a temperature molto elevate (ad esempio, acciai inossidabili) che non sono adatti alla lavorazione mediante pressofusione a causa di vincoli di manipolazione e temperatura.Leggi anche: stampaggio ad iniezione di alluminio)
Garantisce elevata precisione e uniformità superficiale.
Inoltre, la tecnologia MIM produce componenti con finiture superficiali e tolleranze uniformi. Poiché molte delle caratteristiche vengono realizzate direttamente nello stampo, si riduce al minimo la necessità di lavorazioni meccaniche estese. Questo è particolarmente vantaggioso quando i componenti richiedono caratteristiche multiple/critiche che soddisfino tolleranze ristrette.
Svantaggi dello stampaggio a iniezione di metallo rispetto alla pressofusione
Sebbene lo stampaggio a iniezione di metalli offra diversi vantaggi, presenta anche alcuni svantaggi, tra cui i costi e la complessità del processo.
Maggiori costi per utensili e attrezzature
Poiché gli stampi MIM devono resistere alla natura abrasiva della polvere metallica e alle alte pressioni associate al processo di stampaggio, in genere non durano quanto quelli utilizzati per la pressofusione. Inoltre, l'investimento iniziale in attrezzature e stampi è maggiore rispetto a quello richiesto per la pressofusione, soprattutto per le applicazioni a basso volume.
Richiede molteplici fasi di post-elaborazione
Oltre allo stampaggio, il processo MIM richiede ulteriori fasi di post-elaborazione: rimozione del legante e sinterizzazione. Queste fasi aggiuntive comportano tempi di consegna più lunghi, costi energetici più elevati e maggiori rischi di processo.
Il restringimento deve essere attentamente controllato
La fase di sinterizzazione nel MIM comporta un restringimento significativo, in genere 15-30%, a seconda della composizione del metallo e delle condizioni di sinterizzazione. Pertanto, una previsione accurata del ritiro del materiale è essenziale per garantire che i pezzi stampati soddisfino le dimensioni desiderate. Senza una comprensione approfondita delle relazioni tra il materiale MIM, la progettazione dello stampo e le condizioni di sinterizzazione, i pezzi potrebbero non soddisfare le specifiche dimensionali o potrebbero richiedere rilavorazioni.
Prova subito Boda!
Pressofusione: definizione e confronto con lo stampaggio a iniezione di metalli
Le prime testimonianze della pressofusione risalgono all'antica Cina (circa 600 d.C.). La pressofusione è uno dei processi convenzionali di formatura dei metalli ed è stata sviluppata come alternativa alla fusione in sabbia. Il processo prevede l'iniezione di metallo fuso in uno stampo di acciaio temprato sotto pressione. Il metallo fuso fluisce nello stampo e si solidifica rapidamente al suo interno, assumendo la forma dello stampo stesso.
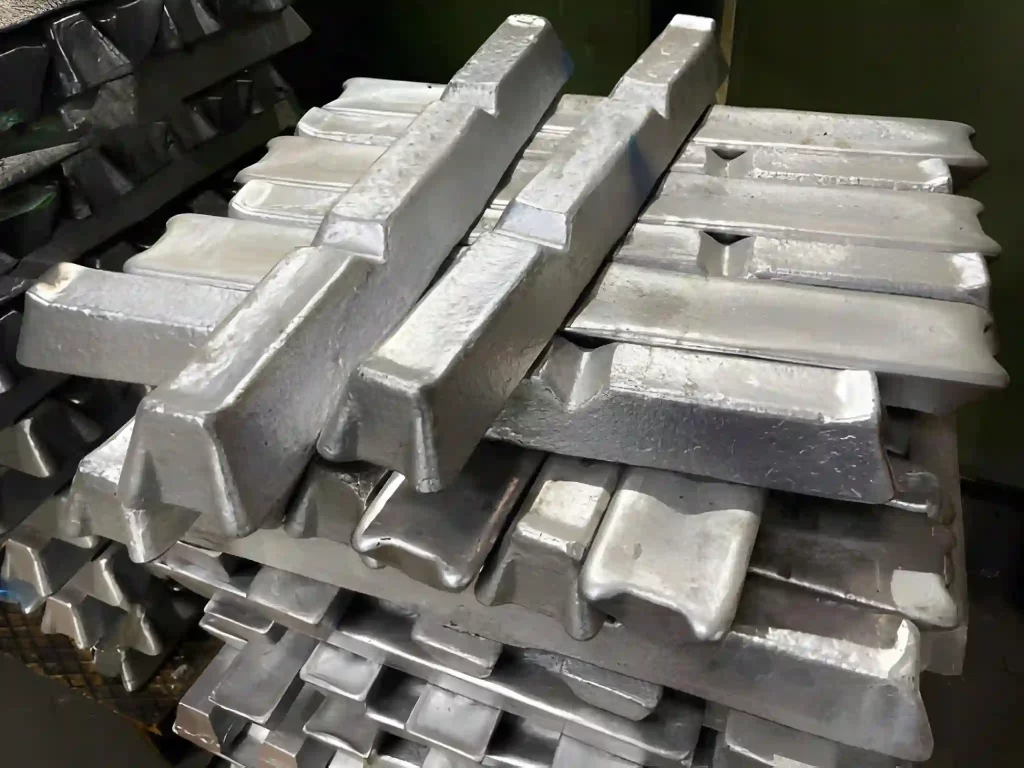
Billette di alluminio
La pressofusione è generalmente limitata ai metalli non ferrosi, tra cui alluminio, zinco e magnesio, poiché questi hanno punti di fusione inferiori rispetto ai metalli ferrosi. Punti di fusione più bassi consentono un raffreddamento più rapido del metallo nello stampo, una maggiore durata dello stampo e velocità di produzione più elevate. Sebbene sia teoricamente possibile pressofondere metalli ferrosi, il costo e la difficoltà di realizzare stampi per questi metalli renderebbero questo metodo impraticabile per il produttore medio.
Sia i sistemi di iniezione ad alta pressione che quelli di alimentazione per gravità sono comunemente utilizzati per riempire lo stampo con metallo fuso. Una volta riempito, lo stampo viene raffreddato dall'aria circostante e da altri fattori come lo spessore delle pareti e le dimensioni del pezzo da produrre. A seconda di queste variabili, il tempo di raffreddamento varia, ma di solito è inferiore a un minuto. Dopo che il pezzo si è raffreddato e solidificato, viene rimosso dallo stampo e il metallo in eccesso proveniente dal sistema di colata e dal canale di alimentazione viene rifilato con una macchina rifilatrice.
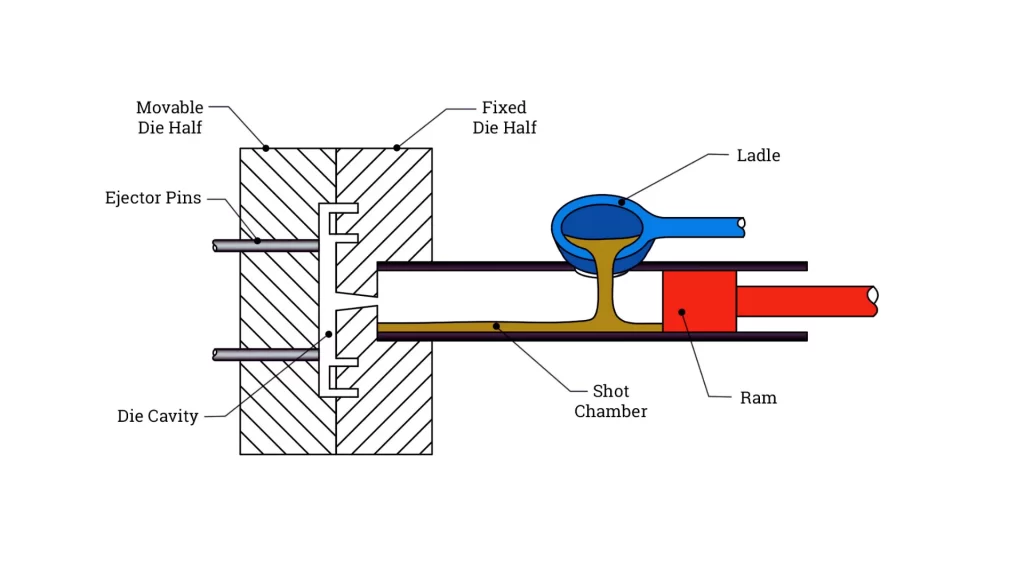
Pressofusione ad alta pressione
La pressofusione offre molti vantaggi nella produzione, ma forse il più significativo è la durata dello stampo. I pezzi stampati possono variare da da decine a milioni di unità, a seconda della qualità dello stampo e del tipo di attrezzatura utilizzata. Oltre alle capacità di produzione ad alto volume, i pezzi stampati subiscono modifiche dimensionali minime. cambiamenti durante la solidificazione del metallo liquido. Le tolleranze della pressofusione variano notevolmente in base alla lega, alle dimensioni del pezzo e allo sformo, e pertanto possono essere progettate con stampi più semplici.
Sebbene la pressofusione offra molti vantaggi, presenta alcune limitazioni. Quando il metallo fuso viene iniettato rapidamente in uno stampo, possono formarsi bolle d'aria. Di conseguenza, nel prodotto finito può svilupparsi porosità. Ciò riduce le proprietà meccaniche del componente, ne limita la possibilità di essere sottoposto a trattamenti termici e richiede ulteriori lavorazioni meccaniche. Inoltre, la realizzazione di sezioni a parete sottile e geometrie complesse può risultare più difficile rispetto alla tecnologia MIM (Metal Injection Molding).
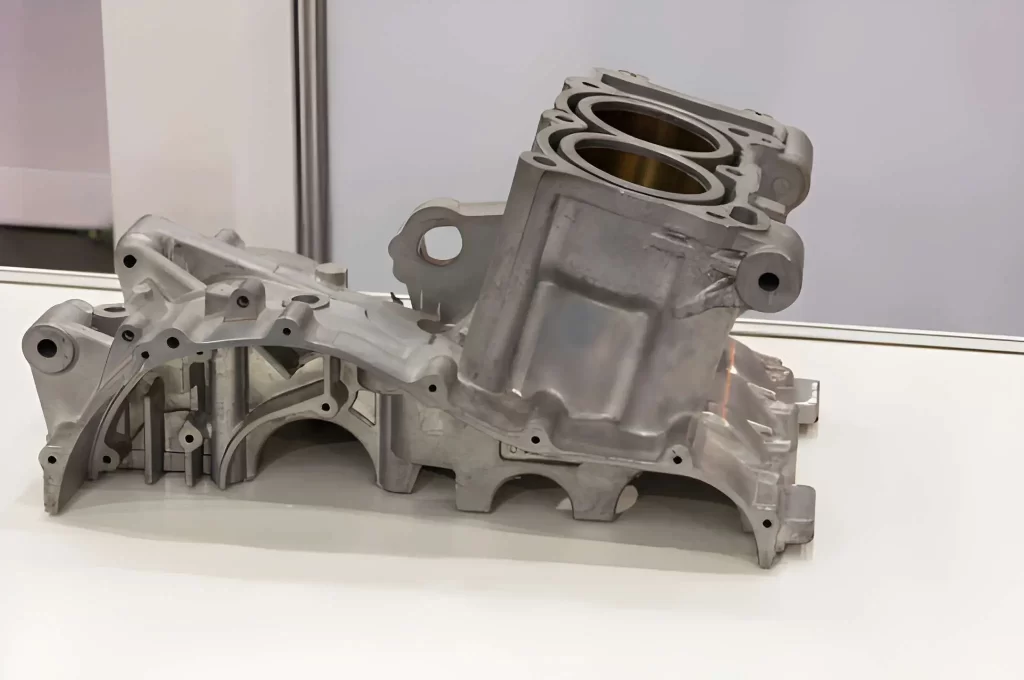
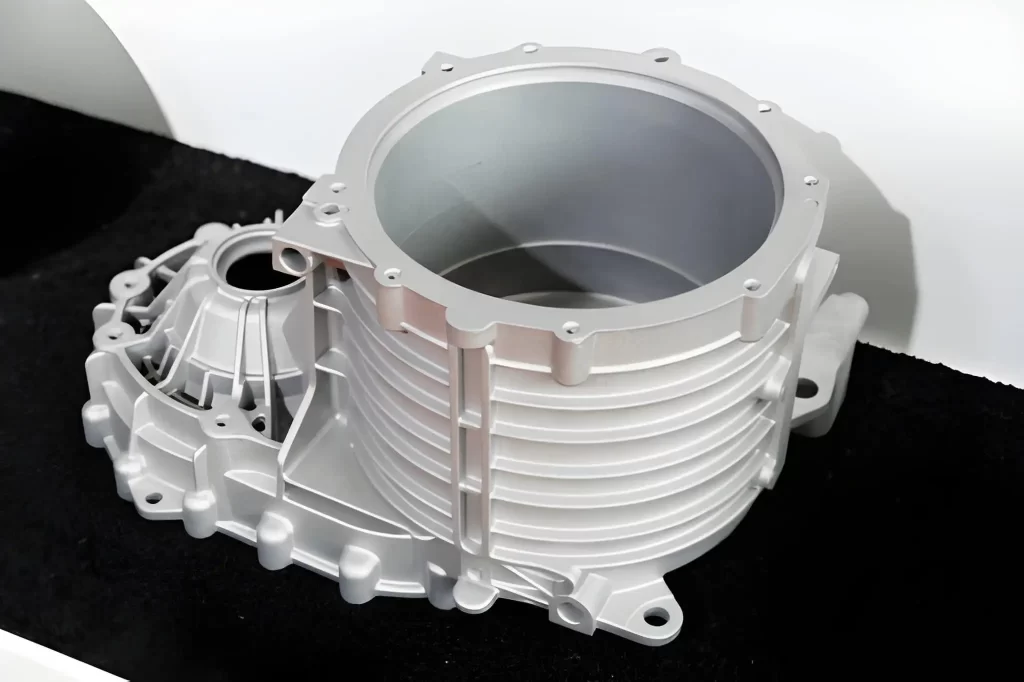 Coperchio del motore automobilistico
La differenza principale tra MIM e pressofusione risiede nel metodo di produzione del prodotto finale. Il MIM utilizza polvere metallica, che viene poi sinterizzata per rimuovere il legante e creare un oggetto metallico solido. Poiché la polvere metallica viene compattata e successivamente sinterizzata, i gas possono fuoriuscire durante il processo, consentendo la realizzazione di prodotti con un'ampia varietà di materiali ad alto punto di fusione, come gli acciai inossidabili.
Se un prodotto richiede una specifica combinazione di acciaio ad alta resistenza e dettagli precisi, la tecnologia MIM (Metal Injection Molding) è probabilmente il metodo di produzione migliore. Al contrario, se è necessario produrre rapidamente grandi quantità di componenti in alluminio o zinco, la pressofusione è l'opzione più pratica ed economica.
Vantaggi della pressofusione rispetto allo stampaggio a iniezione di metallo
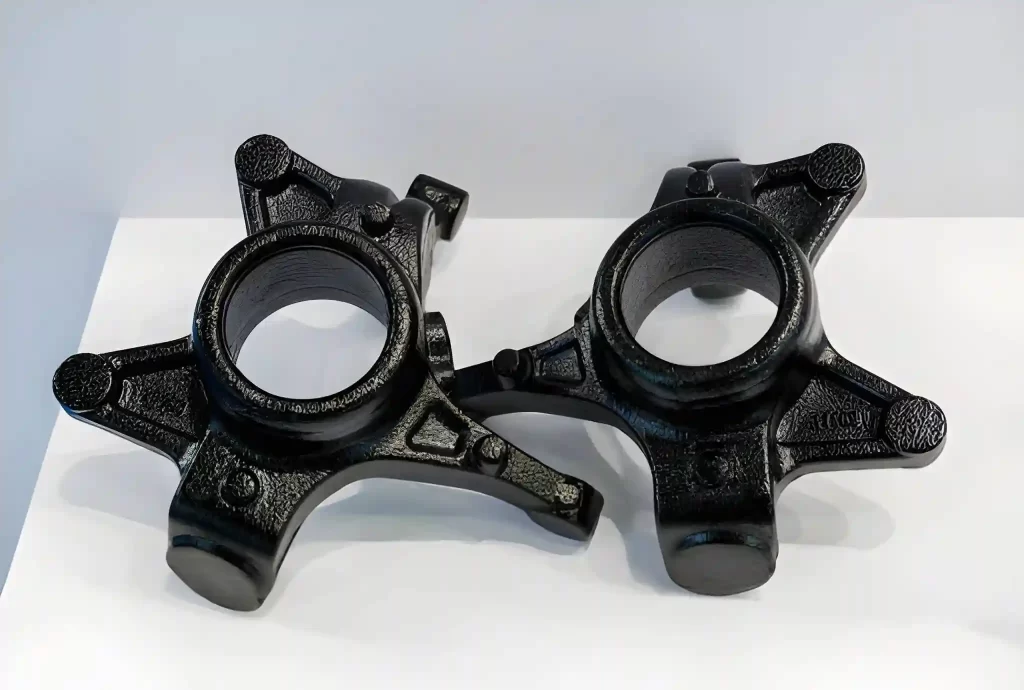 Staffa del freno del veicolo
Uno stampo per pressofusione può durare da centinaia di migliaia a milioni di pezzi prima di usurarsi in modo significativo. Questa durabilità si traduce in costi inferiori per ordini di produzione di grandi volumi. Inoltre, poiché il processo produce pezzi con un ritiro minimo dopo la solidificazione, mantenere tolleranze ristrette è molto più semplice rispetto ad altri metodi, eliminando così la necessità di post-lavorazione.
Svantaggi della pressofusione rispetto allo stampaggio a iniezione di metallo
Sebbene la pressofusione possa essere utilizzata per realizzare componenti in vari metalli (alluminio, zinco, magnesio), il suo impiego è limitato a questi ultimi a causa degli elevati punti di fusione di altri metalli (come l'acciaio), che provocano un'usura significativa e rapida dello stampo ad alte temperature.
Un altro problema della pressofusione è l'introduzione di gas nel metallo fuso quando entra nella cavità dello stampo. Questi gas possono rimanere intrappolati, creando vuoti all'interno del metallo solidificato e indebolendo così la struttura complessiva del pezzo. Al contrario, MIM non presenta questo problema, poiché la rimozione del legante elimina il legante stesso e la sinterizzazione densifica la struttura della polvere; un controllo adeguato della rimozione del legante e della sinterizzazione riduce i difetti interni e migliora la densità.
Prova subito Boda!
Stampaggio a iniezione di metalli vs pressofusione in termini di tempi di consegna, velocità, volume e materiali compatibili
 Prodotto in alluminio pressofuso
Confrontiamo ciascun processo da diversi punti di vista.
- Confronto dei costi dei lead: Le fasi iniziali di produzione sia per la MIM che per la pressofusione prevedono la realizzazione di stampi e sono quindi costose. Tuttavia, quando i volumi di produzione raggiungono livelli medio-alti, queste spese diventano giustificabili e il costo di ciascun componente si riduce drasticamente. Poiché la pressofusione non richiede ulteriori fasi di post-elaborazione, come la rimozione del legante e la sinterizzazione, dopo lo stampaggio si può prevedere un risparmio medio di circa il 30% rispetto alla MIM.
- Confronto di velocità: La pressofusione in genere offre un vantaggio in termini di tempo di ciclo per i pezzi finiti; la fase di iniezione del MIM può essere rapida, ma il tempo di consegna totale è esteso dalla rimozione del legante e dalla sinterizzazione. Il componente MIM richiede un post-trattamento aggiuntivo (rimozione del legante, sinterizzazione e finitura), con conseguente tempo di consegna più lento.Ciclo di produzione completo per un prodotto MIM finito rispetto a un prodotto pressofuso.
- Confronto dei volumi: Sia la tecnologia MIM che la pressofusione offrono la possibilità di realizzare produzioni ad alto volume. La pressofusione è più adatta per componenti grandi e semplici, mentre la tecnologia MIM è ideale per componenti piccoli e complessi che richiedono dettagli precisi. Le produzioni ad alto volume sono comuni in entrambi i processi, con la possibilità di realizzare da centinaia di migliaia a milioni di pezzi, a seconda dell'utilizzo previsto.
- Confronto dei materiali: I metalli pressofusibili includono metalli non ferrosi come alluminio, zinco, magnesio e rame. Al contrario, i componenti realizzati mediante stampaggio a iniezione di metallo (MIM) possono essere prodotti con una vasta gamma di metalli, tra cui acciai inossidabili, leghe di titanio e leghe di nichel. In generale, qualsiasi metallo che possa essere trasformato in una polvere fine può essere utilizzato in un processo MIM, offrendo un vantaggio per applicazioni che richiedono elevata resistenza o alte temperature.
Stampaggio a iniezione di metalli contro pressofusione: analisi comparativa
|
Attributo |
Stampaggio a iniezione di metallo (MIM) |
Die Casting |
|
Spessore della parete ideale |
0.5 mm - 6 mm |
1.5 mm - 15 mm |
|
Fattore limitante |
Spessore + distorsione da slegatura/sinterizzazione + controllo del restringimento |
Velocità di raffreddamento |
|
Gamma di materiali |
Acciaio inossidabile, titanio, superleghe, acciai per utensili, tungsteno |
Alluminio, zinco, magnesio, rame, ottone |
|
Passi di processo |
Iniezione → Rimozione del legante → Sinterizzazione |
Iniezione di metallo fuso → Raffreddamento → Espulsione |
|
Cambiamento dimensionale |
Ritiro del 15-30% durante la sinterizzazione |
Ritiro minimo |
|
Complessità |
Elevata – supporta dettagli fini, filettature e sottosquadri |
Livello di difficoltà: moderato – ideale per complessità da semplice a media. |
|
Attrezzatura (Tooling) |
Stampi costosi e soggetti a forte usura |
Stampi resistenti, di lunga durata |
|
Volume di produzione |
Da basso a medio |
Medio alto |
Relativo a: pressofusione contro stampaggio a iniezione
Somiglianze tra stampaggio a iniezione di metallo e pressofusione
- Utilizzo dello stampo: Ciascun processo utilizza uno stampo per colare e iniettare il metallo in un componente con una qualità costante.
- Produzione rapida: Una volta completata la configurazione, entrambi i metodi producono grandi quantità in rapida successione.
- Dimensioni del pezzo quasi definitive: Le parti metalliche stampate sono generalmente vicine o molto vicine alle dimensioni del prodotto finale e richiedono una lavorazione minima per raggiungere la loro forma definitiva.
Pronti per l'installazione di apparecchiature automatizzate: Entrambi i processi saranno compatibili con apparecchiature automatizzate per la produzione su larga scala.
Prova subito Boda!
Sintesi
MIM e pressofusione ciascuno ha I loro punti di forza e le loro sfide specifiche. Utilizzate la tecnologia MIM per componenti piccoli e complessi che richiedono elevata precisione e materiali resistenti. La pressofusione è più adatta per componenti di grandi dimensioni, da realizzare rapidamente e in grandi volumi. At Tecnologia BodaaCi occupiamo sia di processi che di lavorazione CNC, stampaggio e assemblaggio. Il nostro obiettivo è realizzare i vostri componenti esattamente come li desiderate, che siano complessi o di grandi dimensioni.
For a part-specific review of MIM suitability, tooling and secondary operations, explore our servizi di stampaggio ad iniezione di metalli.