Foglio stampaggio di metalli produce parti complesse in grandi volumi a prezzi competitivi. Tuttavia, questo processo non è esente dal rischio di difetti. Qualsiasi errore nei parametri di stampaggio, bassa qualità del materiale, utensili di stampaggio non corretti e altri fattori possono causare difetti nelle parti metalliche stampate.
Comprendere i potenziali difetti, le conseguenze e le cause che li determinano aiuta a comprenderne la natura e a elaborare strategie di prevenzione efficaci.
Analizziamo nel dettaglio i difetti più comuni, le loro cause e come prevenirli.
Quali sono i difetti più comuni nel processo di stampaggio dei metalli?
I difetti di stampaggio sono correlati a errori dimensionali, difetti dei materiali, qualità della deformazione, ecc. Ognuno di questi difetti nelle parti metalliche stampate comporta un tasso di scarto più elevato e un aumento dei costi di produzione.
Cerchiamo di capire brevemente tutti i possibili difetti dello stampaggio dei metalli;
Difetto di sbavatura
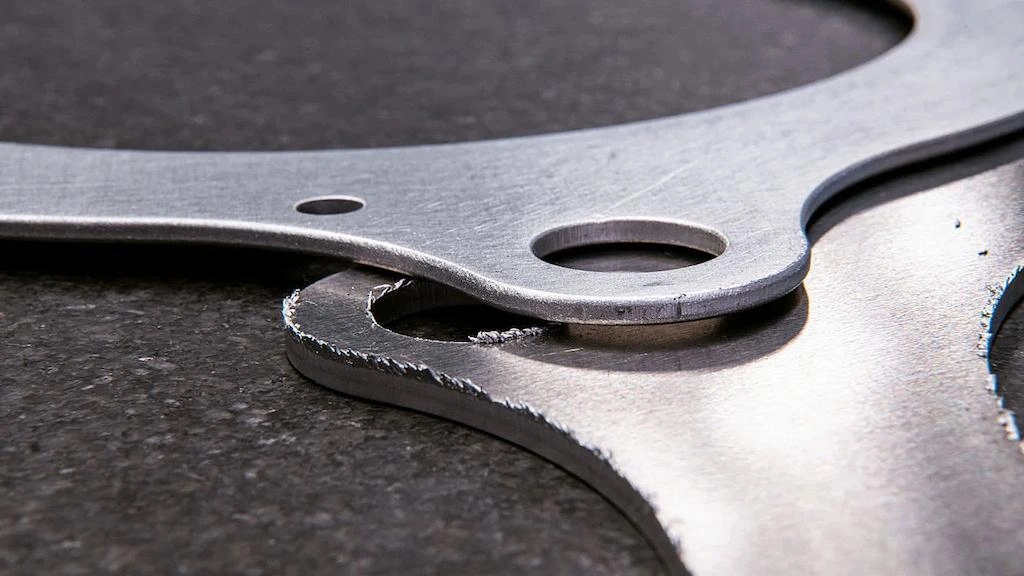
Difetto di sbavatura
Le sbavature sono i piccoli e eccessivi attacchi di materiale sui bordi associati alla distanza della matrice e del punzone. Una distanza stretta a volte impedisce il taglio completo del foglio e lascia bordi sollevati e sbavature. La conseguenza del difetto di sbavatura è un requisito per un'ulteriore lavorazione (ad esempio, sbavatura, rettifica, ecc.). Altrimenti, la sbavatura influenza la funzionalità del componente.
Crepe e grinze del materiale
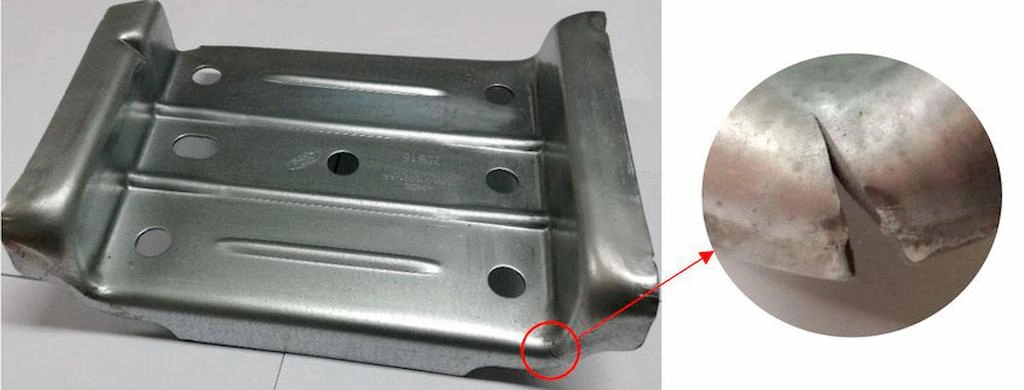
Crepa nella parte stampata
Il materiale in fogli immesso nello stampo di stampaggio può essere incrinato in angoli, bordi e qualsiasi sezione deformata localizzata. In genere, la maggiore forza di pressatura porta a crepe in aree concentrate. Inoltre, anche la bassa qualità del materiale può causare crepe.
I difetti di grinza sono superfici irregolari, pieghettate o piegate nelle parti stampate. Le cause principali sono un flusso di materiale non corretto durante la formatura. Inoltre, le grinze sono più inclini alle sezioni curve delle parti stampate.
Fori Deformati
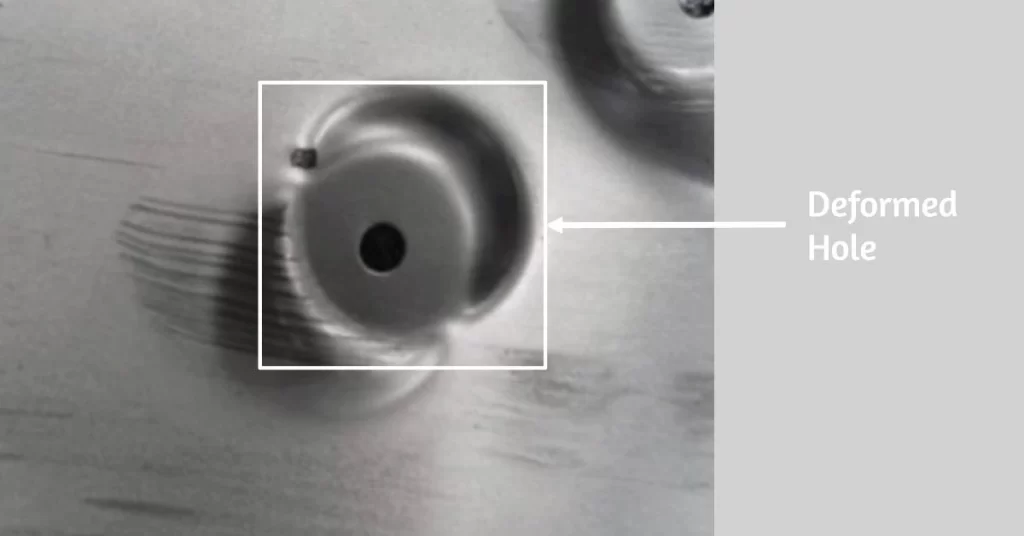
Foro deformato sulla parte stampata
I fori delle parti stampate potrebbero perdere la forma, la dimensione o l'allineamento previsti, in genere a causa di stress o attrito eccessivi tra la matrice e il pezzo in lavorazione. I difetti dei fori deformati compromettono la funzionalità, la precisione e l'assemblaggio della parte.
Può anche essere dovuto a una progettazione inadeguata degli utensili, a un'applicazione errata della pressione o al ritorno elastico del materiale.
Usura su matrice e punzone
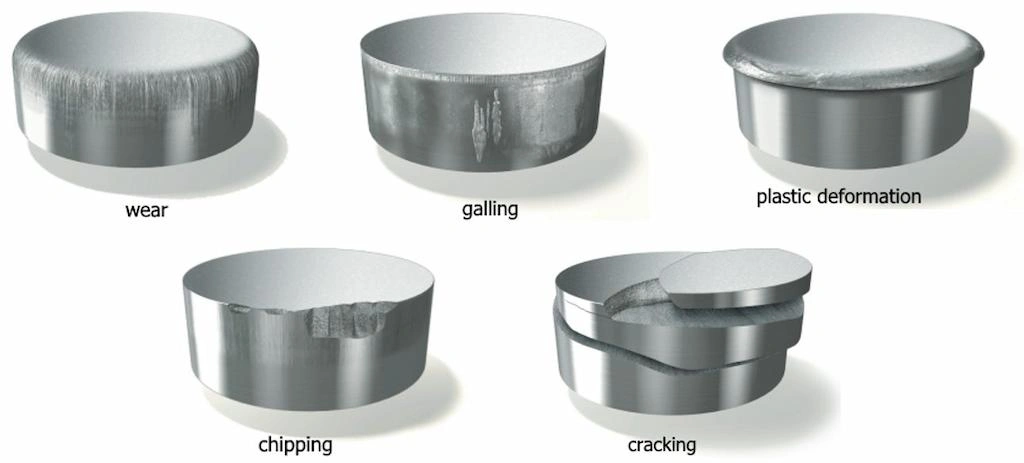
Punzoni di stampaggio usurati
Dopo una certa marcatura temporale, la superficie della matrice, le cavità e gli spigoli vivi possono usurarsi a causa della continua sollecitazione del punzone. A volte, queste usure sono visibili a occhio nudo, altre volte, potrebbero essere difficili da notare. Questa usura ha un impatto diretto sulla precisione dimensionale delle parti.
Prova subito Boda!
Segni di affondamento e altre intaccature
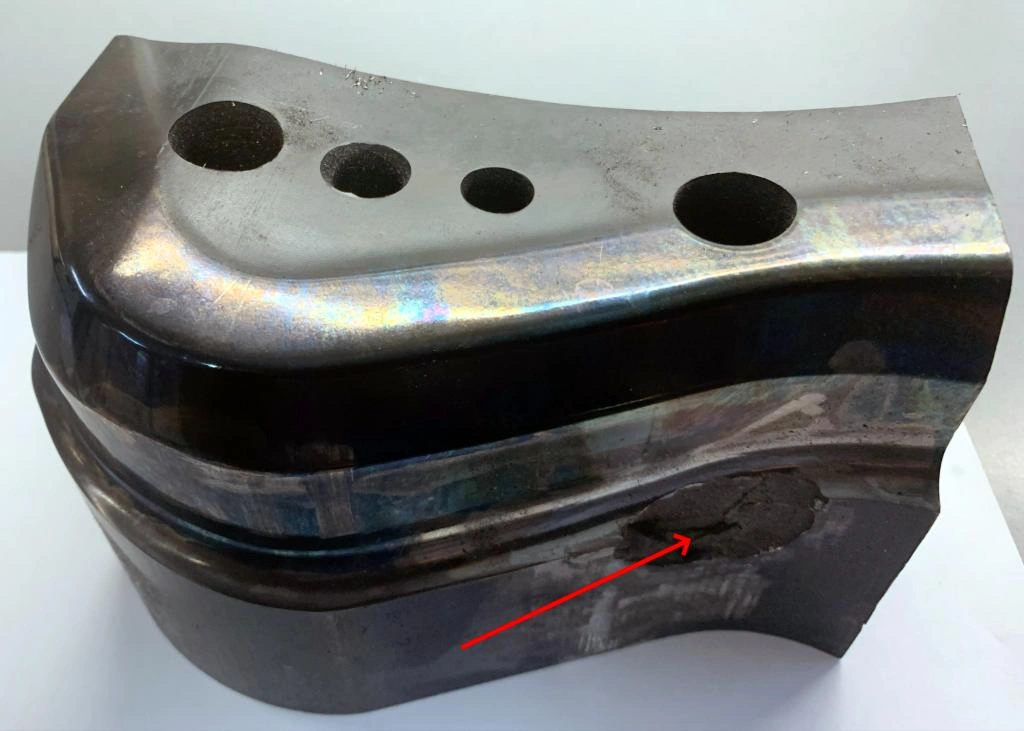
indentazione superficiale
I segni di affondamento sono depressioni superficiali dovute al raffreddamento non uniforme dopo la deformazione. I segni minori influiscono sull'estetica delle parti stampate, mentre i segni più profondi influiscono sulle prestazioni previste. In particolare, i design con sezioni di spessore variabile sono più inclini ai segni di affondamento.
Si potrebbero notare altre intaccature superficiali nelle parti stampate se impurità e polvere vengono premute insieme al materiale.
Difetto di ritorno elastico
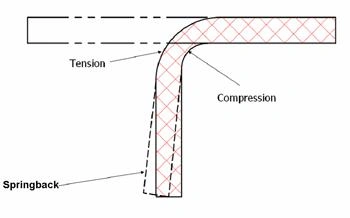
Ritorno elastico nella stampa
Il ritorno elastico è un difetto comune nello stampaggio in cui il materiale torna parzialmente alla sua forma originale dopo la formatura a causa del recupero elastico. Ciò causa imprecisioni sia dimensionali che geometriche.
Questo fenomeno si verifica quando il materiale di lavoro subisce una deformazione sia elastica che plastica durante la piegatura e la parte elastica provoca la "ritorno di primavera" una volta che la forza viene rimossa.
Spazzola per bordi e fori
Buco che scoppia
I bordi e i fori possono essere urtati durante lo stampaggio, riducendo l'integrità strutturale e la resistenza meccanica delle parti. Se in quelle caratteristiche si concentra un'elevata sollecitazione, il materiale potrebbe scoppiare dalle aree più deboli.
Prova subito Boda!
Cause di difetti nello stampaggio della lamiera
Di seguito sono elencate le principali cause di difetti nello stampaggio di parti metalliche;
Alta tensione
La deformazione si riferisce alla lunghezza di deformazione della dimensione causata dalla pressione di stampaggio applicata. L'elevata deformazione, quando viene applicata la forza, attraversa la massima resistenza alla trazione del foglio di materiale, piega linee o bordi fino a strapparsi e rompersi.
Bassa qualità del materiale o difetti nei fogli
La scarsa qualità del materiale o la selezione inappropriata del materiale sono altre cause di difetti di stampaggio. Se la qualità non è all'altezza dello standard, potrebbero non resistere alla forza di deformazione applicata, causando crepe. Di conseguenza, se ci sono già difetti nei fogli vuoti, rimarranno nelle parti stampate.
Problemi di stampi e utensili
La matrice, il punzone e i relativi dispositivi potrebbero presentare problemi di progettazione o installazione se gli elementi stampati sono in qualche modo difettosi. Ciò include l'ottusità del punzone, il materiale usurato, gli allineamenti errati o la progettazione difettosa della matrice con distribuzione non uniforme dello stress.
Velocità e forza del pugno errate
Una velocità di punzonatura, una forza di pressatura e altri parametri di stampaggio errati possono causare diversi difetti, dall'incoerenza dimensionale alla formatura incompleta.
- Elevata velocità di punzonatura → Rischio di crepe e strappi.
- Bassa velocità di punzonatura → Formatura incompleta e pieghe.
- Forza di pressione elevata → Crepe nel materiale, usura degli utensili e distorsione dei pezzi.
- Bassa forza di pressione → Formatura non corretta e difetto di ritorno elastico.
Contaminazione e mancanza di lubrificazione
Polvere, grasso, detriti o altre contaminazioni nelle superfici della lamiera o nella cavità dello stampo portano a imperfezioni visive nelle parti stampate. Di conseguenza, la mancanza di lubrificazione causa un attrito elevato, che potrebbe causare crepe e pieghe del materiale sui bordi.
Spazio incoerente tra il lato concavo e quello convesso dello stampo
La distanza irregolare o il disallineamento incoerente tra le superfici superiore (convessa) e inferiore (concava) dello stampo interrompe la distribuzione della forza e il flusso del materiale. Ciò causa difetti di stampaggio del metallo come flange e grinze incoerenti.
Come i difetti dei materiali influenzano il processo di stampaggio dei metalli
Se la lamiera che stai utilizzando come materia prima per lo stampaggio presenta difetti, trasmetterà tali difetti alle parti metalliche stampate. I problemi di materiale potrebbero anche causare altri difetti nel processo di stampaggio, come la formazione di crepe o il cedimento completo del materiale.
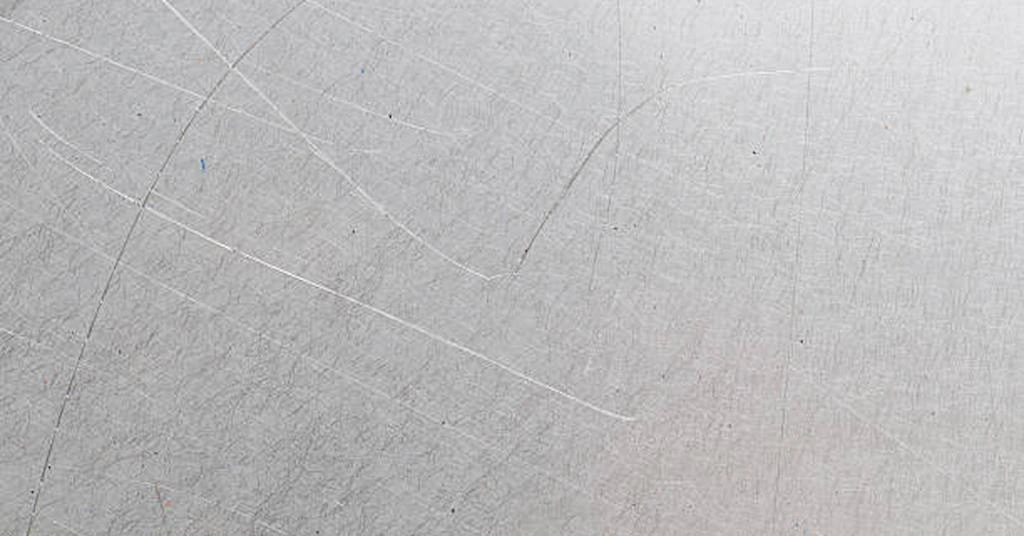
Graffi su lamiera vuota
Pertanto, cercate il seguente difetto di materiale nello stampaggio del metallo. Quindi, assicuratevi che i vostri fogli grezzi per stampaggio siano privi di qualsiasi tipo di tali difetti prima dello stampaggio;
- Difetti superficiali come ruggine, graffi, buchi o detriti.
- Presenza di impurità non metalliche, come ossidi o scorie.
- Piccoli vuoti che causano porosità
- Spessore variabile lungo la sezione trasversale del foglio.
- Granuli grossolani o irregolari dovuti a trattamento termico o laminazione non adeguati.
Tutti i difetti di materiale sopra menzionati nello stampaggio interrompono il processo e causano una distribuzione non uniforme dello stress. Hanno inoltre un impatto sugli utensili di punzone e matrice: un'ispezione e un collaudo dettagliati del foglio di materiale, insieme ad altri passaggi durante la selezione del materiale, sono essenziali.
Come prevenire i difetti nello stampaggio personalizzato dei metalli?
Per prevenire possibili difetti nello stampaggio personalizzato dei metalli, è necessario tenere conto di diverse considerazioni fin dall'inizio del processo: controllo dell'installazione, controllo di qualità in corso di lavorazione e ispezioni post-produzione.
- Progettazione degli utensili per stampi
Il design della matrice di stampaggio deve essere compatibile con la sua tecnica di produzione, quindi ottimizza il design degli utensili della matrice per DMF. Di conseguenza, dovrebbe includere tutte le caratteristiche necessarie e il materiale della matrice dovrebbe essere scelto in base alla geometria e al materiale delle parti di stampaggio.
- Installazione corretta della matrice e parametri di stampaggio corretti
Installare la matrice nella pressa punzonatrice con l'allineamento corretto. È possibile utilizzare lo strumento di calibrazione dopo l'installazione per garantire ciò. Quindi, immettere i parametri come velocità, tonnellaggio, altezza di chiusura, gioco matrice e contropressione nella macchina per stampaggio CNC in base allo spessore, alle dimensioni e alla complessità della parte progettata.
- Preriscaldamento e lubrificazione
Preriscaldare la lamiera e la matrice per evitare crepe, poiché ciò migliora la plasticità del metallo. Successivamente, si dovrebbe applicare una lubrificazione alla matrice e al foglio di lavoro vuoto per ridurre l'attrito dovuto alla pressatura ripetuta.
- Manutenzione ordinaria di attrezzature e utensili
Manutenere l'attrezzatura per stampaggio CNC, utensili per stampaggio metalli, e sistemi ausiliari regolarmente. È possibile seguire le linee guida del produttore o sviluppare un nuovo piano di manutenzione periodica che incorpori tali linee guida.
- Utilizzare materiali antistress
Scegli fogli di materiale trattati termicamente (ricotti); aumentano la formabilità e prevengono il rischio di deformazione del materiale e ritorno elastico. Inoltre, puoi considerare il fattore ritorno elastico durante la progettazione della parte.
Come posso prevenire deformazioni e distorsioni nelle parti stampate?
La giusta selezione del materiale è uno dei metodi per prevenire deformazioni e distorsioni nelle parti stampate. Scegli il tipo giusto di lamiera con spessore uniforme. Inoltre, puoi applicare trattamenti di ricottura o di riduzione delle sollecitazioni prima dello stampaggio. Quindi, riduce le sollecitazioni interne e aumenta la duttilità.
Regolare la velocità e la pressione e mantenere un'applicazione di pressione uniforme su una parte per evitare deformazioni irregolari. Inoltre, stampaggio progressivo, o stampaggio a più stadi, distribuisce le sollecitazioni in modo più uniforme e riduce il rischio di deformazioni e distorsioni.
Controllo di qualità nello stampaggio dei metalli: come identificare e risolvere i difetti
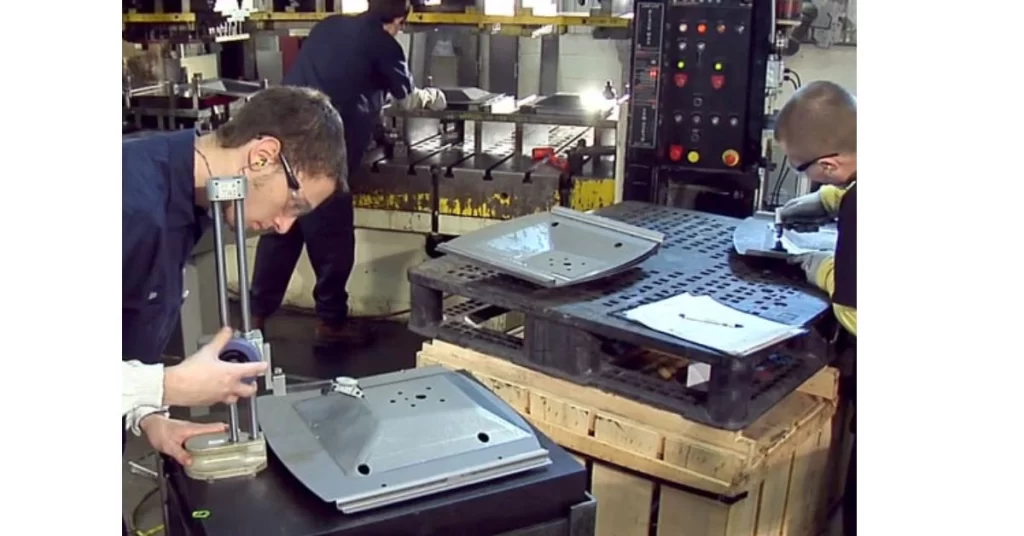
Controllo di qualità nello stampaggio
Il controllo qualità è un approccio sistematico all'ispezione, alla misurazione e all'analisi nella fabbricazione di stampaggio. Questi vengono eseguiti prima, dopo e durante il processo di stampaggio con diverse metodologie e strumenti. In ogni fase, i difetti vengono identificati e affrontati immediatamente.
Ispezione del materiale
Per prima cosa, i metalli grezzi vengono ispezionati per spessore uniforme, crepe superficiali, impurità e segni. A questo scopo possono essere utilizzati calibri, micrometri, test a ultrasuoni e altri vari strumenti. L'obiettivo principale di questa fase è garantire materiale privo di difetti per lo stampaggio.
Nel controllo di qualità del processo
Gli strumenti automatizzati monitorano attentamente il processo di stampaggio per identificare i difetti nel processo di stampaggio della lamiera e intervenire prontamente su di essi. In genere, vengono utilizzati sistemi di monitoraggio in tempo reale per questo, che forniscono dati relativi a pressione, allineamento, velocità e usura degli utensili. Il processo può essere regolato per garantire la qualità se vengono rilevati errori.
Controllo di qualità post-stampaggio
Le ispezioni e le analisi finali assicurano che le parti finite soddisfino gli standard di qualità. Per questo vengono utilizzate tecniche avanzate come macchine di misura a coordinate (CMM) e misuratori di rugosità superficiale. Se vengono identificate parti difettose, i casi vengono analizzati e le azioni di prevenzione vengono adattate nel ciclo successivo per il perfezionamento della produzione.
Ottieni parti stampate in metallo senza difetti da Boda
Hai bisogno di parti stampate prive di difetti e ispezionate tramite CMM? In Boda utilizziamo macchine per stampaggio CNC avanzate e utensili personalizzati per produrre parti stampate complesse, che vengono sottoposte a misure di controllo qualità dettagliate prima dell'imballaggio.
I nostri ingegneri e operatori hanno oltre un decennio di esperienza in questo campo. Possono identificare rapidamente possibili difetti e creare piani efficaci per evitarli. Quindi, carica il tuo progetto per ottenere un preventivo per il metallo servizio di timbratura oggi stesso!
Riassumendo
Il processo di stampaggio potrebbe produrre parti con difetti come indentature estetiche, grinze, bordi screpolati, angoli sfalsati, ecc. È necessario comprendere le cause profonde di tali difetti per elaborare strategie preventive; le ragioni potrebbero essere una configurazione non corretta, usura della matrice, velocità di punzonatura non corretta, foglio di lavoro contaminato, ecc. Quindi, è possibile adottare la giusta azione di prevenzione.
DOMANDE FREQUENTI
- Quali sono i difetti più comuni nello stampaggio dei metalli?
Tra i difetti tipici del processo di stampaggio della lamiera rientrano strappi e crepe nel materiale, sbavature, grinze e ammaccature superficiali.
- In che modo i difetti dei materiali influiscono sullo stampaggio dei metalli?
Supponiamo che un foglio di materiale contenga difetti, come spessore non uniforme, impurità di ossido o scarsa formabilità. In tal caso, causa difetti come crepe nelle parti stampate e porta anche a strumento rapido indossare.
- Come posso prevenire i difetti nello stampaggio personalizzato dei metalli?
Per prevenire difetti nello stampaggio dei metalli;
- Usa materiali di qualità
- Eseguire regolarmente la manutenzione delle attrezzature e della configurazione degli stampi
- Celebrare la configurazione per l'allineamento prima della timbratura
- Adottare misure di monitoraggio in tempo reale e rigorose misure di controllo della qualità
- Quali sono le cause dei difetti superficiali nello stampaggio dei metalli?
Le cause principali dei difetti superficiali nello stampaggio dei metalli sono l'installazione errata dello stampo e dei parametri di stampaggio, contaminazioni esterne, lubrificazione inadeguata e mancanza di manutenzione frequente.
- In che modo la manutenzione degli utensili e degli stampi può ridurre i difetti di stampaggio?
La manutenzione degli utensili e degli stampi è fondamentale per ridurre e prevenire possibili difetti di stampaggio dei metalli. La pulizia periodica, la lubrificazione e le ispezioni dell'usura aiutano a evitare problemi come scheggiature, bordi smussati e strappi del materiale.