Moldeo por inyección de policarbonato
El moldeo por inyección de policarbonato es uno de los procesos más versátiles utilizados en la ingeniería moderna de plásticos. Este polímero termoplástico ofrece una transparencia, tolerancia al calor y resistencia al impacto excepcionales. Se utiliza en aplicaciones que van desde dispositivos médicos hasta componentes de automoción.Comprender los matices del policarbonato moldeado por inyección tiene un impacto significativo en la calidad del producto, la eficiencia de la fabricación y los costes.
Comparar las opciones es importante a la hora de seleccionar el mejor material para tu proyecto. ¿Es el polipropileno mejor que el ABS para el moldeo por inyección?? Boda le ayuda a tomar decisiones informadas. Es una empresa especializada en el moldeo de plástico de policarbonato que ofrece servicios integrales. Personalizado servicios de moldeo por inyección Están diseñados según especificaciones exactas. Los ingenieros y el equipo avanzado de Boda garantizan resultados óptimos en aplicaciones exigentes.
Fundamentos del policarbonato en el moldeo por inyección
Para crear las partes complejas del plástico, se inyecta policarbonato fundido en un molde a alta presión y temperatura. El policarbonato es una sustancia termoplástica amorfa. Los polímeros de alto peso molecular contienen un grupo carbonato (OC(=O)-O-) en sus cadenas moleculares. El material se produce mediante un proceso de polimerización que involucra bisfenol A y fosgeno.
El PC, un termoplástico de alto rendimiento, se utiliza ampliamente por su excelente transparencia, resistencia al calor y resistencia al impacto. Moldeo por inyección de plástico. La tecnología de fabricación es la mejor opción para la producción en masa sin gastar demasiado presupuesto.
Parámetros básicos del moldeo por inyección de policarbonato
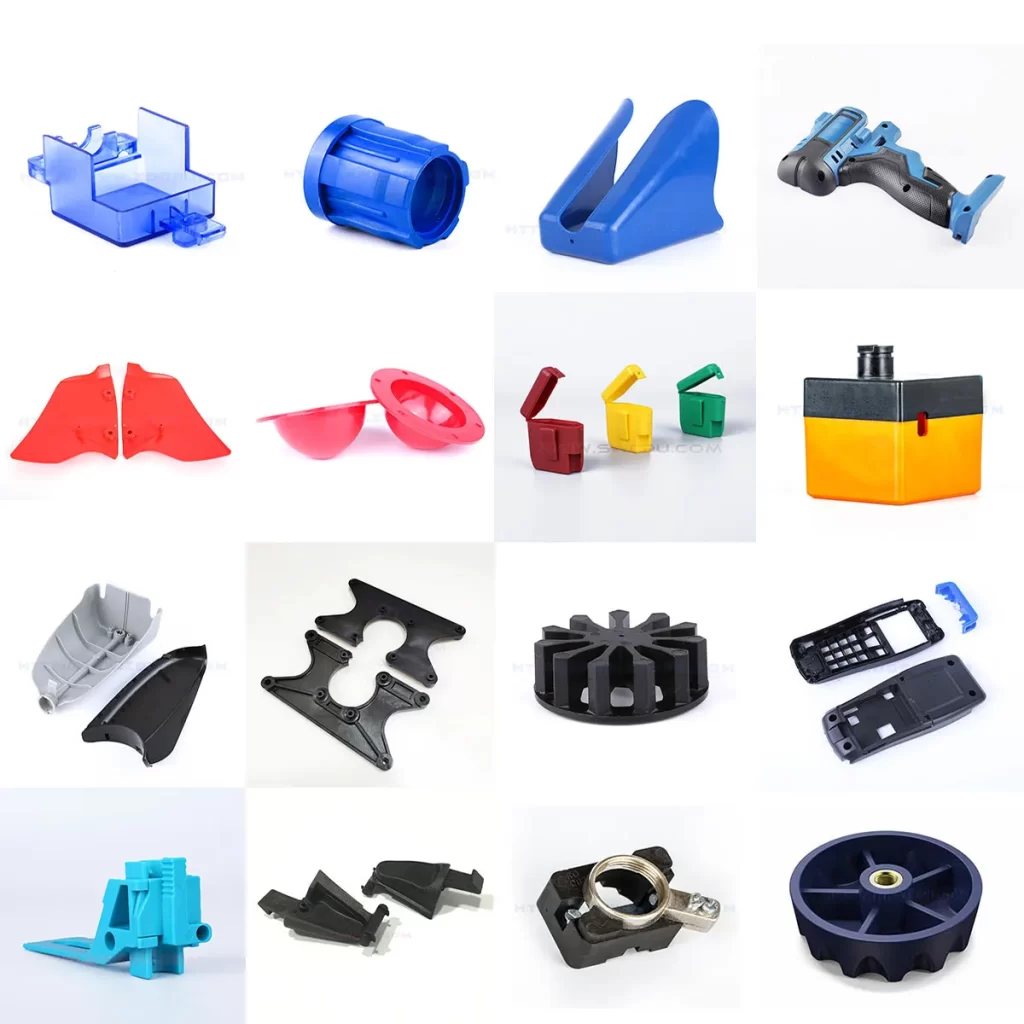
Creación de productos mediante moldeo por inyección.
A continuación se describen algunos de los parámetros básicos del moldeo de policarbonato (PC).
Densidad
La densidad del policarbonato suele oscilar entre 1.20 y 1.22 g/cm³. Es ligero en comparación con el vidrio. Gracias a su baja densidad, los diseñadores pueden crear piezas robustas sin añadir un peso excesivo.
punto de fusión
El policarbonato es un polímero amorfo, por lo que no tiene un punto de fusión definido. INo se derrite de golpe. Cambia gradualmente de estado sólido a líquido. Durante el procesamiento, es necesario un control preciso de la temperatura.
Temperatura de moldeo por inyección
La temperatura de moldeo por inyección suele oscilar entre 270 y 320 °C. Para evitar la degradación térmica, las zonas de temperatura del cilindro se mantienen y controlan cuidadosamente.
Temperatura de transición del vidrio (Tg)
La temperatura de transición vítrea (Tg) del policarbonato es de aproximadamente 135-150 °C. Este parámetro define la temperatura máxima de servicio. En aplicaciones de alta temperatura, influye en las decisiones de diseño.
Resistencia al impacto de la muesca de la viga en voladizo
Una de las propiedades más destacadas del policarbonato es su excepcional resistencia al impacto por entalladura en vigas en voladizo, que ronda los 60 kJ/m². Gracias a su alta tenacidad, el policarbonato se utiliza en aplicaciones críticas para la seguridad y que requieren resistencia a la rotura.
Resistencia a la tracción
Su resistencia a la tracción oscila entre 60 y 70 MPa (megapascales). Ofrece una excelente integridad estructural. Gracias a su alta elongación, soporta grandes esfuerzos sin romperse.
Fuerza flexible
La resistencia a la flexión del policarbonato puede alcanzar entre 90 y 120 MPa. Esta característica resulta útil para aplicaciones que requieren capacidad de soportar cargas.
Transparencia
La transparencia del policarbonato alcanza hasta el 90 % en el rango de luz visible. Ofrece una claridad excepcional y una gran resistencia al impacto. Se utiliza habitualmente en acristalamientos protectores y aplicaciones ópticas.
Resistencia química
Presenta buena resistencia a ácidos y bases débiles. Sin embargo, es sensible a algunos disolventes y productos químicos fuertes. Comprender estas limitaciones ayuda a evitar una selección incorrecta del material.
Absorción de agua
El policarbonato tiene una absorción de humedad moderada, por lo que se requiere secado antes del moldeo. Pero Se hidrolizará en condiciones de alta temperatura.
Tipos de PC y PC modificadas
En esta sección, hablaremos sobre los tipos de policarbonato (PC) y la naturaleza del PC modificado. El PC modificado se fabrica incorporando materiales de refuerzo o aditivos a la resina base de PC para mejorar sus propiedades originales. Algunos tipos comunes de PC modificado incluyen:
PC de alto y bajo peso molecular
El policarbonato de alto peso molecular posee alta resistencia, mejor resistencia al calor y mejores propiedades mecánicas. Tiene cadenas más largas. Es ideal para aplicaciones de alto rendimiento, como componentes mecánicos de alta gama, y para la fabricación de materiales antibalas.
El policarbonato de bajo peso molecular tiene cadenas más cortas, lo que facilita su moldeo y procesamiento. Sin embargo, presenta baja resistencia al calor y a la mecánica. Por lo tanto, se puede utilizar para aplicaciones que no requieren uso intensivo y para productos de consumo en general.
PC reforzada con fibra de vidrio
Sus aplicaciones estructurales requieren una alta capacidad de carga. El refuerzo del policarbonato con fibra de vidrio mejora su resistencia mecánica y estabilidad dimensional. Resulta útil para aplicaciones que exigen alta resistencia y rigidez.
PC ignífugo
El policarbonato ignífugo conserva sus propiedades mecánicas. La adición de retardantes de llama mejora su resistencia al fuego. Sin modificar, el policarbonato tiene una clasificación de resistencia al fuego V2, insuficiente para muchos productos. Puede alcanzar una clasificación V0 con la adición de retardantes de llama. Puede ser halogenado o no halogenado.
El policarbonato ignífugo se utiliza habitualmente en aplicaciones eléctricas y de transporte.
PC resistente a los rayos UV
Al añadir estabilizadores UV, se mejora la resistencia del PC a la intemperie. Esto minimiza la decoloración y la degradación que se producen debido a la exposición prolongada a los rayos UV.
Aleación de PC/ABS
La mezcla de policarbonato (PC) con ABS (acrilonitrilo butadieno estireno) combina la alta resistencia y la resistencia al calor del PC. Al mezclarse con ABS, el PC se vuelve más fácil de moldear, más liso y menos propenso a agrietarse bajo tensión. Se utiliza ampliamente en la fabricación de componentes para automóviles y carcasas de dispositivos electrónicos.
PC reforzado con fibra de carbono
La adición de fibras de carbono mejora la resistencia del material y su estabilidad térmica. Es ideal para aplicaciones ligeras y de alto rendimiento, como las de las industrias automotriz y aeroespacial.
Aleación de PC/PBT o PC/PET
La mezcla con PBT (tereftalato de polibutileno) o PET (tereftalato de polietileno) mejora la resistencia química y la resistencia al impacto. Es adecuada para productos que requieren alta resistencia a la corrosión química y un excelente rendimiento ante impactos.
PC transparente
El policarbonato transparente es inherentemente transparente. Podemos mejorar su transparencia mediante modificaciones específicas. Se utiliza en productos que requieren alta transparencia, como elementos decorativos y ópticos. aplicaciones. Podemos minimizar los defectos ópticos, como las líneas de flujo y la contaminación, mediante un procesamiento especializado.
Aleación PC/ASA
La mezcla de policarbonato con ASA (acrilato-estireno-acrilonitrilo) mejora la resistencia a los rayos UV y a la intemperie. Esta combinación es ideal para aplicaciones exteriores que permanecen a la intemperie durante largos periodos.
Proceso de moldeo por inyección de policarbonato
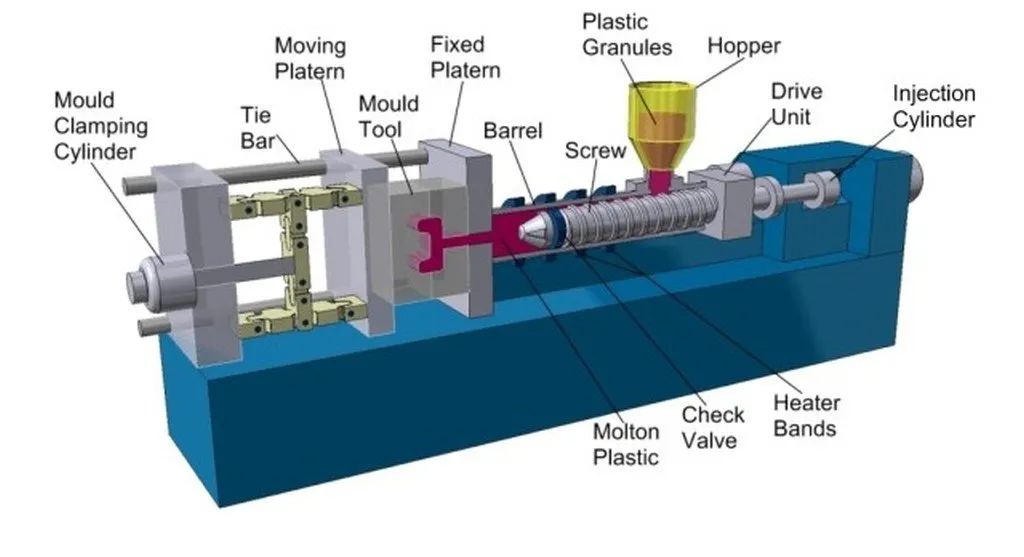
Diagrama de la máquina de moldeo por inyección
Aquí se describe el proceso paso a paso del moldeo por inyección de policarbonato. Este proceso garantiza una calidad constante y una eficiencia de producción óptima. Se requiere especial atención en cada fase para obtener resultados de alta calidad.
Paso 1: preparar el molde
En este paso, retiraremos el molde. Realizaremos una limpieza exhaustiva para eliminar cualquier contaminante o residuo de producciones anteriores. Para evitar problemas de gases, asegúrese de que las ventilaciones de la herramienta estén limpias. Para garantizar un funcionamiento óptimo de la máquina, lubríquela adecuadamente antes del proceso.
Paso 2: Preparar el Material
El paso de preprocesamiento más crítico para el moldeo por inyección de PC es la preparación del material. Comienza con la dosificación de la cantidad necesaria de termoplástico para la producción. A continuación, se seca el material en un secador específico para eliminar la humedad, según los requisitos del proceso. Para obtener el color deseado, se mezcla el masterbatch.
Paso 3: Configurar el proceso
En el proceso de configuración, ajustamos la temperatura del cilindro, la velocidad de inyección, la presión y los tiempos de enfriamiento. Este paso es fundamental para garantizar la eficiencia y la comodidad de todo el proceso. Lo primero es sujetar firmemente el molde a la prensa. Luego, configuramos correctamente el sistema de expulsión del molde dentro de la máquina.
Controle cuidadosamente la temperatura. Prepare el área de trabajo con el equipo auxiliar adicional que pueda ser necesario, como cintas transportadoras, bancos de trabajo y protección para herramientas. Una vez finalizada la configuración, cargue los gránulos de policarbonato en la máquina a través del alimentador. Ajuste cuidadosamente la configuración de la máquina para obtener los resultados deseados.
Paso 4. Proceso de moldeo por inyección
Este es el paso final donde se lleva a cabo el enfriamiento, la plastificación de la resina, la eyección y la eliminación del canal de alimentación y el embalaje. Una vez que los gránulos se introducen automáticamente en la tolva, fluyen hacia abajo dentro de la máquina y llegan al tornillo, que se calienta para fundir el material plástico.
El cilindro se calienta a diferentes temperaturas preestablecidas, lo que permite que el material se ablande, se funda y avance a lo largo del husillo de forma controlada. Tras la inyección del producto, se mantiene el molde a una temperatura constante para garantizar un flujo uniforme del material. Una vez finalizado el proceso, el producto terminado se recoge en la caja de recogida.
Técnicas de moldeo por inyección de policarbonato
A continuación se muestran técnicas comúnmente utilizadas para el moldeo por inyección de PC, tales como:
Calefacción y refrigeración rápida (RH&C)
El policarbonato se utiliza comúnmente para fabricar piezas transparentes. Durante el proceso de moldeo por inyección, el material fundido entra en el molde. Debido a las diferencias de temperatura entre el plástico y el molde, se forma una capa delgada en la superficie del molde. Esta capa puede generar líneas de soldadura e imperfecciones superficiales.
En el moldeo por calentamiento y enfriamiento rápidos (RH&C, por sus siglas en inglés), para evitar la formación de esta capa, el molde se calienta justo antes de la inyección y luego se enfría rápidamente.
Moldeo por inyección asistido por agua
El moldeo por inyección de piezas grandes, delgadas o huecas de policarbonato presenta dificultades. En estos casos, el moldeo por inyección asistido por agua puede ser la solución ideal. En este proceso, se utiliza agua a alta presión dentro del molde para presionar el plástico contra las paredes. Esto permite obtener un espesor uniforme y volúmenes internos lisos.
Moldeo por inyección por compresión
A baja presión, se inyecta una cantidad específica de plástico fundido en un molde abierto. Luego, se cierra para forzar el plástico a adquirir la forma deseada. Esta técnica reduce las tensiones internas que suelen asociarse al moldeo por inyección de plástico.
Sobremoldeo
Se pueden utilizar técnicas como el moldeo por inserción o el sobremoldeo cuando se requieren componentes multimateriales. En este proceso, se inyecta plástico fundido sobre una pieza preexistente colocada dentro del molde.
¡Pruebe Boda ahora!
Problemas comunes en el moldeo por inyección de policarbonato
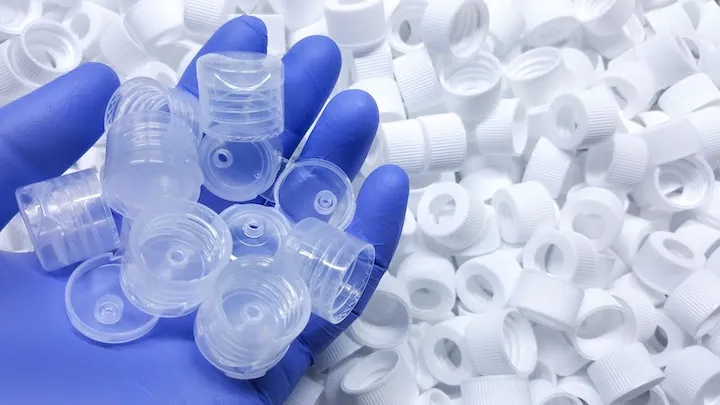
Aplicaciones del moldeo por inyección de PC
Este proceso es complejo y conlleva muchos desafíos. Los problemas comunes en el moldeo por inyección de PC son:
Líneas de flujo
Las líneas de flujo son patrones o líneas discontinuas que aparecen en la superficie de la pieza. Se deben a variaciones en la velocidad de enfriamiento o la viscosidad del material. Generalmente, aumentar la temperatura del molde, la velocidad de inyección o la temperatura del material elimina este defecto.
Una velocidad de inyección lenta provoca que la resina fundida se solidifique en diferentes etapas al fluir por el molde. Dependiendo de la causa del problema, solucionarlo es muy sencillo: basta con aumentar la velocidad y la presión de inyección para completar el llenado de todas las cavidades del molde.
Rebaba
Se trata de la situación en la que el material se escapa entre las superficies del molde, a través de los pasadores eyectores o las líneas de separación. Las rebabas suelen deberse a una fuerza de sujeción insuficiente, a una presión de inyección excesiva o al desgaste de las superficies de separación del molde. La solución consiste en aumentar la presión de sujeción de la abrazadera. Mediante un mantenimiento adecuado del molde, podemos prevenir problemas recurrentes de rebabas.
Marcas de fregadero
Una vez que el producto final se contrae, aparecen pequeñas depresiones en las zonas más gruesas del policarbonato moldeado por inyección. Esto puede deberse a un tiempo de enfriamiento insuficiente o a un procesamiento incorrecto, lo que provoca que el material no se enfríe adecuadamente dentro del molde. La mejor manera de solucionar este problema es aumentar la presión de sujeción y reducir la temperatura del molde.
Líneas de soldadura
Las líneas de soldadura se forman donde se encuentran dos frentes de flujo, creando una línea visible y un posible punto débil. Esto se debe a la presencia de múltiples frentes de flujo y a la escasa unión entre ellos. Aumentar la temperatura del material fundido permite controlar el problema de las líneas de soldadura. Aumentar la velocidad de inyección, utilizar un material plástico menos viscoso o ajustar el patrón de flujo a un flujo de fuente única pueden solucionar este problema.
Jetting
Cuando el material fundido sale disparado a través de la compuerta sin tocar las paredes de la cavidad, el chorro crea una deformación ondulada. Se produce cuando la resina fundida no se adhiere a la superficie del molde y crea pliegues ondulados en la superficie de la pieza. Esto puede deberse a una baja temperatura de fusión, a un material plástico de alta viscosidad o a una baja velocidad de inyección.
Pandeo
Debido a diversos factores no intencionados, el producto final puede presentar deformaciones, dobleces o irregularidades en algunas zonas. Esto puede deberse a diferencias en la velocidad de enfriamiento, lo que provoca deformaciones. Para solucionar este problema, evite acelerar el proceso de enfriamiento.
Vacíos de vacío
Se trata de burbujas de aire que se forman cerca o dentro de la superficie de una pieza moldeada por inyección. Esto puede ocurrir debido a una presión de sujeción insuficiente. Provoca que el plástico fundido se contraiga y se condense dentro del molde. Al colocar el sistema de entrada más cerca de la sección más gruesa de la pieza moldeada, podemos solucionar este problema.
Quemaduras
Al crear un producto mediante el proceso de moldeo por inyección. Calentamiento excesivo o relativamente rápido velocidades de inyección, que pueden dar como resultado prototipos con marcas de quemaduras. Estas marcas son causadas por el aire atrapado o por la degradación del material debido a temperaturas excesivas. Reduciendo la velocidad de inyección y mejorando la calidad de la desgasificación, podemos controlar las marcas de quemadura.
Delaminación de superficies
La delaminación superficial se refiere al desprendimiento o descamación de capas en la superficie de la pieza. Generalmente se produce por contaminación, cuando material extraño penetra en el material. También puede deberse al uso excesivo de agentes desmoldantes. Antes del moldeo, el presecado es una forma de solucionar este problema.
tiros cortos
Las inyecciones incompletas ocurren cuando la resina fundida no llena completamente la cavidad del molde. Esto puede deberse a una calibración incorrecta o al uso de plásticos excesivamente viscosos. Una de las mejores maneras de solucionar este problema es utilizando materiales menos viscosos. Para mejorar la fluidez del material, aumente la temperatura del molde o de la fusión.
Ventajas del moldeo por inyección de PC
Estas son las ventajas del moldeo de plástico de policarbonato:
Alta transparencia
El policarbonato posee una gran transparencia óptica. Su índice de transmisión de luz es del 90%, en comparación con el vidrio. Es más ligero y menos propenso a romperse. Junto con el PMMA y el PS, se utiliza ampliamente en aplicaciones de plásticos transparentes.
Excepcional resistencia al calor y al frío.
En un amplio rango de temperaturas, el policarbonato conserva sus propiedades mecánicas. Permanece estable sin volverse quebradizo. Puede utilizarse a temperaturas elevadas (generalmente entre 140 °C y 150 °C) e incluso a temperaturas tan bajas como -60 °C a -40 °C.
Alta resistencia al impacto
El policarbonato es entre 250 y 300 veces más resistente a los impactos que el vidrio común y 30 veces más resistente que el acrílico del mismo grosor. Esto lo hace más duradero.
Retardante de llama
Muchos tipos de policarbonato alcanzan la clasificación UL94 V2 incluso sin aditivos. Los grados estándar de policarbonato suelen cumplir con la norma UL94 V2, pero no son inherentemente ignífugos. Los grados ignífugos requieren aditivos., lo que las hace idóneas para carcasas eléctricas, luminarias y aplicaciones de transporte.
Excelente aislamiento eléctrico
El policarbonato posee excelentes propiedades de aislamiento eléctrico. Tiene una alta rigidez dieléctrica y se utiliza ampliamente en aplicaciones electrónicas.
Buena estabilidad dimensional
Ofrece una buena resistencia a la deformación por fluencia. Mantiene la estabilidad dimensional durante el procesamiento. Con un procesamiento posterior al moldeo adecuado, las variaciones dimensionales son mínimas.
Desventajas del moldeo por inyección de PC
Si bien el policarbonato tiene muchas ventajas, también presenta limitaciones que deben tenerse en cuenta al elegir materiales y diseñar aplicaciones.
Se raya fácilmente
El policarbonato es relativamente blando y muy propenso a rayarse. Por ello, suele tratarse con un recubrimiento resistente a los arañazos para cumplir con los requisitos de transparencia y resistencia a la abrasión.
Agrietamiento por tensión
Cuando se expone a cargas mecánicas o a ciertos productos químicos, el material de policarbonato puede desarrollar grietas por tensión, especialmente alrededor de los bordes o en los puntos débiles. Este problema se debe principalmente a tensiones internas o a condiciones de procesamiento inadecuadas. El agrietamiento por tensión afecta la apariencia visual de la pieza y reduce su resistencia mecánica.
Problemas de procesamiento
La dificultad de procesamiento del policarbonato se debe a su fluidez relativamente baja y a su alta temperatura de fusión, que suele oscilar entre 220 °C y 260 °C. El moldeo por inyección de plástico y otros procesos termoplásticos requieren temperaturas de calentamiento más elevadas. Esto conlleva un mayor consumo de energía y mayores exigencias para los equipos de procesamiento. El policarbonato (PC) tiene menor fluidez que otros plásticos, lo que puede provocar un llenado incompleto o irregular del molde, especialmente en geometrías complejas o moldes de paredes delgadas.
Sensibilidad UV
Cuando se expone a la luz ultravioleta durante largos periodos, el policarbonato puede amarillear y volverse quebradizo. Para evitar este problema, a menudo se añaden estabilizadores UV o se aplica una capa protectora a la superficie.
Sensibilidad química
El PC es particularmente sensible a los disolventes orgánicos como cetonas, ésteres e hidrocarburos clorados, pero generalmente tolera mejor los ácidos y bases débiles.Puede provocar grietas o degradación.
Alto costo
El policarbonato cuesta significativamente más que otros tipos de plásticos.
Preocupaciones ambientales
El componente principal del PC es el bisfenol A (BPA). Se trata de un disruptor endocrino que ha suscitado preocupación. Los posibles efectos del BPA en la salud se manifiestan especialmente en productos para bebés y niños, lo que se ha convertido en una importante preocupación pública y regulatoria.
¡Pruebe Boda ahora!
Aplicaciones del policarbonato en el moldeo por inyección
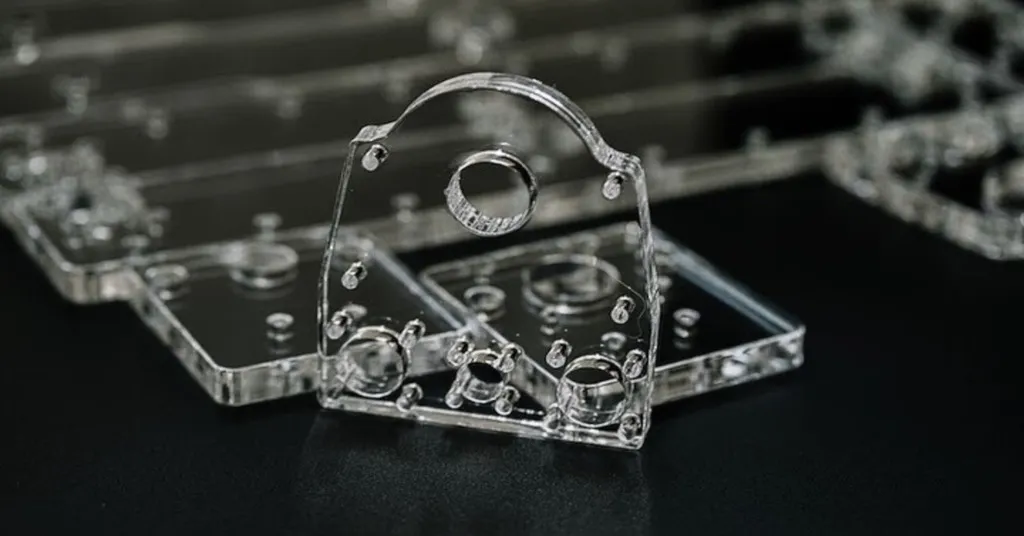
Producto de policarbonato
El policarbonato (PC) desempeña un papel importante en diversos productos moldeados por inyección. Debido a sus características únicas, se utiliza ampliamente en muchas áreas:
Carcasas transparentes y gafas protectoras
El PC tiene alta resistencia y transparencia. Se utiliza ampliamente en equipo de seguridad, incluyendo gafas y carcasas protectoras.
Lentes ópticos
Debido a sus propiedades ópticas y su ligereza, se utiliza en lentes ópticas.. Por ejemplo, para producir lentes para lámparas LED, lentes para luces de automóviles y cubiertas para faros de automóviles.
Carcasas para productos eléctricos
Gracias a sus propiedades ignífugas, alta resistencia y resistencia a la intemperie, se utiliza en la fabricación de carcasas para productos eléctricos, como las de contadores. Garantiza la seguridad y durabilidad de dichos productos.
Discos ópticos
Gracias a sus excelentes propiedades ópticas y facilidad de procesamiento, se utiliza en CD, DVD y discos ópticos.
Productos Automotrices
Debido a sus propiedades de resistencia al calor y a los impactos, el policarbonato se utiliza en la industria automotriz.
Cascos de seguridad
El PC se utiliza en la fabricación de cascos de seguridad, que se utilizan en la industria de la construcción, los deportes y otros campos donde se necesita protección para la cabeza. Durante un uso prolongado, Las propiedades ligeras mejoran la comodidad.
Parámetros de moldeo por inyección para policarbonato (PC)
Para obtener una calidad de producto óptima, es muy importante comprender los parámetros adecuados para el moldeo por inyección de PC.
Diseño de corredor y puerta
Diseñe los canales de alimentación para que sean lo más gruesos y cortos posible, con mínimas curvas. Las secciones transversales redondas y los canales pulidos ayudan a reducir la resistencia al flujo del metal fundido.
Se puede utilizar cualquier tipo de diseño de compuerta. Sin embargo, el diámetro no debe ser inferior a 1.5 mm. Para piezas transparentes y para minimizar defectos como burbujas y marcas de tensión, se prefieren compuertas de mayor tamaño.
|
Parámetro |
Rango recomendado |
|
Diámetro del corredor |
6-10 mm |
|
Profundidad de la puerta |
0.5-1.5 mm |
|
Longitud del terreno de la puerta |
0.5-1.0 mm |
|
Número de puertas |
Minimizar al tiempo que se garantiza el llenado. |
Temperatura y tiempo de secado
Antes de su procesamiento, los materiales de PC deben secarse adecuadamente a 100–120 °C durante 3–4 horas. Esto evitará que el producto se agriete y reducirá los defectos superficiales.
Temperatura de inyección
La temperatura de inyección es importante para fundir el material de PC. Normalmente oscila entre 270 °C y 320 °C.
Temperatura del molde
Para crear formas complejas y paredes delgadas, se requiere una temperatura más alta, generalmente entre 80 °C y 120 °C. Esta temperatura no debe exceder la temperatura de deformación térmica del molde. Para reducir las tensiones de moldeo y mejorar la transparencia del producto, es necesaria una temperatura adecuada.
Presión de inyección
Para llenar el molde se utiliza alta presión, que generalmente oscila entre 50 y 150 MPa.
Presión de retención
La tensión interna de los productos de PC depende de la magnitud y la duración de la presión aplicada. Una presión insuficiente puede generar burbujas de vacío o hundir la superficie. Una presión excesiva puede provocar una alta tensión interna cerca de la entrada de alimentación. La mejor opción es utilizar una temperatura elevada del material con una baja presión de mantenimiento.
Velocidad de inyección
La velocidad de inyección se ajusta según la forma y el tamaño del producto. Se requieren velocidades de inyección más rápidas para productos de paredes delgadas o de flujo largo. En la mayoría de los casos, se prefieren velocidades medias o bajas.
Velocidad de tornillo
El PC tiene una alta viscosidad, por lo que la velocidad del tornillo no debe ser excesiva. Esto garantiza una buena fusión, ventilación y un funcionamiento fluido de la máquina. Se puede controlar entre 30 y 60 rpm, con una contrapresión del 10 al 15 % de la presión de inyección.
Tamaño de la máquina
La selección de la máquina implica ajustar el tamaño de la inyección, la fuerza de cierre y la capacidad de inyección según los requisitos de la pieza. El peso ideal del producto debe ser del 40 al 60 % de la capacidad de la máquina de inyección. Este valor se reduce en un 10 % si la capacidad se mide en onzas de poliestireno.
Diseño de tornillo
El PC posee buena estabilidad térmica y alta viscosidad. Se recomienda un tornillo con una relación longitud-diámetro (L/D) superior a 20:1, y como mínimo de 15:1, lo que implica un tornillo más largo y delgado. La relación de compresión debe mantenerse entre 1.5:1 y 3:1.
Presión de sujeción
La presión de sujeción se calcula en función del área proyectada del producto, con un rango de 0.47 a 0.78 toneladas por centímetro cuadrado (o de 3 a 5 toneladas por pulgada cuadrada).
Contrapresión
Ayuda a reducir la degradación del material. Normalmente oscila entre 5 y 20 MPa.
Tiempo de enfriamiento
En función del grosor del producto y la temperatura del molde, se ajusta el tiempo de enfriamiento.
Problemas comunes en el moldeo por inyección de policarbonato
A continuación se enumeran algunos problemas comunes que puede encontrar al realizar el moldeo por inyección con policarbonato:
Control de humedad
Antes de la inyección, el policarbonato absorbe fácilmente la humedad, lo que puede provocar vetas indeseables en la superficie. La presencia de humedad puede afectar negativamente a las propiedades mecánicas del policarbonato. Antes del moldeo, los gránulos de policarbonato deben secarse con un desecante o secador deshumidificador adecuado. El contenido óptimo de humedad debe ser inferior al 0.02 %.
Adherencia de metales
Tiende a adherirse a los materiales de los moldes de inyección. Se adhiere al material de la máquina, que está hecho de aleaciones con alto contenido de hierro. Si los moldes o las piezas de la máquina, como los tornillos, contienen altos niveles de hierro, para evitar la adherencia es necesario recubrirlos con cromo.
Alta viscosidad
Debido a su alta viscosidad, resulta difícil moldear piezas de paredes delgadas o componentes con trayectorias de flujo complejas. Este problema se puede controlar con alta presión y temperatura de inyección. Sin embargo, al usar temperaturas elevadas, se debe reducir la velocidad de inyección.
Conclusión
El moldeo por inyección de policarbonato ofrece un rendimiento superior en aplicaciones que requieren transparencia, resistencia al impacto y estabilidad térmica. Comprender las propiedades del material, las variables de procesamiento y los métodos de resolución de problemas es fundamental para el éxito. Cada variable, desde la temperatura óptima del molde hasta los protocolos de secado adecuados, influye en la calidad de la pieza final.
Los plásticos de policarbonato se utilizan en diversas industrias, como la automotriz, la de dispositivos médicos, la electrónica y la de equipos de seguridad. Boda ofrece asesoramiento experto en servicios de moldeo por inyección a medida. Para garantizar el éxito de sus proyectos, trabajaremos con usted para lograr los mejores resultados posibles. Cotizar! Descubra cómo el moldeo por inyección de policarbonato profesional puede mejorar el rendimiento y la durabilidad de su producto.