Stampaggio ad iniezione di policarbonato
Lo stampaggio a iniezione del policarbonato è uno dei processi più versatili utilizzati nell'ingegneria moderna delle materie plastiche. Questo polimero termoplastico offre eccezionale trasparenza, resistenza al calore e resistenza agli urti. Trova impiego in applicazioni che spaziano dai dispositivi medici ai componenti automobilistici.Comprendere le sfumature del policarbonato stampato a iniezione ha un impatto significativo sulla qualità del prodotto, sull'efficienza produttiva e sui costi.
Confrontare le diverse opzioni è fondamentale per scegliere il materiale più adatto al proprio progetto. Il polipropilene è migliore dell'ABS per lo stampaggio a iniezione?? Boda Tech ti aiuta a prendere decisioni consapevoli. È un'azienda specializzata nello stampaggio di materie plastiche in policarbonato che offre servizi completi. Custom servizi di stampaggio a iniezione Sono progettati secondo specifiche precise. Gli ingegneri e le attrezzature all'avanguardia di Boda Tech garantiscono risultati ottimali anche nelle applicazioni più impegnative.
Principi fondamentali del policarbonato nello stampaggio a iniezione
Per creare le parti complesse della plastica, il policarbonato fuso viene iniettato in uno stampo ad alta pressione e temperatura. Il policarbonato è una sostanza termoplastica amorfa. I polimeri contengono un gruppo carbonato (OC(=O)-O-) nelle loro catene molecolari. Il materiale viene prodotto mediante un processo di polimerizzazione che coinvolge il bisfenolo A e il fosgene.
Il PC, un materiale termoplastico ad alte prestazioni, è ampiamente utilizzato per la sua eccellente trasparenza, resistenza al calore e resistenza agli urti. Stampaggio a iniezione di plastica La tecnologia di produzione è ideale per la produzione di massa senza dover investire un budget eccessivo.
Parametri di base dello stampaggio a iniezione di PC
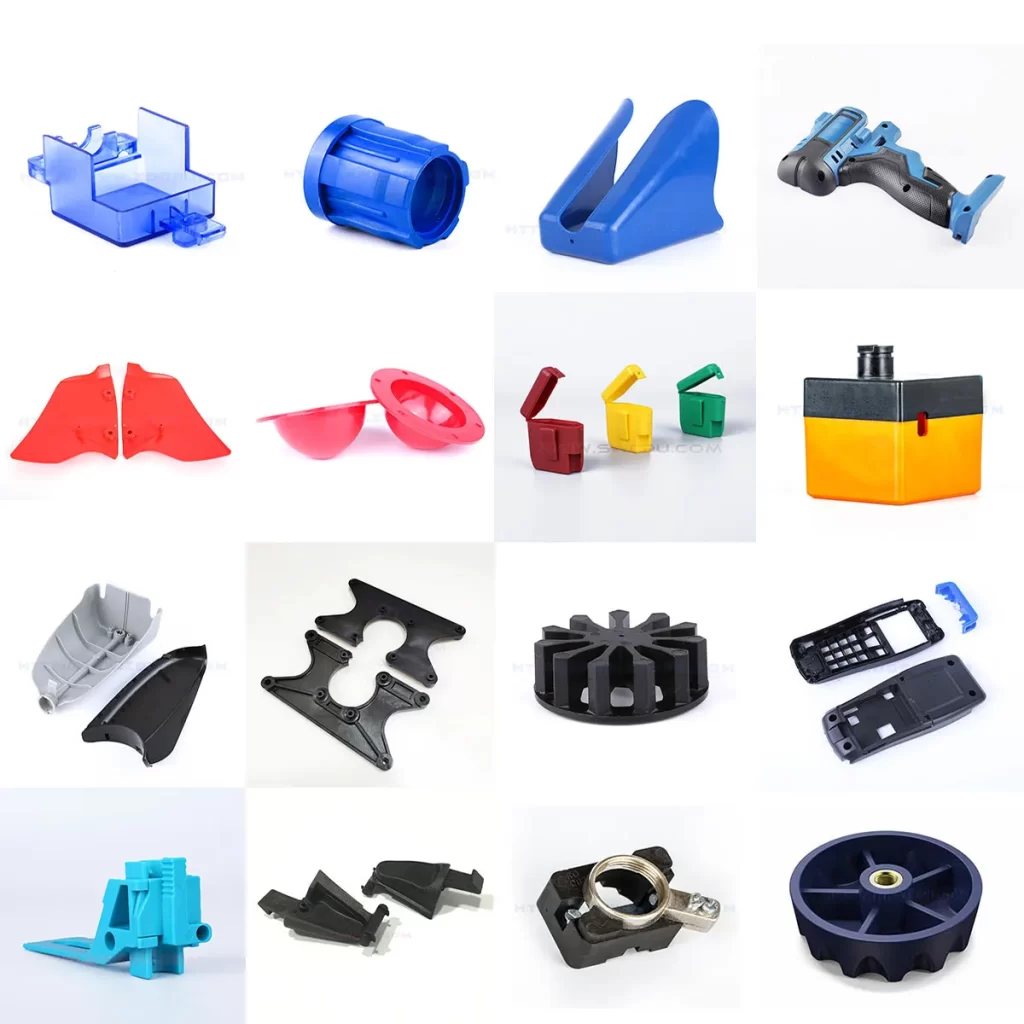
Creazione del prodotto mediante stampaggio a iniezione
Di seguito vengono illustrati alcuni dei parametri fondamentali dello stampaggio dei PC.
Densità
La densità del policarbonato varia in genere da 1.20 a 1.22 g/cm³. È leggero rispetto al vetro. Grazie alla sua bassa densità, i progettisti possono realizzare componenti robusti senza un peso eccessivo.
Punto di Fusione
Il policarbonato è un polimero amorfo, quindi non ha un vero e proprio punto di fusione. INon si scioglie tutto in una volta. Passa gradualmente dallo stato solido a quello liquido. Durante la lavorazione, è necessario un attento controllo della temperatura.
Temperatura dello stampaggio ad iniezione
La temperatura di stampaggio a iniezione varia tipicamente da 270 a 320 °C. Per prevenire la degradazione termica, le zone di temperatura del cilindro vengono generalmente mantenute e attentamente controllate.
Temperatura di transizione vetrosa (Tg)
La temperatura di transizione vetrosa (Tg) del policarbonato è di circa 135-150 °C. Questo parametro definisce la temperatura massima di esercizio. Per le applicazioni ad alta temperatura, ha un impatto sulle decisioni di progettazione.
Resistenza all'impatto dell'intaglio della trave a sbalzo
Una delle proprietà più notevoli del policarbonato è la sua eccezionale resistenza all'impatto in caso di intaglio di una trave a sbalzo, pari a circa 60 kJ/m². Grazie alla sua elevata tenacità, il policarbonato viene utilizzato in applicazioni che richiedono resistenza agli urti e che sono critiche per la sicurezza.
Resistenza alla trazione
La resistenza alla trazione è compresa tra circa 60 e 70 MPa (Megapascal). Offre un'eccellente integrità strutturale. Grazie all'elevato allungamento, è in grado di sopportare notevoli sollecitazioni senza rompersi.
Resistenza alla flessione
La resistenza alla flessione del policarbonato può raggiungere valori compresi tra 90 e 120 MPa. Questa caratteristica è utile per applicazioni che richiedono capacità di carico.
Trasparenza
La trasparenza del policarbonato raggiunge il 90% nella gamma della luce visibile. Offre una chiarezza eccezionale e un'elevata resistenza agli urti. Viene comunemente utilizzato per vetri protettivi e applicazioni ottiche.
Resistenza chimica
Presenta una buona resistenza agli acidi e alle basi deboli. Tuttavia, è sensibile ad alcuni solventi e a sostanze chimiche aggressive. Comprendere questi limiti aiuta a evitare una selezione errata del materiale.
Assorbimento dell'acqua
Il policarbonato ha un assorbimento di umidità moderato, motivo per cui è necessaria l'asciugatura prima dello stampaggio. Ma si idrolizzerà in condizioni di alta temperatura.
Tipi di PC e PC modificati
In questa sezione, analizzeremo i tipi di policarbonato (PC) e la natura del PC modificato. Il PC modificato si ottiene incorporando materiali di rinforzo o additivi nella resina base di PC per migliorarne le proprietà originali. Alcuni tipi comuni di PC modificato includono:
PC ad alto e basso peso molecolare
Il policarbonato ad alto peso molecolare possiede elevata resistenza, migliore resistenza al calore e migliori proprietà meccaniche. Ha catene polimeriche più lunghe. È ideale per applicazioni ad alte prestazioni, come componenti meccanici di alta gamma e per la produzione di materiali antiproiettile.
Il policarbonato a basso peso molecolare ha catene polimeriche più corte. Grazie alla lunghezza ridotta delle catene, è facile da modellare e lavorare. Tuttavia, presenta una bassa resistenza al calore e una scarsa resistenza meccanica. Può essere utilizzato per applicazioni non gravose e per prodotti di consumo generici.
PC rinforzato con fibra di vetro
Le sue applicazioni strutturali richiedono un'elevata capacità portante. Il rinforzo del policarbonato con fibra di vetro ne migliora la resistenza meccanica e la stabilità dimensionale. È utile per applicazioni che richiedono elevata resistenza e rigidità.
PC ignifugo
Il policarbonato ignifugo mantiene le sue proprietà meccaniche. L'aggiunta di ritardanti di fiamma ne migliora la resistenza al fuoco. Il policarbonato non modificato ha una classificazione di resistenza alla fiamma V2, che non è sufficiente per molti prodotti. Può raggiungere una classificazione V0 con l'aggiunta di ritardanti di fiamma. Può essere alogenato o non alogenato.
Il policarbonato ignifugo è comunemente utilizzato in applicazioni elettriche e nei trasporti.
PC resistente ai raggi UV
L'aggiunta di stabilizzatori UV migliora la resistenza del PC agli agenti atmosferici, riducendo al minimo lo scolorimento e il degrado causati dall'esposizione prolungata ai raggi UV.
Lega PC/ABS
La miscelazione del policarbonato (PC) con l'ABS (acrilonitrile butadiene stirene) combina l'elevata resistenza meccanica e termica del PC. Una volta miscelato con l'ABS, il PC diventa più facile da modellare, più liscio e meno soggetto a crepe sotto sforzo. Trova ampio impiego in applicazioni quali componenti automobilistici e involucri per dispositivi elettronici.
PC rinforzato con fibra di carbonio
L'aggiunta di fibre di carbonio aumenta la resistenza del materiale e la stabilità termica. È quindi adatto per applicazioni leggere e ad alte prestazioni, come ad esempio nei settori automobilistico e aerospaziale.
Lega PC/PBT o PC/PET
La miscelazione con PBT (polibutilene tereftalato) o PET (polietilene tereftalato) migliora la resistenza chimica e la resistenza agli urti. È adatta per prodotti che richiedono un'elevata resistenza alla corrosione chimica e una forte resistenza agli urti.
PC trasparente
Il policarbonato trasparente è intrinsecamente trasparente. Possiamo migliorarne la trasparenza apportando modifiche specifiche. Viene utilizzato in prodotti che richiedono un'elevata trasparenza, come ad esempio i materiali decorativi e ottici. applicazioni. Possiamo ridurre al minimo i difetti ottici come linee di flusso e contaminazioni grazie a processi specializzati.
Lega PC/ASA
La miscela di policarbonato con ASA (acrilato-stirene-acrilonitrile) migliora la resistenza ai raggi UV e agli agenti atmosferici. Questa combinazione è ideale per applicazioni esterne destinate a rimanere all'aperto per lunghi periodi.
Processo di stampaggio a iniezione del policarbonato
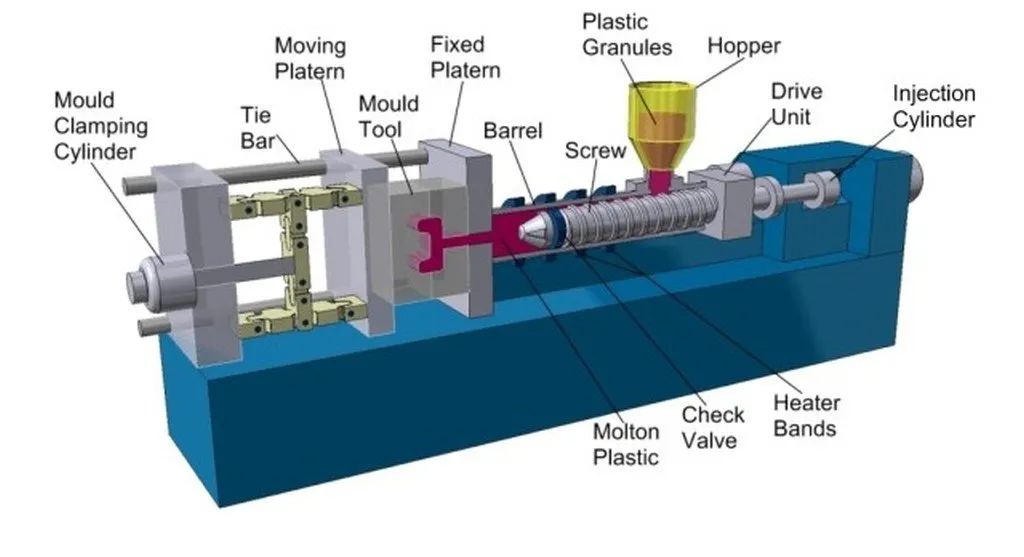
Schema di una macchina per stampaggio a iniezione
Ecco la procedura passo passo per lo stampaggio a iniezione del policarbonato. Garantisce una qualità costante e un'efficienza produttiva ottimale. È necessaria particolare attenzione in ogni fase per ottenere risultati di alta qualità.
Passaggio 1: preparare lo stampo
In questa fase, rimuoveremo lo stampo. Eseguiremo una pulizia accurata per rimuovere eventuali contaminanti o residui di precedenti cicli di produzione. Per prevenire problemi di emissione di gas, assicurarsi che gli sfiati degli utensili siano puliti. Per garantire un funzionamento regolare della macchina, lubrificarla correttamente prima del processo.
Passaggio 2: preparare il materiale
La fase di pre-lavorazione più critica per lo stampaggio a iniezione di policarbonato è la preparazione del materiale. Si inizia con l'erogazione della quantità necessaria di termoplastico per la produzione. Successivamente, il materiale viene essiccato in un essiccatore dedicato per rimuovere l'umidità, a seconda dei requisiti di lavorazione. Per ottenere il colore desiderato, si procede alla miscelazione del masterbatch.
Fase 3: Impostare il processo
Nella fase di configurazione, impostiamo la temperatura del cilindro, la velocità di iniezione, la pressione e i tempi di raffreddamento. Questo passaggio è importante perché contribuisce a garantire l'efficienza e la praticità dell'intero processo. La prima cosa da fare è fissare saldamente lo stampo alla pressa. Configurare correttamente il sistema di espulsione per lo stampo completo all'interno della macchina.
Controllare attentamente la temperatura. Preparare l'area di lavoro con eventuali attrezzature ausiliarie necessarie, come nastri trasportatori, banchi da lavoro e protezioni per gli utensili. Una volta completata la configurazione, caricare i granuli di policarbonato nella macchina attraverso l'alimentatore. Regolare con cura le impostazioni della macchina per ottenere i risultati desiderati.
Fase 4. Processo di stampaggio a iniezione
Questa è la fase finale in cui avvengono il raffreddamento, la plastificazione della resina, l'espulsione e la rimozione del canale di colata e dell'imballaggio. Una volta alimentati automaticamente attraverso la tramoggia, i pellet scorrono all'interno della macchina e raggiungono la vite, che si riscalda fino a fondere il materiale plastico.
Il cilindro viene riscaldato a diverse temperature preimpostate, il che permette al materiale di ammorbidirsi, fondersi e avanzare lungo la vite in modo controllato. Dopo l'iniezione del prodotto, lo stampo viene mantenuto a una temperatura costante per garantire un flusso uniforme del materiale. Al termine del processo, il prodotto finito viene raccolto nell'apposito contenitore.
Tecniche di stampaggio a iniezione del policarbonato
Di seguito sono riportate le tecniche comunemente utilizzate per lo stampaggio a iniezione di PC, come ad esempio:
Riscaldamento e raffreddamento rapidi (RH&C)
Il policarbonato è comunemente utilizzato per la produzione di componenti trasparenti. Durante il processo di stampaggio a iniezione, il materiale fuso entra nello stampo. A causa delle differenze di temperatura tra la plastica e lo stampo, si forma un sottile strato sulla superficie dello stampo. Questo strato può creare linee di saldatura e imperfezioni superficiali.
Nella tecnica di stampaggio a riscaldamento e raffreddamento rapido (RH&C), per prevenire la formazione di questo strato, lo stampo viene riscaldato immediatamente prima dell'iniezione e poi raffreddato rapidamente.
Stampaggio ad iniezione assistito da acqua
Lo stampaggio a iniezione di grandi pezzi a parete sottile o cavi in policarbonato è una sfida. In questi casi, lo stampaggio a iniezione assistito dall'acqua può rappresentare una soluzione ideale. In questo processo, l'acqua ad alta pressione viene utilizzata all'interno dello stampo per comprimere la plastica contro le pareti dello stampo stesso. Ciò consente di ottenere uno spessore uniforme e volumi interni lisci.
Stampaggio a iniezione per compressione
A bassa pressione, una quantità specifica di plastica fusa viene iniettata in uno stampo aperto. Successivamente, lo stampo viene chiuso per forzare la plastica nella forma desiderata. Questa tecnica riduce le tensioni interne comunemente associate allo stampaggio a iniezione della plastica.
Sovrastampaggio
Si possono utilizzare tecniche come lo stampaggio a inserto o lo stampaggio a sovrastampaggio. Questo processo prevede l'iniezione di plastica fusa sopra un pezzo preesistente posizionato all'interno dello stampo.
Prova subito Boda!
Problemi comuni nello stampaggio a iniezione del policarbonato
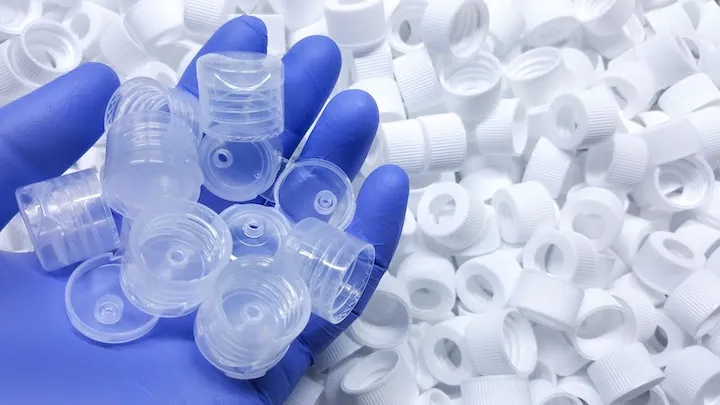
Applicazioni dello stampaggio a iniezione di PC
Questo processo è complesso e comporta numerose sfide. I problemi comuni nello stampaggio a iniezione di PC sono:
Linee di flusso
Le linee di flusso sono linee o motivi irregolari che compaiono sulla superficie del pezzo. Sono causate da variazioni nella velocità di raffreddamento o nella viscosità del materiale. L'aumento della temperatura dello stampo, della velocità di iniezione o della temperatura del materiale solitamente elimina questo difetto.
Una velocità di iniezione lenta fa sì che la resina fusa si solidifichi in fasi diverse mentre scorre attraverso lo stampo. A seconda della causa specifica del problema, risolverlo è molto semplice: aumentando la velocità e la pressione di iniezione si otterrà un riempimento completo di tutte le cavità dello stampo.
Cromatografia
Si verifica quando il materiale fuoriesce tra le superfici dello stampo, attraverso i perni di espulsione o le linee di separazione. La formazione di bave è in genere causata da una forza di serraggio insufficiente, da una pressione di iniezione eccessiva o da superfici di separazione dello stampo usurate. La soluzione consiste nell'aumentare la pressione di serraggio del morsetto. Attraverso una corretta manutenzione dello stampo, possiamo prevenire il ripetersi di problemi di bave.
Segni di lavandino
Una volta che il prodotto finale si ritira, questi segni sono piccole depressioni che compaiono sulle zone più spesse del policarbonato stampato a iniezione. Ciò può essere dovuto a un tempo di raffreddamento insufficiente o a un processo errato, che impedisce al materiale di raffreddarsi adeguatamente all'interno dello stampo. Il modo migliore per risolvere questa situazione è aumentare la pressione di mantenimento e ridurre la temperatura dello stampo.
Linee di saldatura
Le linee di saldatura si formano nel punto di incontro di due fronti di flusso, creando una linea visibile e un potenziale punto debole. Ciò è dovuto alla presenza di più fronti di flusso e alla scarsa adesione tra di essi. Aumentando la temperatura del materiale fuso, è possibile controllare il problema delle linee di saldatura. Aumentare la velocità di iniezione, utilizzare un materiale plastico meno viscoso o regolare il flusso in modo che provenga da un'unica fonte può risolvere questo problema.
getto
Quando il materiale fuso fuoriesce dal punto di iniezione senza entrare in contatto con le pareti della cavità, si verifica il fenomeno del getto, che crea una deformazione a forma di serpente. Si tratta di una condizione in cui la resina fusa non aderisce alla superficie dello stampo e crea pieghe ondulate sulla superficie del pezzo. Può essere dovuto a una bassa temperatura di fusione, a un materiale plastico altamente viscoso o a una bassa velocità di iniezione.
Orditura
A causa di vari fattori non intenzionali, il prodotto finale può apparire deformato, piegato o irregolare in alcune zone. Ciò può essere dovuto a differenze nella velocità di raffreddamento, che causano la deformazione. Per risolvere questo problema, evitare di affrettare il processo di raffreddamento.
Vuoti del vuoto
Si tratta di bolle d'aria che si formano vicino o all'interno della superficie di un pezzo stampato a iniezione. Possono verificarsi a causa di una pressione di tenuta insufficiente. Ciò provoca il ritiro e la condensazione della plastica fusa all'interno dello stampo. Posizionando il sistema di iniezione più vicino alla sezione più spessa del pezzo stampato, è possibile risolvere questo problema.
Segni di ustione
Quando si crea un prodotto tramite il processo di stampaggio a iniezione. Riscaldamento eccessivo o relativamente veloce velocità di iniezione, che possono risultare in prototipi con segni di bruciatura. Questi segni sono causati dall'aria intrappolata o dal degrado del materiale dovuto a temperature eccessive. Riducendo la velocità di iniezione e migliorando la qualità del degassamento, possiamo controllare i segni di bruciatura.
Delaminazione superficiale
La delaminazione superficiale si verifica quando gli strati superficiali del pezzo si staccano o si sfaldano. È generalmente causata dalla contaminazione, ovvero dall'ingresso di materiale estraneo nel materiale stesso. Può anche essere dovuta a un uso eccessivo di agenti distaccanti. Prima dello stampaggio, la pre-essiccazione rappresenta una soluzione a questo problema.
Scatti brevi
Le colate incomplete si verificano quando la resina fusa non riesce a riempire completamente la cavità dello stampo. Ciò può essere dovuto a una calibrazione errata o all'utilizzo di plastiche eccessivamente viscose. Uno dei modi migliori per risolvere questo problema è utilizzare materiali meno viscosi. Per migliorare la fluidità del materiale, aumentare la temperatura dello stampo o della fusione.
Vantaggi dello stampaggio a iniezione di PC
Ecco i vantaggi dello stampaggio in policarbonato:
Alta trasparenza
Il policarbonato possiede una trasparenza ottica eccezionale. Ha un tasso di trasmissione della luce pari al 90% rispetto al vetro. È più leggero e meno soggetto a rotture. Insieme al PMMA e al PS, è ampiamente utilizzato per applicazioni in plastica trasparente.
Eccezionale resistenza al caldo e al freddo
Nell'ampio intervallo di temperature, il policarbonato mantiene le sue proprietà meccaniche. Il policarbonato rimane stabile senza diventare fragile. Può essere utilizzato a temperature elevate (generalmente tra 140 °C e 150 °C) e a temperature basse fino a -60 °C/-40 °C.
Alta resistenza agli urti
Il policarbonato (PC) è da 250 a 300 volte più resistente agli urti rispetto al vetro comune e 30 volte più resistente dell'acrilico dello stesso spessore. Questo rende il policarbonato più durevole.
Ritardante di fiamma
Molti tipi di policarbonato raggiungono la classificazione UL94 V2 anche senza additivi. I gradi standard di policarbonato raggiungono in genere la classificazione UL94 V2, ma non sono intrinsecamente ignifughi. I gradi ignifughi richiedono additivi, il che li rende adatti per alloggiamenti elettrici, apparecchi di illuminazione e applicazioni nel settore dei trasporti.
Eccellente isolamento elettrico
Il policarbonato possiede eccellenti proprietà di isolamento elettrico. Ha un'elevata rigidità dielettrica. È ampiamente utilizzato nelle applicazioni elettroniche.
Buona stabilità dimensionale
Offre una buona resistenza allo scorrimento viscoso. Mantiene la stabilità dimensionale durante la lavorazione. Con un'adeguata lavorazione post-stampaggio, le variazioni dimensionali rimangono minime.
Svantaggi dello stampaggio a iniezione di PC
Sebbene il policarbonato offra numerosi vantaggi, presenta anche delle limitazioni che devono essere prese in considerazione nella scelta dei materiali e nella progettazione delle applicazioni.
Si graffia facilmente
Il policarbonato è relativamente morbido ed è molto soggetto a graffi. Per soddisfare i requisiti di trasparenza e resistenza all'abrasione, viene spesso trattato con un rivestimento antigraffio.
Cricche da stress
Se sottoposto a carichi meccanici o a determinate sostanze chimiche, il materiale PC può sviluppare cricche da stress, soprattutto in corrispondenza dei bordi o dei punti deboli. Questo problema è causato principalmente da tensioni interne o da condizioni di lavorazione non ottimali. La fessurazione da stress compromette l'aspetto estetico del pezzo e ne riduce la resistenza meccanica.
Problemi di elaborazione
La difficoltà di lavorazione del policarbonato (PC) è dovuta alla sua fluidità relativamente bassa e all'elevata temperatura di fusione, che in genere varia tra 220 °C e 260 °C. Lo stampaggio a iniezione di plastica e altri processi termoplastici richiedono temperature di riscaldamento più elevate. Ciò comporta un maggiore consumo energetico e maggiori esigenze in termini di attrezzature di processo. Il policarbonato (PC) ha una fluidità inferiore rispetto ad altre materie plastiche. Ciò può causare un riempimento incompleto o non uniforme dello stampo, soprattutto in geometrie complesse o stampi a parete sottile.
Sensibilità UV
Se esposto a lungo alla luce UV, il policarbonato (PC) può ingiallire e diventare fragile. Per prevenire questo problema, vengono spesso aggiunti stabilizzatori UV oppure viene applicato un rivestimento protettivo sulla superficie.
Sensibilità chimica
Il PC è particolarmente sensibile ai solventi organici come chetoni, esteri e idrocarburi clorurati, ma generalmente tollera meglio acidi e basi deboli.Può causare crepe o deterioramento.
Costo alto
Il policarbonato costa significativamente di più altri tipi di plastica.
Preoccupazioni ambientali
Il componente principale del policarbonato (PC) è il bisfenolo A (BPA). Si tratta di un interferente endocrino che ha destato notevole attenzione. I potenziali effetti del BPA sulla salute sono particolarmente evidenti nei prodotti per neonati e bambini. La questione è diventata una delle principali preoccupazioni a livello pubblico e normativo.
Prova subito Boda!
Applicazioni del policarbonato nello stampaggio a iniezione
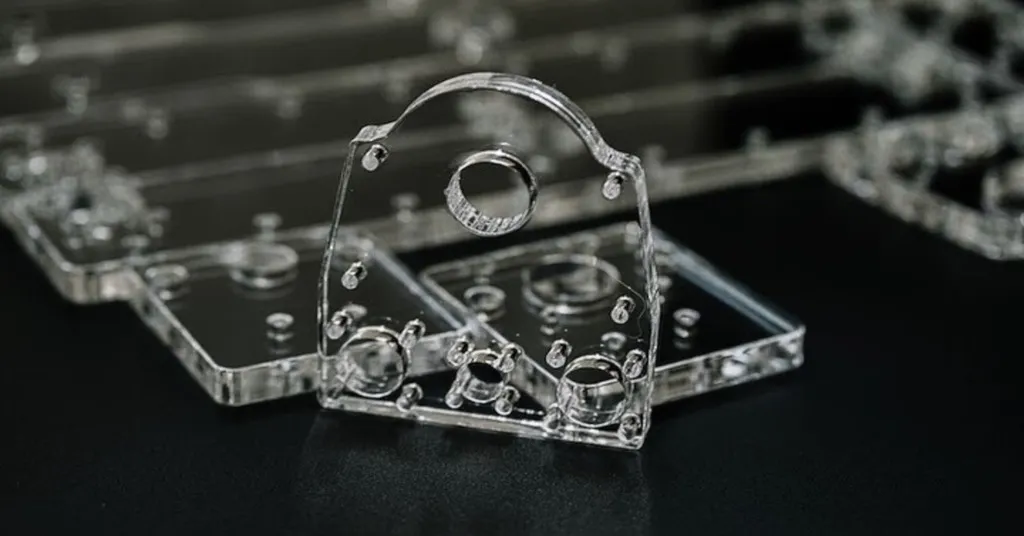
Prodotto in policarbonato
Il policarbonato (PC) svolge un ruolo importante in diversi prodotti stampati a iniezione. Grazie alle sue caratteristiche uniche, è ampiamente utilizzato in molti settori:
Involucri trasparenti e occhiali
Il PC ha elevata resistenza e trasparenza. È ampiamente utilizzato in dispositivi di sicurezza, inclusi occhiali e custodie protettive.
Montaggio Lenti
Grazie alle sue proprietà ottiche e alla sua leggerezza, viene utilizzato nelle lenti ottiche.Ad esempio, per produrre lenti per lampade a LED, lenti per fari automobilistici e coperture per fari auto.
Involucri per prodotti elettrici
Grazie alle sue proprietà ignifughe, all'elevata resistenza e alla resistenza agli agenti atmosferici, viene utilizzato nella produzione di involucri per prodotti elettrici, come ad esempio gli alloggiamenti dei contatori elettrici. Garantisce la sicurezza e la durata dei prodotti elettrici.
Dischi ottici
Grazie alle sue eccellenti proprietà ottiche e alla sua lavorabilità, viene utilizzato in CD, DVD e dischi ottici.
Automotive Products
Grazie alla sua resistenza al calore e agli urti, il policarbonato trova impiego nell'industria automobilistica.
Caschi di sicurezza
Il PC viene utilizzato nella produzione di caschi di sicurezza, impiegati nell'industria edile, nello sport e in altri settori in cui è necessaria la protezione della testa. Durante l'uso prolungato, La leggerezza migliora il comfort.
Parametri di stampaggio a iniezione per policarbonato (PC)
Per ottenere una qualità ottimale del prodotto, è fondamentale comprendere i parametri corretti per lo stampaggio a iniezione del policarbonato.
Progettazione di corridori e cancelli
Progettare i canali di colata in modo che siano il più spessi e corti possibile, con curve minime. Sezioni trasversali rotonde e canali di colata lucidati contribuiscono a ridurre la resistenza al flusso del materiale fuso.
È possibile utilizzare qualsiasi tipo di canale di iniezione. Tuttavia, il diametro non deve essere inferiore a 1.5 mm. Per le parti trasparenti e per ridurre al minimo difetti come bolle e segni di stress, si preferiscono canali di iniezione di dimensioni maggiori.
|
Parametro |
Gamma consigliata |
|
Diametro del corridore |
6-10 mm |
|
Profondità del cancello |
0.5-1.5 mm |
|
Lunghezza del terreno del cancello |
0.5-1.0 mm |
|
Numero di porte |
Ridurre al minimo garantendo il riempimento |
Temperatura e tempo di asciugatura
Prima della lavorazione, i materiali in policarbonato (PC) devono essere adeguatamente essiccati a 100–120 °C per 3–4 ore. Ciò eviterà la formazione di crepe nel prodotto e ridurrà i difetti superficiali.
Temperatura di iniezione
La temperatura di iniezione è importante per fondere il materiale PC. In genere, varia tra 270 °C e 320 °C.
Temperatura dello stampo
Per creare forme complesse e pareti sottili, è necessaria una temperatura più elevata, generalmente compresa tra 80 °C e 120 °C. Questa temperatura non deve superare la temperatura di deformazione termica dello stampo. Una temperatura adeguata è fondamentale per ridurre le tensioni di stampaggio e migliorare la trasparenza del prodotto.
Pressione di iniezione
Per riempire lo stampo, si utilizza un'alta pressione, che generalmente varia tra 50 e 150 MPa.
Tenendo premuto
Le tensioni interne dei prodotti in policarbonato dipendono dalle dimensioni e dalla durata della pressione di mantenimento. Una pressione insufficiente può creare bolle di vuoto o causare l'abbassamento della superficie. Una pressione eccessiva può provocare elevate tensioni interne in prossimità del punto di iniezione. L'approccio migliore consiste nell'utilizzare un'elevata temperatura del materiale con una bassa pressione di mantenimento.
Velocità di iniezione
La velocità di iniezione viene regolata in base alla forma e alle dimensioni del prodotto. Velocità di iniezione più elevate sono necessarie per prodotti a parete sottile o a flusso lungo. Nella maggior parte dei casi, si preferiscono velocità medio-basse.
Velocità della vite
Il PC ha un'elevata viscosità, quindi la velocità della vite non deve essere troppo alta. Per garantire una buona fusione, uno sfiato adeguato e un funzionamento regolare della macchina, la velocità può essere controllata tra 30 e 60 giri/min, con una contropressione pari al 10-15% della pressione di iniezione.
Dimensione della macchina
La scelta della macchina consiste nell'abbinare la dimensione dell'iniezione, la forza di serraggio e la capacità di stampaggio in base alle esigenze del pezzo. Il peso ideale del prodotto dovrebbe essere compreso tra il 40% e il 60% della capacità della pressa a iniezione. Tale valore si riduce del 10% se la capacità è misurata in once di polistirene.
Progettazione della vite
Il policarbonato (PC) presenta una buona stabilità termica e un'elevata viscosità. Si raccomanda una vite con un rapporto lunghezza/diametro (L/D) superiore a 20:1, almeno 15:1, il che implica una vite più lunga e sottile. Il rapporto di compressione deve essere mantenuto tra 1.5:1 e 3:1.
Pressione di serraggio
La pressione di serraggio viene calcolata in base all'area proiettata del prodotto, con valori compresi tra 0.47 e 0.78 tonnellate per centimetro quadrato (o tra 3 e 5 tonnellate per pollice quadrato).
Contropressione
Contribuisce a ridurre il degrado del materiale. In genere, il suo valore è compreso tra 5 e 20 MPa.
Tempo di raffreddamento
Il tempo di raffreddamento viene regolato in base allo spessore del prodotto e alla temperatura dello stampo.
Problemi comuni nello stampaggio a iniezione del policarbonato
Di seguito sono elencati i problemi più comuni che si possono riscontrare durante lo stampaggio a iniezione del policarbonato:
controllo dell'umidità
Prima dello stampaggio a iniezione, il policarbonato assorbe facilmente umidità. Ciò può causare striature indesiderate sulla superficie. A causa dell'umidità, le proprietà meccaniche del policarbonato possono risentirne negativamente. Prima dello stampaggio, i granuli di policarbonato devono essere essiccati utilizzando un essiccatore o un deumidificatore idoneo. Il contenuto di umidità ottimale dovrebbe essere inferiore allo 0.02%.
Metal Adherence
Tende ad aderire ai materiali degli stampi a iniezione. Aderisce al materiale della macchina, che è costituito da leghe ad alto contenuto di ferro. Se gli stampi o le parti della macchina, come le viti, contengono alti livelli di ferro, per prevenire l'adesione è necessario rivestirle con cromo.
Alta viscosità
A causa della sua elevata viscosità, risulta difficile stampare pezzi a parete sottile o componenti con percorsi di flusso complessi. Questo problema può essere controllato con un'elevata pressione e temperatura di iniezione. Tuttavia, quando si utilizzano temperature più elevate, è necessario ridurre la velocità di iniezione.
Conclusione
Lo stampaggio a iniezione del policarbonato offre prestazioni superiori in applicazioni che richiedono trasparenza, resistenza agli urti e stabilità termica. La comprensione delle proprietà del materiale, delle variabili di processo e dei metodi di risoluzione dei problemi è essenziale per il successo. Ogni variabile, dalle temperature ottimali dello stampo ai protocolli di essiccazione appropriati, influisce sulla qualità del pezzo finale.
Le materie plastiche in policarbonato sono utilizzate in una varietà di settori, tra cui quello automobilistico, dei dispositivi medici, dell'elettronica e delle attrezzature di sicurezza. Boda Tech offre consulenza specializzata sui servizi di stampaggio a iniezione personalizzati. Per garantire il successo dei vostri progetti, collaboreremo con voi per ottenere i migliori risultati possibili. Preventivo Scopri come lo stampaggio a iniezione professionale di policarbonato può migliorare le prestazioni e la durata del tuo prodotto.