Moldeo por inyección de policarbonato
El polipropileno (PP) se utiliza ampliamente en aplicaciones de moldeo por inyección en empresas de fabricación de plástico. Ofrece durabilidad, flexibilidad y una fuerte resistencia a la humedad y a los productos químicos. El polipropileno es liviano, por lo que es fácil de moldear con poca o ninguna distorsión. Además, tiene una capacidad superior para resistir impactos severos, lo que lo hace ideal para usos en la industria automotriz y de construcción. Además, el PP tiene una resistencia mínima debido a su textura suave, por lo que es una opción viable para aplicaciones que requieren una baja resistencia al desgaste.
El polipropileno se utiliza ampliamente en el moldeo por inyección debido a su producción económica y versatilidad en aplicaciones que requieren flexibilidad y resistencia a la humedad.
Si está considerando el moldeo por inyección de polipropileno para su proyecto, lea este artículo. Abarca detalles importantes sobre el moldeo de PP, sus propiedades, beneficios y las mejores prácticas para la producción de alta gama.
Más información:Mecanizado de polipropileno
¿Qué es el moldeo por inyección de polipropileno?
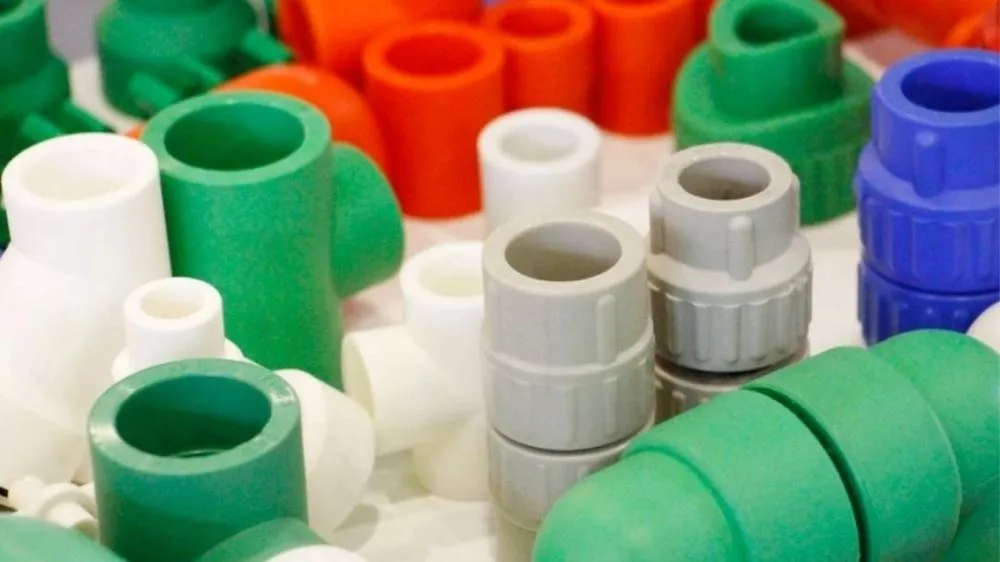
Accesorios para tuberías moldeadas por inyección de PP
El moldeo por inyección de polipropileno es un proceso muy utilizado en las empresas de fabricación de piezas de plástico. Generalmente, el proceso comienza fundiendo pellets de polipropileno a su punto de fusión para alcanzar un estado fundido.
Posteriormente se inyecta en el molde. Debido a la alta presión hidráulica, el material llena rápidamente la cavidad del molde. El calor se difunde al molde y enfría inmediatamente el material fundido.
Una vez fraguada, la pieza moldeada se expulsa a través del punto de descarga. Las piezas expulsadas pueden necesitar un recorte mínimo y un acabado posterior, como pulido y tratamientos químicos. El moldeo por inyección de polipropileno ha ganado popularidad debido a sus excelentes propiedades, alta resistencia, ligereza y resistencia química. Sin embargo, considere moldeo por inyección de silicona Si necesita producir piezas flexibles y duraderas que duren décadas.
Condiciones óptimas para el moldeo por inyección de polipropileno
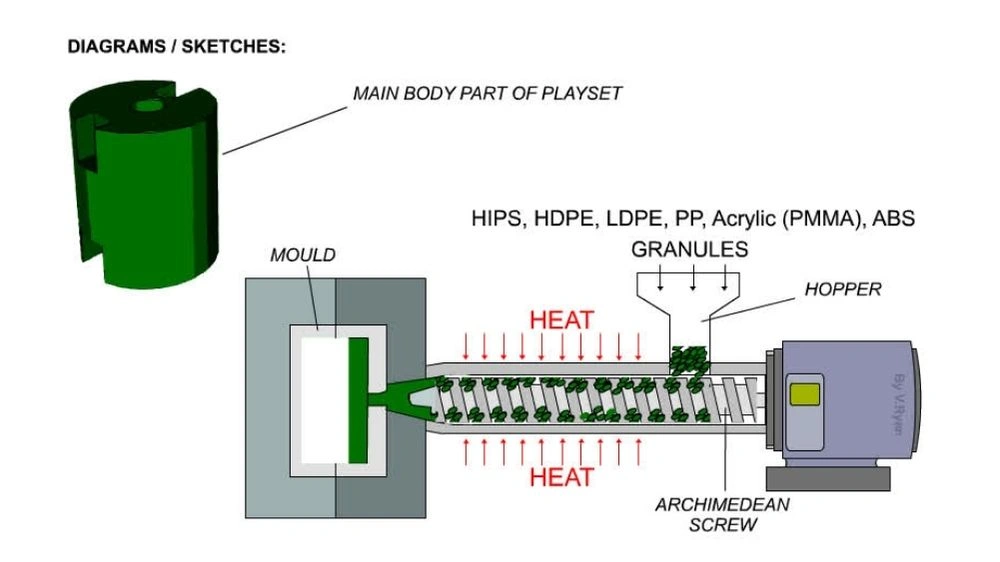
Ilustración del proceso de moldeo por inyección de polipropileno
La obtención de un molde de calidad superior depende de parámetros y condiciones de procesamiento específicos. Veamos algunos factores a tener en cuenta.
- Si se almacena correctamente, el polipropileno no suele necesitar secado. Para secarlo, manténgalo a una temperatura de entre 70 y 80 °C durante 2 a 4 horas, manteniendo su contenido de humedad por debajo del 0.1 %.
- El flujo de material óptimo se alcanza a 220-280 °C (428-536 °F).
- Para mantener el enfriamiento del molde en un nivel óptimo, la temperatura debe permanecer entre 20 y 80 °C (68 y 176 °F) para disipar el calor.
- La temperatura de deflexión térmica del PP alcanza los 100 °C (212 °F) a 0.46 MPa (66 PSI) antes de que se produzca la deformación.
- La temperatura promedio de moldeo por inyección está entre 32 y 66 °C (90 y 150 °F) para equilibrar la duración del enfriamiento y el flujo del material.
- El PP tiene una resistencia a la tracción de 32 MPa (4,700 PSI), por lo que puede soportar componentes estructurales que requieren una resistencia moderada.
- La resistencia a la flexión del material es de 41 MPa (6,000 PSI), lo que da como resultado un rendimiento duradero.
- Una densidad (gravedad específica) de 0.91 g/cm³ lo hace ideal para aplicaciones sensibles al peso.
- Durante el moldeo por inyección, la presión puede aumentar hasta 180 MPa para obtener la distribución correcta del material dentro del molde.
- Dependiendo de los aditivos y las condiciones de procesamiento, el PP normalmente se encoge entre un 1.0 y un 2.5 %. El diseño del molde debe tener en cuenta este rango. (Lea más sobre moldeo por inyección de cerámica)
¡Pruebe Boda ahora!
Principales beneficios del uso de polipropileno en el moldeo por inyección
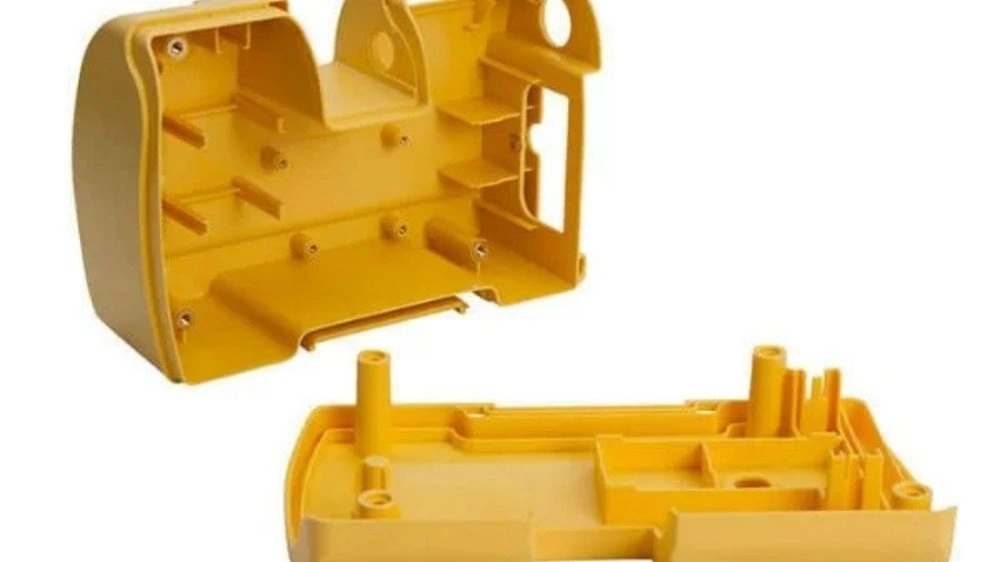
Caja moldeada por inyección de PP
Polipropileno moldeo por inyección Domina la fabricación ya que proporciona producción económica, fuertes propiedades materiales y fáciles capacidades de procesamiento.
Los fabricantes lo eligen como su plástico principal para producir productos de alta calidad.
Fácil desmoldante
El polipropileno tiene un coeficiente de fricción mínimo. El proceso de desmoldeo se acelera gracias a la superficie lisa, lo que reduce los gastos de producción y aumenta la velocidad de fabricación.
Alta resistencia a la fatiga
El PP es muy resistente a las fuerzas de flexión recurrentes. Es ideal para bisagras flexibles, tapas de botellas, piezas interiores de automóviles, contenedores de alimentos y jeringas médicas. El diseño adecuado del molde le permite funcionar de manera segura durante varios millones de ciclos de flexión.
Económico
El moldeo por inyección de polipropileno cuesta menos en comparación con otros materiales termoplásticos disponibles en la actualidad. La razón es que se utiliza ampliamente, lo que mantiene los gastos generales razonables. El gránulo de plástico de polipropileno suele costar entre 1.20 y 2.30 dólares por kg.
Resistencia a la humedad
El polipropileno tiene propiedades de absorción de agua mínimas, lo que lo hace adecuado para envases de alimentos y productos para exteriores. Además, el material no requiere un procedimiento de secado previo durante el moldeo por inyección.
Flujo suave en el moldeo
La forma viscosa del polipropileno a temperatura ambiente permite un llenado suave del molde. Las características de fluidez del polipropileno permiten a los fabricantes dar forma a detalles complicados para sus productos. En definitiva, ayuda a reducir los tiempos de producción y aumenta la eficiencia de fabricación.
Propiedades materiales del polipropileno moldeado por inyección
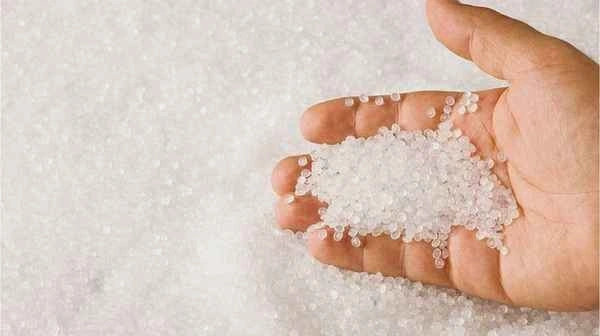
Pellets de polipropileno
Mesa: Propiedades del material de polipropileno moldeado por inyección
|
Propiedad |
Autonomía |
|
Densidad (g / cm³) |
0.895 – 0.92 |
|
Tasa de contracción (%) |
1.0-2.5% |
|
Dureza Rockwell |
R80 - R125 |
|
Resistencia a la tracción (MPa) |
20 – 40 |
|
Alargamiento a la rotura (%) |
200 – 600 |
|
Módulo de flexión (GPa) |
1.0 – 1.5 |
|
Resistencia a la flexión (MPa) |
30 – 50 |
|
Temperatura de secado (°C) |
70 – 80 |
|
Temperatura de fusión (°C) |
220 – 280 |
|
Temperatura del molde (°C) |
20 – 80 |
¡Pruebe Boda ahora!
Desafíos comunes en el moldeo por inyección de polipropileno y cómo abordarlos
Aquí hay algunos comunes defectos de moldeo por inyección encontrados y sus medidas preventivas.
Pandeo
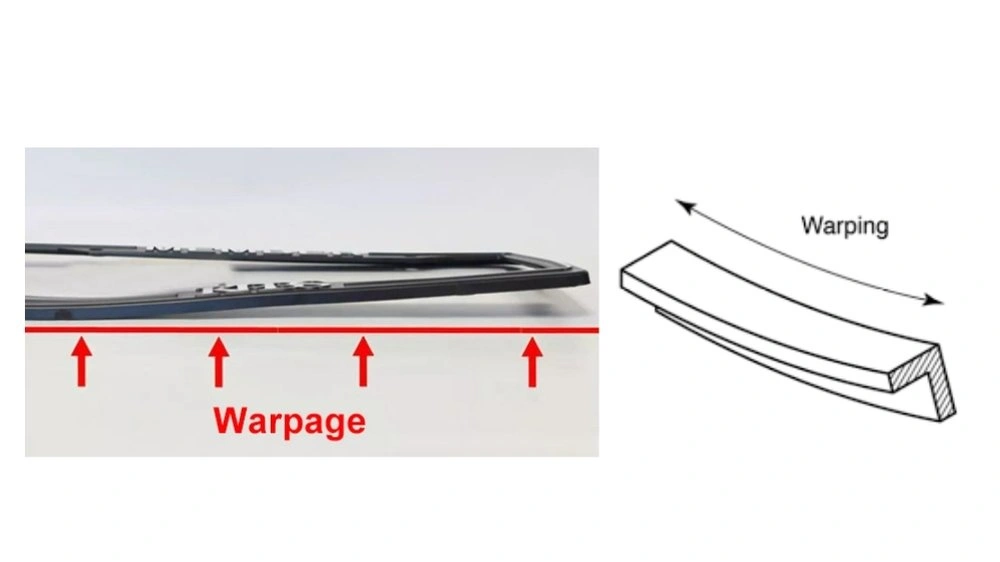
Demostración de deformación en pieza moldeada por inyección
Las piezas de polipropileno pueden deformarse debido a patrones de enfriamiento desiguales. La deformación deforma las piezas y las tuerce hasta formar formas extrañas. Para mitigar este problema, debe mantener un espesor de pared homogéneo y canales de enfriamiento optimizados. Además, se puede evitar mediante velocidades de inyección controladas que funcionan para aliviar las tensiones internas.
Marcas de fregadero
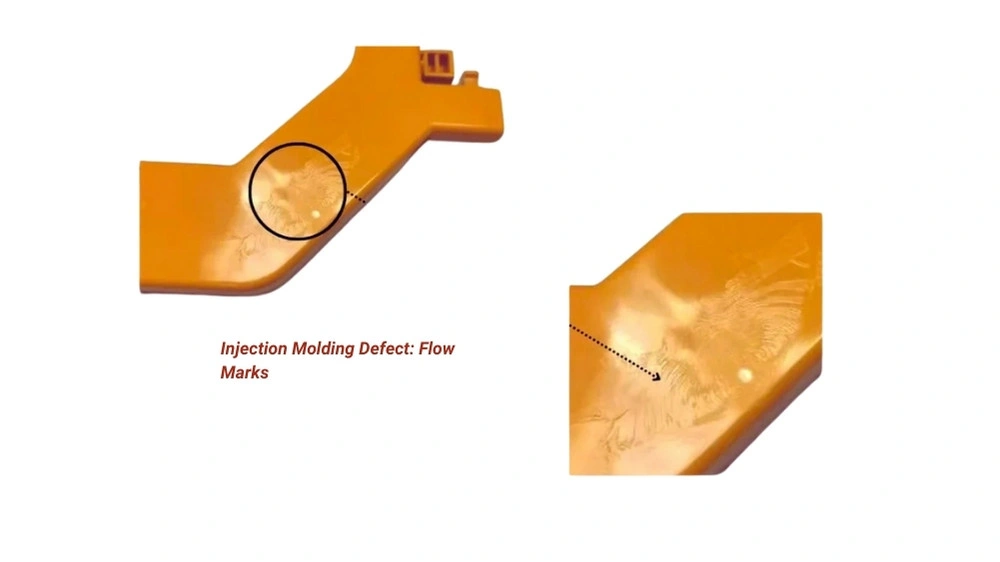
Defecto de moldeo por inyección: marcas de flujo
Cuando las secciones gruesas se enfrían de manera desigual, aparecen depresiones en la superficie de la pieza, que dejan marcas de hundimiento. Para evitar esto, mantenga un espesor de pared uniforme en toda la pieza, reduzca el espesor de las costillas y aumente la presión de empaquetamiento.
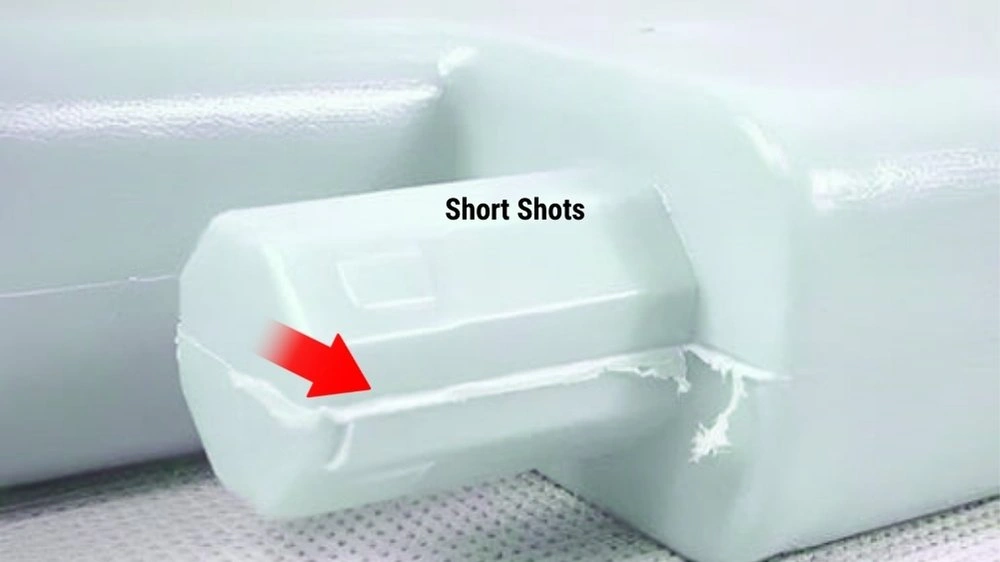
tiros cortos
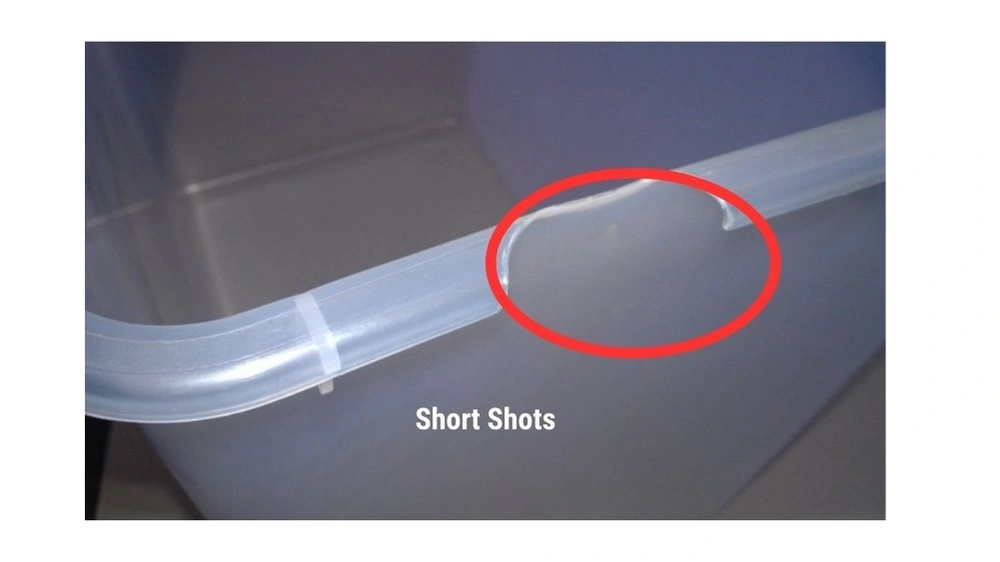
Defectos en el moldeo por inyección: Inyecciones cortas
Las piezas incompletas se forman cuando la cavidad del molde no se llena debido a la baja presión y al flujo deficiente del material. La formación de piezas incompletas se puede detener aumentando los niveles de presión, aumentando las temperaturas de fusión y manteniendo una ventilación adecuada.
Formación de destello
Rejilla en la pieza moldeada
La desalineación del molde y la presión excesiva crean rebabas en forma de depósitos de material no deseado cerca de las líneas de separación. Una sujeción adecuada del molde junto con tolerancias ajustadas del molde y una velocidad de inyección configurada correctamente pueden evitar defectos por rebabas.
Optimización del moldeo por inyección de polipropileno: mejores prácticas
Aquí se presentan las consideraciones de diseño estándar para fabricar productos a través del proceso de moldeo por inyección de PP para aumentar los estándares de rendimiento y capacidad de fabricación.
Bisagras vivas
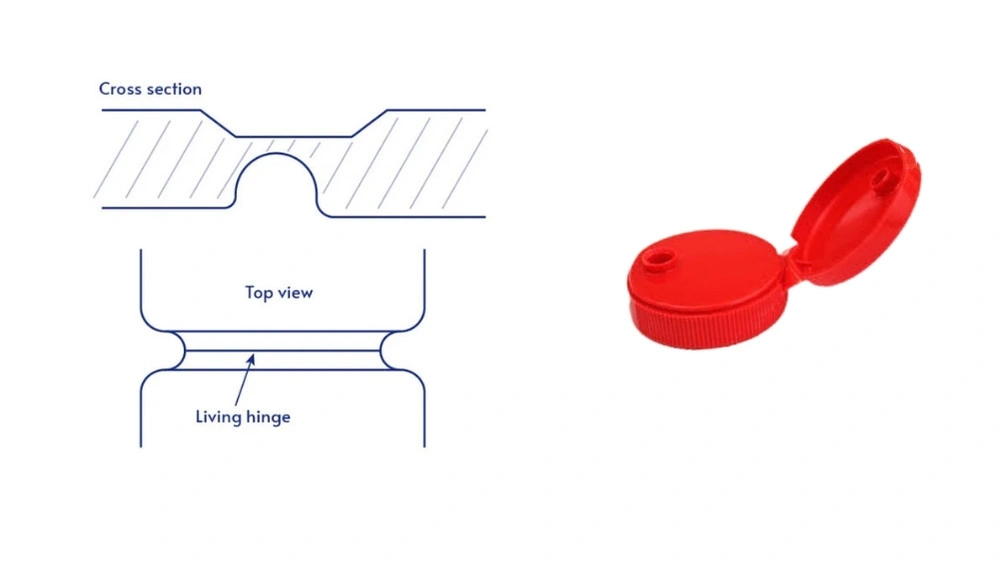
Moldeo por inyección de bisagras vivas
Las bisagras flexibles se fabrican mejor con polipropileno. Se utilizan comúnmente en tapas y contenedores. El rango óptimo de espesor de la bisagra, entre 0.2 mm y 0.51 mm, garantiza el mejor rendimiento. Además, la adición de regiones redondeadas y suaves y estructuras de hombro aumenta la resistencia de la bisagra. Esto ayuda a prevenir fallas durante la flexión repetitiva.
Espesor de la pared
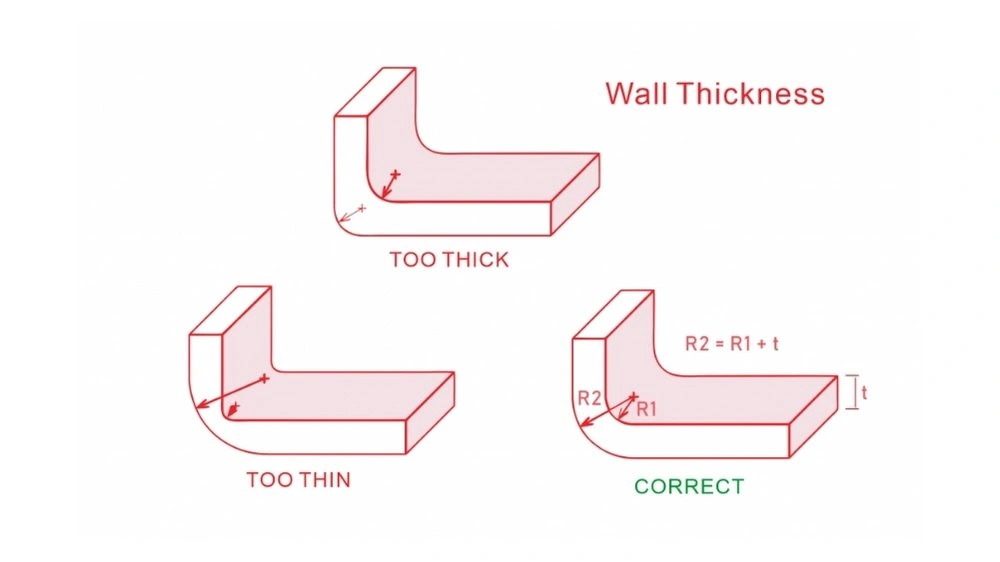
Espesor de pared de moldeo por inyección
El valor del espesor de pared determina directamente la calidad y la resistencia de las piezas. Se recomienda mantener el espesor de pared entre 0.635 mm y 3.81 mm. Este valor proporciona suficiente integridad estructural y refrigeración del componente. Además, las nervaduras incorporadas a la estructura de la pieza deben tener una longitud que no supere la mitad del espesor de pared del material para reducir los defectos.
Radios
Los bordes afilados pueden provocar la concentración de tensiones y puntos débiles en las piezas moldeadas. El valor de radio recomendado para la resistencia estructural alcanza el 25 % del espesor de la pared, pero un radio del 75 % garantiza una distribución máxima de la tensión y la durabilidad de la pieza.
Ángulos de calado
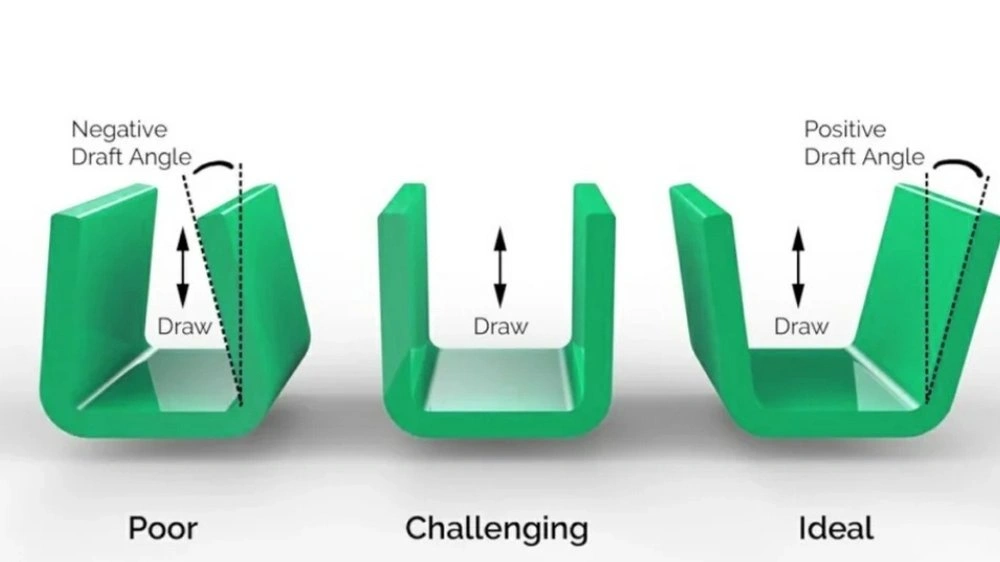
Ángulo de inclinación del moldeo por inyección
Las piezas de polipropileno necesitan un ángulo de desmoldeo de al menos 1 grado para funcionar correctamente. El ángulo de desmoldeo suele variar entre 5 grados para superficies texturizadas y 10 grados para piezas de PP rellenas para facilitar el desmoldeo.
Tolerancias
Las piezas con diseños más detallados son más caras. Sin embargo, las tolerancias comerciales permiten variaciones económicas. Por ejemplo, una pieza de PP de 20 mm normalmente tiene una tolerancia comercial de 0.125 mm. Sin embargo, lograr una tolerancia aceptable de 0.075 mm requiere un gasto adicional.
Más información: moldeo por inyección de policarbonato
Solicite sus piezas de PP a Boda
Servicios de moldeo por inyección de Boda
El proceso de moldeo por inyección de polipropileno requiere un control preciso de las condiciones de procesamiento para obtener piezas fiables. Las técnicas de moldeo adecuadas previenen defectos comunes como la deformación, la contracción y las marcas de hundimiento. Junto con nuestra fiabilidad Servicio de mecanizado de polipropilenoBoda ofrece un servicio de moldeo por inyección de primera calidad, y nuestro equipo fabrica piezas y productos de PP de alta calidad para usted. Además del PP, ofrecemos servicios de moldeo por inyección de teflón, acrílico, HDPE y nailon. Con años de experiencia, entregamos piezas de alta calidad sin comprometer la excelencia. Haga su pedido con total confianza.
Además, nuestros precios son bastante razonables, por lo que puede aprovechar al máximo nuestros productos de alta gama gastando menos. ¿Tiene alguna pregunta o desea realizar un pedido? ¡Contáctenos hoy y le daremos un presupuesto instantáneo!
FAQ’s
P1. ¿Qué es la inyección de PP?
En el moldeo por inyección de PP, el molde se llena con polipropileno fundido o plástico PP, que puede enfriarse y solidificarse en la forma deseada. El proceso ha ganado una amplia adopción debido a su superior resistencia, flexibilidad y rentabilidad, lo que lo hace excelente para producir productos resistentes y livianos.
P2. ¿Por qué el polipropileno es bueno para el moldeo por inyección?
El polipropileno es óptimo para el moldeo por inyección porque es liviano, tiene una temperatura de fusión baja, es flexible y es resistente a los químicos. También fluye fácilmente, lo que lo hace ideal para moldes detallados. Además, es asequible y está hecho de plástico reciclable.
P3. ¿Cuál es la presión de inyección del PP?
La presión de inyección del polipropileno suele oscilar entre 70 MPa y 140 MPa. La presión depende del diseño de la pieza y de la configuración del molde. Una configuración adecuada garantiza un flujo uniforme y menos defectos.
P4. ¿En qué se diferencia el polipropileno de otros materiales para el moldeo por inyección?
El polipropileno es comparativamente liviano y más flexible que el ABS y moldeo por inyección de policarbonatoAdemás, también es resistente a los químicos y más económico, pero no tan rígido como algunos plásticos de ingeniería. Su equilibrio entre costo y durabilidad lo convierte en una excelente opción para el moldeo por inyección.
P5. ¿Cuáles son las aplicaciones del moldeo por inyección de polipropileno?
El polipropileno se utiliza en piezas de automóviles, envases de alimentos, dispositivos médicos, embalajes y artículos para el hogar. También es común en productos electrónicos e industriales.
P6. ¿Cómo elijo el mejor material para el moldeo por inyección?
Elija un material en función de su resistencia, flexibilidad y costo. El PP es flexible, el ABS es rígido y el policarbonato es resistente a los impactos. Considere el uso y el presupuesto de su producto para tomar la decisión correcta.