Stampaggio ad iniezione di policarbonato
Il polipropilene (PP) è ampiamente utilizzato nelle applicazioni di stampaggio a iniezione nelle aziende di fabbricazione di materie plastiche. Offre durevolezza, flessibilità e forte resistenza all'umidità e alle sostanze chimiche. Il polipropilene è leggero. Pertanto, è facile da stampare con poca o nessuna distorsione. Oltre a ciò, ha una capacità superiore di resistere a impatti gravi, rendendolo ideale per usi automobilistici e di costruzione. Inoltre, il PP ha una resistenza minima grazie alla sua consistenza liscia. Quindi, è un'opzione praticabile per applicazioni che richiedono una bassa resistenza all'usura.
Il polipropilene è ampiamente utilizzato nello stampaggio a iniezione grazie alla sua economicità di produzione e alla sua versatilità nelle applicazioni che richiedono flessibilità e resistenza all'umidità.
Se stai prendendo in considerazione lo stampaggio a iniezione di polipropilene per il tuo progetto, leggi questo articolo. Copre dettagli importanti sullo stampaggio di PP, le sue proprietà, i suoi vantaggi e le best practice per la produzione di fascia alta.
Leggi di più:Lavorazione del polipropilene
Cos'è lo stampaggio a iniezione di polipropilene?
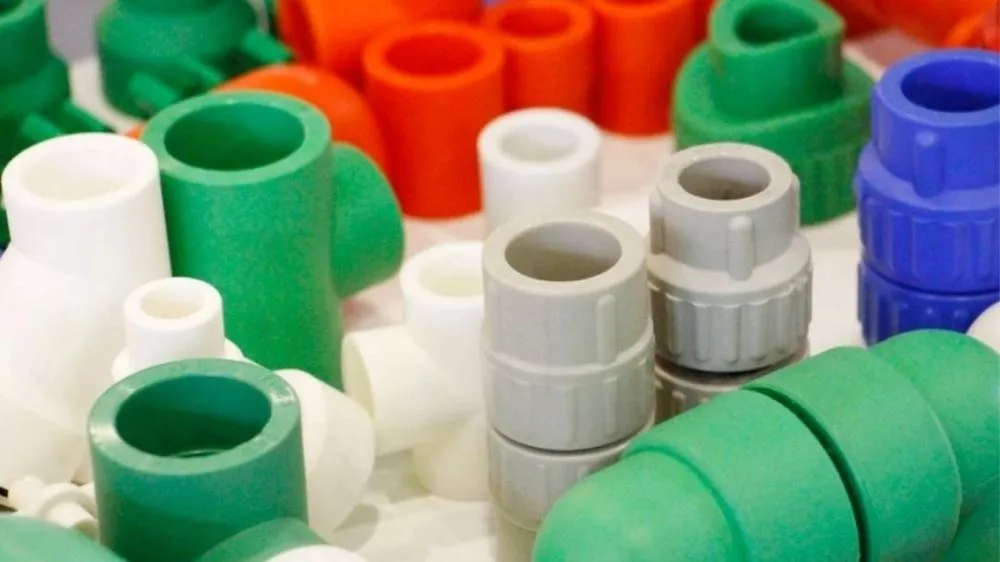
Accessori per tubazioni stampate a iniezione in PP
Lo stampaggio a iniezione di polipropilene è un processo ampiamente utilizzato nelle aziende di produzione di parti in plastica. In genere, il processo inizia con la fusione di pellet di polipropilene fino al loro punto di fusione per raggiungere uno stato fuso.
Successivamente, viene iniettato nello stampo. Grazie all'elevata pressione idraulica, il materiale riempie rapidamente la cavità dello stampo. Il calore si diffonde nello stampo e raffredda immediatamente il materiale fuso.
Una volta impostata, la parte sagomata viene espulsa attraverso il punto di scarico. Le parti espulse potrebbero aver bisogno di una rifinitura minima e di ulteriori finiture, come lucidatura e trattamenti chimici. Lo stampaggio a iniezione di polipropilene ha guadagnato popolarità grazie alle sue eccellenti proprietà, elevata resistenza, leggerezza e resistenza chimica. Tuttavia, considera stampaggio ad iniezione di silicone se hai bisogno di produrre parti flessibili e durevoli che durino decenni.
Condizioni ottimali per lo stampaggio a iniezione di polipropilene
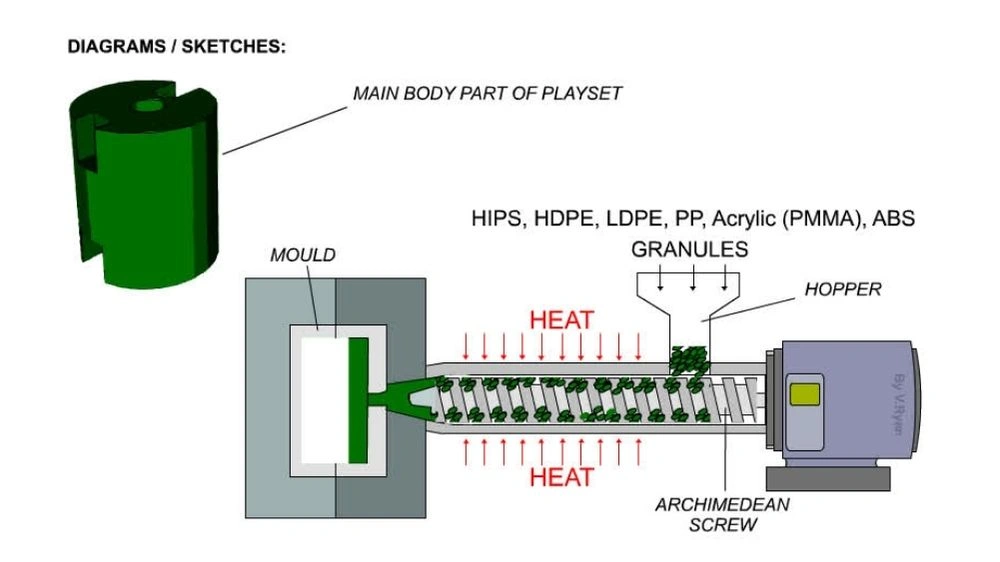
Illustrazione del processo di stampaggio a iniezione di polipropilene
L'ottenimento di un output di stampo superiore dipende da parametri e condizioni di lavorazione specifici. Diamo un'occhiata ad alcuni fattori da considerare.
- Se conservato correttamente, il polipropilene di solito non necessita di essiccazione. Per essiccarlo, mantenere una temperatura compresa tra 70 e 80 °C per 2-4 ore, mantenendo il suo contenuto di umidità al di sotto dello 0.1%.
- Il flusso ottimale del materiale si ottiene a 220-280°C (428-536°F).
- Per mantenere il raffreddamento dello stampo ottimale, la temperatura deve mantenersi compresa tra 20 e 80 °C (68-176 °F) per la dissipazione del calore.
- La temperatura di deformazione termica del PP raggiunge i 100°C (212°F) a 0.46 MPa (66 PSI) prima che si verifichi la deformazione.
- La temperatura media di stampaggio a iniezione è compresa tra 32 e 66 °C (90 e 150 °F) per bilanciare la durata del raffreddamento e il flusso del materiale.
- Il PP ha una resistenza alla trazione di 32 MPa (4,700 PSI). Quindi, può supportare componenti strutturali che richiedono una resistenza moderata.
- La resistenza alla flessione del materiale è di 41 MPa (6,000 PSI), garantendo prestazioni durature.
- La densità (peso specifico) di 0.91 g/cm³ lo rende ideale per applicazioni sensibili al peso.
- Durante lo stampaggio a iniezione, la pressione può aumentare fino a 180 MPa per ottenere la corretta distribuzione del materiale all'interno dello stampo.
- A seconda degli additivi e delle condizioni di lavorazione, il PP si restringe in genere dell'1.0-2.5%. La progettazione dello stampo deve tenere conto di questo intervallo. (Per saperne di più stampaggio ad iniezione di ceramica)
Prova subito Boda!
Principali vantaggi dell'utilizzo del polipropilene nello stampaggio a iniezione
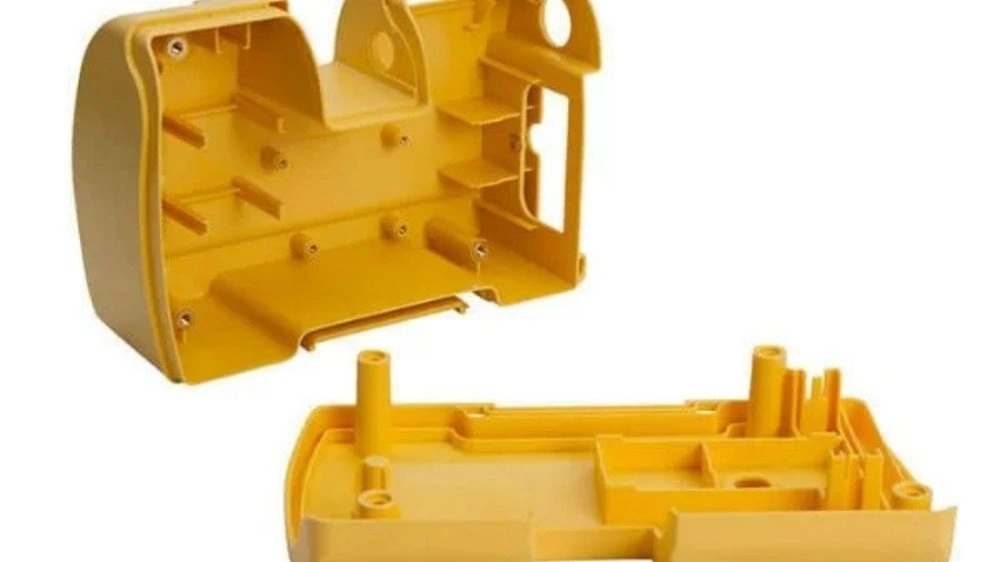
Contenitore stampato a iniezione in PP
polipropilene stampaggio a iniezione domina la produzione poiché garantisce una produzione economica, robuste proprietà dei materiali e facili capacità di lavorazione.
I produttori lo scelgono come plastica primaria per realizzare prodotti di alta qualità.
Facile distacco dello stampo
Il polipropilene ha un coefficiente di attrito minimo. Il processo di distacco dallo stampo diventa rapido grazie alla superficie liscia, riducendo le spese di produzione e aumentando la velocità di fabbricazione.
Elevata resistenza alla fatica
Il PP è altamente resistente alle forze di flessione ricorrenti. È più adatto per cerniere viventi, tappi di bottiglia, parti interne di automobili, contenitori per alimenti e siringhe mediche. Il design dello stampo appropriato gli consente di funzionare in sicurezza per diversi milioni di cicli di flessione.
Costo-efficace
Lo stampaggio a iniezione di polipropilene costa meno rispetto ad altri materiali termoplastici disponibili oggi. Il motivo è che è ampiamente utilizzato, il che mantiene ragionevoli le spese complessive. Il granulo di plastica di polipropilene costa in genere circa $ 1.20-2.30 al kg.
Resistenza all'umidità
Il polipropilene ha proprietà di assorbimento d'acqua minime, il che lo rende adatto per contenitori per alimenti e prodotti per esterni. Inoltre, il materiale non richiede una procedura di essiccazione preventiva durante lo stampaggio a iniezione.
Flusso regolare nello stampaggio
La forma viscosa del polipropilene a temperatura ambiente consente un riempimento fluido dello stampo. Le caratteristiche di flusso del polipropilene consentono ai produttori di modellare dettagli complessi per i loro prodotti. In definitiva, aiuta a ridurre i tempi di produzione e aumenta l'efficienza della produzione.
Proprietà del materiale del polipropilene stampato a iniezione
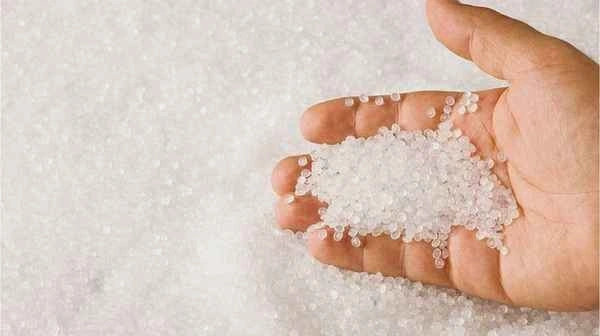
Pellet di polipropilene
Tabella: Proprietà del materiale in polipropilene stampato a iniezione
|
Proprietà |
Portata |
|
Densità (g / cm³) |
0.895 - 0.92 |
|
Tasso di restringimento (%) |
1.0-2.5% |
|
Durezza Rockwell |
R80 - R125 |
|
Resistenza alla trazione (MPa) |
20 - 40 |
|
Allungamento a rottura (%) |
200 - 600 |
|
Modulo a flessione (GPa) |
1.0 - 1.5 |
|
Resistenza alla flessione (MPa) |
30 - 50 |
|
Temperatura di essiccazione (°C) |
70 - 80 |
|
Temperatura di fusione (°C) |
220 - 280 |
|
Temperatura dello stampo (°C) |
20 - 80 |
Prova subito Boda!
Sfide comuni nello stampaggio a iniezione di polipropilene e come affrontarle
Ecco alcuni comuni difetti di stampaggio ad iniezione trovati e le loro misure preventive.
Orditura
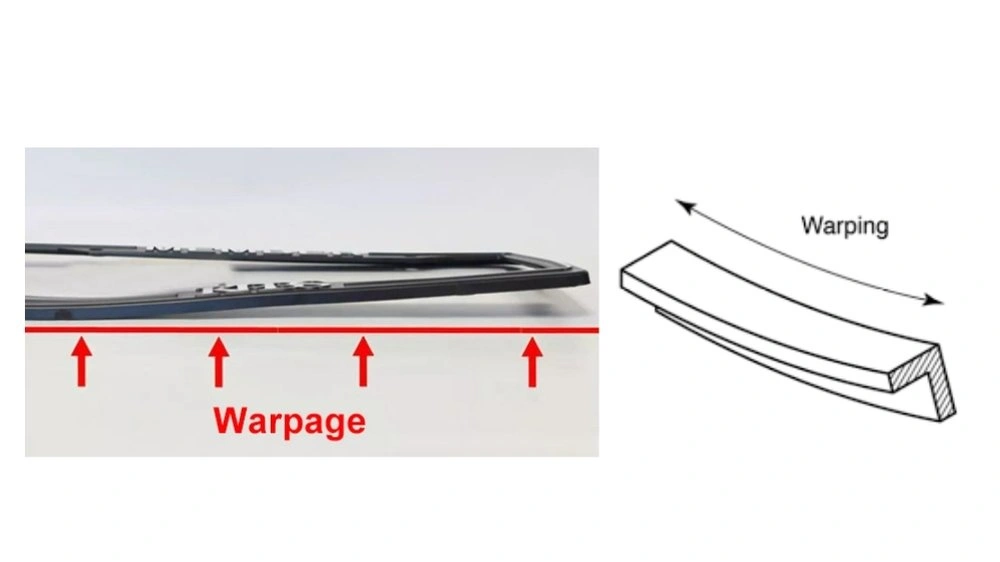
Dimostrazione di deformazione in una parte stampata a iniezione
Le parti in polipropilene possono deformarsi a causa di schemi di raffreddamento irregolari. La deformazione deforma le parti e le torce in forme bizzarre. Per attenuare questo problema, è necessario mantenere uno spessore di parete omogeneo e canali di raffreddamento ottimizzati. Inoltre, può essere prevenuto tramite velocità di iniezione controllate che lavorano per alleviare le sollecitazioni interne.
Segni di lavandino
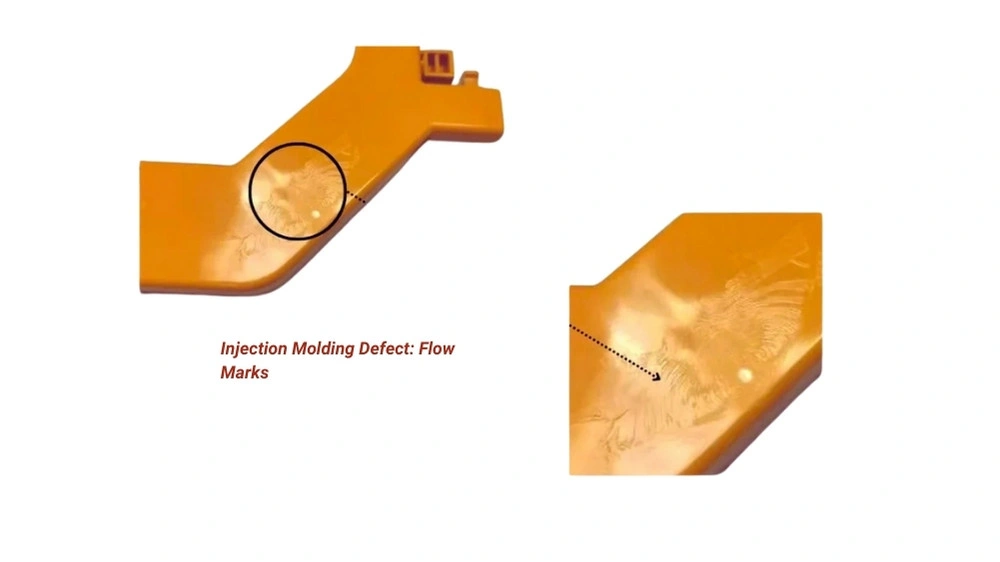
Difetto di stampaggio a iniezione: segni di flusso
Quando le sezioni spesse si raffreddano in modo non uniforme, sulla superficie della parte si formano delle depressioni superficiali, che lasciano segni di ritiro. Per evitare ciò, mantenere uno spessore di parete uniforme su tutta la parte, ridurre lo spessore delle nervature e aumentare la pressione di riempimento.
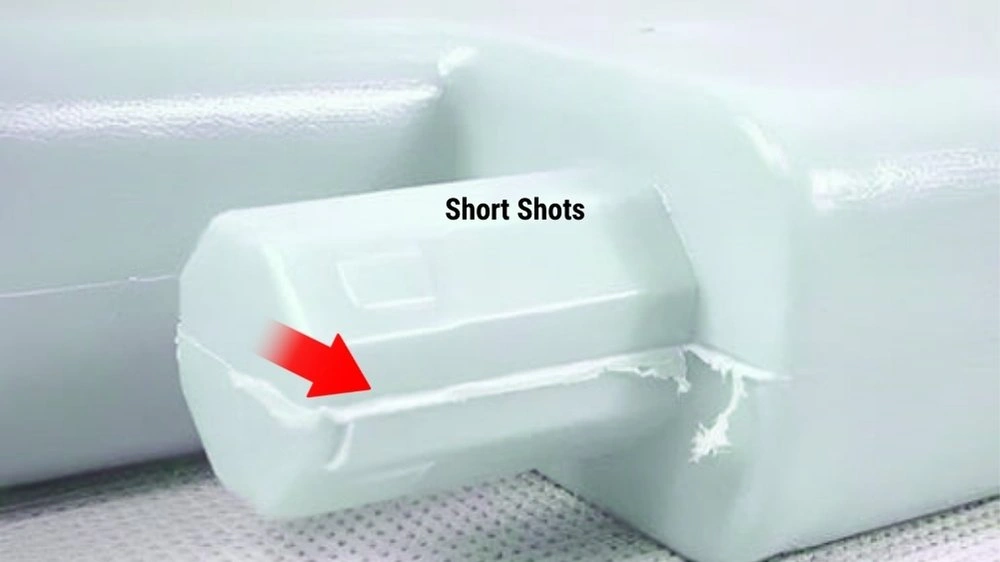
Scatti brevi
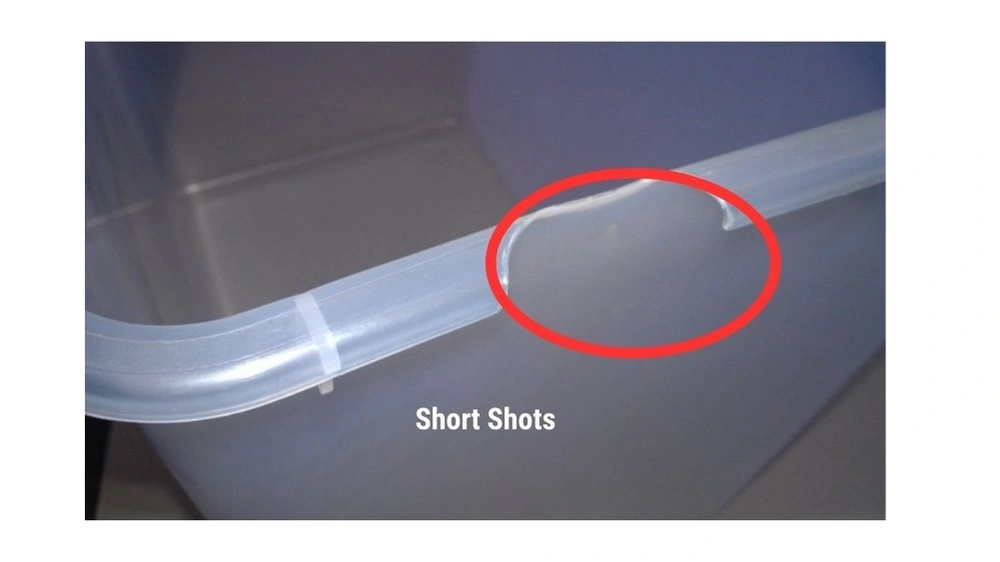
Difetto di stampaggio a iniezione: scatti corti
Gli short shot si verificano quando la cavità dello stampo non è riempita a causa della bassa pressione e del flusso di materiale insufficiente. La formazione di parti incomplete può essere fermata aumentando i livelli di pressione, aumentando le temperature di fusione e mantenendo un'adeguata ventilazione.
Formazione di flash
Lampeggiante in parte stampata
Il disallineamento dello stampo e la pressione eccessiva creano bave come depositi indesiderati di materiale vicino alle linee di separazione. Un corretto serraggio dello stampo insieme a strette tolleranze dello stampo e una velocità di iniezione correttamente configurata possono prevenire difetti di bave.
Ottimizzazione dello stampaggio a iniezione per polipropilene: best practice
Di seguito sono riportate le considerazioni di progettazione standard per la fabbricazione di prodotti mediante il processo di stampaggio a iniezione di PP, al fine di aumentare gli standard di prestazioni e producibilità.
Cerniere viventi
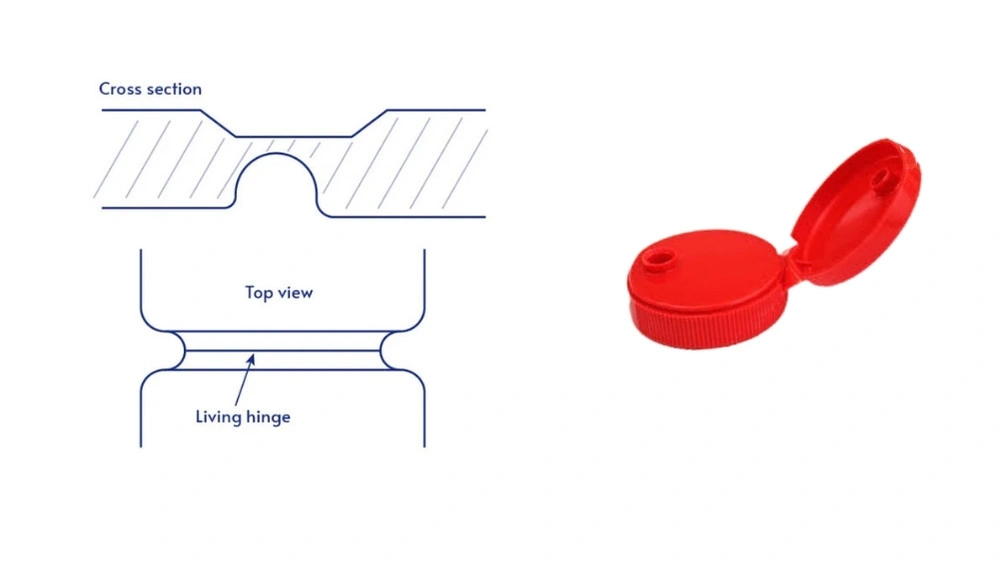
Stampaggio a iniezione di cerniere live
Le cerniere viventi sono realizzate al meglio in polipropilene. Sono comunemente utilizzate in tappi e contenitori. L'intervallo di spessore ottimale della cerniera tra 0.2 mm e 0.51 mm assicura le migliori prestazioni. Inoltre, l'aggiunta di regioni lisce e arrotondate e strutture di spalla aumenta la resistenza della cerniera. Ciò aiuta a prevenire guasti durante piegature ripetute.
Spessore parete
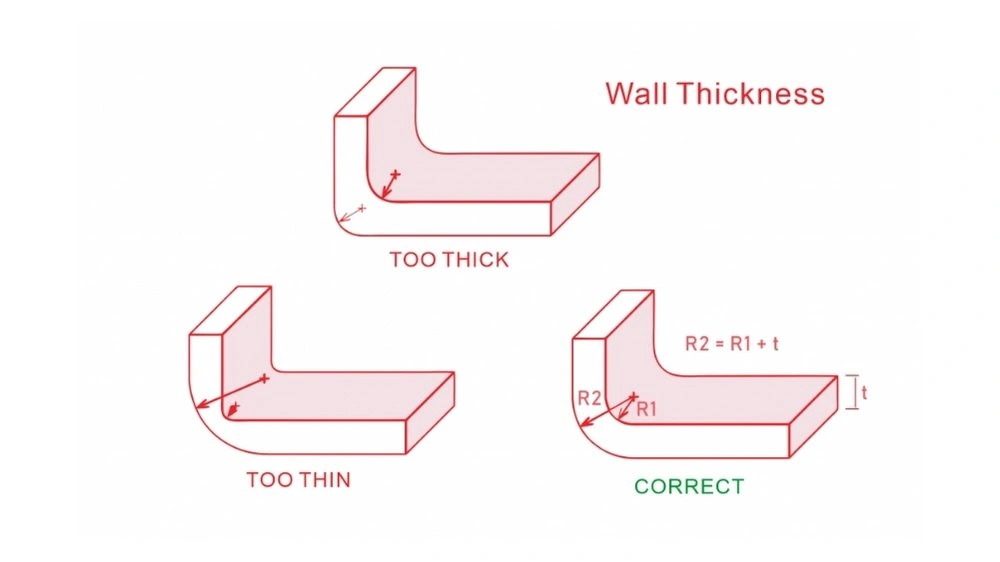
Spessore della parete dello stampaggio ad iniezione
Il valore dello spessore della parete determina direttamente la qualità e la resistenza delle parti. Si consiglia di mantenere gli spessori delle pareti tra 0.635 mm e 3.81 mm. Questo valore fornisce sufficiente integrità strutturale e raffreddamento del componente. Inoltre, le nervature incorporate nella struttura della parte devono avere una lunghezza non superiore alla metà dello spessore della parete del materiale per ridurre i difetti.
Raggi
Gli spigoli vivi possono causare concentrazione di stress e punti deboli nelle parti stampate. Il valore di raggio consigliato per la resistenza strutturale raggiunge il 25% dello spessore della parete, ma un raggio del 75% assicura la distribuzione massima dello stress e la durata della parte.
Angoli di sformo
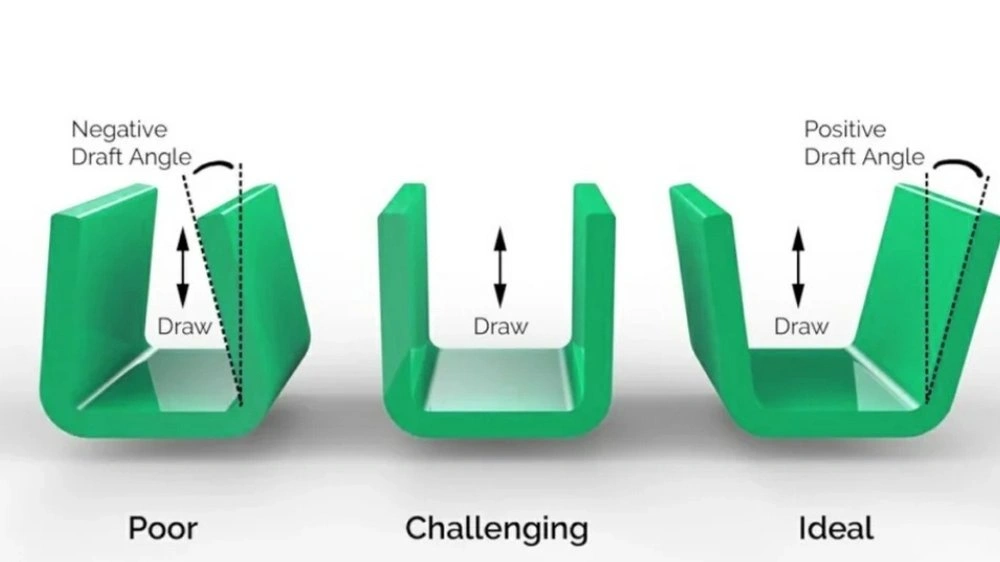
Angolo di sformo dello stampaggio a iniezione
Le parti in polipropilene necessitano di un angolo di sformo di almeno 1 grado per funzionare correttamente. L'angolo di sformo varia solitamente tra 5 gradi per le superfici testurizzate e 10 gradi per le parti in PP riempite per facilitare il distacco dallo stampo.
Tolleranze
Le parti di design più dettagliate sono più costose. Tuttavia, le tolleranze commerciali consentono variazioni poco costose. Ad esempio, una parte PP da 20 mm ha in genere una tolleranza commerciale di 0.125 mm. Tuttavia, ottenere una tolleranza accettabile di 0.075 mm richiede una spesa aggiuntiva.
Leggi di più: stampaggio ad iniezione di policarbonato
Ordina i tuoi componenti PP da Boda Tech
Servizi di stampaggio a iniezione di Boda Tech
Il processo di stampaggio a iniezione del polipropilene richiede un controllo accurato delle condizioni di lavorazione per ottenere pezzi affidabili. Le tecniche di stampaggio appropriate prevengono difetti comuni come deformazioni, ritiri e avvallamenti. Insieme alla nostra affidabilità servizio di lavorazione del polipropileneBoda Tech offre un servizio di stampaggio a iniezione di alta qualità e il nostro team produce per voi componenti e prodotti in PP di prima scelta. Oltre al PP, offriamo servizi di stampaggio a iniezione per Teflon, acrilico, HDPE o nylon. Grazie alla nostra pluriennale esperienza, forniamo componenti di alta qualità senza compromessi. Ordinate quindi con fiducia.
Inoltre, i nostri prezzi sono piuttosto ragionevoli. Quindi, puoi sfruttare al meglio i nostri prodotti di alta gamma spendendo meno. Hai una domanda o vuoi effettuare un ordine? Contattaci oggi stesso e ti faremo un preventivo immediato!
FAQ
D1. Che cosa è l'iniezione di PP?
Nello stampaggio a iniezione di PP, lo stampo è riempito con polipropilene fuso o plastica PP, che può raffreddarsi e solidificarsi nella forma desiderata. Il processo ha ottenuto un'ampia adozione grazie alla sua superiore resistenza, flessibilità ed economicità, rendendolo eccellente per la produzione di prodotti robusti e leggeri.
D2. Perché il polipropilene è adatto allo stampaggio a iniezione?
Il polipropilene è ottimale per lo stampaggio a iniezione perché è leggero, ha una bassa temperatura di fusione, è flessibile e resistente alle sostanze chimiche. Inoltre, scorre facilmente, il che lo rende ideale per stampi dettagliati. Inoltre, è conveniente e realizzato in plastica riciclabile.
D3. Qual è la pressione di iniezione per PP?
La pressione di iniezione per il polipropilene varia in genere da 70 MPa a 140 MPa. La pressione dipende dal design della parte e dalla configurazione dello stampo. Le impostazioni appropriate convalidano un flusso regolare e meno difetti.
D4. Come si confronta il polipropilene con altri materiali per lo stampaggio a iniezione?
Il polipropilene è relativamente leggero e più flessibile dell'ABS e stampaggio ad iniezione di policarbonato. Inoltre, è anche resistente alle sostanze chimiche e più economico, ma non rigido come alcune plastiche ingegneristiche. Il suo equilibrio tra costo e durata lo rende la scelta migliore per lo stampaggio a iniezione.
D5. Quali sono le applicazioni dello stampaggio a iniezione del polipropilene?
Il polipropilene è utilizzato per parti di automobili, contenitori per alimenti, dispositivi medici, imballaggi e articoli per la casa. È anche comune nei prodotti elettronici e industriali.
D6. Come scelgo il materiale migliore per lo stampaggio a iniezione?
Scegli un materiale in base alla sua resistenza, flessibilità e costo. Il PP è flessibile, l'ABS è rigido e il policarbonato è resistente agli urti. Considera l'uso e il budget del tuo prodotto per fare la scelta giusta.