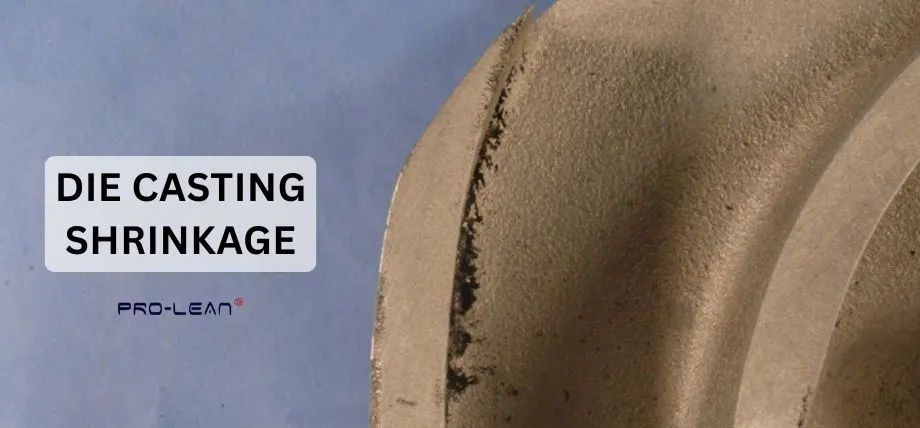
El proceso de fundición de metales es importante incluso en la fabricación moderna, con la llegada de la impresión 3D de metal. Las piezas de metal fundido pueden mecanizarse con CNC hasta alcanzar dimensiones casi perfectas, y la fundición sigue siendo un método popular para producir geometrías complejas con rapidez.
Ya sea fundición a presión, fundición abierta, fundición en arena o cualquier otro tipo de fundición que implique principalmente el enfriamiento de metales o plásticos fundidos, la contracción sigue siendo un problema crítico. La contracción en los metales fundidos afecta significativamente la calidad, el tamaño, la precisión dimensional y la integridad de la pieza.
En este artículo, aprenderá sobre la contracción en el proceso de fundición, conocerá los desafíos de ingeniería clave y las formas de minimizar la contracción en la fundición.
¿Qué es la contracción?
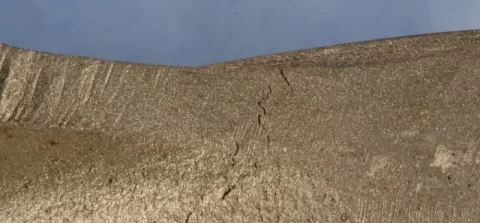
defectos de fundición
En ingeniería, la contracción se refiere a la reducción de volumen que se produce al solidificarse un metal desde su estado fundido dentro de un molde de fundición. La contracción es un defecto común, e incluso se permite cierta contracción durante el proceso de fundición debido a las propiedades de los metales y las aleaciones durante la solidificación al pasar del estado líquido al sólido.
Cuando se vierte metal líquido en un molde, comienza a solidificarse casi instantáneamente, lo que provoca cambios de volumen. Es importante que los parámetros de fundición, como la temperatura, la velocidad de enfriamiento y el diseño del molde, se adapten a cualquier contracción para minimizarla. defectos de fundición de metales.
Existen tres tipos de contracción en la fundición:
- Contracción de líquidos: Este tipo de contracción se observa a medida que el metal fundido se enfría desde su temperatura de vertido hasta el punto de solidificación. La pérdida de calor solidifica el metal líquido, contrayéndolo y reduciendo su volumen.
- Contracción por solidificación: Esta es una fase de contracción en la que el volumen disminuye (3-7%) a medida que el metal pasa del estado líquido al sólido. Aleaciones como el aluminio y el cobre presentan una alta contracción de líquido a sólido debido a que la tasa de contracción varía según la aleación.
- Contracción sólida: Después de que todo el material se haya solidificado, el sólido fundición de metales Se enfría a temperatura ambiente, donde puede producirse una contracción aún mayor. Aunque no tan pronunciada como las anteriores, puede alterar las tolerancias ajustadas y suele denominarse contracción del patronista, ya que ya está contemplada en el diseño del molde.
Causas de los defectos de contracción
Los defectos de contracción en metales fundidos no están vinculados a una sola propiedad. Si bien las propiedades físicas de los metales desempeñan un papel importante, muchos otros factores, desde el diseño de la pieza fundida hasta los parámetros del proceso, pueden provocar contracción.
Sistema de alimentación
El sistema de alimentación es el lugar por donde fluye el metal o material para entrar en cualquier cavidad del molde. Un sistema de alimentación bien diseñado, incluyendo elevadores y compuertas, debe garantizar un suministro constante y fluido de metal fundido a todas las piezas para compensar la contracción de la fundición. La idea es forzar el material para compensar cualquier contracción.
Las mazarotas y compuertas deficientes suelen provocar un flujo insuficiente de metal líquido, impidiendo que este llegue a ciertas zonas del molde de fundición durante la solidificación. Esto puede provocar contracción interna y porosidad por contracción. En la fundición en arena, este es un problema común, ya que la mazarota puede fallar al alimentar la pieza.
Temperatura de vertido incorrecta
Otro factor crucial en la contracción es la temperatura a la que se vierte el metal fundido. Si el metal se vierte a una temperatura demasiado alta, puede causar una contracción excesiva del líquido y un enfriamiento no uniforme. Esto provoca más defectos y, a menudo, poros visibles o piezas fundidas incompletas.
De igual manera, el vertido a una temperatura demasiado baja provoca una solidificación prematura. Dado que el líquido que entra en la pieza fundida se solidifica primero, puede bloquear o restringir el flujo del metal líquido, especialmente a través de microcanales, lo que provoca porosidad por contracción.
Para verter metal fundido en un molde se necesitan habilidad y experiencia para equilibrar el flujo y la solidificación.
Tasas de enfriamiento
El diseño, la forma y la geometría del molde influyen en la velocidad de enfriamiento de la pieza. El espesor de la sección es otro aspecto que afecta la velocidad de enfriamiento. Las velocidades de enfriamiento desiguales se deben principalmente a espesores de pared desiguales o variaciones en el espesor de la sección, lo que provoca contracción y defectos menos predecibles.
En el moldeo por inyección, en particular, es habitual reforzar las piezas con nervaduras o con machos en el molde de fundición, lo que puede generar dificultades adicionales. La solidificación direccional es un parámetro importante para minimizar la contracción y garantizar que las piezas cumplan con las especificaciones. tolerancias de moldeo por inyección.
Composición de la aleación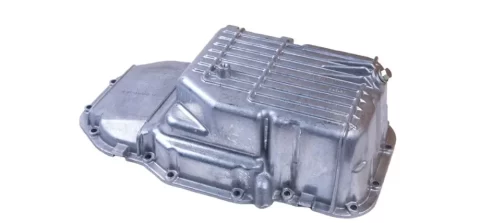
Pieza de fundición de aluminio
La composición de la aleación utilizada en la fundición es importante para determinar la tasa de contracción. Aunque se espera la misma contracción con aluminio, las diferentes aleaciones presentan una contracción de solidificación diferente. Las aleaciones de aluminio y cobre tienen tasas de contracción comparables, pero suelen ser más altas que las del acero inoxidable y el níquel.
¡Pruebe Boda ahora!
Tipos de defectos de contracción
Los defectos de contracción en el moldeo por inyección de metal fundido se pueden clasificar en defectos de contracción abiertos y cerrados.
Defectos de contracción abiertos
Los defectos de contracción abiertos se pueden identificar observando la superficie de fundición porque son visibles y ocurren cuando el metal fundido no es suficiente para la contracción de solidificación.
Los tubos son orificios cónicos profundos o zonas bajas que se forman en la parte superior de la pieza fundida. Se trata de una depresión resultante del desprendimiento de material de debajo de la superficie durante la solidificación.
Las superficies hundidas son cavidades poco profundas en la superficie de la pieza fundida, causadas por la contracción durante el enfriamiento. Más allá de los problemas estéticos, las superficies hundidas no representan un problema importante.
Defectos de contracción cerrados
Los defectos de contracción cerrados se producen dentro de la pieza fundida. Estos defectos no son visibles en la superficie y comprometen las propiedades físicas y la integridad estructural de la pieza fundida producida.
La contracción interna puede generar huecos o cavidades en la pieza fundida. La macrocontracción es grande y visible, y se debe a la contracción de solidificación. Es frecuente encontrar macrocontracción en el diseño de moldes con espesores de sección variables.
Los defectos de microcontracción son defectos y huecos microscópicos que se distribuyen por toda la pieza fundida. La microcontracción es consecuencia de diseños complejos y problemas de solidificación irregulares.
¿Qué contracción se produce en la fundición?
máquina de fundición
Compromiso con la integridad estructural
Los defectos de contracción no solo afectan las dimensiones y el tamaño de las piezas, sino que también generan huecos y agujeros internos, conocidos como porosidad. Esto puede debilitar la pieza fundida al concentrar la tensión en los puntos débiles, lo que finalmente provoca su fallo.
Precisión dimensional
La contracción provoca cambios dimensionales a medida que la pieza fundida se enfría. Esto provoca desviaciones de las dimensiones geométricas previstas. En la mayoría de los casos, estos cambios dimensionales se tienen en cuenta en el diseño del molde, pero las tolerancias de la pieza fundida pueden requerir operaciones adicionales de mecanizado y rectificado.
Es importante tener en cuenta la contracción del modelista para garantizar que la pieza fundida final cumpla con sus requisitos dimensionales. Puede utilizar el margen de contracción calculado según la aleación y la geometría del diseño de la pieza fundida.
Acabado de la superficie
Los defectos de contracción abiertos, como las superficies hundidas, pueden producir superficies irregulares, lo que afecta tanto la estética como la funcionalidad de la pieza. Por ejemplo, en fundición a alta presión o fundición en cera, las imperfecciones de la superficie causadas por la contracción requieren procesos de acabado adicionales.
¿Cómo minimizar la contracción en la fundición?
Optimice el diseño de su molde
Al diseñar un molde, utilice mazarotas, compuertas y suficientes canales metálicos de fluido para controlar la contracción de la fundición. Los defectos de contracción abiertos, como las superficies hundidas, pueden solucionarse utilizando mazarotas que actúen como depósitos en caso de contracción.
El diseño de la compuerta debe garantizar un flujo suave y minimizar el movimiento de la pared durante el vertido y la solidificación.
Controlar las tasas de enfriamiento
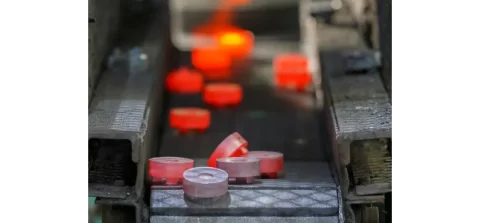
Engranajes metálicos después de la fundición
La mejor manera de minimizar la contracción es lograr un enfriamiento uniforme del material en la pieza fundida. La solidificación direccional permite controlar el proceso de enfriamiento. Esta técnica garantiza que la pieza fundida se enfríe progresivamente de extremo a extremo.
Otra forma de controlar las tasas de enfriamiento es mediante el uso de enfriadores, que son insertos colocados en el molde que pueden acelerar el enfriamiento en ciertas secciones.
Utilice aislantes
Los aisladores también pueden utilizarse para controlar la velocidad de enfriamiento. Mantienen una velocidad de enfriamiento lenta para mantener el suministro de metal líquido.
¡Pruebe Boda ahora!
Servicio de fundición a presión
Boda Ofrece producción de piezas de alta calidad de plástico y metal. Nuestro almacén cuenta con una amplia selección de aleaciones para morir fundición.
Podrás conocer más sobre nuestros servicios de casting y obtener una presupuesto gratuito !
Conclusión
La contracción en metales fundidos es un reto que se aborda en cada etapa de la fabricación. Desde el diseño de piezas 3D hasta el diseño de moldes, y desde los parámetros de fundición hasta los acabados superficiales, muchos factores influyen en la contracción.
Comprender las causas de la contracción y tener en cuenta la contracción del modelista puede prevenir defectos como porosidad y superficies hundidas, y producir piezas con una precisión dimensional óptima. Si bien la mayoría de las fundiciones suelen utilizar un margen de contracción similar para un grupo de aleaciones, la geometría de la pieza fundida puede generar variabilidad, que puede contrarrestarse con habilidad y experiencia.
Por eso es importante elegir un producto de alta calidad. servicio de fabricación que puede producir piezas de fundición de alto rendimiento.