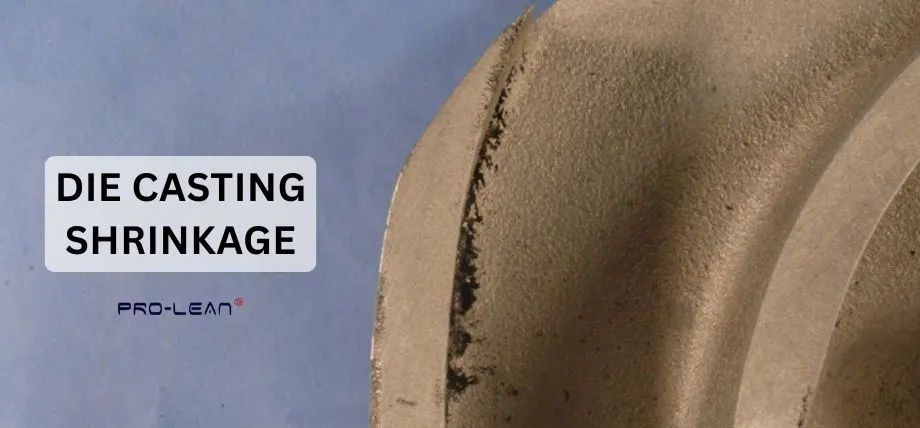
Il processo di fusione dei metalli è importante anche nella produzione moderna, con l'avvento della stampa 3D in metallo. I pezzi fusi in metallo possono essere lavorati con macchine CNC fino a raggiungere dimensioni pressoché perfette e la fusione rimane un metodo popolare per produrre rapidamente geometrie complesse.
Che si tratti di pressofusione, fusione a cielo aperto, fusione in sabbia o qualsiasi altro tipo di fusione che comporti principalmente il raffreddamento di metalli fusi o materie plastiche, il ritiro rimane una sfida critica. Il ritiro nei metalli fusi influisce significativamente sulla qualità, sulle dimensioni, sulla precisione dimensionale e sull'integrità del pezzo fuso.
In questo articolo apprenderai cos'è il restringimento nel processo di fusione, quali sono le principali sfide ingegneristiche e come ridurre al minimo il restringimento nella fusione.
Cos'è il restringimento?
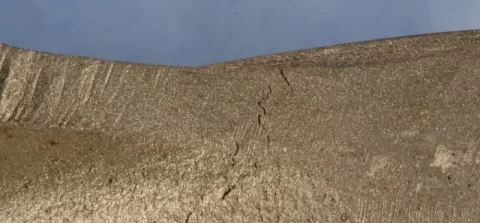
Difetti di fusione
In ingegneria, il ritiro si riferisce alla riduzione di volume che si verifica quando un metallo si solidifica dallo stato fuso all'interno di uno stampo di fusione. Il ritiro è un difetto comune e, in una certa misura, è persino parte del processo di fusione, a causa delle proprietà dei materiali di metalli e leghe durante il processo di solidificazione durante la transizione dallo stato liquido a quello solido.
Quando il metallo liquido viene versato in uno stampo, inizia quasi istantaneamente a solidificarsi, con conseguenti variazioni di volume. È importante che i parametri di fusione, come temperatura, velocità di raffreddamento e design dello stampo, tengano conto di eventuali ritiri per minimizzarli. difetti di fusione del metallo.
Esistono tre tipi di ritiro nella fusione:
- Ritiro del liquido: Questo tipo di restringimento si verifica quando il metallo fuso si raffredda dalla temperatura di colata fino al punto di solidificazione. La perdita di calore solidifica il metallo liquido, contraendolo e riducendone il volume.
- Ritiro da solidificazione: Questa è una fase del restringimento in cui il volume diminuisce (3-7%) man mano che il metallo passa dallo stato liquido a quello solido. Leghe come alluminio e rame presentano un restringimento da liquido a solido elevato, poiché la velocità di restringimento varia a seconda della lega.
- Ritiro solido: Dopo che l'intero materiale si è solidificato, il solido colata di metallo Si raffredda a temperatura ambiente, dove può verificarsi un restringimento ancora maggiore. Sebbene non sia così pronunciato come i precedenti, può comunque compromettere eventuali tolleranze ristrette ed è spesso chiamato restringimento del modellista perché è già considerato nella progettazione dello stampo.
Cause dei difetti da ritiro
I difetti di ritiro nei metalli fusi non sono legati a una singola proprietà. Sebbene le proprietà fisiche dei metalli giochino un ruolo importante, molti altri fattori, dalla progettazione del getto ai parametri di processo, possono causare il ritiro.
Sistema di alimentazione
Il sistema di alimentazione è il punto in cui il metallo o il materiale fluisce per entrare in qualsiasi cavità dello stampo. Un sistema di alimentazione ben progettato, che include colonne e iniettori, dovrebbe garantire un apporto costante e continuo di metallo fuso a tutti i pezzi per compensare il ritiro del getto. L'idea è quella di forzare il materiale a compensare qualsiasi ritiro.
Colonne e attacchi di colata di scarsa qualità spesso causano un flusso insufficiente di metallo liquido, impedendogli di raggiungere alcune aree dello stampo di fusione durante la solidificazione. Ciò può portare sia a ritiro interno che a porosità da ritiro. Per la fusione in sabbia, questo è un problema comune, poiché la colonna potrebbe non riuscire ad alimentare il getto.
Temperatura di versamento errata
Un altro fattore cruciale nel restringimento è la temperatura di colata del metallo fuso. Se il metallo viene colato a una temperatura troppo elevata, può causare un restringimento eccessivo del liquido e un raffreddamento non uniforme. Ciò porta a un maggior numero di difetti e spesso a pori visibili o a fusioni incomplete.
Allo stesso modo, la colata a una temperatura troppo bassa porta a una solidificazione precoce. Poiché il liquido che entra nel getto si solidifica per primo, può bloccare o limitare il flusso del metallo liquido, soprattutto attraverso i microcanali, causando porosità da ritiro.
Per versare il metallo fuso in una fusione sono necessarie abilità ed esperienza per bilanciare flusso e solidificazione.
Velocità di raffreddamento
Il design dello stampo, la forma e la geometria del getto influenzano la velocità di raffreddamento del getto stesso. Anche lo spessore della sezione è un aspetto che influenza la velocità di raffreddamento. Velocità di raffreddamento irregolari sono dovute principalmente a spessori di parete irregolari o a variazioni di spessore della sezione, che portano a ritiri e difetti meno prevedibili.
Nello stampaggio a iniezione, in particolare, è prassi comune rinforzare i pezzi con la presenza di nervature o l'uso di anime nello stampo di fusione, il che può comportare ulteriori difficoltà. La solidificazione direzionale è un parametro importante per ridurre al minimo il ritiro e garantire che i pezzi siano conformi. tolleranze di stampaggio ad iniezione.
Composizione della lega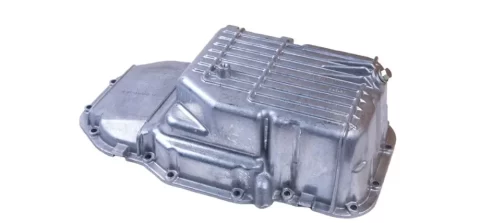
Parte in fusione di alluminio
La composizione della lega utilizzata nella fusione è importante per determinare il tasso di ritiro. Anche utilizzando l'alluminio, ci si aspetterebbe lo stesso ritiro, ma leghe diverse presentano ritiri di solidificazione diversi. Le leghe di alluminio e rame hanno tassi di ritiro comparabili, ma in genere superiori a quelli dell'acciaio inossidabile e delle leghe di nichel.
Prova subito Boda!
Tipi di difetti di restringimento
I difetti di ritiro nello stampaggio a iniezione di materiale fuso possono essere suddivisi in difetti di ritiro aperti e chiusi.
Difetti di ritiro aperti
I difetti di ritiro aperti possono essere identificati osservando la superficie del getto, perché sono visibili e si verificano quando il metallo fuso non è sufficiente per il ritiro da solidificazione.
I tubi sono fori profondi e conici o aree ribassate che si formano sulla sommità del getto. Si tratta di una depressione derivante dal distacco del materiale da sotto la superficie durante la solidificazione.
Le superfici concave sono cavità poco profonde sulla superficie del getto, causate dalla contrazione durante il processo di raffreddamento. A parte i problemi estetici, le superfici concave non rappresentano un problema rilevante.
Difetti di ritiro chiusi
I difetti di ritiro chiusi si verificano all'interno del getto. Questi difetti non sono visibili in superficie e compromettono le proprietà fisiche e l'integrità strutturale del pezzo fuso prodotto.
Il ritiro interno può causare vuoti o cavità all'interno del getto. Il macroritiro è ampio, visibile ed è il risultato del ritiro di solidificazione. Il macroritiro si riscontra spesso nella progettazione di stampi con spessori di sezione variabili.
I difetti di microritiro sono difetti e vuoti microscopici distribuiti in tutto il getto. Il microritiro è il risultato di progettazioni complesse e problemi di solidificazione non uniformi.
Cosa comporta il restringimento nella fusione?
Macchina per fusione
Compromette l'integrità strutturale
I difetti di ritiro non solo influenzano le dimensioni e le dimensioni dei pezzi, ma portano anche alla formazione di vuoti e fori interni, chiamati porosità. Questo può indebolire il pezzo fuso concentrando le sollecitazioni nei punti deboli, portando infine alla rottura del pezzo.
Precisione dimensionale
Il ritiro causa variazioni dimensionali durante il raffreddamento del getto. Ciò comporta deviazioni dalle dimensioni geometriche previste. Nella maggior parte dei casi, queste variazioni dimensionali vengono considerate nella progettazione dello stampo, ma le tolleranze del getto possono richiedere ulteriori operazioni di lavorazione e rettifica.
È importante tenere conto del ritiro del modellista per garantire che il pezzo fuso finale soddisfi i requisiti dimensionali. È possibile utilizzare la tolleranza di ritiro calcolata in base alla lega e alla geometria del progetto di fusione.
Finitura di superficie
Difetti di ritiro aperti come superfici incavate possono produrre superfici irregolari, influenzando sia l'estetica che la funzionalità del pezzo. Ad esempio, in pressofusione ad alta pressione o fusione a cera, le imperfezioni superficiali causate dal restringimento richiedono ulteriori processi di finitura.
Come ridurre al minimo il restringimento nella fusione?
Ottimizza il design del tuo stampo
Durante la progettazione di uno stampo, è importante utilizzare montanti, punti di iniezione e un numero sufficiente di canali per il metallo fluido per gestire il ritiro del getto. Difetti di ritiro aperti, come superfici concave, possono essere risolti utilizzando montanti che fungono da serbatoi in caso di ritiro.
La progettazione della saracinesca deve garantire un flusso regolare e ridurre al minimo il movimento delle pareti durante il getto e la solidificazione.
Controllare le velocità di raffreddamento
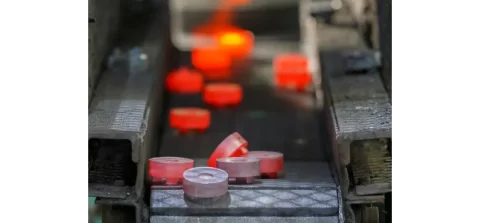
Ingranaggi in metallo dopo la fusione
Il modo migliore per ridurre al minimo il ritiro è ottenere un raffreddamento uniforme del materiale nel getto. La solidificazione direzionale può essere utilizzata per controllare il processo di raffreddamento. La solidificazione direzionale garantisce che il getto si raffreddi progressivamente da un'estremità all'altra.
Un altro modo per controllare la velocità di raffreddamento è quello di utilizzare dei raffreddatori, ovvero degli inserti posizionati nello stampo che possono accelerare il raffreddamento in determinate sezioni.
Utilizzare isolanti
Gli isolanti possono anche essere utilizzati per controllare la velocità di raffreddamento. Gli isolanti mantengono una bassa velocità di raffreddamento per garantire la fornitura di metallo liquido.
Prova subito Boda!
Servizio di pressofusione
Boda-Tech fornisce la produzione di componenti di alta qualità in plastica e metallo. Il nostro magazzino vanta un'ampia scelta di leghe per pressofusione.
Puoi saperne di più sui nostri servizi di casting e ottenere un preventivo gratuito oggi stesso!
Conclusione
Il ritiro nei metalli fusi è una sfida che viene affrontata in ogni fase della produzione. Dalla progettazione 3D dei componenti alla progettazione degli stampi, dai parametri di fusione alle finiture superficiali, molti fattori influenzano il ritiro.
Comprendere le cause del ritiro e tenere conto del ritiro del modellista può prevenire difetti come porosità e superfici concave e produrre pezzi con una buona precisione dimensionale. Sebbene la maggior parte delle fonderie utilizzi generalmente una tolleranza di ritiro simile per un gruppo di leghe, la geometria del getto può comportare variabilità, che può essere contrastata con competenza ed esperienza.
Per questo motivo è importante scegliere un prodotto di alta qualità servizio di produzione in grado di produrre pezzi fusi ad alte prestazioni.