Agujero de refrentado vs. avellanado
en precisión Mecanizado CNCCada tipo de orificio tiene una función única. Debe elegir el tipo correcto para garantizar un ajuste preciso y resultados óptimos. Los distintos orificios admiten diferentes ajustes, fijaciones y necesidades de carga.
Los agujeros refrentados y avellanados parecen similares, pero cumplen funciones diferentes y no son intercambiables en aplicaciones críticas. Sin embargo, sus funciones y diseño no son idénticos. Un avellanado proporciona una superficie plana y empotrada para las cabezas de los tornillos, mientras que un refrentado solo aplana el área alrededor del agujero para un asentamiento limpio.
Este artículo analiza ambos tipos de agujeros en el mecanizado a medida. Verá sus diferencias en forma, profundidad y uso. También abordaremos sus símbolos de dibujo y sus aplicaciones ideales.
¿Qué es un agujero Spotface?
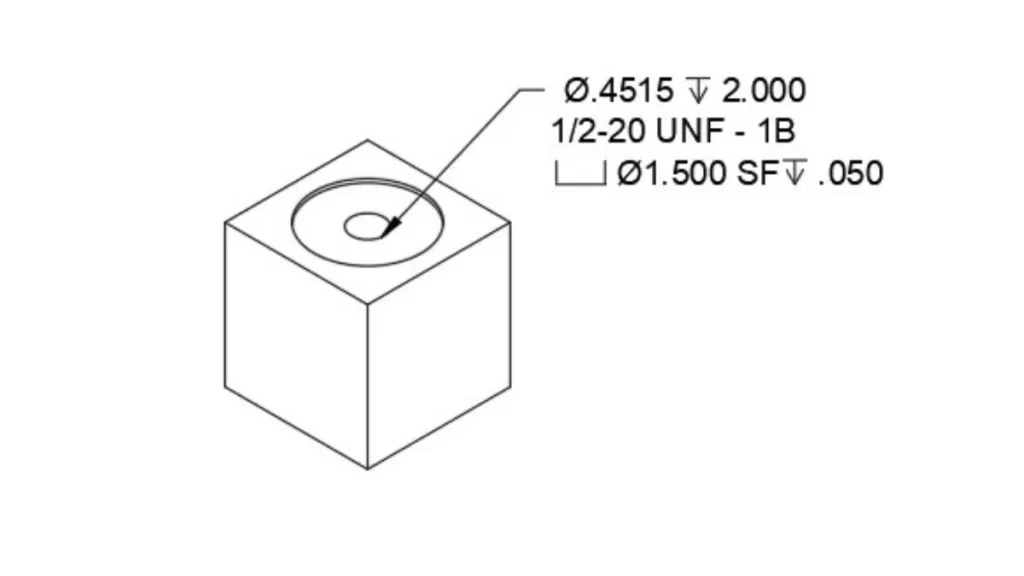
Agujero de superficie
Un refrentado es un rebaje superficial y de fondo plano mecanizado alrededor de un orificio existente. Garantiza que un sujetador se asiente perfectamente sobre una superficie irregular o curva. Se utiliza para crear superficies lisas y planas para montar pernos de cabeza. Esto permite que la cabeza del sujetador se asiente plana sin hundirse en las superficies rugosas o irregulares de la pieza.
Se aplica comúnmente donde las superficies no son uniformes o están inclinadas. El refrentado aplasta el área, lo que distribuye la carga. Su aspecto es similar al avellanado, salvo que su profundidad es mucho menor.
Los conceptos básicos del mecanizado de un agujero de refrentado
En Boda, utilizamos varias técnicas y herramientas de mecanizado de refrentado para fabricar estos orificios únicos. Pero los pasos para mecanizar un orificio de refrentado generalmente siguen este orden:
- Selección de materiales:
- Selección de máquinas y herramientas CNC
- Configuración de la pieza de trabajo
- Programa CNC – Código G y Código M
- Proceso de mecanizado
- Control de calidad
Contamos con el equipo adecuado y la experiencia de mecanizado necesaria para producir orificios de refrentado con el acabado superficial más suave y tolerancias de hasta ±0.0002″ (0.005 mm). Además, contamos con numerosas opciones de materiales.
Ejemplos de procesos de mecanizado que aplicamos son:
CNC fresado
El fresado CNC es la técnica de mecanizado de refrentado más popular y aplicable. Este proceso de mecanizado es muy fiable en cuanto a precisión y para casos en los que queremos producir varios agujeros idénticos.
El fresado CNC también es adecuado para el proceso de una producción normal o un proyecto de creación de prototipos. Las mejores máquinas CNC pueden producir orificios de refrentado perfectos porque crean una profundidad y un diámetro de orificio precisos para que encaje el elemento de fijación.
Fresado orbital
Puede ser necesario aplicar el tipo de fresado orbital para realizar el mecanizado de superficies de contacto para crear algunos agujeros de superficies de contacto. En este caso, la fresa es mucho más pequeña que el diámetro del agujero. En lugar de rotar y generar un agujero directamente, la herramienta de superficies de contacto realiza movimientos orbitales dentro del área del agujero.
En este tipo de fresado, la fresa sigue girando sobre su eje mientras sigue una línea elíptica alrededor del centro del orificio. En conjunto, estas rotaciones generan un orificio de fresado preciso y liso. Puede optar por este método de fresado si la superficie es irregular.
El tiempo necesario para el mecanizado de caras puntuales también puede ser un factor a considerar al elegir un método de mecanizado para este tipo de superficies. Obtenga más información sobre este aspecto en el artículo titulado "Explicación del tiempo de mecanizado CNC".
¿Qué es un agujero avellanado?
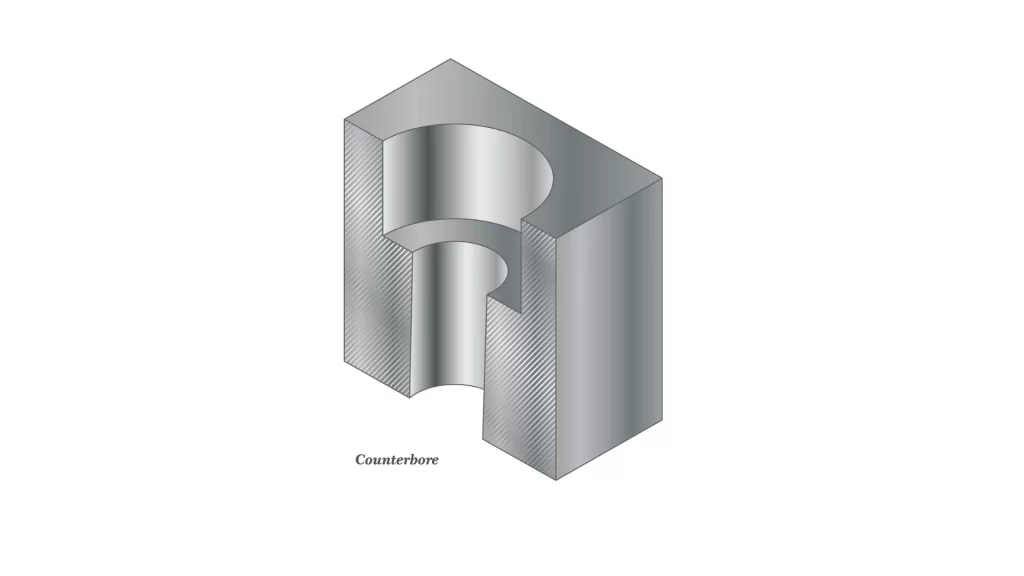
Agujero abocardado
El agujero avellanado es un rebaje más profundo. Tiene un fondo plano. Permite que la cabeza del sujetador quede a ras o por debajo del mismo. Se puede utilizar cuando se necesita proteger completamente los herrajes o cuando se requieren acabados profesionales.
El avellanado tiene dos formas: un orificio piloto estrecho y una parte superior más ancha. El avellanado garantiza que el tornillo o perno no sobresalga de la superficie. Es ideal para estructuras estructurales y portantes.
Refrentado vs. avellanado: Profundidad
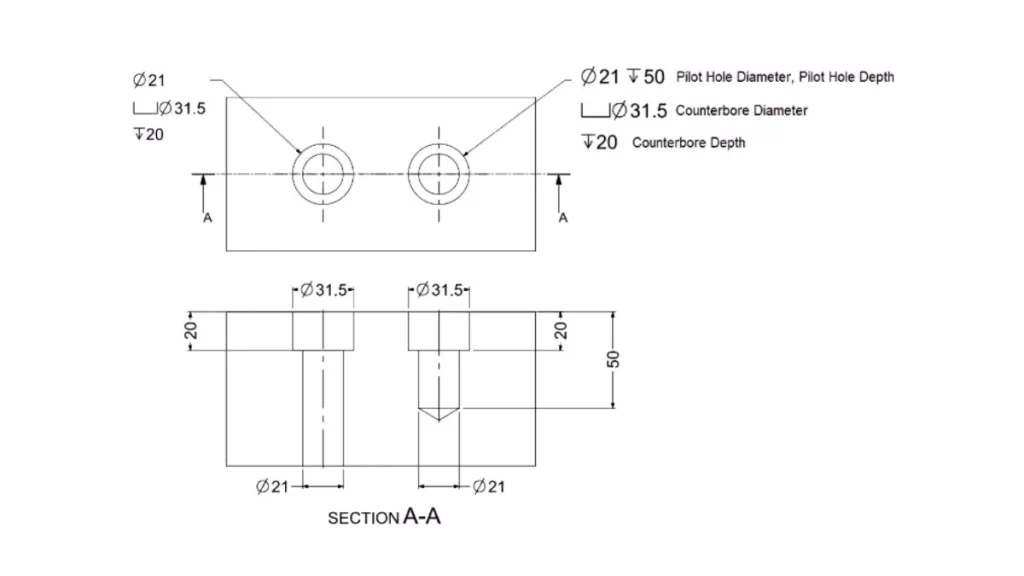
Profundidad del refrentado y del avellanado
Ambos tipos de orificio utilizan dos cortes cilíndricos alineados. El vástago estrecho sujeta el cuerpo del tornillo. La parte superior, más ancha, sujeta la cabeza del sujetador.
A agujero escariado Profundiza para ocultar la cabeza del tornillo. La coloca a ras o por debajo de la superficie. La profundidad depende del tipo de fijación y del tamaño de la cabeza.
A agujero de cara vistaSin embargo, es poco profundo y se utiliza de forma diferente. Se utiliza para aplanar superficies irregulares para un asentamiento adecuado. La profundidad de un refrentado es mínima, solo la suficiente para crear un área limpia y plana para el asentamiento de los sujetadores, generalmente alrededor de... 0.5 1 a mmSi su pieza ya es plana, no se requiere un refrentado. (Ver más sobre dibujo técnico)
¡Pruebe Boda ahora!
Refrentado vs. avellanado: Tolerancia
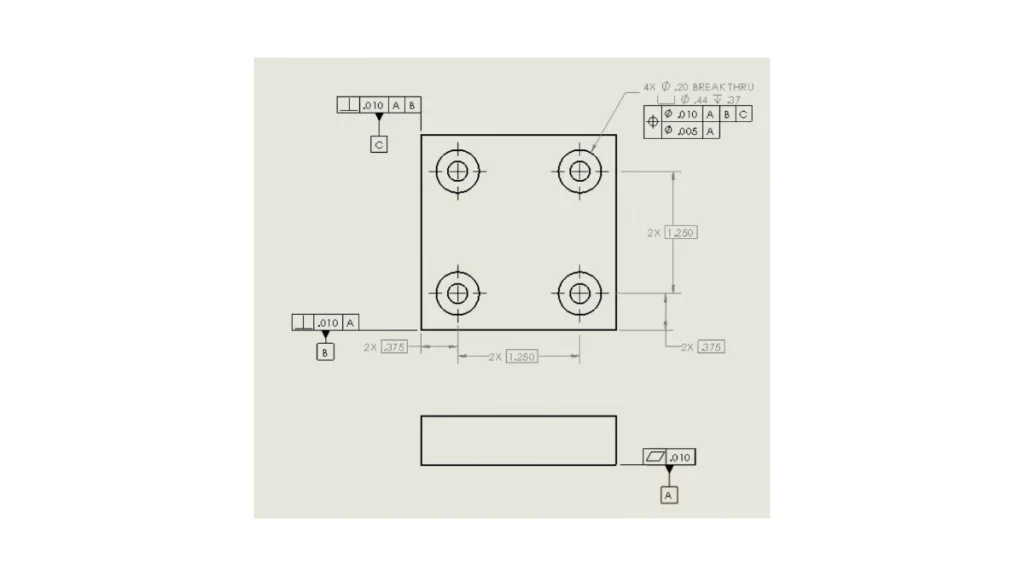
Tolerancia compuesta de un patrón de orificios avellanados de múltiples características
Tanto el refrentado como el avellanado crean áreas planas alrededor de los agujeros. Sin embargo, el refrentado suele requerir un acabado más liso y un control más preciso. Esto se debe a que ayuda a que los sujetadores o arandelas queden planos y uniformes.
Los avellanados se hacen para ocultar las cabezas de los tornillos bajo la superficie. No es necesario que las paredes laterales sean perfectas. Mientras la cabeza encaje, el acabado no es un problema importante.
Refrentado vs. avellanado: Forma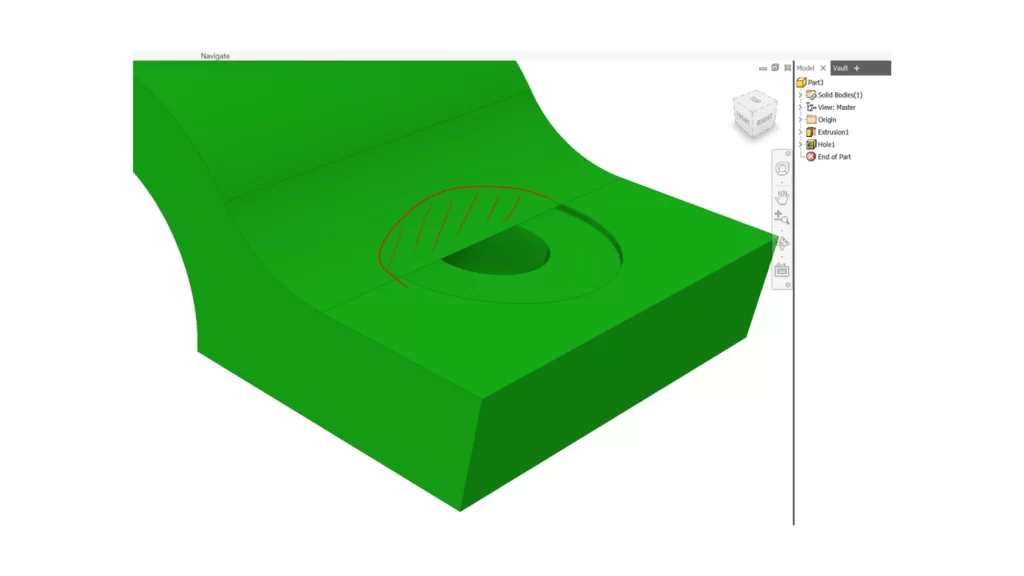
Agujero de refrentado en filete
Los agujeros de refrentado y avellanado tienen una geometría cilíndrica similar. Ambos se procesan a máquina utilizando taladrado o fresado herramientas de corte. Ambos tienen agujeros piloto en los que encaja el eje del tornillo.
Un avellanado es un orificio más grande en la parte superior del piloto. La cabeza de un sujetador descansa En el avellanado; no atraviesa la pieza. De lo contrario, los detalles de profundidad se muestran en el plano.
Un refrentado es similar, pero mucho más superficial. No cubre la cabeza del sujetador. En cambio, permite contactos distribuidos uniformemente, lo cual es extremadamente práctico. superficies de trabajo en zigzag.
La forma del fondo depende de la herramienta que utilice. Al taladrar normalmente, el ángulo de la punta coincide con el del agujero. Para obtener un fondo plano, utilice herramientas aburridas en su lugar. Para ello, necesitará una herramienta que tenga un ángulo de punta cero.
Refrentado vs. avellanado: Acabado superficial
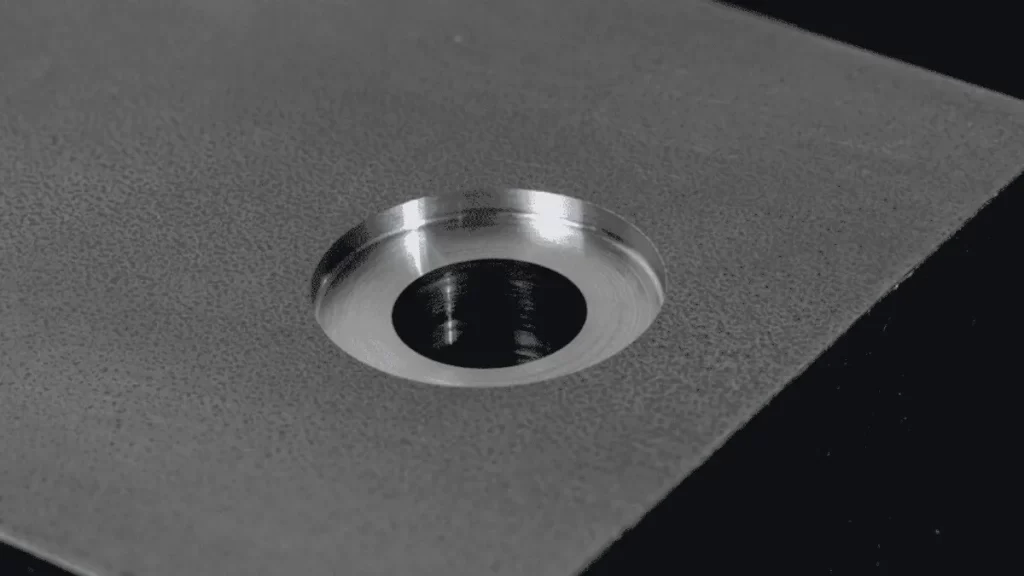
Acabado superficial del orificio de refrentado
Los refrentados suelen mecanizarse para obtener un acabado más fino. Su función principal es crear una superficie plana y nivelada para que los pernos se asienten uniformemente. Esto Acabado suave Proporciona una sujeción adecuada y evita inclinaciones o holguras.
Los avellanados, por otro lado, no siempre requieren ese nivel de pulido. Se centran más en crear espacio para que las cabezas de los tornillos se asienten bajo la superficie. Mientras la base sea plana, las paredes laterales pueden ser un poco más rugosas sin causar problemas.
¡Pruebe Boda ahora!
Revestimiento superficial vs. avellanado: símbolos de referencia
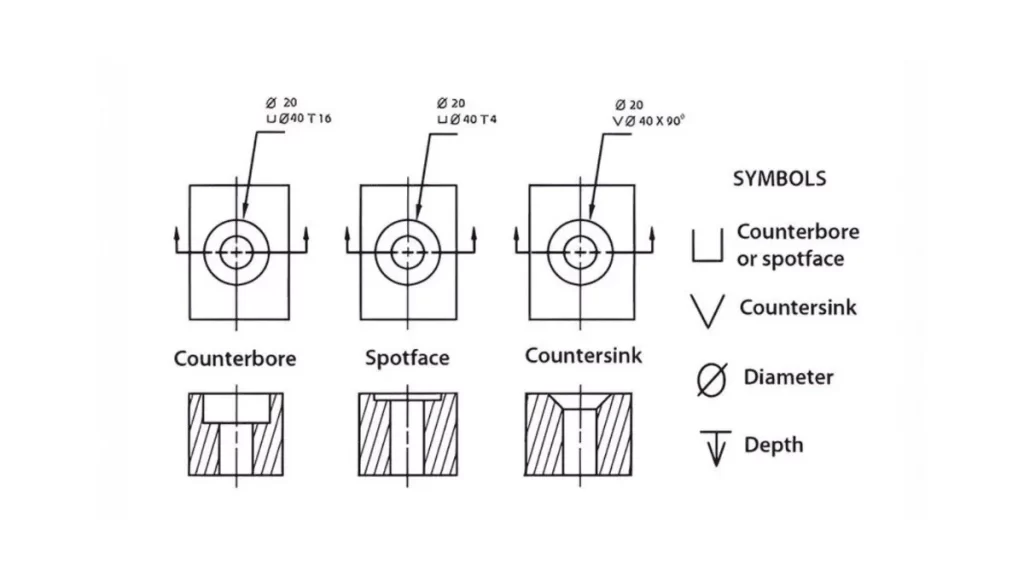
Símbolos de referencia para agujeros de refrentado, avellanado y escariado
En los dibujos de ingeniería, la indicación de avellanado utiliza el Símbolo '⌴'. También verá el diámetro y la profundidad indicados junto a él. Los refrentados no tienen un símbolo único propio. En su lugar, utilizan el mismo símbolo marcado con "SF" para demostrar que es un refrentado y no un avellanado completo.
Refrentado vs. avellanado: Aplicaciones
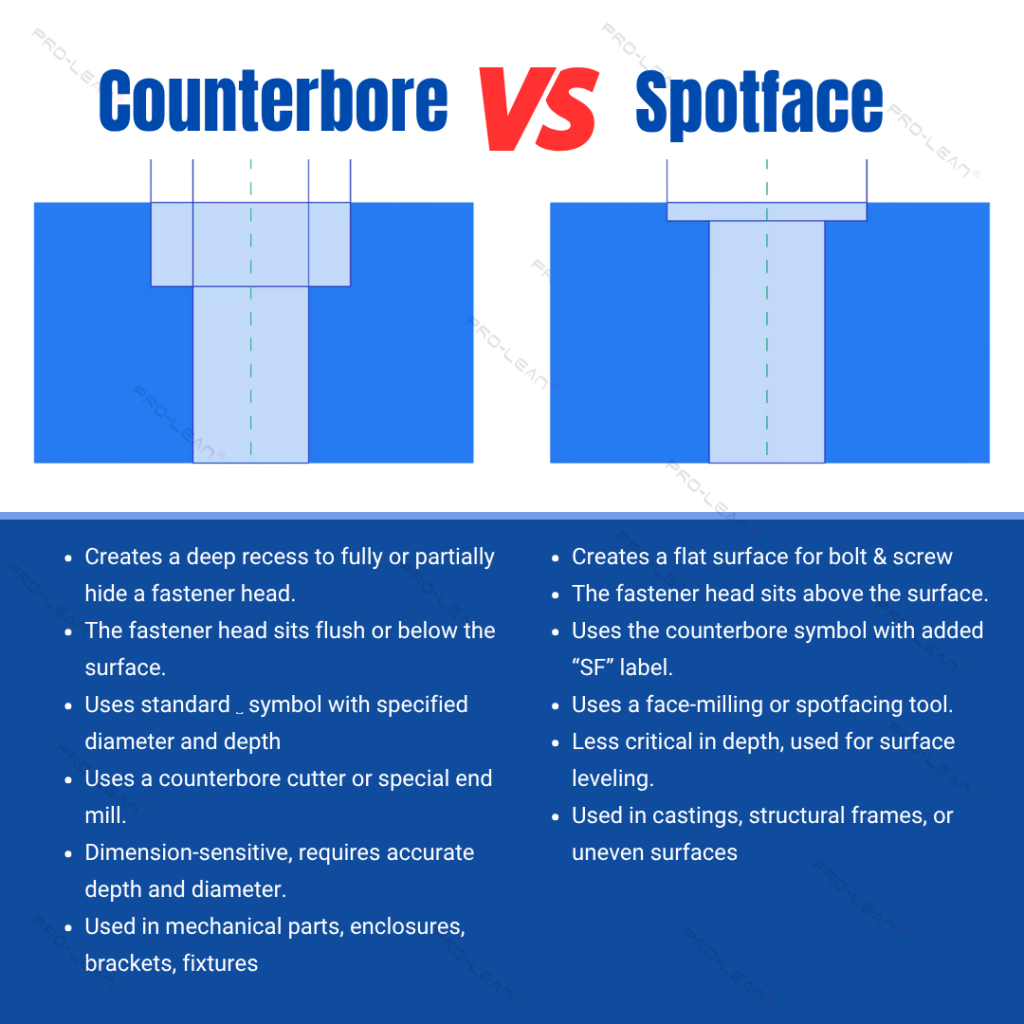
Comparación lado a lado de un agujero de refrentado y un agujero de avellanado
Aunque estos agujeros se parecen, sus usos son diferentes. Un avellanado permite que un elemento de fijación quede debajo de la superficie. Se utiliza cuando la cabeza del perno no debe sobresalir. Es ideal cuando dos piezas encajan bien y los pernos expuestos podrían engancharse.
Sin embargo, un refrentado resuelve un problema diferente. Se mecaniza cuando las superficies son rugosas e irregulares. Las piezas fundidas suelen tener zonas curvas o texturizadas. El refrentado crea asientos planos para que los sujetadores se aprieten firmemente sin holguras ni inclinación.
Otros tipos de agujeros en el mecanizado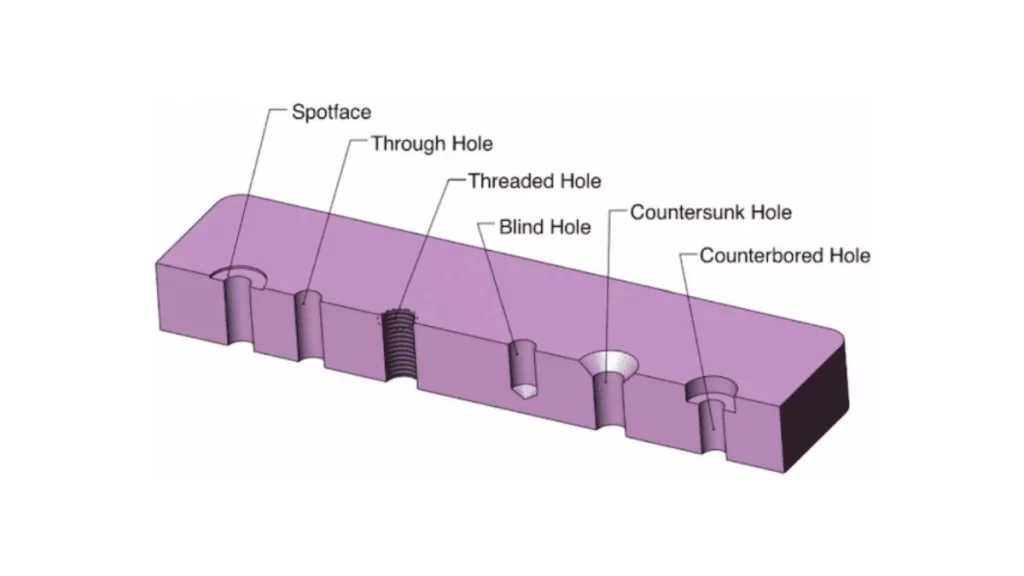
Tipos de agujeros en ingeniería
En el mecanizado CNC personalizado, diferentes tipos de agujeros Cumplen con requisitos específicos. Debe seleccionar el tipo de orificio según el ajuste, la resistencia y la intención del diseño.
A agujero simple Es simplemente un corte recto perforado. Sujeta los sujetadores sin necesidad de moldearlos. Se usa cuando no se necesita un hueco para la cabeza.
A a través del orificio Atraviesa completamente el material. Permite que los pernos pasen de un lado al otro. A menudo se combina con arandelas y tuercas en el lado opuesto.
A hoyo ciego Cesa antes de llegar al lado opuesto. Puedes usarlo cuando necesites una espalda cerrada. Requiere sinergia profunda para evitar brotes.
A Agujero avellanado es un agujero con un recorte en forma de cono en la parte superiorPermite empotrar tornillos de cabeza plana. Se puede seleccionar cuando se necesita aerodinámica.
A agujero cónico Se ensancha lentamente al subir. Tiene un diseño de pasador cónico o de sellado. Debe combinarse con sujetadores roscados con cuidado.
Siempre empareje sus orificios con sujetadores precisos. Si los pernos no son precisos, todo el ensamblaje puede fallar. Las tolerancias correctas mantienen sus piezas alineadas y seguras.
Tabla comparativa de agujeros avellanados y agujeros de cara plana
|
Propiedad |
Counterbore (Escariado) |
Cara punto |
|
Símbolo |
⌴ |
SF |
|
Tamaño |
El tamaño se basa en el diámetro y el tamaño del sujetador. |
La consideración principal es el diámetro. |
|
Profundidad |
La profundidad del agujero es igual a la altura del sujetador. |
El agujero en la cara del punto es menos profundo. |
|
Funciones principales |
Un hueco para toda la cabeza del sujetador. |
Proporciona una superficie de apoyo para el sujetador. |
Conclusión
Agujeros de refrentado y avellanado Sirven para diferentes objetivos de ingeniería. Los refrentados son ideales para un asentamiento plano en superficies irregulares. Los avellanados son ideales cuando los sujetadores deben asentarse empotrados. Ambas características mejoran el ajuste, la seguridad y la resistencia del ensamblaje.
La elección del orificio adecuado depende de las necesidades de diseño; factores como el estado de la superficie, el tipo de fijación y la tolerancia de profundidad son importantes. Un orificio bien mecanizado garantiza la estabilidad de la pieza y el control de la carga.
En Boda, mecanizamos agujeros de refrentado y avellanado con precisión. Nuestro proceso admite tolerancias complejas y aplicaciones de alto rendimiento.
¿Necesita ayuda con características críticas de los agujeros? Contacte con Boda para obtener asesoramiento experto. Servicio de mecanizado CNC.
FAQ’s
P1: ¿El avellanado y el refrentado se mecanizan con herramientas diferentes?
Sí, se utilizan herramientas diferentes para cada operación. Un avellanador utiliza una herramienta de corte más grande para crear un rebaje más profundo y de fondo plano. Una herramienta de refrentado elimina el material justo para que la cabeza del perno se asiente. Aunque tienen una forma similar, los requisitos de profundidad y acabado difieren.
P2: ¿Cuál es la principal diferencia entre avellanado y refrentado?
Un avellanado crea un orificio profundo y de fondo plano para los sujetadores. Un refrentado alisa una zona poco profunda alrededor de un orificio existente. Se utilizan avellanados cuando se necesita profundidad. Se utilizan refrentados cuando basta con una superficie de montaje limpia.
P3: ¿Cómo afecta la profundidad de un orificio avellanado a la elección del sujetador?
Cuanto más profundo sea el avellanado, más largo será el tornillo necesario. Debe ajustar el ángulo de la cabeza del sujetador y la profundidad de asentamiento. Si es demasiado profundo, el material podría debilitarse. Si es demasiado superficial, las cabezas de los sujetadores podrían sobresalir.
P4: ¿Existen estándares industriales para gestionar las dimensiones de los planos de agujeros y los agujeros avellanados?
Sí, varias normas definen estas dimensiones. ASME Y14.5 e ISO 15065 cubren las tolerancias de los orificios y las indicaciones. Estas garantizan la alineación, el ajuste y el correcto asentamiento de los sujetadores. Siguiendo estas normas, se mantiene la consistencia y la viabilidad de fabricación de su diseño.