“Apretar el casting es la combinación de procesos de forja y fundición que ha renovado la industria de fabricación de piezas metálicas en general. Este proceso ha preparado diseños definidos con formas precisas y una resistencia notable."
La fundición por compresión es el proceso de compuestos de matriz metálica más conveniente que tiene el potencial de producir en masa piezas fundidas de grano más fino con una resistencia incompatible. Puede mejorar eficientemente el rendimiento metalúrgico, ratificar la humectabilidad y fortalecer la región designada de componentes.
In fundición por compresión El metal fundido se vierte dentro de un molde, se solidifica y se forja a alta presión. Este proceso elimina potencialmente los defectos de gas asociados y garantiza la alimentación continua de la contracción durante la solidificación. La automatización sólida de la fundición por compresión puede crear fácilmente componentes de primera calidad con forma de red.
Es obligatorio tener un conocimiento técnico de variables clave como la presión, la temperatura y el diseño de la matriz para obtener los mejores resultados. En este artículo, comprenderemos el proceso de fundición por compresión, sus aplicaciones, ventajas y perspectivas.
¿Qué es el casting por compresión?
fundición apretada, También identificada como forja de metal líquido, implica introducir metal fundido en una matriz cerrada ubicada entre las placas de la prensa hidráulica y se endurece bajo alta presión. La presión ejercida conectará rápidamente el metal fundido con la superficie del troquel y provocará un estado de transferencia de calor instantáneo que producirá un grano fino con una contracción mínima o un molde sin poros.
Para este procedimiento, metales comunes Magnesio y aleaciones de aluminio son usados. Puede producir componentes ferrosos y no ferrosos.
Squeeze Casting versus Die Casting: ¿Son diferentes?
Exploremos si la fundición por compresión y la fundición a presión son esencialmente los mismos procesos o si existen distinciones significativas entre ellos;
Mesa: Squeeze casting vs Die-Casting: una comparación
| Aspecto | Casting exprimido | Die Casting |
| Proceso | La fundición por compresión implica inyectar metal fundido en un molde (matriz) a alta presión, seguido de aplicar presión adicional para comprimir el material. | La fundición a presión implica inyectar metal fundido en la cavidad de un molde bajo alta presión para crear formas complejas. |
| Presión | La presión inicial en el proceso de fundición por compresión comienza desde 500 bar y puede llegar hasta 3000 bar. Normalmente se utilizan presiones en el rango de 800 a 1100 bares. | El rango de presión para la fundición a presión de zinc y aluminio suele estar entre 1500 y 25,000 XNUMX PSL. |
| Moho | Normalmente utiliza un molde desechable de un solo uso hecho de arena o cerámica. | Utiliza moldes reutilizables y duraderos hechos de acero u otros metales. |
| Acabado de la superficie | Proporciona un excelente acabado superficial y precisión dimensional. | Puede lograr un acabado superficial liso, pero puede requerir mecanizado adicional. |
| Gama de materiales | Adecuado para una amplia gama de materiales, incluidas aleaciones de aluminio, magnesio y cobre. | Versátil y puede procesar diversos metales, como aleaciones de aluminio, zinc y cobre. |
| Volumen de producción | Ideal para tiradas de producción de volumen bajo y medio. | Más adecuado para producción de gran volumen debido a los rápidos tiempos de ciclo. |
| Costo de herramienta | Los costos iniciales de herramientas son relativamente altos debido a la necesidad de moldes de precisión. | Los costos iniciales de herramientas son altos pero se amortizan en grandes tiradas de producción. |
| Tolerancias | Capaz de lograr tolerancias estrictas y geometrías intrincadas. | Puede lograr tolerancias estrictas, pero puede estar limitado en diseños muy complejos. |
Proceso de fundición por compresión: una guía paso a paso
La producción exitosa de componentes metálicos sólo se logra con un conocimiento completo del proceso. La guía paso a paso del proceso de fundición a presión es la siguiente:
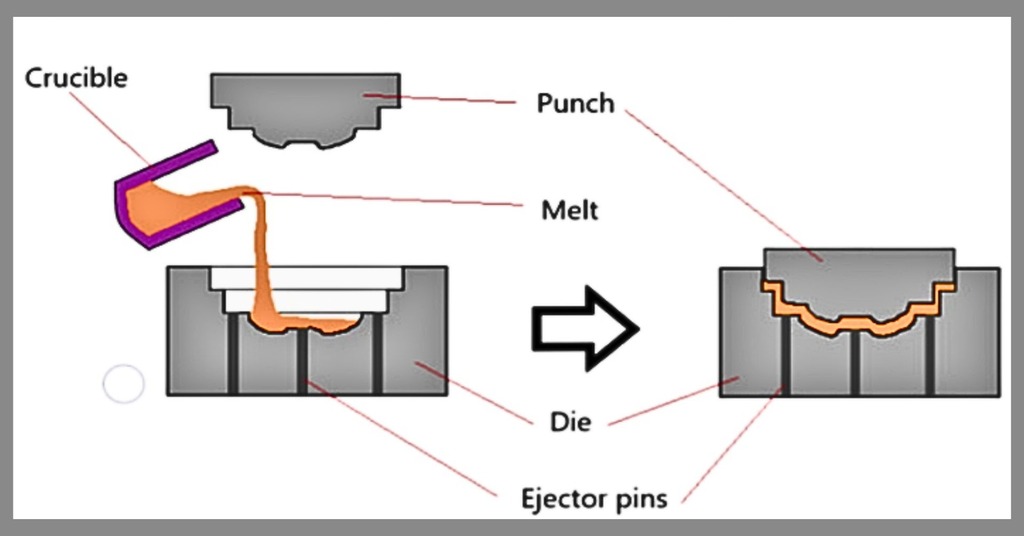
Exprimir el proceso de fundición a presión
Paso 1- Preparación de la aleación de metal
En este paso, el metal asignado se coloca en un horno y se calienta hasta que pasa de la fase sólida a la líquida. La temperatura oscila entre 1220 F y 6152 F dependiendo del metal utilizado.
Paso 2- Inyección de metal fundido
El metal licuado calentado se inyecta en el troquel lubricado y precalentado con la ayuda de un lavador/crisol para evitar derrames. Luego, el dado se cierra para el siguiente paso.
Paso 3- Aplicar presión
El operador aplica presión después de cerrar el punzón. En este paso, el metal líquido adquiere la forma del troquel. Cualquier irregularidad en la presión aplicada provocará la contracción de los componentes, lo cual no es deseable.
Paso 4- Expulsión de la pieza terminada
Después de la solidificación, se saca la pieza terminada. Ahora el componente fundido a presión se revisa minuciosamente para detectar cualquier defecto y se envía para cualquier acabado adicional. Luego se limpia el troquel para reiniciar el proceso nuevamente.
Tipos de fundición por compresión
La fundición por compresión se modifica en dos formas, la directa y la indirecta. La presión aplicada en ambos tipos es diferente con ciertas modificaciones. Las especificaciones de ambos tipos se detallan a continuación.
1. Fundición por compresión directa
La matriz lubricada y calentada se llena con metal fundido y se aplica presión rápidamente después de que el material comienza a congelarse y se mantiene hasta que se solidifica. La presión aplicada oscila entre 70 y 140 MPa a través de una prensa hidráulica. El casting por compresión directa se realiza sobre aparatos verticales.
2. Fundición por compresión indirecta
se parece a un fundición a alta presión modelo debido a la utilización de una cámara similar. En la fundición a presión indirecta, la masa fundida se vierte en la cámara de la matriz a través de un manguito corto a una velocidad menor que 0.5 m / s. La alta presión varía entre 55 MPa y 300 MPa aplicada hasta que el metal fundido se endurece. Se realiza tanto en máquinas horizontales como verticales.
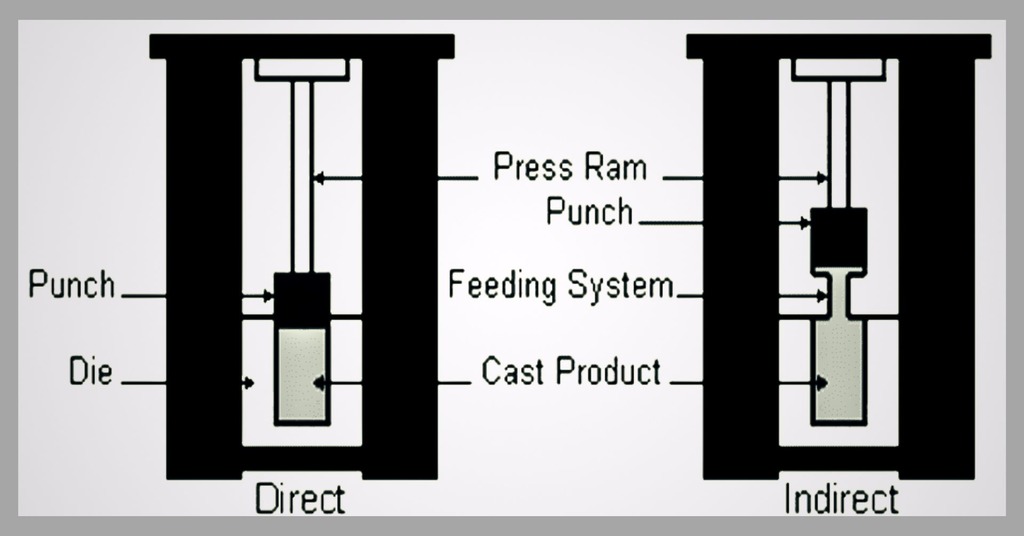
Tipos de fundición Squeeze: Directa e Indirecta
Selección de materiales para fundición por compresión
La fundición por compresión se aplica tanto a materiales ferrosos como a no ferrosos. Las aleaciones metálicas predominantemente utilizadas son aluminio, cobre, zinc y magnesio. Se deben seguir algunas consideraciones durante la selección del material:
- Para la fundición se puede utilizar material que tenga una superficie geométrica plana.
- Aunque se aplica a todos los metales, algunos con alta temperatura de fusión, los metales que mantienen un estado líquido a temperatura ambiente y los metales radiactivos no son apropiados para la fundición por compresión.
- Hoy en día los fabricantes prefieren la fundición por compresión de aluminio debido a su bajo costo de operación. Cabe mencionar aquí que el proceso es inmune al aluminuro de hierro, de lo contrario puede deteriorar las propiedades mecánicas.
- El material económico y de buena calidad con una excelente relación resistencia-peso es aplicable en las industrias aeronáutica y automotriz.
Tecnologías de fundición por compresión
En la sección proceso de fundición por compresión, se utilizan dos tipos de tecnologías. Estos son;
1. Asistencia de vacío
A veces, durante la inyección de aleación fundida, el aire queda atrapado dentro de la cavidad del molde. Así, con la ayuda de una bomba de vacío, se expulsa el aire hasta finalizar el paso de inyección. La disminución del tamaño de los poros de la pieza fundida da como resultado una mejor densidad y resistencia, que sólo se puede lograr mediante un buen vacío. En esta tecnología se utiliza una presión menor y se producen componentes más grandes o más delgados.
2. Modelo de pasador de presión
Durante el proceso de fundición, el modelo de pasador desempeña un papel importante en la eliminación de la porosidad por contracción de grandes partes de metal. Los pasadores de compresión son de segunda mano en el prensado de metales, aunque la ubicación de los pasadores y el tiempo de presurización son los determinantes clave de la eficiencia de esta tecnología. Los pasadores se mueven automáticamente hasta el punto donde se produce una contracción en las piezas de metal líquido.
¿Cuáles son las ventajas del Squeeze Casting?
Hay varios excepcionales. Ventajas del casting por compresión en materia de técnicas de fundición, que lo convierten en el nominador clave en muchas industrias manufactureras. Tiene los siguientes méritos;
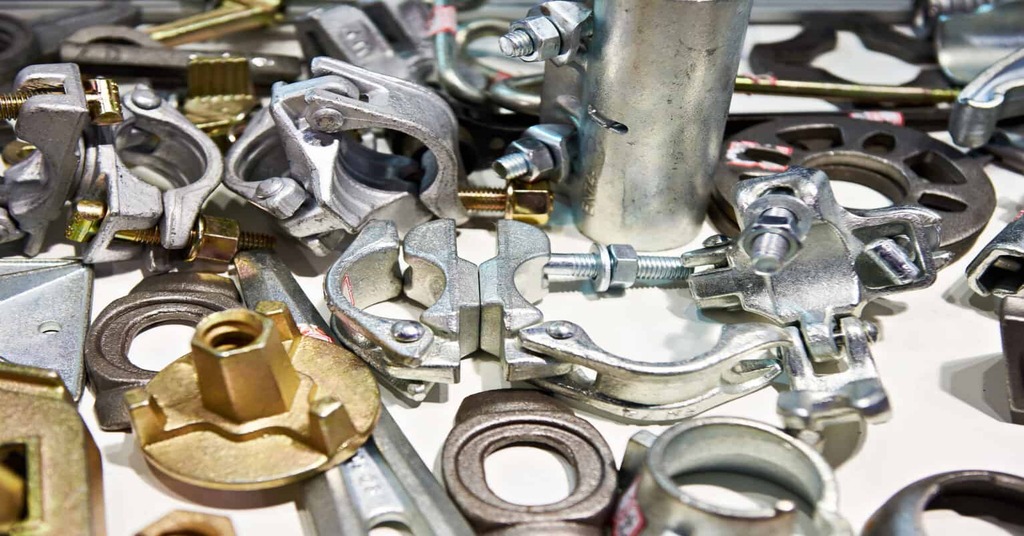
Fundición ferrosa-no ferrosa
1. Combinación de forja y fundición.
Ambos procesos, la combinación de forjado y fundición en fundición por compresión, dan como resultado la producción de piezas metálicas estables que tienen mejores propiedades mecánicas y un acabado superficial superior.
2. Baja porosidad
La fundición por compresión previene y elimina el aire de la cavidad del molde durante el proceso de inyección de metal fundido. Mediante esta técnica, el componente resultante tiene una buena textura superficial y una porosidad muy pequeña.
3. Menos contracción
Se evita la evaporación del metal fundido de la cavidad del molde debido a los sellos herméticos y la alta presión. Las piezas metálicas resultantes contienen una relación de contracción neta cero.
4. Piezas de mayor densidad
El componente producido mediante moldeo por compresión presenta una mayor densidad y una vida útil más larga. El paso de enfriamiento creó granos más fuertes dentro del metal, lo que facilitó la fabricación de diseños intrincados con mayor densidad.
5. Proceso económico
El metal de estructura simple utilizado en la fundición por compresión lo convierte en un proceso económico. Otra de las razones del bajo coste de este proceso es que se puede reutilizar la materia prima expulsada durante el proceso. Por eso se utiliza en la producción en masa de componentes en las fábricas.
6. El ahorro de energía
La fundición por compresión se destaca por su propósito de conservación de energía. Durante la producción en masa de componentes, puede conservar una enorme cantidad de energía. Se puede aplicar programación de software complementaria para operar la fundición por compresión de forma segura.
7. Fundición ferrosa y no ferrosa
Se puede ejecutar para ambos. ferrosos y no ferrosos metales, a diferencia de muchos procesos de fundición. Por esta razón es ampliamente utilizado en máquinas de fundición por compresión para crear productos de exquisita calidad.
¿Cuáles son las desventajas del Squeeze Casting?
También existen algunas desventajas asociadas con el proceso de fundición por compresión. La discusión en profundidad de estos deméritos se analiza a continuación;
1. Alta inversión de capital inicial
La inversión inicial en maquinaria, herramientas y moldes de fundición por compresión es sustancial. Además, este mantenimiento de equipos y la adquisición de personal cualificado pueden convertirse en un obstáculo financiero para las nuevas empresas y los pequeños fabricantes.
2. Complejidad del diseño de herramientas
Apretar herramientas de fundición y elaboración de moldes es un proceso altamente técnico. Para una solidificación y llenado precisos, se recomienda tener un buen conocimiento de los canales de enfriamiento, la geometría de las piezas y el ángulo de inclinación. Además, los plazos de entrega aumentan debido a la complejidad del diseño de las herramientas.
3. Riesgo de distorsión parcial
La aplicación de alta presión a menudo resulta en una deformidad o contorsión de la pieza durante el prensado del troquel.fundición. Las velocidades de enfriamiento desiguales, la diferencia en el espesor de las paredes y la ventilación insuficiente a veces pueden provocar una degradación de la autenticidad dimensional.
4. Riesgo de Porosidad y Defectos
La mayoría de las veces, debido a un funcionamiento ineficiente, persiste el riesgo de contracción y porosidad. independientemente de la alta presión. Determinantes como el diseño inadecuado de las compuertas y el atrapamiento de aire durante La fundición por compresión culmina en el proceso de producción general.
5. Costos de mantenimiento
El mantenimiento estándar de los equipos de fundición a presión garantiza confiabilidad y rendimiento ideal. Empresas de mantenimiento como inspección, reemplazo y lubricantes. Cuidar los costos adicionales asociados con el proceso de fundición. Los fabricantes deben programar y planificar adecuadamente el mantenimiento de los equipos para reducir el presupuesto final.
Más información: Molde de fundición a presión: ¿cómo diseñar un molde de fundición a presión?
Aplicaciones de la fundición por compresión
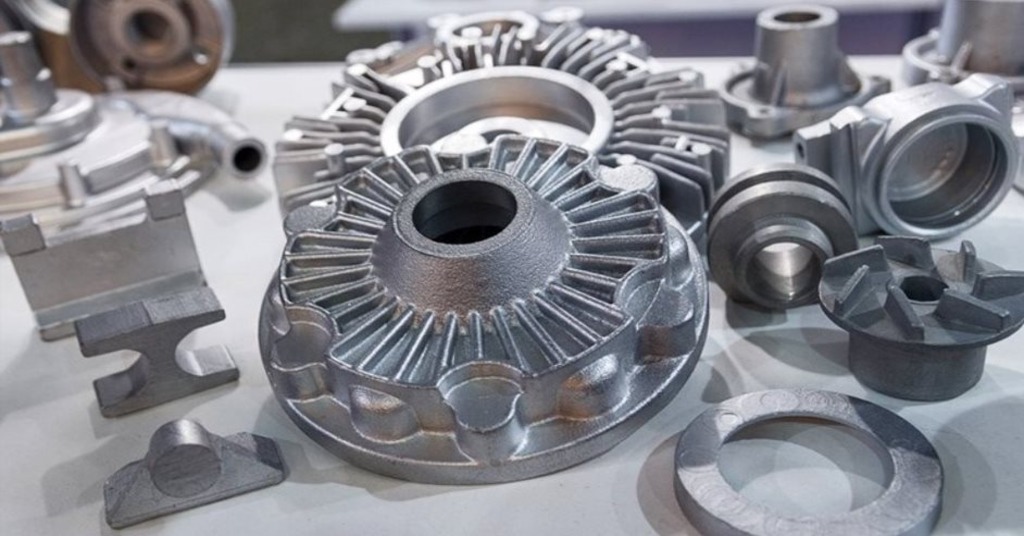
Apretar piezas de fundición
Es aplicable en múltiples industrias, desde la tecnológica hasta la industrial. El jefe Aplicaciones del proceso de fundición por compresión. son:
1. Industria automotriz
La fundición a presión Squeeze tiene aplicaciones prestigiosas en la industria automotriz. Las piezas mecánicas del vehículo, incluidos bastidores, soportes, chasis, muñones de dirección delanteros y nodos, se fabrican con esta técnica. También produce pistones y bloques de cilindros horizontales livianos y de calidad controlada para motores de compañías automotrices como Porsche.
2. Industria marina
Las hélices de los barcos y las palas de las turbinas están hechas de fundición por compresión de aluminio. Tienen compatibilidad con la resistencia al calor, lo que los hace adecuados para su funcionamiento en entornos marinos.
3. Militar
La industria de las municiones utiliza este proceso en la fabricación de maquinaria ligera o pesada y de armas militares. Centralmente, la fundición por compresión de aleación de magnesio se emplea para piezas de calidad superior como discos, tuberías, bombas, engranajes cónicos, etc.
Leer más:
- ¿Qué es la fundición a presión de aluminio? Proceso de fundición a presión de aluminio
- Fundición a presión de magnesio: una guía completa
- Galvanizado: todo lo que necesitas saber
- Pasivación: un proceso de tratamiento de superficies
¿Por qué decidirse por Boda para Squeeze Casting?
Bodao, como experto líder en servicio de fundición a presión de aluminio, ofrece servicios de squeeze casting con medidas de control de alta calidad que garantizan resultados excepcionales. Nuestra fundición computarizada utiliza un software avanzado e innovador para fabricar componentes eficientes, livianos y con superficies lisas. Nuestra ingeniería de alta tecnología satisfará sus necesidades de creación de prototipos.
Si busca fundición por compresión de buena calidad y sin encogimiento, envíenos sus diseños y obtenga un cotización inicial.
Recapitulación
El fundición por compresión El proceso comienza con la inyección de una aleación de metal fundido dentro de un troquel y termina con una solidificación a alta presión, lo que da como resultado productos menos porosos y sin contracción. Sus diferentes tipos vienen con diferentes especificaciones y beneficios, como cero defectos internos/externos, tiempos de ciclo de producción más cortos, mejores propiedades mecánicas y una mayor compatibilidad de materiales. Además, este proceso tiene una gama de utilidades extensible tanto en materiales ferrosos como no ferrosos.
Está comercialmente acostumbrado a la producción en masa de componentes mecánicos en las industrias automotriz, marina y de defensa. Los parámetros, las propiedades y la secuencia de la fundición por compresión con los méritos técnicos concurrentes relacionados con la fundición convencional se analizan gradualmente en las secciones anteriores.
Preguntas Frecuentes
1. ¿Cómo garantizar la calidad en la fundición por compresión?
In fundición por compresión, los parámetros del proceso como la temperatura, la presión y la velocidad de inyección están involucrados en los controles de calidad. Para garantizar la calidad, se utilizan tecnologías avanzadas de monitoreo y detección, como pruebas no destructivas (NDT), tomografía computarizada (CT) y análisis de elementos finitos (FEA).
2. ¿Cuál es el propósito de aplicar presión adicional en la fundición por compresión?
La presión adicional ayuda a reducir la porosidad en el proceso de fundición por compresión. Mejora la densidad del material y las propiedades mecánicas al promover el llenado completo de la cavidad del troquel y reducir el atrapamiento de gas.
3. ¿Qué proceso es más caro, la fundición a alta presión o la fundición por compresión?
La fundición a presión de alta presión (HPDC) a menudo requiere un mecanizado más extenso después de la fundición para lograr las dimensiones finales deseadas. Por otro lado, la fundición Squeeze suele producir piezas con tolerancias más estrictas y superficies más suaves, lo que reduce la cantidad de mecanizado necesario. Esto da como resultado menores costos de mecanizado en comparación con HPDC.