“Stretta di casting è l'insieme dei processi di forgiatura e fusione che ha rinnovato l'intero settore della produzione di parti metalliche. Questo processo ha dato vita a design definiti con forme precise e notevole resistenza".
La fusione a compressione è il processo composito a matrice metallica più conveniente che ha il potenziale per produrre in serie fusioni a grana più fine con resistenza incompatibile. Può migliorare in modo efficiente le prestazioni metallurgiche, ratificare la bagnabilità e rafforzare la regione designata dei componenti.
In spremere la colata il metallo fuso viene colato all'interno di uno stampo, solidificato e forgiato ad alta pressione. Questo processo elimina potenzialmente i difetti di gas associati e garantisce la continua alimentazione del ritiro durante la solidificazione. L'automazione efficace della fusione a pressione può facilmente creare componenti di alta qualità a forma di rete.
Una comprensione tecnica delle variabili chiave come pressione, temperatura e progettazione dello stampo è obbligatoria per ottenere i migliori risultati. In questo articolo comprenderemo il processo di squeeze casting, le sue applicazioni, vantaggi e prospettive.
Cos'è lo Squeeze Casting?
Colata a pressione, identificata anche come forgiatura di metallo liquido, comporta l'alimentazione del metallo fuso in uno stampo chiuso posizionato tra le piastre della pressa idraulica e si indurisce ad alta pressione. La pressione esercitata collegherà rapidamente il metallo fuso con la superficie dello stampo e accenderà uno stato di trasferimento di calore istantaneo producendo una grana fine con un ritiro minimo o una fusione priva di pori.
Per questa procedura, metalli comuni magnesio and leghe di alluminio sono usati. Può produrre componenti sia ferrosi che non ferrosi.
Squeeze Casting e Die Casting: sono diversi?
Esploriamo se la pressocolata e la pressofusione sono essenzialmente gli stessi processi o se esistono distinzioni significative tra loro;
Tabella: Squeeze casting e pressofusione: un confronto
| Aspetto | Colata a compressione | Die Casting |
| Processo | La fusione a compressione prevede l'iniezione di metallo fuso in uno stampo (stampo) ad alta pressione, seguita dall'applicazione di ulteriore pressione per comprimere il materiale. | La pressofusione prevede l'iniezione di metallo fuso nella cavità dello stampo ad alta pressione per creare forme complesse. |
| Pressione | La pressione iniziale nel processo di colata a compressione parte da 500 bar e può arrivare fino a 3000 bar. Normalmente vengono utilizzate pressioni comprese tra 800 e 1100 bar. | L'intervallo di pressione per la pressofusione di zinco e alluminio è generalmente compreso tra 1500 e 25,000 PSL. |
| Muffa | In genere utilizza uno stampo monouso e consumabile realizzato con sabbia o ceramica. | Utilizza stampi riutilizzabili e durevoli realizzati in acciaio o altri metalli. |
| Finitura di superficie | Fornisce un'eccellente finitura superficiale e precisione dimensionale. | Può ottenere una finitura superficiale liscia, ma potrebbe richiedere lavorazioni aggiuntive. |
| Gamma di materiali | Adatto per un'ampia gamma di materiali, tra cui leghe di alluminio, magnesio e rame. | Versatile e in grado di lavorare vari metalli, come leghe di alluminio, zinco e rame. |
| Volume di produzione | Ideale per cicli di produzione di volume medio-basso. | Ideale per la produzione di volumi elevati grazie ai tempi di ciclo rapidi. |
| Costo dell'attrezzatura | I costi iniziali degli utensili sono relativamente elevati a causa della necessità di stampi di precisione. | I costi iniziali degli utensili sono elevati ma ammortizzati su grandi cicli di produzione. |
| Tolleranze | In grado di ottenere tolleranze strette e geometrie complesse. | Può raggiungere tolleranze strette ma può essere limitato in progetti altamente complessi. |
Processo di fusione a compressione: una guida passo passo
Il successo nella produzione di componenti metallici si ottiene solo con la completa familiarità con il processo. La guida passo passo al processo di pressofusione a compressione è la seguente:
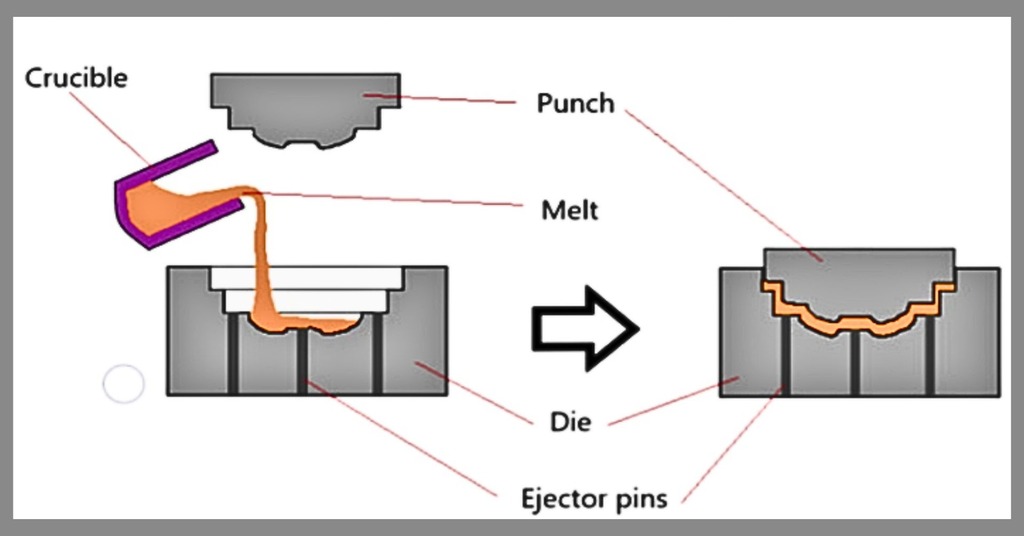
Processo di pressofusione a pressione
Passaggio 1: preparazione della lega metallica
In questa fase, il metallo allocato viene posto in un forno e riscaldato fino alla conversione dalla fase solida a quella liquida. La temperatura varia da 1220 F a 6152 F a seconda del metallo utilizzato.
Passaggio 2: iniezione di metallo fuso
Il metallo liquefatto riscaldato viene iniettato nello stampo lubrificato e preriscaldato con l'aiuto di un lavello/crogiolo per evitare eventuali fuoriuscite. Successivamente, il dado viene chiuso per il passaggio successivo.
Passaggio 3: applicare pressione
L'operatore applica la pressione dopo aver chiuso il punzone. In questa fase il metallo liquido acquisisce la forma della trafila. Qualsiasi irregolarità nella pressione applicata porterà al restringimento dei componenti, il che è indesiderabile.
Passaggio 4: espulsione della parte finita
Dopo la solidificazione, viene estratta la parte finita. Ora il componente pressofuso viene accuratamente controllato per eventuali difetti e inviato per eventuali finiture aggiuntive. Successivamente lo stampo viene pulito per riavviare nuovamente il processo.
Tipi di colata a pressione
Il casting spremuto viene modificato in due forme, il tipo diretto e quello indiretto. La pressione applicata in entrambi i tipi è diversa con alcune modifiche. Le specifiche di entrambi i tipi sono dettagliate di seguito.
1. Colata a compressione diretta
Lo stampo lubrificato e riscaldato viene riempito con metallo fuso e la pressione viene applicata rapidamente dopo che il materiale inizia a congelare e mantenuta fino alla solidificazione. La pressione applicata varia tra 70 e 140 MPa attraverso la pressa idraulica. Il lancio a compressione diretta viene eseguito su un apparecchio verticale.
2. Colata a compressione indiretta
Assomiglia ad a pressofusione ad alta pressione modello grazie all'utilizzo di una camera simile. Nella pressofusione a compressione indiretta, il materiale fuso viene versato nella camera dello stampo attraverso un manicotto corto a una velocità inferiore a 0.5 m/s. L'alta pressione varia da 55 MPa a 300 MPa applicata finché il metallo fuso non si indurisce. Viene eseguito sia su macchine orizzontali che verticali.
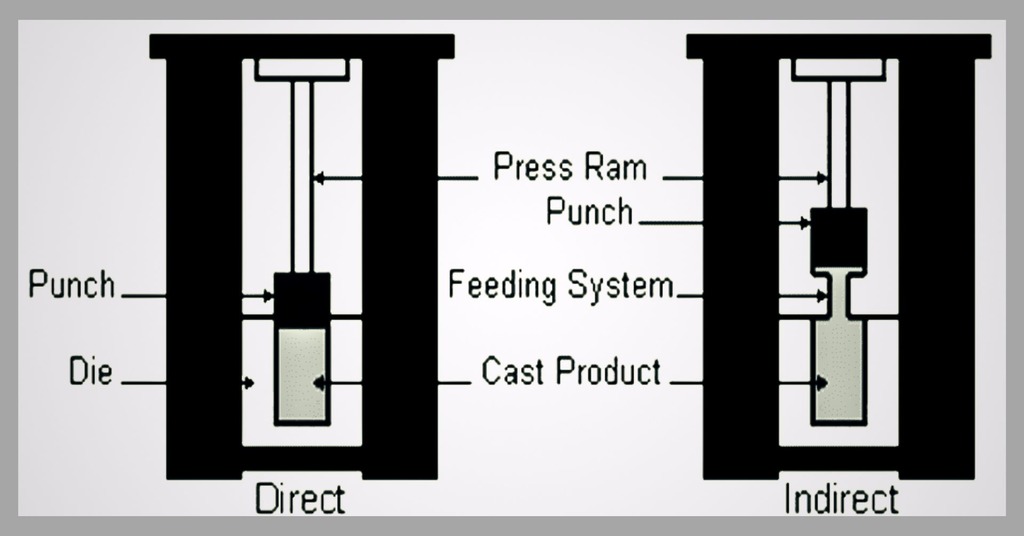
Tipi di colata Squeeze: Diretto e Indiretto
Selezione dei materiali per la fusione a pressione
Lo squeeze casting si applica sia ai materiali ferrosi che a quelli non ferrosi. Le leghe metalliche prevalentemente utilizzate sono alluminio, rame, zinco e magnesio. Alcune considerazioni dovrebbero essere seguite durante la selezione del materiale:
- Per la fusione è possibile utilizzare materiale avente una superficie geometrica piana.
- Sebbene si applichi a tutti i metalli, alcuni con temperatura di fusione elevata, i metalli che mantengono uno stato liquido a temperatura ambiente e i metalli radioattivi non sono adatti alla fusione a compressione.
- Oggigiorno la fusione a compressione dell'alluminio è preferita dai produttori per il suo basso costo operativo. Vale la pena ricordare che il processo è immune dall'alluminuro di ferro, altrimenti può deteriorare le proprietà meccaniche.
- Il materiale economico e di buona qualità con un eccellente rapporto resistenza/peso è applicabile nell'industria aeronautica e automobilistica.
Tecnologie di fusione a compressione
Nel processo di fusione a pressione, ci sono due tipi di tecnologie utilizzate. Questi sono;
1. Aspirazione assistita
A volte durante l'iniezione della lega fusa, l'aria rimane intrappolata all'interno della cavità dello stampo. Quindi, con l'ausilio di una pompa a vuoto, l'aria viene espulsa fino al termine della fase di iniezione. La diminuzione della dimensione dei pori della parte fusa si traduce in una migliore densità e resistenza, che possono essere ottenute solo con un buon vuoto. In questa tecnologia viene utilizzata una pressione minore e vengono prodotti componenti grandi o più sottili.
2. Modello con perno di compressione
Durante il processo di fusione, il modello a perno di compressione svolge un ruolo importante nell'eliminazione della porosità da ritiro da grandi parti di metallo. I perni di compressione sono di seconda mano nello stampaggio dei metalli, sebbene il posizionamento dei perni e il tempo di pressurizzazione siano i fattori determinanti dell'efficienza di questa tecnologia. I perni si spostano automaticamente nel punto in cui si verifica un ritiro delle parti in metallo liquido.
Quali sono i vantaggi dello Squeeze Casting?
Ce ne sono vari eccezionali spremere i vantaggi del lancio riguardante le tecniche di fusione, che lo rendono il nominatore chiave in molte industrie manifatturiere. Ha i seguenti meriti;
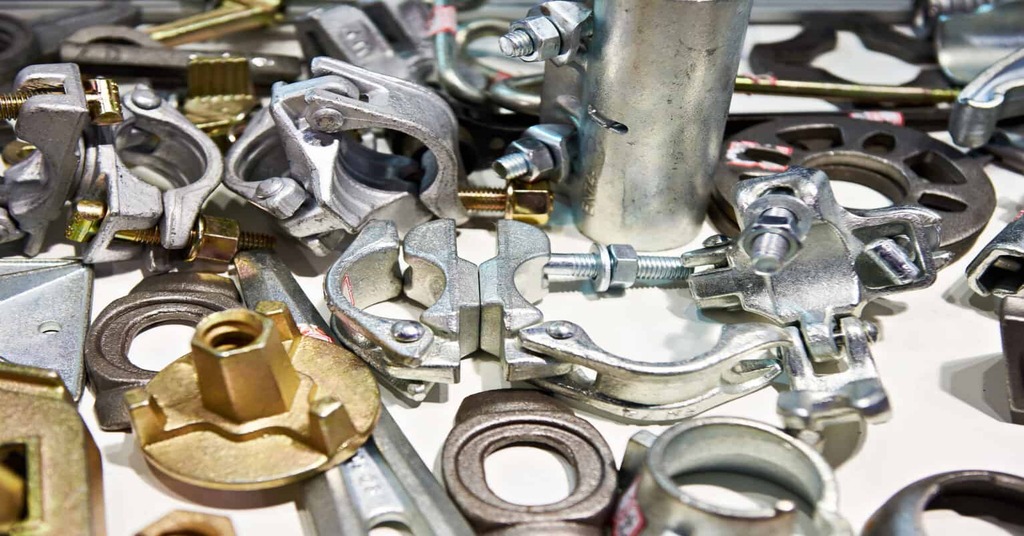
Colata Ferroso-Non Ferroso
1. Combinazione di forgiatura e fusione
Entrambi i processi, la combinazione di forgiatura e fusione nella fusione a compressione, danno come risultato la produzione di parti metalliche stabili con migliori proprietà meccaniche e finitura superficiale superiore.
2. Bassa porosità
La fusione a pressione previene e rimuove l'aria dalla cavità dello stampo durante il processo di iniezione del metallo fuso. Attraverso questa tecnica, il componente risultante presenta una buona struttura superficiale e una porosità molto ridotta.
3. Meno restringimento
L'evaporazione del metallo fuso dalla cavità dello stampo viene evitata grazie alle guarnizioni ermetiche e all'alta pressione. Le parti metalliche risultanti contengono un rapporto di ritiro netto pari a zero.
4. Parti ad alta densità
Il componente prodotto mediante stampaggio a compressione presenta una densità più elevata con una durata di conservazione più lunga. La fase di raffreddamento ha creato grani più forti all'interno del metallo, realizzando facilmente disegni intricati con maggiore densità.
5. Processo economico
Il metallo dalla struttura semplice utilizzato nella fusione a compressione lo rende un processo economico. Un altro motivo del basso costo di questo processo è che è possibile riutilizzare la materia prima espulsa durante il processo. Ecco perché viene utilizzato nella produzione in serie di componenti negli stabilimenti manifatturieri.
6. Risparmio energetico
Lo squeeze casting è importante per il suo scopo di risparmio energetico. Durante la produzione in serie di componenti, può conservare un'enorme quantità di energia. È possibile applicare una programmazione software supplementare per eseguire in sicurezza la fusione a compressione.
7. Colata ferrosa e non ferrosa
Può essere eseguito per entrambi ferrosi e non ferrosi metalli, a differenza di molti processi di fusione. Per questo motivo è ampiamente utilizzato in macchine per colata a compressione per la creazione di prodotti di qualità squisita.
Quali sono gli svantaggi dello Squeeze Casting?
Ci sono anche alcuni svantaggi associati al processo di fusione a compressione. La discussione approfondita di questi demeriti è discussa di seguito;
1. Elevato investimento di capitale iniziale
L’investimento iniziale in macchinari, attrezzature e stampi per la colata a compressione è notevole. Inoltre, la manutenzione delle attrezzature e l’acquisizione di personale qualificato possono diventare un ostacolo finanziario per le startup e i piccoli produttori.
2. Complessità della progettazione degli utensili
Gli strumenti di fusione a pressione e la realizzazione di stampi sono un processo altamente tecnico. Per una solidificazione e un riempimento precisi, si consiglia una buona conoscenza dei canali di raffreddamento, della geometria delle parti e dell'angolo di sformo. Inoltre, i tempi di consegna aumentano a causa della complessità della progettazione degli utensili.
3. Rischio di distorsione delle parti
L'applicazione ad alta pressione spesso provoca deformità o contorsioni della parte durante la compressione dello stampofusione. Le velocità di raffreddamento irregolari, la differenza nello spessore delle pareti e una ventilazione insufficiente possono talvolta portare a un degrado dell'autenticità dimensionale.
4. Rischio di porosità e difetti
Nella maggior parte dei casi, a causa di un funzionamento inefficiente, rimane il rischio di ritiro e porosità indipendentemente dall'alta pressione. Determinanti come la progettazione inadeguata del cancello e l'intrappolamento dell'aria durante la fusione a pressione culmina nel processo di produzione complessivo.
5. Costi di manutenzione
La manutenzione standard delle apparecchiature di pressofusione garantisce regolarmente affidabilità e prestazione ideale. Attività di manutenzione come ispezione, sostituzione e lubrificanti prendersi cura dei costi aggiuntivi associati al processo di fusione. I produttori devono pianificare e pianificare adeguatamente la manutenzione delle apparecchiature per ridurre il budget finale.
Leggi di più: Stampo per pressofusione – Come progettare uno stampo per pressofusione?
Applicazioni dello Squeeze Casting
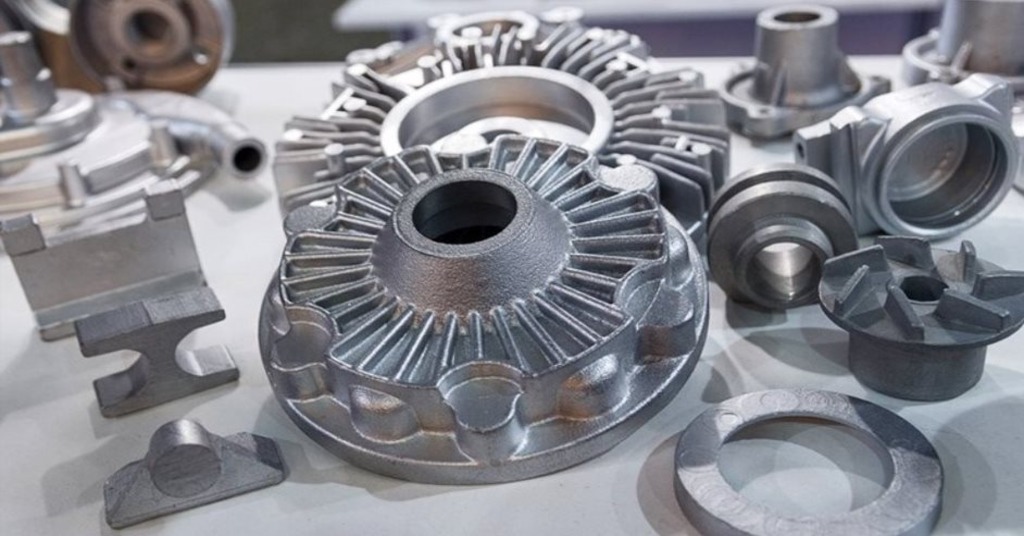
Spremere le parti di fusione
È applicabile in molteplici settori, da quello tecnologico a quello industriale. Il capo applicazioni del processo di fusione a pressione siamo:
1. Industria automobilistica
La pressofusione Squeeze trova prestigiose applicazioni nel settore automobilistico. Le parti meccaniche del veicolo, inclusi telai, staffe, telaio, fusi a snodo anteriori e nodi, sono realizzate con questa tecnica. Produce anche blocchi cilindri e pistoni orizzontali leggeri e di qualità controllata per motori di case automobilistiche come Porsche.
2. Industria marittima
Le eliche delle barche e le pale delle turbine sono realizzate in fusione in alluminio. Hanno compatibilità con la resistenza al calore che li rende adatti al funzionamento in ambienti marini.
3. Militare
L'industria delle munizioni utilizza questo processo nella produzione di macchinari leggeri o pesanti e nella produzione di armi militari. Centralmente la fusione a compressione in lega di magnesio viene utilizzata per parti di qualità superiore come dischi, tubi, gusci di bombe, ingranaggi conici, ecc.
Per saperne di più:
- Cos'è la pressofusione dell'alluminio: processo di pressofusione dell'alluminio
- Pressofusione del magnesio: una guida completa
- Zincatura: tutto quello che devi sapere
- Passivazione: un processo di trattamento superficiale
Perché accontentarsi di Boda per lo Squeeze Casting?
Bodao, in qualità di massimo esperto in servizio di pressofusione dell'alluminio, offre servizi di squeeze casting con misure di controllo di alta qualità che garantiscono risultati eccezionali. La nostra fusione computerizzata si avvale di software innovativi e avanzati per produrre componenti efficienti, leggeri e con superficie liscia. La nostra ingegneria high-tech soddisferà le vostre esigenze di prototipazione.
Se stai cercando una fusione a pressione di buona qualità e senza ritiro, inoltraci i tuoi progetti e ottieni un citare.
Riassumendo
Migliori spremere la colata Il processo inizia con l'iniezione della lega metallica fusa all'interno di uno stampo e termina con la solidificazione ad alta pressione che si traduce in prodotti privi di ritiro e meno porosi. I suoi diversi tipi presentano specifiche e vantaggi diversi, come zero difetti interni/esterni, tempi di ciclo di produzione più brevi, migliori proprietà meccaniche e una più ampia compatibilità dei materiali. Inoltre, questo processo ha una gamma di utilità estensibile sia nei materiali ferrosi che non ferrosi.
Commercialmente è abituato alla produzione in serie di componenti meccanici nei settori automobilistico, marittimo e della difesa. I parametri, le proprietà e la sequenza della colata a compressione con concomitanti meriti tecnici riguardanti la colata convenzionale vengono gradualmente discussi nelle sezioni precedenti.
DOMANDE FREQUENTI
1. Come garantire la qualità nello squeeze casting?
In spremere la colata, i parametri di processo come temperatura, pressione e velocità di iniezione sono coinvolti nei controlli di qualità. Per garantire la qualità vengono utilizzate tecnologie avanzate di monitoraggio e rilevamento come test non distruttivi (NDT), scansione di tomografia computerizzata (CT) e analisi degli elementi finiti (FEA).
2. Qual è lo scopo di applicare una pressione aggiuntiva nello squeeze casting?
La pressione aggiuntiva aiuta a ridurre la porosità nel processo di fusione a compressione. Aumenta la densità del materiale e migliora le proprietà meccaniche favorendo il completo riempimento della cavità dello stampo e riducendo l'intrappolamento del gas.
3. Quale processo è più costoso, la pressofusione ad alta pressione o la pressofusione?
La pressofusione ad alta pressione (HPDC) spesso richiede una lavorazione più estesa dopo la fusione per ottenere le dimensioni finali desiderate. D'altro canto, la fusione Squeeze produce generalmente parti con tolleranze più strette e superfici più lisce, riducendo la quantità di lavorazione richiesta. Ciò si traduce in costi di lavorazione inferiori rispetto all’HPDC.