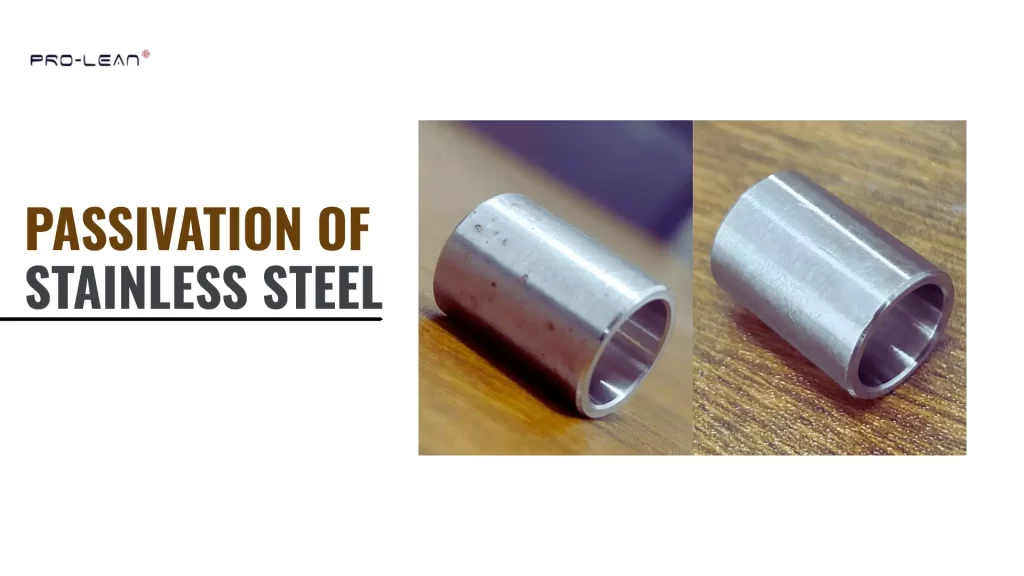
Pasivación de acero inoxidable
El tratamiento de pasivación Es un paso de acabado importante para los componentes de acero inoxidable. Ayuda a restaurar y maximizar la resistencia a la corrosión de las piezas después del mecanizado, el rectificado o la fabricación. Durante la fabricación, pequeñas cantidades de hierro libre o contaminantes superficiales pueden quedar en la superficie del metal. Si no se eliminan, estos residuos pueden provocar manchas, óxido o corrosión prematura durante su uso.
El acero inoxidable forma naturalmente una capa de óxido protectora muy delgada. Esto suele ocurrir cuando las piezas se exponen al aire. Esta película es extremadamente delgada, típicamente alrededor de 0.0000001 pulgadas de espesor (aproximadamente (100,000 veces más fino que un cabello humano).
La capa de contaminación puede verse alterada por los procesos de fabricación o introducida por contaminantes, debilitándola. Estos contaminantes se eliminan mediante un proceso de pasivación, lo que permite la formación de una capa de óxido protectora uniforme en toda la superficie.
Vamos a discutir Beneficios de la pasivación para el acero inoxidable y cómo aumenta la resistencia a la corrosión. Además, los diferentes tipos de pasivación, ácido nítrico y ácido cítricoy las ventajas, desventajas y estándares de la industria.
Estándares de la industria de pasivación
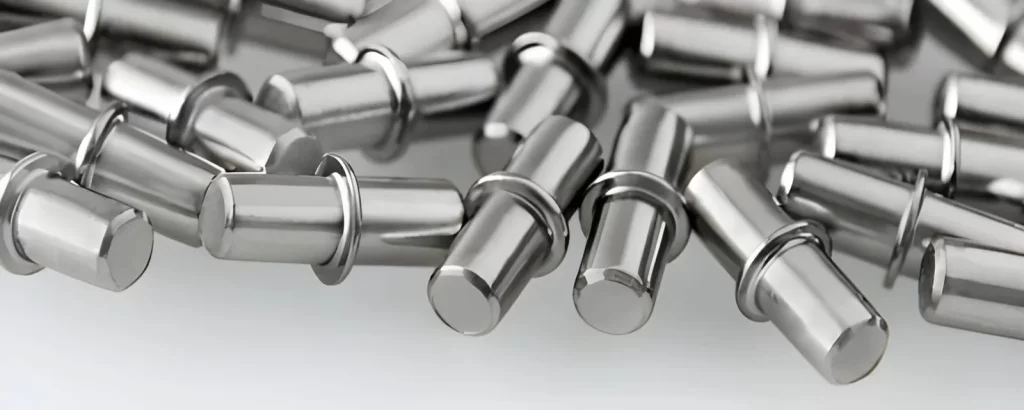
Remaches de acero – pasivados
El método más común para pasivar mecanizado de acero inoxidable Las piezas deben cumplir con los estándares reconocidos de la industria. Estos estándares rigen la limpieza, el tratamiento químico y la verificación de las piezas de acero inoxidable durante su procesamiento.
Al cumplir con estas normas, es posible garantizar que los contaminantes se hayan eliminado eficazmente de la superficie del acero inoxidable y que se haya restaurado la protección contra la corrosión que proporciona este material.
ASTM A380
La norma ASTM A380 recomienda procedimientos para la limpieza, desincrustación y tratamiento de piezas de acero inoxidable antes de la pasivación. Describe los pasos necesarios para limpiar, tratar con una solución que contenga ácido nítrico o cítrico, enjuagar y secar las piezas correctamente.
Además, la norma ASTM A380 proporciona información práctica sobre los tipos de soluciones de ácido nítrico o cítrico que se deben utilizar, sus concentraciones, las temperaturas de procesamiento a las que se deben realizar los tratamientos y los tiempos mínimos de tratamiento requeridos. Muchas plantas de fabricación siguen los procedimientos descritos en la norma ASTM A380 para garantizar que la superficie de la pieza esté debidamente limpia y preparada antes de que comience a formarse la capa pasiva.
ASTM A967
La norma ASTM A967 ofrece una descripción general de los procesos de pasivación aceptables para el tratamiento de piezas de acero inoxidable. La norma describe dos métodos aprobados que utilizan soluciones de ácido nítrico y/o ácido cítrico. Asimismo, especifica las concentraciones aceptables de estas soluciones, los tiempos de inmersión para cada proceso y los rangos de temperatura aceptables para cada uno.
La norma ASTM A967 también aborda el manejo seguro de los productos químicos utilizados en el proceso de pasivación y su eliminación posterior. Es ampliamente aceptada para la pasivación de componentes de acero inoxidable en las industrias médica, alimentaria y manufacturera en general.
AMS 2700
AMS 2700 es principalmente Se utiliza en la industria aeroespacial. Esta norma establece requisitos más estrictos para la preparación de la superficie de los componentes de acero inoxidable antes de la pasivación, el proceso de pasivación en sí y la inspección posterior del componente pasivado.
AMS 2700 también describe Los métodos de ensayo que se utilizarán para determinar si el proceso de tratamiento de pasivación ha producido con éxito una superficie limpia, libre de contaminantes y resistente a la corrosión.
Cuándo pasivar el acero inoxidable
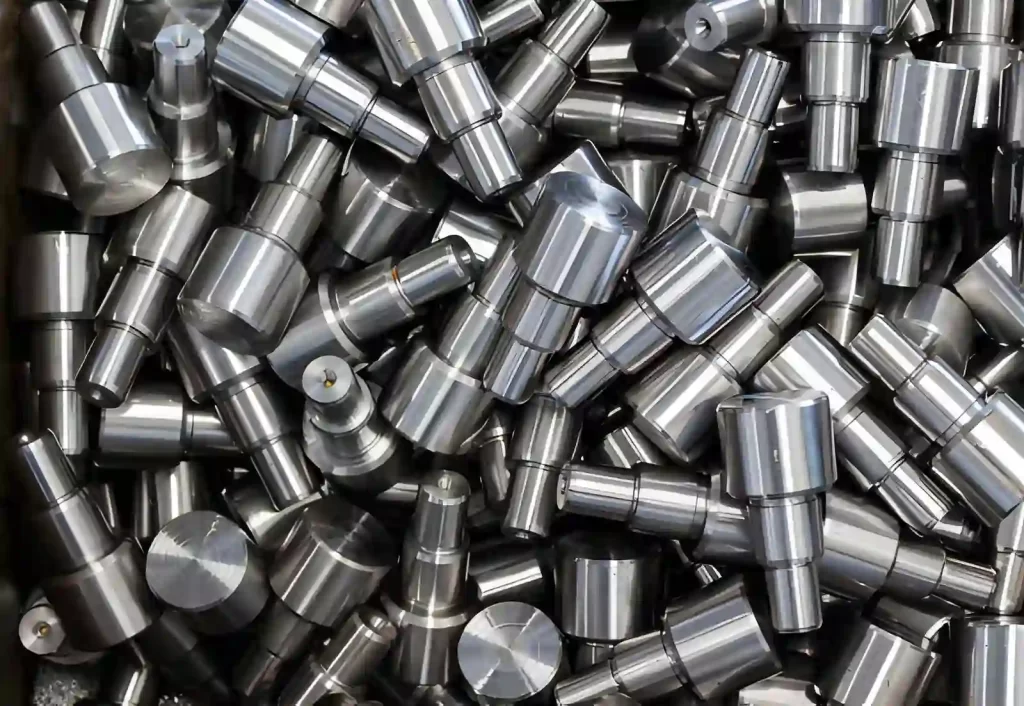
Piezas de acero para automoción – acabado pasivado
No existe un calendario fijo para la pasivación del acero inoxidable. La necesidad de pasivarlo suele depender del funcionamiento del equipo, del entorno al que estará expuesto y de si la superficie se modificó durante la fabricación o el mantenimiento.
Después de la fabricación o el primer uso
Lo más probable es que muchas piezas de acero inoxidable se pasiven antes de su uso. Al mecanizar, soldar o pulir acero inoxidable, pueden quedar pequeñas cantidades de hierro libre en la superficie de la pieza. Estos contaminantes se eliminan mediante la pasivación, lo que favorece la formación uniforme de la capa protectora de óxido.
Después de reparaciones o modificaciones
Si los equipos de acero inoxidable se sueldan, reparan o modifican mecánicamente de alguna otra manera, la capa superficial puede dañarse. Tras las modificaciones, se suele realizar una pasivación para restaurar la resistencia a la corrosión.
Como parte del mantenimiento rutinario
Algunas organizaciones incluyen la pasivación como parte de su programa de mantenimiento rutinario. Muchas lo hacen una vez al año; sin embargo, algunas lo hacen con mayor frecuencia, dependiendo del uso que se le dé al equipo.
En ambientes con alto contenido de cloruro o ácidos
Los equipos que operan en entornos con alto contenido de cloruro pueden requerir una pasivación más frecuente. Además, la frecuencia de pasivación puede aumentar en aplicaciones de procesamiento de alimentos donde se procesan productos como jugo o salsa de tomate, debido al mayor desgaste superficial causado por el agua con altos niveles de cloruro u otras sustancias ácidas.
Cuando la contaminación por hierro es visible
Si aparecen depósitos de hierro o manchas de óxido en la superficie del acero inoxidable, esto indica que la superficie está contaminada con hierro libre. Existen kits de prueba para determinar la presencia de hierro libre en la superficie del acero inoxidable; si se detectan altas concentraciones, generalmente se requiere pasivación para eliminar todo el hierro libre y restaurar la capa protectora de óxido.
Cómo el cromo previene la corrosión
- Capa de óxido de cromo: El cromo en el acero inoxidable reacciona con el oxígeno para formar una capa extremadamente delgada de óxido de cromo (Cr2O3) que proporciona una excelente barrera química. La capa formadad es muy delgado, generalmente de 1 a 3 nanómetros para los grados estándar de acero inoxidable, y protege contra moLa superficie y los iones corrosivos, como los cloruros, se protegen cuando se aplica una pasivación adecuada.
- Requisito mínimo de cromo: El contenido mínimo de cromo en el acero inoxidable para la formación de una capa protectora autorreparable es del 10.5 %. Cualquier aleación con un porcentaje inferior a este puede ser propensa a oxidarse rápidamente. Cuanto mayor sea el contenido de cromo, más estable y rápida será la reparación de la capa de óxido.
- Efecto de la fabricación: Los procesos de fabricación, como el mecanizado, la soldadura y el rectificado, pueden dañar la capa de oxidación y dejar al descubierto el metal base. Cualquier arañazo producido durante estos procesos podría generar zonas propensas a la corrosión; por lo tanto, siempre se realiza una pasivación química del acero inoxidable después de la fabricación.
¡Pruebe Boda ahora!
Cómo pasivar el acero inoxidable: métodos útiles
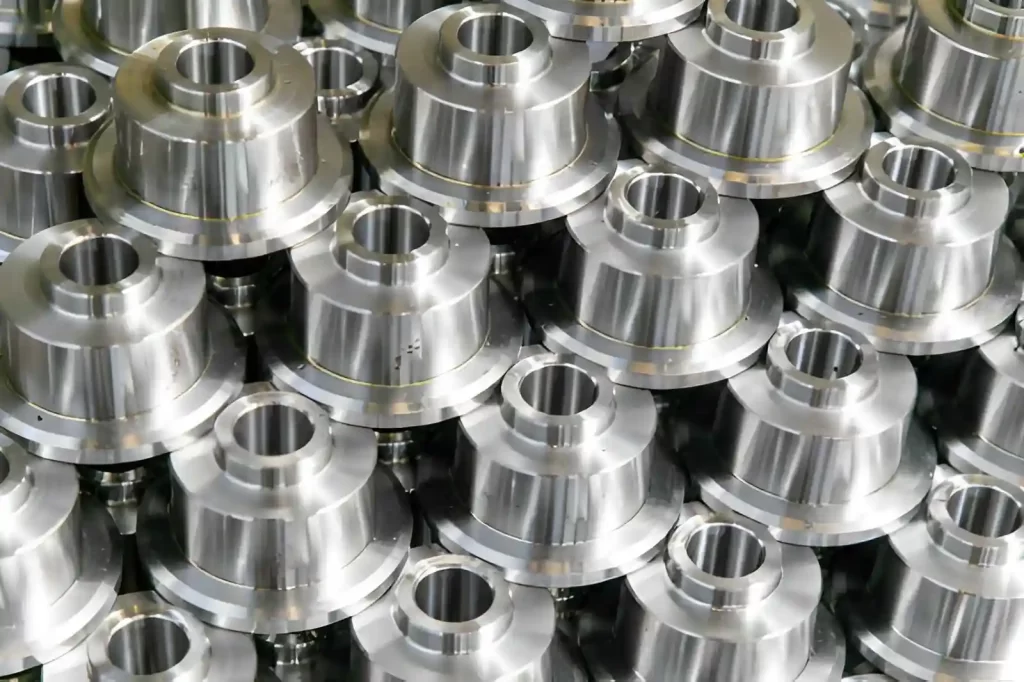
Productos redondos mecanizados de acero
A acabado pasivado Es un tratamiento químico del acero inoxidable que aumenta su resistencia a la corrosión al eliminar el hierro superficial y potenciar la capa natural de óxido de cromo. Las piezas expuestas a entornos agresivos, agua, productos químicos o alimentos deben someterse a este proceso. A continuación se describen los métodos o procesos comunes de pasivación para el acero inoxidable:
Pasivación de ácido nítrico
La forma más común de pasivación es mediante ácido nítrico. El ácido nítrico limpia la superficie de la pieza eliminando cualquier contaminación por hierro y promueve la activación del cromo superficial, mejorando así la protección contra la corrosión.
Condiciones utilizadas para pasivar piezas con ácido nítrico:
- Duración: de 3 a 4 horas
- Temperatura: Hasta un máximo de 80 °C (175 °F)
- Concentración: 20-50% de ácido nítrico
Algunas consideraciones prácticas al usar ácido nítrico:
- El ácido nítrico suele dañar las juntas y los sellos, por lo que deben reemplazarse después del proceso.
- Si las superficies muestran signos de corrosión, es posible que requieran una solución más fuerte; sin embargo, se debe tener mucho cuidado, ya que podría dañarse la pieza.
- La combinación de altas temperaturas y tiempos prolongados da como resultado una pasivación eficaz.
CEn comparación con la pasivación con ácido cítrico, el ácido nítrico es más agresivo y eficaz para eliminar el hierro superficial, pero el ácido cítrico es más seguro para los trabajadores y tiene menos probabilidades de dañar las juntas o las piezas sensibles.
Pasivación con ácido cítrico
El ácido cítrico ofrece una alternativa más segura al ácido nítrico, ya que solo elimina el hierro superficial sin dañar el acero inoxidable. Además, el ácido cítrico es biodegradable y, por lo tanto, apto para su uso en la industria alimentaria, farmacéutica y en aplicaciones que requieren especial atención al medio ambiente.
Condiciones utilizadas para pasivar piezas con ácido cítrico:
- Duración: Aproximadamente 5 horas
- Temperatura: Desde temperatura ambiente hasta calor moderado.
- Concentración: Aproximadamente 12% en peso.
Algunas consideraciones prácticas al usar ácido cítrico:
- El ácido cítrico utiliza la oxidación natural del aire para activar completamente la capa de cromo.
- Debido a que el ácido cítrico no utiliza oxidantes fuertes, se generan menos residuos peligrosos durante el proceso.
- En general, el ácido cítrico es más lento que el ácido nítrico, pero es más seguro y más respetuoso con el medio ambiente.
Por qué el ácido fosfórico no es adecuado
El ácido fosfórico se utiliza generalmente para limpiar el acero inoxidable y eliminar el óxido o los depósitos de la superficie. Sin embargo, este ácido no forma una capa protectora de óxido adicional que impida la corrosión. El acero inoxidable seguirá siendo susceptible a la corrosión hasta que se forme dicha capa protectora en la superficie del metal en un entorno que favorezca su formación natural, o mediante algún otro método que le proporcione protección.
Falta de acción oxidante
La solución de ácido fosfórico carece de la acción oxidante necesaria para pasivar la superficie de cromo del metal. La acción oxidante crea una película de óxido delgada, pero muy duradera y resistente a la corrosión, que protege el material base del componente de acero inoxidable. Si se utiliza la solución de ácido fosfórico para pasivar la superficie, es posible que no alcance el mismo nivel de resistencia a la corrosión que una solución de ácido nítrico o cítrico.
Cumplimiento de los estándares de la industria
ASTM A380, ASTM A967 y AMS 2700 son especificaciones de la industria. Estas especificaciones enumeran los productos químicos aprobados para su uso como agentes pasivantes para proteger contra la corrosión. También especifican los niveles aceptables de pasivación necesarios para que un componente de acero inoxidable ofrezca la protección contra la corrosión requerida para la aplicación en la que se utiliza. El ácido fosfórico no cumple con los requisitos de estas especificaciones; por lo tanto, su uso no sería conforme a ellas.
Pasivación frente a decapado del acero inoxidable
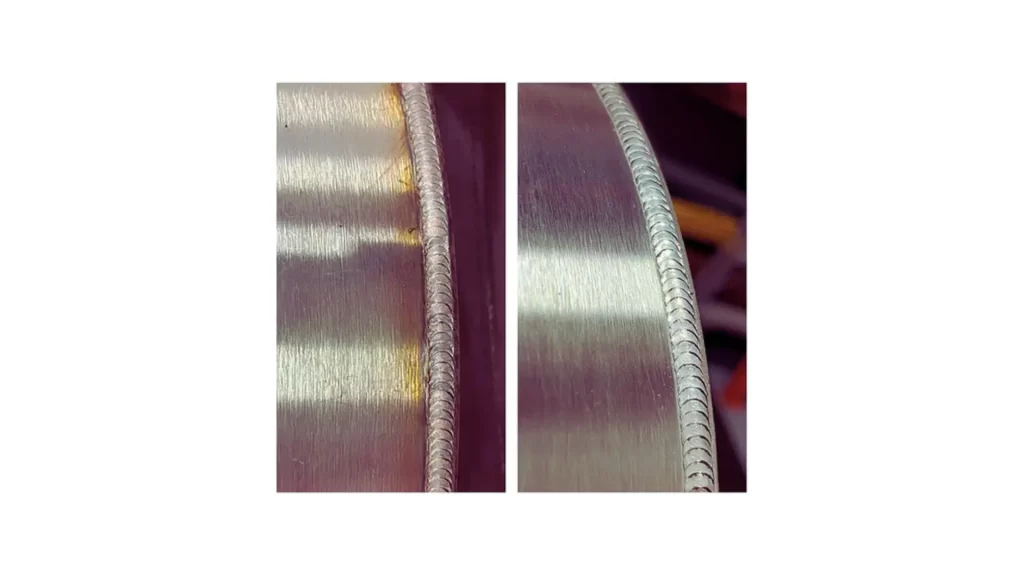
Decapado de acero inoxidable
alt: Imagen que muestra piezas de acero inoxidable antes y después del decapado, destacando la eliminación de óxidos e impurezas superficiales para mejorar la resistencia a la corrosión.
La pasivación y el decapado mejoran la resistencia a la corrosión, pero funcionan de maneras diferentes. Pasivación fortalece la capa natural de óxido de cromo sobre acero inoxidable. Decapado elimina capas dañadas o contaminadas antes de que se pueda aplicar la pasivación.
| Proceso | Propósito | Método/Productos químicos utilizados |
| Pasivación | Mejorar la resistencia a la corrosión | Ácido nítrico o ácido cítrico |
| Decapado | Eliminar capas dañadas o aplicar calor al tinte. | Ácido nítrico + ácido fluorhídrico, electropulido o métodos mecánicos |
Consejo práctico:
- Si el acero inoxidable es nuevo o ligeramente mecanizado, solo se requiere pasivación.
- Si el acero tiene tonalidades de calor debidas a puntos de soldadura o corrosión.Primero se debe realizar el decapado y luego la pasivación.
Para llevar clave!
La pasivación del acero inoxidable aumenta su resistencia mediante la formación de una capa estable de óxido de cromo que lo protege contra la corrosión. Este proceso es indispensable para componentes expuestos al agua, productos químicos o altas temperaturas, ya que pueden degradarse rápidamente sin él. Elegir el método adecuado, ya sea ácido nítrico para una activación más rápida y potente (o ácido cítrico para aplicaciones más seguras en la industria alimentaria), garantiza el funcionamiento fiable de las piezas. La inspección periódica y el cumplimiento de normas como ASTM A380, ASTM A967 y AMS 2700 contribuyen a mantener una calidad superficial uniforme y a prevenir fallos prematuros.
Boda MFG proporciona servicio de pasivación y varios otros opciones de acabado de superficies Para componentes de acero inoxidable. Nuestro equipo garantiza que su pieza sea resistente a la corrosión y mantenga una excelente integridad superficial. Desde maquinaria industrial hasta equipos médicos y alimentarios, le entregamos piezas que duran más y ofrecen un mejor rendimiento.
Contáctanos hoy para una evaluación detallada del proyecto y un presupuesto al instante.!