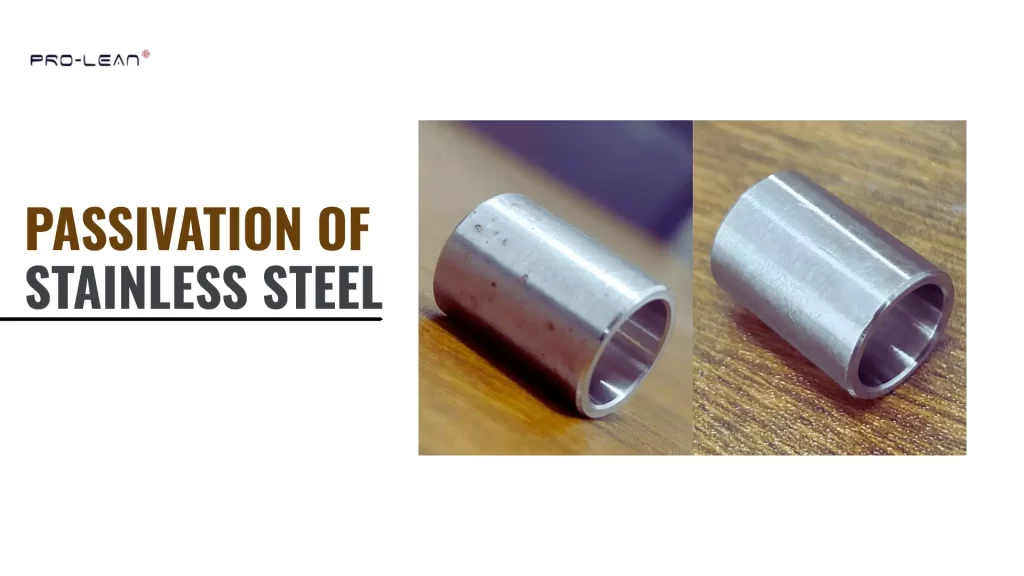
Passivazione dell'acciaio inossidabile
Migliori trattamento di passivazione È una fase di finitura importante per i componenti in acciaio inossidabile. Contribuisce a ripristinare e massimizzare la resistenza alla corrosione dei pezzi dopo la lavorazione, la rettifica o la fabbricazione. Durante la produzione, piccole quantità di ferro libero o contaminanti superficiali possono rimanere sulla superficie metallica. Se non rimossi, questi residui possono causare macchie, ruggine o corrosione prematura durante l'utilizzo.
L'acciaio inossidabile forma naturalmente uno strato di ossido protettivo molto sottile. Questo avviene solitamente quando i pezzi sono esposti all'aria. Questa pellicola è estremamente sottile, in genere di circa 0.0000001 pollici di spessore (circa (100,000 volte più sottile di un capello umano).
Lo strato di contaminazione può essere alterato dai processi di fabbricazione o introdotto da agenti contaminanti, indebolendolo. Tali agenti contaminanti vengono rimossi mediante un processo di passivazione, che consente la formazione di uno strato di ossido protettivo uniforme su tutta la superficie.
Discutiamone Vantaggi della passivazione per l'acciaio inossidabile e come aumenta la resistenza alla corrosione. Inoltre, i diversi tipi di passivazione, acido nitrico e acido citricoe i vantaggi, gli svantaggi e gli standard del settore.
Standard di passivazione del settore
Rivetti in acciaio passivati
Il metodo più comune per la passivazione lavorazione dell'acciaio inossidabile La produzione dei componenti deve essere conforme agli standard industriali riconosciuti. Tali standard regolano la pulizia, il trattamento chimico e la verifica dei componenti in acciaio inossidabile durante il processo produttivo.
Rispettando questi standard, è possibile garantire che i contaminanti siano stati efficacemente rimossi dalla superficie dell'acciaio inossidabile e che la protezione dalla corrosione fornita dall'acciaio inossidabile sia stata ripristinata.
ASTM A380
La norma ASTM A380 fornisce le procedure raccomandate per la pulizia, la decalcificazione e il trattamento dei componenti in acciaio inossidabile prima della passivazione. La norma descrive le fasi per pulire, trattare con una soluzione contenente acido nitrico o citrico, risciacquare e asciugare correttamente i componenti.
Inoltre, la norma ASTM A380 fornisce informazioni pratiche sui tipi di soluzioni di acido nitrico o citrico da utilizzare, le loro concentrazioni, le temperature di processo a cui eseguire i trattamenti e i tempi minimi di trattamento richiesti. Molti impianti di produzione seguono le procedure descritte nella norma ASTM A380 per garantire che la superficie del componente sia adeguatamente pulita e preparata prima che inizi a formarsi lo strato passivo.
ASTM A967
La norma ASTM A967 fornisce una panoramica dei processi di passivazione accettabili per il trattamento di componenti in acciaio inossidabile. La norma descrive due metodi approvati che utilizzano soluzioni di acido nitrico e/o acido citrico. La norma specifica le concentrazioni accettabili di queste soluzioni, i tempi di immersione per ciascun processo e gli intervalli di temperatura accettabili per ciascun processo.
La norma ASTM A967 disciplina anche la manipolazione sicura delle sostanze chimiche utilizzate nel processo di passivazione e il loro smaltimento al termine dell'uso. È ampiamente accettata per la passivazione di componenti in acciaio inossidabile nei settori medico, alimentare e manifatturiero in generale.
AMS 2700
AMS 2700 è principalmente Utilizzato nell'industria aerospaziale, questo standard fornisce una serie di requisiti più rigorosi per la preparazione superficiale dei componenti in acciaio inossidabile prima della passivazione, per il processo di passivazione stesso e per la successiva ispezione del componente passivato.
AMS 2700 descrive anche i metodi di prova da utilizzare per determinare se il processo di passivazione ha prodotto con successo una superficie pulita, priva di contaminanti e resistente alla corrosione.
Quando passivare l'acciaio inossidabile
Componenti in acciaio per autoveicoli – finitura passivata
Non esiste un programma prestabilito per la passivazione dell'acciaio inossidabile. La necessità di passivazione dipende in genere dalle modalità di utilizzo dell'apparecchiatura, dall'ambiente a cui sarà esposta e dal fatto che la superficie sia stata modificata durante la fabbricazione o la manutenzione.
Dopo la fabbricazione o il primo utilizzo
Molto probabilmente, molti componenti in acciaio inossidabile vengono passivati prima di essere messi in servizio. Durante la lavorazione, la saldatura o la lucidatura dell'acciaio inossidabile, piccole quantità di ferro "libero" possono rimanere sulla superficie del componente. Questi contaminanti vengono rimossi tramite passivazione, che favorisce la formazione uniforme dello strato di ossido protettivo.
Dopo riparazioni o modifiche
Se le apparecchiature in acciaio inossidabile vengono saldate, riparate o altrimenti modificate meccanicamente, lo strato superficiale può danneggiarsi. In seguito a tali modifiche, si ricorre comunemente alla passivazione per ripristinare la resistenza alla corrosione.
Nell'ambito della manutenzione ordinaria
Alcune organizzazioni includono la passivazione nel loro programma di manutenzione ordinaria. Molte la eseguono una volta all'anno; tuttavia, alcune la effettuano con maggiore frequenza, a seconda di come vengono utilizzate le apparecchiature.
In ambienti ad alto contenuto di cloruro o acidi
Le apparecchiature utilizzate in ambienti ad alta concentrazione di cloruri potrebbero richiedere una passivazione più frequente. Inoltre, la frequenza della passivazione potrebbe dover aumentare nelle applicazioni di trasformazione alimentare, dove vengono lavorati prodotti come succo o salsa di pomodoro, a causa del maggiore tasso di usura superficiale causato dall'acqua contenente elevate concentrazioni di cloruri e/o altre sostanze acide.
Quando la contaminazione da ferro è visibile
Se sulla superficie dell'acciaio inossidabile compaiono depositi di ferro o macchie di ruggine, significa che la superficie è contaminata da ferro libero. Sono disponibili kit di analisi superficiale per determinare la presenza di ferro libero sulla superficie dell'acciaio inossidabile; se vengono rilevate concentrazioni elevate, in genere è necessaria la passivazione per rimuovere tutto il ferro libero e ripristinare lo strato di ossido protettivo.
Come il cromo previene la corrosione
- Strato di ossido di cromo: Il cromo presente nell'acciaio inossidabile reagisce con l'ossigeno per formare uno strato estremamente sottile di ossido di cromo (Cr2O3) che fornisce un'eccellente barriera chimica. Lo strato formatod è molto sottile, solitamente da 1 a 3 nanometri per i gradi standard di acciaio inossidabile, e protegge da moioni resistenti all'acqua e corrosivi, come i cloruri, quando viene applicata una passivazione adeguata.
- Requisiti minimi di cromo: Il contenuto minimo di cromo nell'acciaio inossidabile per la formazione di uno strato protettivo autoriparante è del 10.5%. Qualsiasi lega al di sotto di questa percentuale potrebbe essere soggetta a rapida formazione di ruggine. Maggiore è il contenuto di cromo, più stabile e veloce sarà la riparazione dello strato di ossido.
- Effetto della fabbricazione: I processi di lavorazione, come la lavorazione meccanica, la saldatura e la molatura, possono danneggiare lo strato di ossido ed esporre il metallo di base sottostante. Eventuali graffi creati durante questi processi potrebbero dare origine ad aree soggette a corrosione; pertanto, dopo la lavorazione, si esegue sempre una passivazione chimica dell'acciaio inossidabile.
Prova subito Boda!
Come passivare l'acciaio inossidabile: metodi utili
Prodotti tondi in acciaio lavorati
A finitura passivata Si tratta di un trattamento chimico dell'acciaio inossidabile che ne aumenta la resistenza alla corrosione rimuovendo il ferro superficiale e rinforzando lo strato naturale di ossido di cromo. I componenti esposti ad ambienti aggressivi o a contatto con acqua, sostanze chimiche o prodotti alimentari dovrebbero essere sottoposti a questo processo. Ecco i metodi o i processi di passivazione più comuni per l'acciaio inossidabile:
Passivazione dell'acido nitrico
La forma più comune di passivazione è l'acido nitrico. L'acido nitrico pulisce la superficie del componente rimuovendo qualsiasi contaminazione da ferro e favorisce l'attivazione del cromo superficiale, migliorando la protezione del componente dalla corrosione.
Condizioni utilizzate per la passivazione dei componenti mediante acido nitrico:
- Tempo: da 3 a 4 ore
- Temperatura: fino a un massimo di 80 °C (175 °F)
- Concentrazione: acido nitrico al 20-50%
Alcune considerazioni pratiche sull'utilizzo dell'acido nitrico:
- L'acido nitrico in genere danneggia guarnizioni e tenute, che devono quindi essere sostituite al termine del processo.
- Se le superfici presentano segni di corrosione, potrebbe essere necessaria una soluzione più aggressiva; tuttavia, è fondamentale prestare la massima attenzione, poiché ciò potrebbe danneggiare il componente.
- La combinazione di temperature elevate e tempi prolungati si traduce in una passivazione efficace.
CRispetto alla passivazione con acido citrico, l'acido nitrico è più aggressivo ed efficace nella rimozione del ferro superficiale, ma l'acido citrico è più sicuro per gli operatori e meno soggetto a danneggiare guarnizioni o componenti delicati.
Passivazione dell'acido citrico
L'acido citrico rappresenta un'alternativa più sicura all'acido nitrico perché rimuove solo il ferro superficiale senza danneggiare l'acciaio inossidabile. Inoltre, l'acido citrico è biodegradabile e quindi adatto per applicazioni alimentari, farmaceutiche e in ambienti sensibili dal punto di vista ambientale.
Condizioni utilizzate per la passivazione dei componenti mediante acido citrico:
- Tempo: circa 5 ore
- Temperatura: dalla temperatura ambiente al calore moderato
- Concentrazione: circa il 12% in peso
Alcune considerazioni pratiche sull'utilizzo dell'acido citrico:
- L'acido citrico sfrutta l'ossidazione naturale presente nell'aria per attivare completamente lo strato di cromo.
- Poiché l'acido citrico non utilizza ossidanti forti, durante il processo si generano meno rifiuti pericolosi.
- Nel complesso, l'acido citrico è più lento dell'acido nitrico, ma più sicuro e più ecologico.
Perché l'acido fosforico non è adatto
L'acido fosforico viene generalmente utilizzato per pulire l'acciaio inossidabile e rimuovere ruggine o depositi dalla superficie. Tuttavia, l'acido non forma un ulteriore strato di ossido protettivo che impedisca un'ulteriore corrosione dell'acciaio inossidabile. L'acciaio inossidabile rimarrà suscettibile alla corrosione finché non si formerà uno strato di ossido protettivo sulla superficie del metallo in un ambiente che ne favorisca la formazione naturale, o attraverso qualche altro metodo che gli fornisca protezione.
Mancanza di azione ossidante
La soluzione di acido fosforico non possiede l'azione ossidante necessaria per passivare la superficie cromata del metallo. L'azione ossidante crea una pellicola di ossido sottile ma molto resistente alla corrosione, che protegge il materiale di base del componente in acciaio inossidabile dalla corrosione. Se si utilizza una soluzione di acido fosforico per passivare la superficie, questa potrebbe non raggiungere lo stesso livello di resistenza alla corrosione di una soluzione di acido nitrico o citrico.
Conformità agli standard di settore
ASTM A380, ASTM A967 e AMS 2700 sono specifiche di settore. che elencano le sostanze chimiche approvate per l'uso come agenti passivanti per la protezione dalla corrosione. Identificano inoltre i livelli di passivazione accettabili richiesti affinché un componente in acciaio inossidabile fornisca la protezione dalla corrosione necessaria per l'applicazione in cui viene utilizzato. L'acido fosforico non soddisfa i requisiti di queste specifiche; pertanto, il suo utilizzo non sarebbe conforme ad esse.
Passivazione vs. decapaggio dell'acciaio inossidabile
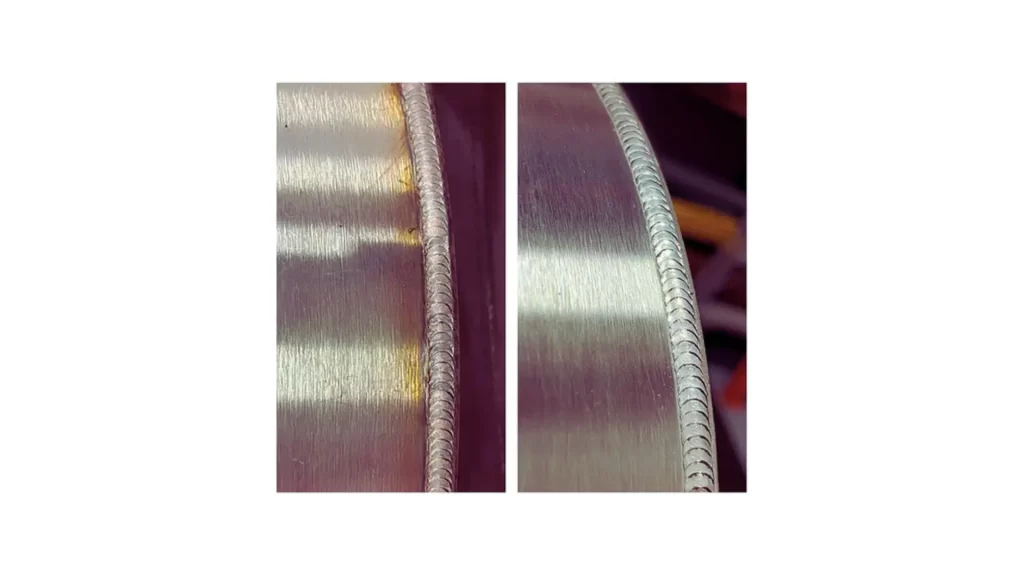
Decapaggio dell'acciaio inossidabile
alt: Immagine che mostra componenti in acciaio inossidabile prima e dopo il decapaggio, evidenziando la rimozione di ossidi e impurità superficiali per migliorare la resistenza alla corrosione.
La passivazione e il decapaggio migliorano la resistenza alla corrosione, ma agiscono in modi diversi. Passivazione rinforza lo strato naturale di ossido di cromo su acciaio inossidabile. Decapaggio rimuove gli strati danneggiati o contaminati prima che possa essere applicata la passivazione.
| Processo | Missione | Metodo/Prodotti chimici utilizzati |
| passivazione | Migliora la resistenza alla corrosione | Acido nitrico o acido citrico |
| decapaggio | Rimuovere gli strati danneggiati o applicare una tinta a caldo | Acido nitrico + acido fluoridrico, elettrolucidatura o metodi meccanici |
Consiglio pratico:
- Se l'acciaio inossidabile è nuovo o leggermente lavoratoè necessaria solo la passivazione.
- Se l'acciaio ha colorazione dovuta al calore in punti di saldatura o corrosione, prima va eseguita la decapaggio, poi la passivazione.
Key Takeaway!
La passivazione dell'acciaio inossidabile ne aumenta la resistenza formando uno strato stabile di ossido di cromo che lo protegge dalla corrosione. Questo processo è obbligatorio per i componenti esposti ad acqua, agenti chimici o alte temperature, poiché senza di esso potrebbero degradarsi rapidamente. La scelta del metodo corretto, che si tratti di acido nitrico per un'attivazione più rapida e potente o di acido citrico per applicazioni più sicure nel settore alimentare, garantisce prestazioni affidabili dei componenti. Ispezioni regolari e il rispetto di standard come ASTM A380, ASTM A967 e AMS 2700 contribuiscono a mantenere una qualità superficiale costante e a prevenire guasti prematuri.
Boda MFG fornisce servizio di passivazione e vari altri opzioni di finitura superficiale Per componenti in acciaio inossidabile. Il nostro team garantisce che i vostri componenti rimangano resistenti alla corrosione e mantengano un'eccellente integrità superficiale. Dai macchinari industriali alle apparecchiature mediche e alimentari, forniamo componenti che durano più a lungo e offrono prestazioni migliori.
Contattaci oggi stesso per una valutazione dettagliata del progetto e un preventivo immediato.!