La migliore plastica per la lavorazione
Tra le migliori materie plastiche per la lavorazione meccanica si annoverano ABS, nylon, Vespel®, acrilico, polietilene (PE), polipropilene, policarbonato, fenolico e PTFE (Teflon). Altre opzioni da considerare sono l'acetale (POM/Delrin), l'HDPE, il polietilene tereftalato (PET) e il PVC (cloruro di polivinile).
Quando si considera quale tipo di plastica utilizzare in un CNC lavorazione plastica Per un progetto, è fondamentale conoscere l'idoneità e la compatibilità di ciascun materiale. In particolare, la plastica deve essere facile da lavorare e soddisfare i requisiti funzionali del componente desiderato.
Altri fattori importanti da considerare sono la resistenza a elementi quali calore, temperatura, graffi, ecc., e la levigatezza superficiale desiderata. Poiché ciascuna di queste materie plastiche offre proprietà uniche, il produttore può scegliere quella che meglio soddisfa le esigenze specifiche.
Questa guida esplora le principali materie plastiche per le applicazioni di lavorazione CNC. Tratta le caratteristiche principali, inclusi vantaggi, limitazioni, lavorabilità e applicazioni comuni.
Acetale (POM/Delrin)
L'acetale è senza dubbio una delle materie plastiche tecniche più lavorabili. Le caratteristiche principali che contribuiscono a questa qualità sono una conduttività termica relativamente elevata, una struttura semicristallina e un'elevata stabilità dimensionale. L'elevata conduttività termica fa sì che la zona di taglio della plastica raramente superi il punto di degradazione termica durante la lavorazione. La stabilità dimensionale deriva in gran parte dall'assorbimento di umidità del materiale, inferiore allo 0.25% in 24 ore.
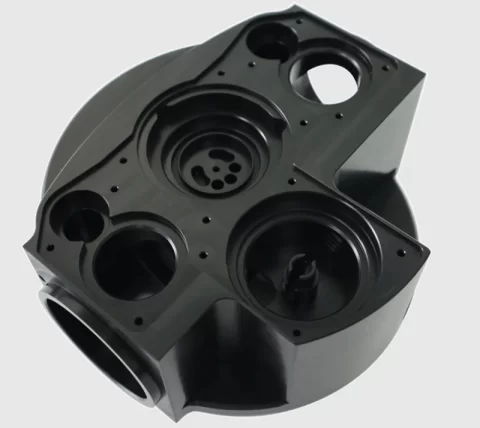
Parte in Delrin/POM (acetale)
Vantaggi e svantaggi della lavorazione dell'acetale (POM/Delrin)
| Vantaggi della lavorazione dell'acetale (POM/Delrin) | Svantaggi della lavorazione dell'acetale (POM/Delrin) |
|
|
Applicazioni
I componenti in acetale lavorati meccanicamente si trovano comunemente in elementi meccanici come ingranaggi, rulli, molle e alloggiamenti. Anche gli alloggiamenti incernierati, le centraline di invio carburante e i sistemi di chiusura delle portiere in ambito automobilistico sono realizzati in acetale.
Nylon/Poliammide (PA)
Il nylon/poliammide (PA) risale agli anni '1930, a seguito di approfondite ricerche su poliesteri e poliammidi. I due tipi di nylon più comuni sono il nylon 6 e il nylon 6/6. Il nylon 6 viene solitamente utilizzato in applicazioni che richiedono elevata resistenza e una bassa densità. Il nylon 6/6 è spesso riservato ad applicazioni che richiedono maggiore rigidità, resistenza e resistenza all'abrasione. Generalmente assorbe meno umidità rispetto al nylon 6.
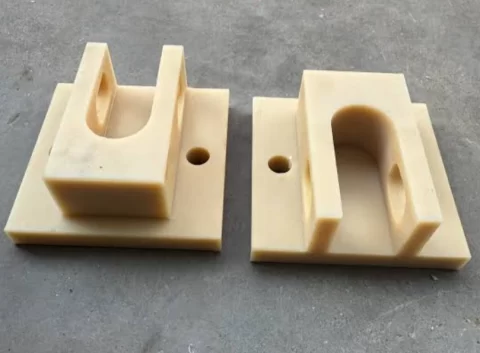
Nylon (PA)
Pro e contro
| Pro | Contro |
|
|
applicazioni: Cuscinetti, ingranaggi, boccole, staffe strutturali
Plastica ABS (acrilonitrile-butadiene-stirene)
La plastica ABS si lavora in modo pulito anche ad alte velocità. L'usura dell'utensile è minima. Tuttavia, l'operatore deve tenere in considerazione la tendenza del materiale ad ammorbidirsi con il calore. Le due strategie principali per ovviare a questo problema sono un controllo preciso dell'avanzamento e il raffreddamento.
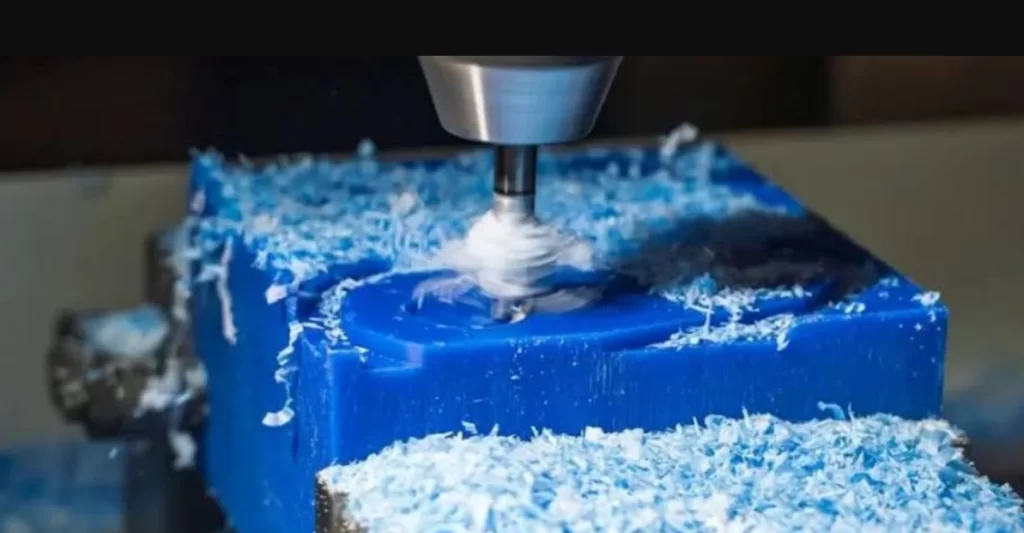
Fresatura CNC della plastica ABS
Pro e contro
| Pro | Contro |
|
|
Applicazioni: Prototipi, involucri
Policarbonato (PC)
Il policarbonato è tra le migliori materie plastiche per la lavorazione meccanica perché offre un equilibrio ineguagliabile tra trasparenza ottica e resistenza agli urti. La lavorazione di questo materiale richiede velocità controllate e utensili affilati. Una sfida comune nella lavorazione è la fusione.
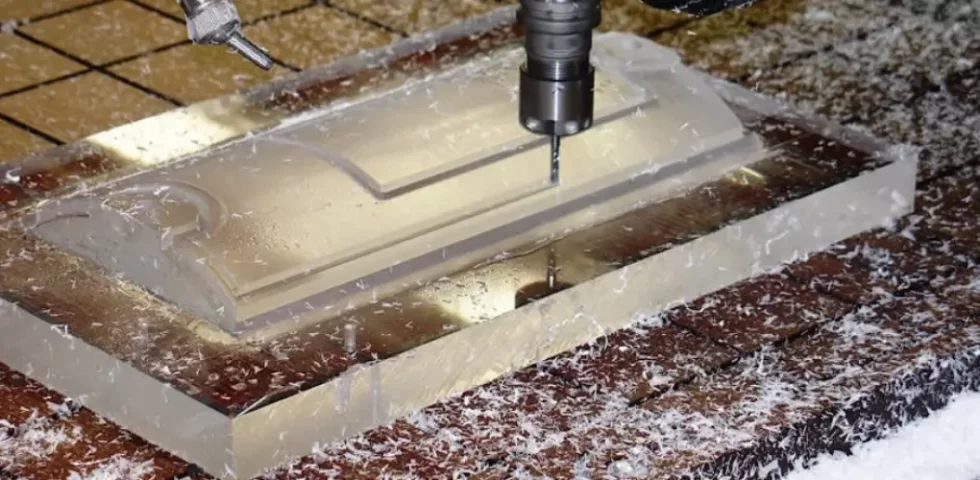
Lavorazione del policarbonato
Pro e contro
| Pro | Contro |
|
|
Applicazioni: Involucri elettrici, lenti, protezioni di sicurezza
Acrilico/Polimetilmetacrilato (PMMA)
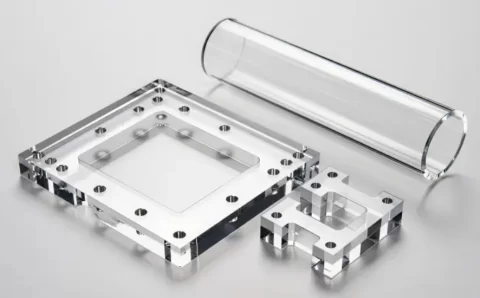
Parti lavorate CNC in acrilico
Il PMMA è una delle materie plastiche lavorabili più trasparenti dal punto di vista ottico disponibili sul mercato. La lavorazione di questo materiale richiede utensili affilati e avanzamenti lenti, poiché può facilmente incrinarsi e scheggiarsi.
Pro e contro del PMMA
| Vantaggi del PMMA | Svantaggi del PMMA |
|
|
Applicazioni: Coperture protettive, segnaletica, display
HDPE (polietilene ad alta densità)
La plastica HDPE è facile da lavorare e offre una buona resistenza chimica e all'umidità. Tuttavia, non è consigliata per tolleranze ristrette a causa della sua relativa morbidezza. È invece adatta per applicazioni di utilizzo intensivo.
Vantaggi e svantaggi dell'HDPE
| Vantaggi dell'HDPE | Svantaggi dell'HDPE |
|
|
ApplicazioniComponenti marini, serbatoi, contenitori per prodotti chimici
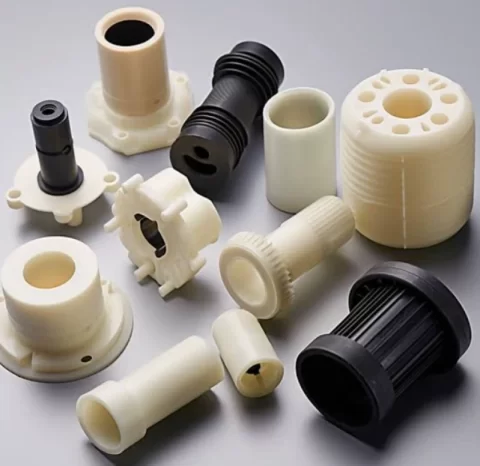
HDPE lavorato con precisione
PET (polietilene tereftalato)
Il PET è un altro materiale plastico facile da lavorare. Inoltre, presenta un basso assorbimento di umidità, una buona resistenza chimica e una buona stabilità dimensionale. Alcuni tipi di PET possono essere utilizzati per applicazioni a contatto con gli alimenti se conformi ai requisiti FDA pertinenti.
Vantaggi e svantaggi dei componenti in PET lavorati meccanicamente
| Pro | Contro |
|
|
Applicazioni: dispositivi medici, attrezzature per la lavorazione degli alimenti
Polipropilene (PP)
Pur essendo leggero, con una densità di 0.89–0.92 g/cm³, il PP presenta una buona resistenza all'usura, agli urti e agli agenti chimici. Grazie alla sua relativa resistenza al calore e alle sue capacità di isolamento elettrico, il PP può essere utilizzato in un'ampia gamma di applicazioni industriali generiche.
Vantaggi e svantaggi dei componenti in PP lavorati meccanicamente
| Pro | Contro |
|
|
Applicazioni: Cerniere viventi, serbatoi chimici, dispositivi da laboratorio
Plastica fenolica
Spesso associata alla bachelite, la plastica fenolica è un materiale duro e fragile. Questa plastica termoindurente tende a produrre schegge corte e frammentate accompagnate da polvere fine durante la lavorazione. Si noti che il comportamento specifico di scheggiatura può variare in base al tipo di resina fenolica, alle condizioni di lavorazione e alla struttura del laminato. La stabilità termica e l'isolamento elettrico del materiale fenolico sono eccellenti. Come prevedibile, la lavorazione del fenolico usura rapidamente gli utensili da taglio.
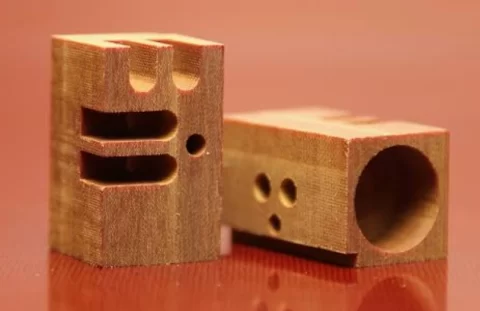
Parti fenoliche
Vantaggi e svantaggi dei componenti fenolici lavorati a macchina
| Pro | Contro |
|
|
Applicazioni: Lavorazione fenolica è ideale per isolare distanziali, camme, ingranaggi, boccole e rondelle
PVC di plastica
I componenti in PVC lavorati meccanicamente offrono durata e resistenza chimica. Se realizzati a regola d'arte, questi componenti sono preziosi in una vasta gamma di settori, tra cui impianti idraulici e sistemi di movimentazione di prodotti chimici.
Vantaggi e svantaggi dei componenti in PVC lavorati meccanicamente
| Pro | Contro |
|
|
Applicazioni: Raccordi idraulici, valvole
Vespel® (poliimmide di DuPont)
Sebbene difficile da lavorare, Vespel® permette di produrre componenti con tolleranze ristrette, resistenza alla temperatura e durata. Questo grado di poliimmide non caricato ha una temperatura di transizione vetrosa (Tg) di circa 249 °C.2Ciò rende questa plastica una delle migliori per la lavorazione in applicazioni critiche.
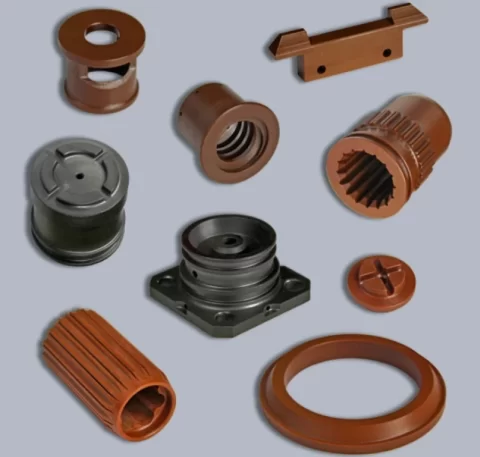
Parti lavorate Vespel
Pro e contro di Lavorazione Vespel Ricambi
| Pro | Contro |
|
|
Applicazioni: Attrezzature per la difesa e per i veicoli spaziali
Polistirene (PS)
Il materiale PS possiede un'eccellente trasparenza ottica ed è rigido. La sua rigidità può essere ulteriormente migliorata utilizzando la gomma – polistirene ad alto impatto (HIPS). Questo termoplastico economico combina queste proprietà con una buona stabilità dimensionale e la disponibilità a magazzino in diverse forme.
Vantaggi e svantaggi dei componenti in polistirene lavorati a macchina
| Pro | Contro |
|
|
Applicazioni: Materiale in polistirene Viene usato raramente nelle lavorazioni CNC; è ideale per lo stampaggio a iniezione.
Nel valutare quale tra le plastiche presenti nell'elenco sia la migliore per la lavorazione, ricordate che il PS è incluso per completezza. I team di approvvigionamento che si avvicinano per la prima volta alle materie plastiche potrebbero specificarlo per la sua ampia disponibilità, ignari del fatto che le sue scarse prestazioni termiche e l'elevata fragilità rappresentano serie difficoltà nella lavorazione.
Prova subito Boda!
Tabella riassuntiva per la selezione della migliore plastica per la lavorazione meccanica
Di seguito è riportata una tabella di selezione dei materiali con i principali requisiti ingegneristici.
|
Plastica |
Stabilità dimensionale |
Resistenza all'usura |
Resistenza chimica |
lavorabilità |
Resistenza termica |
Costo relativo |
|
Acetale (POM/Delrin) |
Alto |
Alto |
Alto |
Ottimo |
Moderato |
Basso |
|
Nylon (PA) |
Moderato |
Alto |
Resistente a carburanti e oli; debole agli acidi. |
Buone |
Moderato – è necessario il raffreddamento per evitare la formazione di grumi |
Da basso a moderato |
|
ABS |
Basso |
Moderato |
Scarsa resistenza agli agenti atmosferici |
Ottimo |
Basso |
Basso |
|
policarbonato (PC) |
Moderato |
Buone |
povero |
Moderato |
Moderato – gommoso, sciogliente |
Da moderato a alto |
|
Acrilico (PMMA) |
Moderato |
Basso |
Resistente alle intemperie |
Moderato |
Avanzamenti lenti e ridotti e utensili affilati |
Moderato |
|
HDPE |
Basso |
Buone |
Buone |
Buono, tolleranze non strette |
Da basso a moderato |
Basso |
|
PET |
Buone |
Buone |
Buone |
Buone |
Moderato |
|
|
Polipropilene (PP) |
Basso |
Alto |
Ottimo |
Moderato – deformazione e aderenza |
Basso |
|
|
fenolico |
Alto |
Buone |
Resistente a oli e solventi |
povero |
Moderato |
|
|
PVC |
Moderato |
Moderato |
Buone |
Buone |
Basso |
|
|
Vespel® |
Alto |
Alto |
Resistente alla maggior parte dei carburanti e dei solventi |
Da scarso a moderato a difficile, a seconda del grado scolastico |
Alto |
|
|
Polistirene (PS) |
Buone |
Basso |
povero |
Buono, ma non lavorato regolarmente |
Basso |
Basso |
Prova subito Boda!
Processi di lavorazione per le materie plastiche
Nel valutare quale tra le materie plastiche evidenziate sia più adatta al vostro progetto di lavorazione, tenete presente i processi di lavorazione più comuni: tornitura, alesatura, foratura, fresatura, maschiatura e allargatura.
Tornitura e alesatura della plastica
Queste operazioni al tornio lavorano su diametri interni e producono componenti cilindrici. La tornitura utilizza un utensile fisso a punta singola su un pezzo rotante per produrre boccole e alberi. L'alesatura allarga con precisione i fori esistenti. Affinché una plastica possa resistere a queste operazioni, deve possedere un'elevata stabilità dimensionale: le forze di taglio possono essere eccessive. L'acetale e il PTFE sono tra le plastiche con la migliore stabilità dimensionale. Il metodo di evacuazione dei trucioli deve essere sufficientemente rapido ed efficace da prevenire la fusione. Nella regolazione della velocità del mandrino, è inoltre necessario tenere conto della resistenza al calore della plastica.
Perforazione della plastica
La foratura della plastica produce fori circolari dritti nel materiale. L'accumulo di calore dovuto all'attrito nella plastica può fondere e deformare i bordi del foro in ABS, PS e altri materiali plastici se la velocità non è gestita correttamente. La tecnica migliore consiste nell'utilizzare la foratura a intermittenza, che migliora l'evacuazione dei trucioli e la dissipazione del calore. La foratura continua non rappresenta una sfida per il PET e altre materie plastiche con punti di fusione più elevati.
Fresatura della plastica
La fresatura è un processo in cui una fresa rotante a più punte viene utilizzata per creare cavità, geometrie 3D e superfici piane sulla plastica. Si tratta di un processo estremamente versatile, applicabile sia a plastiche dure che morbide. La strategia di fresatura utilizzata per specifici materiali plastici. Ad esempio, le plastiche gommose come l'HDPE richiedono utensili affilati e velocità di taglio più elevate per evitare sbavature del materiale e migliorare la finitura superficiale.
Tappo in plastica
La maschiatura consiste nella creazione di filettature interne in un foro preforato. È una tecnica diffusa per le materie plastiche dimensionalmente stabili, come quelle acetaliche e fenoliche. Poiché le materie plastiche più morbide tendono a deformarsi e a spanarsi, si utilizzano inserti metallici.
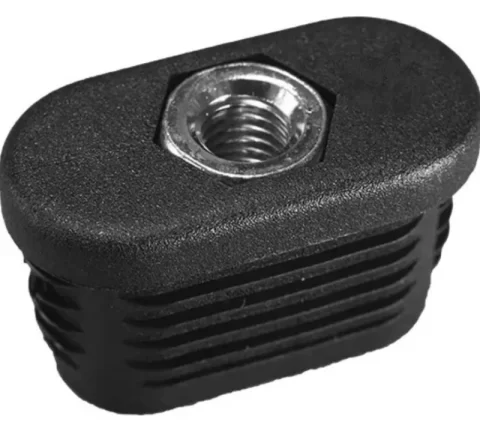
Inserto metallico filettato in plastica
Alesatura plastica
La lavorazione di alesatura contribuisce a ottenere il diametro finale preciso per un foro, allargandolo e levigandolo. È un requisito fondamentale nella produzione di boccole e sedi per cuscinetti, soprattutto nei componenti in acetale, dove diametri dei fori prevedibili sono essenziali per l'assemblaggio.
Ciascuno di questi processi presenta requisiti meccanici e termici specifici. Ogni plastica deve essere abbinata a un processo di lavorazione adeguato per garantire prestazioni ottimali dei pezzi lavorati.
Durante la preparazione del piano di lavorazione, assicurarsi che le proprietà della plastica siano compatibili con i parametri del processo. Ad esempio, la sensibilità al calore del materiale dovrebbe determinare la velocità di avanzamento, la velocità di taglio e la velocità di raffreddamento.
Conclusione
Le migliori materie plastiche per la lavorazione offrono la giusta lavorabilità, stabilità termica, proprietà meccaniche e altre caratteristiche, a seconda delle esigenze specifiche. Dalla precisione impeccabile dell'acetale per tolleranze ristrette all'impareggiabile resistenza agli urti del policarbonato, ogni plastica ha un'idoneità unica per le applicazioni industriali. Per i responsabili degli acquisti alla ricerca di partner di produzione affidabili e per gli ingegneri che devono definire rapidamente le specifiche dei materiali plastici, esistono sfumature che solo un'azienda esperta nella lavorazione delle materie plastiche può comprendere.
Il tuo componente in plastica deve essere lavorato correttamente fin dal primo tentativo. Per una transizione senza intoppi dalla progettazione alla produzione di componenti in plastica lavorati a CNC, condividi i tuoi disegni con il team di ingegneri di Boda. Puoi anche rivedere il nostro servizio di lavorazione della plastica per maggiori dettagli sulla lavorazione di precisione per diversi tipi di plastica.
DOMANDE FREQUENTI
Qual è la plastica migliore per la lavorazione meccanica?
La scelta della plastica più adatta alla lavorazione dipende dai requisiti dell'applicazione in termini di resistenza alla trazione, resistenza al calore, resistenza chimica e resistenza all'impatto, tra gli altri. Ogni plastica offre proprietà distinte; non esiste una plastica universale adatta a tutte le esigenze.
Risorse
[1]https://ideambox.com/assets/downloads/engineering-materials-datasheet.pdf
[2]https://www.materialdatacenter.com/ms/en/tradenames/Vespel/DuPont/VESPEL%C2%AE+TP-8311/7e482917/835