Le meilleur plastique pour l'usinage
Les plastiques les plus adaptés à l'usinage comprennent l'ABS, le nylon, le Vespel®, l'acrylique, le polyéthylène (PE), le polypropylène, le polycarbonate, le phénolique et le PTFE (Téflon). On peut également envisager l'acétal (POM/Delrin), le PEHD, le polyéthylène téréphtalate (PET) et le PVC (polychlorure de vinyle).
Lorsqu'il s'agit de choisir le type de plastique à utiliser dans un CNC usinage plastique Dans le cadre de ce projet, il est essentiel de connaître l'adéquation et la compatibilité de chaque composant. Plus précisément, le plastique doit être facile à travailler et répondre aux exigences fonctionnelles de la pièce souhaitée.
Parmi les autres critères importants figurent la résistance aux facteurs de fragilité (chaleur, température, rayures, etc.) et le degré de lissage souhaité. Chaque plastique présentant des propriétés uniques, le fabricant peut choisir celui qui répond le mieux à ses exigences.
Ce guide explore les principaux plastiques utilisés dans les applications d'usinage CNC. Il aborde leurs caractéristiques principales, notamment leurs avantages, leurs limites, leur usinabilité et leurs applications courantes.
Acétal (POM/Delrin)
L'acétal est sans conteste l'un des plastiques techniques les plus faciles à usiner. Ses principales caractéristiques sont une conductivité thermique relativement élevée, une structure semi-cristalline et une grande stabilité dimensionnelle. La conductivité thermique élevée signifie que la zone de coupe du plastique dépasse rarement le point de dégradation thermique pendant l'usinage. La stabilité dimensionnelle est largement due à l'absorption d'humidité du matériau, inférieure à 0.25 % en 24 heures.
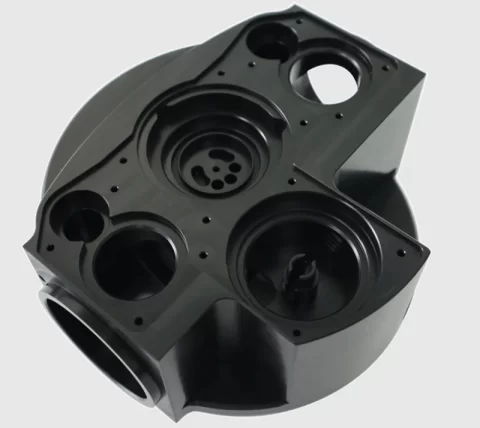
Partie Delrin/POM (acétal)
Avantages et inconvénients de l'usinage de l'acétal (POM/Delrin)
| Avantages de l'usinage de l'acétal (POM/Delrin) | Inconvénients de l'usinage de l'acétal (POM/Delrin) |
|
|
Applications
Les pièces usinées en acétal sont couramment utilisées dans les composants mécaniques tels que les engrenages, les rouleaux, les ressorts et les carters. Les boîtiers de charnières, les transmetteurs de carburant et les systèmes de verrouillage de portes utilisés dans l'automobile sont également fabriqués en acétal.
Nylon/Polyamide (PA)
Le nylon/polyamide (PA) remonte aux années 1930, suite à d'importantes recherches sur les polyesters et les polyamides. Les deux qualités de nylon les plus courantes sont le nylon 6 et le nylon 6/6. Le nylon 6 est généralement utilisé dans les applications exigeant une haute résistance et une faible densité. Le nylon 6/6 est souvent réservé aux applications exigeant une rigidité, une résistance et une résistance à l'abrasion supérieures. Il absorbe généralement moins d'humidité que le nylon 6.
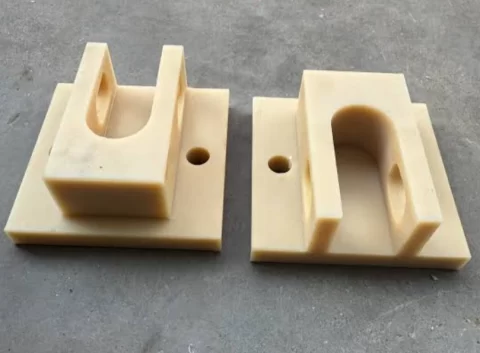
Nylon (PA)
Pour et contre
| Avantages | Inconvénients |
|
|
Applications : Roulements, engrenages, bagues, supports de structure
Plastique ABS (acrylonitrile butadiène styrène)
L'usinage du plastique ABS est précis même à haute vitesse. L'usure des outils est minimale. Cependant, l'opérateur doit tenir compte de la sensibilité du matériau au ramollissement sous l'effet de la chaleur. Pour y remédier, deux stratégies principales permettent de maîtriser l'avance et d'assurer un refroidissement adéquat.
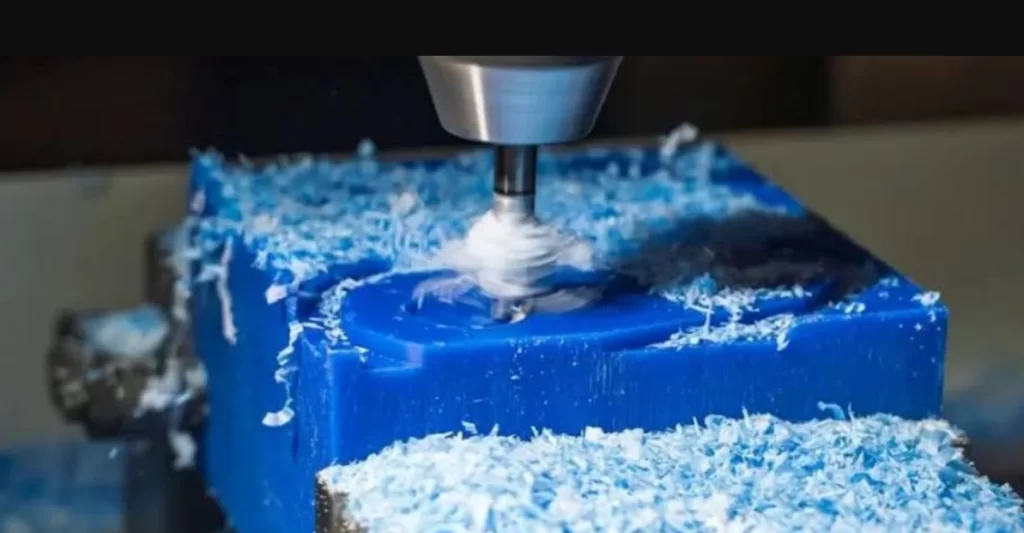
Fraisage CNC de plastique ABS
Pour et contre
| Avantages | Inconvénients |
|
|
Applications: Prototypes, enceintes
Polycarbonate (PC):
Le polycarbonate figure parmi les meilleurs plastiques à usiner grâce à son équilibre exceptionnel entre transparence optique et résistance aux chocs. Son usinage exige des vitesses de rotation maîtrisées et des outils de précision. La fusion constitue un défi courant.
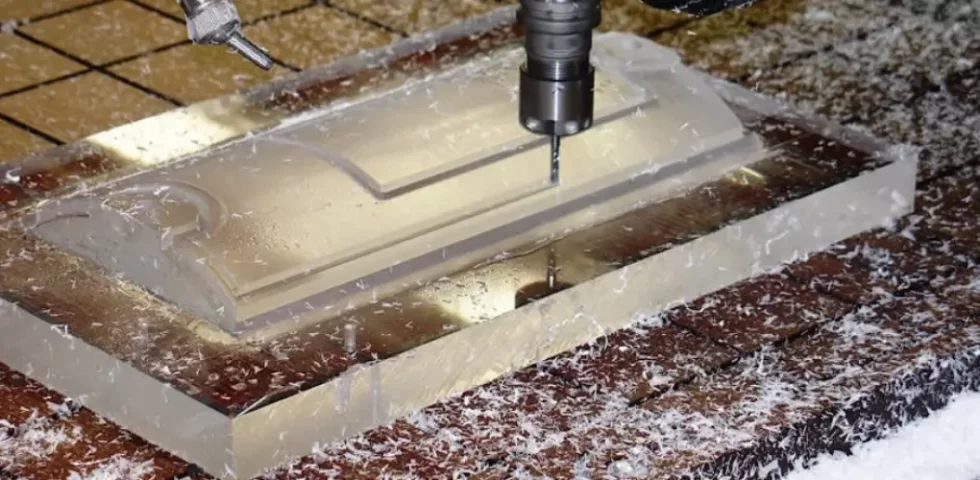
Usinage du polycarbonate
Pour et contre
| Avantages | Inconvénients |
|
|
ApplicationsBoîtiers électriques, lentilles, protections de sécurité
Acrylique/Poly(méthacrylate de méthyle) (PMMA)
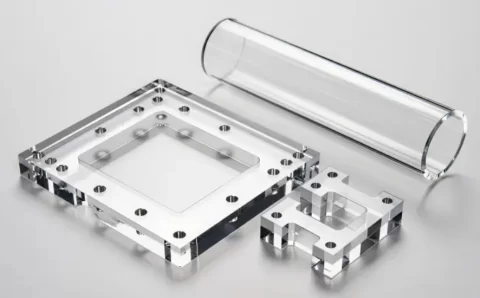
Pièces d'usinage CNC en acrylique
Le PMMA est l'un des plastiques usinables les plus transparents. Son usinage exige des outils de précision et des avances lentes, car il est susceptible de se fissurer et de s'ébrécher facilement.
Avantages et inconvénients du PMMA
| Avantages du PMMA | Inconvénients du PMMA |
|
|
Applications: Housses de protection, signalétique, présentoirs
HDPE (polyéthylène haute densité)
Le plastique PEHD est facile à usiner et offre une bonne résistance chimique et à l'humidité. Cependant, sa relative souplesse le rend déconseillé pour les applications nécessitant des tolérances serrées. Il est plutôt destiné aux applications exigeantes.
Avantages et inconvénients du PEHD
| Avantages du PEHD | Inconvénients du PEHD |
|
|
ApplicationsPièces marines, réservoirs, cuves chimiques
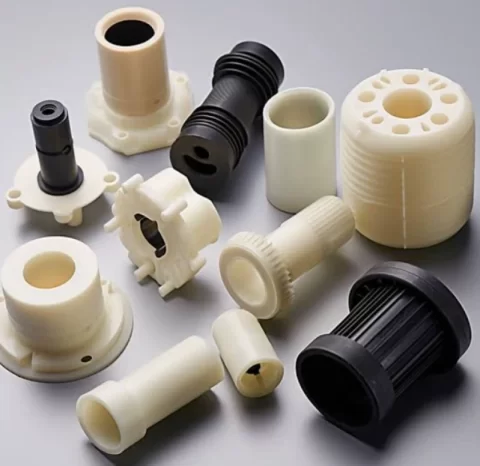
PEHD usiné avec précision
PET (polyéthylène téréphtalate)
Le PET est un autre plastique facile à usiner. De plus, ce matériau présente une faible absorption d'humidité, une bonne résistance chimique et une bonne stabilité dimensionnelle. Certaines qualités de PET peuvent être utilisées pour des applications en contact avec les aliments si elles sont conformes aux exigences pertinentes de la FDA.
Avantages et inconvénients des pièces en PET usinées
| Avantages | Inconvénients |
|
|
Applications: dispositifs médicaux, équipements de transformation des aliments
Polypropylène (PP):
Léger (densité de 0.89 à 0.92 g/cm³), le polypropylène (PP) présente une bonne résistance à l'usure, aux chocs et aux produits chimiques. Grâce à ses propriétés d'isolation électrique et à sa résistance thermique relativement bonnes, il peut être utilisé dans de nombreuses applications industrielles générales.
Avantages et inconvénients des pièces usinées en PP
| Avantages | Inconvénients |
|
|
Applications: Charnières vivantes, réservoirs chimiques, appareils de laboratoire
Plastique phénolique
Souvent associé à la bakélite, le plastique phénolique est un matériau dur et cassant. Ce plastique thermodurcissable a tendance à produire des copeaux courts et fragmentés, accompagnés de fines poussières, lors de l'usinage. Il est à noter que le comportement à l'écaillage peut varier en fonction de la nuance de phénolique, des conditions d'usinage et de la structure du stratifié. La stabilité thermique et l'isolation électrique du phénolique sont excellentes. Comme prévu, l'usinage du phénolique entraîne une usure rapide des outils de coupe.
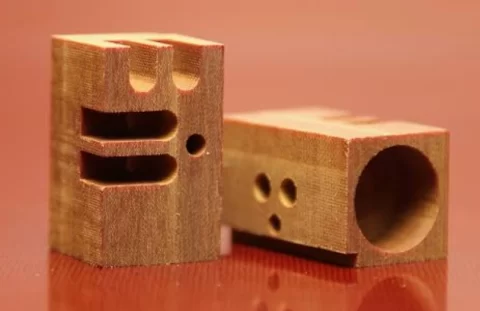
pièces phénoliques
Avantages et inconvénients des pièces usinées en phénolique
| Avantages | Inconvénients |
|
|
Applications: Usinage phénolique est idéal pour isoler les entretoises, les cames, les engrenages, les bagues et les rondelles.
Plastique PVC
Les pièces en PVC usinées offrent durabilité et résistance chimique. Fabriquées avec expertise, ces pièces sont précieuses dans de nombreux secteurs, notamment la plomberie et les systèmes de manipulation de produits chimiques.
Avantages et inconvénients des pièces usinées en PVC
| Avantages | Inconvénients |
|
|
ApplicationsRaccords de plomberie, vannes
Vespel® (polyimide de DuPont)
Bien que difficile à usiner, le Vespel® permet de produire des pièces aux tolérances serrées, résistantes à la température et durables. Ce polyimide non chargé a une température de transition vitreuse (Tg) d'environ 249 °C.2Cela fait de ce plastique l'un des meilleurs pour l'usinage dans les applications critiques.
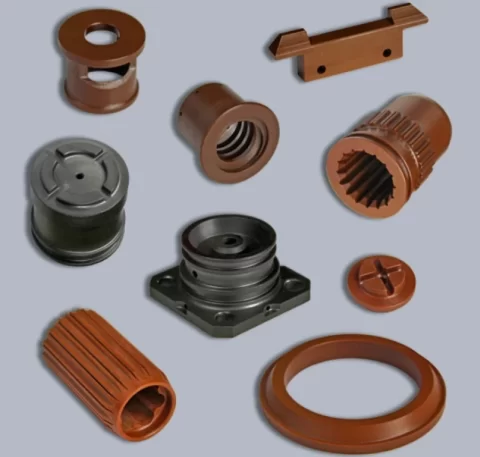
Pièces usinées Vespel
Avantages et inconvénients de Usinage Vespel les pièces
| Avantages | Inconvénients |
|
|
Applications: Équipements de défense et spatiaux
Polystyrène (PS):
Le polystyrène (PS) possède une excellente transparence optique et une grande rigidité. Cette rigidité peut être accrue par l'ajout de caoutchouc, notamment grâce au polystyrène choc (HIPS). Ce thermoplastique économique allie ces propriétés à une bonne stabilité dimensionnelle et est disponible en stock dans différentes formes.
Avantages et inconvénients des pièces usinées en polystyrène
| Avantages | Inconvénients |
|
|
Applications: Matériau en polystyrène Elle est rarement utilisée en usinage CNC ; elle est idéale pour le moulage par injection.
Au moment de choisir le plastique le plus adapté à l'usinage parmi ceux proposés, n'oubliez pas que le PS y figure par souci d'exhaustivité. Les équipes d'approvisionnement novices en matière de plastiques pourraient le privilégier en raison de sa grande disponibilité, ignorant que ses faibles performances thermiques et sa grande fragilité constituent des défis majeurs pour l'usinage.
Essayez Boda maintenant !
Tableau récapitulatif de sélection du meilleur plastique pour l'usinage
Vous trouverez ci-dessous un tableau de sélection des matériaux présentant les principales exigences d'ingénierie
|
Plastique |
stabilité dimensionnelle |
Résistance à l'usure |
Résistance chimique |
Usinabilité |
Résistance thermique |
Coût relatif |
|
Acétal (POM/Delrin) |
Haute |
Haute |
Haute |
Excellent |
Modérée |
Low |
|
Nylon (PA) |
Modérée |
Haute |
Bon contre les carburants et les huiles ; mauvais contre les acides |
Bon |
Modéré – réfrigération nécessaire pour éviter la formation de gomme |
Faible à modéré |
|
ABS |
Low |
Modérée |
Mauvaise résistance aux intempéries |
Excellent |
Low |
Low |
|
Polycarbonate (PC) |
Modérée |
Bon |
Médiocre |
Modérée |
Modéré – gommeux, fondant |
Modéré à élevé |
|
Acrylique (PMMA) |
Modérée |
Low |
Résistant aux intempéries |
Modérée |
Faibles avances lentes et outils affûtés |
Modérée |
|
HDPE |
Low |
Bon |
Bon |
Bien, les tolérances ne sont pas serrées. |
Faible à modéré |
Low |
|
ANIMAUX |
Bon |
Bon |
Bon |
Bon |
Modérée |
|
|
Polypropylène (PP): |
Low |
Haute |
Excellent |
Modéré – déformation et encrassement |
Low |
|
|
phénolique |
Haute |
Bon |
Bonne résistance aux huiles et solvants |
Médiocre |
Modérée |
|
|
PVC |
Modérée |
Modérée |
Bon |
Bon |
Low |
|
|
Vespel® |
Haute |
Haute |
Bonne résistance à la plupart des carburants et solvants |
Niveau de difficulté variable, de faible à moyen à difficile, selon le niveau scolaire |
Haute |
|
|
Polystyrène (PS): |
Bon |
Low |
Médiocre |
Bien, mais pas usiné régulièrement. |
Low |
Low |
Essayez Boda maintenant !
Procédés d'usinage des matières plastiques
Lorsque vous réfléchissez aux plastiques mis en avant qui conviennent le mieux à votre projet d'usinage, prenez note des procédés d'usinage courants : tournage, alésage, perçage, fraisage, taraudage et réalésage.
Tournage et alésage des matières plastiques
Ces opérations de tournage agissent sur les diamètres intérieurs et produisent des composants cylindriques. Le tournage utilise un outil fixe à un seul point sur une pièce en rotation pour produire des bagues et des arbres. L'alésage agrandit avec précision des trous existants. Pour qu'un plastique résiste à ces opérations, il doit présenter une grande stabilité dimensionnelle, car les forces de coupe peuvent être excessives. L'acétal et le PTFE font partie des plastiques offrant la meilleure stabilité dimensionnelle. La méthode d'évacuation des copeaux doit être suffisamment rapide et efficace pour éviter leur fusion. La résistance thermique du plastique doit également être prise en compte lors du réglage de la vitesse de broche.
Perçage du plastique
Le perçage du plastique permet de réaliser des trous circulaires et droits dans le matériau. L'échauffement dû au frottement peut faire fondre et déformer les bords des trous dans l'ABS, le PS et d'autres plastiques si la vitesse de perçage n'est pas correctement maîtrisée. La meilleure pratique consiste à utiliser le perçage par à-coups, une technique qui améliore l'évacuation des copeaux et la dissipation de la chaleur. Le perçage continu ne pose pas de problème pour le PET et autres plastiques à point de fusion élevé.
Fraisage du plastique
Le fraisage est un procédé qui utilise une fraise rotative à plusieurs points pour réaliser des cavités, des géométries 3D et des surfaces planes sur une pièce en plastique. C'est un procédé très polyvalent, applicable aux plastiques durs et souples. La stratégie de fraisage utilisée dépend du type de plastique. Par exemple, les plastiques souples comme le PEHD nécessitent des outils de coupe précis et des vitesses de coupe plus élevées pour éviter les bavures et améliorer la finition de surface.
Taraudage plastique
Le taraudage consiste à réaliser un filetage intérieur dans un trou pré-percé. Il est couramment utilisé pour les plastiques à stabilité dimensionnelle, comme l'acétal et le phénolique. Les plastiques plus tendres étant sujets à la déformation et à l'endommagement du filetage, on utilise plutôt des inserts métalliques.
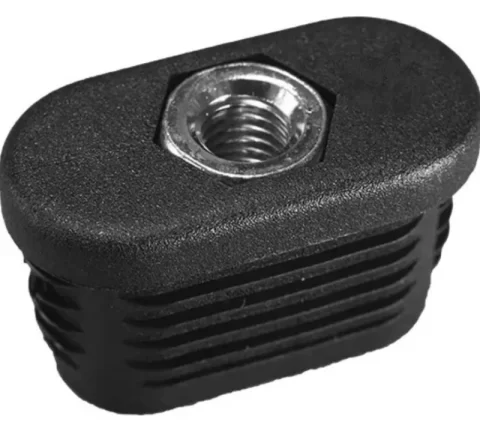
Insert métallique fileté dans du plastique
Alésage plastique
L'alésage permet d'obtenir le diamètre final précis d'un trou percé ; il consiste à l'agrandir et à le lisser. Il est indispensable à la fabrication de bagues et de paliers, notamment pour les pièces en acétal où la précision du diamètre des trous est essentielle à l'assemblage.
Chacun de ces procédés présente des exigences mécaniques et thermiques spécifiques. Chaque plastique doit être associé à un procédé d'usinage approprié afin de garantir des performances optimales des pièces usinées.
Lors de la préparation de votre plan d'usinage, assurez-vous que les propriétés du plastique correspondent aux paramètres du procédé. Par exemple, la sensibilité thermique du matériau doit déterminer la vitesse d'avance, la vitesse de coupe et la vitesse de refroidissement.
Conclusion
Les plastiques les plus adaptés à l'usinage offrent une usinabilité, une stabilité thermique, des propriétés mécaniques et autres caractéristiques optimales, en fonction des exigences concrètes. De la précision irréprochable de l'acétal pour les tolérances serrées à la résistance aux chocs inégalée du polycarbonate, chaque plastique présente des caractéristiques uniques pour les applications industrielles. Pour les responsables des achats à la recherche de partenaires de fabrication fiables et les ingénieurs chargés d'accélérer la définition des spécifications des matériaux plastiques, il existe des nuances que seule une entreprise expérimentée dans le traitement des matières plastiques peut comprendre.
Votre pièce en plastique doit être usinée correctement du premier coup. Pour une transition sans faille de la conception à la production de pièces en plastique usinées CNC, partagez vos plans avec l'équipe d'ingénierie de Boda. Vous pouvez également consulter notre service d'usinage plastique pour plus de détails concernant l'usinage de précision pour différents types de plastiques.
FAQ
Quel est le meilleur plastique pour l'usinage ?
Le choix du plastique le plus adapté à l'usinage dépend des exigences de l'application, notamment en termes de résistance à la traction, à la chaleur, aux produits chimiques et aux chocs. Chaque plastique possède des propriétés spécifiques ; il n'existe pas de plastique universel.
Ressources
[1]https://ideambox.com/assets/downloads/engineering-materials-datasheet.pdf
[2]https://www.materialdatacenter.com/ms/en/tradenames/Vespel/DuPont/VESPEL%C2%AE+TP-8311/7e482917/835