 Termoformado frente a moldeo por inyección
La elección entre termoformado y moldeo por inyección afecta los costos de fabricación, los plazos de producción y la calidad del producto final. Ambos procesos se utilizan en diversas aplicaciones de la fabricación moderna y cada uno presenta ventajas distintivas. El termoformado utiliza vacío o presión para calentar láminas de plástico y luego darles forma sobre moldes. El moldeo por inyección fuerza el plástico fundido dentro de cavidades precisas mediante una presión extrema.
Comprender las diferencias fundamentales entre estos procesos ayuda a los fabricantes a elegir el proceso que mejor se alinea con los requisitos de geometría de sus piezas y el volumen de producción. Boda se especializa en servicios de moldeo por inyección de plástico que están adaptados para cumplir con sus objetivos de producción..
En esta guía, conocerás la comparación detallada de Termoformado vs. moldeo por inyección: ventajas y desventajas de cada uno, y detalles del proceso. Esto te ayudará a elegir el mejor proceso para tu proyecto.
¿Qué es el termoformado?
El termoformado es un método de fabricación que implicaCalentar láminas termoplásticas hasta una temperatura de conformado donde la lámina se vuelve flexible, y luego darles forma en moldes o bajo presión de vacío, fuerzas mecánicas o aire comprimido. La tecnologíaEsta técnica se desarrolló en la década de 1930, inicialmente con fines comerciales. Se popularizó en la década de 1950 gracias al avance de los materiales plásticos y la tecnología de calentamiento. Este proceso resulta rentable para piezas con grandes superficies y geometrías sencillas.
El proceso de termoformado comienza sujetando la lámina de plástico a un marco y calentándola hasta que se vuelva flexible. Esta temperatura oscila entre 250 °C y 400 °C, según la composición del material. A continuación, la lámina se coloca sobre o dentro de un molde y se le da forma mediante diversas técnicas de conformado. Tras enfriarse y solidificarse, la pieza se corta del material sobrante, que puede reciclarse para su uso en la producción.
Procesos de termoformado
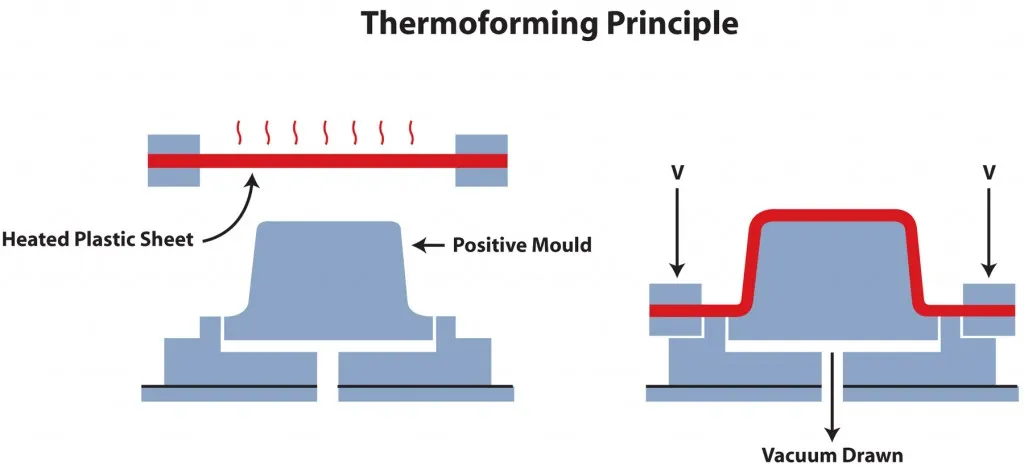 Principio de termoformado
La fabricación mediante termoformado abarca numerosas técnicas distintas. Cada técnica se adapta a diferentes requisitos de producción y especificaciones de las piezas.
Formación de vacío
La técnica de termoformado más sencilla y económica es el moldeo al vacío. La lámina de plástico calentada se presiona sobre el molde mediante vacío para crear piezas con una superficie muy detallada y la otra lisa. Esta técnica es ideal para piezas poco profundas con geometrías simples y una relación profundidad-anchura limitada. El moldeo al vacío es perfecto para la creación de prototipos y series de producción de volumen bajo a medio, ya que los costes de utillaje son mínimos.
Formación de presión
El proceso de conformado por presión utiliza aire comprimido para empujar el plástico caliente contra la superficie de un molde. Esto produce detalles más nítidos, esquinas más definidas y tolerancias más ajustadas en comparación con el conformado al vacío. La presión adicional (generalmente entre 80 y 100 psi) crea detalles, texturas y logotipos más finos. El conformado por presión es una excelente manera de superar la brecha entre el conformado al vacío y el moldeo por inyección, y producir piezas con una estética similar.
Termoformado de doble hoja
La técnica de termoformado de doble lámina moldea dos láminas de plástico simultáneamente en moldes separados. Posteriormente, se unen mientras aún están calientes, creando piezas huecas con doble pared. Esta técnica permite obtener componentes estructurales rígidos con una excelente relación resistencia-peso. Además, el termoformado de doble lámina facilita la creación de componentes huecos que, de otro modo, requerirían el ensamblaje de múltiples piezas, reduciendo así la mano de obra y las posibles fugas.
Materiales comunes para termoformado
El termoformado puede utilizarse con diversos termoplásticos, cada uno con sus propias características de rendimiento. El poliestireno de alto impacto sigue siendo popular debido a su bajo coste y facilidad de procesamiento. El ABS ofrece una resistencia superior a la temperatura y al impacto para aplicaciones exigentes.
El tereftalato de polietileno glicol, o PETG, es un tereftalato de polietileno glicol químicamente resistente que cumple con los requisitos de la FDA para su uso en aplicaciones de contacto con alimentos. El policarbonato es un material que ofrece una excelente resistencia al calor y al impacto, lo que lo hace ideal para cubiertas protectoras y equipos de seguridad. Otros materiales comúnmente utilizados incluyen acrílico (PMMA), cloruro de polivinilo (PVC), polipropileno (PP) u olefinas termoplásticas. La selección del material influye en la conformabilidad, la calidad de la superficie y la resistencia al agrietamiento.
Beneficios del termoformado
El termoformado es una excelente opción para ciertas aplicaciones de fabricación. Esto es especialmente cierto cuando los costos de las herramientas son un factor importante y la flexibilidad de producción es crucial. El proceso de termoformado es más rentable que el moldeo por inyección. Los moldes de termoformado funcionan a presión atmosférica o baja presión de vacío, lo que elimina la necesidad de una construcción de acero pesada. Los costos de las herramientas suelen oscilar entre $2,000 a $50,000 USDDependiendo del tamaño y la complejidad de la pieza, el costo es significativamente menor que el de las herramientas de moldeo por inyección. Para muchas aplicaciones de termoformado, los moldes de aluminio son ideales, ya que reducen tanto los costos como el tiempo de entrega. Los moldes de materiales compuestos o de madera son adecuados para la creación de prototipos y la producción de bajo volumen.
Los plazos de entrega más cortos para la fabricación de utillaje permiten a los fabricantes lanzar sus productos al mercado con mayor rapidez. Los moldes de termoformado sencillos se pueden fabricar en 2 a 4 semanas, en comparación con las 8 a 16 semanas que requiere el moldeo por inyección complejo. Esta ventaja en velocidad es crucial para lanzamientos de productos con plazos ajustados, productos de temporada o pruebas de mercado. Cuando el utillaje cuesta miles en lugar de decenas o cientos de miles, las iteraciones de diseño resultan más económicas.
La capacidad de conformar piezas de gran tamaño convierte al termoformado en la solución ideal para aplicaciones que requieren una gran superficie. El termoformado permite crear piezas de hasta varios metros de largo, ancho o profundidad. Entre sus aplicaciones se incluyen paneles interiores de automóviles, bañeras y mamparas de ducha. Estas piezas de gran tamaño resultan poco prácticas o demasiado costosas para su fabricación mediante moldeo por inyección.
Su diseño flexible permite una rápida personalización y modificación. Antes del conformado, el material en láminas se puede personalizar con textura, color y gráficos. Las técnicas de laminación permiten combinar múltiples acabados y materiales en un solo componente. Los cambios en las herramientas son relativamente fáciles de realizar, lo que permite a los fabricantes ofrecer una variedad de productos sin una gran inversión de capital.
Aplicaciones de termoformado
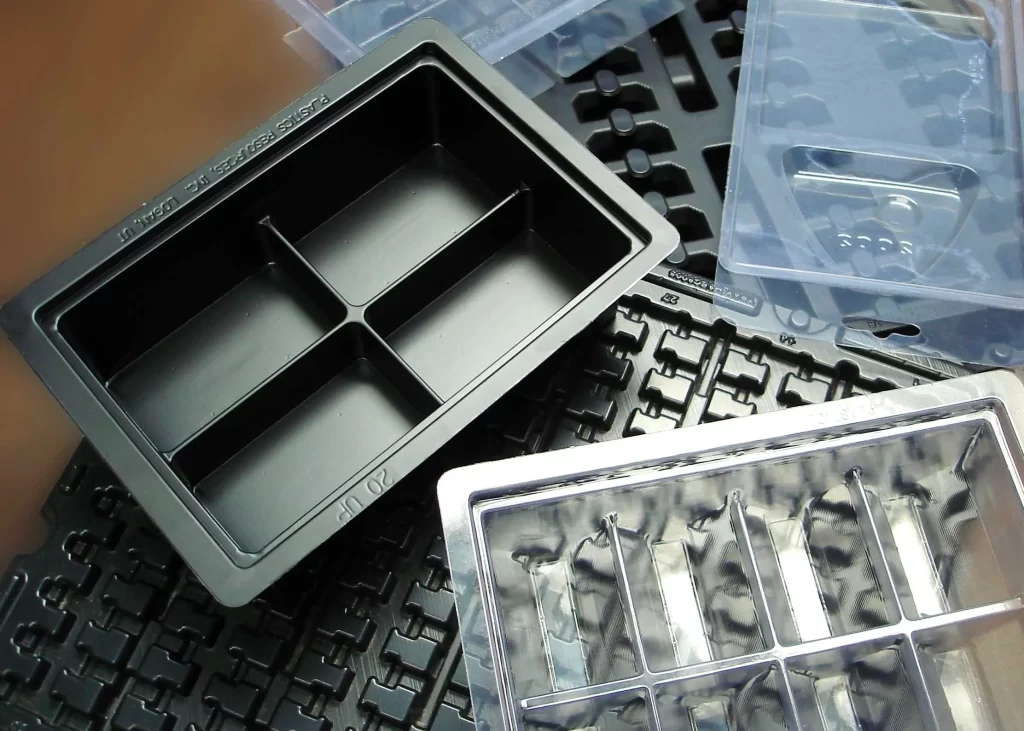 Aplicaciones de termoformado
El termoformado es utilizado por diversas industrias que requieren componentes plásticos de gran tamaño con una superficie elevada. El embalaje incluye envases tipo concha y bandejas para alimentos. También se ofrece embalaje protector para productos electrónicos de consumo. La posibilidad de crear embalajes personalizados de forma rápida y económica convierte al termoformado en una opción ideal para productos de edición limitada y lanzamientos de productos. Los componentes termoformados se utilizan con frecuencia en el embalaje de dispositivos médicos que requieren barreras estériles.
Los componentes interiores de los automóviles, termoformados, incluyen paneles de puertas, salpicaderos, revestimientos del techo y del maletero. La industria automotriz valora la capacidad del termoformado para producir componentes grandes y de contornos complejos con un excelente acabado superficial. La construcción ligera de los vehículos contribuye a la eficiencia del combustible sin comprometer el rendimiento estructural.
Los componentes termoformados se utilizan en productos de consumo, desde expositores en puntos de venta hasta equipos recreativos. Señalización, quioscos y stands de exhibición son algunas de sus aplicaciones. Otros ejemplos incluyen frontales de máquinas expendedoras, equipamiento para parques infantiles y contenedores de almacenamiento. El termoformado resulta atractivo para el comercio minorista y las empresas debido a su estética, durabilidad y rentabilidad.
¿Qué es el moldeo por inyección?
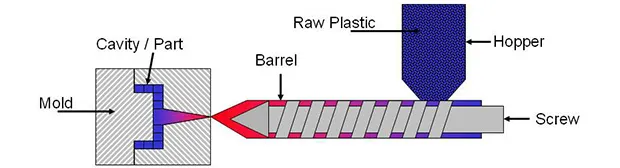
Máquina de moldeo por inyección
Para fabricar piezas de plástico macizo, el moldeo por inyección utiliza alta presión para empujar el material fundido a través de un molde cerrado. Para comenzar el moldeo por inyección, se introducen gránulos de plástico en un cilindro calentado que incorpora un husillo. El calentamiento externo y la fricción del husillo, que impulsa el plástico hacia adelante, provocan su fusión. Una vez que se acumula suficiente plástico fundido, el husillo actúa como un émbolo e inyecta el plástico en la cavidad del molde. Esto se realiza a una presión superior a 20 000 psi. Esta alta presión permite que el molde se llene y reproduzca con precisión todos los detalles.
Proceso de Moldeo por Inyección
El proceso de moldeo es un sistema compuesto por numerosas piezas que funcionan en armonía. La unidad de inyección se encarga de fundir e inyectar el plástico, mientras que la unidad de sujeción mantiene unidas las dos mitades del molde durante la aplicación de la presión de inyección. Dependiendo del tamaño y la superficie de la pieza, las fuerzas de sujeción pueden oscilar entre 50 y 6000 toneladas.
Un molde de inyección consta de dos mitades que se unen cuando se requiere la inyección. Estas dos mitades se separan para expulsar las piezas. Los canales de enfriamiento permiten regular la temperatura y la velocidad de solidificación. Existen sistemas de canales que guían el plástico fundido a través de las compuertas hasta la boquilla de inyección y, posteriormente, a la cavidad de las piezas. Tras el proceso de enfriamiento, los pasadores eyectores expulsan las piezas terminadas.
Las máquinas modernas cuentan con sistemas informáticos avanzados que monitorizan cientos de parámetros diferentes. Estos sistemas optimizan la velocidad de inyección, la temperatura y la presión para mantener la calidad de las piezas durante millones de ciclos. Gracias a ello, las máquinas modernas logran de forma consistente las mejores tolerancias.
Beneficios del moldeo por inyección
El moldeo por inyección ofrece una ventaja inigualable en la producción a gran escala. Con un solo molde, una línea de producción puede fabricar millones de unidades del mismo componente cada año. Estos sistemas tienen un tiempo de ciclo que oscila entre 10 segundos para piezas pequeñas y 2 minutos para piezas más grandes y complejas. Gracias a su automatización completa, las operaciones reducen los costos laborales.
Los desafíos del diseño para el moldeo por inyección permiten producir objetos que, literalmente, ningún otro proceso puede lograr. Gracias a las altas presiones de inyección, el plástico fundido se adhiere a los moldes con gran precisión y reproduce detalles como roscas, socavados y nervaduras finas. Se pueden reproducir curvas complejas, texturas finas y otros detalles en los moldes. Además, con moldes multicavidad, se puede lograr la producción en masa de varias piezas de plástico idénticas. Otras técnicas, como el moldeo por inserción y el sobremoldeo, ayudan a integrar componentes adicionales, como metal y otros materiales, eliminando aún más el ensamblaje secundario.
La gama de materiales y aplicaciones en ingeniería es amplia debido a los miles de termoplásticos y polímeros termoestables diseñados para aplicaciones individuales en áreas de rendimiento específicas. Se puede moldear por inyección una amplia gama de termoplásticos y resinas de ingeniería, y se pueden formular aditivos para lograr estabilidad a los rayos UV, resistencia a la llama y color. Los aditivos que se añaden a los materiales pueden proporcionarles color, resistencia a los rayos UV, propiedades ignífugas, así como propiedades eléctricas, antimicrobianas y antiadherentes.
La excepcional repetibilidad del proceso garantiza que cada pieza cumpla con las especificaciones durante ciclos de producción que se extienden por años. Tras optimizar los parámetros del proceso, los moldes de inyección mantienen una consistencia dimensional con una precisión de micras. Esta repetibilidad es vital para productos de ensamblaje con tolerancias estrictas, dispositivos médicos que deben cumplir con normativas rigurosas y productos de consumo con componentes modulares e intercambiables. El sistema de control estadístico de procesos supervisa la producción e identifica las variaciones antes de que puedan generar productos defectuosos.
La reducción del posprocesamiento también disminuye el costo total de producción. La mayoría de las aplicaciones no requieren mecanizado, pintura ni pulido adicionales. Los sistemas de recorte automatizan el corte de las compuertas y los canales de alimentación, que se reciclan en el proceso de producción. Los componentes moldeados directamente pueden tener una amplia variedad de texturas superficiales, incluyendo acabados brillantes, e incluso se pueden eliminar pasos adicionales.
¡Pruebe Boda ahora!
Moldeo por inyección: ventajas y desventajas
Conocer la mayoría de las ventajas y desventajas puede ser de gran ayuda para que los fabricantes tomen una decisión más acertada.
Ventajas:
- Una vez que empieces, podrás crear millones de componentes idénticos e intercambiables.
- Capacidad para manejar geometrías complejas, con tolerancias estrictas y detalles intrincados.
- Capacidad para desempeñarse según diferentes estándares en una variedad de materiales.
- Promueve la sostenibilidad mediante el uso de sistemas de reciclaje totalmente integrados.
- El sobremoldeo permite crear componentes modulares multimateriales.
- Acabado de superficies sin operaciones secundarias.
- Un proceso de producción mayoritariamente automatizado que requiere muy poco personal.
Desventajas:
- El coste inicial de las herramientas puede oscilar entre los 10,000 y el millón de dólares por molde.
- El plazo de entrega para la fabricación del molde es de 8 a 16 semanas.
- Cuando se producen cambios en el diseño, las modificaciones de los moldes pueden resultar costosas.
- Solo resulta económicamente viable para cantidades muy grandes.
- Limitaciones de tonelaje de prensado de las piezas.
- Residuos materiales en forma de rieles y escombros.
Defectos comunes en el moldeo por inyección
Defectos en el moldeo por inyecciónPueden aparecer defectos como remates sin terminar, marcas de quemaduras y marcas de hundimiento. Comprender estos problemas ayuda a evitarlos. El exceso de material se encuentra entre las piezas del molde. Este exceso puede deberse a un ajuste insuficiente de la abrazadera o a un defecto en el molde, e incluso puede ser causado por la configuración de la inyección. Para mitigar este problema, se puede ajustar la abrazadera para que sea más resistente y optimizar la configuración de la inyección.
Las inyecciones incompletas ocurren cuando no hay suficiente material de relleno en una cavidad para formar piezas completas. Esto puede deberse a una presión de inyección insuficiente, congelación prematura o restricciones en los puntos de inyección. Para solucionarlo, aumente la presión y la velocidad de inyección, así como la temperatura de fusión. Además, elimine las restricciones en los puntos de inyección.
Al relajarse las tensiones internas, se produce la deformación. Esta deformación puede deberse a una refrigeración deficiente o a una refrigeración insuficiente. Para solucionarla, se puede optimizar el diseño de los canales de refrigeración, ajustar el tiempo de enfriamiento y utilizar menos material que se contraiga.
Las marcas de hundimiento se producen cuando el material interior se contrae más rápido que el exterior, dejando hendiduras en las zonas más gruesas. Estas marcas pueden mitigarse aumentando la presión de compactación, prolongando el tiempo de espera, reduciendo el grosor de la pared o añadiendo nervaduras en un diseño específico. Las marcas de quemaduras se producen por la acumulación de aire o la degradación del material. Estas pueden eliminarse aumentando la ventilación y reduciendo la velocidad de inyección en las zonas problemáticas.
Productos de moldeo por inyección
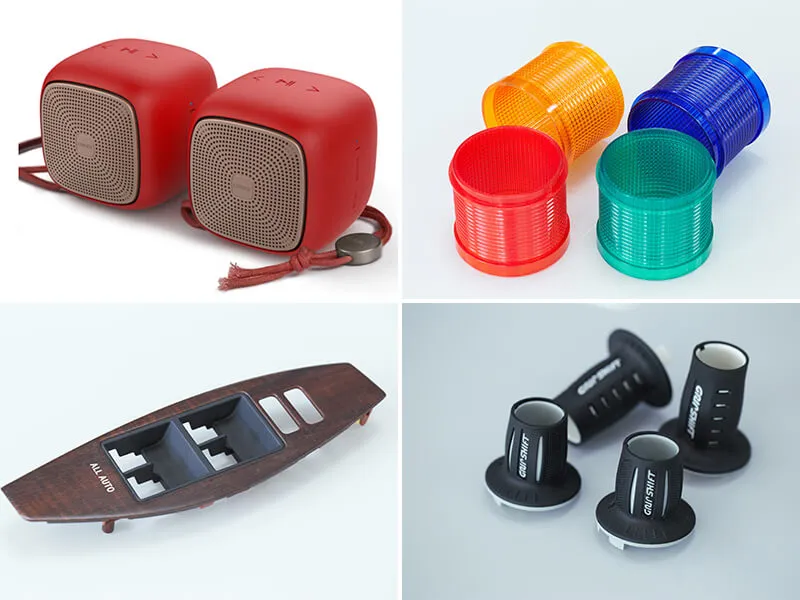
Aplicaciones del moldeo por inyección
El moldeo por inyección se utiliza para producir componentes de plástico en prácticamente todas las industrias. Los paneles de revestimiento interior, los parachoques exteriores y los conjuntos de iluminación son componentes automotrices. La industria automotriz utiliza el moldeo por inyección para crear millones de componentes idénticos que cumplen con los estándares de seguridad y calidad.
Las carcasas moldeadas por inyección se utilizan principalmente en dispositivos electrónicos de consumo, como teléfonos inteligentes, tabletas y televisores. Los acabados superficiales están diseñados para cumplir con los estándares estéticos manteniendo tolerancias de precisión. Las estructuras internas se utilizan para puntos de montaje, gestión de cables y disipación de calor.
El moldeo por inyección es necesario para dispositivos médicos, como jeringas y componentes para vías intravenosas. También se requiere para la carcasa de equipos de diagnóstico, instrumental quirúrgico y dispositivos de administración de fármacos. Los procesos validados y los materiales de grado médico garantizan el cumplimiento de la normativa.
Los productos moldeados por inyección incluyen juguetes, utensilios de cocina y recipientes de almacenamiento, así como artículos deportivos, herramientas y muchos otros artículos para el hogar. El moldeo por inyección es ideal para mercados de consumo competitivos debido a su flexibilidad de diseño, variedad de materiales y rentabilidad.
Termoformado vs. Moldeo por Inyección: Comparación Directa
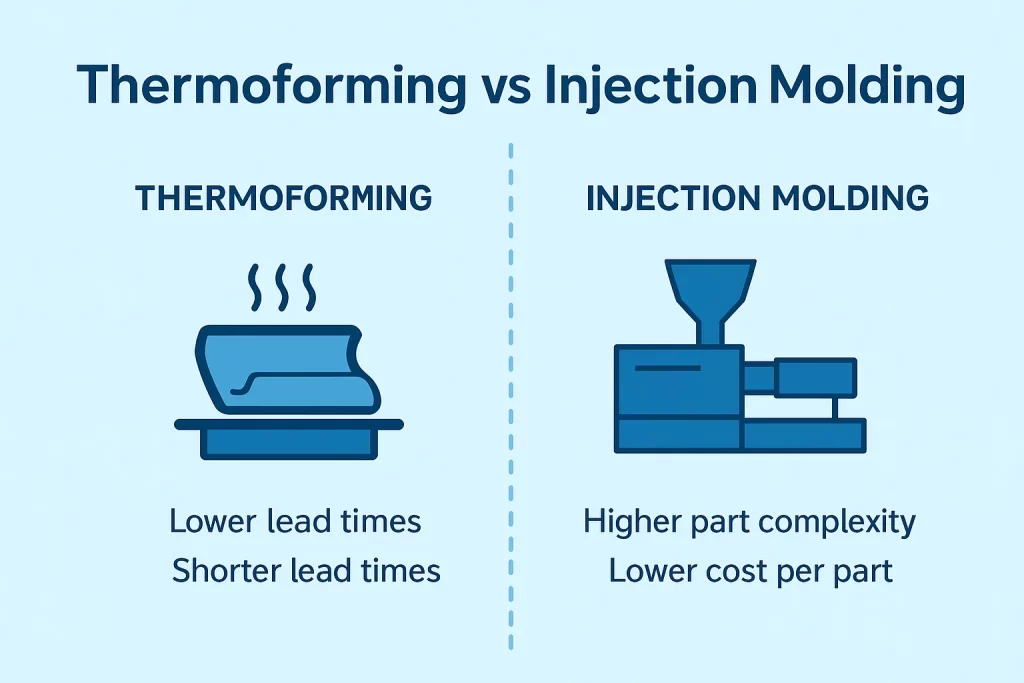
Comparación directa entre termoformado y moldeo por inyección.
La comparación de los procesos de termoformado y moldeo por inyección en función de parámetros clave ayudará a los fabricantes a seleccionar el mejor proceso para cada aplicación específica.
Análisis de costos
El costo de las herramientas es lo que marca la mayor diferencia entre los productos termoformados y los moldeados por inyección. Los moldes utilizados para termoformado pueden oscilar entre $2,000 y $50,000, mientras que los moldes de inyección cuestan entre $10,000 y $1,000,000Dependiendo de la complejidad, la diferencia de costo entre el termoformado y el moldeo por inyección es de diez a veinte veces mayor. Esto lo convierte en una opción atractiva para productos con volúmenes bajos a medios.
El menor tiempo de ciclo y la menor cantidad de material de desecho en el moldeo por inyección lo hacen más rentable para volúmenes elevados. El moldeo por inyección puede ser rentable para volúmenes de entre 5,000 y 25 000 piezas, aunque esta cifra puede variar según el tamaño de cada pieza, su complejidad y el costo de los materiales. Para volúmenes inferiores a este rango, el termoformado suele ser más rentable.
Los costos de los materiales son más altos para el termoformado porque la lámina es más cara por libra que los gránulos. Los recortes de los componentes termoformados se pueden reciclar y suelen representar entre el 20 % y el 40 % de la superficie de la lámina. Los residuos del moldeo por inyección consisten principalmente en bebederos y compuertas, que suelen representar entre el 5 % y el 15 %.
Comparación de capacidades de producción
El tiempo de ciclo del termoformado depende del tamaño y el grosor de la pieza, así como de los requisitos de enfriamiento. Los ciclos de moldeo por inyección para componentes pequeños pueden variar de 10 segundos a varios minutos. El proceso de moldeo por inyección se puede realizar con moldes de múltiples cavidades. Esto permite producir más piezas por ciclo y reduce el tiempo de cada ciclo.
Para volúmenes de producción superiores a 25 000 piezas anuales, se prefiere el moldeo por inyección. Los sistemas automatizados pueden producir millones de piezas al año con una supervisión mínima. El termoformado funciona mejor con volúmenes menores, donde se pueden gestionar los costes de amortización de las herramientas y la flexibilidad de diseño es más importante que las consideraciones sobre el tiempo de ciclo.
El tamaño de las piezas es variable. El termoformado puede manejar piezas de gran superficie de hasta varios pies, pero está limitado por el tamaño de las láminas y el equipo de conformado. El moldeo por inyección está limitado por el tamaño del molde y el tonelaje de la prensa.Por lo tanto, está limitado por el tonelaje de la prensa, el tamaño de la inyección y la capacidad de manipulación del molde, lo que puede hacer que las piezas muy grandes sean poco prácticas o costosas.
Capacidades de diseño geométrico
Las características geométricas de las piezas son fundamentalmente diferentes. El termoformado produce piezas huecas o abiertas con espesores de pared uniformes y contornos relativamente sencillos. El moldeo por inyección crea piezas sólidas con espesores de pared variables, geometrías internas complejas y anchos de pared variables. Estas piezas también presentan roscas y detalles superficiales intrincados.
Las tolerancias del moldeo por inyección (+/- 0.001 a +/- 0.005 pulgadas) son mayores que las del termoformado (-0.010 a +0.030 pulgadas). El moldeo por inyección es ideal para aplicaciones que requieren ajustes de precisión, piezas intercambiables o un control dimensional estricto.
El proceso utilizado puede afectar la calidad del acabado superficial. El moldeo por inyección permite obtener acabados que van desde el alto brillo hasta el mate. La superficie de una lámina termoformada puede ser muy similar en una cara. Sin embargo, la cara que entra en contacto con el molde puede presentar menor definición. El conformado por presión puede mejorar la calidad superficial de las superficies termoformadas, pero rara vez se logra igualar los acabados del moldeo por inyección.
El espesor de pared de las piezas termoformadas puede ser constante, de 0,030 a 0.25 pulgadas, dependiendo de cómo se distribuya el material durante el proceso de conformado y del grosor de la lámina. El moldeo por inyección permite crear variaciones en el espesor de pared. Se pueden colocar secciones delgadas de tan solo 0.020 pulgadas junto a secciones más gruesas de hasta 0.500 pulgadas.
Comparación de materiales y rendimiento
La selección de materiales para el moldeo por inyección incluye termoplásticos de ingeniería, termoestables y elastómeros. El termoformado utiliza principalmente láminas termoplásticas, por lo que los polímeros disponibles son limitados.
Gracias a su capacidad para incorporar nervaduras o salientes, así como otros elementos de refuerzo, el moldeo por inyección suele ser la técnica preferida para garantizar un buen rendimiento estructural. La clave de la resistencia de las piezas termoformadas reside en su geometría. Estas piezas son ideales para aplicaciones con grandes superficies o contornos curvos. El moldeo por inyección es una excelente manera de incorporar polímeros especiales a su producto y procesarlos.
¡Pruebe Boda ahora!
Termoformado personalizado frente a moldeo por inyección para piezas de automoción
El moldeo por inyección o el termoformado personalizado son opciones de fabricación que influyen en el coste y el rendimiento, así como en la eficiencia de la producción.
Aplicaciones de componentes interiores
En la industria automotriz, las piezas termoformadas incluyen paneles interiores, revestimientos de puertas y bandejas portaobjetos. Este proceso es ideal para superficies grandes, estructuras ligeras y bajos volúmenes de producción. Los costos de utillaje son bajos, lo que permite a los fabricantes de automóviles ofrecer diferentes acabados en sus modelos sin incurrir en gastos de refrigeración prohibitivos.
El moldeo por inyección es la técnica preferida para aplicaciones que requieren un ensamblaje preciso o geometrías complejas. Es ideal para componentes del tablero, como consolas centrales, conjuntos de ventilación y otros elementos del panel de instrumentos. La inversión en herramientas de inyección se justifica por el alto volumen de producción de la industria automotriz.
Componentes exteriores y estructurales
Los componentes exteriores de los automóviles tienen múltiples usos. El termoformado se utiliza para fabricar paneles grandes, como la línea interior del guardabarros y las protecciones inferiores. El moldeo por inyección se emplea para producir componentes exteriores más pequeños con curvas complejas, fijaciones integradas y un ajuste preciso.
Las aplicaciones estructurales que requieren máxima resistencia y mínimo peso utilizan cada vez más el moldeo por inyección con polímeros reforzados con fibra de vidrio. Los componentes termoformados ofrecen ventajas de rendimiento al permitir controlar la orientación de las fibras y optimizar la colocación del material.
Seleccionar el proceso adecuado para su solicitud
La selección de un proceso requiere considerar múltiples factores, entre ellos el volumen de producción, la geometría de las piezas, los requisitos de tolerancia, las especificaciones de los materiales y el coste total.
¿Cuándo elegir el termoformado?
- El volumen de producción oscila entre cientos y unas pocas decenas de miles de unidades al año.
- Las piezas tienen grandes superficies con geometría simple.
- La inversión de capital está limitada por restricciones presupuestarias.
- Necesidad de prototipos rápidos e iteraciones de diseño.
- El tamaño de la pieza es mayor que las capacidades de una máquina de moldeo por inyección típica.
- Los requisitos de la aplicación pueden cumplirse con tolerancias más bajas.
¿Cuándo elegir el moldeo por inyección?
- El volumen de producción supera las 25,000 piezas al año.
- Si necesita piezas intrincadas, geometrías complejas o tolerancias estrictas
- El rendimiento de los materiales exige termoplásticos de ingeniería y polímeros especiales.
- La importancia de la repetibilidad y la consistencia en las dimensiones.
- La superficie acabada debe cumplir con altos estándares estéticos.
- Los ensamblajes multimateriales y el sobremoldeo ofrecen ventajas funcionales.
Considere la compresión cuando:
- Se requiere el uso de materiales termoestables o compuestos.
- Se necesita la producción de componentes grandes y de complejidad moderada.
- Los volúmenes de producción medios justifican la inversión en utillaje.
- La relación fuerza-peso es crucial
- El aislamiento eléctrico o térmico se utiliza en determinadas aplicaciones.
Si está considerando utilizar termoplásticos/compuestos: Moldeo por compresión
Moldeo por compresión versus moldeo por inyección Es un proceso innovador que puede aplicarse a determinadas aplicaciones. Esto se aplica a materiales termoestables y compuestos.
Descripción general del moldeo por compresión
El moldeo por compresión consiste en introducir material predosificado en moldes calentados y, a continuación, cerrarlos mediante presión hidráulica. El calor y la presión permiten curar compuestos termoplásticos o materiales termoestables. Este proceso resulta ideal para la producción de piezas grandes y planas de complejidad moderada a partir de materiales como compuestos de moldeo en láminas (SMC), compuestos de moldeo a granel (BMC) y termoplásticos reforzados con fibras largas.
Comparación de procesos
El moldeo por compresión ofrece muchas ventajas, como menores costos de utillaje y una excelente relación resistencia-peso en los materiales compuestos. Sin embargo, también presenta algunas desventajas, como tiempos de ciclo más prolongados, mayores costos por pieza en grandes volúmenes y una complejidad geométrica limitada.
El moldeo por compresión se puede utilizar para producir paneles de carrocería de automóviles, carcasas eléctricas, componentes de electrodomésticos y piezas aeroespaciales donde los materiales compuestos ofrecen ventajas de rendimiento. El moldeo por inyección es más adecuado para aplicaciones que requieren tolerancias estrictas y geometrías complejas.
Tabla comparativa: Guía de selección de procesos
|
Factor |
Termoformado |
Moldeo por inyección |
Moldeo por compresión |
|
Costo de herramientas |
$2,000- $50,000 |
$10,000- $1,000,000 |
$5,000- $200,000 |
|
Mejor rango de volumen |
Entre cientos y decenas de miles al año (dependiendo de la parte). |
Decenas de miles a millones al año |
Anualmente, de 1,000 a 100,000 |
|
Geometría de la pieza |
Formas simples y abiertas |
Piezas sólidas complejas |
Complejo de tamaño mediano |
|
Tolerancias típicas |
+-0.010 a +-0.030 |
+-0.001 a +-0.005 |
+-0.005 a +-0.020 |
|
Tiempo del ciclo |
30 segundos - 3 minutos |
10 segundos - 2 minutos |
1 5-min |
|
Opciones de material |
Láminas termoplásticas |
Los termoplásticos están disponibles en una amplia gama. |
Termoestables y compuestos |
|
Tamaño máximo de pieza |
Tamaño de hoja grande limitado |
Prensa/tamaño limitado |
El grande |
Conclusión
El moldeo por inyección y el termoformado son métodos de producción de plástico fundamentalmente diferentes, optimizados para aplicaciones y escenarios específicos. El termoformado es una forma rentable de producir componentes grandes y sencillos mediante técnicas de conformado a baja presión y utillaje asequible. El moldeo por inyección es más adecuado para la producción en grandes volúmenes de componentes complejos que requieren precisión, consistencia y un rendimiento superior del material. No todos los procesos son necesariamente superiores; la elección depende de la compatibilidad entre las capacidades del proceso y los requisitos específicos del proyecto, los costes de producción y las especificaciones de rendimiento.
Boda ofrece una amplia experiencia en moldeo por inyección, moldeo por compresión y termoformado para ayudar a los fabricantes a tomar decisiones informadas. Nuestros ingenieros realizan un análisis exhaustivo de los requisitos de las piezas, el volumen de producción, las especificaciones de los materiales y los objetivos de costos para recomendar la estrategia de fabricación óptima. Boda ofrece soluciones de termoformado y moldeo por inyección de precisión que cumplen con los estándares de calidad y se entregan a tiempo. Contacta con nuestro equipo Contáctenos hoy para hablar sobre sus necesidades de fabricación de plásticos y recibir asesoramiento experto sobre la selección del proceso adecuado para su proyecto.