 Termoformatura contro stampaggio a iniezione
La scelta tra termoformatura e stampaggio a iniezione influisce sui costi di produzione, sui tempi di realizzazione e sulla qualità del prodotto finale. Entrambe le tecniche sono utilizzate per diverse applicazioni nella produzione moderna e presentano vantaggi specifici. La termoformatura utilizza il vuoto o la pressione per riscaldare fogli di plastica e modellarli su stampi. Lo stampaggio a iniezione, invece, forza la plastica fusa in cavità di precisione mediante una pressione estrema.
Comprendere le differenze fondamentali tra questi processi aiuta i produttori a scegliere il processo che meglio si allinea con i requisiti di geometria dei componenti e il volume di produzione. Boda Tech è specializzata in servizi di stampaggio ad iniezione di materie plastiche che sono studiati su misura per soddisfare i vostri obiettivi di produzione.
In questa guida, potrai conoscere il confronto dettagliato di Termoformatura contro stampaggio a iniezione: vantaggi e svantaggi di entrambi i processi, e dettagli tecnici. Vi aiuterà a scegliere il processo più adatto al vostro progetto.
Che cos'è la termoformatura?
La termoformatura è un metodo di produzione che coinvolgeriscaldando fogli termoplastici fino a una temperatura di formatura in cui il foglio diventa malleabile, e quindi modellandoli in stampi o sotto pressione del vuoto, forze meccaniche o aria compressa. La tecnologiaIl processo Nique è stato sviluppato negli anni '1930, inizialmente per scopi commerciali. Ha acquisito maggiore popolarità negli anni '1950 con il progresso dei materiali plastici e della tecnologia di riscaldamento. Questo processo è economicamente vantaggioso per pezzi con ampie superfici e geometrie semplici.
Il processo di termoformatura inizia con il fissaggio del foglio di plastica in un telaio e il suo riscaldamento fino a renderlo malleabile. Questa temperatura varia tra 250 °F e 400 °F, a seconda della composizione del materiale. Il foglio viene quindi posizionato sopra o all'interno di uno stampo e può essere modellato utilizzando diverse tecniche di formatura. Dopo il raffreddamento e la solidificazione, il pezzo viene tagliato dal materiale in eccesso, che può essere riciclato e riutilizzato nella produzione.
Processi di termoformatura
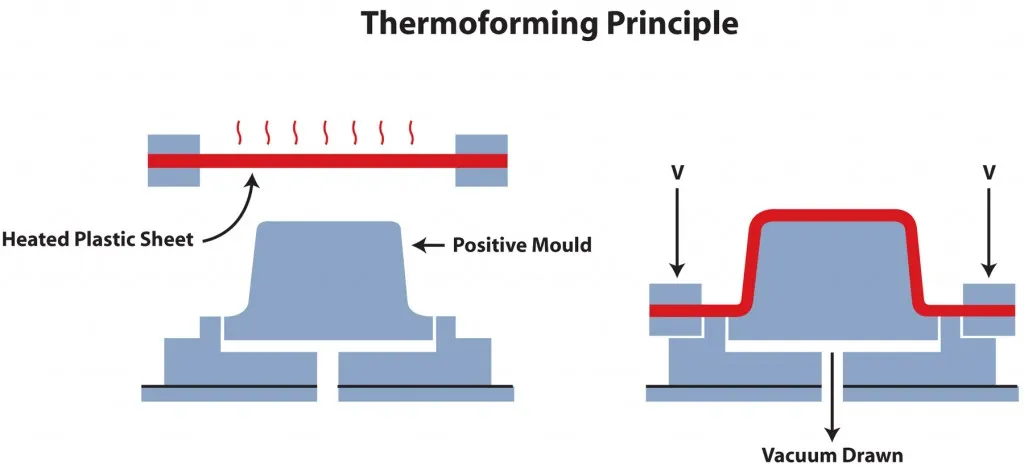 Principio della termoformatura
La termoformatura comprende numerose tecniche distinte, ciascuna adatta a specifiche esigenze produttive e caratteristiche dei pezzi differenti.
Formatura sotto vuoto
La tecnica di termoformatura più semplice ed economica è la termoformatura sottovuoto. Il foglio di plastica riscaldato viene pressato sullo stampo mediante pressione negativa per creare pezzi con una superficie altamente dettagliata, mentre l'altra rimane liscia. Questa tecnica è particolarmente adatta per pezzi poco profondi con geometrie semplici e un rapporto profondità/larghezza limitato. La termoformatura sottovuoto è ideale per la prototipazione e le produzioni a basso e medio volume, poiché i costi di attrezzaggio sono minimi.
Formazione di pressione
Il processo di termoformatura utilizza aria compressa per spingere la plastica riscaldata contro la superficie di uno stampo. Questo permette di ottenere dettagli più nitidi, angoli più definiti e tolleranze più strette rispetto alla termoformatura sottovuoto. La pressione aggiuntiva (in genere tra 80 e 100 psi) crea dettagli, texture e loghi più precisi. La termoformatura rappresenta un'ottima soluzione per colmare il divario tra termoformatura sottovuoto, stampaggio a iniezione e produzione di componenti con caratteristiche estetiche simili.
Termoformatura a doppio foglio
La tecnica di termoformatura a doppio foglio prevede la formatura simultanea di due fogli di plastica in stampi separati. Questi vengono poi uniti mentre sono ancora caldi, creando componenti cavi a doppia parete. Questa tecnica permette di realizzare elementi strutturali rigidi con un eccellente rapporto resistenza-peso. La termoformatura a doppio foglio consente inoltre la creazione di componenti cavi che altrimenti dovrebbero essere assemblati a partire da più parti, riducendo la manodopera e il rischio di perdite.
Materiali comuni per la termoformatura
La termoformatura può essere utilizzata con una varietà di termoplastici, ognuno con le proprie caratteristiche prestazionali. Il polistirene ad alto impatto è ancora molto diffuso grazie al suo basso costo e alla facilità di lavorazione. L'ABS offre una resistenza superiore alle alte temperature e agli urti per applicazioni impegnative.
Il polietilene tereftalato glicole, o PETG, è un polietilene tereftalato glicole chimicamente resistente che soddisfa i requisiti FDA per l'uso in applicazioni a contatto con gli alimenti. Il policarbonato è un materiale che offre un'eccellente resistenza al calore e agli urti, il che lo rende ideale per coperture protettive e dispositivi di sicurezza. Altri materiali comunemente utilizzati includono acrilico (PMMA), cloruro di polivinile (PVC), polipropilene (PP) o olefine termoplastiche. La scelta del materiale influisce sulla formabilità, sulla qualità della superficie e sulla resistenza alle crepe.
Vantaggi della termoformatura
La termoformatura è un'ottima opzione per determinate applicazioni produttive. Ciò è particolarmente vero quando i costi degli stampi rappresentano un problema e la flessibilità produttiva è importante. Il processo di termoformatura è più conveniente dello stampaggio a iniezione. Gli stampi per termoformatura vengono utilizzati a pressione atmosferica o a bassa pressione di vuoto, il che elimina la necessità di costruzioni in acciaio pesante. I costi degli stampi in genere variano da 2,000 $ a $ 50,000A seconda delle dimensioni e della complessità del pezzo, i costi sono significativamente inferiori rispetto agli stampi a iniezione. Per molte applicazioni di termoformatura, gli stampi in alluminio sono ideali, riducendo sia i costi che i tempi di consegna. Gli stampi in materiale composito o in legno sono adatti per la prototipazione e la produzione di piccoli volumi.
Tempi di realizzazione più rapidi per gli stampi consentono ai produttori di immettere i prodotti sul mercato più velocemente. Gli stampi per termoformatura semplici possono essere realizzati in 2-4 settimane, rispetto alle 8-16 settimane necessarie per lo stampaggio a iniezione complesso. Questo vantaggio in termini di velocità è fondamentale per i lanci di prodotti con scadenze ravvicinate, per i prodotti stagionali o per le fasi di test di mercato. Quando il costo degli stampi si aggira sulle migliaia anziché sulle decine o centinaia di migliaia, le iterazioni di progettazione risultano più economiche.
La capacità di formare pezzi di grandi dimensioni rende la termoformatura la soluzione ideale per applicazioni che richiedono un'ampia superficie. La termoformatura permette di realizzare pezzi lunghi, larghi o profondi diversi metri. Tra le applicazioni si annoverano i pannelli interni per automobili, le vasche da bagno e i box doccia. La produzione di questi pezzi di grandi dimensioni con le presse a iniezione risulta impraticabile o troppo costosa.
La flessibilità del design consente una rapida personalizzazione e modifiche. Prima della formatura, il materiale in fogli può essere personalizzato con texture, colore e grafica. Le tecniche di laminazione permettono di combinare diverse finiture e materiali in un unico componente. Le modifiche agli stampi sono relativamente semplici, consentendo ai produttori di offrire una varietà di prodotti senza ingenti investimenti di capitale.
Applicazioni di termoformatura
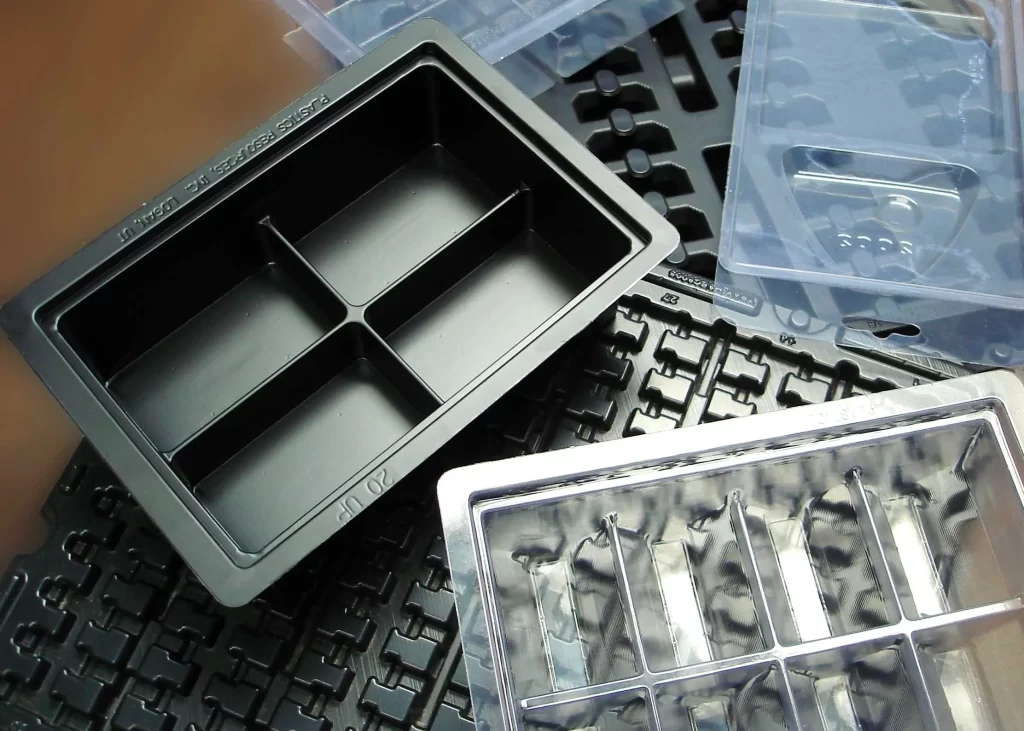 Applicazioni di termoformatura
La termoformatura viene utilizzata da diversi settori industriali che necessitano di componenti in plastica di grandi dimensioni con un'elevata superficie. Il packaging comprende contenitori a conchiglia e vassoi per alimenti. Sono disponibili anche imballaggi protettivi per dispositivi elettronici di consumo. La possibilità di creare imballaggi personalizzati in modo rapido ed economico rende la termoformatura la scelta ideale per prodotti in edizione limitata e lanci di nuovi prodotti. I componenti termoformati sono spesso utilizzati nel packaging di dispositivi medici che richiedono barriere sterili.
I componenti interni per autoveicoli termoformati includono pannelli delle portiere, cruscotti, rivestimenti del tetto e rivestimenti del bagagliaio. L'industria automobilistica apprezza la capacità della termoformatura di produrre componenti di grandi dimensioni e dalle forme complesse con un'eccellente finitura superficiale. La costruzione leggera dei veicoli contribuisce all'efficienza dei consumi di carburante, mantenendo al contempo le prestazioni strutturali.
I componenti termoformati trovano impiego in prodotti di consumo, dai display per punti vendita alle attrezzature per il tempo libero. Segnaletica, chioschi e allestimenti espositivi sono solo alcune delle applicazioni. Altri esempi includono i pannelli frontali dei distributori automatici, le attrezzature per parchi giochi e i contenitori per lo stoccaggio. Gli ambienti commerciali e al dettaglio sono attratti dalla termoformatura per il suo aspetto estetico, la sua durata e il suo rapporto costo-efficacia.
Che cos'è lo stampaggio a iniezione?
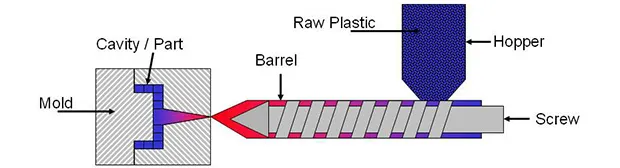
Pressa a iniezione
Per realizzare componenti in plastica solida, lo stampaggio a iniezione utilizza un'alta pressione per spingere il materiale fuso attraverso uno stampo chiuso. Per iniziare lo stampaggio a iniezione, i granuli di plastica vengono alimentati in un cilindro riscaldato dotato di una vite. Il riscaldamento esterno e l'attrito generato dalla vite, che spinge la plastica in avanti, ne provocano la fusione. Una volta accumulata una quantità sufficiente di plastica fusa, la vite agisce come uno stantuffo e inietta la plastica nella cavità dello stampo. Questo processo avviene a una pressione superiore a 20,000 psi. Questa elevata pressione permette allo stampo di riempirsi completamente e di riprodurre fedelmente tutti i piccoli dettagli.
Processo di stampaggio a iniezione
Il processo di stampaggio è un sistema composto da numerose parti che operano in armonia. L'unità di iniezione si occupa di fondere la plastica e di iniettarla, mentre l'unità di chiusura tiene unite le due metà dello stampo mentre viene applicata la pressione di iniezione. A seconda delle dimensioni e della superficie del pezzo, le forze di chiusura possono variare da 50 a 6000 tonnellate.
Uno stampo a iniezione è costituito da due metà che vengono unite quando è necessario effettuare l'iniezione. Queste due metà si separano poi per espellere i pezzi. Per i canali di raffreddamento, esistono sistemi per regolare la temperatura e la velocità di solidificazione. I sistemi di canali di alimentazione vengono utilizzati per guidare la plastica fusa attraverso i punti di iniezione fino all'ugello, e quindi nella cavità dei pezzi. Dopo il processo di raffreddamento, i perni di espulsione spingono fuori i pezzi finiti.
Le macchine moderne sono dotate di sistemi informatici avanzati che monitorano centinaia di parametri diversi. Questi sistemi ottimizzano la velocità di iniezione, la temperatura e la pressione per contribuire a mantenere costante la qualità dei pezzi per milioni di cicli. Grazie a ciò, le macchine moderne sono in grado di raggiungere costantemente tolleranze ottimali.
Vantaggi dello stampaggio ad iniezione
Lo stampaggio a iniezione offre un vantaggio ineguagliabile nella produzione di grandi volumi. Utilizzando un unico stampo, una linea di produzione può realizzare milioni di componenti identici ogni anno. Questi sistemi hanno tempi di ciclo che vanno da 10 secondi per i pezzi piccoli a 2 minuti per i pezzi più grandi e complessi. Essendo completamente automatizzati, i processi riducono i costi di manodopera.
Le sfide progettuali dello stampaggio a iniezione consentono di realizzare oggetti che letteralmente nessun altro processo è in grado di produrre. Grazie alle elevate pressioni di iniezione, la plastica fusa aderisce agli stampi in modo dettagliato, riproducendo caratteristiche come filettature, sottosquadri e nervature sottili. Curve complesse, texture fini e altri dettagli possono essere riprodotti negli stampi. Inoltre, con gli stampi multicavità, è possibile ottenere la produzione in serie di numerosi pezzi in plastica identici. Altre tecniche, come lo stampaggio a inserto e il sovrastampaggio, consentono di integrare componenti aggiuntivi, come metallo e altri materiali, riducendo ulteriormente la necessità di assemblaggi secondari.
La gamma di materiali e applicazioni in ingegneria è ampia grazie alle migliaia di termoplastiche e polimeri termoindurenti ingegnerizzati per singole applicazioni in aree di prestazione specifiche. È possibile stampare a iniezione un'ampia gamma di termoplastiche e resine tecniche, e si possono aggiungere additivi per ottenere stabilità ai raggi UV, resistenza alla fiamma e colorazione. Gli additivi aggiunti ai materiali possono conferire proprietà di colorazione, resistenza ai raggi UV, ignifugazione, nonché proprietà elettriche, antimicrobiche e antiaderenti.
L'eccezionale ripetibilità del processo garantisce che ogni componente soddisfi le specifiche anche in cicli di produzione che durano anni. Dopo l'ottimizzazione dei parametri di processo, gli stampi a iniezione mantengono una precisione dimensionale entro i micron. Questa ripetibilità è fondamentale per i prodotti di assemblaggio con tolleranze ristrette, per i dispositivi medici che devono rispettare normative severe e per i prodotti di consumo con componenti modulari e intercambiabili. Il sistema di controllo statistico di processo monitora la produzione e identifica le variazioni prima che possano causare prodotti difettosi.
La riduzione delle fasi di post-elaborazione diminuisce anche il costo complessivo di produzione. La maggior parte delle applicazioni non richiede ulteriori lavorazioni meccaniche, verniciatura o lucidatura. I sistemi di rifilatura automatizzano il taglio dei canali di colata e dei condotti, che vengono riciclati nel processo produttivo. I componenti stampati direttamente possono essere rifiniti con un'ampia varietà di texture superficiali, comprese le finiture lucide, e si possono persino eliminare fasi aggiuntive.
Prova subito Boda!
Stampaggio a iniezione: vantaggi e svantaggi
Conoscere la maggior parte dei vantaggi e degli svantaggi può essere molto utile per i produttori al fine di prendere una decisione più accurata.
vantaggi:
- Una volta avviato il processo, è possibile creare milioni di componenti identici e intercambiabili.
- Capacità di gestire geometrie complesse, con tolleranze ristrette e dettagli intricati.
- Capacità di lavorare secondo standard diversi utilizzando una varietà di materiali.
- Promuove la sostenibilità attraverso l'utilizzo di flussi di riciclaggio completamente integrati.
- La sovrastampatura consente di creare componenti modulari multimateriale.
- Finitura delle superfici senza operazioni secondarie.
- Produzione in gran parte automatizzata, che richiede pochissimo personale.
svantaggi:
- La realizzazione iniziale degli stampi può costare da 10,000 dollari fino a 1,000,000 di dollari per stampo.
- I tempi di realizzazione dello stampo sono di 8-16 settimane.
- Quando si verificano modifiche al progetto, le revisioni degli stampi possono diventare costose.
- È economicamente fattibile solo per quantità molto elevate.
- Limiti di tonnellaggio della pressa per i componenti.
- Materiale di scarto sotto forma di travi e macerie.
Difetti comuni nello stampaggio a iniezione
Difetti nello stampaggio a iniezionePossono verificarsi difetti come scossaline non rifinite, segni di bruciatura e avvallamenti. Capire questi difetti aiuta a evitarli. La bava è il materiale in eccesso che si trova tra lo stampo e la matrice. L'eccesso di materiale può essere causato da un serraggio insufficiente del morsetto o da difetti dello stampo stesso, e può anche dipendere dalle impostazioni di iniezione. È possibile regolare la forza del morsetto e ottimizzare le impostazioni di iniezione per ridurre al minimo questo problema.
Le incompletezze di stampaggio si verificano quando non c'è abbastanza materiale di riempimento nella cavità per formare pezzi completi. Ciò può essere dovuto a una pressione di iniezione insufficiente, a un congelamento prematuro o a punti di iniezione ostruiti. Per risolvere il problema, aumentare la pressione di iniezione, la velocità e la temperatura di fusione. Inoltre, rimuovere le ostruzioni ai punti di iniezione.
Quando le tensioni interne si rilassano, si verifica una deformazione. La deformazione può essere il risultato di un raffreddamento non uniforme o insufficiente. La deformazione può essere contrastata ottimizzando la progettazione dei canali di raffreddamento, regolando i tempi di raffreddamento e utilizzando meno materiale soggetto a ritiro.
Le avvallamenti sono il risultato del restringimento del materiale interno, che avviene più rapidamente rispetto a quello esterno, lasciando delle depressioni sulla superficie nelle zone più spesse. Questo problema può essere attenuato aumentando la pressione di compattazione, prolungando il tempo di mantenimento, riducendo lo spessore delle pareti o aggiungendo delle nervature in un design specifico. Le bruciature sono causate dall'intrappolamento di aria o dal degrado del materiale. Queste possono essere eliminate aumentando lo sfiato e riducendo la velocità di iniezione nelle aree problematiche.
Prodotti per stampaggio ad iniezione
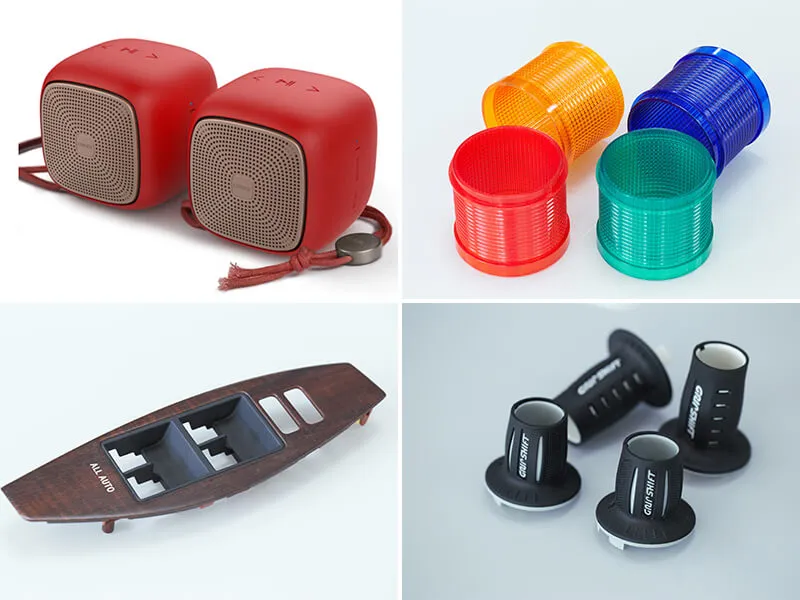
Applicazioni dello stampaggio ad iniezione
Lo stampaggio a iniezione viene utilizzato per produrre componenti in plastica praticamente in tutti i settori industriali. I pannelli di rivestimento interni, le fasce esterne e i gruppi ottici sono tutti componenti automobilistici. L'industria automobilistica utilizza lo stampaggio a iniezione per creare milioni di componenti identici che soddisfano gli standard di sicurezza e qualità.
Gli involucri stampati a iniezione sono utilizzati principalmente nell'elettronica di consumo, inclusi smartphone, tablet e televisori. Le finiture superficiali sono progettate per soddisfare standard estetici mantenendo tolleranze di precisione. Le strutture interne servono per i punti di fissaggio, la gestione dei cavi e la dissipazione del calore.
Lo stampaggio a iniezione è necessario per la produzione di dispositivi medici, come siringhe e componenti per flebo. È inoltre indispensabile per l'alloggiamento di apparecchiature diagnostiche, strumenti chirurgici e dispositivi per la somministrazione di farmaci. Processi validati e materiali di grado medicale garantiscono la conformità alle normative.
I prodotti stampati a iniezione includono giocattoli, utensili da cucina e contenitori per alimenti, nonché articoli sportivi, attrezzi e molti altri articoli per la casa. Lo stampaggio a iniezione è ideale per i mercati di consumo competitivi grazie alla sua flessibilità di progettazione, alla varietà di materiali e all'economicità.
Termoformatura vs. stampaggio a iniezione: confronto diretto
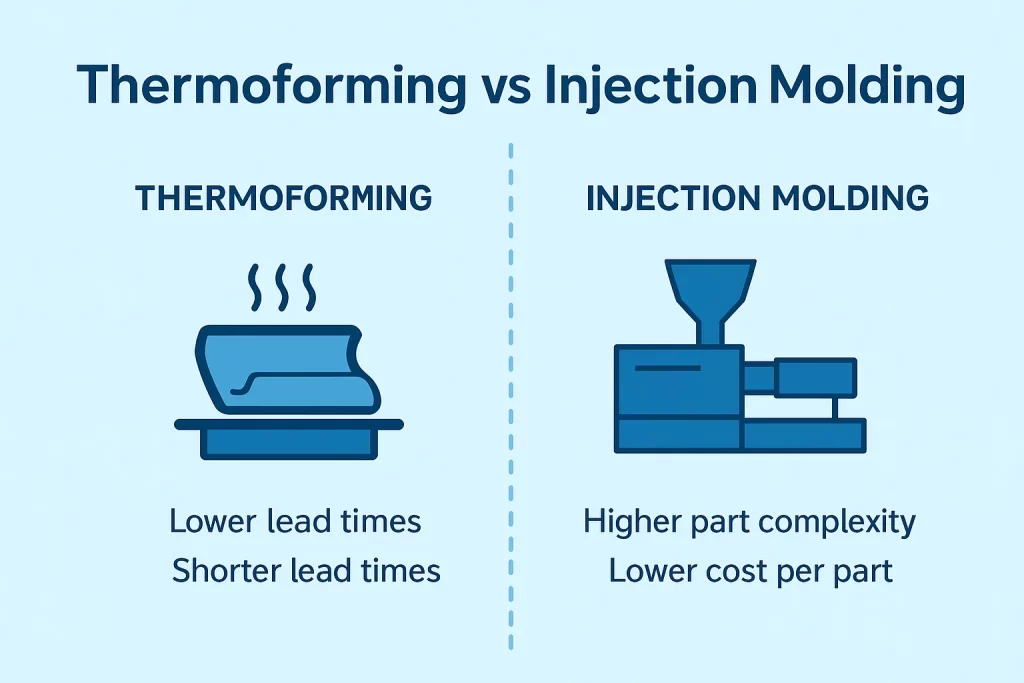
Confronto diretto tra termoformatura e stampaggio a iniezione
Il confronto tra termoformatura e stampaggio a iniezione, basato su parametri chiave, aiuterà i produttori a selezionare il processo più adatto per specifiche applicazioni.
Analisi dei costi
Il costo degli stampi è ciò che fa la differenza maggiore tra i prodotti termoformati e quelli stampati a iniezione. Gli stampi utilizzati per la termoformatura possono costare da 2,000 a 50,000 dollari, mentre gli stampi a iniezione costano tra $ 10,000 e $ 1,000,000. , a seconda della complessità. La differenza di costo tra termoformatura e stampaggio a iniezione è da dieci a venti volte superiore. Questo la rende un'opzione interessante per prodotti con volumi di produzione da bassi a medi.
I tempi di ciclo più rapidi e la minore quantità di materiale di scarto nello stampaggio a iniezione lo rendono più conveniente per volumi elevati. Lo stampaggio a iniezione può essere economicamente vantaggioso per volumi compresi tra 5,000 e 25,000 pezzi, sebbene questo numero possa variare a seconda delle dimensioni di ciascun pezzo, della complessità e dei costi dei materiali. Per volumi inferiori a questo intervallo, la termoformatura è generalmente più conveniente.
I costi dei materiali sono più elevati per la termoformatura perché il materiale in fogli ha un costo per chilogrammo superiore rispetto ai granuli. Gli scarti di rifilatura possono essere riciclati dai componenti termoformati e rappresentano in genere il 20-40% della superficie del foglio. Gli scarti dello stampaggio a iniezione sono costituiti principalmente da canali di alimentazione e punti di iniezione, che rappresentano in genere il 5-15%.
Confronto delle capacità produttive
Il tempo di ciclo della termoformatura dipende dalle dimensioni e dallo spessore del pezzo, nonché dalle esigenze di raffreddamento. I cicli di stampaggio a iniezione per componenti di piccole dimensioni possono variare da 10 secondi a diversi minuti. Il processo di stampaggio a iniezione può essere eseguito con stampi a cavità multiple. Ciò consente di produrre un maggior numero di pezzi per ciclo, riducendo il tempo di ciclo individuale.
Per volumi di produzione superiori a 25,000 pezzi all'anno, si preferisce lo stampaggio a iniezione. I sistemi automatizzati sono in grado di produrre milioni di pezzi all'anno con una supervisione minima. La termoformatura è più adatta a volumi inferiori, dove i costi di ammortamento degli stampi possono essere gestiti e la flessibilità di progettazione è più importante dei tempi di ciclo.
Le dimensioni dei pezzi sono variabili. La termoformatura può gestire pezzi di grandi dimensioni, anche di diversi piedi, ma è limitata dalle dimensioni dei fogli e dalle attrezzature di formatura. Lo stampaggio a iniezione è limitato dalle dimensioni dello stampo e dal tonnellaggio della pressa.Pertanto, è limitato dal tonnellaggio della pressa, dalla dimensione dell'iniezione e dalla capacità di movimentazione dello stampo, il che può rendere la produzione di pezzi molto grandi impraticabile o costosa.
Capacità di progettazione geometrica
Le caratteristiche geometriche dei componenti sono fondamentalmente diverse. La termoformatura produce pezzi cavi o aperti con spessori di parete uniformi e contorni relativamente semplici. Lo stampaggio a iniezione crea pezzi solidi con spessori di parete variabili, geometrie interne complesse e larghezze di parete variabili. Questi pezzi presentano anche filettature e dettagli superficiali intricati.
Le tolleranze dello stampaggio a iniezione (+/- 0.001 a +/-0.005 pollici) sono superiori a quelle della termoformatura (-0.010 a +0.030 pollici). Lo stampaggio a iniezione è ideale quando sono necessari raccordi di precisione, componenti intercambiabili o un controllo rigoroso delle dimensioni.
Il processo utilizzato può influenzare la qualità della finitura superficiale. Lo stampaggio a iniezione può produrre finiture che vanno dall'alto lucido all'opaco. La superficie di una lamiera termoformata può essere molto simile su un lato. Tuttavia, il lato a contatto con lo stampo potrebbe presentare una minore definizione. La termoformatura può migliorare la qualità superficiale delle superfici termoformate, ma è raro ottenere finiture paragonabili a quelle dello stampaggio a iniezione.
Lo spessore delle pareti dei pezzi termoformati può essere costante, da 0,030 a 0.25 pollici, a seconda di come il materiale viene distribuito nel processo di formatura e dello spessore della lamiera. Lo stampaggio a iniezione può essere utilizzato per creare variazioni di spessore delle pareti. Sezioni sottili fino a 0.020 pollici possono essere affiancate a sezioni più spesse fino a 0.500 pollici.
Confronto tra materiali e prestazioni
La selezione dei materiali per lo stampaggio a iniezione comprende termoplastici tecnici, termoindurenti ed elastomeri. La termoformatura utilizza principalmente lastre termoplastiche, pertanto i polimeri disponibili sono limitati.
Grazie alla possibilità di includere nervature o sporgenze, nonché altri elementi di rinforzo, lo stampaggio a iniezione è spesso preferito per le prestazioni strutturali. La chiave della resistenza dei pezzi termoformati risiede nella geometria della forma. Questi pezzi sono particolarmente adatti ad applicazioni con ampie superfici o contorni curvi. Lo stampaggio a iniezione è un ottimo metodo per incorporare polimeri speciali nei vostri prodotti e per lavorarli.
Prova subito Boda!
Termoformatura personalizzata vs. stampaggio a iniezione per componenti automobilistici
Lo stampaggio a iniezione o la termoformatura personalizzata rappresentano una scelta produttiva che incide su costi, prestazioni ed efficienza.
Applicazioni dei componenti interni
Nel settore automobilistico, i componenti termoformati includono pannelli interni, rivestimenti delle portiere e ripiani portaoggetti. Il processo è adatto a grandi superfici, strutture leggere e basse quantità di produzione. I costi di stampaggio sono contenuti, pertanto i produttori automobilistici possono offrire diverse finiture per i vari modelli senza dover sostenere spese di raffreddamento proibitive.
Lo stampaggio a iniezione è la tecnica preferita per le applicazioni che richiedono un assemblaggio di precisione o geometrie complesse. È ideale per componenti del cruscotto come console centrali, bocchette di ventilazione e altri elementi del cruscotto. L'investimento in stampi a iniezione è giustificato dagli elevati volumi di produzione dell'industria automobilistica.
Componenti esterni e strutturali
I componenti esterni per autoveicoli hanno molteplici utilizzi. La termoformatura può essere impiegata per realizzare pannelli di grandi dimensioni, come la linea interna del parafango e le protezioni sottoscocca. Lo stampaggio a iniezione viene invece utilizzato per produrre componenti esterni più piccoli, caratterizzati da curve complesse, elementi di fissaggio integrati e un accoppiamento preciso.
Le applicazioni strutturali che richiedono massima resistenza e minimo peso utilizzano sempre più spesso lo stampaggio a iniezione con polimeri rinforzati con fibra di vetro. I componenti termoformati possono offrire vantaggi in termini di prestazioni, consentendo di controllare l'orientamento delle fibre e di ottimizzare il posizionamento del materiale.
Scegliere la procedura più adatta alla propria candidatura
La scelta di un processo richiede la valutazione di molteplici fattori, tra cui il volume di produzione, la geometria dei pezzi, i requisiti di tolleranza, le specifiche dei materiali e il costo complessivo.
Quando scegliere la termoformatura
- Il volume di produzione varia da centinaia a poche decine di migliaia di unità all'anno.
- Le parti presentano ampie superfici con geometria semplice.
- Gli investimenti di capitale sono limitati dai vincoli di bilancio.
- Necessità di prototipazione rapida e iterazioni di progettazione
- Le dimensioni del pezzo sono maggiori rispetto alle capacità di una tipica macchina per stampaggio a iniezione.
- I requisiti applicativi possono essere soddisfatti con tolleranze inferiori.
Quando scegliere lo stampaggio a iniezione
- Il volume di produzione supera le 25,000 unità all'anno.
- Se hai bisogno di componenti complessi, geometrie elaborate o tolleranze ristrette
- Le prestazioni dei materiali richiedono termoplastici tecnici e polimeri speciali.
- L'importanza della ripetibilità e della coerenza nelle dimensioni
- La superficie finita deve soddisfare elevati standard estetici
- Gli assemblaggi multimateriale e lo stampaggio a iniezione offrono vantaggi funzionali
Valutare la possibilità di ricorrere alla compressione quando:
- È richiesto l'uso di materiali termoindurenti o compositi
- È necessaria la produzione di componenti di grandi dimensioni e di complessità moderata.
- Volumi di produzione medi giustificano l'investimento in attrezzature
- Il rapporto tra forza e peso è cruciale
- L'isolamento elettrico o termico viene utilizzato in determinate applicazioni
Se stai valutando l'utilizzo di materiali termoindurenti/compositi: stampaggio a compressione
Stampaggio a compressione vs stampaggio a iniezione Si tratta di un processo innovativo applicabile a determinate applicazioni. Questo vale per i materiali termoindurenti e i materiali compositi.
Panoramica sullo stampaggio a compressione
Lo stampaggio a compressione è il processo che consiste nel posizionare materiale pre-dosato in cavità di stampo riscaldate e quindi chiudere lo stampo mediante pressione idraulica. Il calore e la pressione possono polimerizzare compositi termoplastici o materiali termoindurenti. Questo processo eccelle nella produzione di pezzi grandi e piatti di complessità moderata, realizzati con materiali come SMC (Sheet Molding Compound), BMC (Built Molding Compound) e termoplastici rinforzati con fibre lunghe.
Confronto dei processi
Lo stampaggio a compressione offre numerosi vantaggi, tra cui costi di attrezzaggio inferiori ed eccellenti rapporti resistenza-peso dei materiali compositi. Tuttavia, presenta anche alcuni svantaggi, come tempi di ciclo più lunghi, costi unitari più elevati per grandi volumi di produzione e una complessità geometrica limitata.
Lo stampaggio a compressione può essere utilizzato per produrre pannelli per carrozzerie automobilistiche, involucri per apparecchiature elettriche, componenti per elettrodomestici e parti aerospaziali, dove i materiali compositi offrono vantaggi in termini di prestazioni. Lo stampaggio a iniezione è più indicato per applicazioni che richiedono tolleranze ristrette e geometrie complesse.
Tabella comparativa: Guida alla selezione dei processi
|
Fattore |
termoformatura |
Stampaggio a iniezione |
Stampaggio a compressione |
|
Costo degli strumenti |
$ 2,000- $ 50,000 |
$ 10,000- $ 1,000,000 |
$ 5,000- $ 200,000 |
|
Miglior intervallo di volume |
Da centinaia a poche decine di migliaia/anno (a seconda della parte) |
Da decine di migliaia a milioni all'anno |
Annualmente, da 1,000 a 100,000 |
|
Geometria della parte |
Forme semplici e aperte |
Parti solide complesse |
complesso di medie dimensioni |
|
Tolleranze tipiche |
Da ±0.010 a ±0.030 |
Da ±0.001 a ±0.005 |
Da ±0.005 a ±0.020 |
|
Tempo di Ciclo |
30 secondi - 3 minuti |
10 secondi - 2 minuti |
1 5-min |
|
Opzioni materiali |
Fogli termoplastici |
I materiali termoplastici sono disponibili in un'ampia gamma. |
Termoindurenti e compositi |
|
Dimensione massima della parte |
Grande, formato foglio limitato |
Stampa/dimensioni limitate |
Il grande |
Conclusione
Lo stampaggio a iniezione e la termoformatura sono metodi di produzione di materie plastiche fondamentalmente diversi, ottimizzati per applicazioni e scenari specifici. La termoformatura è un metodo economicamente vantaggioso per produrre componenti grandi e semplici utilizzando tecniche di formatura a bassa pressione e stampi a basso costo. Lo stampaggio a iniezione è più adatto alla produzione di grandi volumi e a componenti complessi che richiedono precisione, uniformità e prestazioni superiori del materiale. I due processi non sono necessariamente superiori; la scelta dipende dalla compatibilità delle capacità del processo con i requisiti specifici del progetto, i costi di produzione e le specifiche di prestazione.
Boda Tech offre una vasta esperienza nello stampaggio a iniezione, nello stampaggio a compressione e nella termoformatura per supportare i produttori nel prendere decisioni consapevoli. I nostri ingegneri conducono un'analisi approfondita dei requisiti del componente, del volume di produzione, delle specifiche dei materiali e degli obiettivi di costo per raccomandare una strategia di produzione ottimale. Boda Tech offre soluzioni di termoformatura e stampaggio a iniezione di precisione che soddisfano gli standard di qualità e garantiscono consegne puntuali. Contatta il nostro team Contattateci oggi stesso per discutere delle vostre esigenze di produzione di materie plastiche e ricevere una consulenza esperta sulla scelta del processo più adatto al vostro progetto.