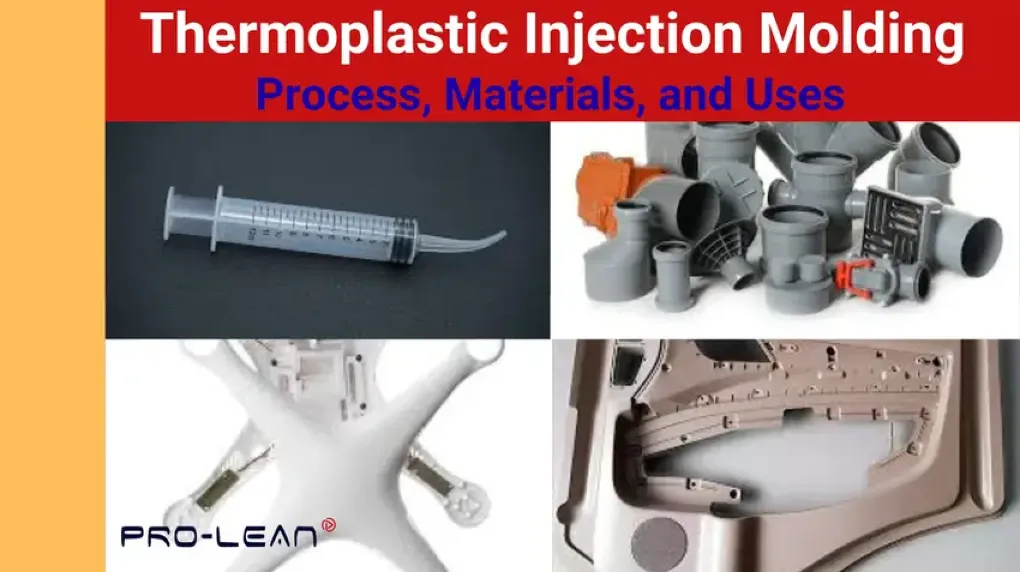
 Moldeo por inyección de termoplásticos
El moldeo por inyección termoplástica es uno de los procesos termoplásticos más populares para la fabricación de diseños complejos y adaptables a partir de este material para diferentes industrias. El moldeo por inyección Implica maquinaria compleja y es muy adecuada para la producción en masa. Al igual que un proceso de ingeniería típico, este proceso de moldeo por inyección de plástico comienza con la preparación del material, continúa a través de varias etapas de fabricación y culmina en el postprocesamiento.
Algunos termoplásticos disponibles para el fabricante son ABS, PC, PE, PP y PS. Cada uno posee propiedades únicas que pueden afectar la eficacia de las piezas en un proyecto. Sin embargo, con la ayuda de una empresa experta en moldeo por inyección, este proceso, aparentemente complejo, se vuelve sencillo.
Esta publicación ofrece una cobertura completa del moldeo por inyección de termoplásticos. A continuación, encontrará información sobre los termoplásticos aplicables, los pasos del proceso, una comparación con otros procesos y sus aplicaciones industriales.
¿Qué es el moldeo por inyección de termoplásticos?
El moldeo por inyección termoplástica es un proceso de fabricación destacado para esta categoría de plásticos que consiste en calentar el material hasta convertirlo en plástico. A continuación, se aplica presión para inyectar el material en la cavidad de un molde.
La cavidad del molde tiene la forma del producto deseado. Tras enfriarse y solidificarse, se retira el material de la cavidad. El artículo puede utilizarse tal cual o someterse a procesos posteriores para mejorar su estética y funcionalidad.
El proceso de moldeo por inyección termoplástica
El proceso de moldeo por inyección de termoplásticos se compone de preparación del material, fusión, inyección, enfriamiento/solidificación, eyección y postprocesamiento.
Preparación de material
Se preparan los gránulos de plástico y se colocan en la tolva. El tambor calefactor comienza a calentar los gránulos.
Fusión
El cilindro contiene un tornillo de movimiento alternativo que aumenta el calentamiento y las fuerzas de cizallamiento sobre el material. Esta acción garantiza un proceso de fusión uniforme.
Inyección
El material fundido se inyecta a presión en la cavidad del molde, lo que garantiza la formación incluso de los detalles de diseño más pequeños.
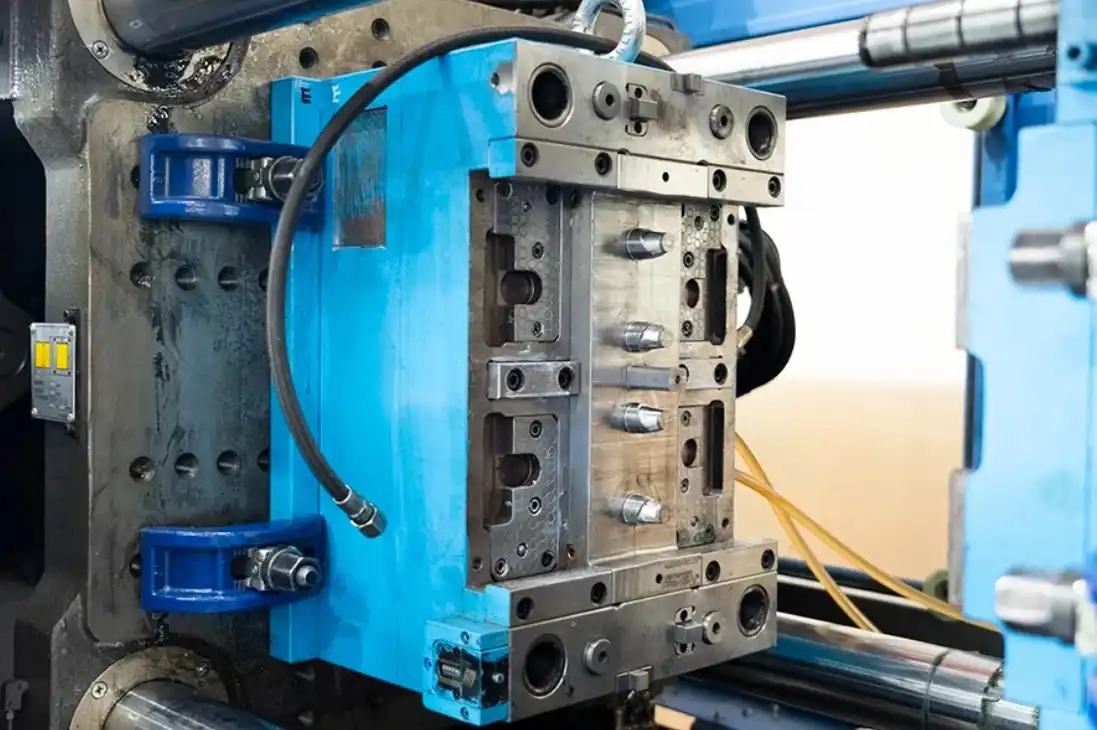 Máquina de moldeo por inyección
Enfriamiento/Solidificación
Una vez completada la inyección, el material fundido se deja enfriar en condiciones controladas. Al solidificarse, adquiere la forma del molde. Los moldes incorporan sistemas de enfriamiento con control de temperatura para lograr ciclos de producción más rápidos y menos defectos.
Expulsión
El proceso de moldeo finaliza cuando la pieza se ha solidificado. Los pasadores eyectores ayudan a liberar la pieza del molde. Cualquier material sobrante, como bebederos y canales de colada, se corta de la pieza.
Postprocesamiento
En esta etapa final, se realizan procesos para mejorar la estética y la usabilidad de la pieza. Los más populares son la tampografía, el marcado láser y la impresión.
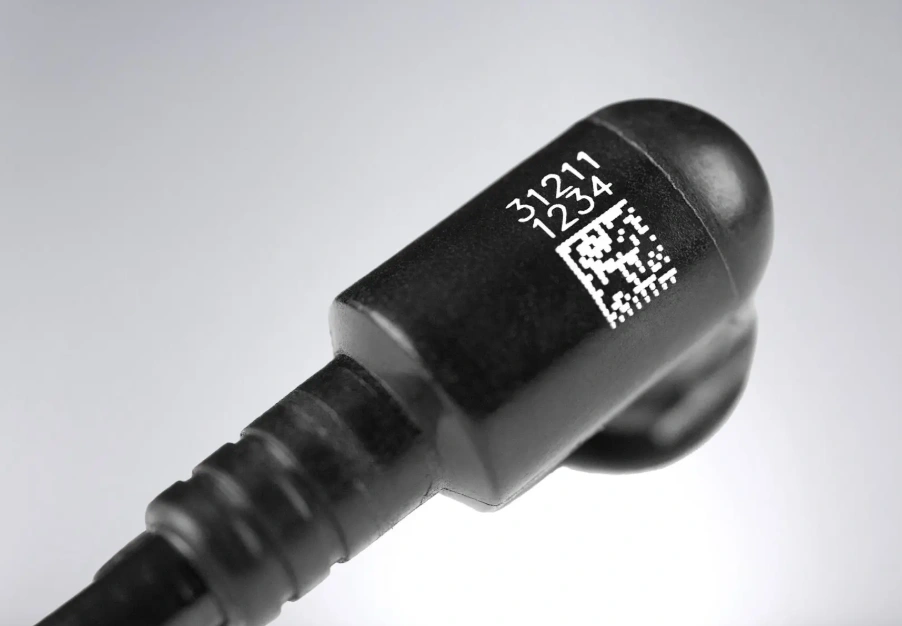 Pieza de plástico marcada con láser
Acabados superficiales para moldeo por inyección de termoplásticos
Una pieza termoplástica moldeada por inyección está incompleta sin un acabado superficial. Los fabricantes tienen dos opciones: texturizado directo y acabado superficial posterior al moldeo.
Texturizado directo En este caso, el molde viene con el acabado superficial necesario. Las categorías de acabado son mate, texturizado, brillante y semibrillante. Este texturizado se rige por dos estándares: los acabados VDI 3400 y los acabados SPI.
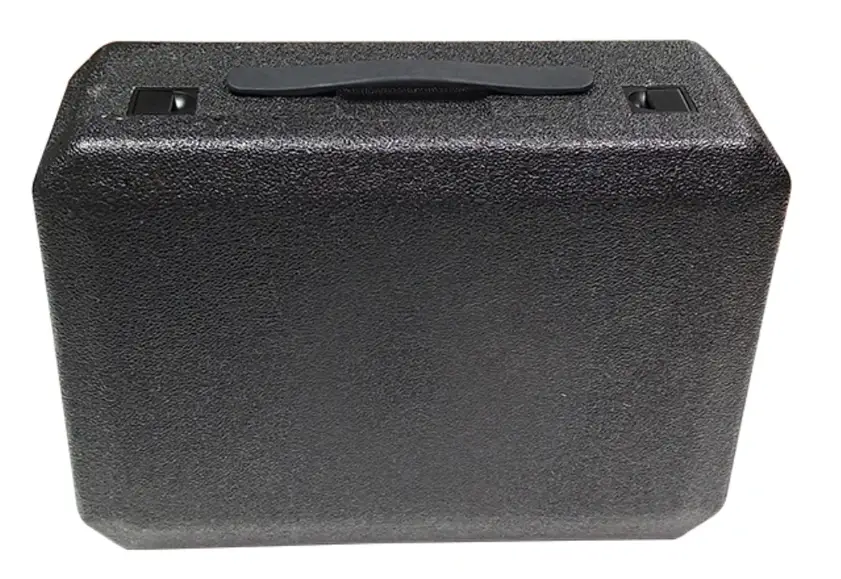 Texturizado directo sobre una caja de plástico
Texturizado posterior al moldeo – El fabricante también puede aplicar la textura después del moldeo. Algunas opciones populares para esto incluyen galvanoplastia, grabado láser, pintura en aerosol y tampografía.
Tipos comunes de termoplásticos para moldeo por inyección
Los plásticos moldeables por inyección más comunes incluyen el acrilonitrilo butadieno estireno (ABS), el etileno vinil acetato (EVA), el poliestireno de alto impacto (HIPS) y el policarbonato (PC).Entre ellos se encuentran el polietileno (PE), el tereftalato de polietileno (PET), el polipropileno (PP), el poliestireno (PS), el cloruro de polivinilo (PVC), los elastómeros termoplásticos (TPE) y el poliuretano termoplástico (TPU).
Acrilonitrilo Butadieno Estireno (ABS):
El terpolímero está compuesto por acrilonitrilo, butadieno y estireno. Cada uno de estos monómeros aporta características distintivas al material. Sus estructuras moleculares se muestran a continuación.
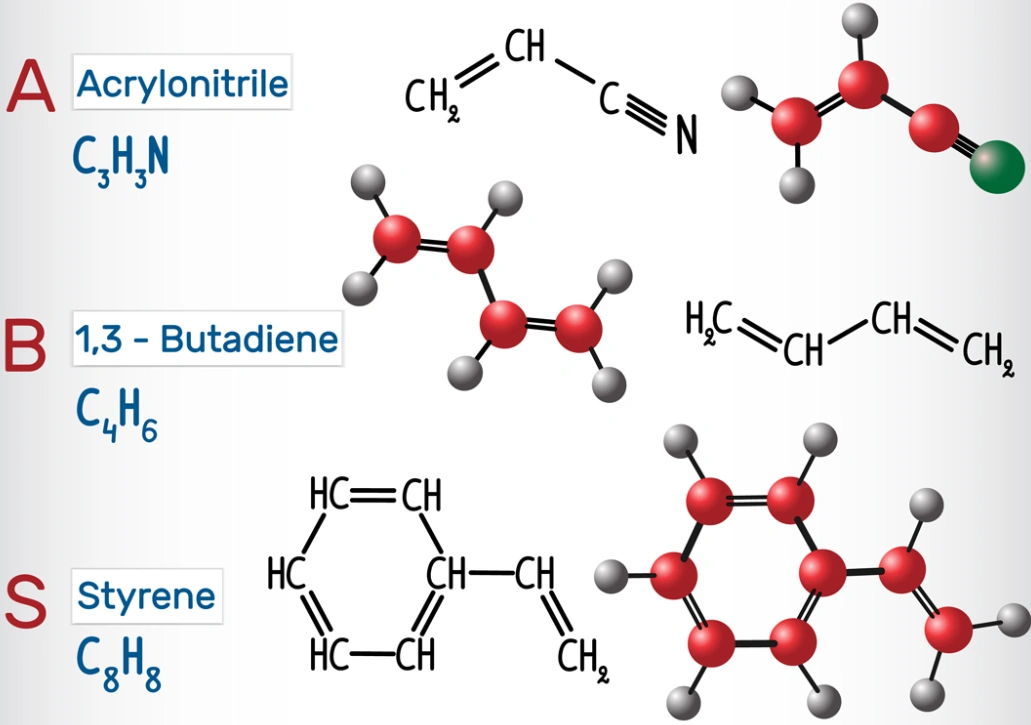 monómeros de ABS
El ABS se caracteriza por un equilibrio entre atractivo estético, rigidez y resistencia. Sus piezas moldeadas por inyección son comunes en juguetes, electrónica de consumo y dispositivos médicos.
Acetato de etileno y vinilo (EVA)
Esta resina termoplástica se obtiene a partir de monómeros de etileno y acetato de vinilo. Es ideal para la fabricación de artículos deportivos, como suelas de calzado. Su flexibilidad y capacidad de absorción de impactos son sus principales ventajas.
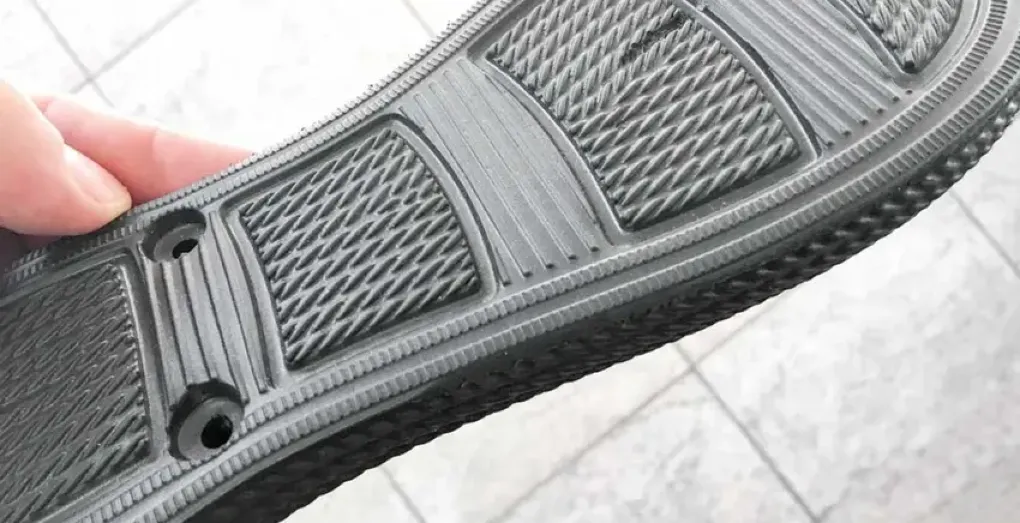 suela de EVA
Poliestireno De Alto Impacto (HIPS)
Además de ser rentable, el HIPS también es resistente a los impactos, duradero y versátil. Existen diferentes grados, desde HIPS 7055 hasta HIPS 7240. Algunos de los productos fabricados con este material son estuches de cosméticos, piezas para salpicaderos de automóviles y bandejas de diagnóstico médico.
Policarbonato (PC):
Gracias a su excelente durabilidad, claridad óptica y resistencia al impacto, el PC es uno de los termoplásticos más populares para los procesos de moldeo por inyección.
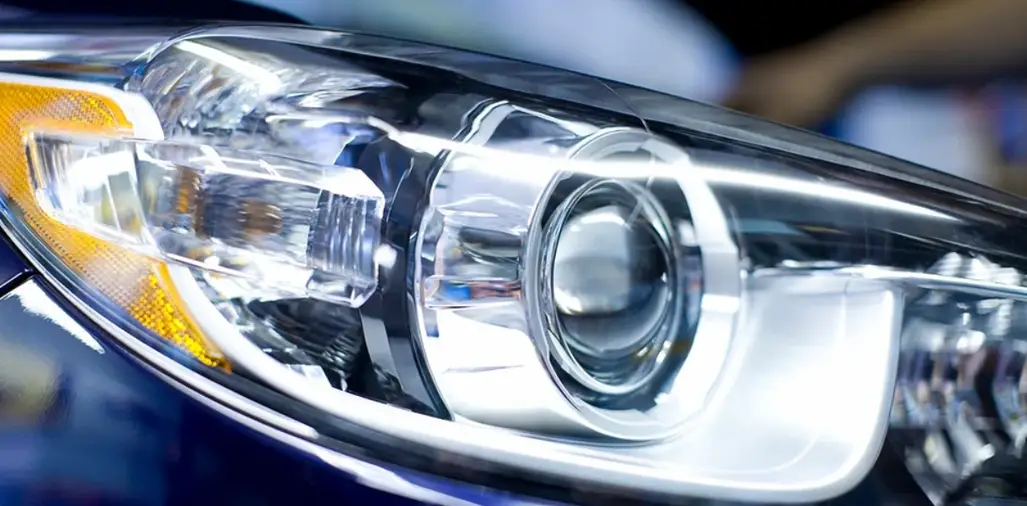 Faro delantero de coche de policarbonato moldeado por inyección
Polietileno (PE)
Este es otro plástico de uso generalizado. Las piezas termoplásticas de precisión son las preferidas por su rentabilidad, resistencia, resistencia química, resistencia a la intemperie y flexibilidad de diseño.
Tereftalato de polietileno (PET)
La estabilidad dimensional, la seguridad alimentaria, la resistencia y la transparencia del PET son propiedades importantes para diversos componentes. Entre sus aplicaciones en moldeo por inyección se incluyen botellas de bebidas, piezas de automóviles y envases de alimentos.
Polipropileno (PP):
El PP es económico y fácil de procesar. Se utiliza para fabricar piezas duraderas como parachoques de automóviles, cascos de motociclismo, mangos de herramientas e instrumental quirúrgico.
Poliestireno (PS)
La facilidad de procesamiento, la rigidez y la transparencia del poliestireno hacen que este termoplástico sea muy apreciado por muchos usuarios industriales. Los fabricantes inyectan este plástico para la producción de diversas piezas termoplásticas de precisión, como utensilios de cocina, materiales de embalaje, juguetes y materiales aislantes para la construcción.
El cloruro de polivinilo (PVC)
El moldeo por inyección de PVC permite crear una amplia gama de componentes versátiles, resistentes a la intemperie y a los productos químicos. Este plástico es el preferido en la fabricación de piezas de fontanería, componentes de automoción, electrodomésticos y dispositivos médicos.
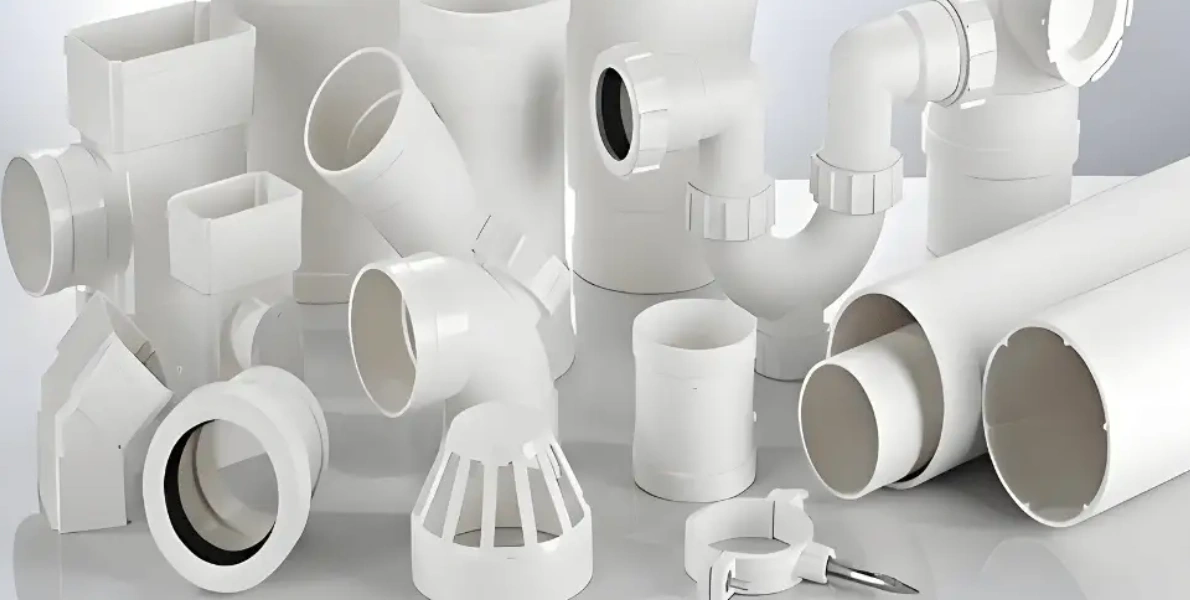 Accesorios de plomería de PVC
Elastómeros termoplásticos (TPE)
Los elastómeros termoplásticos (TPE) ofrecen la capacidad de procesamiento de los termoplásticos y la flexibilidad de los elastómeros. Entre las piezas comunes de TPE se incluyen productos médicos, calzado, carcasas de enchufes eléctricos y revestimientos interiores de automóviles.
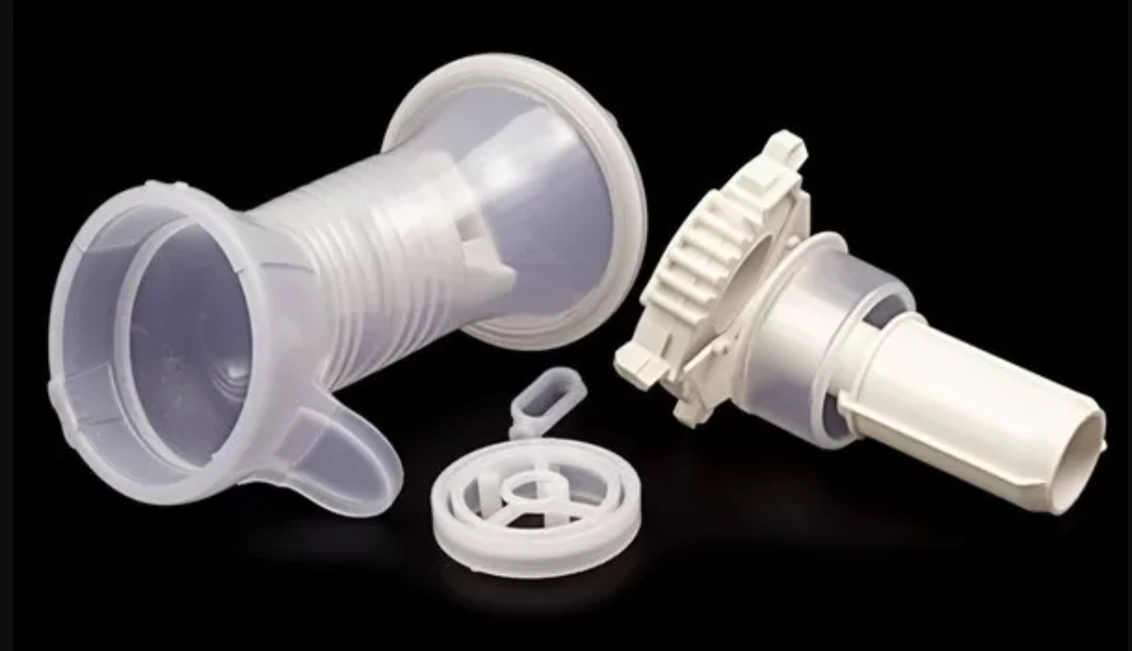 Productos médicos de TPE
Poliuretano Termoplástico (TPU)
Una de las principales razones de la popularidad del moldeo por inyección de poliuretano termoplástico es la gran flexibilidad del material. Además, el termoplástico es resistente a la abrasión, robusto y resistente a los productos químicos. Las piezas de elastómero termoplástico moldeadas por inyección de TPU se utilizan habitualmente en aplicaciones como fundas para volantes, catéteres médicos, correas de reloj y fundas para teléfonos.
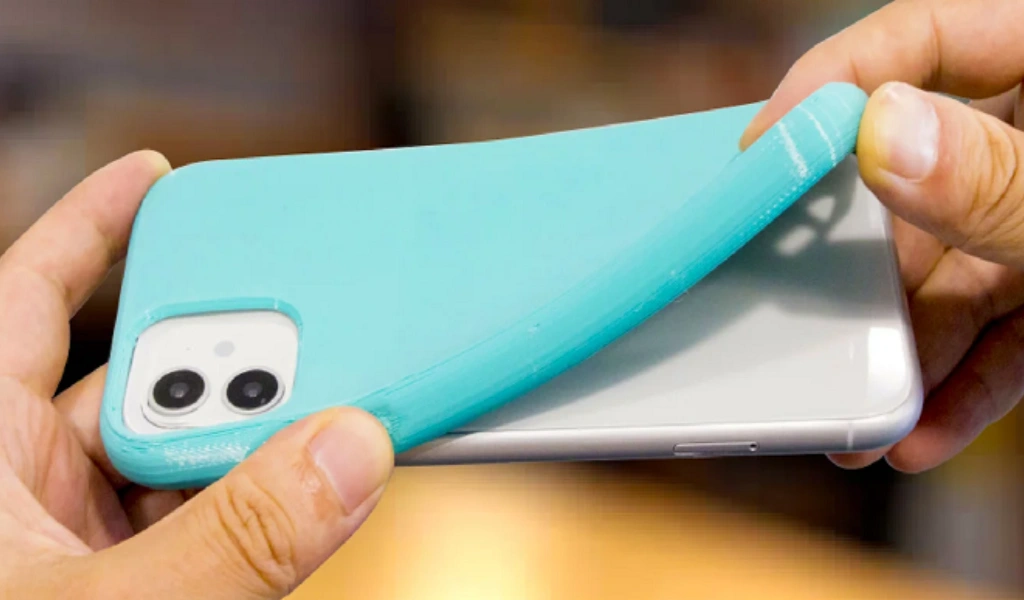 Funda de TPU para teléfono móvil
¿Por qué los termoplásticos son adecuados para el moldeo por inyección? – Efecto de las propiedades en el proceso.
Diversas propiedades hacen que los termoplásticos sean ideales para la fabricación de piezas de plástico mediante moldeo por inyección: resistencia, precisión, resistencia al calor, reciclabilidad y versatilidad del material. Las piezas moldeadas por inyección son más resistentes que las impresas en 3D. Esto se debe a que el producto es homogéneo y posee excelentes propiedades mecánicas.
Otra ventaja clave de los termoplásticos en el moldeo por inyección es su precisión. Esta consistencia resulta muy útil en la producción en masa. Esta eficiencia también es fundamental para minimizar el desperdicio de material. La PAI (poliamida-imida) y la PEEK (poliéter éter cetona) son ejemplos de termoplásticos resistentes al calor, comunes en piezas moldeadas por inyección. La resistencia al calor significa que estos plásticos pueden utilizarse de forma continua a temperaturas de hasta 260 °C.
El reciclaje de plástico moldeado por inyección ha ganado popularidad en los últimos años. Si bien los plásticos reciclados presentan cierta variabilidad, esta opción sigue siendo atractiva para muchas empresas. Además, existen sistemas de monitorización de la presión en la cavidad que ayudan a reducir dicha variabilidad.
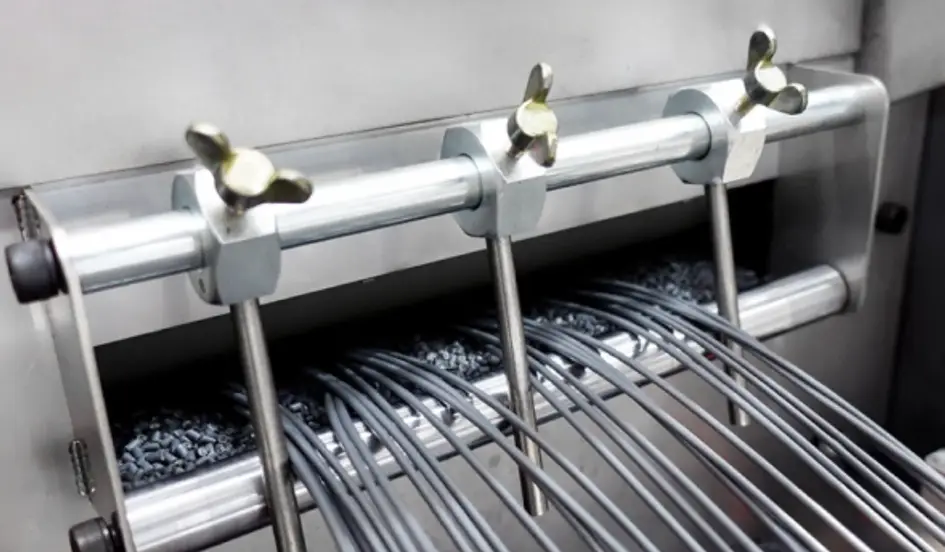 Reciclaje de plástico: etapa de peletización
Otro aspecto atractivo es la variabilidad de materiales en los termoplásticos para moldeo por inyección. Con este método, se puede utilizar una amplia gama de materiales, como lo demuestra la lista anterior de termoplásticos moldeables.
Limitaciones del moldeo por inyección de termoplásticos
La principal limitación potencial del moldeo por inyección de termoplásticos es el elevado coste inicial del proceso. Esto se refiere al corto plazo. A largo plazo, entran en juego ciertos factores que hacen que el proceso resulte rentable, sobre todo para grandes volúmenes.
Incluyen;
- Alta precisión
- Relación coste-eficacia
- Mínimo desperdicio de material
Pregunte al fabricante qué métodos utiliza para garantizar que las piezas moldeadas por inyección se ajusten al diseño previsto.
Cómo elegir el termoplástico adecuado para el moldeo por inyección
Cada termoplástico se comporta de manera diferente en los procesos de termoplástico y se utiliza para la pieza terminada. Los factores que entran en juego y que deben tenerse en cuenta al elegir el adecuado. material de moldeo por inyección incluir los requisitos del proyecto, el proceso de moldeo por inyección, el coste y la sostenibilidad.
Requerimientos del proyecto – Aquí es donde se hacen preguntas como: "¿Cuál es la función principal de las piezas moldeadas por inyección? ¿Es la estética o la resistencia? ¿Necesita un producto químico o polímero resistente al calor?
Cada respuesta a una pregunta puede apuntar a un tipo específico de material termoplástico de precisión.
Proceso de Moldeo por Inyección El siguiente aspecto a considerar es el proceso de moldeo por inyección en sí. Detalles como la temperatura, los tiempos de enfriamiento y las condiciones de la superficie son importantes para cada material. Lograr que las propiedades del material coincidan con los requisitos del proceso es fundamental para la eficiencia general del mismo.
Costo Como en cualquier otro proceso de fabricación, el presupuesto influye en el tipo de material que se puede procesar. Los plásticos moldeables por inyección se clasifican en diferentes categorías de precio: algunos son de gama alta y otros son más económicos.
Sostenibilidad Otro aspecto que está ganando popularidad rápidamente es la sostenibilidad. Las prácticas más ecológicas se están convirtiendo en un elemento central de las operaciones en muchas empresas. En algunos casos, se puede dar prioridad a los termoplásticos reciclables o a aquellos que dependen de fuentes de energía renovables.
Moldeo por inyección de termoplásticos frente a termoestables
La principal diferencia radica en cómo se comportan estos dos tipos de plásticos al calentarse y enfriarse. Los termoplásticos no requieren curado químico; simplemente se enfrían y endurecen. Pueden someterse a ciclos repetidos de calentamiento y enfriamiento sin perder sus propiedades. Por el contrario, los termoplásticos en el moldeo por inyección experimentan un curado químico o reticulación. Esta reacción es irreversible; el plástico se endurece permanentemente.
Moldeo por inyección de termoplásticos frente a otras técnicas de moldeo
El moldeo por inyección de termoplásticos también se puede comparar con el moldeo por compresión, el moldeo por soplado y el moldeo rotacional, simplemente para ofrecer una perspectiva más amplia.
Moldeo por compresión El moldeo por compresión se realiza principalmente con termoplásticos. Consiste en combinar presión y calor para moldear el plástico. El moldeo por inyección de termoplásticos produce piezas más complejas y detalladas.
Moldeo por soplado Mientras que el moldeo por inyección se utiliza principalmente para productos sólidos, el moldeo por soplado produce productos huecos. El moldeo por inyección también es más preciso.
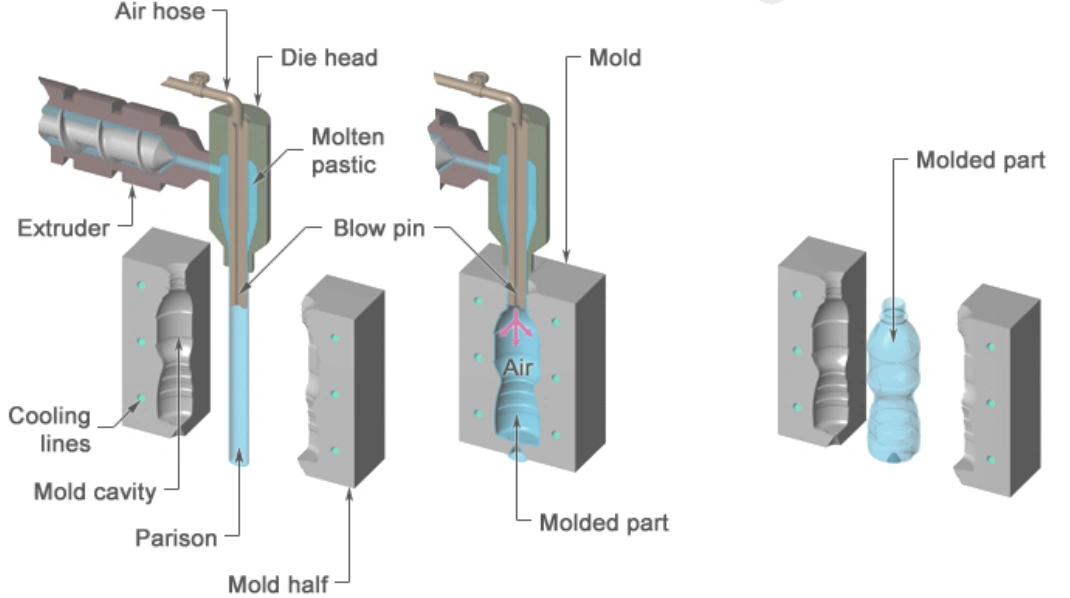 Moldeo por soplado de plástico
Moldeo rotacional El moldeo rotacional produce piezas grandes y huecas. Su complejidad es menor que la del moldeo por inyección. Tampoco es ideal para la producción en masa.
¿Para qué se utilizan habitualmente las piezas termoplásticas?
En cuanto a las aplicaciones de las piezas moldeadas por inyección de polímeros termoplásticos, se incluyen sectores como la automoción, los juguetes, la medicina, la electrónica de consumo y el embalaje. Las piezas termoplásticas de precisión también son habituales en herramientas de jardinería y construcción, entre otros.
Motorium – Carcasas, depósitos, parachoques, componentes del salpicadero
Juegos y partes relacionadas – Rompecabezas, juguetes, drones
Médical Scientific – Carcasas de diagnóstico, componentes quirúrgicos, jeringas desechables
Electrónica de Consumo: – Conectores de batería, tapas para ordenadores y teléfonos inteligentes
Embalaje – Envases de alimentos, tapones de botellas de bebidas, envases de cosméticos
Construcción – Piezas y accesorios de fontanería, marcos de ventanas, piezas de aislamiento
Tipos de moldes y herramientas utilizadas para el moldeo por inyección de termoplásticos
Los fabricantes utilizan diferentes tipos de moldes y herramientas para los procesos termoplásticos. Los siguientes tipos de herramientas y moldes se utilizan habitualmente en estos procesos.
Componentes de máquinas de moldeo por inyección de polímeros
Los componentes principales de la máquina de moldeo son la unidad de sujeción, la boquilla y el husillo, el cilindro y la tolva, y el molde y la unidad de expulsión.
Unidad de Cierre – Mantiene el molde cerrado a medida que se aplica una presión intensa durante el proceso de moldeo.
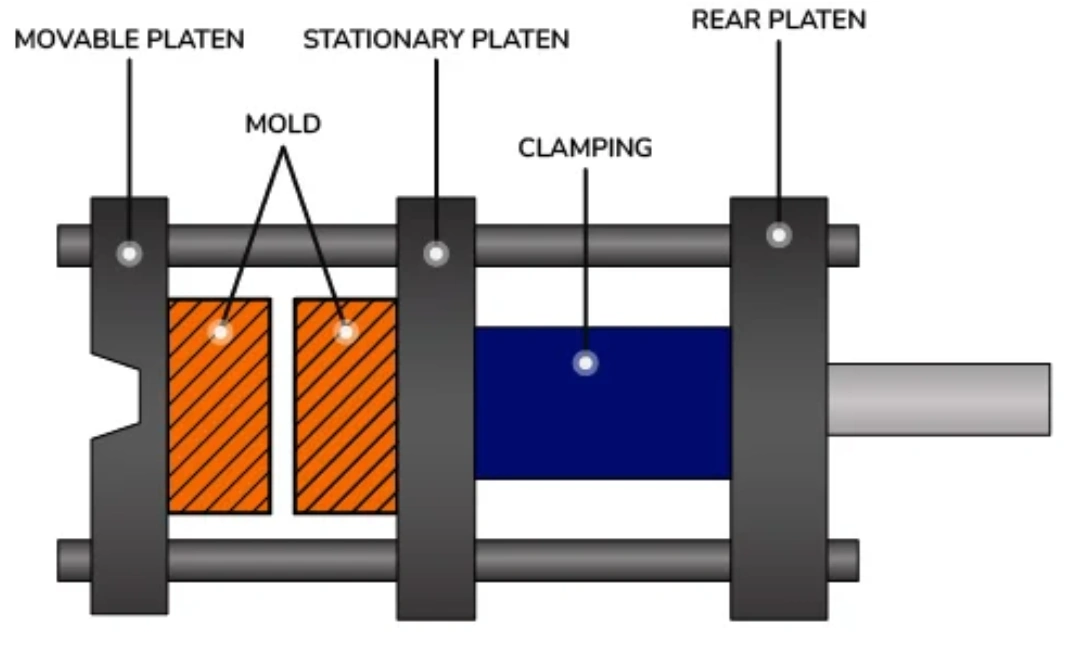 Unidad de sujeción
Boquilla y tornillo – Este sistema inyecta material termoplástico fundido en el molde y ayuda a mantener una fusión uniforme.
Barril y tolva – Los dos componentes se combinan para introducir los gránulos en el sistema y fundirlos.
Unidad de moldeo y eyector – El molde determina la forma de la pieza, mientras que el eyector libera el producto terminado después de enfriarse y solidificarse.
Tipos de moldes para plásticos moldeables por inyección
Estos son algunos tipos de moldes que puede encontrar en el proceso de moldeo por inyección de piezas de plástico:
- Moldes de una sola cavidad – Son los tipos de moldes más básicos y comunes. Son ideales para piezas de precisión o para la fabricación de bajo volumen, ya que solo permiten producir una pieza por ciclo.
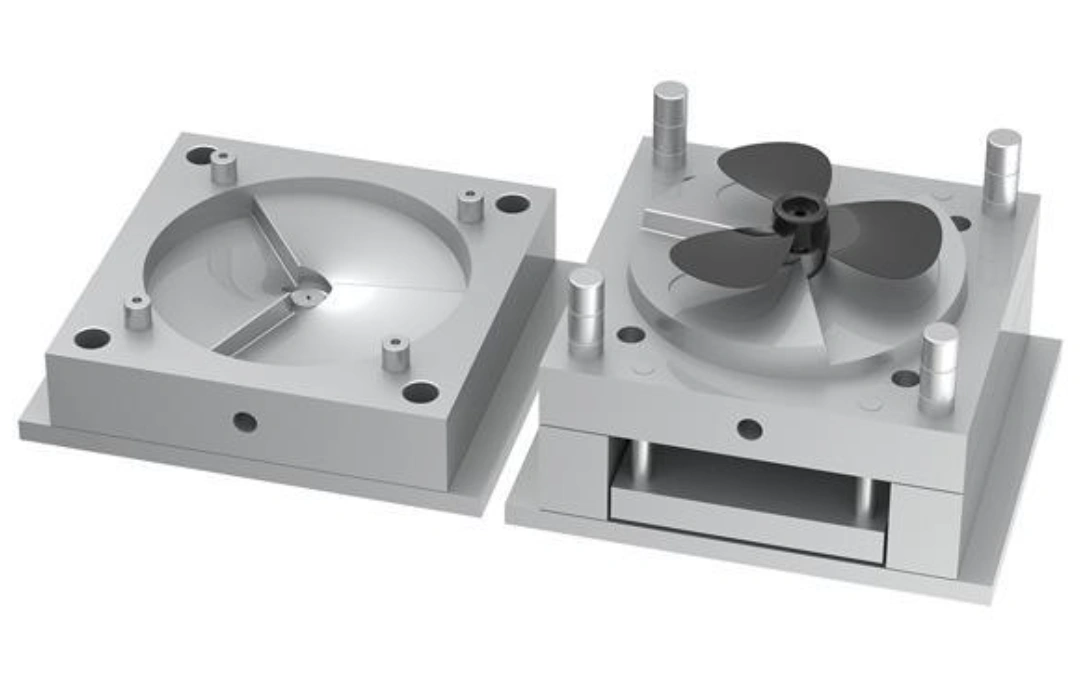 Molde de una sola cavidad
- Moldes de múltiples cavidades Los moldes multicavidad también son muy populares, principalmente porque producen varias piezas por ciclo. Son muy rentables.
- Moldes de canal frío – Este tipo de moldes también se utilizan ampliamente, sobre todo en la fabricación de volúmenes bajos a medios.
- Moldes de canal caliente Este tipo de moldes son adecuados para la producción de volumen medio a alto. Su ventaja radica en la eliminación del desperdicio de canal de alimentación y en la posibilidad de ofrecer ciclos de producción más rápidos.
- Moldes Familiares – Aunque no son tan comunes, estos moldes también pueden producir varias piezas diferentes en un mismo ciclo. Son perfectos para fabricar piezas para ensamblajes.
- Insertar moldes – Se trata de una categoría especializada de moldes. Combina componentes precolocados, lo que acorta el proceso.
- Moldes prototipo – Dado que estos moldes se utilizan para la fabricación y las pruebas de bajo volumen, suelen estar hechos de materiales más económicos, como por ejemplo, el aluminio.
- Moldes de dos inyecciones (multiinyecciones) – El molde de dos componentes inyecta diferentes tipos de materiales o diversos colores. Es el más recomendable para piezas integradas.
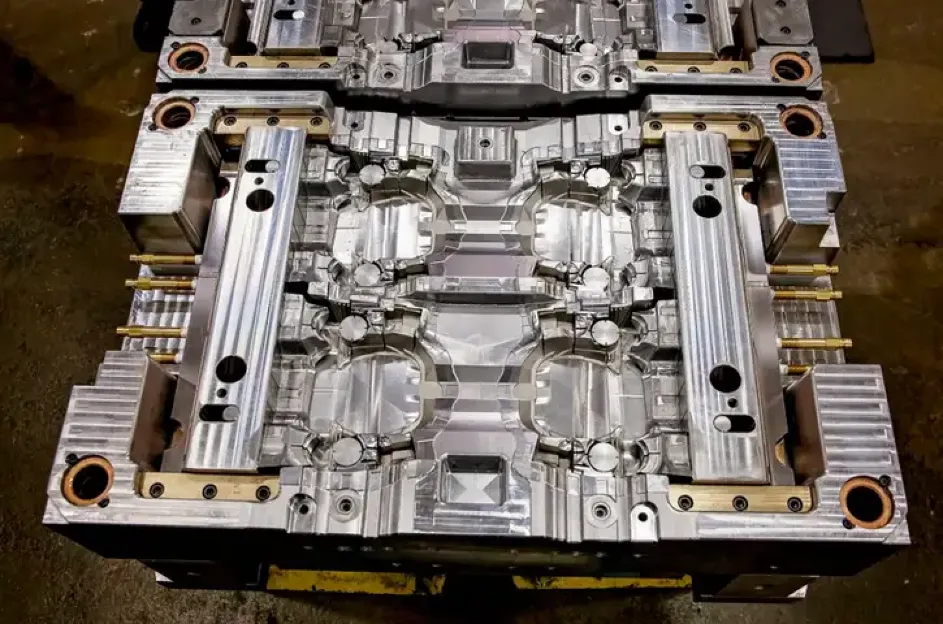 Molde de inyección de dos componentes
- Desatornillar Moldes – Se trata de otro tipo de moldes especializados. Los fabricantes necesitan estos moldes para tapas y otras piezas roscadas.
- moldes de pila Esta tecnología de moldeo es poco común. Sin embargo, resulta necesaria cuando se requiere acomodar múltiples líneas de separación apiladas verticalmente. Ofrece una alta productividad, pero su elevado costo y complejidad pueden ser un obstáculo.
Solución de problemas comunes en el moldeo por inyección de termoplásticos
A continuación, se describen algunos problemas comunes, como marcas de quemaduras, exceso de material, deformación, marcas de hundimiento y llenado incompleto en el moldeo por inyección de termoplásticos, y cómo los diagnosticamos y solucionamos.
| Problema del moldeo por inyección | Descripción/Causa | Remedio |
| Quemaduras | La pieza se degrada debido a una temperatura demasiado alta o a aire atrapado. | Menor temperatura de fusión y mejor ventilación. |
| Material sobrante | Las líneas de separación liberan algo de material fundido. | Alineación y sujeción mejoradas. Desgaste minimizado. |
| Distorsión | Estrés interno y enfriamiento desigual | Minimizar las variaciones del espesor de la pared y optimizar los canales de refrigeración. |
| Marcas de fregadero | Contracción desigual a lo largo de las secciones más gruesas | Diseño de pared uniforme y presión de empaque correcta |
| Relleno incompleto | Causado por molde frío, baja presión de inyección o fusión insuficiente | Ajuste adecuado de la presión y la temperatura. |
Parámetros clave en el moldeo por inyección de termoplásticos
A continuación se describen los principales parámetros del proceso de moldeo por inyección de termoplásticos;
Temperatura de fusión – Esta es la temperatura del termoplástico fundido.
Temperatura del molde – Es la temperatura del molde la que afecta a la contracción, el tiempo de ciclo y la velocidad de enfriamiento.
Presión de inyección – La presión de inyección fuerza el termoplástico fundido hacia el interior del molde.
Presión de retención – Esta presión se aplica después de la etapa de inyección para ayudar a mantener las dimensiones de la pieza y compensar la contracción.
Tiempo de enfriamiento – El tiempo de enfriamiento es el tiempo que tarda la pieza en solidificarse.
Velocidad de inyección – Esta es la velocidad de la inyección termoplástica.
Contrapresión – Esta es la presión a la que se somete el termoplástico dentro del cilindro.
Velocidad del tornillo – Se refiere a la velocidad a la que gira el tornillo.
Fuerza de sujeción – Esta es la fuerza que mantiene el molde cerrado.
Tamaño de disparo – Esta es la cantidad de termoplástico inyectado. Debe coincidir con el tamaño del molde.
Temperatura de la boquilla – La temperatura de la boquilla se toma en la entrada del molde.
Velocidad y fuerza de eyección – Estos dos parámetros ayudan a expulsar la pieza del molde.
Tiempo de residencia – Este es el tiempo que el termoplástico permanece dentro del cilindro calentado.
Para concluir
Como se ha demostrado en esta publicación, el moldeo por inyección de termoplásticos es un método de fabricación industrial fundamental. Se utilizan materiales y procesos específicos, y los productos finales son de alta calidad para diferentes industrias. Pero recuerde que la versatilidad, la rentabilidad y la precisión de este proceso solo se logran con el enfoque adecuado. La clave de esta estrategia reside en asociarse con un equipo de expertos que pueda brindar soporte a los proyectos de moldeo por inyección.
Servicios de moldeo por inyección Están diseñados para empresas de sectores como bienes de consumo, equipos industriales, equipos eléctricos y electrónicos, y dispositivos médicos. Contáctenos hoy mismo.
Preguntas Frecuentes
¿Qué es mejor, el plástico o el termoplástico?
Los termoplásticos constituyen una categoría amplia de plásticos, por lo que esta comparación podría no ser aplicable. Sin embargo, se utilizan ampliamente en el moldeo por inyección debido a su facilidad para fundirse y moldearse para la fabricación de piezas.