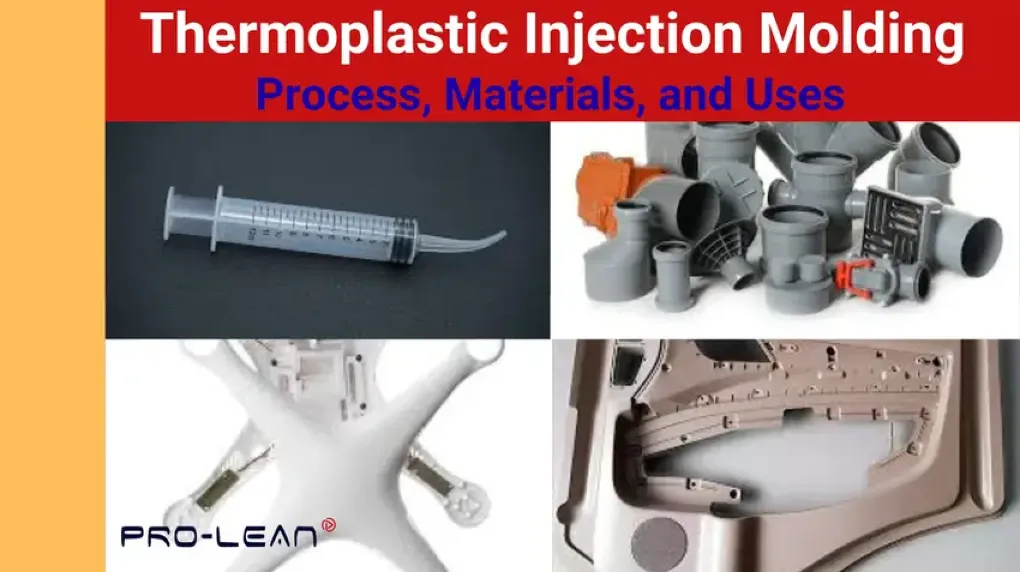
 Stampaggio ad iniezione termoplastico
Lo stampaggio a iniezione di termoplastici è uno dei processi termoplastici più diffusi per la realizzazione di oggetti complessi e adattabili, destinati a diversi settori industriali. stampaggio ad iniezione Richiede macchinari complessi ed è particolarmente adatto alla produzione di massa. Come un tipico processo ingegneristico, questo processo di stampaggio a iniezione di plastica inizia con la preparazione del materiale, prosegue attraverso varie fasi di produzione e culmina nella post-elaborazione.
Tra i materiali termoplastici a disposizione del produttore figurano ABS, PC, PE, PP e PS. Ognuno di essi possiede proprietà uniche che possono influenzare l'efficacia dei componenti in un progetto. Tuttavia, affidandosi a un'azienda specializzata nello stampaggio a iniezione, si scoprirà che anche il processo più complesso può risultare semplice.
Questo articolo offre una trattazione completa dello stampaggio a iniezione per i materiali termoplastici. Continuate a leggere per una discussione sui termoplastici applicabili, le fasi del processo, un confronto con altri processi e le applicazioni industriali del processo stesso.
Cos'è lo stampaggio ad iniezione termoplastico?
Il processo di stampaggio a iniezione di termoplastici è un processo produttivo di primaria importanza per questa categoria di materie plastiche, che prevede il riscaldamento del materiale fino a renderlo plastico. Successivamente, viene applicata pressione per iniettare il materiale nella cavità dello stampo.
La cavità dello stampo ha la forma del prodotto desiderato. Dopo il raffreddamento e la solidificazione, il materiale contenuto nella cavità dello stampo viene estratto. L'oggetto può essere utilizzato così com'è oppure sottoposto a successive fasi di lavorazione per migliorarne l'estetica e la funzionalità.
Il processo di stampaggio a iniezione di materiale termoplastico
Il processo di stampaggio a iniezione di materiali termoplastici comprende le fasi di preparazione del materiale, fusione, iniezione, raffreddamento/solidificazione, estrazione e post-elaborazione.
Preparazione del materiale
I pellet di plastica vengono preparati e inseriti nella tramoggia. Il cilindro riscaldato inizia a riscaldare i pellet.
Di fusione
Il cilindro contiene una vite a movimento alternato che intensifica il riscaldamento e le forze di taglio sul materiale. Questa azione garantisce un processo di fusione uniforme.
Iniezione
Il materiale fuso viene pressurizzato nella cavità dello stampo, garantendo la formazione anche dei più piccoli dettagli del disegno.
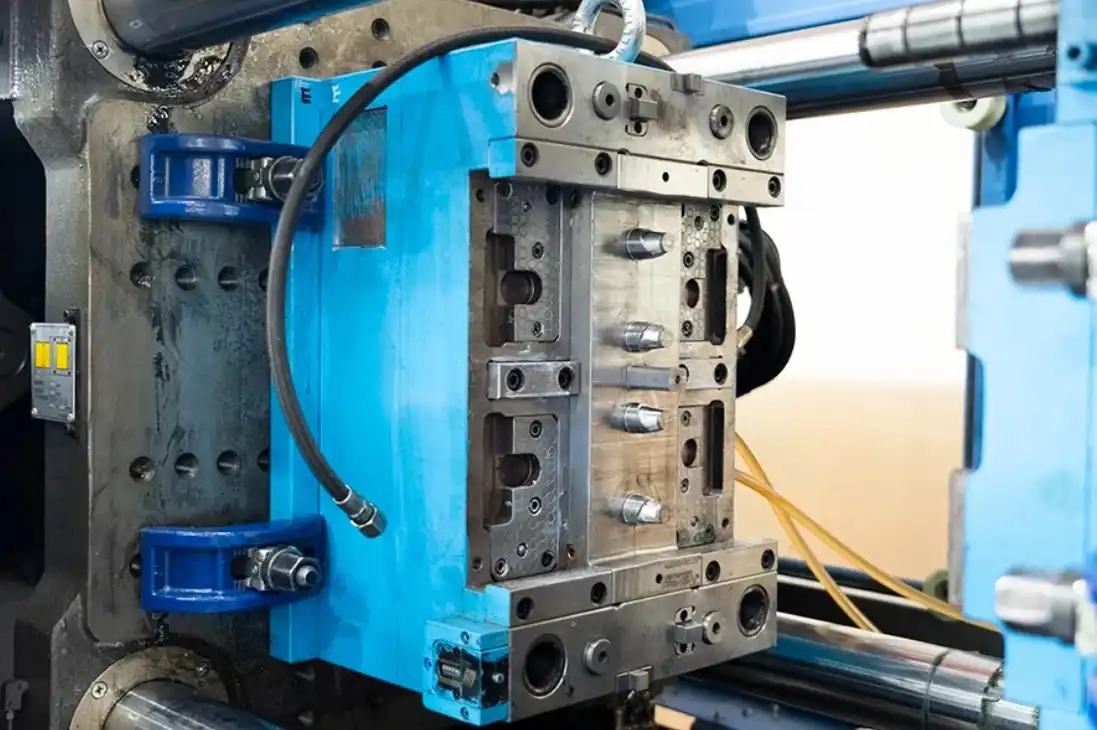 Pressa a iniezione
Raffreddamento/Solidificazione
Una volta completata l'iniezione, il materiale fuso viene lasciato raffreddare in condizioni controllate. Solidificandosi, assume la forma dello stampo. Gli stampi sono dotati di sistemi di raffreddamento a temperatura controllata per cicli di produzione più rapidi e minori difetti.
Espulsione
Il processo di stampaggio termina quando il pezzo si è solidificato. Dei perni di espulsione aiutano a estrarre il pezzo dallo stampo. Qualsiasi materiale residuo, come canali di colata e materozze, viene rimosso dal pezzo.
Post produzione
In quest'ultima fase, vengono eseguiti processi per migliorare l'estetica e la funzionalità del componente. I più comuni sono la tampografia, la marcatura laser e la stampa.
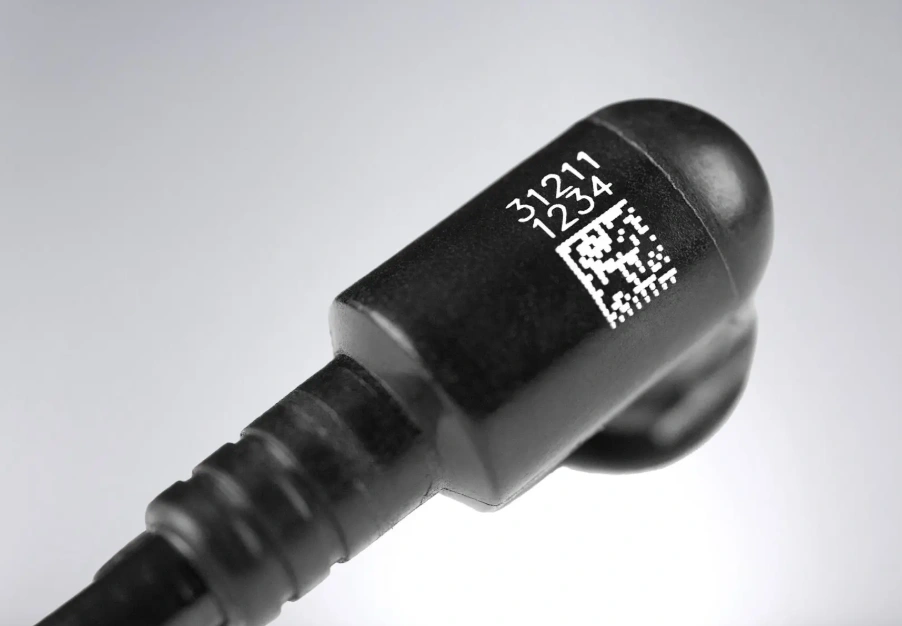 Parte in plastica marcata al laser
Finiture superficiali dello stampaggio a iniezione di materiale termoplastico
Un componente termoplastico stampato a iniezione è incompleto senza una finitura superficiale. I produttori hanno due possibilità: la testurizzazione diretta e la finitura superficiale post-stampaggio.
Testo diretto – In questo caso, lo stampo viene fornito con la finitura superficiale necessaria. Le categorie di finitura sono opaca, testurizzata, lucida e semilucida. Questa testurizzazione è regolata da due standard, ovvero le finiture VDI 3400 e le finiture SPI.
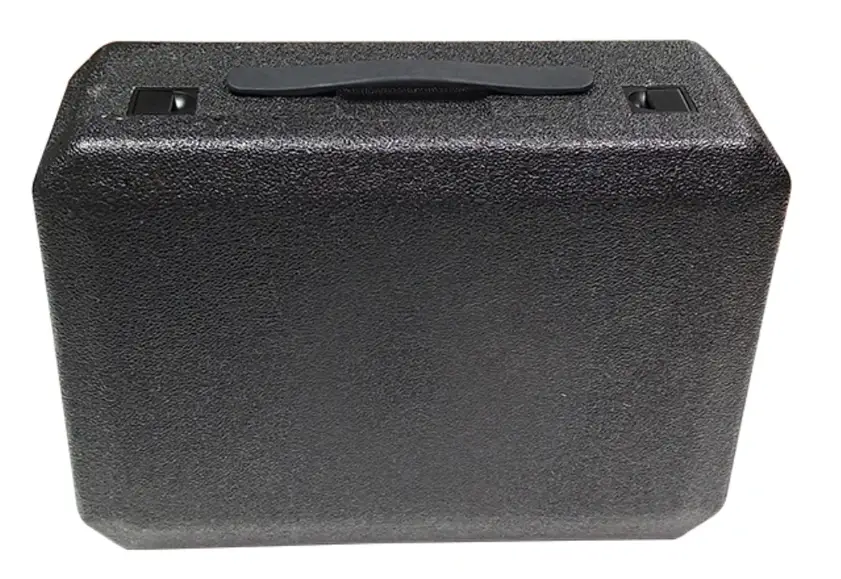 Testurizzazione diretta su una scatola di plastica
Testurizzazione post-stampaggio – Il produttore può anche applicare la texture dopo lo stampaggio. Tra le opzioni più diffuse in questo caso figurano la galvanizzazione, l'incisione laser, la verniciatura a spruzzo e la tampografia.
Tipi comuni di termoplastici per lo stampaggio a iniezione
Le materie plastiche stampabili a iniezione più comuni includono acrilonitrile butadiene stirene (ABS), etilene vinil acetato (EVA), polistirene ad alto impatto (HIPS) e policarbonato (PC).Tra questi figurano il polietilene (PE), il polietilene tereftalato (PET), il polipropilene (PP), il polistirene (PS), il cloruro di polivinile (PVC), gli elastomeri termoplastici (TPE) e il poliuretano termoplastico (TPU).
Acrilonitrile-butadiene-stirene (ABS)
Il terpolimero è composto da acrilonitrile, butadiene e stirene. Ciascuno di questi monomeri conferisce al materiale caratteristiche distinte. Le loro strutture molecolari sono illustrate di seguito.
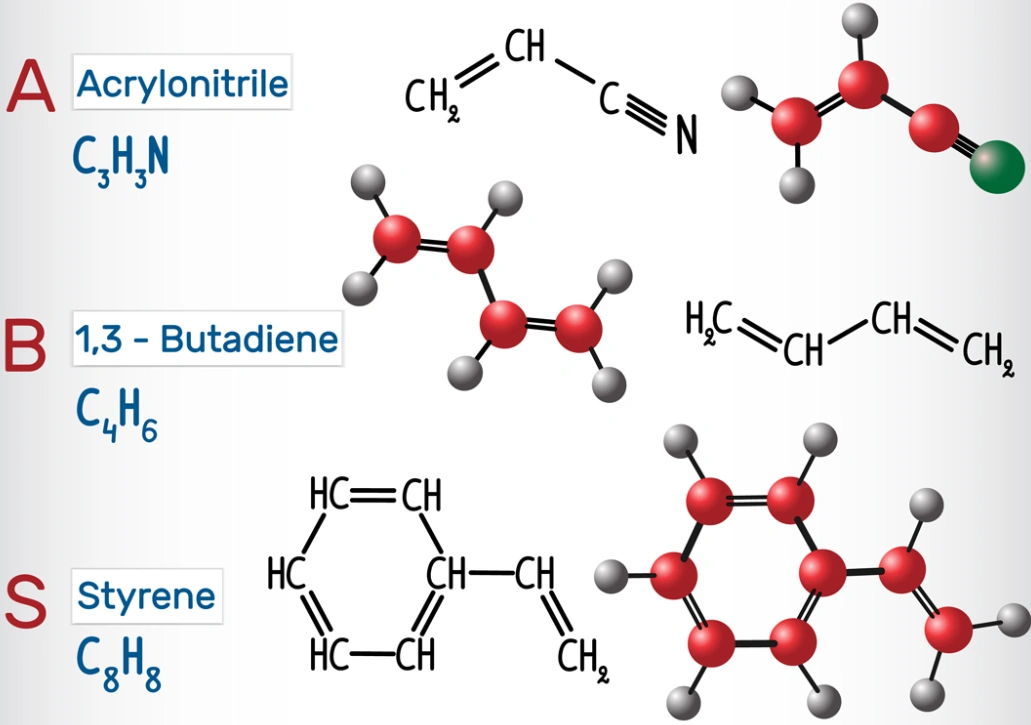 monomeri ABS
L'ABS è apprezzato per il suo equilibrio tra estetica, rigidità e resistenza. I suoi componenti stampati a iniezione sono comunemente utilizzati in giocattoli, dispositivi elettronici di consumo e dispositivi medici.
Etilene Vinil Acetato (EVA)
Questa resina termoplastica deriva da monomeri di etilene e acetato di vinile. È ideale per la realizzazione di articoli sportivi, tra cui le suole delle scarpe. Flessibilità e assorbimento degli urti sono i principali punti di forza di questo materiale.
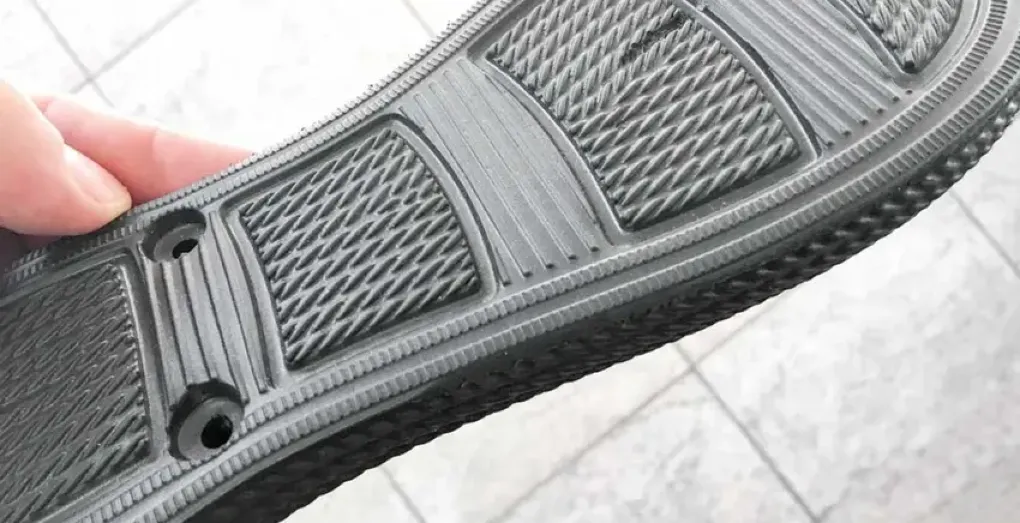 suola in EVA
Polistirene ad alto impatto (HIPS)
Oltre ad essere economicamente vantaggioso, l'HIPS è anche resistente agli urti, durevole e versatile. Sono disponibili diverse leghe, dall'HIPS 7055 all'HIPS 7240. Alcuni esempi di prodotti realizzati con questo materiale includono astucci per cosmetici, componenti per cruscotti di automobili e vassoi per diagnostica medica.
Policarbonato (PC)
Grazie alla sua eccellente durabilità, trasparenza ottica e resistenza agli urti, il policarbonato (PC) è uno dei termoplastici più diffusi nei processi di stampaggio a iniezione.
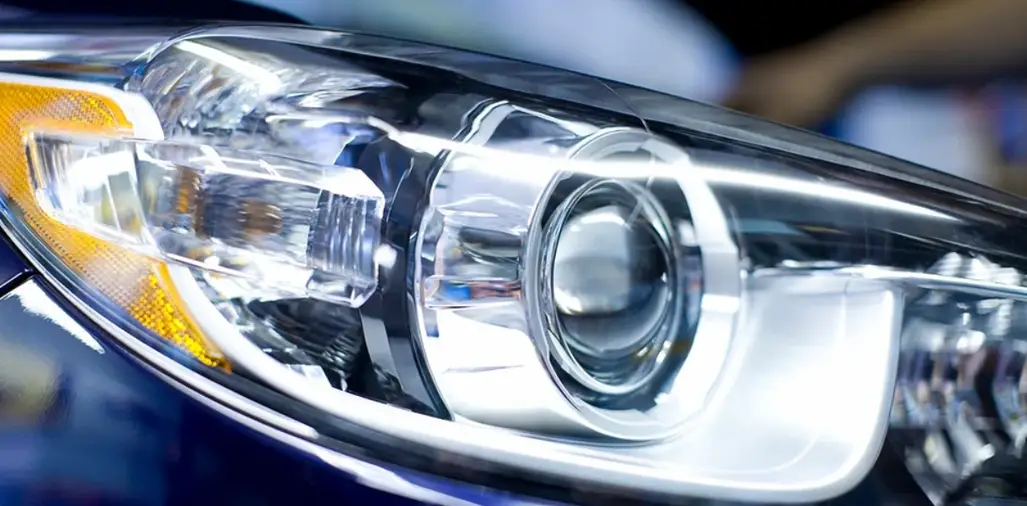 Faro per auto in PC stampato a iniezione
Polietilene (PE)
Si tratta di un altro tipo di plastica ampiamente utilizzato. I componenti termoplastici di precisione sono preferiti per la loro economicità, resistenza, resistenza chimica, resistenza agli agenti atmosferici e flessibilità di progettazione.
Polietilentereftalato (PET)
La stabilità dimensionale, la sicurezza alimentare, la resistenza e la trasparenza del PET sono proprietà importanti per diversi componenti. Le sue applicazioni nello stampaggio a iniezione includono bottiglie per bevande, componenti automobilistici e contenitori per alimenti.
Polipropilene (PP)
Il PP è economico e facile da lavorare. Viene utilizzato per la produzione di componenti durevoli come paraurti per auto, caschi da equitazione, manici per utensili e strumenti chirurgici.
Polistirene (PS)
La facilità di lavorazione, la rigidità e la trasparenza del polistirene rendono questo termoplastico molto apprezzato da numerosi utilizzatori industriali. I produttori lo stampano a iniezione per realizzare diversi componenti termoplastici di precisione, tra cui utensili da cucina, materiali di imballaggio, giocattoli e materiali isolanti per l'edilizia.
Cloruro di polivinile (PVC)
Lo stampaggio a iniezione del PVC permette di realizzare una vasta gamma di componenti versatili, resistenti agli agenti atmosferici e chimici. Questa plastica è particolarmente indicata per la produzione di componenti idraulici, componenti automobilistici, elettrodomestici e dispositivi medici.
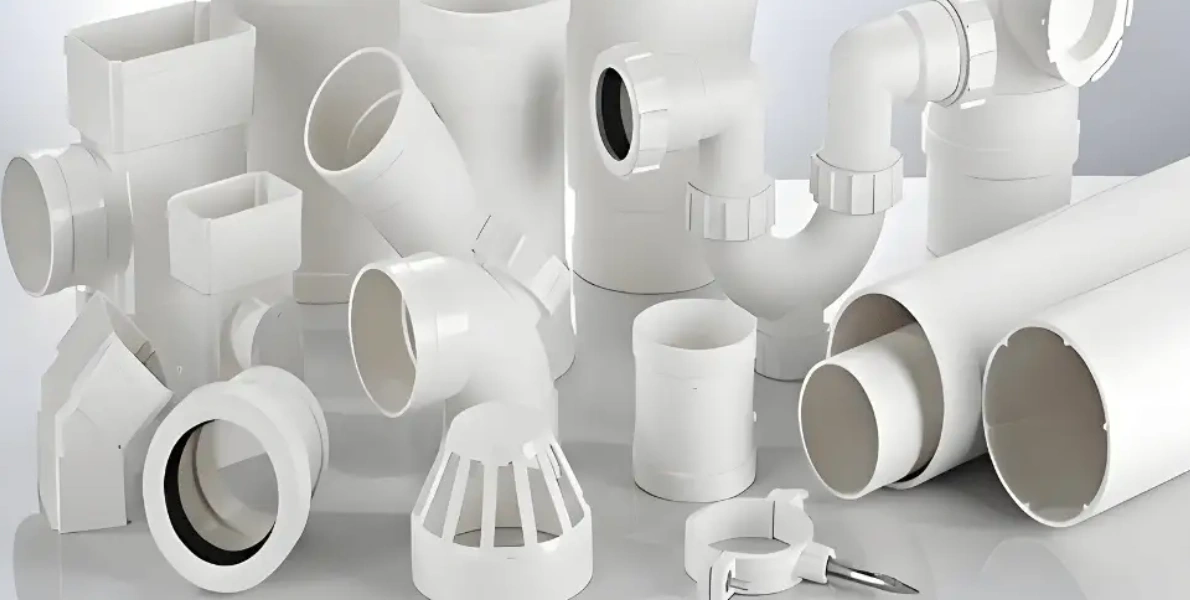 Raccordi idraulici in PVC
Elastomeri Termoplastici (TPE)
Gli elastomeri termoplastici (TPE) offrono la lavorabilità dei termoplastici e la flessibilità degli elastomeri. Tra i componenti più comuni realizzati in TPE si annoverano dispositivi medici, calzature, alloggiamenti per spine elettriche e rivestimenti interni per automobili.
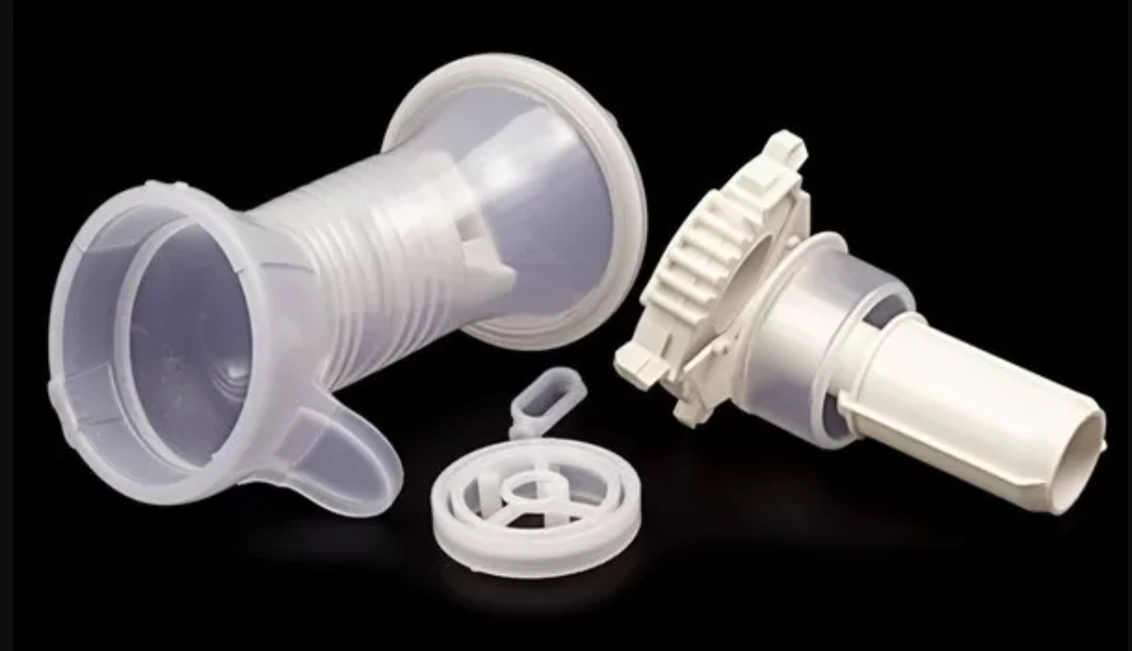 Prodotti medicali in TPE
Poliuretano termoplastico (TPU)
Uno dei motivi principali per cui lo stampaggio a iniezione di poliuretano termoplastico (TPU) è così diffuso è l'elevata flessibilità del materiale. Inoltre, il TPU è resistente all'abrasione, robusto e resistente agli agenti chimici. I componenti stampati a iniezione in elastomero termoplastico (TPU) sono comunemente utilizzati in applicazioni come coprivolanti, cateteri medicali, cinturini per orologi e custodie per telefoni.
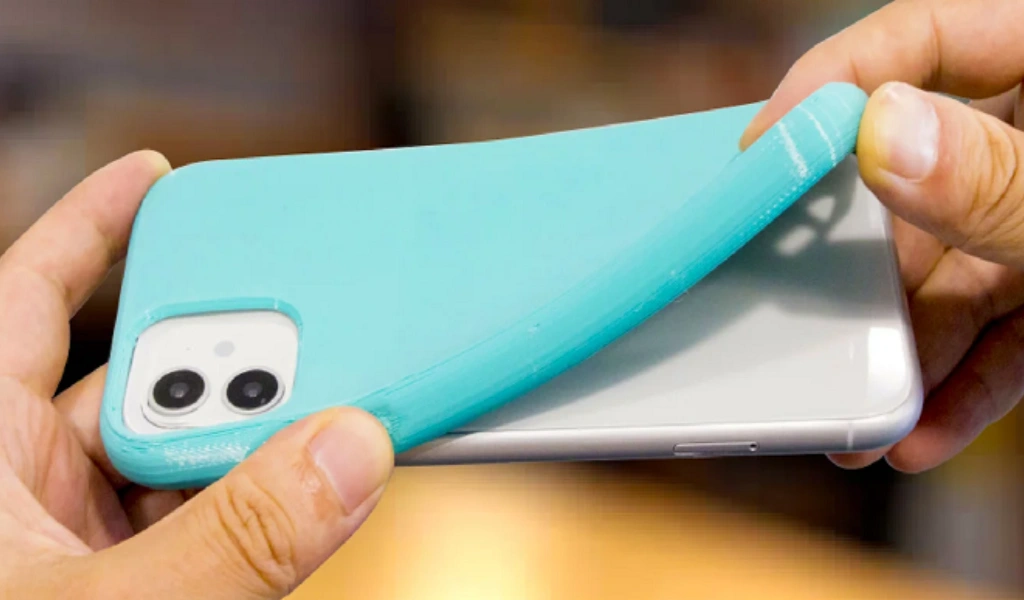 Cover per cellulare in TPU
Perché i materiali termoplastici sono adatti allo stampaggio a iniezione? – Effetto delle proprietà sul processo
Diverse proprietà rendono i materiali termoplastici ideali per la produzione di componenti in plastica mediante stampaggio a iniezione: resistenza, precisione, resistenza al calore, riciclabilità e versatilità del materiale. I componenti stampati a iniezione sono più resistenti di quelli stampati in 3D. Questo perché il prodotto è omogeneo e possiede eccellenti proprietà meccaniche.
Un altro vantaggio fondamentale dei materiali termoplastici nello stampaggio a iniezione è la loro precisione. Questa uniformità si rivela utile nella produzione di massa. Tale efficienza è inoltre cruciale per ridurre al minimo gli sprechi di materiale. Il PAI (poliammide-immide) e il PEEK (polietereterchetone) sono esempi di termoplastici resistenti al calore, comunemente utilizzati nei componenti stampati a iniezione. Per resistenza al calore si intende la capacità di questi materiali plastici di essere impiegati in modo continuativo a temperature fino a 260 °C.
Il riciclo della plastica stampata a iniezione ha guadagnato terreno negli ultimi anni. Anche se le plastiche riciclate presentano una certa variabilità, questa possibilità rimane interessante per molte aziende. Inoltre, sono disponibili sistemi di monitoraggio della pressione all'interno della cavità di stampaggio che contribuiscono a ridurre tale variabilità.
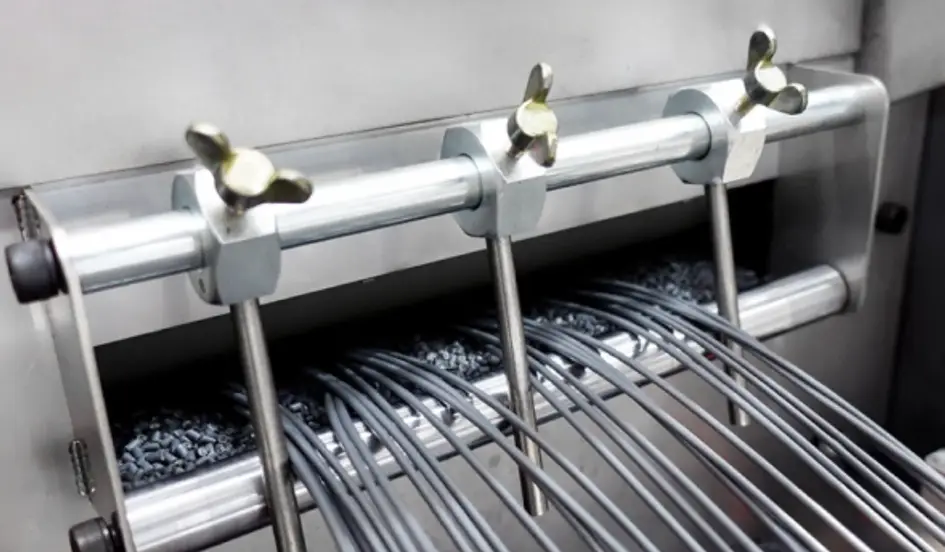 Riciclo della plastica – fase di pellettizzazione
Un altro aspetto interessante è la varietà di materiali termoplastici adatti allo stampaggio a iniezione. Con questo metodo è possibile utilizzare una vasta gamma di materiali, come dimostra l'elenco di termoplastici stampabili riportato in precedenza.
Limitazioni dello stampaggio a iniezione termoplastico
La limitazione potenziale più rilevante dello stampaggio a iniezione di termoplastici è l'elevato costo iniziale del processo. Questo nel breve termine. Tuttavia, se si considera il lungo termine, entrano in gioco alcuni fattori che rendono il processo conveniente, soprattutto per grandi volumi.
Includono;
- alta precisione
- Efficienza dei costi
- Minimo spreco di materiale
Chiedete al produttore quali metodi utilizza per garantire che i pezzi stampati a iniezione siano conformi al progetto.
Scegliere il termoplastico giusto per lo stampaggio a iniezione
Ogni termoplastico si comporta in modo diverso nei processi termoplastici e viene utilizzato per il pezzo finito. I fattori in gioco e da considerare nella scelta del giusto materiale per stampaggio ad iniezione includere i requisiti del progetto, il processo di stampaggio a iniezione, i costi e la sostenibilità.
Requisiti del progetto – Qui è dove si pongono domande come: "Qual è la funzione principale dei pezzi stampati a iniezione? È l'estetica o la resistenza? Hai bisogno di un trattamento chimico o polimero resistente al calore?
Ogni risposta a una domanda può indicare uno specifico tipo di materiale termoplastico di precisione.
Processo di stampaggio a iniezione – Il passo successivo riguarda il processo di stampaggio a iniezione vero e proprio. Dettagli come temperature, tempi di raffreddamento e condizioni superficiali sono importanti per ogni materiale. Allineare le proprietà del materiale ai requisiti del processo è fondamentale per l'efficienza complessiva del processo stesso.
Costo – Come per qualsiasi altro processo produttivo, il budget influisce sul tipo di materiale che può essere lavorato. Le materie plastiche stampabili a iniezione rientrano in diverse categorie di prezzo, alcune di fascia alta, altre più economiche.
Sustainability – Un altro aspetto che sta rapidamente guadagnando popolarità è la sostenibilità. Le pratiche più ecocompatibili stanno diventando centrali per le attività di molte aziende. In alcuni casi, si può dare priorità ai materiali termoplastici riciclabili o a quelli derivati da fonti di energia rinnovabile.
Stampaggio a iniezione di termoplastici vs termoindurenti
La differenza principale risiede nel comportamento di questi due tipi di plastica durante i cicli di riscaldamento e raffreddamento. Nei materiali termoplastici non avviene alcuna polimerizzazione chimica. Al contrario, i materiali si raffreddano e si induriscono semplicemente. I termoplastici possono essere riscaldati e raffreddati più volte senza perdere le loro funzionalità. Al contrario, i materiali termoindurenti nello stampaggio a iniezione subiscono una reticolazione chimica. Questa reazione è irreversibile; la plastica si indurisce in modo permanente.
Stampaggio a iniezione di termoplastici a confronto con altre tecniche di stampaggio
Per offrire una prospettiva più ampia, lo stampaggio a iniezione per materiali termoplastici può essere paragonato anche allo stampaggio a compressione, allo stampaggio a soffiaggio e allo stampaggio rotazionale.
Stampaggio a compressione – Lo stampaggio a compressione viene eseguito principalmente con materiali termoindurenti. Consiste nel combinare pressione e calore per modellare la plastica. Lo stampaggio a iniezione di termoplastici produce pezzi più complessi e dettagliati.
Soffiaggio – Mentre lo stampaggio a iniezione è utilizzato principalmente per prodotti solidi, lo stampaggio a soffiaggio produce prodotti cavi. Lo stampaggio a iniezione è anche più preciso.
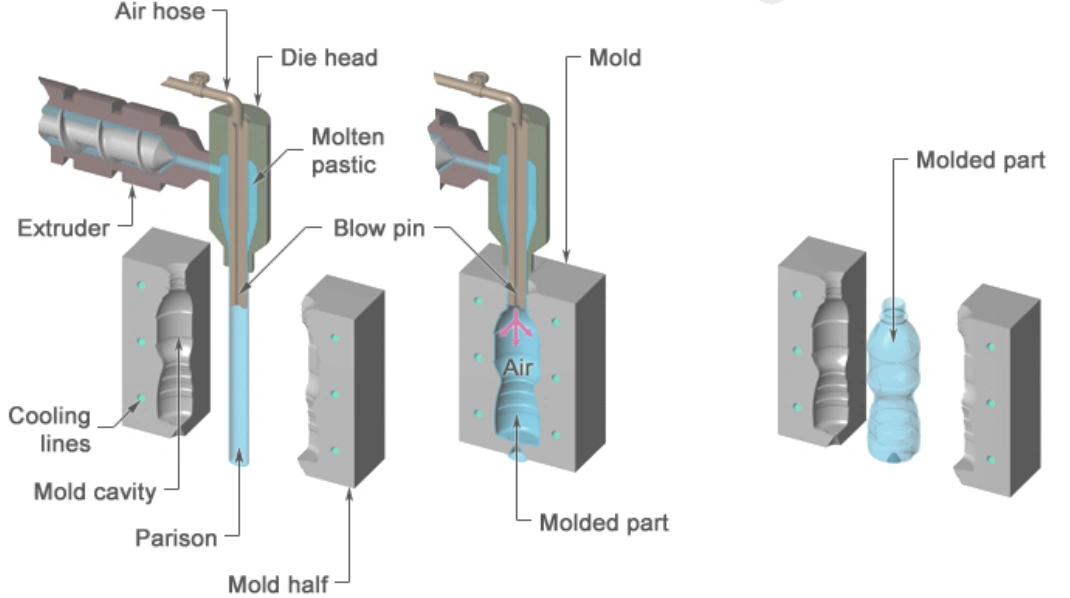 Soffiaggio plastica
Stampaggio rotazionale – Lo stampaggio rotazionale produce pezzi cavi di grandi dimensioni. La sua complessità è inferiore a quella dello stampaggio a iniezione. Inoltre, non è ideale per la produzione in grandi volumi.
A cosa servono comunemente i componenti in materiale termoplastico?
Per quanto riguarda le applicazioni dei componenti stampati a iniezione in polimeri termoplastici, i settori di utilizzo includono l'industria automobilistica, dei giocattoli, medicale, dell'elettronica di consumo e degli imballaggi. I componenti termoplastici di precisione sono comuni anche negli attrezzi da giardino e nell'edilizia, tra gli altri settori.
Automotive – Alloggiamenti, serbatoi, paraurti, componenti del cruscotto
Giochi e parti correlate – Puzzle, giocattoli, droni
Medicale – Alloggiamenti diagnostici, componenti chirurgici, siringhe monouso
Elettronica di consumo – Connettori per batterie, coperture per computer e smartphone
Packaging – Contenitori per alimenti, tappi per bottiglie di bevande, imballaggi per cosmetici
Edilizia – Componenti e raccordi idraulici, telai per finestre, componenti isolanti
Tipologie di stampi e attrezzature utilizzate per lo stampaggio a iniezione di materiali termoplastici
I produttori utilizzano diversi tipi di stampi e attrezzature per i processi di lavorazione dei materiali termoplastici. I seguenti tipi di stampi e attrezzature sono costantemente impiegati in questi processi.
Componenti per macchine per stampaggio a iniezione di polimeri
I componenti principali della macchina per lo stampaggio sono l'unità di serraggio, l'ugello e la vite, il cilindro e la tramoggia, e l'unità stampo ed espulsore.
Unità di bloccaggio – Mantiene lo stato chiuso dello stampo anche quando viene applicata un'intensa pressione durante lo stampaggio.
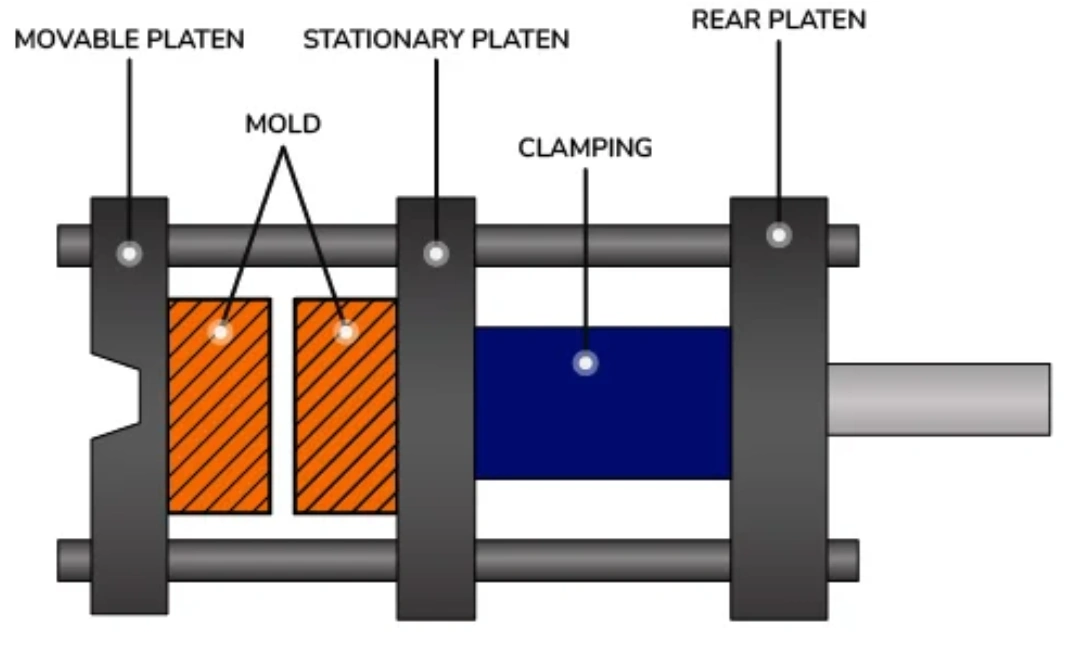 Unità di bloccaggio
Ugello e vite – Questo sistema inietta materiale termoplastico fuso nello stampo e contribuisce a mantenere una fusione uniforme.
Barile e tramoggia – I due componenti si combinano per introdurre i pellet nel sistema e fonderli.
Unità di stampaggio ed espulsione – Lo stampo determina la forma del pezzo, mentre l'estrattore rilascia il prodotto finito dopo il raffreddamento e la solidificazione.
Tipologie di stampi per materie plastiche stampabili a iniezione
Ecco alcuni tipi di stampi che ci si può aspettare di utilizzare nel processo di stampaggio a iniezione di componenti in plastica:
- Stampi a cavità singola – Sono i tipi di stampi più semplici e comuni. Sono ideali per la produzione di pezzi di precisione o per la produzione di piccoli volumi, poiché consentono la realizzazione di un solo pezzo per ciclo.
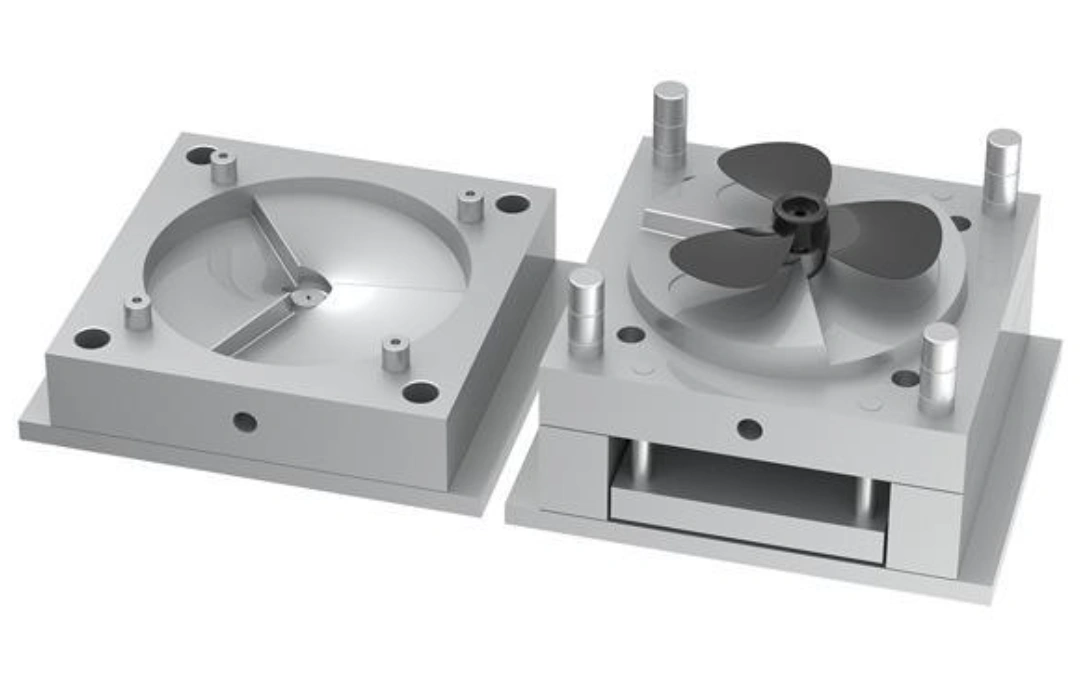 Stampo a cavità singola
- Stampi multi-cavità – Gli stampi multicavità sono anch'essi molto diffusi, soprattutto perché consentono di produrre più pezzi per ciclo. Sono estremamente convenienti in termini di costi.
- Stampi per canali freddi – Questi tipi di stampi sono ampiamente utilizzati, in particolare per la produzione di volumi da bassi a medi.
- Stampi a canale caldo – Questi tipi di stampi sono adatti a produzioni di volume medio-alto. Il loro vantaggio consiste nell'eliminazione degli scarti di canale e nella possibilità di offrire tempi di ciclo più rapidi.
- Stampi famiglia – Sebbene non siano così diffusi, questi stampi possono anche produrre diversi pezzi in un unico ciclo. Sono perfetti per realizzare componenti per assemblaggi.
- Inserisci stampi – Si tratta di una categoria specializzata di stampi. Combina componenti preassemblati, abbreviando il processo.
- Stampi prototipo – Dato che questi stampi sono destinati alla produzione e al collaudo di piccoli volumi, sono generalmente realizzati con materiali più economici, ad esempio l'alluminio.
- Stampi a due iniezioni (a iniezioni multiple) – Lo stampo a due componenti inietta materiali diversi o vari colori. È particolarmente indicato per la realizzazione di componenti integrati.
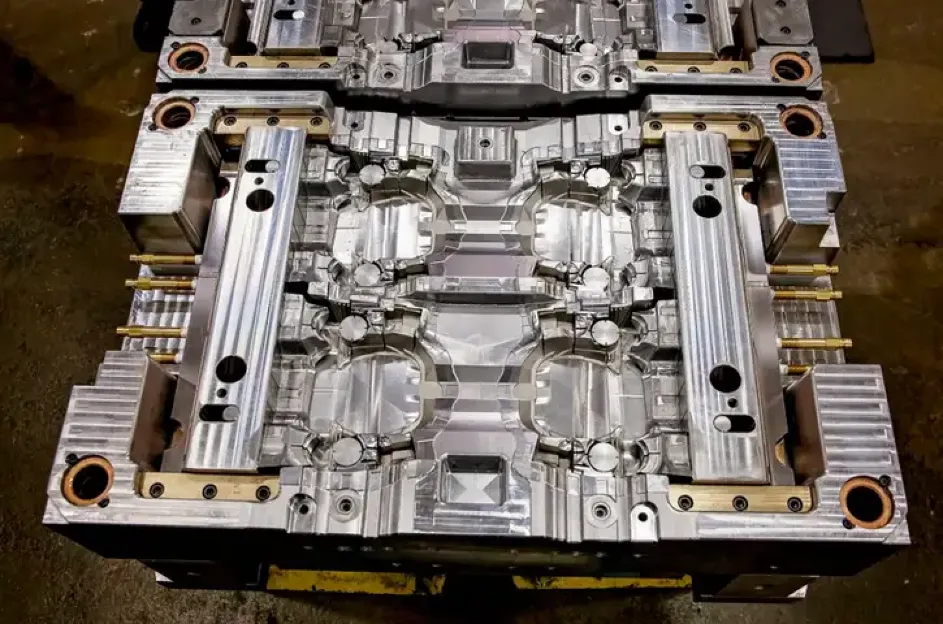 Stampo a iniezione a due componenti
- Stampi svitanti – Questa è un'altra classe specializzata di stampi. I produttori necessitano di questi stampi per tappi e altre parti filettate.
- Stampi impilabili – Questa tecnologia di stampaggio è rara. Tuttavia, è necessaria quando si deve gestire più linee di separazione sovrapposte verticalmente. Offre un'elevata produttività, ma i costi elevati e la complessità possono rappresentare un ostacolo.
Risoluzione dei problemi comuni nello stampaggio a iniezione di materiali termoplastici
Ecco alcuni problemi comuni, tra cui bruciature, eccesso di materiale, distorsioni, ritiri e riempimento incompleto nello stampaggio a iniezione di materiali termoplastici, e come li individuiamo e li risolviamo.
| Problema di stampaggio a iniezione | Descrizione/Causa | Rimedio giuridico |
| Segni di bruciature | Il componente si degrada a causa di temperature troppo elevate o aria intrappolata | Temperatura di fusione inferiore e ventilazione migliorata |
| Materiale in eccesso | Le linee di separazione rilasciano del materiale fuso | Allineamento e serraggio migliorati. Usura ridotta al minimo. |
| Distorsione | Stress interno e raffreddamento non uniforme | Ridurre al minimo le variazioni di spessore delle pareti e ottimizzare i canali di raffreddamento. |
| Segni di affondamento | Restringimento irregolare lungo le sezioni più spesse | Progettazione uniforme delle pareti e corretta pressione di riempimento |
| Riempimento incompleto | Causato da stampo freddo, bassa pressione di iniezione o fusione insufficiente | Regolazione adeguata della pressione e della temperatura |
Parametri chiave nello stampaggio a iniezione di termoplastici
Di seguito vengono illustrati i principali parametri del processo di stampaggio a iniezione di materiali termoplastici;
Temperatura di fusione – Questa è la temperatura del materiale termoplastico fuso.
Temperatura dello stampo – È la temperatura dello stampo che influisce sul ritiro, sul tempo di ciclo e sulla velocità di raffreddamento.
Pressione di iniezione – La pressione di iniezione spinge il materiale termoplastico fuso nello stampo.
Tenendo premuto – Questa pressione viene applicata dopo la fase di iniezione per contribuire a mantenere le dimensioni del pezzo e compensare il ritiro
Tempo di raffreddamento – Il tempo di raffreddamento è la durata necessaria affinché il pezzo si solidifichi.
Velocità di iniezione – Questa è la velocità di iniezione del materiale termoplastico.
Contropressione – Questa è la pressione a cui è sottoposto il materiale termoplastico all'interno del cilindro.
Velocità della vite – Si riferisce alla velocità di rotazione della vite.
Forza di serraggio – Questa è la forza che mantiene chiuso lo stampo.
Dimensioni del colpo – Questa è la quantità di materiale termoplastico iniettato. Deve corrispondere alle dimensioni dello stampo.
Temperatura dell'ugello – La temperatura dell'ugello viene rilevata all'ingresso dello stampo.
Velocità e forza di espulsione – Questi due parametri aiutano a espellere il pezzo dallo stampo.
Tempo di residenza – Questo è il tempo che il materiale termoplastico trascorre all'interno del cilindro riscaldato.
Concludere
Come dimostrato in questo articolo, lo stampaggio a iniezione di termoplastici è un metodo di produzione industriale fondamentale. Richiede materiali e processi specifici, e i prodotti finali sono articoli di alta qualità destinati a diversi settori industriali. Ricorda però che la versatilità, l'economicità e la precisione di questo processo possono essere raggiunte solo con l'approccio giusto. La chiave di questa strategia è collaborare con un team di esperti in grado di supportare i progetti di stampaggio a iniezione.
Servizi di stampaggio ad iniezione Sono pensati per aziende che operano in settori quali beni di consumo, attrezzature industriali, apparecchiature elettriche ed elettroniche e dispositivi medici. Contattaci oggi stesso.
FAQ
Qual è il materiale migliore, la plastica o il termoplastico?
I termoplastici rappresentano una categoria ampia di materie plastiche, pertanto questo confronto potrebbe non essere appropriato. Tuttavia, i termoplastici sono ampiamente utilizzati nello stampaggio a iniezione perché possono essere facilmente fusi e rimodellati per ottenere i componenti desiderati.