Piezas idénticas anodizadas en azul
El anodizado crea una capa de óxido en las piezas metálicas. Piezas mecanizadas como placas, carcasas y soportes A menudo se enfrentan a manipulación, humedad y desgaste ligero. El aluminio desnudo se raya fácilmente y comienza a oxidarse. El anodizado controla la superficie y la estabiliza. Pero ¿Qué es el anodizado?
Es un proceso que se lleva a cabo en un baño ácido con corriente eléctrica. La pieza actúa como ánodo y la capa de óxido se forma sobre el metal base. No se trata de un recubrimiento independiente, por lo que no se descascara ni se desprende durante su uso.
Los talleres controlan el grosor en función de la función. Un espesor de entre 10 y 25 micras es adecuado para piezas en general. El anodizado duro puede alcanzar entre 40 y 60 micras en superficies de desgaste, como placas deslizantes o áreas de contacto con fijaciones.
Tras el proceso, la superficie queda ligeramente porosa. Esto permite teñirla si se requiere color. El sellado cierra los poros y mejora la resistencia a la corrosión.
En este artículo, aprenderás que es anodizado? Cómo aluminio anodizado Funciona paso a paso. Explica los tipos de anodizado, dónde se aplica cada uno y cómo los talleres controlan el proceso. También aborda problemas comunes, limitaciones y cómo seleccionar la opción adecuada para sus piezas.
¿Qué es el anodizado? (Definición y fundamentos)
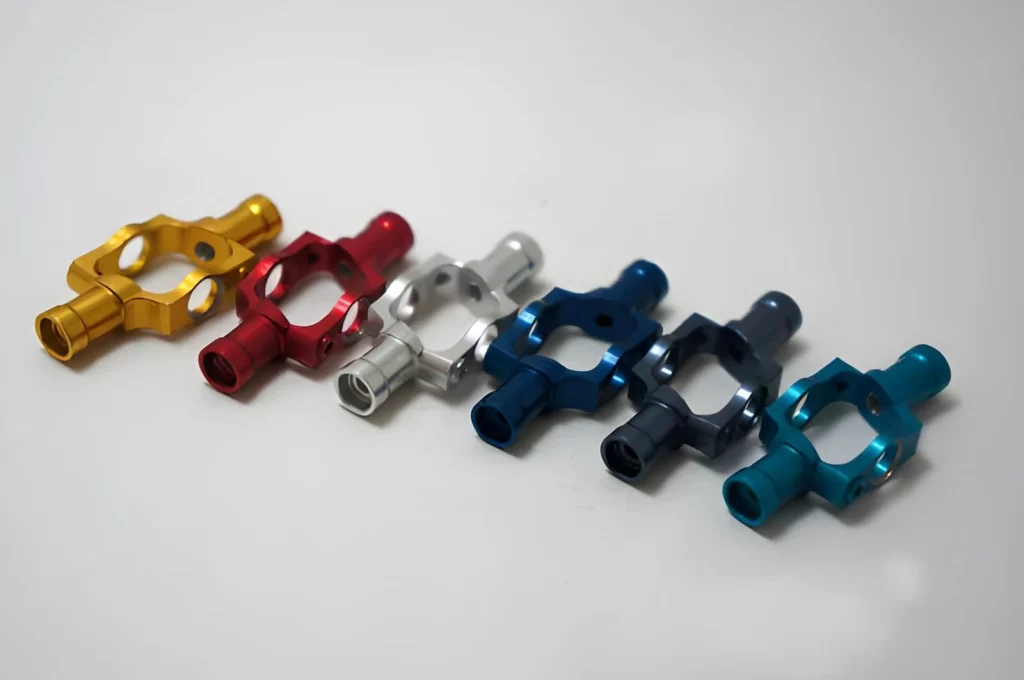
Piezas de aluminio anodizado
El anodizado es uno de los varios procesos (acabados) que se aplican a las superficies de los componentes metálicos mecanizados. Tecnología BodaAplicamos principalmente el anodizado a piezas de aluminio mecanizadas en nuestra máquina CNC.
Si comparamos, alodina vs anodizada, el anodizado produce un Recubrimiento de óxido delgado y no desmontable. En otras palabras, la capa de óxido producida por el proceso de anodizado se forma a partir del propio aluminio y permanece adherida al metal durante toda su vida útil. Sin embargo, es posible que queden visibles las marcas de mecanizado en la superficie tras el anodizado.
En nuestras instalaciones, la pieza se coloca primero en un tanque con productos químicos y luego se conecta a la corriente eléctrica. En cuanto la electricidad comienza a circular por el sistema, la superficie de aluminio reacciona, formando una capa de óxido. El grosor de esta capa varía según los parámetros establecidos antes de que comience el proceso de anodizado.
Debido a que el aluminio responde fácilmente al anodizado, se utiliza habitualmente para fabricar carcasas, soportes y placas. Si bien el titanio y el magnesio también se pueden anodizar, estos materiales son relativamente poco comunes en las operaciones de mecanizado cotidianas.
El espesor de las capas anódicas variará según la aplicación prevista del componente. Los recubrimientos protectores más utilizados abarcan desde 10 a 20 micras y proporcionan protección suficiente y un aspecto estético aceptable. Los componentes que requieren protección adicional contra el desgaste, como las aplicaciones de deslizamiento o fricción, suelen estar recubiertos con capas anódicas más gruesas (duras) mayores que 40 micrones.
Una consideración final al trabajar con anodizado es que, si bien protege contra la corrosión, no soluciona los problemas de preparación de la superficie. Por lo tanto, antes de completar la preparación de la superficie (anodizado), se evidenciarán en ella los problemas de mecanizado, como marcas o arañazos excesivos.
¡Pruebe Boda ahora!
¿Cómo funciona el anodizado?
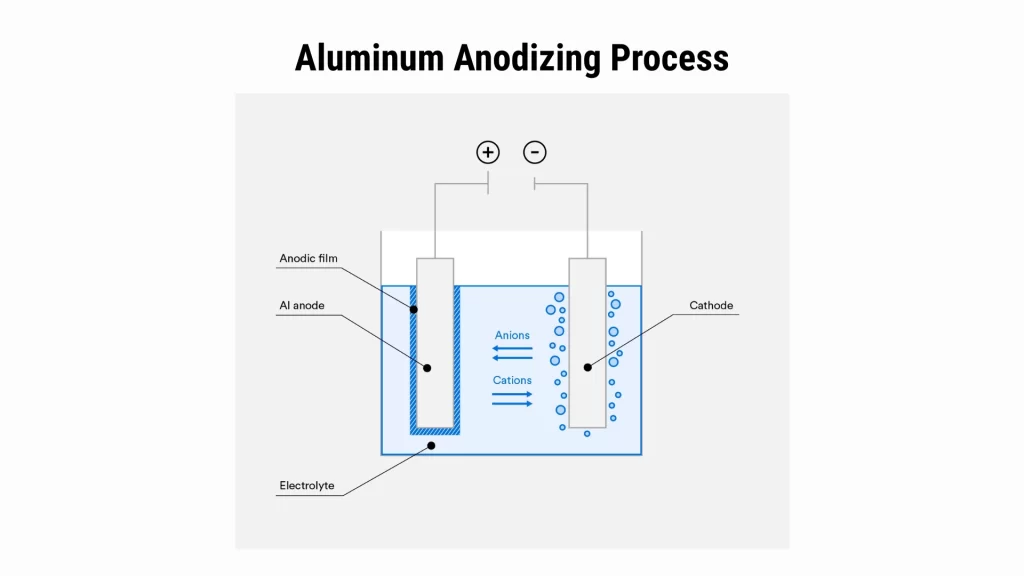
Proceso de anodizado de aluminio.
El recubrimiento anódico se desarrolla principalmente para el metal aluminio. Electroquímicamente, produce una capa de óxido controlada mediante la conversión de la capa externa del aluminio.
Para crear esa capa, es necesario controlar tres factores: la cantidad de electricidad que pasa (amperaje), el tipo de solución química (electrolito) en la que se trabaja y el tiempo que el objeto permanece sumergido.
Limpieza y preparación de superficies
El proceso comienza con la limpieza. Antes del anodizado, las piezas se limpian. Se deben eliminar todos los aceites, refrigerantes y fluidos de corte; cualquier otro contaminante podría provocar que el recubrimiento no sea uniforme.
Las piezas pueden someterse a un ligero grabado tras la limpieza. Este grabado elimina una capa muy fina del material de la superficie, lo que garantiza un recubrimiento uniforme de todas las piezas.
En este punto, el acabado superficial de la pieza es importante porque el anodizado no rellena las marcas de mecanizado. En cambio, el recubrimiento anodizado seguirá la textura de la pieza.
Instalación de accesorios y sistema eléctrico
Las piezas limpias se montan en soportes conductores. Estos soportes proporcionan un recorrido continuo de material conductor de electricidad para cada pieza durante su procesamiento.
Cada bastidor tiene una regleta de bornes en su parte posterior que conecta con el borne positivo. Cada pieza hará contacto directo con este borne. Una o varias placas catódicas estarán suspendidas dentro del tanque y conectarán con el borne negativo. Es necesario un buen contacto eléctrico. Sin un buen contacto eléctrico, la pieza recibirá un recubrimiento irregular o se quemará en las zonas donde el contacto sea deficiente.
Condiciones del baño electrolítico
El tanque se llena con una solución ácida. La solución más común para recubrimientos anódicos estándar es el ácido sulfúrico. La temperatura del tanque se puede controlar. Normalmente, se mantiene entre 18 y 22 °C (68 y 72 °F).
Se requieren condiciones constantes en el tanque para lograr una formación uniforme de la capa. La agitación del tanque ayuda a distribuir uniformemente los iones, evitando variaciones en el espesor del recubrimiento.
Aplicación actual y formación de óxidos
Al aplicar voltaje a los terminales, comienza a circular corriente por el circuito. Los iones de oxígeno del electrolito empiezan a formar óxido de aluminio directamente en la superficie del aluminio. A medida que se forma el óxido, este se expande desde el metal base hacia afuera. Parte del metal base se convierte en óxido. Por lo tanto, al fabricar piezas con tolerancias ajustadas, siempre se deben tener en cuenta los cambios dimensionales debidos a la conversión. Al mismo tiempo, la disolución controlada del óxido genera microporos en toda la capa.
Control del crecimiento y el espesor del recubrimiento
El espesor de los recubrimientos anódicos depende de varias variables:
- Densidad actual
- Tiempo en el tanque
- Temperatura del tanque
Rangos típicos:
- Recubrimientos decorativos: 10 - 15 μm
- Recubrimientos industriales generales: 20 - 25 μm
- Recubrimientos resistentes al desgaste (anodizado duro): 40 - 60 μm
Aumentar la densidad de corriente y prolongar el tiempo de procesamiento producirá recubrimientos más gruesos, pero requiere un control más estricto para evitar que los bordes se quemen.
Anodizado posterior
Tras el anodizado, la superficie de cada pieza permanecerá porosa. Si se desea un color, se puede introducir un tinte en estos poros. De lo contrario, el producto final tendrá un color gris natural o un acabado mate similar al del aluminio.
Proceso de sellado
El sellado cierra los poros de la capa de óxido. Este proceso puede realizarse sumergiendo la pieza en agua hirviendo o químicamente, utilizando diversos productos disponibles en el mercado. Una vez sellada, aumenta la resistencia a la corrosión y se garantiza la estabilidad de la superficie durante periodos prolongados.
¿Qué productos químicos se utilizan en el proceso de anodizado?
La mayoría de los procesos de anodizado utilizan un baño electrolítico ácido. Si bien la química de la oxidación anódica puede variar según el tipo específico de anodizado, muchos procesos industriales emplean una combinación de electrolitos estándar y aditivos para controlar tanto el espesor del recubrimiento formado como sus características superficiales.
Solución electrolítica primaria (baño ácido)
El ácido sulfúrico suele ser la primera opción entre todos los tipos de oxidación anódica (Tipo I, Tipo II y Tipo III). Ha demostrado ser la mejor opción para controlar la formación uniforme de óxido en el aluminio. Por consiguiente, es, con diferencia, el ácido más utilizado en la producción de óxido anódico mediante CNC.
El ácido crómico se ha utilizado en un número limitado de situaciones que implican recubrimientos muy delgados (normalmente en aplicaciones aeroespaciales, donde se desea un cambio dimensional mínimo).
Aditivos para baños para el control de procesos
Dependiendo de cómo cada operación controle su baño de anodizado, se pueden introducir diversos aditivos en la solución para facilitar el control del proceso. Estos incluyen:
- Ácidos orgánicos para proporcionar mayor estabilidad superficial.
- Sales de aluminio para regular las tasas de disolución;
- Agentes tampón para estabilizar el pH del baño.
Todos estos aditivos suelen pasar desapercibidos para el operario. Sin embargo, representan componentes esenciales para el mantenimiento del baño.
Soluciones de enjuague y neutralización
Tras el proceso de anodizado, las piezas se limpiarán con agua caliente desionizada o con enjuagues alcalinos suaves para neutralizar cualquier acidez superficial restante antes del sellado.
Adhesivos
Durante la última etapa del proceso, el sellado se realiza mediante uno de dos métodos:
- Agua desionizada caliente (el sellador más utilizado).
- Selladores de acetato de níquel (utilizados para mejorar la protección contra la corrosión).
¿Cuáles son los principales tipos de anodizado?
El anodizado puede ser uno de varios procesos, dependiendo del tipo de ácido utilizado, el espesor de las capas aplicadas y los requisitos de servicio. Los talleres que mecanizan piezas deciden cuál tipo de anodizado su uso en función del desgaste previsto, la posible exposición a entornos corrosivos y su capacidad para mantener las tolerancias de ajuste.
Los métodos de anodizado industrial son los siguientes:
Tipo I – Anodizado con ácido crómico
El anodizado con ácido crómico genera una capa de óxido relativamente delgada. El recubrimiento resultante permanece relativamente delgado, con espesores típicos que oscilan entre 0.5 y 2.5 micras.
El tipo I se utiliza principalmente cuando se requiere un cambio dimensional mínimo. Los soportes utilizados en aplicaciones aeroespaciales y las estructuras soldadas son buenos ejemplos del uso del tipo I.
Los recubrimientos anodizados con ácido crómico no ofrecen un alto nivel de ornamentación. Este proceso produce un acabado gris mate. Si bien no resulta estéticamente atractivo, ofrece importantes ventajas como barrera anticorrosiva y superficie estable para pintura y adhesivos.
Debido a que el anodizado con ácido crómico produce una capa más delgada que el anodizado con ácido sulfúrico, se puede utilizar en piezas con geometrías más complejas sin causar tensiones significativas en las secciones transversales más delgadas de la pieza.
Tipo II – Anodizado con ácido sulfúrico
El anodizado con ácido sulfúrico es el método de producción estándar para la obtención de recubrimientos anódicos. Prácticamente todas las piezas de aluminio mecanizadas por CNC se someten a algún tipo de anodizado con ácido sulfúrico. El espesor del recubrimiento varía entre 5 y 25 micras aproximadamente. Los factores que influyen en el espesor del recubrimiento son el tiempo, la densidad de corriente y el tipo de aleación.
Después del proceso de anodizado, el recubrimiento resultante tiene poros en toda su extensión. Al teñir estos poros se crean acabados de color, incluyendo: aluminio anodizado negroUna vez sellado, el recubrimiento resultante es resistente a la corrosión para aplicaciones de uso general.
Componentes como carcasas, cubiertas, paneles y cajas electrónicas utilizan el anodizado de tipo II porque requieren tanto un atractivo estético como niveles aceptables de resistencia al desgaste.
Para fines de producción, el anodizado de tipo II es económico, fácilmente disponible y compatible con prácticamente todas las aleaciones de aluminio de uso común en operaciones de mecanizado.
Tipo III – Anodizado duro (recubrimiento duro)
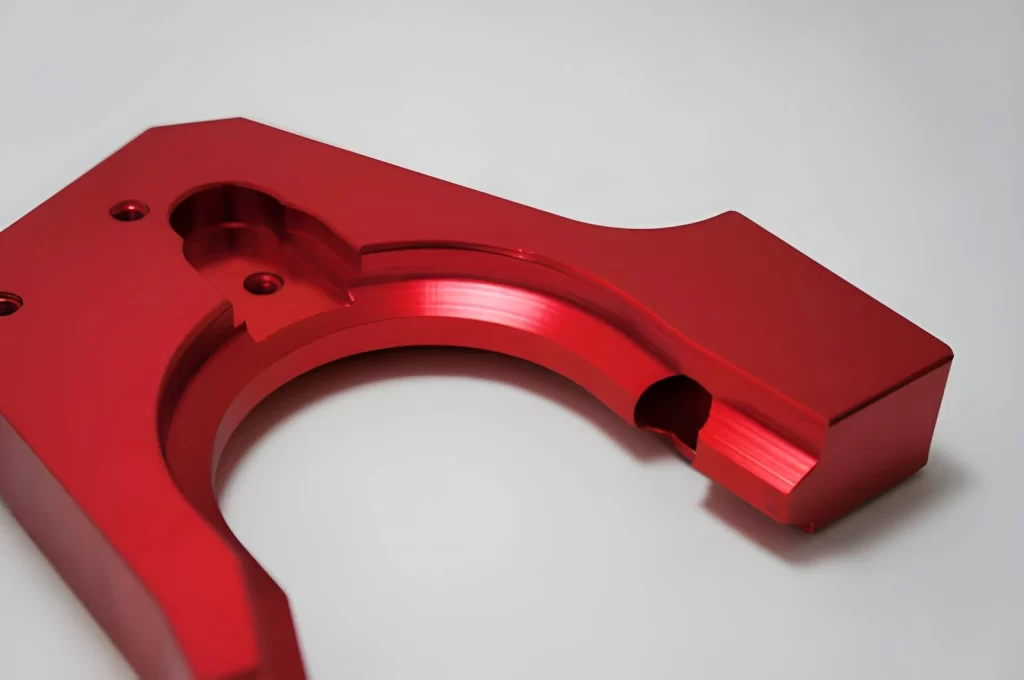
Pieza de aluminio anodizado de color rojo
El anodizado de capa dura utiliza la misma química de ácido sulfúrico que el anodizado de tipo II, pero se produce bajo controles más estrictos. Como resultado, el recubrimiento se forma a temperaturas más bajas y densidades de corriente más altas.
En condiciones de procesamiento más exigentes, se obtienen recubrimientos más gruesos. Los espesores típicos de los recubrimientos oscilan entre 12 y 50 micras.
Debido a su mayor densidad, el recubrimiento se vuelve más duro que el material base. Por lo tanto, es adecuado para componentes sometidos a desgaste por deslizamiento y/o cargas de impacto.
Componentes como vástagos de pistones hidráulicos, componentes del cuerpo de válvulas, componentes de engranajes y componentes deslizantes utilizan anodizado tipo III. Estas piezas están sometidas a cargas cíclicas y movimientos de deslizamiento.
Si bien las superficies con recubrimientos duros mejoran la resistencia al desgaste, también aumentan las dimensiones del componente. Por consiguiente, los diseñadores deben tener en cuenta este tamaño adicional durante el montaje y el ajuste.
Comparación rápida instantánea
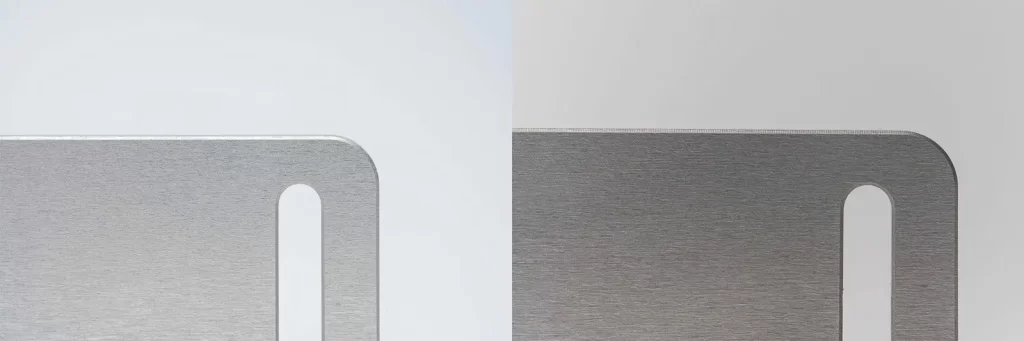
Acabado anodizado tipo II frente a tipo III
Tabla 01: Tipos de anodizado de aluminio
| Tipo | Electrolito | Espesor (μm) | Carácter de superficie | Uso principal | Comportamiento |
| Tipo I | Ácido cromico | 0.5 – 2.5 | Gris fino y opaco | Aeroespacial, piezas de unión | Mínimo efecto en el ajuste, utilizado cuando la geometría debe permanecer inalterada después del mecanizado. |
| Tipo II | ácido sulfúrico | 5 – 25 | Poroso, se puede teñir. | Piezas CNC generales | Ligero aumento en las dimensiones, generalmente aceptable en ajustes con holgura normal. |
| Tipo III | Ácido sulfúrico (controlado) | 12 – 50 | Superficie densa y dura | Piezas de desgaste y deslizantes | Se requiere una tolerancia en el diseño debido a la acumulación medible en las superficies funcionales. |
¡Pruebe Boda ahora!
Qué comprobar antes de anodizar piezas mecanizadas
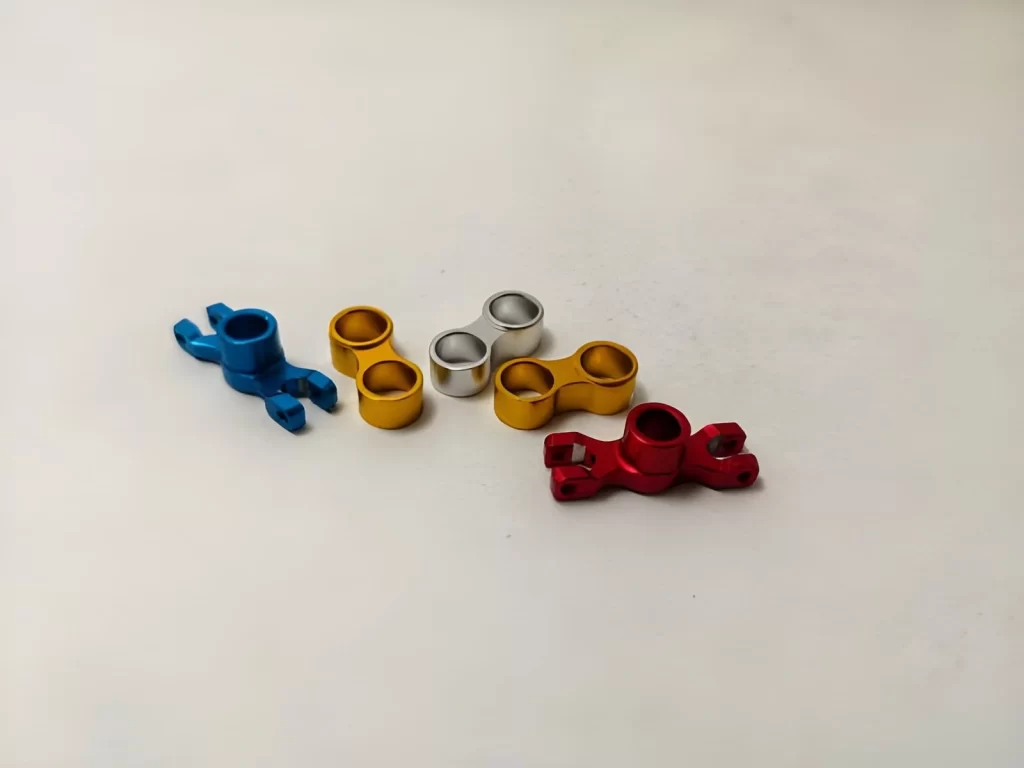
Piezas torneadas por CNC – aluminio anodizado
El anodizado altera la forma en que las superficies interactúan con su entorno. Para evitar posibles problemas en la etapa de acabado, se deben realizar varias comprobaciones antes de que la pieza salga al proceso de acabado.
En la mayoría de los casos, cuando las piezas no encajan correctamente, se debe a que los diseñadores o los operarios pasaron por alto la importancia de comprobar un par de aspectos importantes durante el diseño o el mecanizado.
Selección de Materiales
Para trabajos de mecanizado CNC, el aluminio es el material principal que se anodiza. El aluminio reacciona de forma muy consistente durante el proceso de anodizado y produce recubrimientos de excelente calidad.
Otros metales, como el titanio o el magnesio, también pueden anodizarse; sin embargo, debido a la variabilidad de sus características de reacción, los resultados varían entre lotes. Por razones prácticas, conviene evitar el uso de varios materiales en un mismo ensamblaje si se va a realizar el anodizado.
Marcas de contacto y de bastidor
A diferencia de las piezas que flotan libremente en los tanques, durante el proceso de anodizado las piezas se montan en soportes (para conducir la corriente eléctrica). Todos los puntos de montaje y contacto permanecerán sin recubrimiento.
Todos los puntos de montaje/contacto siempre dejarán una pequeña marca en la superficie acabada. Por lo general, este tipo de marcaje se aplica a zonas no visibles como:
- Bordes de montaje
- Caras ocultas
- Superficies no funcionales
Si no tiene previsto recubrir esta zona, podrían aparecer marcas donde no se desean.
Cambio de tamaño debido al crecimiento del recubrimiento
Durante el proceso de anodizado, no se trata simplemente de aplicar una capa a la superficie de la pieza. La capa anódica se forma en el interior del material y genera un crecimiento tanto hacia adentro como hacia afuera.
La "regla" típica que siguen muchos talleres con respecto al anodizado es que aproximadamente la mitad del espesor de la capa anódica crece hacia el interior del material, mientras que la porción restante crece hacia el exterior.
Por ejemplo, si el espesor total de la capa anódica es de 20 micras (µm), entonces cada dimensión (todos los lados) aumenta aproximadamente en 10 micras (µm). Por lo tanto, los efectos del desarrollo de la capa anódica pueden causar problemas relacionados con:
- Ajuste del eje y del orificio
- Compromiso de hilo
- Sellos/áreas de sellado
Es necesario aumentar las holguras antes del mecanizado para poder trabajar con piezas que requieren tolerancias ajustadas.
Acabado superficial después del anodizado
El proceso anódico no elimina las marcas de mecanizado previas. En lugar de corregirlas, simplemente reproduce el estado superficial anterior al anodizado. Generalmente, el acabado deseado se define antes de anodizar las piezas. Los acabados CNC estándar suelen tener una rugosidad superficial (Ra) de entre 1.6 µm y 3.2 µm, según la función prevista.
Cobertura en áreas profundas o complejas
No todas las áreas recibirán la misma cobertura. Debido al flujo limitado de electrolito a través de cavidades profundas, orificios ciegos y esquinas estrechas, el color puede ser más claro o estar distribuido de forma desigual. Esta es la naturaleza del anodizado y debe tenerse en cuenta en la planificación del diseño.
¿Es la anodización un proceso químico?
La anodización es un proceso de dos pasos: química y eléctrica. La clave reside en que se trata de un proceso químico autónomo que no requiere recubrimientos externos. En cambio, modifica la química superficial del metal mediante la aplicación de calor (en forma de electricidad) y productos químicos en un baño electrolítico.
La pieza anodizada se coloca en una solución ácida y se conecta a corriente continua (CC). Al circular los electrones por el circuito, el oxígeno de la solución reacciona químicamente con la superficie de aluminio anodizado. Esta reacción produce óxido de aluminio, que se genera directamente a partir del metal base.
Por lo tanto, esto difiere de un simple recubrimiento de pintura o chapado. En lugar de aplicar una nueva capa sobre un metal existente, la anodización crea una capa completamente nueva de óxido de aluminio directamente a partir del metal original mediante una reacción química y una reacción química asistida eléctricamente.
Desde el punto de vista del mecanizado, la oxidación anódica es un proceso dual denominado electroquímica, ya que tanto la energía eléctrica como una reacción química ocurren simultáneamente para formar la capa final.
Más información:Anodizado vs. Recubrimiento en polvo: ¿Cuál es el mejor para sus piezas?
Diferencia entre anodizado y galvanoplastia
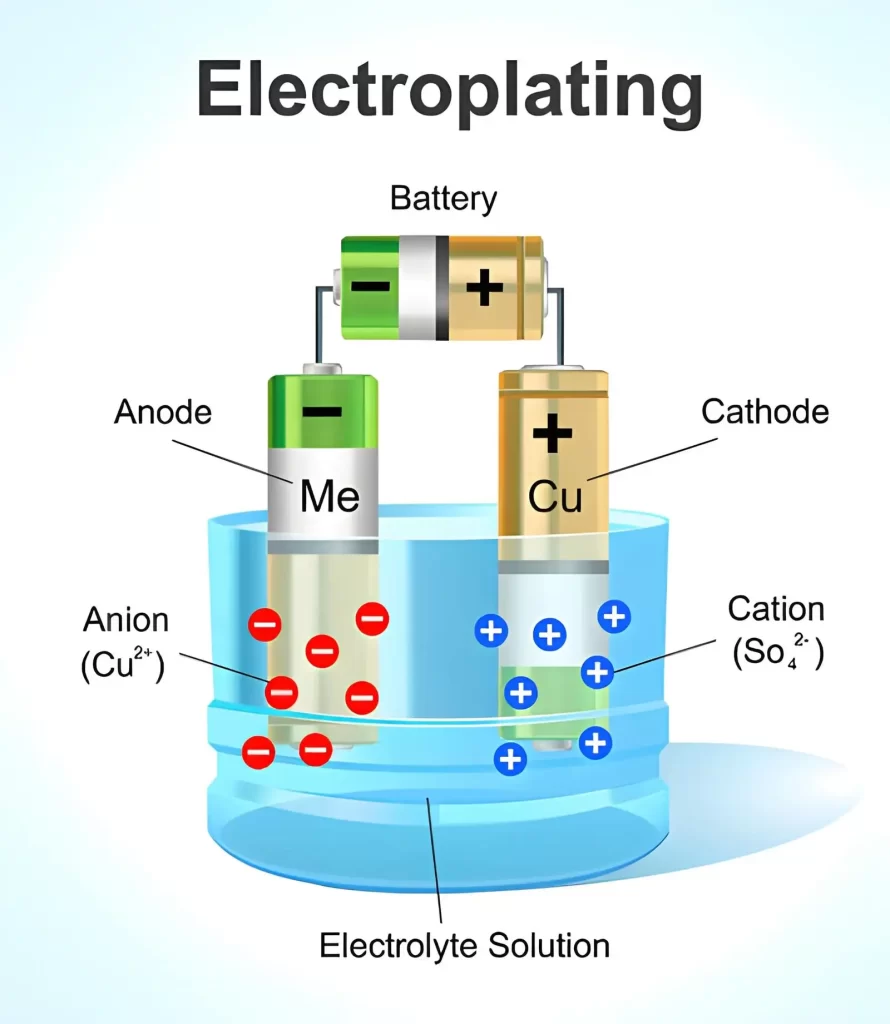
Proceso de galvanoplastia – Ilustración
La anodización y la galvanoplastia son similares en que ambas utilizan una corriente eléctrica continua en un baño electrolítico. Sin embargo, la reacción química en la superficie es completamente diferente.
Desde el punto de vista del mecanizado, el anodizado altera la superficie del material base, mientras que la galvanoplastia añade una capa metálica.
¿Qué le sucede al metal base?
El anodizado modifica el material base de aluminio mediante la formación de óxido de aluminio en la zona donde se encontraba el metal original. El recubrimiento anódico se forma sobre el material base. La galvanoplastia no modifica el material base; simplemente deposita una nueva capa metálica sobre él.
Función eléctrica de la pieza
El proceso anódico conecta la pieza como ánodo (terminal positivo), lo que permite que se produzcan reacciones de oxidación en su superficie.
En el proceso catódico, la pieza se conecta como cátodo (terminal negativo), lo que provoca que los iones metálicos migren hacia ella y se depositen. La inversión de polaridad dará como resultado una transformación completa del tipo de recubrimiento producido.
Método de formación de recubrimiento
| Aspecto | Anodizado | galvanoplastia |
| Fuente de capa | El aluminio base reacciona | Depósito de iones metálicos externos |
| Dirección de crecimiento | Hacia adentro + hacia afuera | Solo hacia afuera |
| tipo de bono | Integral con el sustrato | Capa depositada en la superficie |
La transformación de la superficie mediante anodizado produce una nueva capa superficial. Mediante galvanoplastia, se obtiene una nueva capa independiente sobre la superficie original.
Comportamiento de cambio dimensional
Durante el anodizado, cuando se producen cambios dimensionales, el espesor de la superficie aumenta en ambos lados de la pieza. Se ha observado que aproximadamente el 50 % del crecimiento anódico se produce en el interior de la pieza. Durante el recubrimiento, solo aumenta el espesor de la superficie exterior. Cada micrón añadido durante el recubrimiento incrementa la tolerancia de ajuste; por lo tanto, las piezas fabricadas mediante mecanizado CNC con tolerancias estrictas pueden presentar problemas importantes.
Control de espesor de recubrimiento
Los rangos de espesor típicos para recubrimientos anódicos son: De 5 a 25 μm (Tipo II) y de 0 a 50 μm (anodizado duro).
Los rangos para recubrimientos electrochapados son típicamente de 1 a 20 μmdependiendo del metal utilizado (p. ej., níquel, cromo, oro). El espesor de los recubrimientos anódicos está determinado principalmente por el tiempo de funcionamiento a una densidad de corriente específica.
Por otro lado, el espesor de los recubrimientos electrodepositados generalmente viene determinado por la duración del proceso de galvanoplastia y la eficiencia del mismo.
Función de superficie en servicio
Dentro de la capa anodizada existen películas de óxido duro. Estas películas proporcionan un alto nivel de protección contra el desgaste y también cierta protección contra la corrosión.
Sin embargo, estas películas son aislantes eléctricas. Dependiendo del tipo de metal anodizado Cuando se depositó sobre el sustrato, existirán diferentes propiedades dentro de la capa electrodepositada:
- Níquel: resistencia al desgaste y a la corrosión
- Cromo: superficie decorativa dura
- Oro: conductividad y estabilidad a la corrosión
Por lo tanto, tanto el proceso de deposición como el material depositado sobre el sustrato contribuyen al buen rendimiento de cada capa durante su uso.
Comportamiento de los defectos en piezas mecanizadas
Todas las marcas de herramientas presentes en las superficies antes del anodizado permanecerán visibles incluso después del mismo. El aspecto de los defectos causados por operaciones de fresado previas puede mejorarse parcialmente durante el recubrimiento, ya que este proceso proporciona un efecto alisador.
Sin embargo, si antes del recubrimiento ya existían marcas de herramientas muy profundas en la superficie, estas seguirán siendo visibles una vez aplicada la capa más delgada.
¿Cuáles son los colores de anodizado?
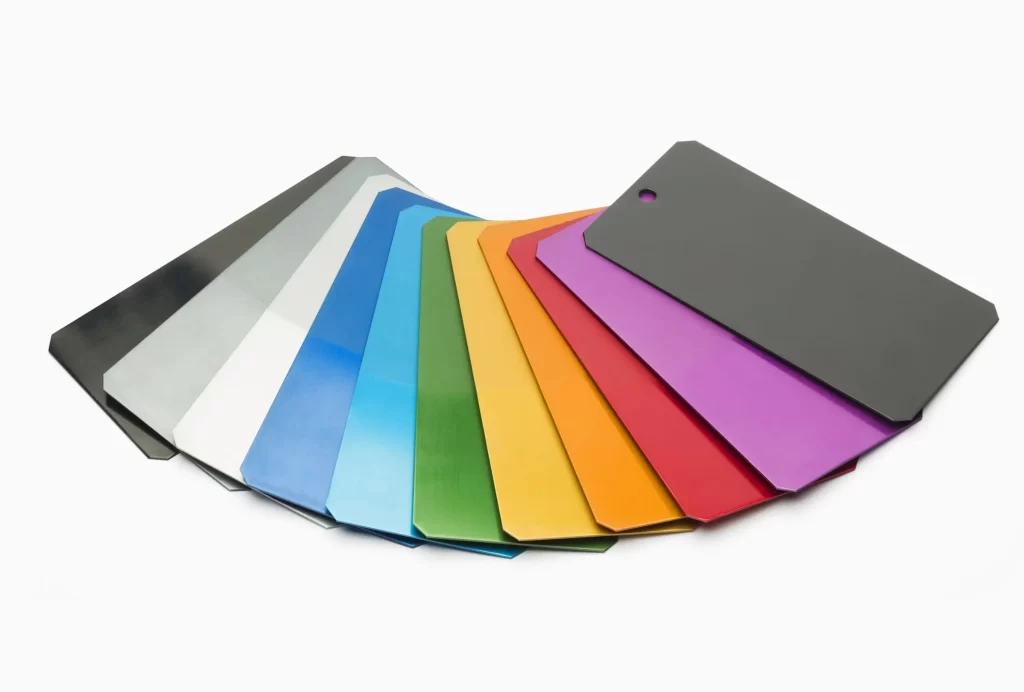
Anodizado de aluminio de color personalizado
El aluminio anodizado se puede colorear después de que se forma la capa de óxido. La superficie permanece porosa después del anodizado, por lo que absorbe el tinte antes del sellado.
En la producción, la elección del color depende de la estabilidad del tinte, el costo y el uso previsto de la pieza. Algunos colores se utilizan con mayor frecuencia porque son más fáciles de controlar en la producción en serie.
Opciones de color de anodizado comunes
- Negro
- Azul
- Rojo
- Verde
- Amarillo
- Orange
- Lila
¡Pruebe Boda ahora!
Beneficios y limitaciones del anodizado de metales
El anodizado se utiliza en el mecanizado CNC (Control Numérico por Computadora) para prolongar la vida útil de las superficies de aluminio mecanizadas mediante la formación de una fina capa de óxido anódico en la superficie.
Al seleccionar procesos que aporten valor al producto y no requieran modificaciones en el diseño original de la pieza, el anodizado puede ser una excelente opción. Por ello, el anodizado puede ser ideal para aplicaciones que exigen una mayor protección contra la corrosión y un acabado uniforme tras el mecanizado.
Beneficios del anodizado
Protección contra la corrosión
Debido a que el recubrimiento anódico se desarrolla directamente sobre el aluminio, proporciona una barrera contra la humedad directa y el contacto con el refrigerante. Como resultado, se ha demostrado que muchas piezas resisten el almacenamiento, la manipulación e incluso una exposición limitada al aire libre en entornos de fabricación y talleres.
Resistencia al desgaste superficial
En comparación con el aluminio sin tratar, el recubrimiento anódico es mucho más duro. El desgaste superficial causado por herramientas, fijaciones y manipulación disminuye. Entre sus aplicaciones se incluyen soportes, cubiertas y fijaciones; este tipo de componentes conservan su aspecto con el paso del tiempo en entornos de montaje.
Mejor superficie para opciones de acabado
Mediante la anodización, la superficie se vuelve uniforme; por lo tanto, los tintes se adhieren de manera uniforme. El aluminio en bruto suele presentar diferentes grados de aceptación de color; los colores negro y transparente son generalmente los acabados más uniformes disponibles en la producción y varían menos entre lotes.
Limitaciones del anodizado
Variación de color en la producción
El color no es uniforme entre lotes. El color de una aleación puede variar según el tratamiento superficial específico (acabado superficial) y las condiciones de la celda electroquímica (baño). Algunos colores tienden a presentar mayor variación que otros. Por ejemplo, los colores brillantes como el rojo y el amarillo mostrarán mayor variación que los colores más apagados como el negro o los acabados naturales.
Exposición a arañazos después del procesamiento
La capa de anodizado es muy fina. Una vez que se raya la capa superior, queda expuesto el aluminio subyacente. Debido a la naturaleza de estos arañazos, no se pueden disimular con otras capas de pintura ni reparar localmente; por lo tanto, si hay daños por arañazos, normalmente es necesario volver a fabricar la pieza o aceptarla como tal.
No hay solución para los errores de mecanizado.
El proceso de anodizado respeta la superficie original. Por lo tanto, no corrige los defectos creados durante el mecanizado. Esto incluye, entre otros: superficies de mecanizado rugosas, marcas de herramientas o dimensiones defectuosas.
Materiales que se pueden anodizar
El anodizado se utiliza principalmente para el aluminio en trabajos de mecanizado CNC y producción en serie. Otros metales también pueden anodizarse, pero se comportan de manera diferente durante el proceso y se utilizan en aplicaciones más específicas.
Materiales anodizados comunes
- Aluminio:
- Aleaciones de aluminio
- Anodizado de latón
- Anodizado de titanio
- Magnesio
- Zinc
- Cobre
- Manganeso
- Acero anodizado
Cómo evaluar la calidad de las piezas anodizadas
En la mayoría de los casos, el control de calidad de los componentes anodizados se realiza mediante una combinación de inspección visual y medición dimensional. En un entorno de fabricación típico, el objetivo de las primeras etapas del control de calidad es verificar que el recubrimiento anódico se aplique de manera uniforme, que todos los componentes encajen correctamente y que no se hayan producido anomalías durante el proceso de anodizado.
Apariencia superficial
La inspección inicial de la superficie debe realizarse bajo iluminación estándar. Se busca una apariencia uniforme en todo el componente.
Cuando se añaden tintes al baño de anodizado, también es deseable la uniformidad del color. Las áreas donde el anodizado fue incompleto debido a una densidad de corriente excesiva o a una sujeción inadecuada suelen presentar zonas más oscuras o más claras en las superficies planas o los bordes.
Marcas de contacto y quemaduras
Examine las partes del componente que están en contacto con los soportes durante el proceso. Si bien estas partes de la pieza nunca desarrollarán recubrimientos anódicos completos, deben ser de tamaño y cantidad limitados.
Si se observan daños por quemaduras o irregularidades en la zona adyacente a cualquier punto de contacto, generalmente indica una mala conexión eléctrica o una densidad de corriente localizada excesiva durante el proceso de anodizado.
Cobertura de revestimiento
Verifique la continuidad del recubrimiento anódico a lo largo de los bordes de la pieza, en las zonas hundidas y dentro de cualquier cavidad. Las interrupciones en el recubrimiento indican un flujo insuficiente de electrolito en estas zonas o una colocación incorrecta de la pieza en la celda electroquímica.
Verificación dimensional
Tras el anodizado, mida las dimensiones críticas para el correcto funcionamiento. Dado que el espesor de la película anódica ha aumentado ligeramente, se inspeccionan todos los ajustes precisos, como ejes, orificios, etc., después del anodizado para garantizar que se mantengan las holguras adecuadas.
Tacto e integridad de la superficie
Los componentes con recubrimiento anódico, tanto duro como blando, deben tener una superficie relativamente lisa al tacto. En condiciones normales de uso, ambos tipos de recubrimiento no deben rayarse con facilidad. Cualquier descamación o astillamiento del recubrimiento indica contaminación previa al proceso de galvanoplastia o un control deficiente del mismo.
¿Es caro el anodizado?
En general, el anodizado es el proceso de acabado más económico disponible en su taller CNC para piezas de aluminio. Suele ser menos costoso que muchos otros recubrimientos, como los recubrimientos electrolíticos, ya que no se añaden grandes cantidades de material durante el proceso de anodizado y requiere operaciones posteriores mínimas.
El costo total puede variar dependiendo del tamaño de la pieza que se esté terminando, la cantidad total de piezas que se procesarán a la vez (es decir, un lote pequeño frente a un pedido muy grande), la calidad del acabado superficial requerida y el tipo específico de anodizado deseado.
El anodizado de tipo II (ácido sulfúrico) es el menos costoso y el más utilizado; el anodizado duro (tipo III) conlleva gastos adicionales debido a la necesidad de un mejor control de la temperatura, corrientes más altas y tiempos de procesamiento más prolongados.
Contacte con Boda para servicios de anodizado de aluminio.
En Boda, ofrecemos anodizado servicios Para piezas de aluminio mecanizadas por CNC, con acabados superficiales controlados y calidad de lote estable. Antes del acabado, revisamos la geometría de la pieza, el estado de la superficie y las áreas de enmascaramiento para garantizar una cobertura de recubrimiento y un ajuste adecuados después del anodizado.
Ofrecemos servicios de anodizado tanto funcional como estético, incluyendo acabados transparentes y de color. Entre las opciones de color más comunes se encuentran el negro, el azul, el rojo y otros tonos industriales estándar, seleccionados según el uso de la pieza y los requisitos de uniformidad.
- Anodizado tipo II para protección general y acabados de color.
- Anodizado duro tipo III para piezas de desgaste y contacto deslizante.
- Opciones de color transparente y teñido con igualación de lotes controlada.
- Revisión de la superficie y las tolerancias antes de que comience el anodizado.
- Soporte para producción por lotes con control de acabado uniforme.
Envíe sus planos o piezas a Boda para su revisión de anodizado. Verificamos la viabilidad, las opciones de color y el impacto dimensional antes de comenzar el proceso.