Parti anodizzate blu identiche
L'anodizzazione crea uno strato di ossido sulle parti metalliche. Parti lavorate come piastre, alloggiamenti e staffe Spesso è soggetto a manipolazione, umidità e leggera usura. L'alluminio nudo si graffia facilmente e inizia a ossidarsi. L'anodizzazione controlla la superficie e la stabilizza. Ma Che cos'è l'anodizzazione?
Si tratta di un processo che avviene in un bagno acido con una corrente elettrica. Il pezzo funge da anodo e lo strato di ossido si forma sul metallo di base. Non essendo un rivestimento separato, non si scheggia né si sfalda durante l'uso.
I negozi controllano lo spessore in base alla funzione. Per i componenti generici, uno spessore di circa 10-25 micron è sufficiente. L'anodizzazione dura può raggiungere i 40-60 micron sulle superfici soggette ad usura, come le piastre di scorrimento o le aree di contatto con i dispositivi di fissaggio.
Dopo il processo, la superficie rimane leggermente porosa. Ciò consente la tintura, qualora sia richiesto un colore specifico. La sigillatura chiude i pori e migliora la resistenza alla corrosione.
In questo articolo, imparerai cos'è l'anodizzazione? Come alluminio anodizzazione Il procedimento è graduale. Spiega i tipi di anodizzazione, dove si colloca ciascuno di essi e come le officine controllano il processo. Tratta inoltre i problemi più comuni, i limiti e come scegliere l'opzione più adatta ai propri componenti.
Cos'è l'anodizzazione? (Definizione e principi fondamentali)
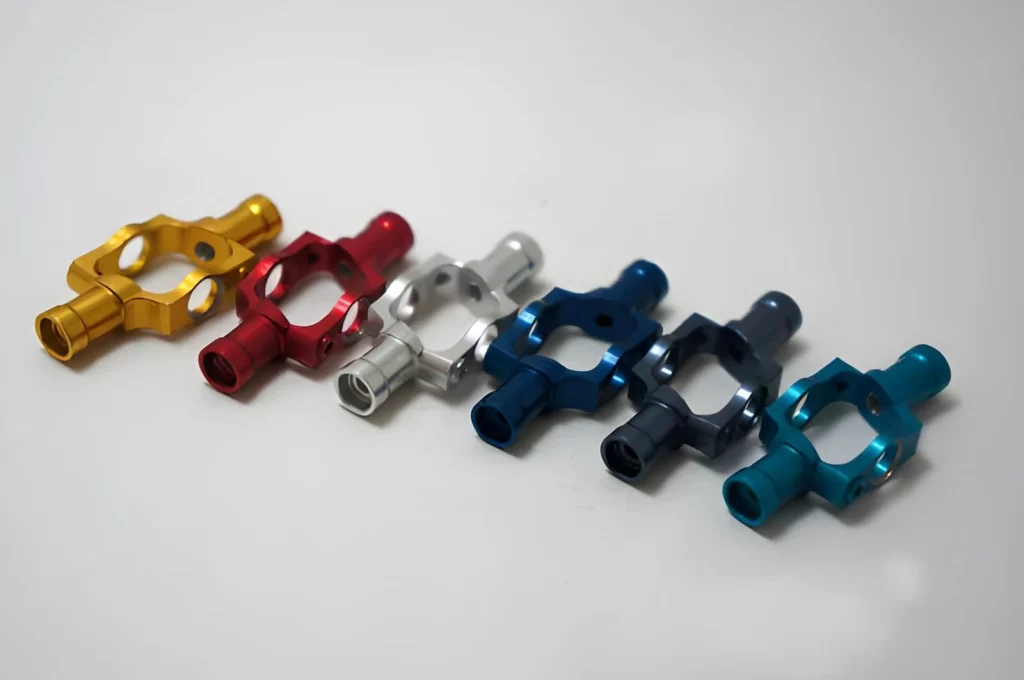
Parti in alluminio anodizzato
L'anodizzazione è uno dei diversi processi (finiture) applicati alle superfici dei componenti metallici lavorati. Tecnologia Bodaa, applichiamo principalmente l'anodizzazione ai pezzi in alluminio lavorati sulla nostra macchina CNC.
Se si confronta, alodine vs anodizzato, l'anodizzazione produce un Rivestimento di ossido sottile e non rimovibile. In altre parole, lo strato di ossido prodotto dal processo di anodizzazione si forma dall'alluminio stesso e rimane attaccato al metallo per tutta la sua durata. Tuttavia, dopo l'anodizzazione, potrebbero rimanere visibili sulla superficie delle linee di lavorazione.
Nel nostro stabilimento, il pezzo viene prima immerso in una vasca contenente sostanze chimiche, quindi collegato all'alimentazione elettrica. Non appena la corrente inizia a fluire attraverso il sistema, la superficie di alluminio reagisce, formando uno strato di ossido. Lo spessore dello strato di ossido varia in base alle impostazioni stabilite prima dell'inizio del processo di anodizzazione.
Poiché l'alluminio si presta facilmente all'anodizzazione, viene tipicamente utilizzato per produrre alloggiamenti, staffe e piastre. Sebbene anche il titanio e il magnesio possano essere anodizzati, questi materiali sono relativamente rari nelle normali lavorazioni meccaniche.
Lo spessore degli strati anodici varia a seconda dell'applicazione prevista del componente. I rivestimenti protettivi più comunemente utilizzati hanno spessori che vanno da 10 a 20 micron e forniscono sia una protezione sufficiente che un aspetto estetico accettabile. I componenti che richiedono una protezione aggiuntiva dall'usura, come le applicazioni di scorrimento o attrito, sono solitamente rivestiti con strati anodici più spessi (duri) maggiori di 40 micron.
Un'ultima considerazione da fare quando si lavora con l'anodizzazione è che, sebbene protegga dalla corrosione, non risolve i problemi di preparazione della superficie. Pertanto, prima di completare la preparazione della superficie (anodizzazione), i difetti di lavorazione, inclusi segni o graffi eccessivi, risulteranno evidenti sulla superficie.
Prova subito Boda!
Come funziona l'anodizzazione?
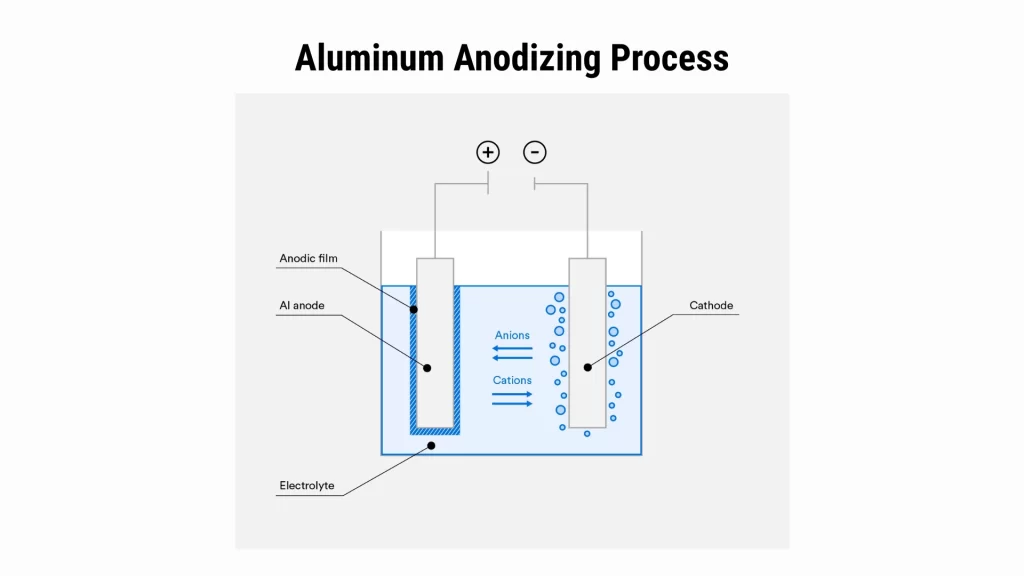
Processo di anodizzazione dell'alluminio
Il rivestimento anodico è sviluppato principalmente per il metallo alluminio. Attraverso un processo elettrochimico, produce uno strato di ossido controllato convertendo lo strato esterno di alluminio.
Per creare quello strato, è necessario controllare tre fattori: la quantità di elettricità che lo attraversa (amperaggio), il tipo di soluzione chimica (elettrolita) in cui si sta lavorando e per quanto tempo l'oggetto rimane immerso.
Pulizia e preparazione delle superfici
Il processo inizia con la pulizia. Prima dell'anodizzazione, i pezzi vengono puliti. Tutti gli oli, i liquidi di raffreddamento e i fluidi da taglio devono essere rimossi; qualsiasi altro contaminante potrebbe causare una non uniformità del rivestimento.
Dopo la pulizia, i pezzi possono essere leggermente incisi. L'incisione rimuove un sottilissimo strato di materiale superficiale, garantendo un rivestimento uniforme su tutti i pezzi.
A questo punto, la finitura superficiale del pezzo è importante perché l'anodizzazione non riempie i segni di lavorazione. Il rivestimento anodizzato, invece, seguirà la texture del pezzo.
Installazione e impianto elettrico
I pezzi puliti vengono montati su supporti conduttivi. Questi supporti forniscono un percorso continuo di materiale elettricamente conduttivo per ogni pezzo durante la lavorazione.
Ogni rack è dotato di una morsettiera sul retro che entra in contatto con il terminale positivo. Ogni componente entrerà in contatto diretto con questo terminale. Una o più piastre catodiche saranno sospese all'interno della vasca e entreranno in contatto con il terminale negativo. Un buon contatto elettrico è fondamentale. Senza un buon contatto elettrico, il componente riceverà un rivestimento non uniforme o si "brucerà" nei punti in cui il contatto è insufficiente.
Condizioni del bagno elettrolitico
La vasca è riempita con una soluzione acida. La soluzione più comunemente utilizzata per i rivestimenti anodici standard è l'acido solforico. La temperatura della vasca può essere controllata. In genere, viene mantenuta tra 68 e 72 °F (18 e 22 °C).
Per garantire una formazione uniforme dello strato, è necessario mantenere condizioni costanti all'interno della vasca. L'agitazione della vasca contribuisce a distribuire uniformemente gli ioni al suo interno, prevenendo variazioni nello spessore del rivestimento.
Applicazione attuale e formazione di ossido
Quando viene applicata una tensione ai terminali, inizia a fluire corrente attraverso il circuito. Gli ioni di ossigeno dell'elettrolita iniziano a formare ossido di alluminio direttamente sulla superficie dell'alluminio. Man mano che l'ossido si forma, si espande verso l'esterno dal metallo di base. Parte del metallo di base viene convertita in ossido. Pertanto, nella produzione di componenti con tolleranze ristrette, è sempre necessario tenere conto delle variazioni dimensionali dovute alla conversione. Allo stesso tempo, la dissoluzione controllata dell'ossido provoca la formazione di micropori nell'intero strato.
Controllo della crescita e dello spessore del rivestimento
Lo spessore dei rivestimenti anodici dipende da diverse variabili:
- Densità corrente
- Tempo nel serbatoio
- Temperatura del serbatoio
Intervalli tipici:
- Rivestimenti decorativi: 10 - 15 μm
- Rivestimenti industriali generici: 20 - 25 μm
- Rivestimenti resistenti all'usura (anodizzazione dura): 40 - 60 μm
Aumentando la densità di corrente e allungando il tempo di lavorazione si ottengono rivestimenti più spessi, ma è necessario un controllo più preciso per evitare bruciature sui bordi.
Post-anodizzazione
Dopo l'anodizzazione, la superficie di ogni pezzo rimarrà porosa. Se si desidera un colore, è possibile introdurre un colorante all'interno di questi pori. In caso contrario, il prodotto finale avrà un colore grigio naturale o un aspetto opaco simile all'alluminio.
Processo di sigillatura
La sigillatura chiude i pori presenti nello strato di ossido. La sigillatura può essere eseguita immergendo il pezzo in acqua bollente o chimicamente utilizzando una varietà di prodotti disponibili sul mercato. Una volta sigillata, la resistenza alla corrosione aumenta e la stabilità della superficie è garantita per lunghi periodi.
Quali sostanze chimiche vengono utilizzate nel processo di anodizzazione?
La maggior parte dei processi di anodizzazione utilizza un bagno elettrolitico acido. Sebbene la composizione chimica dell'ossidazione anodica possa variare a seconda del tipo specifico di anodizzazione, molti processi industriali utilizzano una combinazione di elettroliti standard e additivi per controllare sia lo spessore del rivestimento formato sia le sue caratteristiche superficiali.
Soluzione elettrolitica primaria (bagno acido)
L'acido solforico è generalmente la prima scelta tra tutti i tipi di ossidazione anodica (Tipo I, Tipo II e Tipo III). Si è dimostrato la scelta migliore per controllare la formazione uniforme dell'ossido sull'alluminio. Di conseguenza, è di gran lunga l'acido più comunemente impiegato nella produzione di CNC tramite ossidazione anodica.
L'acido cromico è stato utilizzato in un numero limitato di situazioni che prevedono rivestimenti molto sottili (tipicamente in applicazioni aerospaziali, dove è desiderabile una variazione dimensionale minima).
Additivi per bagni per il controllo del processo
A seconda di come ciascuna operazione controlla il proprio bagno di anodizzazione, è possibile introdurre nella soluzione diversi additivi per favorire il controllo del processo. Questi includono:
- Acidi organici per fornire maggiore stabilità superficiale
- Sali di alluminio per regolare la velocità di dissoluzione;
- Agenti tampone per stabilizzare il pH del bagno
Tutti questi additivi possono spesso passare inosservati all'operatore. Tuttavia, rappresentano componenti essenziali per la manutenzione del bagno.
Soluzioni di risciacquo e neutralizzazione
Dopo l'anodizzazione, i pezzi verranno puliti con acqua calda deionizzata o con risciacqui alcalini delicati per neutralizzare qualsiasi acidità superficiale residua prima della sigillatura.
Sigillanti
Durante l'ultima fase del processo, la sigillatura avviene tramite uno dei due metodi seguenti:
- Acqua deionizzata calda (il sigillante più utilizzato).
- Sigillanti a base di acetato di nichel (utilizzati per migliorare la protezione dalla corrosione).
Quali sono i principali tipi di anodizzazione?
L'anodizzazione può essere uno di diversi processi, a seconda del tipo di acido utilizzato, dello spessore degli strati applicati e dei requisiti di servizio. Le officine che lavorano i pezzi decidono quale tipo di anodizzazione da utilizzare in base all'usura prevista, alla potenziale esposizione ad ambienti corrosivi e alla loro capacità di mantenere le tolleranze di montaggio.
I metodi di anodizzazione industriale sono i seguenti:
Tipo I – Anodizzazione con acido cromico
L'anodizzazione con acido cromico genera uno strato di ossido relativamente sottile. Il rivestimento risultante rimane relativamente sottile, con spessori tipici che vanno da 0.5 a 2.5 micron.
Il tipo I viene utilizzato principalmente quando è richiesta una variazione dimensionale minima. Le staffe utilizzate nelle applicazioni aerospaziali e le saldature sono buoni esempi di utilizzo del tipo I.
Le vernici anodizzate con acido cromico non presentano un elevato grado di decorazione. L'anodizzazione con acido cromico produce una finitura grigio opaco. Sebbene esteticamente poco gradevole, offre i principali vantaggi di una barriera anticorrosione e di una superficie stabile per la verniciatura e l'applicazione di adesivi.
Poiché l'anodizzazione con acido cromico produce uno strato più sottile rispetto all'anodizzazione con acido solforico, può essere utilizzata su pezzi con geometrie più complesse senza causare sollecitazioni significative nelle sezioni trasversali più sottili del pezzo.
Tipo II – Anodizzazione con acido solforico
L'anodizzazione con acido solforico è il metodo di produzione standard per la realizzazione di rivestimenti anodici. Praticamente tutti i componenti in alluminio lavorati a CNC vengono sottoposti a una qualche forma di anodizzazione con acido solforico. Lo spessore del rivestimento varia da circa 5 a 25 micron. I fattori che influenzano lo spessore del rivestimento sono il tempo, la densità di corrente e la qualità della lega.
Dopo il processo di anodizzazione, il rivestimento risultante presenta pori in tutta la sua struttura. La tintura all'interno di questi pori crea finiture colorate, tra cui alluminio anodizzato neroUna volta sigillato, il rivestimento risultante è resistente alla corrosione e adatto ad applicazioni generiche.
Componenti come alloggiamenti, coperture, pannelli e contenitori per dispositivi elettronici utilizzano l'anodizzazione di tipo II perché richiedono sia un aspetto estetico gradevole sia livelli accettabili di resistenza all'usura.
Ai fini produttivi, l'anodizzazione di tipo II è economica, facilmente reperibile e compatibile con praticamente tutte le leghe di alluminio comunemente utilizzate nelle operazioni di lavorazione meccanica.
Tipo III – Anodizzazione dura (Hardcoat)
Parte in alluminio anodizzato di colore rosso
L'anodizzazione a rivestimento duro utilizza la stessa chimica dell'acido solforico dell'anodizzazione di tipo II, ma viene prodotta con controlli più rigorosi. Di conseguenza, il rivestimento si forma a temperature più basse e densità di corrente più elevate.
Con condizioni di lavorazione più intense, si ottengono rivestimenti più spessi. Gli spessori tipici dei rivestimenti variano da 12 a 50 micron.
Grazie alla sua maggiore densità, il rivestimento risulta più duro del materiale di base. Pertanto, è adatto per componenti soggetti a usura da scorrimento e/o carichi d'impatto.
Componenti come steli di pistoni idraulici, componenti del corpo valvola, ingranaggi e componenti scorrevoli utilizzano l'anodizzazione di tipo III. Queste parti sono soggette a carichi ciclici e movimenti di scorrimento.
Sebbene le superfici con rivestimento indurito migliorino le caratteristiche di resistenza all'usura, aumentano anche le dimensioni del componente. Di conseguenza, i progettisti devono tenere conto di queste dimensioni aggiuntive durante l'assemblaggio e il montaggio.
Istantanea di confronto rapido
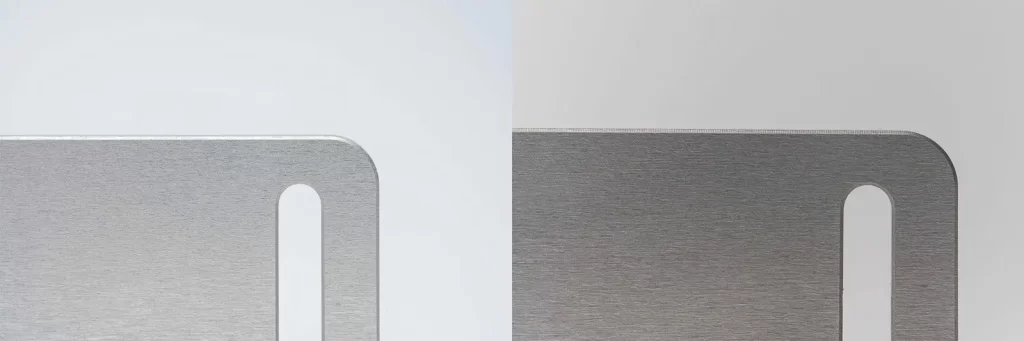
Finitura anodizzata di tipo II vs tipo III
Tabella 01: Tipi di anodizzazione dell'alluminio
| Tipo | elettrolito | Spessore (µm) | Carattere di superficie | Uso principale | Comportamento |
| tipo I | Acido cromico | 0.5 - 2.5 | Sottile, grigio opaco | Aerospaziale, componenti di incollaggio | Minimo impatto sull'adattamento, utilizzato quando la geometria deve rimanere invariata dopo la lavorazione. |
| tipo II | Acido solforico | 5 - 25 | Poroso, può essere tinto | Parti CNC generali | Leggero aumento delle dimensioni, generalmente accettabile in caso di normali tolleranze. |
| tipo III | Acido solforico (controllato) | 12 - 50 | Superficie densa e dura | Parti soggette ad usura e scorrimento | Necessita di un margine di progettazione a causa dell'accumulo misurabile sulle superfici funzionali |
Prova subito Boda!
Cosa controllare prima di anodizzare i pezzi lavorati
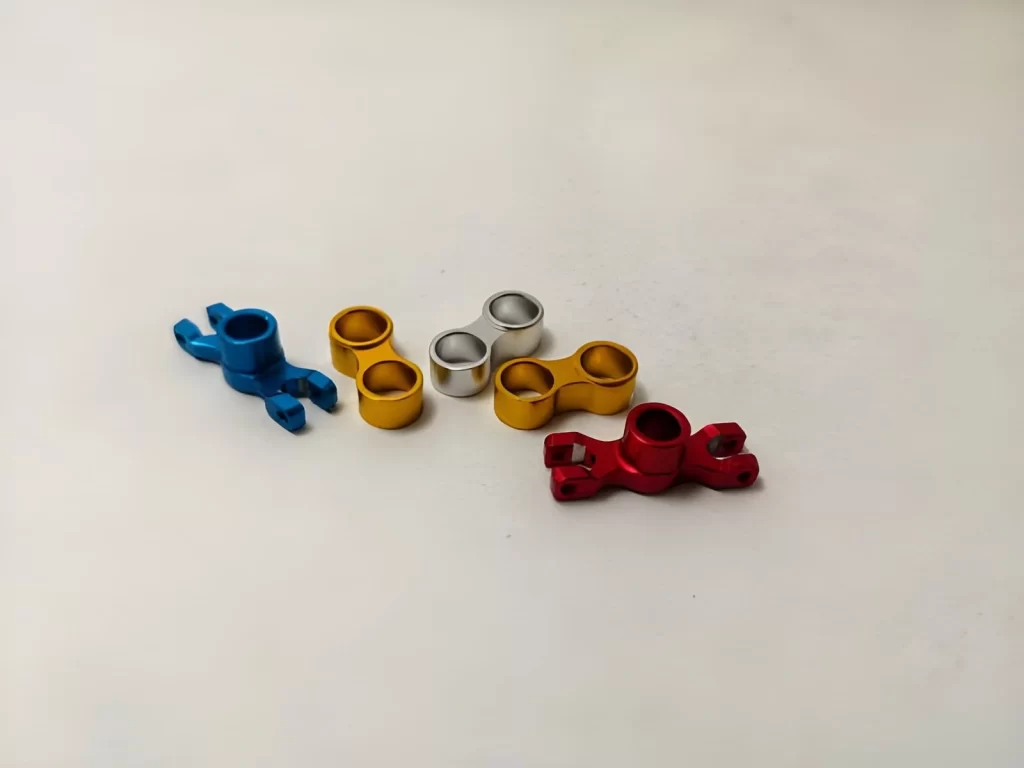
Componenti torniti a CNC – alluminio anodizzato
L'anodizzazione modifica il modo in cui le superfici interagiscono con l'ambiente circostante. Per evitare potenziali problemi nella fase di finitura, è necessario effettuare diversi controlli prima che il lavoro venga inviato al reparto di finitura.
Nella maggior parte dei casi, quando i componenti non si incastrano correttamente, è perché i progettisti e/o i tecnici hanno trascurato l'importanza di verificare alcuni elementi fondamentali durante la fase di progettazione/lavorazione.
Selezione del Materiale
Per le lavorazioni CNC, l'alluminio è il materiale principale sottoposto ad anodizzazione. L'alluminio reagisce in modo molto uniforme durante il processo di anodizzazione, producendo rivestimenti di qualità costante.
Anche altri metalli, come il titanio o il magnesio, possono essere anodizzati; tuttavia, a causa delle caratteristiche di reazione variabili, si ottengono risultati incoerenti da lotto a lotto. Per ragioni pratiche, se si prevede di ricorrere all'anodizzazione, è opportuno evitare l'utilizzo di materiali diversi in un singolo assemblaggio.
Segni di contatto e di scaffalatura
A differenza dei componenti che galleggiano liberamente nelle vasche, durante il processo di anodizzazione i pezzi vengono montati su appositi supporti (per il passaggio della corrente elettrica). Tutti i punti di fissaggio/contatto rimarranno non rivestiti.
Tutti i punti di montaggio/contatto lasceranno sempre un piccolo segno sulla superficie finita. In genere, questo tipo di marcatura viene applicato ad aree non visibili come:
- bordi di montaggio
- Volti nascosti
- superfici non funzionali
Se non si prevede di rivestire quest'area, potrebbero comparire segni indesiderati.
Variazione di dimensione dovuta alla crescita del rivestimento
Quando si esegue l'anodizzazione, non si tratta semplicemente di applicare uno strato sulla superficie del pezzo. Lo strato anodico si forma all'interno del materiale e crea una crescita sia verso l'interno che verso l'esterno.
La "regola" tipica seguita da molte officine in materia di anodizzazione è che circa metà dello spessore dello strato anodico penetri nel materiale, mentre la parte restante cresca verso l'esterno.
Ad esempio, se lo spessore complessivo dello strato anodico è di 20 micron (µm), ogni dimensione (tutti i lati) aumenta di circa 10 micron (µm). Pertanto, gli effetti dello sviluppo dello strato anodico possono causare problemi riguardanti:
- Albero e foro si adattano
- Impegno del filo
- Sigilli/aree di sigillatura
Prima della lavorazione è necessario aumentare gli spazi liberi per poter alloggiare componenti che richiedono tolleranze ristrette.
Finitura superficiale dopo l'anodizzazione
Il processo di anodizzazione non rimuove i segni di lavorazione precedenti. Piuttosto che correggerli, si limita a riprodurre la condizione superficiale pre-anodizzazione. Nella maggior parte dei casi, la finitura desiderata viene definita prima dell'anodizzazione dei pezzi. Le finiture CNC standard variano tipicamente da 1.6 µm Ra a 3.2 µm Ra, a seconda della funzione prevista.
Copertura in aree profonde o complesse
Non tutte le aree riceveranno una copertura uniforme. A causa del flusso limitato dell'elettrolita attraverso incavi profondi, fori ciechi e angoli stretti, il colore potrebbe risultare più chiaro o distribuito in modo non uniforme. Questa è una caratteristica intrinseca del processo di anodizzazione e può essere prevista in fase di progettazione.
L'anodizzazione è un processo chimico?
L'anodizzazione è un processo in due fasi: chimico ed elettrico. Il punto fondamentale è che si tratta di un processo chimico autonomo che non richiede rivestimenti esterni. Al contrario, modifica la chimica superficiale del metallo applicando calore (sotto forma di elettricità) e sostanze chimiche in un bagno elettrolitico.
Il componente anodizzato viene immerso in una soluzione acida e collegato a corrente continua (CC). Non appena gli elettroni fluiscono attraverso il circuito, l'ossigeno presente nella soluzione reagisce chimicamente con la superficie di alluminio anodizzato. La reazione tra alluminio e ossigeno porta alla formazione di ossido di alluminio, che si crea direttamente dal metallo di base.
Pertanto, questo processo è diverso da una semplice verniciatura o da una placcatura. Invece di applicare semplicemente un nuovo strato sul metallo esistente, l'anodizzazione crea un nuovissimo strato di ossido di alluminio direttamente dal metallo originale attraverso una reazione chimica e una reazione chimica assistita elettricamente.
Dal punto di vista della lavorazione, l'ossidazione anodica è un processo duplice chiamato elettrochimica, poiché sia l'energia elettrica che una reazione chimica avvengono simultaneamente per formare lo strato finito.
Leggi di più:Anodizzato vs Verniciatura a polvere: qual è il migliore per le tue parti?
Differenza tra anodizzazione e galvanostegia
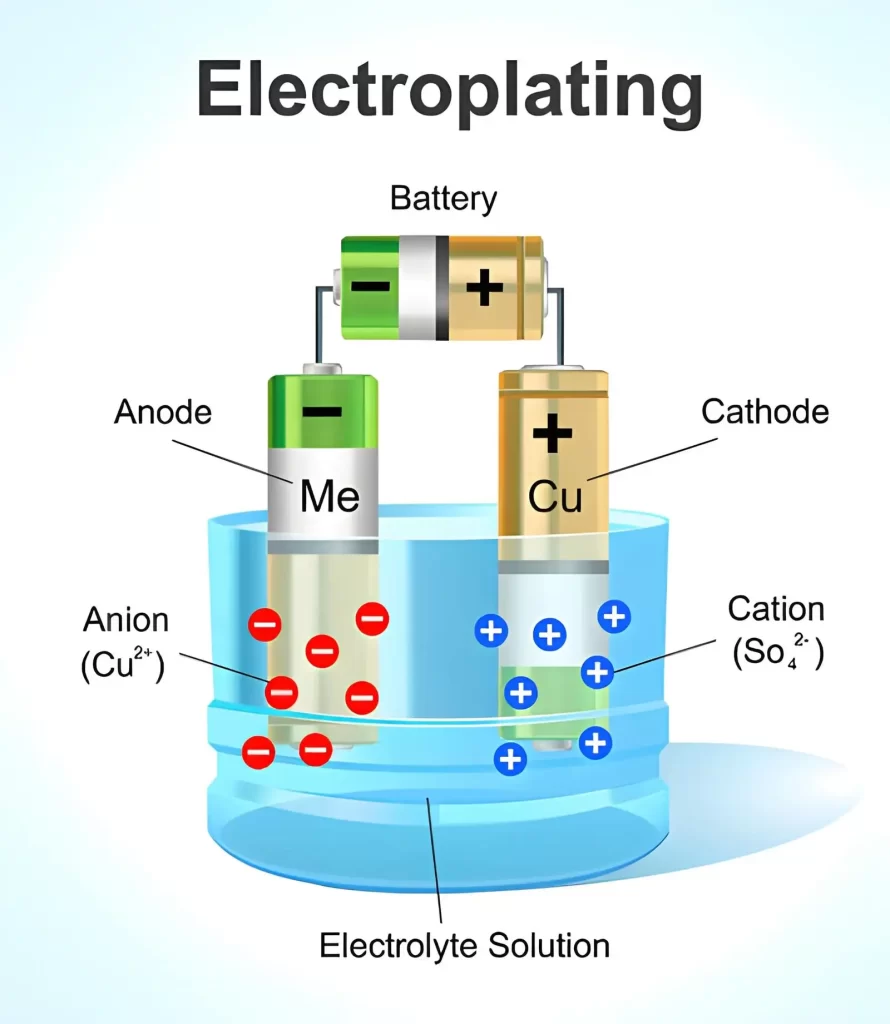
Processo di galvanizzazione – Illustrazione
L'anodizzazione e la galvanostegia sono simili in quanto entrambe utilizzano una corrente elettrica continua in un bagno elettrolitico. Tuttavia, la reazione chimica sulla superficie è completamente diversa.
Dal punto di vista della lavorazione, l'anodizzazione modifica la superficie del materiale di base, mentre la galvanostegia aggiunge uno strato metallico.
Che fine fa il metallo di base?
L'anodizzazione modifica il materiale di base in alluminio formando ossido di alluminio dove si trovava il metallo originale. Il rivestimento anodico si forma sul materiale di base. La galvanostegia non modifica il materiale di base. Al contrario, viene depositato un nuovo strato metallico su di esso.
Ruolo elettrico della parte
Il processo anodico collega il componente come anodo (terminale positivo), consentendo lo svolgimento di reazioni di ossidazione sulla sua superficie.
Nel processo catodico, il componente viene collegato come catodo (polo negativo), provocando la migrazione degli ioni metallici verso di esso e la loro deposizione. L'inversione di polarità comporterà una completa trasformazione del tipo di rivestimento prodotto.
Metodo di formazione del rivestimento
| Aspetto | Anodizzazione | Galvanotecnica |
| Sorgente del livello | Reazione di base dell'alluminio | Deposito esterno di ioni metallici |
| Direzione di crescita | Dentro + fuori | Solo verso l'esterno |
| Tipo di legame | Integrato con il substrato | Strato depositato sulla superficie |
La trasformazione della superficie mediante anodizzazione produce un nuovo strato superficiale. Un nuovo strato separato viene prodotto mediante galvanostegia sopra la superficie originale.
Comportamento di cambiamento dimensionale
Quando si verificano variazioni dimensionali durante l'anodizzazione, lo spessore della superficie aumenta su entrambi i lati del pezzo. È stato osservato che circa il 50% della crescita anodica avviene all'interno del pezzo. Solo la superficie esterna del pezzo aumenta di spessore durante la placcatura. Ogni micron aggiunto al pezzo durante la placcatura aumenta la tolleranza di accoppiamento; pertanto, i pezzi realizzati con una tecnica CNC con tolleranze ristrette possono presentare problemi significativi.
Controllo dello spessore del rivestimento
Gli intervalli di spessore tipici per i rivestimenti anodici sono Da 5 a 25 μm (Tipo II) e da 0 a 50 μm (anodizzazione dura).
Le gamme per i rivestimenti galvanici sono tipicamente da 1 a 20 μm, a seconda del metallo utilizzato (ad esempio, nichel, cromo, oro). Lo spessore dei rivestimenti anodici è determinato principalmente dal tempo di funzionamento a una specifica densità di corrente.
D'altra parte, lo spessore dei rivestimenti galvanici è generalmente determinato dalla durata del processo di placcatura e dall'efficienza della placcatura stessa.
Funzione della superficie in servizio
All'interno dello strato anodizzato sono presenti pellicole di ossido duro. Queste pellicole offrono un elevato livello di protezione dall'usura e anche una certa protezione dalla corrosione.
Tuttavia, questi film sono isolanti elettricamente. A seconda del tipo di anodizzare il metallo una volta depositato sul substrato, all'interno dello strato elettrodepositato esisteranno proprietà diverse:
- Nichel: resistenza all'usura e alla corrosione
- Cromo: superficie decorativa dura
- Oro: conduttività e stabilità alla corrosione
Pertanto, sia il processo di deposizione che il materiale depositato sul substrato contribuiscono alle prestazioni di ciascuno strato in esercizio.
Comportamento dei difetti sui pezzi lavorati
Tutti i segni degli utensili presenti sulle superfici prima dell'anodizzazione rimarranno visibili anche dopo il trattamento. L'aspetto dei difetti causati da precedenti operazioni di fresatura può essere parzialmente migliorato durante la placcatura, poiché il processo di placcatura ha un effetto levigante.
Tuttavia, se prima della placcatura erano presenti segni di lavorazione molto profondi sulla superficie, questi saranno ancora visibili una volta applicato il rivestimento più sottile.
Quali sono i colori dell'anodizzazione?
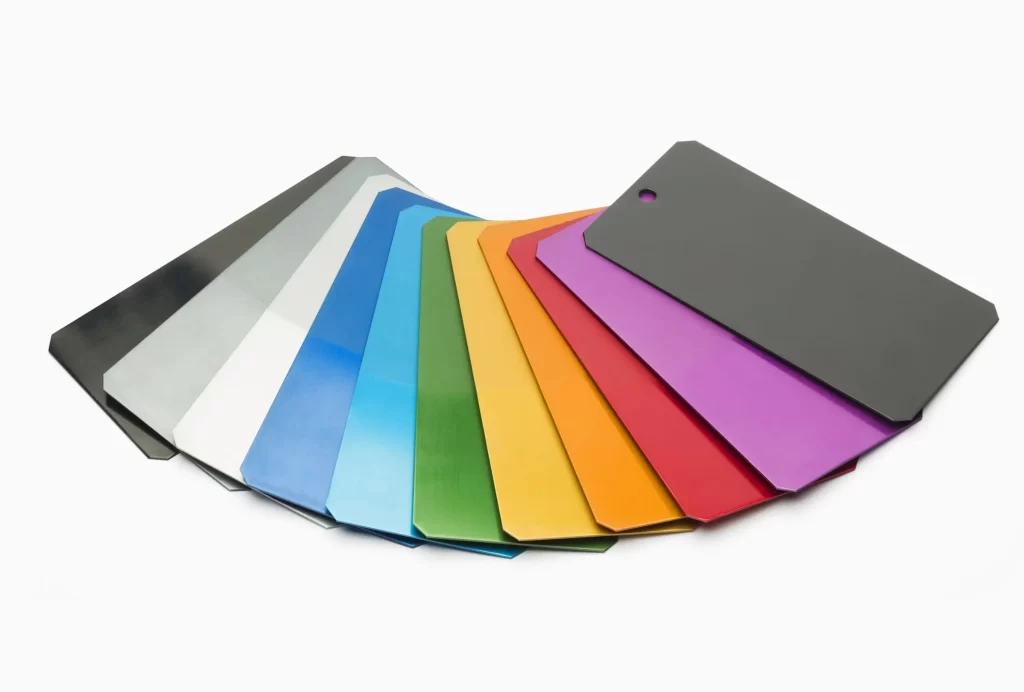
Anodizzazione dell'alluminio colorata personalizzata
L'alluminio anodizzato può essere colorato dopo la formazione dello strato di ossido. La superficie rimane porosa dopo l'anodizzazione, quindi assorbe il colorante prima della sigillatura.
In fase di produzione, la scelta del colore dipende dalla stabilità della tintura, dal costo e dall'utilizzo previsto del componente. Alcuni colori sono utilizzati più frequentemente perché sono più facili da controllare nella produzione in serie.
Opzioni di colore comuni per l'anodizzazione
- Nero
- Blu
- Rosso
- Verde
- Giallo
- Arancione
- Viola
Prova subito Boda!
Vantaggi e limiti dell'anodizzazione dei metalli
L'anodizzazione viene utilizzata nelle macchine a controllo numerico (CNC) per prolungare la durata delle superfici in alluminio lavorate, formando un sottile strato di ossido anodico sulla superficie.
Quando si selezionano processi che aggiungono valore al prodotto e non richiedono modifiche al design di base del componente, l'anodizzazione può rappresentare una valida opzione. Pertanto, l'anodizzazione può essere particolarmente adatta per applicazioni che necessitano di un livello più elevato di protezione dalla corrosione e di una finitura uniforme dopo la lavorazione.
Vantaggi dell'anodizzazione
Protezione contro la corrosione
Poiché il rivestimento anodico si sviluppa direttamente sull'alluminio, crea una barriera contro il contatto diretto con l'umidità e il liquido di raffreddamento. Di conseguenza, molti componenti hanno dimostrato di resistere allo stoccaggio, alla manipolazione e persino a una limitata esposizione all'esterno in ambienti di produzione e officina.
Resistenza all'usura superficiale
Rispetto all'alluminio grezzo, il rivestimento anodico è molto più duro. L'usura superficiale causata da utensili, dispositivi di fissaggio e manipolazione si riduce. Le applicazioni includono staffe, coperture e supporti; questi tipi di componenti mantengono il loro aspetto nel tempo negli ambienti di assemblaggio.
Superficie migliore per opzioni di finitura
Con l'anodizzazione, la superficie diventa uniforme; di conseguenza, i coloranti vi aderiscono in modo omogeneo. L'alluminio grezzo presenta spesso diversi gradi di assorbimento del colore; il nero e il trasparente sono generalmente le finiture più uniformi disponibili in produzione e variano meno da lotto a lotto.
Limitazioni dell'anodizzazione
Variazioni di colore in produzione
Il colore non è uniforme tra i diversi lotti. Il colore di una lega può variare a seconda dello specifico trattamento superficiale (finitura superficiale) e delle condizioni della cella elettrochimica (bagno). Alcuni colori tendono a presentare una maggiore variabilità rispetto ad altri. Ad esempio, i colori brillanti come il rosso e il giallo mostreranno una maggiore variabilità rispetto ai colori più opachi come il nero e/o le finiture naturali.
Esposizione ai graffi dopo l'elaborazione
Lo strato di anodizzazione è molto sottile. Una volta graffiato lo strato superficiale, l'alluminio sottostante viene esposto. Data la natura di questi graffi, non è possibile uniformarli con altri strati di vernice o ripararli localmente; pertanto, in caso di danni da graffi, in genere è necessario rilavorare il pezzo o accettarlo così com'è.
Nessuna soluzione per gli errori di lavorazione
Il processo di anodizzazione segue la superficie originale. Pertanto, non corregge i difetti creati durante la lavorazione meccanica. Ciò include, a titolo esemplificativo ma non esaustivo: superfici di lavorazione ruvide, segni degli utensili o dimensioni difettose.
Materiali che possono essere anodizzati
L'anodizzazione viene utilizzata principalmente per l'alluminio nelle lavorazioni CNC e nella produzione industriale. Anche altri metalli possono essere anodizzati, ma si comportano in modo diverso durante il processo e vengono impiegati in applicazioni più specifiche.
Materiali anodizzati comuni
- Alluminio
- Leghe di alluminio
- Anodizzazione dell'ottone
- Anodizzazione al titanio
- Magnesio
- Zinco
- Rame
- Manganese
- Acciaio anodizzato
Come valutare la qualità dei pezzi anodizzati
Nella maggior parte dei casi, il controllo qualità dei componenti (parti) anodizzati viene effettuato mediante una combinazione di ispezione visiva e misurazione dimensionale. In un tipico ambiente di produzione, l'obiettivo delle prime fasi del controllo qualità è verificare che il rivestimento anodico sia applicato in modo uniforme; che tutti i componenti accoppiati si adattino correttamente; e che non si siano verificate anomalie di processo durante l'anodizzazione.
Aspetto superficiale
L'ispezione iniziale della superficie deve essere effettuata in condizioni di illuminazione standard. È auspicabile un aspetto uniforme su tutto il componente.
Quando si aggiungono coloranti al bagno di anodizzazione, è auspicabile anche l'uniformità del colore. Le aree in cui l'anodizzazione è risultata incompleta a causa di un'eccessiva densità di corrente o di un posizionamento errato del dispositivo si presenteranno in genere come zone più scure o più chiare sulle superfici piane e/o sui bordi.
Segni di contatto e bruciature
Esaminare la/le parte/i del componente a contatto con i supporti durante il processo. Sebbene queste parti del pezzo non sviluppino mai un rivestimento anodico completo, dovrebbero essere limitate in dimensioni e numero.
Se nell'area adiacente a un punto di contatto sono presenti danni da bruciatura o irregolarità, ciò indica generalmente una connessione elettrica difettosa o un'eccessiva densità di corrente localizzata durante il processo di anodizzazione.
Copertura del rivestimento
Verificare la continuità del rivestimento anodico lungo i bordi del pezzo, nelle aree incassate e all'interno di eventuali cavità. Interruzioni del rivestimento indicano un flusso insufficiente di elettrolita in queste aree o un posizionamento errato del pezzo nella cella elettrochimica.
Controllo dimensionale
Dopo l'anodizzazione, misurare le dimensioni critiche per il funzionamento. Poiché lo spessore del film anodico è leggermente aumentato, tutti gli accoppiamenti ravvicinati, come alberi, fori, ecc., vengono ispezionati dopo l'anodizzazione per garantire che rimangano i giochi adeguati.
Sensazione al tatto e integrità della superficie
Sia i componenti rivestiti con anodizzazione dura che quelli rivestiti con anodizzazione morbida dovrebbero presentare una superficie relativamente liscia al tatto. In condizioni di utilizzo normali, entrambi i tipi di rivestimento non dovrebbero graffiarsi facilmente. Qualsiasi sfaldamento o scheggiatura del rivestimento indica una contaminazione prima dell'operazione di galvanizzazione o uno scarso controllo del processo.
L'anodizzazione è costosa?
In generale, l'anodizzazione è l'operazione di finitura più economica disponibile nella tua officina CNC per i pezzi in alluminio. È in genere meno costosa di molti altri rivestimenti, come quelli galvanici, perché non vengono aggiunte grandi quantità di materiale durante il processo di anodizzazione e richiede operazioni di post-elaborazione minime.
Il costo complessivo può variare a seconda delle dimensioni del pezzo da rifinire, del numero totale di pezzi da elaborare contemporaneamente (ad esempio, un piccolo lotto rispetto a un ordine molto grande), della qualità di finitura superficiale richiesta e del tipo specifico di anodizzazione desiderato.
L'anodizzazione di tipo II (acido solforico) è la meno costosa e la più comunemente utilizzata; l'anodizzazione dura (tipo III) comporta costi aggiuntivi a causa della necessità di un migliore controllo della temperatura, di correnti più elevate e di tempi di lavorazione più lunghi.
Contatta Boda Tech per i servizi di anodizzazione dell'alluminio.
Presso Boda Tech, forniamo anodizzazione servizi Per componenti in alluminio lavorati a CNC, con finiture superficiali controllate e qualità di lotto stabile. Prima della finitura, esaminiamo la geometria del pezzo, le condizioni della superficie e le aree di mascheratura per garantire una copertura del rivestimento e un'aderenza ottimali dopo l'anodizzazione.
Offriamo servizi di anodizzazione sia funzionale che estetica, con finiture trasparenti e colorate. I colori più comuni includono nero, blu, rosso e altre tonalità industriali standard, selezionate in base all'utilizzo del componente e ai requisiti di uniformità.
- Anodizzazione di tipo II per protezione generale e finiture colorate
- Anodizzazione dura di tipo III per parti soggette ad usura e contatto di scorrimento
- Opzioni di colore trasparenti e tinti con abbinamento controllato dei lotti
- Controllo della superficie e delle tolleranze prima dell'inizio dell'anodizzazione
- Supporto alla produzione in lotti con controllo costante della finitura
Inviate i vostri disegni o componenti a Boda Tech per una valutazione del processo di anodizzazione. Prima di iniziare la lavorazione, verifichiamo la fattibilità, le opzioni di colore e l'impatto dimensionale.