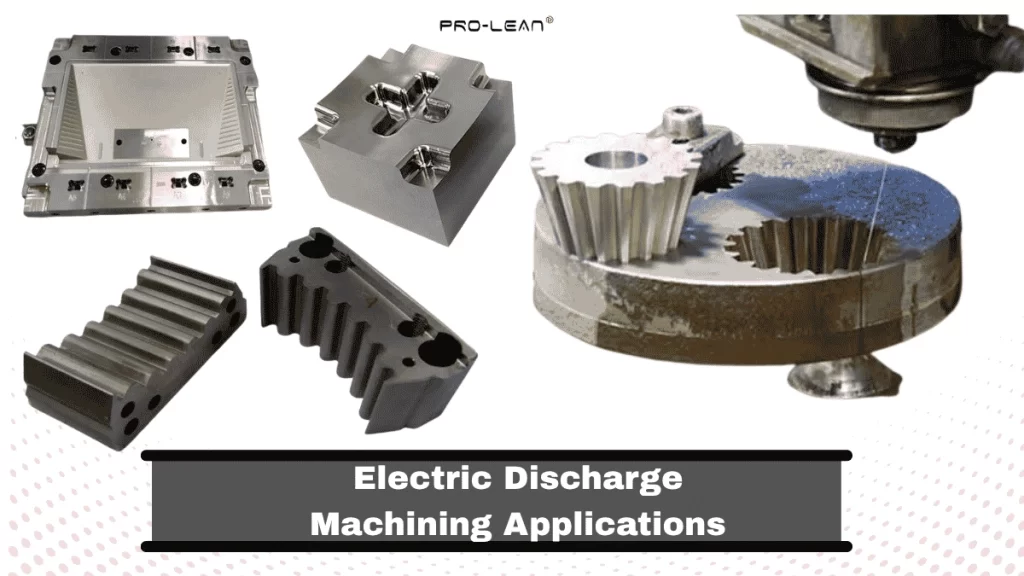
Applications de l'usinage par électroérosion
Usinage par décharge électrique L'usinage par électroérosion (EDM) permet de découper, de façonner et de micro-percer des matériaux conducteurs grâce à une décharge contrôlée dans un milieu diélectrique. Il est privilégié lorsque les techniques de coupe conventionnelles sont limitées par une dureté élevée et des géométries complexes, car l'EDM enlève de la matière par des décharges électriques contrôlées et peut usiner des matériaux trempés et des formes délicates. Les moules et matrices, les injecteurs de carburant, les engrenages de précision, les instruments chirurgicaux et les aubes de turbines sont des applications courantes de l'EDM.
L'électroérosion est utilisée pour découper trous profonds, cavités, angles vifs, trous courbes, fentes, nervures et diverses micro-caractéristiques Ces pièces sont difficiles, voire impossibles à réaliser avec les procédés d'usinage CNC traditionnels. C'est pourquoi cette technologie est largement utilisée dans l'usinage de précision à travers divers secteurs industriels, permettant la fabrication de pièces complexes, de tolérances serrées, de finitions de haute qualité et le façonnage de métaux trempés.
Les sections suivantes détailleront les applications de l'usinage par électroérosion, le mécanisme du procédé et la manière dont vous pouvez tirer parti de cette technologie pour votre projet.
Usinage par électroérosion : comment fonctionne cet usinage sans contact ?
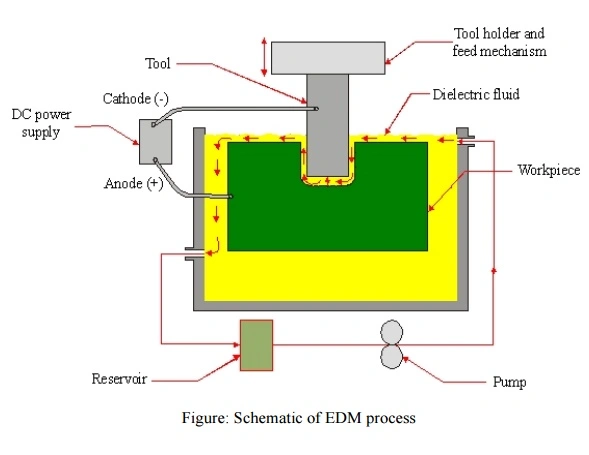
Fonctionnement de l'électroérosion dans la fabrication
L'usinage par électroérosion (EDM) est un procédé de fabrication soustractif non conventionnel, dans lequel un outil (électrode/fil) enlève de la matière de pièces conductrices grâce à des étincelles électriques contrôlées dans un milieu diélectrique. Il n'y a donc aucun contact direct entre l'électrode et la pièce. Ce procédé est beaucoup moins sensible à la dureté de la pièce que la coupe conventionnelle, mais l'usinabilité dépend néanmoins des propriétés électriques et thermiques, de la composition du matériau, du rinçage et des paramètres du procédé.
Lorsque le courant traverse l'électrode, il crée un espace avec la pièce à usiner et produit une chaleur extrême (plasma), qui fait fondre et érode le matériau. La température du canal de plasma de décharge peut être de ~ 20,000 ° C voire plus. Cette température élevée entraîne également… sécurité contre les décharges électriques préoccupations.
Examinons les composants impliqués dans le processus d'usinage par électroérosion.
- Un générateur de pulsion: Il synchronise et module l'impulsion de tension/courant
- Électrode: Il sert d'outil, qui a la forme de l'inverse d'une cavité ou d'un fil continu.
- Systèmes d'alimentation servo et de contrôle d'écartement : Ces composants analysent la rétroaction de la tension d'écartement et repositionnent l'électrode.
- Fluide diélectrique : Le diélectrique isole initialement l'espace entre les électrodes ; sous l'effet d'un champ électrique suffisamment intense, il s'ionise et forme un canal de plasma conducteur. Il refroidit également la zone d'usinage et évacue les débris d'érosion.
- Pompe et filtre : Ces dispositifs servent à réutiliser le fluide diélectrique et à éliminer les impuretés du fluide avant de le réintroduire dans le système.
Comment une étincelle électrique est-elle générée en électroérosion ?
Lorsque l'électrode s'approche de la pièce à usiner, l'alimentation pulsée augmente la différence de potentiel dans l'espace étroit. Le champ électrique ionise le fluide diélectrique. Les électrons émis par la cathode s'accélèrent dans cet espace et entrent en collision avec les molécules diélectriques neutres. L'électrode perd ainsi des électrons et des ions. Lorsque la densité d'ions/électrons est suffisamment élevée, l'espace devient conducteur, formant un canal de plasma étroit, appelé « étincelle ».
Types d'usinage par décharge électrique
L'électroérosion par enfonçage, l'électroérosion à fil, l'électroérosion par perçage et l'électroérosion par perçage de petits trous sont les principaux types d'usinage par électroérosion.
Électroérosion par enfonçage
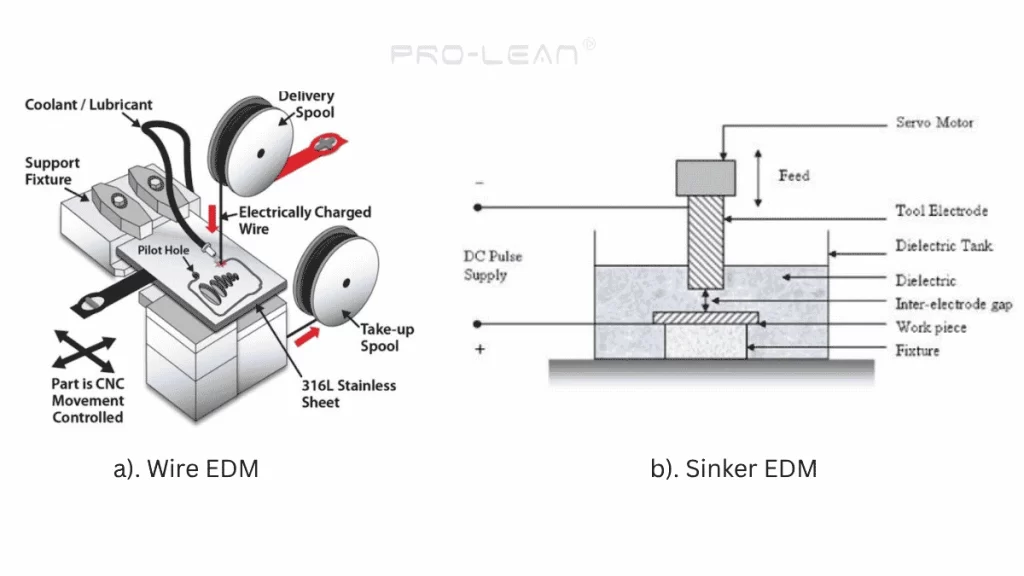
EDM à fil ou à plomb
La méthode d'électroérosion par enfonçage utilise une électrode en cuivre ou en graphite épousant parfaitement la forme et les caractéristiques souhaitées, qui s'enfonce ensuite dans la pièce à usiner. Cela implique, dans un premier temps, la nécessité d'une électrode sur mesure, de forme spécifique.
Lorsqu'une électrode est plongée dans la pièce, elle crée une géométrie négative. Un piston enfonce l'électrode dans la pièce, laquelle est immergée dans un fluide diélectrique.
Applications appropriées: Profil, cavité, zones borgnes, formes 3D complexes dans les matrices, les moules et les composants industriels.
EDM de fil
Comme son nom l'indique, l'électroérosion à fil utilise un mouvement continu «fil-électrodeFabriquée en cuivre, en laiton ou en laiton zingué, cette machine utilise un fil-électrode introduit dans le matériau pour découper des profils et des contours complexes, en suivant le modèle CAO.
Applications appropriées: Profilage et contournage des matrices d'emboutissage, des engrenages et des outils d'extrusion.
Trou de forage EDM
Ce type d'usinage par électroérosion (EDM) est utilisé pour créer des trous étroits et profonds. Une électrode tubulaire creuse pénètre dans la pièce à usiner tout en fournissant la solution diélectrique qui enlève la matière érodée.
Applications appropriées: Injecteurs de carburant, dissipateurs thermiques, caractéristiques des tubes hypodermiques, composants endoscopiques, etc.
Perçage par électroérosion de petits trous
L'électroérosion à petit diamètre, ou électroérosion rapide, consiste à percer des trous de petite taille et de fort rapport d'aspect dans des matériaux conducteurs à l'aide d'une électrode tubulaire creuse. Elle permet de réaliser des trous d'un diamètre inférieur à 0.3 mm tout en conservant un rapport longueur/diamètre (L/D) supérieur ou égal à 15:1. Parallèlement, l'électroérosion à micro-coupe (micro-EDM) spécialisée permet de créer des trous d'un diamètre inférieur à 0.1 mm et d'un rapport L/D supérieur à 30:1.
Applications appropriées: Systèmes d'administration de médicaments, plaquettes de silicium, injecteurs de carburant avec micro-orifices de pulvérisation et fentes optiques.
Passons maintenant aux applications de l'usinage par électroérosion dans différents secteurs industriels, une par une.
Applications de l'usinage par électroérosion dans la fabrication de dispositifs médicaux
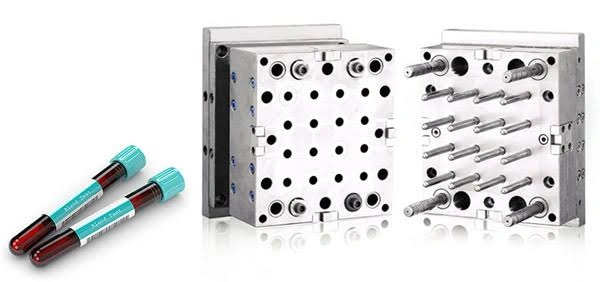
Applications médicales EDM
La fabrication de dispositifs médicaux exige un usinage micrométrique et une grande précision, car cela influe directement sur la précision du diagnostic, la santé du patient et les solutions personnalisées. C'est pourquoi l'électroérosion est utilisée dans de nombreux domaines de la fabrication médicale, des implants sur mesure aux composants d'équipements de diagnostic et aux instruments chirurgicaux.
L'usinage par électroérosion (EDM) est parfaitement adapté aux matériaux entièrement trempés et biocompatibles, tels que les alliages de titane, les aciers inoxydables et le cobalt-chrome. Il permet de réaliser des angles vifs et des caractéristiques à l'échelle micrométrique (rainures d'environ 0.1 mm de largeur, trous de plus de 150 mm de profondeur, etc.), essentielles dans la fabrication de dispositifs médicaux.
Exemples d'application:
- Stents cardiovasculaires en titane, 316L acier inoxydable et nitinol.
- Implants de hanche et de genou avec texturation de surface
- Lames chirurgicales, canules et forceps à tranchants aiguisés et profils complexes
- Implants dentaires
- Dispositifs d'administration de médicaments avec micro-trous ( ⌀ < 0.3 mm)
- Plaques d'os
Exemple de cas particulier :
fabricants de machines EDM utiliser le Méthode d'usinage par électroérosion à enfonçage pour dispositifs implantables (stents cardiovasculaires, AISI 316L). Application d'un courant d'impulsion optimal de 1.5 A/45 µs [1] car cela garantit l'épaisseur de refusion souhaitée, la taille du cratère et la finition de surface.
Applications de l'usinage par électroérosion dans l'industrie automobile
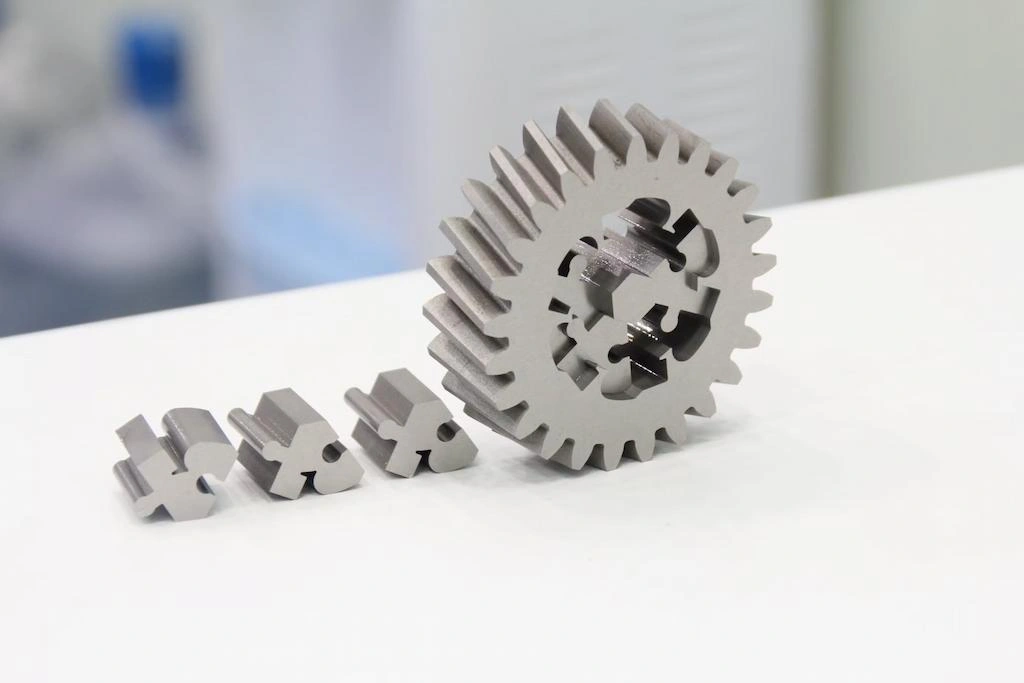
Engrenages usinés par électroérosion pour l'automobile
Le procédé d'usinage par électroérosion est utilisé dans l'industrie automobile pour la fabrication de composants aux caractéristiques critiques et micrométriques, ainsi que pour la production en grande série de moules et matrices servant à la fabrication de pièces automobiles. On peut citer, par exemple, le perçage de micro-trous dans les injecteurs de carburant et les moules d'injection pour le moulage des tableaux de bord.
Les composants de boîtes de vitesses, les guides de soupapes, les bagues de buses et autres pièces similaires exigent une micro-précision et une grande finesse de finition, difficiles à obtenir par fraisage et perçage CNC. C'est pourquoi l'électroérosion est utilisée.
Exemples d'application:
- Orifices de pulvérisation dans la buse de l'injecteur de carburant avec un rapport d'aspect élevé
- Soupapes et sièges d'aiguilles d'injecteurs avec tolérance d'étanchéité serrée
- cavités d'engrenages hélicoïdaux et coniques
- Composants du turbocompresseur avec jeux minimes
- Connecteurs électriques et micro-interrupteurs
- Matrices d'emboutissage pour panneaux de carrosserie
- Matrices d'extrusion pour profilés structuraux en aluminium
- Matrices de moulage par injection pour composants en plastique automobile
Exemple de cas particulier :
Le mois dernier, nous avons reçu un « Prototype de buse d'injecteur de carburant dieselLa conception a été réalisée via notre plateforme en ligne. Le diamètre du trou était inférieur à 140 µm et la sortie devait être plus large que l'entrée afin de disperser le carburant en un jet en éventail. Nos ingénieurs ont utilisé le perçage laser de trous pilotes, suivi d'un perçage par électroérosion pour les petits trous. Le client a indiqué que cela permettait d'améliorer le rendement énergétique d'environ 1.2 % lors de la phase de tests initiaux.
Essayez Boda maintenant !
Applications de l'usinage par électroérosion dans l'outillage de matrices et de moules
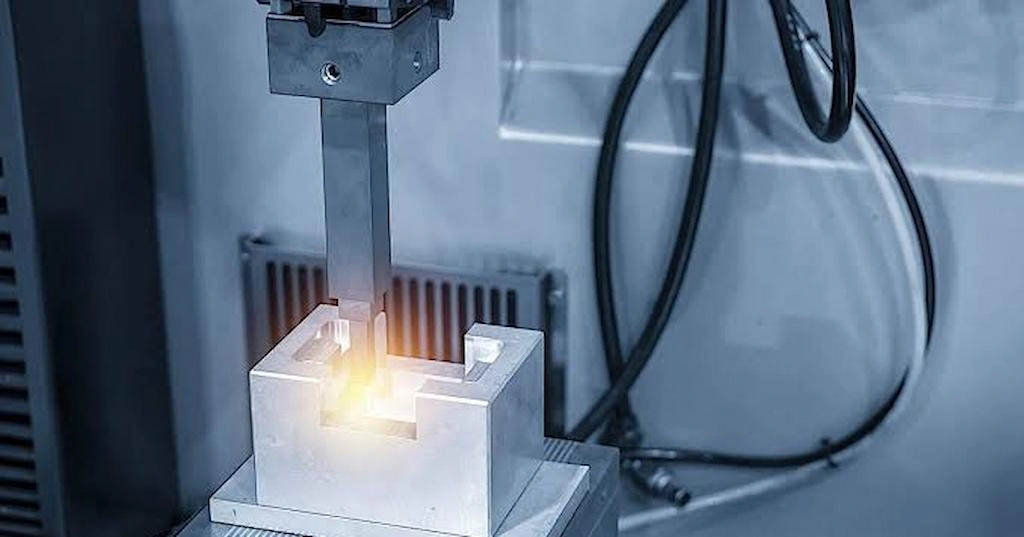
outillage de matrices EDM
Le processus d'usinage par électroérosion Elle trouve de nombreuses applications dans la fabrication de matrices, de moules, d'outils et de dispositifs de fixation. Ceci est dû à ses capacités en matière de profilage complexe, de micro-usinage, d'usinage de matériaux trempés, de création de cavités et de canaux profonds, et de précision dimensionnelle.
L'usinage par électroérosion (EDM) ne fait pas appel à des forces de coupe comme en usinage traditionnel ; il utilise plutôt une décharge d'étincelles pour enlever de la matière de la pièce. Il permet ainsi de réaliser directement des sections fragiles à parois fines, des cavités longues, des rainures étroites et d'autres détails de haute précision. De plus, des matériaux d'outillage tels que le D2, le H13 et les carbures peuvent être usinés directement avec des électrodes ou des fils.
Sinker EDM propose Précision de positionnement d'environ ± 0.025 mm et une qualité de finition de 0.1 Rugosité Ra de µm (voire inférieure avec des machines spécialisées). Elles permettent de créer des trous positionnés avec précision sur les matrices et les moules pour l'éjection, la ventilation et le refroidissement.
Exemples d'application:
- Moule d'injection (noyaux et cavités)
- Trous d'éjection et trous de refroidissement biseautés dans les moules
- Cavités d'impression 3D dans les matrices de forgeage
- Matrices de formage de tôle (matrices progressives et de finition)
- Ensemble de poinçons et matrices de découpe
- Blocs de bande de roulement et lamelles pour segments de moule de pneu
- Électrodes EDM pour travaux d'électroérosion par enfonçage ultérieurs
- Dispositifs de montage sur mesure pour tours et fraiseuses CNC.
- jauges de conformité et jauges de profil
- inserts de jauge et gabarits d'inspection
Applications de l'usinage par électroérosion dans l'industrie aérospatiale
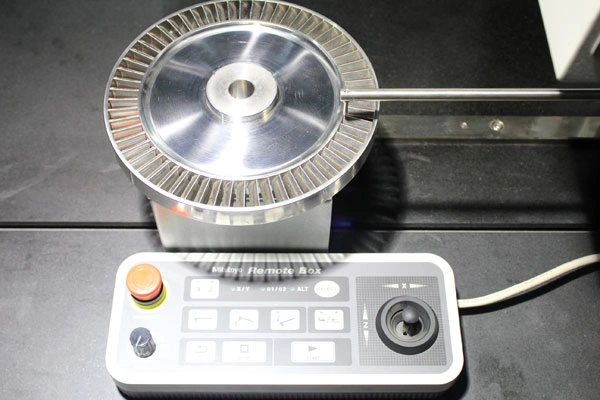
Usinage par électroérosion pour l'aérospatiale
L'usinage par électroérosion (EDM) permet de produire divers composants aérospatiaux à partir de métaux et d'alliages durs, résistants à la chaleur et à hautes performances, tels que : Ti-6Al-4V, Ti-17, Inconel, tungstène et WaspaloyL'usinage par électroérosion est utilisé pour les canaux de refroidissement des turbines, les joints en nid d'abeille et les géométries complexes des moteurs.
L'usinage par électroérosion (EDM) dans la fabrication de composants aérospatiaux permet de maintenir des tolérances de l'ordre du micron, de minimiser les zones affectées thermiquement et d'éliminer les risques d'écrouissage, ce qui est essentiel pour la précision et la sécurité des aéronefs.
De plus, l'électroérosion est conforme aux normes de sécurité et de qualité de la fabrication aérospatiale, notamment AS9100, SAE AS7116/3 et MIL-STD-2175.
Exemples d'application:
- Petits trous profonds et inclinés sur les pales de turbine
- Profils de fentes en sapin dans les disques de turbine
- Joints en nid d'abeille dans les carters de moteurs à réaction
- tourbillonneurs de buses de carburant
- profils aérodynamiques complexes à parois minces
- Sections structurelles et profils complexes des composants de train d'atterrissage
- Actionneurs hydrauliques
- Composants de vanne
- Supports et fixations en titane pour satellites
Applications de l'usinage par électroérosion dans l'électronique et les semi-conducteurs
Dans les secteurs de l'électronique et des semi-conducteurs, la demande en composants micrométriques s'est accrue, de même que l'utilisation de matériaux durs tels que le carbure de silicium et le nitrure de gallium. L'usinage par électroérosion (EDM) permet de travailler le SiC et le GaN fortement dopés. Micro-interrupteurs, connecteurs, boîtiers de capteurs, supports de test et cartes de sondes en sont quelques exemples.
L'usinage par électroérosion (EDM), n'impliquant pas de coupe par cisaillement, préserve la géométrie fragile des micro-connecteurs des composants semi-conducteurs. Par conséquent, l'usinage sans bavures permet la fabrication de composants électroniques à pas fin.
Exemples d'application:
- Composants de micro-connecteurs à pas fin
- Dispositifs de fixation pour équipements de traitement des semi-conducteurs
- aiguilles de test de carte de sonde
- Composants de test de plaquettes / découpe de plaquettes
- Têtes d'impression MEMS et jet d'encre
- Supports de test de circuits intégrés
- Cibles de pulvérisation
Essayez Boda maintenant !
Applications de l'électroérosion dans la fabrication de défense
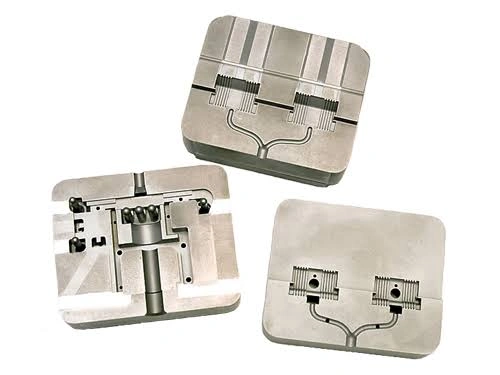
Applications de l'électroérosion dans l'électronique
La précision et le niveau de détail sont essentiels à la fabrication d'équipements et de composants de défense ; c'est pourquoi l'électroérosion est utilisée pour produire des composants destinés aux systèmes de missiles, aux radars, aux armements et aux aéronefs militaires. De plus, l'électroérosion est un excellent choix pour l'usinage de précision d'alliages haute performance capables de résister à des pressions et des températures extrêmes.
Les principaux atouts de l'électroérosion dans la fabrication de composants de défense sont : sa capacité à façonner et profiler des alliages aérospatiaux trempés, sa force de coupe quasi nulle et l'intégrité de sa surface, sa précision dimensionnelle et le perçage de petits trous.
Exemples d'application:
- Boîtiers avioniques et composants de connecteurs de précision
- flexions du gyroscope
- Matériel de propulsion spatiale
- aube directrice de tuyère de moteur aéronautique
- Composants de guidage de missiles
- Composants de satellites de précision
Applications de l'électroérosion dans l'usinage des matériaux durs
Comme mentionné précédemment, l'électroérosion permet de découper, de façonner et de percer des matériaux durs traités thermiquement (tels que carbure de tungstène lié au cobalt, dureté >70 HRC); l'exigence de base est que la pièce soit électriquement conductrice.
Un procédé d'usinage CNC conventionnel, tel que le fraisage, utilise la méthode de coupe par cisaillement et peine donc à usiner les matériaux durs en raison de l'usure rapide de l'outil. En revanche, l'électroérosion (EDM) est performante car elle enlève de la matière grâce à des étincelles électriques contrôlées. Contrairement aux problèmes de portée de l'outil rencontrés en fraisage ou en perçage, l'EDM utilise une électrode/un fil et permet de percer des trous longs et profonds avec précision.
Examinons quelques métaux/alliages durs qui peuvent être utilisés dans le procédé d'usinage par électroérosion.
|
Matériel Requis |
Dureté (~ Approx. HRC) |
Application |
|
Acier à outils AISI H13 |
45-55 |
Matrices, inserts, cavités complexes |
|
Acier à outils D2 |
55-62 |
Poinçons, matrices, profils |
|
M2 acier rapide |
60-65 |
Outils de coupe et matrices |
|
Acier maraging (par exemple, M300) |
50-55 |
profilés minces et pièces aérospatiales |
|
Inconel 718 |
35-50 |
Composants de turbine |
|
Superalliages à base de nickel |
30–50 + |
Aubes de turbine |
|
Alliages de titane (Ti-6Al-4V) |
30-40 |
Composants aérospatiaux/de défense |
|
Carbure cémenté (WC–Co) |
> 70 |
Matrices, poinçons et outillage |
Service d'usinage EDM D'après votre conception CAO
Chez Boda, nous excellons dans l'usinage de petites pièces complexes et détaillées, avec des tolérances précises. aussi faible que ±0.004 mmNous pouvons travailler plus de 30 matériaux durs et difficiles, notamment les aciers à outils, les aciers trempés, les alliages de titane, l'Inconel et les carbures.
Dans notre usine, nous avons Électroérosion à fil, électroérosion par enfonçage, électroérosion par perçage et micro-électroérosion Équipement pouvant être utilisé pour la production d'outillage de moulage et de matrices sur mesure, ainsi que pour une variété de composants industriels. Nos services EDM peuvent également fournir un approche hybrideSi les pièces peuvent être usinées par fraisage, tournage, perçage ou autres procédés, nous combinons ces techniques avec l'électroérosion. L'usinage CNC permet un enlèvement de matière rapide et efficace, ainsi que l'utilisation de géométries accessibles. L'électroérosion est ensuite employée pour les pièces dures, complexes, petites, profondes ou nécessitant une grande force.
À enquête Pour la conception de votre usinage par électroérosion, téléchargez votre fichier CAO et précisez vos exigences. Nos ingénieurs examineront votre conception et vous fourniront un devis incluant des commentaires sur la fabricabilité.